Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-19 Pochodzenie: Strona

Wiercenie otworu o średnicy 0,1 mm dosłownie przypomina przekłucie pasma ludzkich włosów. W tej mikroskopijnej skali fizyczne zasady rządzące obróbką zmieniają się radykalnie. Margines błędu zmniejsza się do zera absolutnego. Nawet mikroskopijna część bicia może spowodować natychmiastowe uszkodzenie narzędzia. Tymczasem niewidoczne zadziory i pęknięte wiertła ukryte głęboko w przedmiocie obrabianym nieuchronnie prowadzą do kosztownych złomowań. Marnują się materiały najwyższej jakości i szybko pojawiają się poważne wąskie gardła w produkcji.
Radzenie sobie z tymi mikroskopijnymi zagrożeniami wymaga zasadniczej zmiany w podejściu inżynierów do ekosystemu obróbki. W tym przewodniku omówimy dokładne strategie wymagane do zarządzania bardzo małymi aplikacjami. Połączenie optymalnych konfiguracji maszyn z wysokowydajnymi narzędziami przekształca delikatny proces w niezawodną i powtarzalną operację.
Bicie jest głównym rodzajem awarii: Nawet bicie wrzeciona o wielkości 0,002 mm może spowodować natychmiastowe pęknięcie narzędzia o średnicy 0,1 mm. Wdrażanie precyzyjnych oprawek narzędziowych i utrzymywanie sztywnych ustawień maszyny nie podlega negocjacjom.
Wybór materiału ma kluczowe znaczenie: węglik wolframu zapewnia doskonałą sztywność, stabilność termiczną i odporność na zużycie wymagane przy wykonywaniu bardzo małych otworów. Znacząco przewyższa tradycyjną stal szybkotnącą.
Odprowadzanie wiórów zapobiega katastrofalnym pęknięciom: zastosowanie specjalistycznych cykli wiercenia głębokiego i wybór optymalnej geometrii rowków zapobiega gromadzeniu się mikroskopijnych wiórów w rowkach.
Ostrość krawędzi decyduje o kontroli zadziorów: uzyskanie otworów pozbawionych zadziorów zależy całkowicie od wyjątkowo ostrych krawędzi skrawających, zoptymalizowanych prędkości skrawania powierzchni i powłok narzędzi zmniejszających tarcie.
Zanim zajmiemy się złożonym środowiskiem obróbki, istotne jest zrozumienie właściwości fizycznych instrumentów zaprojektowanych do prac ultraprecyzyjnych. Przy średnicy 100 mikronów integralność strukturalna samego noża staje się absolutnym czynnikiem ograniczającym. Każda cecha geometryczna musi zostać zaprojektowana tak, aby przetrwać w środowiskach, które bez wysiłku zniszczyłyby standardowe narzędzia.
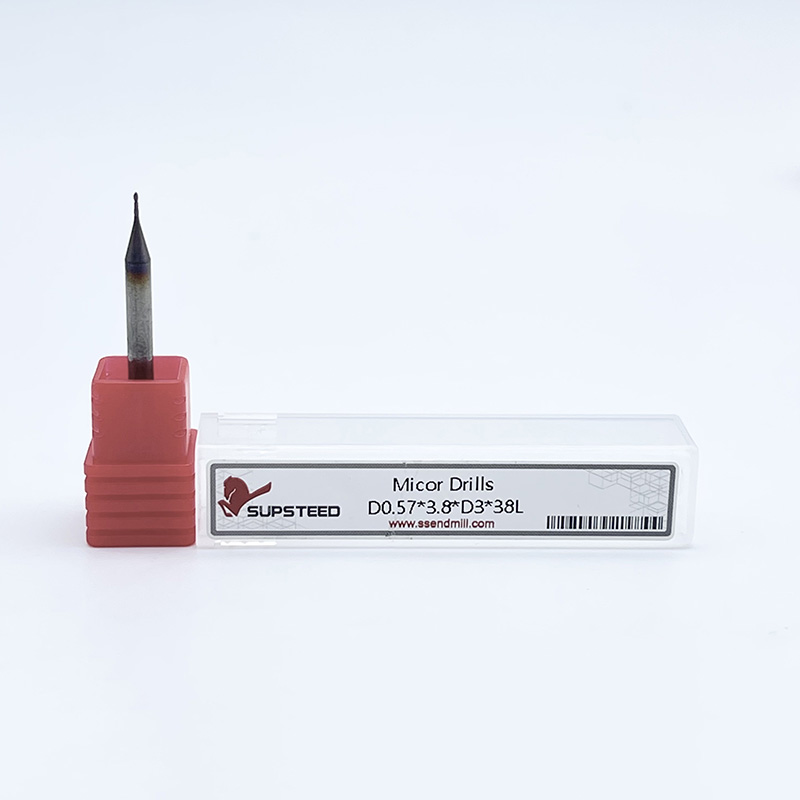
W makroobróbce powszechnie stosuje się stal szybkotnącą i stopy kobaltu. Jednak w skali 0,1 mm materiałom tym po prostu brakuje sztywności mechanicznej wymaganej, aby wytrzymać boczne siły skrawania bez zginania. W związku z tym solidny Wiertła z mikrowęglika stały się niekwestionowanym standardem branżowym w tych delikatnych zastosowaniach.
Pełny węglik drobnoziarnisty zapewnia ogromną sztywność, wysoką odporność na ciepło i wyjątkową zdolność do utrzymywania wyjątkowo ostrej krawędzi skrawającej przy mikroskopijnych średnicach. Gdy narzędzie ma szerokość zaledwie ułamka milimetra, każde mikroskopijne odchylenie prowadzi do natychmiastowej awarii. Węglik ma wyjątkowo wysoki moduł Younga, istotną miarę sztywności, która aktywnie zapobiega temu śmiertelnemu ugięciu.
Geometria narzędzia 0,1 mm znacznie różni się od jego większych odpowiedników. Inżynierowie muszą stale równoważyć dwa konkurujące ze sobą czynniki fizyczne. Potrzebujemy dużej wytrzymałości rdzenia wynikającej z grubości wstęgi i odpowiedniej przestrzeni do odprowadzania wiórów w objętości rowka.
W standardowych wiertłach grubość środnika może stanowić od dwudziestu do trzydziestu procent całkowitej średnicy. Natomiast narzędzia przeznaczone do skali mikro często charakteryzują się grubością wstęgi zwiększoną do czterdziestu procent lub więcej. Ten wzmocniony rdzeń zapewnia niezbędną wytrzymałość kolumny, aby zapobiec wyboczeniu wału pod obciążeniem osiowym. Aby skompensować zmniejszoną przestrzeń rowka, kąt wierzchołkowy jest zwykle optymalizowany w zakresie od 118 do 130 stopni. Ta geometria natychmiastowo centruje wiertło i zmniejsza początkowe siły ciągu. Co więcej, powierzchnie rowków są wysoce wypolerowane, aby zapewnić gładkie wysuwanie mikroskopijnych wiórów bez spawania z korpusem narzędzia.
Bicie wrzeciona jest najbardziej znanym wrogiem wykonywania mikroskopijnych otworów. Standardowe środowisko produkcyjne może z powodzeniem tolerować bicie na poziomie 0,01 mm. Zastosowanie tej samej tolerancji do narzędzia o średnicy 0,1 mm powoduje ogromne dziesięcioprocentowe odchylenie promieniowe. Wywołuje to intensywne siły boczne, których delikatna sieć po prostu nie jest w stanie przetrwać.
Bicie ma swoje źródło w kilku ukrytych źródłach w ekosystemie obróbki. Najczęstszą przyczyną są zużyte łożyska wrzeciona, gdzie nawet mikroskopijne zużycie przekłada się na mierzalne odchylenie promieniowe na końcówce narzędzia. Kolejnym poważnym problemem są niespełniające norm oprawki narzędziowe. Standardowe tuleje zaciskowe ER często wykazują bicie od 0,005 mm do 0,01 mm zaraz po wyjęciu z pudełka, co jest całkowicie niedopuszczalne w przypadku operacji w mikroskali.
Ponadto zanieczyszczenie odgrywa ogromną rolę. Pojedyncza drobinka kurzu, płatek zaschniętego chłodziwa lub mikroskopijny metalowy wiór uwięziony pomiędzy chwytem narzędzia a tuleją zaciskową może spowodować krytyczne niecentryczne drgania. Nieprawidłowy montaż również przyczynia się do awarii. Nierówny moment obrotowy przyłożony do nakrętki uchwytu narzędzia może odkształcić tuleję zaciskową, fizycznie wypychając narzędzie z jego prawdziwej osi.
W przypadku aplikacji o grubości 0,1 mm osiągnięcie sukcesu w precyzyjne wiercenie wymaga, aby całkowity odczyt wskaźnika był utrzymywany poniżej dwóch mikronów. Pomiar bicia w tej skali wymaga specjalistycznego sprzętu. Standardowe czujniki zegarowe wywierają nacisk fizyczny, który powoduje wygięcie delikatnego wału. To sprawia, że pomiar jest bardzo niedokładny i może potencjalnie zmiażdżyć krawędź skrawającą.
Zamiast tego wymagane są bezdotykowe laserowe systemy pomiarowe. Te zaawansowane systemy analizują cień obracającego się narzędzia, aby obliczyć odchylenie aż do poziomu nanometrów. Aby aktywnie minimalizować bicie, producenci muszą porzucić standardowe tuleje zaciskowe na rzecz wysoce precyzyjnych alternatyw, takich jak termokurczliwe oprawki narzędziowe lub uchwyty hydrauliczne. Systemy pasowania skurczowego wykorzystują rozszerzalność cieplną do równomiernego mocowania chwytu narzędzia na całym jego obwodzie. Często osiągają bicie mniejsze niż trzy mikrony. W szczególności wszystkie współpracujące powierzchnie muszą zostać oczyszczone ultradźwiękowo przed instalacją.
Nawet przy absolutnym zerowym biciu, mikrowiertła pękną natychmiast, jeśli parametry skrawania zostaną błędnie obliczone. Fizyka ścinania metalu przy grubości 100 mikronów wymaga fundamentalnej zmiany w sposobie obliczania prędkości, posuwów i strategii zarządzania wiórami przez inżynierów.
Ponieważ obwód narzędzia jest tak mały, osiągnięcie prawidłowej prędkości skrawania powierzchni wymaga niewiarygodnie wysokich prędkości obrotowych wrzeciona. Cięcie aluminium lotniczego zwykle wymaga prędkości cięcia wynoszącej co najmniej 30 do 50 metrów na minutę. W przypadku narzędzia o średnicy 0,1 mm osiągnięcie prędkości 30 metrów na minutę wymaga około 95 490 obr./min.
Jeśli wrzeciono maszyny osiąga maksymalną prędkość standardową 10 000 obr./min, rzeczywista prędkość skrawania spada do zaledwie 3,1 metra na minutę. Przy tej powolnej prędkości krawędź raczej ociera się o materiał, niż go czysto ścina. Tarcie to powoduje znaczne umocnienie przez zgniot, masowe, miejscowe wytwarzanie ciepła i ostateczne pęknięcie. I odwrotnie, prędkość podawania musi być ściśle kontrolowana. Zbyt agresywne podawanie powoduje wyboczenie wału pod obciążeniem osiowym. Zbyt wolne podawanie powoduje tarcie narzędzia i przedwczesne stępienie mikroskopijnej krawędzi skrawającej. Posuwy dla tych zastosowań są zazwyczaj wybierane w bardzo dokładnym zakresie od 0,001 do 0,005 mm na obrót.
Większość narzędzia o małych średnicach odrywają się nie od rzeczywistych sił skrawania, ale od upakowania wiórów. Kiedy wióry nie mogą łatwo ewakuować się z rowka, kompresują się w stałą masę. Narzędzie faktycznie zamienia się w solidny pręt wciśnięty ciasno w otwór, a moment obrotowy wrzeciona zatrzaskuje je w ciągu milisekund.
Aby zapobiec temu katastrofalnemu upakowaniu, inżynierowie stosują rygorystyczny cykl wiercenia głębokiego. Zamiast zanurzać otwór jednym ciągłym ruchem, narzędzie przesuwa się na niewielką odległość, a następnie całkowicie wycofuje się z otworu, aby usunąć zanieczyszczenia. W przypadku narzędzia o średnicy 0,1 mm głębokość zagłębienia jest zwykle bardzo mała. Często jest to zaledwie połowa lub jedna średnica narzędzia na jedno dziobnięcie. Pełne wycofanie jest absolutnie krytyczne. Częściowe wycofanie jest niewystarczające, ponieważ mikroskopijne wióry pozostaną uwięzione w ubytku.
Podczas makroobróbki zadziory można łatwo usunąć za pomocą ręcznych narzędzi do gratowania, szczotek drucianych lub mediów bębnowych. W dziedzinie mikroobróbki zadzior w otworze o średnicy 0,1 mm jest często niemożliwy do mechanicznego usunięcia bez trwałej zmiany wymiarów otworu lub zarysowania przedmiotu obrabianego. Dlatego otwór musi być obrobiony bezbłędnie, bez zadziorów, już od pierwszego przejścia.
Zadziory powstają przede wszystkim na skutek plastyczności materiału. Gdy wiertło wchodzi w powierzchnię, wypycha niewielką ilość metalu w górę, tworząc zadzior wejściowy. Gdy wiertło zbliża się do dna przedmiotu obrabianego, pozostały materiał podłogi traci wsparcie strukturalne. Zamiast czystego ścinania ostatnich kilku mikronów, wiertło wypycha cienki materiał na zewnątrz, powodując uporczywy zadzior na wyjściu.
To odkształcenie plastyczne zwiększa się w przypadku stosowania narzędzi o niewystarczającej ostrości. Tępa krawędź tnąca tworzy większy promień na końcu, który działa jak pług przeciągający się po materiale. Aby temu zaradzić, inżynierowie często programują system CNC tak, aby zmniejszał prędkość posuwu o pięćdziesiąt procent tuż przed tym, jak wiertło dotknie dna części. Minimalizuje to siłę ciągu i ogranicza powstawanie zadziorów na wyjściu.
Zapobieganie zadziorom zależy wyłącznie od nieskazitelnej ostrości krawędzi skrawającej. Chociaż węglik spiekany pozwala na niezwykle ostre przygotowanie krawędzi, tę delikatną ostrość należy chronić przed zużyciem ściernym. Zaawansowane powłoki z fizycznego osadzania z fazy gazowej służą do utrzymania integralności krawędzi i drastycznego zmniejszenia tarcia.
Powłoki takie jak azotek tytanu i glinu lub węgiel diamentopodobny zapewniają gładką barierę o niskim współczynniku tarcia. Zapobiega to narostowi krawędzi, wysoce destrukcyjnemu zjawisku, w którym mikroskopijny materiał przedmiotu obrabianego zgrzewa się bezpośrednio z narzędziem tnącym. Wysokiej jakości powłoki zapewniają czyste ścinanie materiału, tworząc nieskazitelne mikrootworki.
W miarę jak nacisk na miniaturyzację przyspiesza w sektorach produkcji wyrobów medycznych i przemyśle lotniczym, tolerancja na błędy obróbki praktycznie zanika. Ostatnie analizy branżowe podkreślają ogromny zwrot w kierunku integracji inteligentnych systemów monitorowania wrzeciona i ultraprecyzyjnej kompensacji termicznej bezpośrednio ze sterownikami CNC. Zapotrzebowanie na minimalnie inwazyjne narzędzia chirurgiczne, kanały mikroprzepływowe i zaawansowane komponenty półprzewodnikowe wymaga obróbki egzotycznych stopów na poziomie submilimetrowym. Ta ewolucja sprawia, że synergia pomiędzy geometrią narzędzia skrawającego a środowiskiem maszyny jest bardziej krytyczna niż kiedykolwiek wcześniej. Zakłady odchodzą od konfiguracji metodą prób i błędów, przyjmując deterministyczne procesy mikroprodukcji oparte na danych w czasie rzeczywistym i ultraprecyzyjnym narzędziu.
Osiągnięcie sukcesu przy wykonywaniu bardzo małych otworów wymaga znacznie więcej niż tylko wysokiej jakości narzędzia tnącego. Całe środowisko obróbki musi być zoptymalizowane, aby wspierać delikatny charakter operacji. Zmienne zewnętrzne, które w przypadku obróbki konwencjonalnej są zwykle pomijalne, nagle stają się głównymi przyczynami awarii.
W dziedzinie mikroprodukcji sztywność maszyny jest podstawowym elementem decydującym o trwałości narzędzia. Wiertło o średnicy 0,1 mm charakteryzuje się wyjątkowo niskim momentem bezwładności. W rezultacie nawet mikroskopijne wibracje mogą indukować siły boczne przekraczające wytrzymałość narzędzia na zerwanie poprzeczne.
Standardowym centrom obróbczym CNC często brakuje sztywności dynamicznej wymaganej dla tego poziomu precyzji. Wysokowydajne centra mikroobróbki zazwyczaj wykorzystują podstawy z betonu polimerowego lub granitu epoksydowego zamiast tradycyjnego żeliwa. Te zaawansowane materiały zapewniają doskonałe właściwości tłumienia drgań, pochłaniając częstotliwości harmoniczne generowane przez wrzeciono. Ponadto izolacja środowiska jest kluczowa. Wibracje przenoszone przez halę produkcyjną mogą rozprzestrzeniać się na ramę maszyny i powodować śmiertelne boczne obciążenie narzędzia. Zakłady wykonujące krytyczne operacje związane z mikrootworami często montują swój sprzęt na izolowanych podkładkach sejsmicznych, aby całkowicie odizolować maszynę od wibracji podłogi otoczenia.
Tradycyjne systemy chłodziwa są często szkodliwe w przypadku stosowania delikatnych narzędzi skrawających. Energia kinetyczna strumienia chłodziwa pod wysokim ciśnieniem uderzającego w wiertło o średnicy 0,1 mm może wygenerować siłę fizyczną wystarczającą do odkształcenia lub złamania narzędzia, zanim w ogóle dotknie ono metalu. Dodatkowo napięcie powierzchniowe standardowych rozpuszczalnych w wodzie chłodziw może uniemożliwić penetrację płynu przez mikroskopijne rowki, co prowadzi do miejscowego gromadzenia się ciepła.
Aby złagodzić to ryzyko, inżynierowie wdrażają specjalistyczne strategie smarowania. Rozwiązaniem będącym standardem branżowym stało się smarowanie minimalną ilością. Systemy te dostarczają precyzyjną, rozpyloną mgiełkę oleju o wysokiej smarności bezpośrednio do strefy cięcia za pomocą sprężonego powietrza. Sprężone powietrze skutecznie usuwa mikroskopijne wióry z otworu, a rozpylone kropelki oleju zmniejszają tarcie na krawędzi skrawającej, nie wywierając szkodliwej siły kinetycznej.
Sprawdzanie dokładności wymiarowej i wykończenia powierzchni otworu o średnicy 0,1 mm wiąże się z wyjątkowym zestawem wyzwań metrologicznych. Tradycyjne techniki pomiarów kontaktowych są całkowicie nieodpowiednie dla tej skali, co powoduje konieczność zastosowania zaawansowanych badań nieniszczących.
W przypadku obróbki konwencjonalnej operatorzy polegają na sprawdzianach kołkowych w celu weryfikacji średnic otworów. Jednakże przy średnicy 0,1 mm fizyczny miernik kołkowy jest zasadniczo delikatnym drutem. Próba włożenia sprawdzianu kontaktowego do mikrootworu często skutkuje jego wygięciem. Co gorsza, może zarysować wewnętrzne ścianki otworu i wprowadzić mikroskopijne zadziory.
Dlatego obowiązkowe są optyczne i bezdotykowe systemy pomiarowe. Komparatory optyczne o wysokiej rozdzielczości i zautomatyzowane systemy wizyjne wyposażone w soczewki telecentryczne są standardem do weryfikacji średnicy i kołowości otworów. Do kontroli wewnętrznej geometrii i głębokości ślepych mikrootworów inżynierowie często wykorzystują konfokalne laserowe mikroskopy skaningowe lub interferometrię światła białego. Mapują one topografię wewnętrzną z rozdzielczością submikronową, bez dotykania części.
Śledzenie zużycia narzędzia ma kluczowe znaczenie dla zachowania ścisłych tolerancji wymiarowych. Narzędzie o średnicy 0,1 mm ma wyjątkowo ograniczoną ilość materiału zużywalnego. Nawet kilka mikronów zaokrąglenia krawędzi może znacząco zwiększyć siły skrawania, prowadząc do stożka otworu, złego wykończenia powierzchni lub nagłego złamania.
Aby zachować tolerancje, producenci muszą wdrożyć predykcyjne zarządzanie trwałością narzędzi. Zamiast czekać, aż narzędzie ulegnie awarii lub część wypadnie poza tolerancję, inżynierowie ustalają ścisły limit trwałości narzędzia w oparciu o dane empiryczne. Na przykład automatyczna wymiana narzędzia po dokładnie 500 otworach. Zaawansowane sterowniki CNC wykorzystują również bardzo czułe monitorowanie obciążenia wrzeciona w celu wykrywania niewielkich wzrostów momentu obrotowego związanych ze zużyciem, wstrzymując cykl przed wystąpieniem katastrofalnej awarii.
Niezawodność procesu mikroobróbki jest nierozerwalnie związana z jakością i powtarzalnością zastosowanych narzędzi skrawających. Menedżerowie ds. zakupów i inżynierowie produkcji muszą zachować rygorystyczną należytą staranność przy wyborze partnera w zakresie narzędzi. Niespójności dopuszczalne w standardowych narzędziach spowodują natychmiastowe niepowodzenie procesu w skali mikroskopowej.
Podczas oceny dostawców dla miniaturowe narzędzia skrawające , abstrakcyjne obietnice nie wystarczą. Potrzebujesz konkretnych specyfikacji. Przede wszystkim jest to spójność geometryczna poszczególnych partii. Grubość środnika wiertła 0,1 mm jest często mniejsza niż 0,03 mm. Jeśli w procesie szlifowania odchylenie tolerancji wynosi nawet 0,005 mm, powstałe narzędzia będą wykazywały drastycznie różną integralność strukturalną, co uniemożliwi standaryzację posuwów i prędkości CNC.
Funkcja |
Standardowa stal szybkotnąca |
Wysokiej jakości węglik spiekany drobnoziarnisty |
|---|---|---|
Sztywność rdzenia |
Niski. Wysoka podatność na zginanie pod obciążeniem osiowym. |
Niezwykle wysoki. Aktywnie przeciwdziała ugięciom. |
Stabilność termiczna |
Umiarkowany. Traci panowanie nad sobą przy dużych prędkościach. |
Doskonały. Wytrzymuje ekstremalne ciepło przy wysokich obrotach. |
Ostrość krawędzi |
Trudne do utrzymania w mikroskali. |
Ostre jak brzytwa zabezpieczenie umożliwiające cięcie bez zadziorów. |
Kontrola zadziorów |
Słaby do umiarkowanego. Często wymaga późniejszej obróbki. |
Doskonały. Tworzy czyste otwory wejściowe i wyjściowe. |
Żywotność narzędzia |
Krótkie i nieprzewidywalne. |
Wysoka przewidywalność, umożliwiająca zautomatyzowaną wymianę narzędzi. |
Inżynierowie powinni zweryfikować technologie przygotowania krawędzi i pokrycia. Narzędzia klasy premium charakteryzują się specjalistycznym honowaniem krawędzi po szlifowaniu w celu usunięcia mikroskopijnych prążków powstałych podczas szlifowania. Aktywnie zapobiega to przedwczesnemu wykruszaniu się krawędzi. Wsparcie techniczne to kolejna istotna kwestia. Renomowany dostawca zapewni potwierdzone parametry początkowe prędkości skrawania i konkretne zalecenia dotyczące cykli wiercenia głębokiego, dostosowane do materiału przedmiotu obrabianego.
Pomyślne wiercenie otworów o średnicy 0,1 mm wymaga bardzo delikatnego wyważenia. Wymaga całkowitej kontroli środowiska. Należy bardzo ostrożnie zarządzać biciem wrzeciona i optymalizować odprowadzanie wiórów, aby zapobiec nagłemu złamaniu narzędzia. Co więcej, utrzymywanie wyjątkowo ostrych krawędzi tnących to jedyna sprawdzona metoda skutecznej eliminacji mikroskopijnych zadziorów.
Ograniczanie jakości narzędzi lub konfiguracji maszyny będzie ostatecznie kosztować znacznie więcej w postaci złomowanych części, uszkodzonych narzędzi i straconego czasu produkcji. Przestrzegając rygorystycznych zasad obróbki, producenci mogą zamienić trudne zadanie mikrowiercenia w operację o dużej kontroli. Jeśli zmagasz się z pękaniem narzędzi, złym wykończeniem powierzchni lub niestabilną trwałością narzędzia w zastosowaniach związanych z mikroobróbką, modernizacja oprzyrządowania jest pierwszym krytycznym krokiem. Zapoznaj się z wysokowydajnymi rozwiązaniami do mikrowiercenia w firmie SS Endmill, aby znaleźć dokładną geometrię, powłokę i specyfikacje węglika o mikroziarnie wymagane dla najbardziej wymagających projektów.
Pełny, drobnoziarnisty węglik wolframu jest powszechnie uznawany za optymalny materiał do bardzo małych wierceń. W przeciwieństwie do stali szybkotnącej, której brakuje niezbędnej sztywności, węglik drobnoziarnisty charakteryzuje się wyjątkowo wysoką sztywnością. Zapobiega to uginaniu się narzędzia pod wpływem sił bocznych podczas procesu skrawania. Ponadto struktura mikroziarnista pozwala producentowi narzędzi na szlifowanie niezwykle ostrej i stabilnej krawędzi skrawającej, która jest odporna na zużycie i odkształcenia termiczne.
Aby osiągnąć odpowiednią prędkość skrawania powierzchni wymaganą do wydajnego ścinania materiału, narzędzie o średnicy 0,1 mm należy obracać z wyjątkowo dużymi prędkościami. W zależności od obrabialności materiału przedmiotu obrabianego, prędkości wrzeciona zazwyczaj mieszczą się w zakresie od 60 000 do ponad 100 000 obr./min. Jeśli prędkość wrzeciona jest zbyt niska, narzędzie będzie trzeć o materiał, a nie go przecinać, co prowadzi do szybkiego utwardzania, nadmiernego tarcia i nieuniknionego złamania narzędzia.
Zapobieganie pęknięciom wymaga całościowego podejścia do środowiska obróbki. Po pierwsze, bicie wrzeciona musi być utrzymywane na poziomie bliskim zera, najlepiej poniżej 0,002 mm, przy użyciu precyzyjnych oprawek termokurczliwych lub hydraulicznych. Po drugie, konfiguracja maszyny musi być bardzo sztywna i izolowana od wibracji zewnętrznych. Po trzecie, inżynierowie muszą wdrożyć precyzyjne cykle wiercenia głębokiego, aby zapewnić całkowite usunięcie mikroskopijnych wiórów. Wreszcie, należy ściśle kontrolować posuw, aby zapobiec wyboczeniu delikatnego trzonka narzędzia.
W przypadku mikroobróbki standard branżowy stanowi, że całkowite bicie wskaźnikowe nigdy nie powinno przekraczać dziesięciu procent średnicy narzędzia. Dlatego dla wiertła o średnicy 0,1 mm bezwzględne maksymalne dopuszczalne bicie wynosi 0,01 mm. Jednak w celu zapewnienia optymalnej trwałości narzędzia, dokładności wymiarowej i stałej niezawodności procesu inżynierowie narzędzi skrawających zdecydowanie zalecają utrzymywanie bicia poniżej 0,002 mm. Nadmierne bicie działa jak zwielokrotnienie obciążenia wiórów na pojedynczej krawędzi skrawającej, gwałtownie przyspieszając zużycie i powodując natychmiastową awarię narzędzia.
Zaprogramowanie cyklu peck w tej skali wymaga pełnego wycofania z otworu. Głębokość zagłębienia powinna być bardzo mała, zazwyczaj od połowy do jednej średnicy narzędzia na przejście. Należy unikać częściowych wycofań lub standardowych cykli łamania wiórów. Mikroskopijne wióry nie pękają i nie usuwają się same. Narzędzie musi całkowicie opuścić otwór, aby powietrze lub mgła pod wysokim ciśnieniem wypłukiwały zanieczyszczenia przed kolejnym zanurzeniem.
Standardowe chłodziwo pod wysokim ciśnieniem może fizycznie złamać wiertło o średnicy 0,1 mm pod wpływem siły kinetycznej. Dodatkowo, zwykłe płynne chłodziwa mają wysokie napięcie powierzchniowe, co zapobiega przedostawaniu się ich do mikroskopijnych rowków. Powoduje to ogromne gromadzenie się ciepła. Preferowaną metodą jest smarowanie minimalną ilością. Wykorzystuje sprężone powietrze zmieszane z rozpylonym olejem tnącym. Powoduje to wydmuchanie wiórów z otworu, zapewniając jednocześnie doskonałą smarowność bez szkodliwego fizycznego oddziaływania strumienia płynu.