Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-19 Origine : Site

Percer un trou de 0,1 mm revient littéralement à percer une mèche de cheveux humains. À cette échelle microscopique, les règles physiques régissant l’usinage changent radicalement. La marge d’erreur se réduit à zéro absolu. Même une fraction microscopique de faux-rond peut provoquer une rupture instantanée de l'outil. Pendant ce temps, les bavures invisibles et les forets cassés cachés profondément dans une pièce conduisent inévitablement à des pièces coûteuses mises au rebut. Les matériaux de première qualité sont gaspillés et de graves goulots d’étranglement dans la production s’ensuivent rapidement.
Faire face à ces dangers microscopiques nécessite un changement fondamental dans la façon dont les ingénieurs abordent l’écosystème d’usinage. Dans ce guide, nous explorerons les stratégies précises requises pour gérer les applications ultra-petites. La combinaison de configurations de machine optimales avec des outils hautes performances transforme un processus fragile en une opération fiable et reproductible.
Le faux-rond est le principal mode de défaillance : même un faux-rond de broche de 0,002 mm peut provoquer la rupture instantanée d'un outil de 0,1 mm. La mise en œuvre de porte-outils de haute précision et le maintien de configurations de machines rigides ne sont pas négociables.
Le choix des matériaux est essentiel : le carbure de tungstène offre la rigidité, la stabilité thermique et la résistance à l'usure supérieures requises pour la réalisation de trous ultra-petits. Il surpasse considérablement l’acier rapide traditionnel.
L'évacuation des copeaux évite les bris catastrophiques : l'utilisation de cycles de perçage spécialisés et la sélection de géométries de flûtes optimales empêchent les copeaux microscopiques de s'accumuler dans les flûtes.
La netteté des bords dicte le contrôle des bavures : l'obtention de trous sans bavures repose entièrement sur des bords de coupe ultra-tranchants, des vitesses de coupe de surface optimisées et des revêtements d'outils réduisant la friction.
Avant d’aborder l’environnement complexe de l’usinage, il est essentiel de comprendre les caractéristiques physiques des instruments conçus pour le travail d’ultra-précision. À un diamètre de 100 microns, l’intégrité structurelle de la fraise elle-même devient le facteur limitant absolu. Chaque élément géométrique doit être conçu pour survivre à des environnements qui détruiraient sans effort les outils standards.
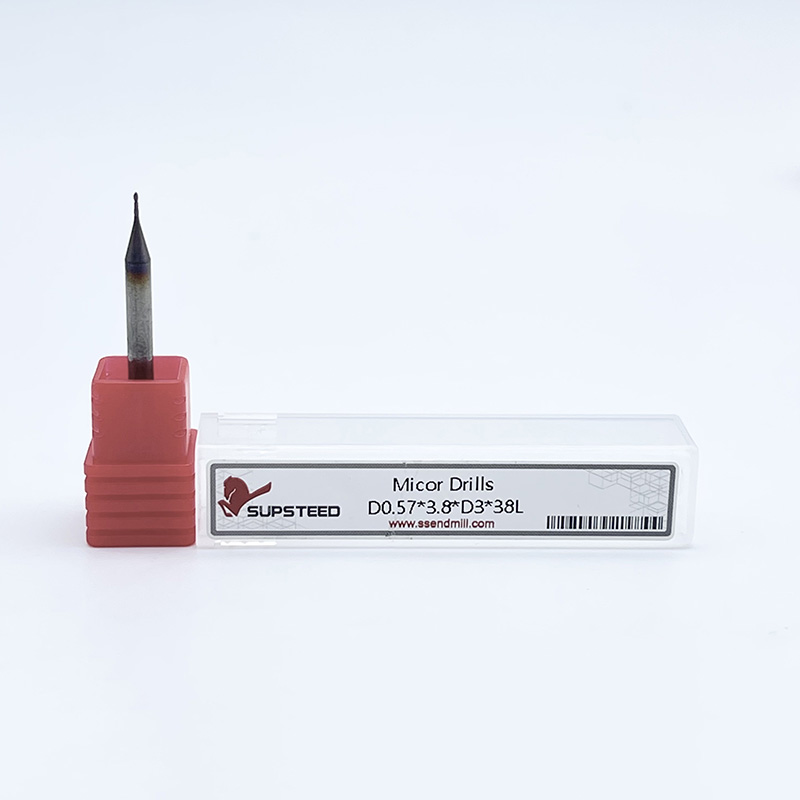
Dans le macro-usinage, l'acier rapide et les alliages de cobalt restent courants. Cependant, à l’échelle de 0,1 mm, ces matériaux n’ont tout simplement pas la rigidité mécanique requise pour résister aux forces de coupe latérales sans se plier. Par conséquent, solide Les forets en micro-carbure sont devenus la norme industrielle incontestée pour ces applications délicates.
Le carbure solide à micro-grains offre une immense rigidité, une résistance élevée à la chaleur et la capacité unique de maintenir un tranchant ultra-tranchant à des diamètres microscopiques. Lorsqu’un outil n’a qu’une fraction de millimètre de large, toute déviation microscopique entraîne une défaillance immédiate. Le carbure possède un module d'Young exceptionnellement élevé, une mesure vitale de rigidité, qui empêche activement cette déviation fatale.
La géométrie d'un outil de 0,1 mm diffère considérablement de celle de ses homologues plus grands. Les ingénieurs doivent constamment équilibrer deux facteurs physiques concurrents. Nous avons besoin d'une résistance robuste de l'âme provenant de l'épaisseur de l'âme, et nous avons besoin d'un espace suffisant pour l'évacuation des copeaux dans le volume des cannelures.
Dans les forets standards, l'épaisseur de l'âme peut représenter vingt à trente pour cent du diamètre total. En revanche, les outils conçus pour la micro-échelle présentent souvent une épaisseur de bande augmentée à quarante pour cent ou plus. Ce noyau renforcé fournit la résistance nécessaire à la colonne pour empêcher l'arbre de se déformer sous des charges axiales. Pour compenser l'espace réduit des flûtes, l'angle de la pointe est généralement optimisé entre 118 et 130 degrés. Cette géométrie centre instantanément le foret et réduit les forces de poussée initiales. De plus, les surfaces des cannelures sont hautement polies pour garantir que les copeaux microscopiques glissent en douceur sans soudure sur le corps de l'outil.
Le faux-rond de la broche est l’ennemi le plus notoire de la réalisation de trous microscopiques. Un environnement de fabrication standard pourrait volontiers tolérer un faux-rond de 0,01 mm. L'application exacte de la même tolérance à un outil de 0,1 mm entraîne une déviation radiale massive de dix pour cent. Cela induit des forces latérales intenses auxquelles la toile délicate ne peut tout simplement pas survivre.
Le faux-rond provient de plusieurs sources cachées au sein de l'écosystème d'usinage. Les coupables les plus courants sont les roulements de broche usés, où même une usure microscopique se traduit par une déviation radiale mesurable au niveau de la pointe de l'outil. Les porte-outils de qualité inférieure constituent un autre problème majeur. Les pinces de serrage ER standard présentent souvent un faux-rond de 0,005 mm à 0,01 mm dès la sortie de la boîte, ce qui est totalement inacceptable pour les opérations à micro-échelle.
De plus, la contamination joue un rôle énorme. Un seul grain de poussière, un flocon de liquide de refroidissement séché ou un copeau métallique microscopique coincé entre la tige de l'outil et la pince de serrage peut provoquer une oscillation décentrée critique. Une mauvaise installation contribue également à l’échec. Un couple inégal appliqué à l'écrou du porte-outil peut déformer la pince, poussant physiquement l'outil hors de son véritable axe.
Pour une application de 0,1 mm, réussir dans Le perçage de précision nécessite que la lecture totale de l'indicateur soit strictement inférieure à deux microns. Mesurer le faux-rond à cette échelle nécessite un équipement spécialisé. Les indicateurs à cadran standard exercent une pression physique qui pliera l’arbre fragile. Cela rend la mesure extrêmement imprécise et peut potentiellement écraser le tranchant.
Au lieu de cela, des systèmes de mesure laser sans contact sont nécessaires. Ces systèmes avancés analysent l’ombre de l’outil rotatif pour calculer l’écart jusqu’au niveau nanométrique. Pour minimiser activement le faux-rond, les fabricants doivent abandonner les pinces de serrage standard au profit d'alternatives de haute précision comme les porte-outils à ajustement rétractable ou les mandrins hydrauliques. Les systèmes de frettage utilisent la dilatation thermique pour saisir la tige de l'outil de manière uniforme sur toute sa circonférence. Ils atteignent fréquemment un faux-rond inférieur à trois microns. Plus précisément, toutes les surfaces de contact doivent être nettoyées aux ultrasons avant l'installation.
Même avec un faux-rond absolument nul, Les micro-forets se casseront instantanément si les paramètres de coupe sont mal calculés. La physique du cisaillement du métal à 100 microns nécessite un changement fondamental dans la façon dont les ingénieurs calculent les vitesses, les avances et les stratégies de gestion des copeaux.
La circonférence de l'outil étant si petite, pour obtenir la vitesse de coupe de surface correcte, il faut des vitesses de broche incroyablement élevées. La découpe de l'aluminium de qualité aérospatiale nécessite généralement une vitesse de coupe d'au moins 30 à 50 mètres par minute. Pour un outil de 0,1 mm, atteindre 30 mètres par minute nécessite environ 95 490 tr/min.
Si la broche de la machine atteint sa vitesse standard de 10 000 tr/min, la vitesse de coupe réelle tombe à seulement 3,1 mètres par minute. À cette vitesse lente, le bord frotte contre le matériau au lieu de le cisailler proprement. Ce frottement provoque un écrouissage important, une génération massive de chaleur localisée et une éventuelle fracture. A l’inverse, la vitesse d’avance doit être strictement contrôlée. Une alimentation trop agressive provoque le flambement de l'arbre sous la charge axiale. Une avance trop lente provoque un frottement de l'outil, émoussant prématurément le tranchant microscopique. Les vitesses d'avance pour ces applications sont généralement réglées dans la plage ultra-fine de 0,001 à 0,005 mm par tour.
La majorité de les outils de petit diamètre ne se cassent pas à cause des forces de coupe réelles, mais à cause de l'emballage des copeaux. Lorsque les copeaux ne peuvent pas facilement évacuer la flûte, ils se compriment en une masse solide. L'outil devient effectivement une tige solide fermement coincée dans un trou, et le couple de rotation de la broche la brise en quelques millisecondes.
Pour éviter cet emballage catastrophique, les ingénieurs utilisent un cycle de perçage strict. Au lieu de plonger le trou d’un seul mouvement continu, l’outil avance sur une petite distance, puis se rétracte complètement hors du trou pour éliminer les débris. Pour un outil de 0,1 mm, la profondeur de débourrage est généralement extrêmement faible. Il s'agit souvent d'une moitié ou d'une fois le diamètre de l'outil par passage. Une rétraction complète est absolument essentielle. Les rétractions partielles sont insuffisantes car les copeaux microscopiques resteront piégés dans la cavité.
En macro-usinage, les bavures peuvent être facilement éliminées à l'aide d'outils d'ébavurage manuels, de brosses métalliques ou de supports de culbutage. Dans le domaine du micro-usinage, une bavure sur un trou de 0,1 mm est souvent impossible à éliminer mécaniquement sans modifier définitivement les dimensions du trou ou rayer la pièce. Le trou doit donc être usiné parfaitement et sans bavure dès le premier passage.
Les bavures se forment principalement en raison de la plasticité du matériau. Lorsque le foret pénètre dans la surface, il pousse une petite quantité de métal vers le haut, créant ainsi une bavure d'entrée. À mesure que la perceuse s'approche du bas de la pièce à usiner, le matériau de sol restant perd son support structurel. Au lieu de cisailler proprement les derniers microns, la perceuse pousse le matériau fin vers l'extérieur, provoquant une bavure de sortie tenace.
Cette déformation plastique est amplifiée lors de l'utilisation d'outils peu tranchants. Un tranchant émoussé crée un rayon plus grand à la pointe, qui agit comme une charrue traînant à travers le matériau. Pour lutter contre cela, les ingénieurs programment souvent la CNC pour réduire la vitesse d'avance de cinquante pour cent juste avant que le foret ne perce le bas de la pièce. Cela minimise la force de poussée et réduit la formation de bavures de sortie.
La prévention des bavures repose entièrement sur la netteté impeccable du tranchant. Bien que le carbure monobloc permette une préparation incroyablement tranchante, ce tranchant délicat doit être protégé de l'usure abrasive. Des revêtements avancés de dépôt physique en phase vapeur sont utilisés pour maintenir l’intégrité des bords et réduire considérablement la friction.
Des revêtements comme le nitrure de titane et d'aluminium ou le carbone de type diamant offrent une barrière lisse et à faible friction. Cela évite l'accumulation de bords, un phénomène hautement destructeur dans lequel le matériau microscopique de la pièce se soude directement à l'outil de coupe. Des revêtements de haute qualité garantissent que le matériau se cisaille proprement, produisant un micro-trou impeccable.
À mesure que la tendance à la miniaturisation s’accélère dans les secteurs de la fabrication de dispositifs médicaux et de l’aérospatiale, la tolérance aux erreurs d’usinage disparaît pratiquement. Des analyses récentes de l'industrie mettent en évidence une évolution massive vers l'intégration de systèmes intelligents de surveillance des broches et d'une compensation thermique ultra-précise directement dans les contrôleurs CNC. La demande d’instruments chirurgicaux mini-invasifs, de canaux microfluidiques et de composants semi-conducteurs avancés nécessite l’usinage d’alliages exotiques au niveau submillimétrique. Cette évolution rend la synergie entre la géométrie des outils de coupe et l’environnement de la machine plus critique que jamais. Les installations s’éloignent des configurations d’essais et d’erreurs pour adopter des processus de micro-fabrication déterministes pilotés par des données en temps réel et des outils ultra-précis.
Réussir avec la réalisation de trous ultra-petits nécessite bien plus qu'un simple outil de coupe de haute qualité. L’ensemble de l’environnement d’usinage doit être optimisé pour supporter la nature délicate de l’opération. Les variables externes, généralement négligeables dans l’usinage conventionnel, deviennent soudainement les principales causes de défaillance.
Dans le domaine de la microfabrication, la rigidité des machines est l’élément fondamental qui détermine la survie des outils. Un foret de 0,1 mm possède un moment d'inertie exceptionnellement faible. Par conséquent, même les vibrations microscopiques peuvent induire des forces latérales supérieures à la résistance à la rupture transversale de l’outil.
Les centres d'usinage CNC standard manquent souvent de la rigidité dynamique requise pour ce niveau de précision. Les centres de micro-usinage haute performance utilisent généralement des bases en béton polymère ou en granit époxy plutôt que la fonte traditionnelle. Ces matériaux avancés offrent des caractéristiques supérieures d’amortissement des vibrations, absorbant les fréquences harmoniques générées par la broche. De plus, l’isolement environnemental est essentiel. Les vibrations transmises à travers l'atelier peuvent se propager dans le châssis de la machine et provoquer une charge latérale fatale sur l'outil. Les installations effectuant des opérations critiques de micro-trous montent souvent leur équipement sur des zones sismiques isolées pour découpler complètement la machine des vibrations ambiantes du sol.
Les systèmes de refroidissement traditionnels sont souvent préjudiciables lors de l'utilisation d'instruments de coupe fragiles. L'énergie cinétique d'un jet de liquide de refroidissement à haute pression frappant un foret de 0,1 mm peut générer suffisamment de force physique pour dévier ou casser l'outil avant même qu'il ne touche le métal. De plus, la tension superficielle des liquides de refroidissement solubles dans l'eau standards peut empêcher le fluide de pénétrer dans les cannelures microscopiques, entraînant une accumulation de chaleur localisée.
Pour atténuer ces risques, les ingénieurs déploient des stratégies de lubrification spécialisées. La lubrification en quantité minimale est devenue une solution standard dans l’industrie. Ces systèmes délivrent un brouillard atomisé précis d'huile hautement lubrifiante directement dans la zone de coupe à l'aide d'air comprimé. L'air comprimé évacue efficacement les copeaux microscopiques du trou, tandis que les gouttelettes d'huile atomisées réduisent la friction au niveau du tranchant sans exercer de force cinétique dommageable.
La validation de la précision dimensionnelle et de l'état de surface d'un trou de 0,1 mm présente un ensemble unique de défis métrologiques. Les techniques traditionnelles de mesure par contact sont totalement inadaptées à cette échelle, ce qui nécessite l'adoption de tests non destructifs avancés.
Dans l'usinage conventionnel, les opérateurs s'appuient sur des jauges à broches pour vérifier les diamètres des trous. Cependant, avec un diamètre de 0,1 mm, une jauge physique est essentiellement un fil fragile. Tenter d'insérer une jauge de contact dans un micro-trou entraîne souvent une courbure de la jauge. Pire encore, cela peut racler les parois internes du trou et introduire des bavures microscopiques.
Par conséquent, les systèmes de mesure optiques et sans contact sont obligatoires. Les comparateurs optiques haute résolution et les systèmes de vision automatisés équipés de lentilles télécentriques sont standard pour vérifier le diamètre et la circularité des trous. Pour inspecter la géométrie interne et la profondeur des micro-trous borgnes, les ingénieurs utilisent fréquemment des microscopes confocaux à balayage laser ou l'interférométrie à lumière blanche. Ceux-ci cartographient la topographie interne avec une résolution submicronique sans jamais toucher la pièce.
Le suivi de l’usure des outils est essentiel pour maintenir des tolérances dimensionnelles strictes. Un outil de 0,1 mm possède un volume de matière d'usure extrêmement limité. Même quelques microns d’arrondi des bords peuvent augmenter considérablement les forces de coupe, entraînant une conicité des trous, une mauvaise finition de surface ou une rupture soudaine.
Pour maintenir les tolérances, les fabricants doivent mettre en œuvre une gestion prédictive de la durée de vie des outils. Plutôt que d'attendre qu'un outil tombe en panne ou qu'une pièce sorte des tolérances, les ingénieurs établissent une limite de durée de vie stricte de l'outil basée sur des données empiriques. Par exemple, échanger automatiquement l'outil après exactement 500 trous. Les contrôleurs CNC avancés utilisent également une surveillance très sensible de la charge de la broche pour détecter des augmentations infimes du couple associées à l'usure, interrompant ainsi le cycle avant qu'une panne catastrophique ne se produise.
La fiabilité d'un processus de micro-usinage est inextricablement liée à la qualité et à la cohérence des outils de coupe utilisés. Les responsables des achats et les ingénieurs de fabrication doivent faire preuve d’une diligence raisonnable rigoureuse lors de la sélection d’un partenaire en matière d’outillage. Les incohérences acceptables dans l’outillage standard entraîneront une défaillance immédiate du processus à l’échelle microscopique.
Lors de l'évaluation des fournisseurs pour outils de coupe miniatures , les promesses abstraites ne suffisent pas. Il faut des spécifications concrètes. La cohérence géométrique d’un lot à l’autre est avant tout. L'épaisseur de l'âme d'un foret de 0,1 mm est souvent inférieure à 0,03 mm. Si un processus de meulage présente un écart de tolérance ne serait-ce que de 0,005 mm, les outils résultants présenteront une intégrité structurelle radicalement différente, rendant impossible la standardisation des avances et des vitesses CNC.
Fonctionnalité |
Acier rapide standard |
Carbure monobloc à micro-grains de qualité supérieure |
|---|---|---|
Rigidité du noyau |
Faible. Très sujet à la flexion sous charge axiale. |
Extrêmement élevé. Résiste activement à la déviation. |
Stabilité thermique |
Modéré. Perd son sang-froid à grande vitesse. |
Excellent. Résiste à la chaleur extrême à haut régime. |
Netteté des bords |
Difficile à maintenir à l’échelle microscopique. |
Rétention tranchante pour une coupe sans bavure. |
Contrôle des bavures |
Faible à modéré. Nécessite souvent un post-traitement. |
Impeccable. Produit des trous d'entrée et de sortie propres. |
Durée de vie de l'outil |
Court et imprévisible. |
Hautement prévisible, permettant des changements d'outils automatisés. |
Les ingénieurs doivent vérifier les technologies de préparation des bords et de revêtement. Les outils haut de gamme sont dotés d'un affûtage des bords post-meulage spécialisé pour éliminer les stries de meulage microscopiques. Cela empêche activement l’écaillage prématuré des bords. Le support technique est une autre considération vitale. Un fournisseur réputé fournira des paramètres de départ validés pour les vitesses de coupe et des recommandations de cycles de perçage spécifiques adaptées au matériau de votre pièce.
Réussir à percer des trous de 0,1 mm est un exercice d’équilibre très délicat. Cela nécessite un contrôle environnemental absolu. Vous devez gérer le faux-rond de la broche avec une extrême prudence et optimiser l’évacuation des copeaux pour éviter une casse soudaine de l’outil. De plus, le maintien d’arêtes de coupe ultra-tranchantes est la seule méthode éprouvée pour éliminer efficacement les bavures microscopiques.
Prendre des raccourcis sur la qualité des outils ou sur la configuration de la machine coûtera finalement beaucoup plus cher en pièces mises au rebut, en outils cassés et en temps de production perdu. En adhérant à des principes d'usinage stricts, les fabricants peuvent transformer la tâche ardue du micro-perçage en une opération hautement contrôlée. Si vous êtes confronté à des bris d'outils, à un mauvais état de surface ou à une durée de vie incohérente des outils dans vos applications de micro-usinage, la mise à niveau de vos outils est la première étape critique. Explorez les solutions de micro-perçage haute performance chez SS Endmill pour trouver les spécifications exactes de géométrie, de revêtement et de carbure à micro-grains requises pour vos projets les plus exigeants.
Le carbure de tungstène solide à micro-grains est universellement reconnu comme le matériau optimal pour les applications de perçage ultra-petites. Contrairement à l'acier rapide, qui n'a pas la rigidité nécessaire, le carbure à micro-grains possède une rigidité exceptionnellement élevée. Cela empêche la déviation de l'outil lorsque des forces latérales sont appliquées pendant le processus de coupe. De plus, la structure micro-grain permet au fabricant d’outils de meuler un tranchant incroyablement tranchant et stable qui résiste à l’usure et à la déformation thermique.
Pour obtenir la vitesse de coupe de surface correcte requise pour un cisaillement efficace des matériaux, un outil de 0,1 mm doit tourner à des vitesses extrêmement élevées. En fonction de l'usinabilité du matériau de la pièce à usiner, les vitesses de broche varient généralement de 60 000 à plus de 100 000 tr/min. Si la vitesse de broche est trop faible, l'outil frottera contre le matériau au lieu de le couper, ce qui entraînera un écrouissage rapide, une friction excessive et une casse inévitable de l'outil.
La prévention des bris nécessite une approche globale de l’environnement d’usinage. Premièrement, le faux-rond de la broche doit être maintenu à des niveaux proches de zéro, idéalement inférieurs à 0,002 mm, à l'aide de porte-outils hydrauliques ou à frettage de haute précision. Deuxièmement, la configuration de la machine doit être très rigide et isolée des vibrations externes. Troisièmement, les ingénieurs doivent mettre en œuvre des cycles de perçage précis pour garantir que les copeaux microscopiques sont entièrement évacués. Enfin, les vitesses d'avance doivent être strictement contrôlées pour éviter toute déformation de l'arbre fragile de l'outil.
En micro-usinage, la norme industrielle stipule que le faux-rond total de l'indicateur ne doit jamais dépasser dix pour cent du diamètre de l'outil. Par conséquent, pour un foret de 0,1 mm, le faux-rond maximum absolu acceptable est de 0,01 mm. Cependant, pour une durée de vie optimale de l'outil, une précision dimensionnelle et une fiabilité constante du processus, les ingénieurs en outils de coupe recommandent fortement de maintenir le faux-rond inférieur à 0,002 mm. Un faux-rond excessif agit comme un multiplicateur de charge de copeaux sur une seule arête de coupe, accélérant rapidement l'usure et provoquant une défaillance instantanée de l'outil.
La programmation d'un cycle de débourrage à cette échelle nécessite une rétraction complète hors du trou. La profondeur de débourrage doit être extrêmement faible, généralement la moitié à une fois le diamètre de l'outil par passe. Il faut éviter les retraits partiels ou les cycles standards de brise-copeaux. Les éclats microscopiques ne se briseront pas d’eux-mêmes. L'outil doit sortir complètement de l'alésage pour permettre à l'air ou au brouillard à haute pression d'éliminer les débris avant la prochaine plongée.
Le liquide de refroidissement haute pression standard peut casser physiquement un foret de 0,1 mm en raison de la force cinétique. De plus, les liquides de refroidissement ordinaires ont une tension superficielle élevée, ce qui les empêche de pénétrer dans les cannelures microscopiques. Cela provoque une accumulation massive de chaleur. La méthode préférée est la lubrification en quantité minimale. Il utilise de l'air comprimé mélangé à de l'huile de coupe atomisée. Cela souffle les copeaux hors du trou tout en offrant un excellent pouvoir lubrifiant sans l'impact physique dommageable d'un flux de fluide.