Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-10 Pochodzenie: Strona

Hale produkcyjne podlegają ciągłemu naciskowi, aby skrócić czas cykli i zmaksymalizować czas sprawności wrzeciona. Utrzymanie wąskich tolerancji bez zwiększania kosztów materiałów eksploatacyjnych jest codziennym wyzwaniem dla mechaników i programistów. Standardowe frezy walcowo-czołowe często osiągają swoje granice w wymagających środowiskach produkcyjnych. Występuje przedwczesne zużycie narzędzi, nieoptymalna wydajność usuwania materiału (MRR) i słaba jakość wykończenia powierzchni. Częste zmiany narzędzi wprowadzają ukryte koszty, które niszczą marże zysku i zakłócają przepływ pracy. Wysokowydajne oprzyrządowanie oferuje inżynieryjne rozwiązanie tych wąskich gardeł. Narzędzia te są przeznaczone do określonych materiałów i zaawansowanych ścieżek narzędzi. Wykorzystują specjalistyczne gatunki węglików, zmienną geometrię i zaawansowane powłoki, aby przesuwać granice skrawania. Uaktualnienie strategii narzędziowej bezpośrednio wpływa na zdolność do utrzymywania dużych prędkości posuwu i utrzymywania dokładności wymiarowej w długich seriach produkcyjnych.
Ustalenie podstaw dla wysokowydajnych narzędzi wymaga spojrzenia poza podstawowy kształt frezu. Narzędzie kwalifikuje się jako wydajne w oparciu o spójność, przewidywalność i szybkość przy dużych obciążeniach. Narzędzia towarowe sprawdzają się dobrze w przypadku lekkich zadań lub prototypowania. Środowiska produkcyjne wymagają narzędzi, które wytrzymają agresywne posuwy bez katastrofalnych awarii i szybkiej degradacji krawędzi. Kiedy mocno naciskasz standardowy frez walcowo-czołowy, zaczyna on drgać, odchylać się i ostatecznie pękać. Warianty o wysokiej wydajności pochłaniają te siły i skutecznie odprowadzają wióry.
Podstawą każdego wysokiej jakości narzędzia tnącego jest skład materiału. Producenci wykorzystują podłoża z węglika submikronowego, aby uzyskać doskonałą wytrzymałość na zerwanie poprzeczne (TRS). Standardowy węglik może wykorzystywać ziarno o wielkości 0,8 mikrona, podczas gdy w narzędziach o wysokiej wydajności wykorzystuje się ziarna o wielkości zaledwie 0,2 mikrona. Ten gęsty, drobnoziarnisty materiał w połączeniu z 10% do 12% spoiwem kobaltu wytrzymuje ekstremalne siły skrawania bez pękania. Zapewnia niezbędną wytrzymałość do obróbki przerywanej, zachowując jednocześnie ostrą jak brzytwa krawędź.
Geometria określa zachowanie narzędzia podczas skrawania. Zmienne kąty linii śrubowej i nierówny odstęp między rowkami zakłócają częstotliwości harmoniczne. Jeśli frez palcowy z czterema rowkami ma rowki rozmieszczone dokładnie co 90 stopni, powoduje to rytmiczne uderzenie w materiał, co prowadzi do drgań. Przesuwając rowki — na przykład pod kątem 88, 92, 89 i 91 stopni — narzędzie przerywa ten cykl harmoniczny. Ta specjalnie zaprojektowana nieregularność tłumi wibracje podczas ciężkich przejść obróbki zgrubnej. Specjalistyczne przygotowanie krawędzi dodatkowo zwiększa trwałość narzędzia. Techniki takie jak honowanie o grubości 0,001 cala lub fazowanie typu K na krawędzi skrawającej chronią ją przed mikroodpryskami przy dużych prędkościach posuwu.
Kierunkowy spływ wiórów decyduje o jakości wykończenia powierzchni i trwałości narzędzia. Zaprojektowane geometrie nacięcia maksymalizują odprowadzanie wiórów w operacjach głębokiego rowkowania. Wyciągają wióry z miejsca cięcia, zapobiegając ponownemu cięciu i gromadzeniu się ciepła. To działanie podnoszące doskonale nadaje się do czyszczenia głębokich kieszeni, ale może powodować strzępienie lub rozdarcie górnej krawędzi materiałów laminowanych lub włóknistych.
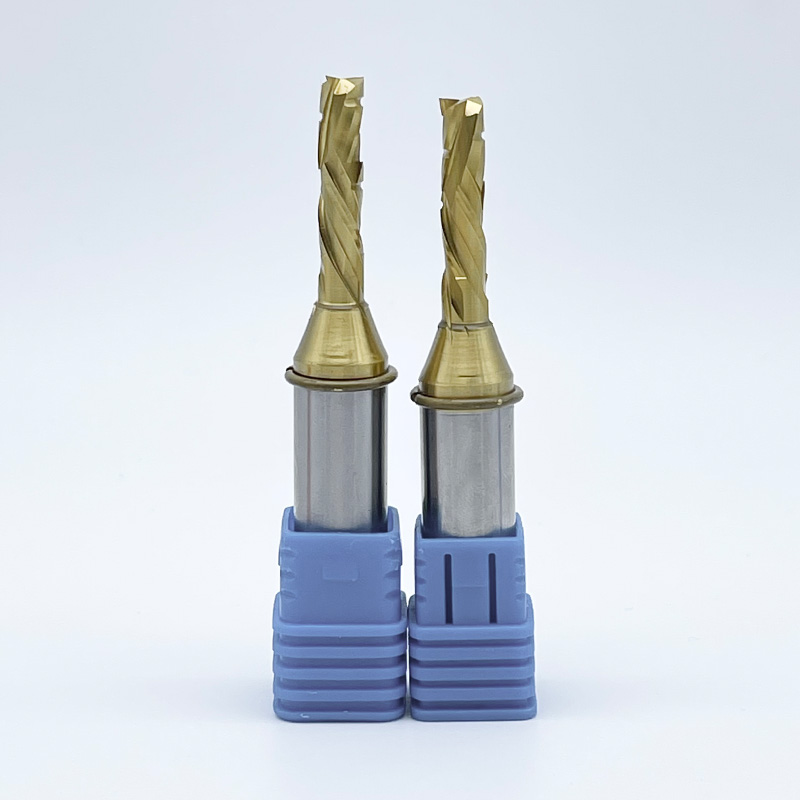
Profile ścinane w dół wpychają wióry w dół, do cięcia. Nacisk skierowany w dół zapobiega rozwarstwianiu się górnej powierzchni przedmiotu obrabianego, pozostawiając czystą krawędź. Pomaga także przytrzymać cienki arkusz materiału przy stole podciśnieniowym lub uchwycie. Wysokowydajne bity kompresyjne łączą obie geometrie w jedno narzędzie. Posiadają część ściętą w górę na czubku i część ściętą w dół na trzonku. Dzięki temu rozwiązaniu można uzyskać doskonałe wykończenie górnej i dolnej krawędzi jednocześnie. Podczas cięcia melaminy o grubości 0,750 cala operator programuje pierwsze przejście na tyle głębokie, aby dosięgło wyciętej części na górnej powierzchni, ścinając laminat do wewnątrz z obu stron.
Terminologia dotycząca wysokoobrotowych routerów CNC, sztywnych pionowych centrów obróbkowych (VMC) i tradycyjnych frezarek często się pokrywa. Chociaż zasady obróbki rdzenia są takie same, wymagania dotyczące narzędzi znacznie się różnią. Aktualizacja do wysokowydajne frezy wymagają określonych tolerancji chwytu i rygorystycznych wymagań dotyczących wyważenia, aby bezpiecznie obsługiwać wysokie obroty. Router CNC często obraca się z prędkością od 18 000 do 24 000 obr./min. Niewyważone narzędzia przy tych prędkościach szybko zniszczą łożyska wrzeciona. Bity routera Premium są wyważone zgodnie ze specyfikacją G2.5, aby zapobiec katastrofalnym wibracjom.
Strategie odprowadzania wiórów różnią się również w zależności od platformy maszyn. Frezarki zazwyczaj polegają na wysokich prędkościach wrzeciona i dużych prędkościach posuwu w przypadku bardziej miękkich materiałów, takich jak drewno, tworzywa sztuczne i aluminium. Wymaga to specjalistycznych konstrukcji rowków z większymi wrębami, aby szybko usuwać duże ilości wiórów. Tradycyjne frezy trzpieniowe stosowane w VMC często skupiają się na sztywności i zarządzaniu ciepłem podczas skrawania twardszych stopów, takich jak stal i tytan, przy niższych obrotach, przy wykorzystaniu grubszych średnic rdzenia i większej liczby rowków.
Wybór odpowiedniego narzędzia wymaga mapowania konkretnych celów operacyjnych na możliwości frezu. Narzędzia o wysokiej wydajności zostały zaprojektowane tak, aby sprostać różnym wyzwaniom związanym z obróbką różnych materiałów i zastosowań. Nie kupujesz narzędzia premium tylko po to, aby pracować ze standardowymi prędkościami i posuwami.
Maksymalizacja MRR to najszybszy sposób na skrócenie czasu cykli. Zaprojektowane średnice rdzeni pozwalają na większe głębokości skrawania i większe zaangażowanie osiowe. Można stosować wyższe posuwy bez odczuwania ugięcia narzędzia. Grube rdzenie zapewniają sztywność potrzebną do agresywnej orki w materiale, wykorzystując całą długość rowka, a nie tylko jego dolną końcówkę.
Wysokowydajne geometrie ułatwiają skuteczne odprowadzanie wiórów z głębokich kieszeni. Wykorzystują zasady promieniowego pocieniania wiórów. Kiedy promieniowe zazębienie (przesunięcie) jest mniejsze niż 50% średnicy frezu, rzeczywista grubość wióra maleje. Programiści muszą znacznie zwiększyć prędkość posuwu, aby utrzymać docelowe obciążenie chipa. Specjalistyczne profile do obróbki zgrubnej, często nazywane rozdrabniaczami, mają ząbkowane krawędzie. Te ząbki szybko rozbijają wióry na mniejsze, łatwe w obsłudze kawałki. Działanie to znacznie zmniejsza obciążenie wrzeciona, zapobiega gromadzeniu się wiórów w głębokich wgłębieniach i umożliwia uzyskanie posuwu, który spowodowałby zatrzymanie standardowego frezu walcowo-czołowego.
Uzyskanie lustrzanego wykończenia bezpośrednio przy maszynie eliminuje kosztowne operacje wtórne, takie jak stołowanie i ręczne polerowanie. Frezy trzpieniowe o dużej liczbie rowków zapewniają doskonałą jakość powierzchni poprzez zmniejszenie ilości wiórów przypadających na ząb. Frez palcowy z 7 rowkami umożliwia znacznie większe posuwy przy jednoczesnym zachowaniu wymagań dotyczących wykończenia powierzchni w porównaniu z narzędziem z 3 rowkami.
Funkcje tłumienia harmonicznego zapobiegają powstawaniu śladów i drgań na cienkościennych elementach. Konstrukcje o zmiennej wysokości tonu eliminują rytmiczne uderzenie fletów o materiał. Dokładność wymiarową i doskonałość estetyczną można osiągnąć w jednym przejściu. Niektóre narzędzia wykańczające zawierają również niewielką płaską wycieraczkę na dolnej krawędzi, która działa jak kielnia i wygładza dno kieszeni podczas przesuwania się po niej narzędzia.
Standardowe narzędzia szybko zawodzą podczas cięcia metali żelaznych, stopów wysokotemperaturowych, takich jak Inconel lub Hastelloy, oraz stali hartowanych do 65 HRc. Wdrażanie wysokowydajne frezy walcowo-czołowe . W tych wymagających zastosowaniach obowiązkowe są Wykorzystują specjalistyczne gatunki węglików, które są odporne na odkształcenia pod ekstremalnymi naprężeniami. Obróbka Inconelu wymaga utrzymywania stałego obciążenia wiórami; jeśli narzędzie pociera zamiast ciąć, materiał natychmiastowo twardnieje, niszcząc krawędź tnącą.
Specyficzne powłoki zarządzają intensywnym wytwarzaniem ciepła w strefie ścinania. Powłoki takie jak azotek aluminium i tytanu (AlTiN) tworzą barierę termiczną chroniącą podłoże węglikowe. Gdy temperatura wzrośnie powyżej 800 stopni Celsjusza, powłoka tworzy warstwę tlenku glinu, która odbija ciepło do wióra, a nie do narzędzia. Pozwala to na obróbkę na sucho stali hartowanych, wydłużając żywotność narzędzia, zapobiegając szokowi termicznemu związanemu z chłodziwem.
Obróbka aluminium, mosiądzu, włókna węglowego i włókna szklanego wiąże się z wyjątkowymi wyzwaniami. Do obsługi odrębnych właściwości tych materiałów potrzebne są specjalistyczne narzędzia. Polerowane rowki są niezbędne, aby zapobiec narostowi na krawędziach (BUE) w materiałach lepkich. Aluminium ma tendencję do topienia się i przyspawania do krawędzi skrawającej bez odpowiedniego polerowania rowków i ostrych kątów natarcia. Powłoki z azotku cyrkonu (ZrN) są często nakładane na narzędzia skrawające aluminium, aby zapewnić gładką powierzchnię, która odpycha materiał.
Materiały kompozytowe, takie jak polimer wzmocniony włóknem węglowym (CFRP), są bardzo ścierne. Szybko zużywają standardowe krawędzie węglikowe, zamieniając ostre narzędzie w tępe narzędzie w ciągu kilku minut. Wysokowydajne narzędzia do kompozytów często są wyposażone w powłoki diamentowe metodą chemicznego osadzania z fazy gazowej (CVD) lub specjalistyczne geometrie, takie jak frezarki kompresyjne, które ścinają wytrzymałe włókna bez powodowania rozwarstwiania i strzępienia. Właściwy dobór narzędzi zapewnia czyste cięcie i zapobiega strukturalnym uszkodzeniom matrycy kompozytu.
Wybór odpowiedniego narzędzia obejmuje ocenę specyfikacji technicznych w odniesieniu do konkretnego środowiska obróbki. Należy dopasować geometrię i powłokę narzędzia do materiału, jednocześnie upewniając się, że maszyna spełnia wymagania narzędzia. Niedopasowanie skutkuje uszkodzonymi narzędziami i złomowanymi częściami.
Liczba rowków decyduje o możliwości odprowadzania wiórów i jakości wykończenia. Mniejsza liczba rowków zapewnia większe wręby, co pozwala na usuwanie dużej ilości wiórów. Większa liczba rowków zwiększa wytrzymałość rdzenia i poprawia wykończenie powierzchni, ale zmniejsza przestrzeń na odprowadzanie wiórów. Należy zrównoważyć te czynniki w zależności od zastosowania.
Przewodnik po wyborze liczby ostrzy
| Liczba ostrzy | Podstawowe zastosowanie | Materiały docelowe | Kluczowa zaleta |
|---|---|---|---|
| 1 do 2 fletów | Obróbka zgrubna z dużą prędkością, dłutowanie | Aluminium, tworzywa sztuczne, drewno | Maksymalne odprowadzanie wiórów, zapobiega topnieniu |
| 3 flety | Nieżelazne ogólnego przeznaczenia | Aluminium, mosiądz, stopy miękkie | Równowaga usuwania wiórów i wykończenia |
| 4 do 5 fletów | Obróbka zgrubna i wykańczająca metali żelaznych | Stal węglowa, stal nierdzewna | Wysoka wytrzymałość rdzenia, dobre wykończenie powierzchni |
| 6 do 9+ fletów | Wykańczanie z dużą prędkością, frezowanie na twardo | Stale hartowane, tytan, inconel | Doskonałe wykończenie, duże posuwy przy małych skokach |
Oceń powłoki zgodne ze standardami branżowymi na podstawie temperatur roboczych i ścieralności materiału. Azotek tytanowo-glinowy (TiAlN) i AlTiN wyjątkowo dobrze sprawdzają się w zastosowaniach wymagających wysokiej temperatury. Dobrze sprawdzają się w środowiskach, w których generowane jest ciepło, co czyni je idealnymi do cięcia stali i stopów wysokotemperaturowych.
Specyfikacje powłoki i ograniczenia termiczne
| Typ powłoki | Mikrotwardość (HV) | Maksymalna temperatura robocza | Zastosowanie podstawowe |
|---|---|---|---|
| TiN (azotek tytanu) | 2400 | 600°C | Stale ogólnego przeznaczenia, niskowęglowe |
| TiCN (węgloazotek tytanu) | 3000 | 400°C | Materiały ścierne, żeliwo, mosiądz |
| AlTiN (azotek aluminium i tytanu) | 3800 | 900°C | Stale hartowane, obróbka na sucho, Inconel |
| Diament CVD | 10 000 | 600°C | Włókno węglowe, grafit, kompozyty o dużej ścieralności |
Należy rozważyć kompromisy pomiędzy przepływem chłodziwa a obróbką na sucho. Zaawansowane powłoki często działają lepiej na sucho. Płyn chłodzący może spowodować szok termiczny. Gdy narzędzie węglikowe nagrzewa się w miejscu skrawania i zostaje nagle poddane strumieniowaniu zimnym chłodziwem, wzdłuż krawędzi skrawającej tworzą się mikropęknięcia, co prowadzi do przedwczesnego uszkodzenia krawędzi. Często preferuje się podmuchy powietrza w celu usunięcia wiórów bez wywoływania szoku termicznego.
Młyny o wysokiej wydajności wymagają sztywnych konfiguracji, aby działać prawidłowo. Potrzebujesz wysokiej jakości oprawek narzędziowych, takich jak termokurczliwe, uchwyty hydrauliczne lub precyzyjne uchwyty do frezowania. Standardowym tulejkom ER często brakuje siły mocowania i koncentryczności wymaganej w przypadku agresywnych ścieżek narzędzia. Uchwyt termokurczliwy zapewnia siłę mocowania do 10 000 funtów równomiernie wokół chwytu, zapobiegając wysuwaniu narzędzia podczas ciężkiej obróbki zgrubnej.
Niskie bicie nie podlega negocjacjom. Umieszczenie narzędzia premium w luźnym lub starzejącym się wrzecionie natychmiast neguje zalety narzędzia. Nadmierne bicie powoduje nierównomierne obciążenie wiórów. Jeśli narzędzie czteroostrzowe ma bicie 0,002 cala, całe skrawanie wykonuje tylko jeden lub dwa rowki. Prowadzi to do szybkiego zużycia jednej strony narzędzia i ewentualnego złamania. Zanim zainwestujesz dużo w najwyższej jakości narzędzia skrawające, usuń ograniczenia sprzętowe maszyny, sprawdź docisk dyszla i zbieżność wrzeciona.
Uzasadnienie zakupu narzędzi premium wymaga spojrzenia poza pierwotną fakturę. Należy przeanalizować wpływ finansowy na cały proces produkcyjny. Celem jest obniżenie kosztów produkcji każdej pojedynczej części, biorąc pod uwagę czas pracy maszyny, robociznę i trwałość narzędzia.
Rozłóż matematykę dotyczącą kosztu na część. Narzędzie o wysokiej wydajności może kosztować od razu 150 USD, podczas gdy standardowy frez walcowo-czołowy kosztuje 50 USD. Jeśli obróbka części przy użyciu standardowego narzędzia zajmuje 10 minut i wystarcza na 50 części, spędzasz dużo czasu na maszynie i często zmieniasz narzędzia. Jeśli narzędzie premium za 150 dolarów wykorzystuje ścieżki narzędzia HEM, aby skrócić czas cyklu do 6 minut i wytrzymuje 200 części, matematyka zmienia się dramatycznie.
Przy standardowej stawce warsztatowej wynoszącej 100 USD za godzinę oszczędność 4 minut na część pozwala zaoszczędzić 6,66 USD czasu pracy maszyny na cykl. Ponad 200 części, czyli ponad 1300 dolarów zaoszczędzonego czasu maszyny, co całkowicie przyćmiewa dodatkowe 100 dolarów wydane na narzędzie premium. Szybsze wykonywanie zadań skutecznie zwiększa ogólną wydajność sklepu. Zwiększasz wydajność i możesz podjąć się większej pracy bez konieczności inwestowania w dodatkowe maszyny CNC lub zwiększania powierzchni obiektu. Maksymalizacja wydajności istniejącego sprzętu to najskuteczniejszy sposób skalowania operacji.
Przewidywalna trwałość narzędzia ma kluczowe znaczenie w produkcji bez oświetlenia. Środowiska obróbki bez nadzoru opierają się na narzędziach, które nie ulegają przedwczesnym awariom. Zepsute narzędzie podczas nocnej zmiany niszczy część i wstrzymuje produkcję do rana, niszcząc rentowność. Najwyższej jakości węglik i powłoki zapewniają konsystencję niezbędną do niezawodnej pracy maszyn bez nadzoru.
Uwzględnij oszczędności pracy wynikające z mniejszej liczby wymian narzędzi. Za każdym razem, gdy operator zatrzymuje maszynę w celu wymiany zużytego narzędzia, tracisz cenny czas produkcji. Operator musi wyjąć narzędzie, oczyścić tuleję zaciskową, włożyć nowe narzędzie, wytrzeć je na urządzeniu do ustawiania narzędzi i wyregulować przesunięcia zużycia. Mniej korekt przesunięcia i zmian narzędzi oznacza, że operatorzy mogą skupić się na zadaniach o większej wartości, takich jak konfiguracja, programowanie i kontrola jakości.
Integracja narzędzi o wysokiej wydajności w hali produkcyjnej wprowadza nowe zmienne. Musisz dostosować swoje procesy, aby wytrzymać zwiększone prędkości i siły. Brak regulacji może prowadzić do kosztownych błędów, złomowania części i uszkodzenia sprzętu.
Wysokie posuwy zwiększają konsekwencje błędów programowania. Niewielki błąd w obliczeniu zaangażowania narzędzia może spowodować natychmiastową awarię. Nadmierne bicie prowadzi do katastrofalnego w skutkach złamania narzędzia i złomowania części. Sztywność submikroziarnistego węglika sprawia, że jest on mniej odporny na wibracje i złe ustawienia w porównaniu ze stalą szybkotnącą (HSS).
Wdrożyć rygorystyczną konserwację oprawek narzędziowych, aby ograniczyć to ryzyko. Wykonaj dokładnie poniższe kroki, aby zapewnić prawidłową konfigurację:
Tradycyjne ścieżki narzędzia do obróbki zgrubnej z przechodzeniem zniszczą wysokowydajne frezy palcowe. Standardowe ścieżki narzędzia z przesunięciem powodują niespójne sprzężenie promieniowe. Kiedy narzędzie wjeżdża w narożnik, kąt zazębienia gwałtownie wzrasta, powodując przeciążenie frezu i powodując natychmiastową awarię. Narzędzia klasy premium wymagają stałych sił skrawania, aby przetrwać.
Nakaż korzystanie z nowoczesnego oprogramowania CAM. Generuj ścieżki narzędzia trochoidalnego lub wysokowydajnego frezowania (HEM). Strategie te utrzymują stałe obciążenie wiórów poprzez dynamiczną regulację prędkości posuwu i kąta zazębienia. Zamiast zakopywać narzędzie w kącie, oprogramowanie generuje okrężne, peelingujące ruchy. Chroni to narzędzie, zmniejsza wytwarzanie ciepła i pozwala na wykorzystanie całej długości rowka frezu, równomiernie rozkładając zużycie na węglik.
Podejmij poniższe kroki, aby zoptymalizować operacje frezowania:
Odp.: Wysokowydajne frezy trzpieniowe charakteryzują się zmienną geometrią, specjalistycznymi gatunkami węglików submikroziarnistych i powłokami dostosowanymi do konkretnego zastosowania. Zostały zaprojektowane tak, aby wytrzymywały wyższą wydajność usuwania materiału, tłumiły wibracje i wytrzymywały ekstremalne temperatury w porównaniu ze standardowymi narzędziami.
Odpowiedź: Tak, ale sukces zależy od sztywności maszyny i możliwości wrzeciona. Narzędzia o wysokiej wydajności wymagają sztywnego mocowania, niskiego bicia wrzeciona i precyzyjnych oprawek narzędziowych. Używanie ich na luźnych lub starzejących się maszynach doprowadzi do przedwczesnej awarii narzędzia i zniweczy jego zalety.
Odp.: Kompozyty ścierne, takie jak włókno węglowe, stopy utwardzalne, takie jak tytan i Inconel, stale hartowane i gumowate metale nieżelazne, takie jak aluminium, przynoszą znaczne korzyści. Materiały te powodują szybkie zużycie, nagrzewanie się lub narost na krawędziach standardowych narzędzi.
Odp.: Wybierz od 1 do 3 rowków do materiałów nieżelaznych, takich jak aluminium i tworzywa sztuczne, aby zmaksymalizować usuwanie wiórów. Wybierz od 4 do 9+ rowków do obróbki metali żelaznych, twardych stopów i procesów wykańczających, gdzie priorytetem jest wytrzymałość rdzenia i wykończenie powierzchni.
Odp.: Narzędzia podcinające ciągną wióry do góry, co jest idealne do głębokich rowków, ale może powodować postrzępienie górnych krawędzi. Narzędzia do cięcia w dół spychają wióry w dół, zapobiegając rozwarstwianiu się górnej powierzchni. Narzędzia kompresyjne łączą oba elementy, wypychając wióry w kierunku środka, aby uzyskać jednocześnie czyste krawędzie górne i dolne.
Odp.: Przedwczesne pękanie jest zwykle spowodowane nadmiernym biciem wrzeciona, nieprawidłowym obciążeniem wiórów, brakiem sztywnego mocowania obrabianego lub stosowaniem tradycyjnych ścieżek narzędzia z przesunięciem zamiast ścieżek narzędzia HEM o stałym zaangażowaniu. Szok termiczny spowodowany niewłaściwym użyciem chłodziwa może również spowodować pęknięcie węglika.
O: Tak. Aby zmaksymalizować trwałość narzędzia i zapobiec biciu, należy stosować precyzyjne tuleje zaciskowe, uchwyty frezarskie, uchwyty hydrauliczne lub oprawki termokurczliwe. Standardowym lub zużytym tulejkom ER często brakuje siły mocowania i koncentryczności potrzebnej do obróbki z dużymi posuwami.