Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-10 Origine : Site

Les ateliers de fabrication sont confrontés à une pression constante pour réduire les temps de cycle et maximiser la disponibilité des broches. Respecter des tolérances strictes sans augmenter les coûts des consommables est un défi quotidien pour les machinistes et les programmeurs. Les fraises standard de base atteignent souvent leurs limites dans des environnements de production exigeants. Vous constatez une usure prématurée des outils, des taux d'enlèvement de matière (MRR) sous-optimaux et de mauvais états de surface. Les changements d'outils fréquents introduisent des coûts cachés qui détruisent les marges bénéficiaires et perturbent le flux de travail. Un outillage haute performance offre une solution technique à ces goulots d’étranglement. Ces outils sont conçus pour des matériaux spécifiques et des parcours d'outils avancés. Ils exploitent des nuances de carbure spécialisées, des géométries variables et des revêtements avancés pour repousser les limites de coupe. La mise à niveau de votre stratégie d'outillage a un impact direct sur votre capacité à maintenir des vitesses d'avance agressives et à maintenir la précision dimensionnelle sur de longues séries de production.
Établir la base d’un outillage haute performance nécessite de regarder au-delà de la forme de base de la fraise. Un outil est considéré comme haute performance sur la base de sa cohérence, de sa prévisibilité et de sa vitesse sous de lourdes charges. Les outils de base fonctionnent bien pour les travaux légers ou le prototypage. Les environnements de production exigent des outils capables de supporter des vitesses d'avance agressives sans panne catastrophique ni dégradation rapide des bords. Lorsque vous poussez fort une fraise standard, elle vibre, dévie et finit par se casser. Les variantes hautes performances absorbent ces forces et évacuent efficacement les copeaux.
La base de tout outil de coupe haut de gamme réside dans la composition de ses matériaux. Les fabricants utilisent des substrats en carbure sub-micrograin pour obtenir une résistance à la rupture transversale (TRS) supérieure. Le carbure standard peut utiliser une granulométrie de 0,8 micron, tandis que les outils hautes performances utilisent des grains aussi petits que 0,2 microns. Ce matériau dense à grains fins, associé à un liant de cobalt de 10 à 12 %, résiste aux efforts de coupe extrêmes sans se casser. Il offre la robustesse nécessaire pour gérer les coupes interrompues tout en conservant un bord tranchant comme un rasoir.
La géométrie dicte le comportement de l'outil lors de la coupe. Les angles d'hélice variables et l'espacement inégal des flûtes perturbent les fréquences harmoniques. Si une fraise à quatre cannelures a des cannelures espacées exactement de 90 degrés, cela crée un impact rythmique contre le matériau, conduisant à un broutage. En décalant les flûtes, par exemple à 88, 92, 89 et 91 degrés, l'outil brise ce cycle harmonique. Cette irrégularité technique amortit les vibrations lors des passes d'ébauche lourdes. Les préparations spécialisées des bords améliorent encore la durée de vie de l'outil. Des techniques telles que l'application d'un affûtage de 0,001 pouce ou d'un chanfrein K-land sur le tranchant le protègent des micro-écailles lors de vitesses d'avance élevées.
Le flux directionnel des copeaux détermine l’état de surface et la longévité de l’outil. Les géométries de coupe ascendantes maximisent l'évacuation des copeaux dans les opérations de rainurage profond. Ils tirent les copeaux vers le haut et hors de la coupe, empêchant ainsi la recoupe et l'accumulation de chaleur. Cette action de levage est excellente pour nettoyer les poches profondes, mais peut provoquer un effilochage ou un arrachement sur le bord supérieur des matériaux stratifiés ou fibreux.
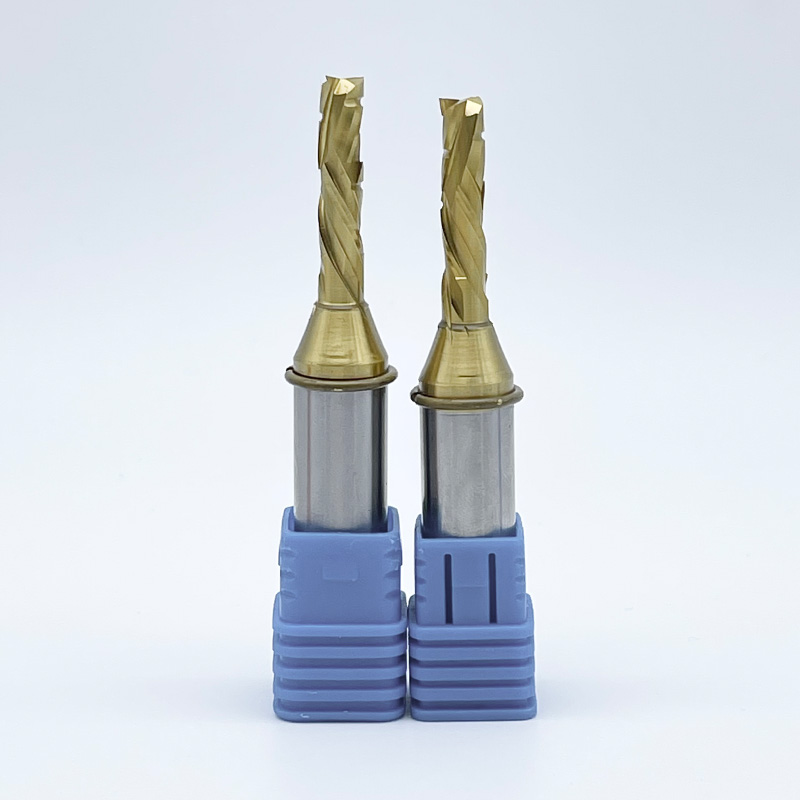
Les profils à coupe descendante poussent les copeaux vers le bas dans la coupe. Cette pression vers le bas empêche le délaminage sur la surface supérieure de la pièce, laissant un bord propre. Il aide également à maintenir les feuilles fines contre la table ou le support aspirant. Les embouts de compression hautes performances combinent les deux géométries en un seul outil. Ils comportent une section coupée vers le haut à la pointe et une section coupée vers le bas sur la tige. Cette conception permet d'obtenir simultanément des finitions impeccables des bords supérieur et inférieur. Lors de la découpe de mélamine de 0,750 pouce, l'opérateur programme le premier passage suffisamment profond pour engager la partie coupée vers le bas sur la surface supérieure, cisaillant le stratifié vers l'intérieur des deux côtés.
La terminologie se chevauche souvent entre les routeurs CNC à haut régime, les centres d'usinage verticaux (VMC) rigides et les fraiseuses traditionnelles. Bien qu’ils partagent les principes fondamentaux de coupe, les exigences en matière d’outillage diffèrent considérablement. Mise à niveau vers Les mèches de toupie hautes performances nécessitent des tolérances de tige spécifiques et des exigences d'équilibre strictes pour gérer des régimes élevés en toute sécurité. Un routeur CNC tourne souvent entre 18 000 et 24 000 tr/min. Des outils déséquilibrés à ces vitesses détruiront rapidement les roulements de broche. Les mèches de toupie haut de gamme sont équilibrées selon une spécification G2.5 pour éviter les vibrations catastrophiques.
Les stratégies d'évacuation des copeaux diffèrent également selon les plates-formes de machines. Les toupies s'appuient généralement sur des vitesses de broche élevées et des avances rapides dans des matériaux plus tendres comme le bois, les plastiques et l'aluminium. Cela nécessite des conceptions de flûtes spécialisées avec des œsophages plus grands pour éliminer rapidement de grands volumes de copeaux. Les fraises traditionnelles utilisées dans les VMC se concentrent souvent sur la rigidité et la gestion de la chaleur pour couper des alliages plus durs comme l'acier et le titane à des régimes inférieurs, en utilisant des diamètres de noyau plus épais et un nombre de cannelures plus élevé.
La sélection du bon outil nécessite de faire correspondre les objectifs opérationnels spécifiques aux capacités de la fraise. Les outils hautes performances sont conçus pour résoudre des défis d'usinage distincts sur divers matériaux et applications. Vous n'achetez pas un outil haut de gamme uniquement pour l'exécuter à des vitesses et des avances standard.
Maximiser le MRR est le moyen le plus rapide de réduire les temps de cycle. Les diamètres de noyau conçus permettent des profondeurs de coupe plus profondes et un engagement axial plus élevé. Vous pouvez pousser des avances plus élevées sans subir de déviation de l’outil. Les noyaux épais offrent la rigidité nécessaire pour labourer le matériau de manière agressive, en utilisant toute la longueur de la flûte plutôt que seulement la pointe inférieure.
Les géométries hautes performances facilitent une évacuation efficace des copeaux dans les poches profondes. Ils exploitent les principes d’amincissement radial des copeaux. Lorsque l'engagement radial (enjambement) est inférieur à 50 % du diamètre de la fraise, l'épaisseur réelle des copeaux diminue. Les programmeurs doivent augmenter considérablement la vitesse d'alimentation pour maintenir la charge de copeaux cible. Les profils d'ébauche spécialisés, souvent appelés hoggers, comportent des bords dentelés. Ces dentelures brisent rapidement les copeaux en morceaux plus petits et plus faciles à gérer. Cette action réduit considérablement la charge de la broche, empêche l'accumulation de copeaux dans les cavités profondes et permet des vitesses d'avance qui bloqueraient une fraise en bout standard.
L'obtention d'une finition miroir directement à partir de la machine élimine les opérations secondaires coûteuses telles que le polissage au banc et à la main. Les fraises en bout à grand nombre de cannelures permettent d'obtenir des états de surface supérieurs en réduisant la charge de copeaux par dent. Une fraise en bout à 7 cannelures permet des vitesses d'avance beaucoup plus rapides tout en maintenant une exigence de finition de surface serrée par rapport à un outil à 3 cannelures.
Les fonctions d'amortissement des harmoniques empêchent les marques de témoins et les vibrations sur les composants à paroi mince. Les conceptions à pas variable brisent l'impact rythmique des flûtes sur le matériau. Vous obtenez une précision dimensionnelle et une perfection esthétique en un seul passage. Certains outils de finition intègrent également un léger racleur plat sur le bord inférieur, qui agit comme une truelle pour lisser le fond d'une poche lorsque l'outil la traverse.
Les outils standard échouent rapidement lors de la coupe de métaux ferreux, d'alliages à haute température comme l'Inconel ou l'Hastelloy et d'aciers trempés jusqu'à 65 HRc. Déploiement des fraises en bout de routage hautes performances sont obligatoires dans ces applications exigeantes. Ils utilisent des nuances de carbure spécialisées qui résistent à la déformation sous des contraintes extrêmes. L'usinage de l'Inconel nécessite de maintenir une charge de copeaux constante ; si l'outil frotte au lieu de couper, le matériau durcit instantanément, détruisant le tranchant.
Des revêtements spécifiques gèrent la génération de chaleur intense au niveau de la zone de cisaillement. Des revêtements comme le nitrure d'aluminium et de titane (AlTiN) créent une barrière thermique qui protège le substrat en carbure. Lorsque les températures dépassent 800 degrés Celsius, le revêtement forme une couche d’oxyde d’aluminium qui reflète la chaleur dans la puce plutôt que dans l’outil. Cela permet l'usinage à sec des aciers trempés, prolongeant ainsi la durée de vie de l'outil en évitant le choc thermique associé au liquide de refroidissement.
L'usinage de l'aluminium, du laiton, de la fibre de carbone et de la fibre de verre présente des défis uniques. Des outils spécialisés sont nécessaires pour gérer les propriétés distinctes de ces matériaux. Les cannelures polies sont essentielles pour éviter l'accumulation de bords (BUE) dans les matériaux gommeux. L'aluminium a tendance à fondre et à se souder au tranchant sans un polissage approprié des flûtes et des angles de coupe nets. Les revêtements en nitrure de zirconium (ZrN) sont fréquemment appliqués sur les outils de coupe en aluminium pour fournir une surface lisse qui repousse le matériau.
Les matériaux composites comme le polymère renforcé de fibres de carbone (CFRP) sont très abrasifs. Ils usent rapidement les bords en carbure standard, transformant un outil tranchant en un instrument émoussé en quelques minutes. Les outils hautes performances pour composites comportent souvent des revêtements diamantés par dépôt chimique en phase vapeur (CVD) ou des géométries spécialisées telles que des défonceuses à compression qui cisaillent les fibres résistantes sans provoquer de délaminage ou d'effilochage. Une sélection appropriée des outils garantit des coupes nettes et évite les dommages structurels à la matrice composite.
Choisir le bon outil implique d'évaluer les spécifications techniques par rapport à votre environnement d'usinage spécifique. Vous devez faire correspondre la géométrie et le revêtement de l'outil au matériau, tout en vous assurant que votre machine peut répondre aux exigences de l'outil. Une inadéquation entraîne ici des outils cassés et des pièces mises au rebut.
Le nombre de cannelures détermine la capacité de dégagement des copeaux et la qualité de la finition. Moins de cannelures permettent des arcades plus grandes pour un dégagement de copeaux de grand volume. Un plus grand nombre de cannelures augmente la résistance du noyau et améliore la finition de surface, mais réduit l'espace de dégagement des copeaux. Vous devez équilibrer ces facteurs en fonction de l’application.
Guide de sélection du nombre de cannelures
| Nombre de cannelures | Application principale | Matériaux cibles | Avantage clé |
|---|---|---|---|
| 1 à 2 flûtes | Ebauche à grande vitesse, rainurage | Aluminium, plastiques, bois | Évacuation maximale des copeaux, empêche la fonte |
| 3 flûtes | Non ferreux à usage général | Aluminium, laiton, alliages souples | Équilibre entre le dégagement des copeaux et la finition |
| 4 à 5 flûtes | Ebauche et finition ferreux | Acier au carbone, acier inoxydable | Haute résistance du noyau, bonne finition de surface |
| 6 à 9+ flûtes | Finition à grande vitesse, fraisage dur | Aciers trempés, Titane, Inconel | Finition supérieure, vitesses d'avance élevées avec de faibles enjambements |
Évaluez les revêtements conformes aux normes de l’industrie en fonction des températures de fonctionnement et de l’abrasivité des matériaux. Le nitrure de titane et d'aluminium (TiAlN) et AlTiN fonctionnent exceptionnellement bien dans les applications à haute température. Ils prospèrent dans les environnements où de la chaleur est générée, ce qui les rend idéaux pour couper l'acier et les alliages à haute température.
Spécifications du revêtement et limites thermiques
| Type de revêtement | Microdureté (HV) | Température de fonctionnement maximale | Application principale |
|---|---|---|---|
| TiN (nitrure de titane) | 2 400 | 600°C | Aciers à faible teneur en carbone à usage général |
| TiCN (carbonitrure de titane) | 3 000 | 400°C | Matériaux abrasifs, fonte, laiton |
| AlTiN (nitrure d'aluminium et de titane) | 3 800 | 900°C | Aciers trempés, usinage à sec, Inconel |
| Diamant CVD | 10 000 | 600°C | Fibre de carbone, graphite, composites hautement abrasifs |
Considérez les compromis entre l'utilisation d'un liquide de refroidissement et l'usinage à sec. Les revêtements avancés fonctionnent souvent mieux à sec. Le liquide de refroidissement peut provoquer un choc thermique. Lorsqu'un outil en carbure chauffe dans la coupe et est soudainement projeté avec du liquide de refroidissement froid, des microfissures se forment le long de l'arête de coupe, entraînant une défaillance prématurée de l'arête. Les jets d'air sont souvent préférés pour éliminer les copeaux sans provoquer de choc thermique.
Les broyeurs haute performance nécessitent des configurations rigides pour fonctionner correctement. Vous avez besoin de porte-outils de haute qualité comme des mandrins rétractables, des mandrins hydrauliques ou des mandrins de fraisage de haute précision. Les pinces ER standard manquent souvent de la force de préhension et de la concentricité requises pour les parcours d'outils agressifs. Un support rétractable fournit jusqu'à 10 000 livres de force de préhension uniformément autour de la tige, empêchant l'outil de sortir lors d'une ébauche lourde.
Un faible faux-rond n'est pas négociable. Placer un outil haut de gamme dans une broche desserrée ou vieillissante annule immédiatement les avantages de l'outil. Un faux-rond excessif entraîne des charges de copeaux inégales. Si un outil à quatre cannelures a un faux-rond de 0,002 pouces, seules une ou deux cannelures effectuent toute la coupe. Cela entraîne une usure rapide d’un côté de l’outil et éventuellement une casse. Remédiez aux limitations matérielles de la machine, vérifiez la pression de la barre d'attelage et inspectez les cônes de broche avant d'investir massivement dans des outils de coupe haut de gamme.
Justifier l’achat d’un outillage premium nécessite de regarder au-delà de la facture initiale. Vous devez analyser l’impact financier sur l’ensemble du processus de production. L’objectif est de réduire le coût de production de chaque pièce individuelle, en tenant compte du temps machine, de la main d’œuvre et de la longévité des outils.
Décomposez les calculs du coût par pièce. Un outil haute performance peut coûter 150 $ d'avance, tandis qu'une fraise en bout coûte 50 $. Si l'outil standard prend 10 minutes pour usiner une pièce et dure 50 pièces, vous passez un temps machine important et changez fréquemment d'outils. Si l'outil premium à 150 $ utilise les parcours d'outils HEM pour réduire le temps de cycle à 6 minutes et dure 200 pièces, les calculs changent radicalement.
À un tarif d'atelier standard de 100 $ l'heure, une économie de 4 minutes par pièce permet d'économiser 6,66 $ en temps machine par cycle. Plus de 200 pièces, soit plus de 1 300 $ de temps machine économisé, éclipsant complètement les 100 $ supplémentaires dépensés pour l'outil haut de gamme. Réaliser les travaux plus rapidement augmente efficacement la capacité globale de l'atelier. Vous augmentez le débit et pouvez effectuer davantage de travail sans avoir besoin d'investir dans des machines CNC supplémentaires ou d'agrandir l'espace de vos installations. Maximiser le rendement des équipements existants est le moyen le plus efficace de faire évoluer les opérations.
Une durée de vie prévisible des outils est essentielle dans la fabrication sans éclairage. Les environnements d'usinage sans surveillance reposent sur des outils qui ne tombent pas en panne prématurément. Un outil cassé pendant une équipe de nuit détruit la pièce et arrête la production jusqu'au matin, détruisant ainsi la rentabilité. Le carbure et les revêtements de qualité supérieure offrent la cohérence nécessaire pour permettre aux machines de fonctionner sans surveillance en toute confiance.
Tenez compte des économies de main d’œuvre résultant de la réduction des changements d’outils. Chaque fois qu’un opérateur arrête la machine pour changer un outil usé, vous perdez un temps de production précieux. L'opérateur doit retirer l'outil, nettoyer la pince, insérer le nouvel outil, le toucher sur le dispositif de réglage de l'outil et ajuster les décalages d'usure. Moins d’ajustements de décalage et de changements d’outils signifient que les opérateurs peuvent se concentrer sur des tâches à plus forte valeur ajoutée telles que la configuration, la programmation et le contrôle qualité.
L'intégration d'outils performants dans l'atelier introduit de nouvelles variables. Vous devez adapter vos processus pour gérer l'augmentation des vitesses et des forces. Ne pas procéder à un ajustement peut entraîner des erreurs coûteuses, des pièces mises au rebut et des équipements endommagés.
Des avances élevées amplifient les conséquences des erreurs de programmation. Une légère erreur de calcul dans l’engagement de l’outil peut provoquer un crash immédiat. Un faux-rond excessif entraîne des bris catastrophiques de l'outil et des pièces mises au rebut. La nature rigide du carbure sub-micrograin le rend moins tolérant aux vibrations et aux mauvais réglages par rapport à l'acier rapide (HSS).
Mettez en œuvre une maintenance stricte des porte-outils pour atténuer ces risques. Suivez ces étapes exactes pour garantir une configuration correcte :
Les parcours d'outils d'ébauche traditionnels par enjambement détruiront les fraises en bout hautes performances. Les parcours d'outils de décalage standard provoquent un engagement radial incohérent. Lorsque l'outil entre dans un coin, l'angle d'engagement augmente, surchargeant la fraise et provoquant une panne immédiate. Les outils haut de gamme nécessitent des forces de coupe constantes pour survivre.
Obliger l’utilisation d’un logiciel de FAO moderne. Générez des parcours d'outils trochoïdaux ou de fraisage à haute efficacité (HEM). Ces stratégies maintiennent une charge de copeaux constante en ajustant dynamiquement la vitesse d'avance et l'angle d'engagement. Au lieu d'enterrer l'outil dans un coin, le logiciel génère des mouvements de pelage circulaires. Cela protège l'outil, réduit la génération de chaleur et vous permet d'utiliser toute la longueur de la flûte de la fraise, répartissant ainsi l'usure uniformément sur le carbure.
Prenez ces mesures concrètes pour optimiser vos opérations de fraisage :
R : Les fraises en bout hautes performances présentent des géométries variables, des nuances de carbure spécialisées à sous-micrograins et des revêtements spécifiques à l'application. Ils sont conçus pour supporter des taux d'enlèvement de matière plus élevés, amortir les vibrations et résister à une chaleur extrême par rapport aux outils standards.
R : Oui, mais le succès dépend de la rigidité de la machine et des capacités de la broche. Les outils hautes performances nécessitent un maintien de pièce rigide, un faible faux-rond de broche et des porte-outils de haute précision. Leur utilisation sur des machines desserrées ou vieillissantes entraînera une défaillance prématurée des outils et annulera leurs avantages.
R : Les composites abrasifs comme la fibre de carbone, les alliages écrouis comme le titane et l'Inconel, les aciers trempés et les métaux non ferreux gommeux comme l'aluminium en bénéficient considérablement. Ces matériaux provoquent une usure rapide, une accumulation de chaleur ou une accumulation de bords sur les outils standard.
R : Choisissez 1 à 3 cannelures pour les matériaux non ferreux comme l'aluminium et les plastiques afin de maximiser le dégagement des copeaux. Sélectionnez 4 à 9+ cannelures pour les métaux ferreux, les alliages durs et les passes de finition où la résistance du noyau et la finition de surface sont la priorité.
R : Les outils de coupe vers le haut tirent les copeaux vers le haut, ce qui est idéal pour les rainures profondes, mais peut effilocher les bords supérieurs. Les outils de coupe vers le bas poussent les copeaux vers le bas, empêchant ainsi le délaminage de la surface supérieure. Les outils de compression combinent les deux, poussant les copeaux vers le centre pour obtenir simultanément des bords supérieurs et inférieurs propres.
R : Une rupture prématurée est généralement causée par un faux-rond excessif de la broche, des charges de copeaux incorrectes, un manque de maintien rigide de la pièce ou l'utilisation de parcours d'outils décalés traditionnels au lieu de parcours d'outils HEM à engagement constant. Le choc thermique dû à une mauvaise utilisation du liquide de refroidissement peut également fissurer le carbure.
R : Oui. Pour maximiser la durée de vie de l'outil et éviter le faux-rond, utilisez des pinces de serrage, des mandrins de fraisage, des mandrins hydrauliques ou des supports à frettage de haute précision. Les pinces de serrage ER standards ou usées manquent souvent de la force de préhension et de la concentricité nécessaires à l'usinage à grande avance.