Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-15 Pochodzenie: Strona

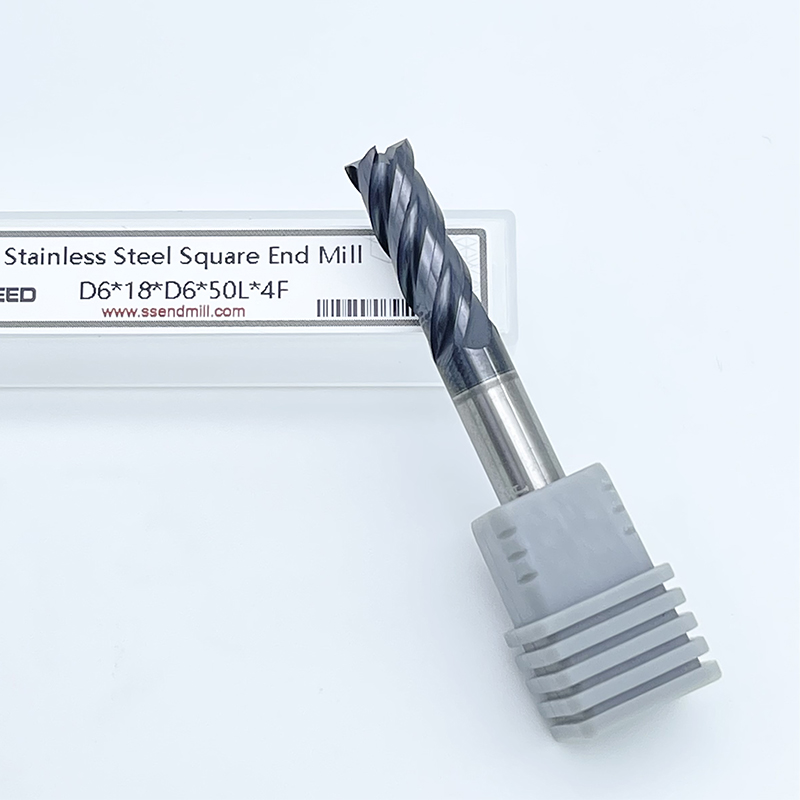
Drganie narzędzia niszczy obrabiane części i niszczy wrzeciona maszyn. Stosowanie agresywnych posuwów w przypadku twardych materiałów, takich jak tytan, Inconel lub stal hartowana, szybko ujawnia ograniczenia strukturalne standardowych narzędzi. Rezonans harmoniczny narasta szybko. Krawędzie tnące zawodzą bez ostrzeżenia. Wykończenie powierzchni pogarsza się poza akceptowalne tolerancje. Aby przetrwać te wymagające zastosowania, potrzebne jest zasadniczo odmienne podejście inżynieryjne. Przejście do wysokowydajne frezy trzpieniowe rozwiązują te problemy związane z obróbką. Te zaawansowane narzędzia wykorzystują specyficzną mikrogeometrię, zmienne konstrukcje rowków i specjalistyczne powłoki. Optymalizują współczynniki zasięgu, aby ustabilizować proces cięcia przy ekstremalnych obciążeniach. Zbadamy, w jaki sposób zakłócenia harmoniczne eliminują wibracje i jak zwiększenie sztywności strukturalnej zapobiega uginaniu się narzędzia. W tym przewodniku opisano precyzyjną mechanikę związaną z zarządzaniem temperaturą i wydłużoną żywotnością narzędzi w rygorystycznych środowiskach frezowania CNC.
Zdefiniowanie sukcesu w frezowaniu CNC wymaga ścisłych kryteriów wyjściowych. Przewidywalna trwałość narzędzia ma większe znaczenie niż okazjonalna maksymalna wydajność. Potrzebujesz narzędzi, które zachowują wąskie tolerancje wymiarowe w całych seriach produkcyjnych bez ciągłej interwencji operatora. Wykończenie powierzchni musi stale spełniać surowe wymagania Ra i Rz już na etapie obróbki, eliminując wtórne operacje polerowania. Szybkość usuwania materiału musi osiągać maksymalne możliwości maszyny bez pogarszania stabilności wrzeciona. Osiągnięcie tych wskaźników wymaga głębokiego zrozumienia fizyki skrawania i interakcji narzędzi z różnymi stopami pod dużymi obciążeniami.
Chatter rujnuje operacje obróbki i niszczy sprzęt. Fizyka stojąca za gadaniem opiera się na rezonansie harmonicznym. Stałe uderzenia rowka powodują rytmiczne wibracje podczas cięcia. Wibracje te często odpowiadają częstotliwości drgań własnych zespołu narzędzia i wrzeciona. Kiedy częstotliwości się zrównają, system wchodzi w stan rezonansu. Narzędzie zamiast czysto ścinać materiał, zaczyna odbijać się od przedmiotu obrabianego.
To odbijanie tworzy falistą powierzchnię na materiale. Następna krawędź skrawająca uderza w tę falistą powierzchnię, a zmiana grubości wióra jeszcze bardziej wzmacnia wibracje. Ta pętla sprzężenia zwrotnego nazywa się paplaniną regeneracyjną. Opiera się na sobie wykładniczo w ciągu milisekund. Niekontrolowane wibracje przedwcześnie niszczą łożyska wrzecion, co prowadzi do ogromnych kosztów napraw. Pozostawia straszne ślady drgań na powierzchni przedmiotu obrabianego, często powodując złomowanie części. Zmusza to operatorów do drastycznego zmniejszenia szybkości podawania, co obniża produktywność hali produkcyjnej.
Aby zrozumieć powagę, rozważ łożyska wrzeciona. Wrzeciono CNC pracujące z prędkością 12 000 obr./min doświadcza poważnych drgań regeneracyjnych i poddaje swoje ceramiczne lub stalowe łożyska tysiącom mikrouderzeń na sekundę. Powoduje to zjawisko Brinella – mikroskopijne wgniecenia w bieżniach łożysk. Gdy wystąpi zjawisko Brinella, wrzeciono już nigdy nie będzie działać prawidłowo, a bicie będzie problemem przy każdym kolejnym zadaniu, dopóki wrzeciono nie zostanie odbudowane.
Nadmierny opór skrawania generuje ekstremalne ciepło w strefie ścinania. Tarcie pomiędzy narzędziem a obrabianym przedmiotem powoduje szybkie zniszczenie krawędzi skrawającej. Odpryskiwanie krawędzi następuje szybko w przypadku wystąpienia szoku termicznego. Na przykład, jeśli zastosujesz chłodziwo w narzędziu z węglików spiekanych do cięcia stali narzędziowej H13, krawędź skrawająca nagrzeje się do ponad 800 stopni Celsjusza w miejscu skrawania, a następnie natychmiast ostygnie, gdy wyjdzie z materiału i uderzy w strumień chłodziwa. To szybkie rozszerzanie i kurczenie się powoduje mikropęknięcia w węgliku. Pęknięcia te rozprzestrzeniają się, aż do całkowitego zniszczenia krawędzi.
Narost na krawędzi (BUE) stanowi kolejny poważny punkt awarii, szczególnie w przypadku materiałów gumowatych, takich jak aluminium 6061 lub stal nierdzewna 304. Materiał przedmiotu obrabianego zgrzewa się i dociska bezpośrednio do rowka tnącego. Powoduje to natychmiastową zmianę geometrii narzędzia, tłumiąc proces skrawania i powodując gwałtowne obciążenie wrzeciona. Spawany materiał w końcu pęka i zwykle zabiera ze sobą kawałek krawędzi węglika. Pękanie termiczne niszczy podłoże węglikowe od środka. Zarządzanie wytwarzaniem ciepła pozostaje podstawową obroną przed szybkim zużyciem narzędzia.
Typowe tryby awarii narzędzi obejmują:
Narzędzia standardowe mają ścisłe ograniczenia operacyjne. Frezy trzpieniowe ogólnego przeznaczenia charakteryzują się symetrycznym rozstawem rowków. Używają standardowych kątów linii śrubowej i jednolitych rozmiarów rdzenia. Doskonale sprawdzają się w przypadku aluminium lub stali miękkiej w warsztatach, gdzie czas cyklu nie jest głównym problemem. Aplikacje o niskim naprężeniu dobrze je tolerują. Jednakże zawodzą one żałośnie w przypadku ścieżek narzędziowych wymagających dużych posuwów i obróbki zgrubnej, wymaganych w nowoczesnej produkcji.
Standardowe geometrie zapewniają jednolite uderzenia. Cztery flety oddalone od siebie o dokładnie 90 stopni uderzają rytmicznie w materiał. Rytm ten wywołuje rezonans harmoniczny. Narzędzia ogólnego przeznaczenia mają również mniejsze średnice rdzenia, aby zmaksymalizować objętość rowka. Zmniejsza to sztywność konstrukcji. Narzędzie ugina się pod dużym obciążeniem promieniowym. To zginanie powoduje niedokładności wymiarowe, odpychając narzędzie od zaprogramowanej ścieżki i pozostawiając nadmiar naddatku na ściankach.
Kiedy standardowe narzędzie ugina się, krawędź skrawająca wchodzi w materiał pod niezamierzonym kątem. Zmienia to dynamicznie kąt przyłożenia i natarcia podczas cięcia. Narzędzie zaczyna trzeć, a nie ścinać, wytwarzając ogromne ilości ciepła. Ciepło to przenosi się bezpośrednio do przedmiotu obrabianego, powodując odkształcenia termiczne cienkościennych części oraz do narzędzia, przyspieszając uszkodzenie krawędzi.
Wysoka wydajność oznacza inżynierię dostosowaną do konkretnego zastosowania. Uniwersalne podejście do narzędzi zawodzi we współczesnej obróbce dynamicznej. Inżynierowie projektują wysokiej klasy narzędzia dla określonych grup materiałów ISO. ISO P obejmuje stale węglowe i stopowe. ISO M obejmuje trudne stale nierdzewne. ISO K obejmuje żeliwo ścierne. ISO N obejmuje gumowate metale nieżelazne. ISO S obejmuje superstopy żaroodporne, takie jak Inconel. ISO H obejmuje materiały hartowane.
Każda grupa materiałów wymaga zoptymalizowanego działania ścinającego. Narzędzie przeznaczone do tytanu nie sprawdzi się w przypadku aluminium. Tytan wymaga ostrych krawędzi, wysokiej odporności na ciepło i określonych kątów przyłożenia, aby zapobiec utwardzaniu przez zgniot. Aluminium wymaga masywnych rowków rowkowych zapewniających szybkie odprowadzanie wiórów i dużych dodatnich kątów natarcia, aby zapewnić czyste ścinanie lepkiego materiału. Narzędzia o wysokiej wydajności dopasowują się dokładnie do właściwości fizycznych materiału docelowego, wykorzystując specjalne przygotowanie krawędzi (honowanie lub fazowanie) w celu wzmocnienia krawędzi skrawającej w zależności od twardości materiału.
Do obróbki zgrubnej dużych średnic często wykorzystuje się narzędzia z węglików spiekanych. Narzędzia wymienne wykorzystują wymienne wkładki węglikowe na stalowym korpusie. Skutecznie usuwają ogromne ilości materiału na dużych maszynach ze stożkiem 50. Jednakże węglik spiekany zapewnia doskonałą precyzję. Solidne narzędzia oferują niezrównaną sztywność przy mniejszych średnicach (poniżej jednego cala). Możliwości wykończenia powierzchni pozostają znacznie wyższe w przypadku węglika spiekanego, ponieważ wszystkie krawędzie skrawające są szlifowane koncentrycznie z jednego półwyrobu.
Złożone ścieżki narzędzia do dynamicznego frezowania wymagają węglika spiekanego. Ścieżki te obejmują szybkie zmiany kierunku i różne sprzężenia promieniowe. Węglik spiekany radzi sobie z tymi siłami dynamicznymi bez mikrougięć występujących w kieszeniach płytek wymiennych. Indeksowalne alternatywy po prostu nie są w stanie dorównać tej dynamicznej stabilności poniżej jednego cala średnicy. Kieszenie wkładek z natury wprowadzają mikroskopijny ruch pod dużym obciążeniem, co przekłada się na wibracje i słabe wykończenie powierzchni końcowej części.
Tabela porównawcza geometrii narzędzia
| Funkcja | Standardowe oprzyrządowanie | Oprzyrządowanie o wysokiej wydajności |
|---|---|---|
| Rozstaw fletów | Symetryczny (równy odstęp 90°) | Zmienny odstęp (nierówne odstępy) |
| Kąt helisy | Stała (np. 30 stopni) | Zmienna helisa (zmiana kąta wzdłuż fletu) |
| Średnica rdzenia | Standard (maksymalna ilość miejsca na wióry) | Pogrubiony (maksymalizuje sztywność) |
| Materialne skupienie | Szerokie zastosowanie (stal miękka, aluminium) | Specyficzne dla ISO (P, M, K, N, S, H) |
| Przygotowanie krawędzi | Standardowa ostra krawędź | Zaprojektowane osełki i T-landy |
| Kontrola wibracji | Minimalny | Wysoka (zakłócenia harmoniczne) |
Wyeliminowanie drgań wymaga zmiany fizycznej geometrii narzędzia tnącego. Inżynierowie manipulują określonymi zmiennymi, aby zakłócać harmoniczne. Wzmacniają słabe punkty, aby zapobiec ugięciom. Modyfikują krawędzie skrawające, aby wytrzymać ekstremalne siły. Te zmiany geometryczne są często mikroskopijne, ale powodują ogromne różnice w wydajności na hali produkcyjnej.
Zmienna podziałka oznacza nierówny odstęp pomiędzy krawędziami tnącymi. Zamiast czterech fletów ustawionych dokładnie pod kątem 90 stopni, mogą znajdować się pod kątem 88, 92, 89 i 91 stopni. Zmienna spirala zmienia kąt rowka na całej długości skrawania. Jeden flet może skręcić o 35 stopni, a następny o 38 stopni. Ten złożony proces szlifowania wymaga zaawansowanych 5-osiowych szlifierek narzędziowych CNC.
Zmiana tego taktowania całkowicie zakłóca częstotliwości harmoniczne. Krawędź tnąca wchodzi w materiał w nieregularnych odstępach. Rytmiczne oddziaływanie znika. Wibracje nigdy nie mają szansy zsynchronizować się z naturalną częstotliwością maszyny. Zapobiega to całkowicie regeneracyjnym drganiom. Pozwala na znacznie wyższe prędkości wrzeciona i posuwy. Po uruchomieniu narzędzia o zmiennej geometrii dźwięk skrawania zmienia się z wysokiego pisku w głęboki, agresywny szum, wskazujący na stabilną obróbkę.
Średnica rdzenia decyduje o ogólnej sztywności narzędzia. Rdzeń stanowi solidny środek narzędzia wewnątrz rowków. Grubszy rdzeń znacznie zmniejsza ugięcie. Wyginanie narzędzia rujnuje stabilność wymiarową podczas silnego sprzężenia promieniowego. Powoduje to, że narzędzie przecina zwężającą się ścianę zamiast prostej, co zmusza Cię do wykonywania wielu przejść sprężynowych, aby osiągnąć swoją tolerancję.
Narzędzia o wysokiej wydajności wykorzystują pogrubione rdzenie, często zwiększając średnicę rdzenia do 65% lub 70% zewnętrznej średnicy narzędzia. Poświęcają część przestrzeni do ewakuacji wiórów, aby uzyskać ogromną wytrzymałość strukturalną. Ta wytrzymałość wytrzymuje większe obciążenia boczne. Zapobiega pękaniu narzędzia podczas agresywnych przejść obróbki zgrubnej. Zoptymalizowana głębokość rowków zapewnia płynną ewakuację wiórów pomimo większego rdzenia, często wykorzystując specjalistyczne kształty rowków parabolicznych, aby ciasno zwijać wióry i skutecznie je wyrzucać.
Obróbka głębokich wgłębień zwiększa ugięcie narzędzia. Im dalej krawędź skrawająca wystaje od wrzeciona, tym słabsze staje się ustawienie. Ugięcie wzrasta do trzeciej potęgi długości narzędzia. Jeżeli wysunięcie zostanie podwojone, narzędzie odchyli się osiem razy bardziej. Mikroobróbka stoi przed podobnymi wyzwaniami związanymi z dźwignią. Konfiguracje z krótkim rowkiem o dużym zasięgu rozwiązują ten specyficzny problem.
Narzędzia te wykorzystują krótkie długości skrawania na długich, wzmocnionych trzonkach. Średnica chwytu pozostaje możliwie największa aż do momentu tuż przed rowkami tnącymi. Maksymalizuje to sztywność na całym zasięgu. Zapobiega drganiom w zastosowaniach o dużym zasięgu. Odsłaniasz tylko taką ilość rowka, jaka jest konieczna dla określonej głębokości skrawania. Jeśli potrzebujesz wykonać cięcie na głębokość tylko 0,250 cala na dnie 2-calowej kieszeni, użycie narzędzia o długości rowka 2 cali jest ogromnym błędem. Narzędzie z krótkim rowkiem o rowku 0,375 cala i odciążoną szyjką będzie działać bez zarzutu.
Mikrogeometrie zapewniają krytyczny efekt tłumienia. Mały okrągły margines stabilizuje narzędzie względem wycinanej ściany. Margines ten lekko ociera się o materiał. To tarcie działa jak amortyzator. Tłumi drgania zanim przejdą w górę chwytu narzędzia. Lekko poleruje również ścianę, poprawiając ostateczne wykończenie powierzchni.
Mimośrodowy relief wzmacnia krawędź skrawającą za głównym kątem skrawania. Zamiast płaskiego głównego kąta przyłożenia, mimośrodowy relief wykorzystuje zakrzywiony spadek. Pozostawia więcej węglika podtrzymującego sam czubek fletu. Zapobiega to mikroodpryskom w twardych materiałach, takich jak stal wstępnie twarda 4140 lub stal narzędziowa D2. Zmniejsza tarcie bezpośrednio za krawędzią skrawającą. Mniejsze tarcie oznacza mniejsze wytwarzanie ciepła podczas długotrwałej obróbki, utrzymując stabilność podłoża węglikowego.
Profile frezów zgrubnych wyglądają jak kolby kukurydzy. Posiadają ząbkowane krawędzie tnące. Te ząbki rozbijają wióry na drobne, łatwe w obsłudze kawałki. Standardowe rowki tworzą długie, ciągłe wióry, które plątają się wokół narzędzia, blokują przewody chłodziwa i zarysowują obrabiany przedmiot. Ząbkowane profile całkowicie eliminują ten problem splątania.
Mniejsze wióry ewakuują się znacznie szybciej. Obniża to ogólny opór skrawania. Narzędzie wymaga mniejszej mocy do przebicia materiału, dzięki czemu mniejsze maszyny mogą wykonywać masywne cięcia. Podczas usuwania ciężkiego materiału wibracje znacznie spadają. Ząbki rozkładają również siły skrawania nierównomiernie wzdłuż osi Z, co dodatkowo zakłóca rezonans harmoniczny. Nowoczesne narzędzia do obróbki zgrubnej o drobnej podziałce mogą nawet pozostawić wykończenie powierzchni akceptowalne w wielu niekrytycznych zastosowaniach, eliminując potrzebę stosowania oddzielnego narzędzia do wykańczania.
Sama geometria nie jest w stanie przetrwać w nowoczesnych środowiskach obróbki. Fizyczny materiał narzędzia musi wytrzymać ekstremalne nadużycia. Podłoża węglikowe i zaawansowane powłoki współpracują ze sobą, aby chronić krawędź skrawającą przed uszkodzeniami termicznymi i mechanicznymi.
Produkcja węglika wiąże się ze ścisłym kompromisem. Twardość zapewnia doskonałą odporność na zużycie. Wytrzymałość zapewnia niezbędną odporność na wstrząsy. Nie można maksymalizować obu jednocześnie. Należy je zrównoważyć w strukturze ziaren węglika, stosując kobalt jako spoiwo.
Węglik o ziarnie submikronowym zapewnia wysoką wytrzymałość krawędzi. Mniejsze ziarna węglika wolframu ściśle przylegają do siebie. Spoiwo kobaltowe utrzymuje je bezpiecznie. Struktura ta doskonale radzi sobie z aplikacjami o wysokiej wydajności. Jest odporny na mikroskopijne łuszczenie się, które niszczy standardowe narzędzia węglikowe. Inżynierowie wybierają różne procenty spoiwa w oparciu o twardość materiału docelowego. Narzędzie przeznaczone do stali hartowanej będzie wykorzystywać bardzo niską zawartość kobaltu, aby zmaksymalizować twardość, podczas gdy narzędzie do obróbki przerywanej stali nierdzewnej będzie zużywać więcej kobaltu w celu absorpcji uderzeń.
Powłoki metodą fizycznego osadzania z fazy gazowej (PVD) chronią podłoże węglikowe. Aluminium Azotek tytanu (AlTiN) dominuje w obróbce stopów wysokotemperaturowych. Gdy AlTiN nagrzewa się, tworzy mikroskopijną warstwę tlenku glinu. Ta warstwa tlenku działa jak bariera termiczna. Odbija ciepło do wióra i z dala od narzędzia. AlTiN faktycznie działa lepiej po wyschnięciu w stali, ponieważ ciepło aktywuje powłokę.
Dwuborek tytanu (TiB2) zapobiega narostowi na krawędziach materiałów nieżelaznych. Aluminium jest notorycznie gumowate. Łatwo przykleja się do standardowego węglika, wypełniając rowki i zatrzaskując narzędzie. TiB2 zapewnia niesamowicie gładką powierzchnię. Azotek cyrkonu (ZrN) zapewnia podobne korzyści w zakresie smarności. Powłoki te drastycznie zmniejszają tarcie. Są odporne na utlenianie w ekstremalnych temperaturach. Wykładniczo wydłużają żywotność narzędzia, zapobiegając chemicznemu wiązaniu się materiału obrabianego z węglikiem wolframu.
Powszechnie stosowane powłoki o wysokiej wydajności
| Typ powłoki | Zastosowanie podstawowe | Kluczowa zaleta |
|---|---|---|
| AlTiN (azotek aluminium i tytanu) | Stale, żeliwo, nadstopy | Wysoka odporność na ciepło, tworzy ochronną warstwę tlenkową |
| TiB2 (dwuborek tytanu) | Aluminium, nieżelazne | Ekstremalna smarowność, zapobiega narostowi na krawędziach (BUE) |
| ZrN (azotek cyrkonu) | Mosiądz, miedź, aluminium | Zmniejsza tarcie, doskonała odporność na zużycie |
| Diament (CVD) | Grafit, kompozyty, włókno węglowe | Maksymalna twardość, zapobiega zużyciu ściernemu |
Kupowanie narzędzi premium nie gwarantuje sukcesu. Niewłaściwa implementacja natychmiast niszczy geometrię o wysokiej wydajności. Aby uzyskać korzyści, musisz kontrolować całe środowisko obróbki. Słabe ogniwo w konfiguracji zniweczy inżynierię narzędzia.
Optymalizacja ścieżki narzędzia ma ogromne znaczenie. Tradycyjne ścieżki narzędzia z przesunięciem zakopują narzędzie w wewnętrznych narożnikach. Zwiększa to siły skrawania, powoduje ogromne ugięcie i zatrzaskuje narzędzia. Dynamiczne frezowanie maksymalizuje potencjał narzędzia. Utrzymuje stały promieniowy kąt sprzężenia przez cały czas trwania cięcia, dzięki czemu narzędzie nigdy nie doświadczy nagłego wzrostu obciążenia.
Frezowanie trochoidalne wykorzystuje ruchy okrężne w celu oczyszczenia szczelin. Frezowanie odrywające wykonuje lekkie, szybkie przejścia wzdłuż profili zewnętrznych. Obie strategie zmniejszają gromadzenie się ciepła. Promieniowe pocienianie wiórów jest tutaj kluczową koncepcją. W przypadku lekkiego promieniowego przesunięcia (mniej niż 50% średnicy narzędzia) rzeczywista grubość wióra zmniejsza się. Aby utrzymać prawidłowe obciążenie wiórów, należy zwiększyć posuw. Jeśli posuw nie zostanie zwiększony, narzędzie zamiast ciąć, będzie się trzeć, utwardzając materiał i niszcząc krawędź skrawającą w ciągu kilku sekund.
Odprowadzanie wiórów zapobiega katastrofalnym awariom. Geometrie o wysokiej wydajności generują wióry w zdumiewającym tempie. Należy je natychmiast ewakuować ze strefy cięcia. Głębokie kieszenie łatwo zatrzymują żetony. Następnie narzędzie ponownie wycina uwięzione wióry.
Ponowne cięcie wiórów powoduje natychmiastowe zniszczenie krawędzi skrawających. Powoduje nagłą awarię krawędzi. Natychmiast pojawiają się mikroodpryski i indukowane drgania. Do obróbki stali na sucho należy używać strumienia powietrza pod wysokim ciśnieniem. Chłodziwo dostarczane przez narzędzie wyjątkowo dobrze sprawdza się przy oczyszczaniu głębokich otworów i frezowaniu tytanu. Zalewane chłodziwo często nie przenika przez barierę paroszczelną utworzoną podczas frezowania z dużą prędkością. Ukierunkowane systemy wysokociśnieniowe w dalszym ciągu są obowiązkowe w celu wydmuchania wiórów z kieszeni, zanim narzędzie ponownie się pojawi.
Całkowite wyczerpanie wskaźnika (TIR) rujnuje korzyści związane z wysoką wydajnością. Bicie oznacza, że narzędzie obraca się niecentrycznie. Bicie nawet 0,001 cala powoduje nierównomierne obciążenie wiórów. Jeden flet wykonuje całe cięcie, podczas gdy pozostałe nic nie robią. Flet roboczy szybko się tępi i zawodzi, zabierając ze sobą resztę narzędzia.
Zmierz TIR w każdej konfiguracji za pomocą precyzyjnego czujnika zegarowego. Ostrożnie dostosuj prędkość wrzeciona, aby znaleźć stabilną strefę frezowania. Każda maszyna ma określone zakresy obrotów, w których zanika rezonans. Skorzystaj z obrotomierza i osłuchaj cięcie. Za wszelką cenę należy unikać pasm rezonansu harmonicznego. Czasami nieznaczne zwiększenie obrotów całkowicie eliminuje drgania, wypychając częstotliwość poza naturalną strefę rezonansu maszyny.
Narzędzia o wysokiej wydajności wywierają ogromne siły. Narzędzia standardowe wywierają znacznie mniejszy nacisk, zanim zawiodą. Sztywne mocowanie robocze nie podlega negocjacjom. Imadła muszą pewnie chwytać materiał za pomocą ząbkowanych szczęk lub uchwytów na jaskółczy ogon w przypadku ciężkiej obróbki zgrubnej. Oprawy muszą zapobiegać wibracjom jakiejkolwiek części, podpierając cienkie ścianki i wystające elementy.
Używaj wysokiej jakości oprawek narzędziowych. Oprawki termokurczliwe zapewniają doskonałą kontrolę bicia i ogromną siłę chwytania. Uchwyty hydrauliczne w naturalny sposób tłumią wibracje poprzez wewnętrzne pęcherze płynu. Precyzyjne uchwyty frezarskie sprawdzają się dobrze w przypadku ciężkiej obróbki zgrubnej. Standardowym tulejkom zaciskowym ER często brakuje siły zacisku wymaganej do dynamicznego frezowania i mogą powodować wyciągnięcie narzędzia z oprawki. Ogólny stan maszyny decyduje o sukcesie. Luźne prowadnice, zużyte śruby kulowe lub zniszczone prowadnice liniowe powodują wibracje zewnętrzne, które niszczą cięcie niezależnie od jakości narzędzia.
Krytyczne procedury konfiguracji:
Odp.: Zmienna podziałka odnosi się do nierównego odstępu pomiędzy krawędziami tnącymi na obwodzie narzędzia. Zmienna linia śrubowa oznacza, że kąt skrętu rowków zmienia się wzdłuż długości narzędzia. Obie cechy zakłócają rytmiczne uderzenia krawędzi skrawających. To zakłócenie zapobiega rezonansowi harmonicznemu i eliminuje drgania regeneracyjne podczas ciężkich operacji obróbki.
Odp.: W narzędziach ogólnego przeznaczenia stosuje się symetryczny rozstaw rowków i standardowe średnice rdzenia. Symetryczne flety tworzą spójne, rytmiczne uderzenia, które indukują rezonans harmoniczny. Ich mniejsze średnice rdzenia nie zapewniają sztywności strukturalnej wymaganej, aby wytrzymać ogromne siły skrawania generowane przez tytan. Narzędzie lekko się wygina, powodując wibracje, słabą jakość powierzchni i szybkie uszkodzenie krawędzi.
Odp.: Średnica rdzenia reprezentuje pełny środek narzędzia pod rowkami. Większy i grubszy rdzeń znacznie zwiększa sztywność konstrukcyjną narzędzia. Ta dodatkowa wytrzymałość jest odporna na siły zginające podczas silnego sprzężenia promieniowego. Zmniejszenie ugięcia zapewnia dokładność wymiarową, zapobiega zwężaniu się ścian i zatrzymuje wibracje, zanim przekształcą się w niszczycielskie drgania.
Odp.: Obróbka głębokich wgłębień wymaga większego zasięgu narzędzia, co zwiększa dźwignię i ugięcie. Konfiguracje z krótkim rowkiem charakteryzują się bardzo krótką długością cięcia na długim, grubym trzpieniu. Dzięki maksymalizacji średnicy trzpienia pełnego i minimalizacji osłabionego przekroju rowka, narzędzie zachowuje wysoką sztywność. Zapobiega to poważnym drganiom zwykle związanym z zastosowaniami o dużym zasięgu.
Odp.: Narzędzia o wysokiej wydajności szybko generują chipy. Jeżeli w strefie skrawania pozostają wióry, narzędzie je ponownie wycina. Ponowne skrawanie wiórów utwardzanych przez zgniot powoduje powstawanie poważnych mikroodprysków na krawędzi skrawającej. Ta nagła degradacja krawędzi prowadzi do natychmiastowej awarii narzędzia. Aby chronić krawędź węglika, konieczne jest prawidłowe odsysanie za pomocą powietrza lub chłodziwa pod wysokim ciśnieniem.
Odp.: Frezy walcowo-czołowe do obróbki zgrubnej mają wzdłuż krawędzi tnącej profile ząbkowane lub kolby kukurydzy. Te ząbki rozbijają materiał na drobne, łatwe w obsłudze wióry, a nie na długie, ciągłe sznurki. Mniejsze wióry są usuwane szybciej i wymagają mniejszej mocy do ścinania. To znacznie obniża ogólny opór skrawania, zmniejsza wytwarzanie ciepła i minimalizuje wibracje podczas usuwania ciężkiego materiału.