Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-15 Origine: Sito

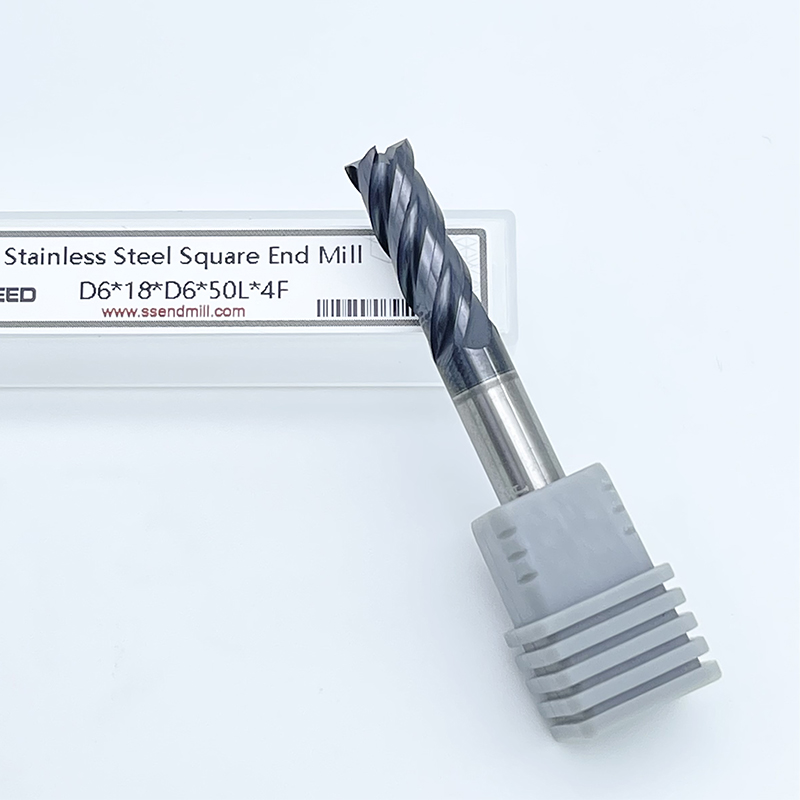
Le vibrazioni degli utensili distruggono le parti lavorate e danneggiano i mandrini della macchina. L'esecuzione di avanzamenti aggressivi su materiali tenaci come titanio, Inconel o acciaio temprato espone rapidamente i limiti strutturali degli utensili standard. La risonanza armonica si accumula rapidamente. I taglienti si guastano senza preavviso. Le finiture superficiali si degradano oltre le tolleranze accettabili. È necessario un approccio ingegneristico fondamentalmente diverso per sopravvivere a queste applicazioni impegnative. Transizione a le frese ad alte prestazioni risolvono questi problemi di lavorazione. Questi strumenti avanzati sfruttano microgeometrie specifiche, design variabili delle scanalature e rivestimenti specializzati. Ottimizzano i rapporti di portata per stabilizzare il processo di taglio sotto carichi estremi. Esploreremo come la disgregazione armonica elimina le vibrazioni e come i miglioramenti della rigidità strutturale prevengono la deflessione dell'utensile. Questa guida analizza i meccanismi precisi alla base della gestione termica e dell'estensione della durata dell'utensile in ambienti rigorosi di fresatura CNC.
Definire il successo nella fresatura CNC richiede criteri di base rigorosi. La durata prevedibile dell'utensile è più importante delle prestazioni di picco occasionali. Avete bisogno di strumenti che mantengano tolleranze dimensionali strette su interi cicli di produzione senza il costante intervento dell'operatore. La finitura superficiale deve soddisfare costantemente i rigorosi requisiti Ra e Rz direttamente dalla macchina, eliminando le operazioni di lucidatura secondarie. Le velocità di rimozione del materiale devono raggiungere le massime capacità della macchina senza compromettere la stabilità del mandrino. Il raggiungimento di questi parametri richiede una profonda conoscenza della fisica del taglio e di come gli utensili interagiscono con le diverse leghe sotto carichi pesanti.
Le chiacchiere rovinano le operazioni di lavorazione e distruggono l'hardware. La fisica dietro le chiacchiere si basa sulla risonanza armonica. Gli impatti consistenti del flauto creano vibrazioni ritmiche durante il taglio. Queste vibrazioni spesso corrispondono alla frequenza naturale del gruppo utensile e mandrino. Quando le frequenze si allineano, il sistema entra in uno stato di risonanza. L'utensile inizia a rimbalzare contro il pezzo invece di tagliare il materiale in modo netto.
Questo rimbalzo crea una superficie ondulata sul materiale. Il tagliente successivo colpisce questa superficie ondulata e la variazione dello spessore del truciolo amplifica ulteriormente la vibrazione. Questo ciclo di feedback è chiamato chiacchiera rigenerativa. Si costruisce su se stesso in modo esponenziale in pochi millisecondi. Le vibrazioni incontrollate distruggono prematuramente i cuscinetti del mandrino, comportando ingenti costi di riparazione. Lascia terribili segni di sbattimento sulla superficie del pezzo in lavorazione, spesso causando pezzi rottamati. Costringe gli operatori a rallentare drasticamente le velocità di avanzamento, uccidendo la produttività dell’officina.
Per comprenderne la gravità, considerare i cuscinetti del mandrino. Un mandrino CNC che funziona a 12.000 giri al minuto ed è affetto da forti vibrazioni rigenerative sottopone i suoi cuscinetti in ceramica o acciaio a migliaia di micro-impatti al secondo. Ciò provoca la brinellatura: ammaccature microscopiche nelle piste dei cuscinetti. Una volta effettuata la brinellatura, il mandrino non funzionerà mai più correttamente e il runout affliggerà ogni lavoro successivo fino alla ricostruzione del mandrino.
Un'eccessiva resistenza al taglio genera un calore estremo nella zona di taglio. L'attrito tra l'utensile e il pezzo da lavorare rompe rapidamente il tagliente. La scheggiatura dei bordi avviene rapidamente quando si verifica uno shock termico. Ad esempio, se si fa scorrere il refrigerante su un utensile in metallo duro che taglia acciaio per utensili H13, il tagliente si riscalda fino a oltre 800 gradi Celsius nel taglio, quindi si raffredda istantaneamente quando esce dal materiale e colpisce il flusso di refrigerante. Questa rapida espansione e contrazione provoca microfratture nel carburo. Queste fratture si propagano finché il bordo non cede completamente.
Il tagliente di riporto (BUE) presenta un altro enorme punto di rottura, in particolare nei materiali gommosi come l'alluminio 6061 o l'acciaio inossidabile 304. Saldare a caldo e a pressione il materiale del pezzo direttamente sulla scanalatura di taglio. Ciò modifica istantaneamente la geometria dell'utensile, attenuando l'azione di taglio e il carico del mandrino. Alla fine il materiale saldato si rompe e di solito porta con sé un pezzo del tagliente in metallo duro. La fessurazione termica distrugge il substrato di metallo duro dall'interno verso l'esterno. La gestione della generazione di calore rimane la difesa principale contro la rapida usura degli utensili.
Le modalità comuni di guasto dello strumento includono:
Gli strumenti standard hanno limiti operativi rigorosi. Le frese per uso generale presentano una spaziatura simmetrica delle eliche. Usano angoli dell'elica standard e dimensioni del nucleo uniformi. Funzionano perfettamente per l'alluminio o l'acciaio dolce negli ambienti di officina dove il tempo di ciclo non è la preoccupazione principale. Le applicazioni a basso stress li tollerano bene. Tuttavia, falliscono miseramente con i percorsi utensile ad alto avanzamento e di sgrossatura pesante richiesti nella produzione moderna.
Le geometrie standard creano impatti uniformi. Quattro flauti distanziati esattamente di 90 gradi l'uno dall'altro colpiscono ritmicamente il materiale. Questo ritmo invita alla risonanza armonica. Gli utensili per uso generale presentano anche diametri centrali più piccoli per massimizzare il volume della scanalatura. Ciò riduce la rigidità strutturale. L'utensile si piega sotto carichi radiali pesanti. Questa piegatura provoca imprecisioni dimensionali, allontanando l'utensile dal percorso programmato e lasciando sovrametallo in eccesso sulle pareti.
Quando un utensile standard si devia, il tagliente impegna il materiale con un'angolazione non prevista. Ciò altera dinamicamente gli angoli di spoglia e di spoglia durante il taglio. Lo strumento inizia a sfregare anziché a tagliare, generando enormi quantità di calore. Questo calore si trasferisce direttamente nel pezzo, provocando distorsioni termiche nelle parti a pareti sottili, e nell'utensile, accelerando la rottura del tagliente.
Prestazioni elevate significano ingegneria specifica per l'applicazione. L’approccio dell’utensileria universale fallisce nella moderna lavorazione dinamica. Gli ingegneri progettano strumenti di fascia alta per specifici gruppi di materiali ISO. ISO P copre gli acciai al carbonio e legati. ISO M copre gli acciai inossidabili difficili. ISO K riguarda la ghisa abrasiva. ISO N copre i metalli gommosi non ferrosi. ISO S copre le superleghe resistenti al calore come Inconel. ISO H copre i materiali temprati.
Ciascun gruppo di materiali richiede un'azione di taglio ottimizzata. Uno strumento progettato per il titanio fallirà nell'alluminio. Il titanio richiede bordi affilati, elevata resistenza al calore e angoli di scarico specifici per prevenire l'incrudimento. L'alluminio richiede avvallamenti massicci per una rapida evacuazione dei trucioli e angoli di spoglia positivi elevati per tagliare in modo pulito il materiale gommoso. Gli utensili ad alte prestazioni rispettano esattamente la fisica del materiale target, utilizzando specifiche preparazioni del tagliente (levigatura o smussatura) per rafforzare il tagliente in base alla durezza del materiale.
La sgrossatura di grandi diametri utilizza spesso utensili in metallo duro indicizzabili. Gli utensili indicizzabili utilizzano inserti in metallo duro sostituibili su un corpo in acciaio. Rimuovono in modo efficiente enormi quantità di materiale su grandi macchine cono 50. Tuttavia, il metallo duro integrale mantiene una precisione superiore. Gli utensili solidi offrono una rigidità senza pari nei diametri più piccoli (meno di un pollice). Le capacità di finitura superficiale rimangono significativamente più elevate con il metallo duro integrale perché tutti i taglienti vengono rettificati concentricamente da un unico pezzo grezzo.
I percorsi utensile di fresatura dinamica complessi richiedono metallo duro integrale. Questi percorsi utensile comportano rapidi cambiamenti direzionali e diversi impegni radiali. Il metallo duro integrale gestisce queste forze dinamiche senza le microdeflessioni riscontrate nelle tasche degli inserti indicizzabili. Le alternative indicizzabili semplicemente non possono eguagliare questa stabilità dinamica con un diametro inferiore a un pollice. Le tasche degli inserti introducono intrinsecamente movimenti microscopici sotto carichi pesanti, che si traducono in vibrazioni e finiture superficiali scadenti sulla parte finale.
Tabella comparativa della geometria degli utensili
| Caratteristiche Utensili | standard | Utensili ad alte prestazioni |
|---|---|---|
| Spaziatura del flauto | Simmetrico (spaziatura uguale a 90°) | Passo variabile (spaziatura diversa) |
| Angolo dell'elica | Costante (ad esempio, 30 gradi) | Elica variabile (cambiamento degli angoli lungo la scanalatura) |
| Diametro del nucleo | Standard (massimizza lo spazio per i chip) | Ispessito (massimizza la rigidità) |
| Focus materiale | Ampia applicazione (acciaio dolce, alluminio) | Specifico ISO (P, M, K, N, S, H) |
| Preparazione dei bordi | Bordo affilato standard | Affilatrici e terre a T ingegnerizzate |
| Controllo delle vibrazioni | Minimo | Alto (disturbo armonico) |
L'eliminazione delle vibrazioni richiede l'alterazione della geometria fisica dell'utensile da taglio. Gli ingegneri manipolano variabili specifiche per interrompere le armoniche. Rinforzano i punti deboli per prevenire la deflessione. Modificano i taglienti per resistere a forze estreme. Questi cambiamenti geometrici sono spesso microscopici ma producono enormi differenze nelle prestazioni in officina.
Passo variabile significa spaziatura disuguale tra i taglienti. Invece di quattro flauti esattamente a 90 gradi, potrebbero trovarsi a 88, 92, 89 e 91 gradi. L'elica variabile modifica l'angolo della scanalatura lungo la lunghezza di taglio. Un flauto potrebbe ruotare di 35 gradi mentre il successivo di 38 gradi. Questo complesso processo di rettifica richiede affilatrici avanzate per utensili CNC a 5 assi.
La modifica di questa tempistica interrompe completamente le frequenze armoniche. Il tagliente entra nel materiale a intervalli irregolari. L'impatto ritmico scompare. La vibrazione non ha mai la possibilità di sincronizzarsi con la frequenza naturale della macchina. Ciò impedisce completamente il chatter rigenerativo. Consente velocità del mandrino e velocità di avanzamento significativamente più elevate. Quando si utilizza un utensile a geometria variabile, il suono del taglio cambia da uno stridio acuto a un ronzio profondo e aggressivo, indicando una lavorazione stabile.
Il diametro del nucleo determina la rigidità complessiva dell'utensile. Il nucleo è il centro solido dell'utensile all'interno delle scanalature. Un nucleo più spesso riduce drasticamente la deflessione. La flessione dell'utensile rovina la stabilità dimensionale durante un intenso impegno radiale. Fa sì che lo strumento tagli una parete affusolata anziché diritta, costringendoti a eseguire più passaggi primaverili per raggiungere la tua tolleranza.
Gli utensili ad alte prestazioni utilizzano nuclei ispessiti, spesso spingendo il diametro del nucleo al 65% o al 70% del diametro esterno dell'utensile. Sacrificano parte dello spazio di evacuazione dei trucioli per ottenere un'enorme resistenza strutturale. Questa forza gestisce carichi laterali più elevati. Impedisce che l'utensile si spezzi durante le passate di sgrossatura aggressive. La profondità ottimizzata della scanalatura garantisce un'evacuazione uniforme dei trucioli nonostante il nucleo più grande, spesso utilizzando forme speciali della scanalatura parabolica per arrotolare saldamente il truciolo ed espellerlo in modo efficiente.
La lavorazione di cavità profonde aumenta la deflessione dell'utensile. Quanto più il tagliente si estende dal mandrino, tanto più debole diventa la configurazione. La deflessione aumenta alla terza potenza della lunghezza dell'utensile. Se raddoppi la sporgenza, lo strumento devia otto volte di più. La microlavorazione deve affrontare sfide di leva simili. Le configurazioni a lunga portata e con scanalatura tronca risolvono questo problema specifico.
Questi utensili utilizzano lunghezze di taglio corte su steli lunghi e rinforzati. Il diametro del gambo rimane il più grande possibile fino a subito prima delle scanalature taglienti. Ciò massimizza la rigidità su tutta la portata. Previene le vibrazioni nelle applicazioni a portata estesa. Esponi solo la quantità esatta di scanalatura necessaria per la profondità di taglio specifica. Se hai bisogno di tagliare solo 0,250' di profondità sul fondo di una tasca da 2', usare uno strumento con 2' di lunghezza della scanalatura è un errore enorme. Uno strumento per scanalatura con 0,375' di scanalatura su un collo sollevato funzionerà in modo impeccabile.
Le microgeometrie forniscono effetti di smorzamento critici. Un piccolo margine circolare stabilizza l'utensile contro la parete tagliata. Questo margine sfrega leggermente contro il materiale. Questo sfregamento agisce come un ammortizzatore. Smorza le vibrazioni prima che risalgano il gambo dell'utensile. Inoltre brunisce leggermente la parete, migliorando la finitura superficiale finale.
Il rilievo eccentrico rafforza il tagliente dietro l'angolo di taglio primario. Invece di un angolo di spoglia primario piatto, lo scarico eccentrico utilizza uno scarico curvo. Lascia più carburo che sostiene la punta del flauto. Ciò impedisce la microscheggiatura nei materiali duri come l'acciaio per utensili preduro 4140 o D2. Riduce l'attrito direttamente dietro il tagliente. Meno attrito significa meno generazione di calore durante i tagli prolungati, mantenendo stabile il substrato in metallo duro.
I profili delle frese per sgrossatura sembrano pannocchie. Sono dotati di bordi taglienti seghettati. Queste dentellature rompono i trucioli in pezzi piccoli e maneggevoli. Le scanalature standard creano trucioli lunghi e continui che si aggrovigliano attorno all'utensile, bloccano le linee del refrigerante e graffiano il pezzo. I profili seghettati eliminano completamente questo problema di grovigli.
I trucioli più piccoli vengono evacuati molto più velocemente. Ciò riduce la resistenza complessiva al taglio. L'utensile richiede meno potenza per spingere attraverso il materiale, consentendo alle macchine più piccole di eseguire tagli massicci. Le vibrazioni diminuiscono significativamente durante la rimozione di materiale pesante. Le dentellature distribuiscono inoltre le forze di taglio in modo non uniforme lungo l'asse Z, interrompendo ulteriormente la risonanza armonica. I moderni sgrossatori a passo fine possono persino lasciare una finitura superficiale accettabile per molte applicazioni non critiche, eliminando la necessità di uno strumento di finitura separato.
La geometria da sola non può sopravvivere agli ambienti di lavorazione moderni. Il materiale fisico dello strumento deve resistere ad abusi estremi. Substrati in carburo e rivestimenti avanzati lavorano insieme per proteggere il tagliente dai guasti termici e meccanici.
La produzione del carburo comporta un rigoroso compromesso. La durezza fornisce un'eccellente resistenza all'usura. La tenacità fornisce una resistenza agli urti essenziale. Non è possibile massimizzarli entrambi contemporaneamente. È necessario bilanciarli all'interno della struttura del grano di carburo utilizzando il cobalto come legante.
Il metallo duro a grana inferiore al micron garantisce un'elevata resistenza del tagliente. I grani più piccoli di carburo di tungsteno si uniscono strettamente. Il legante di cobalto li tiene saldamente. Questa struttura gestisce perfettamente le applicazioni ad alte prestazioni. Resiste alla microscopica sfaldatura che rovina gli utensili standard in metallo duro. Gli ingegneri selezionano diverse percentuali di legante in base alla durezza del materiale target. Uno strumento progettato per l'acciaio temprato utilizzerà una percentuale di cobalto molto bassa per massimizzare la durezza, mentre uno strumento per tagli interrotti nell'acciaio inossidabile utilizzerà più cobalto per assorbire gli impatti.
I rivestimenti PVD (Physical Vapor Deposition) proteggono il substrato in carburo. Il nitruro di alluminio e titanio (AlTiN) domina la lavorazione delle leghe ad alta temperatura. Quando AlTiN si surriscalda, forma uno strato microscopico di ossido di alluminio. Questo strato di ossido funge da barriera termica. Riflette il calore nel truciolo e lontano dall'utensile. L'AlTiN in realtà funziona meglio quando viene fatto funzionare a secco nell'acciaio, poiché il calore attiva il rivestimento.
Il diboruro di titanio (TiB2) previene il tagliente di riporto nei materiali non ferrosi. L'alluminio è notoriamente gommoso. Aderisce facilmente al metallo duro standard, riempiendo le scanalature e spezzando l'utensile. TiB2 fornisce una superficie incredibilmente liscia. Il nitruro di zirconio (ZrN) offre vantaggi simili in termini di lubrificazione. Questi rivestimenti riducono drasticamente l'attrito. Resistono all'ossidazione a temperature estreme. Prolungano la durata dell'utensile in modo esponenziale impedendo che il materiale del pezzo si leghi chimicamente al carburo di tungsteno.
Rivestimenti comuni ad alte prestazioni
| Tipo di rivestimento | Applicazione principale | Vantaggio chiave |
|---|---|---|
| AlTiN (nitruro di alluminio e titanio) | Acciai, Ghise, Superleghe | Elevata resistenza al calore, forma uno strato protettivo di ossido |
| TiB2 (biboruro di titanio) | Alluminio, non ferrosi | Estrema lubrificazione, previene il tagliente di riporto (BUE) |
| ZrN (nitruro di zirconio) | Ottone, Rame, Alluminio | Riduce l'attrito, ottima resistenza all'usura |
| Diamante (CVD) | Grafite, compositi, fibra di carbonio | Massima durezza, previene l'usura abrasiva |
L'acquisto di strumenti premium non garantisce il successo. Un'implementazione impropria distrugge istantaneamente la geometria ad alte prestazioni. È necessario controllare l'intero ambiente di lavorazione per realizzare i vantaggi. Un anello debole nella configurazione annullerà l'ingegnerizzazione dello strumento.
L’ottimizzazione del percorso utensile è estremamente importante. I percorsi utensile offset tradizionali seppelliscono l'utensile negli angoli interni. Ciò aumenta le forze di taglio, provoca una deflessione massiccia e fa scattare gli strumenti. La fresatura dinamica massimizza il potenziale dell'utensile. Mantiene un angolo di impegno radiale costante durante l'intero taglio, garantendo che l'utensile non subisca mai un improvviso picco di carico.
La fresatura trocoidale utilizza movimenti circolari per liberare le scanalature. La fresatura a buccia effettua passaggi leggeri e veloci lungo i profili esterni. Entrambe le strategie riducono l'accumulo di calore. L'assottigliamento radiale del truciolo è un concetto fondamentale in questo caso. Quando si effettua un leggero incremento radiale (meno del 50% del diametro dell'utensile), lo spessore effettivo del truciolo diminuisce. È necessario aumentare la velocità di avanzamento per mantenere il corretto carico di truciolo. Se non si aumenta la velocità di avanzamento, l'utensile sfrega invece di tagliare, incrudendo il materiale e distruggendo il tagliente in pochi secondi.
L’evacuazione dei trucioli previene guasti catastrofici. Le geometrie ad alte prestazioni generano trucioli a una velocità sorprendente. È necessario evacuarli immediatamente dalla zona di taglio. Le tasche profonde intrappolano facilmente i trucioli. L'utensile quindi taglia nuovamente questi trucioli intrappolati.
Il taglio successivo dei trucioli distrugge istantaneamente i taglienti. Causa un improvviso cedimento dei bordi. Seguono subito microscheggiature e chatter indotto. Utilizzare un getto d'aria ad alta pressione per la lavorazione a secco dell'acciaio. Il refrigerante attraverso l'utensile funziona eccezionalmente bene per la pulizia di fori profondi e la fresatura del titanio. Il liquido refrigerante spesso non riesce a penetrare la barriera al vapore creata dalla fresatura ad alta velocità. I sistemi diretti e ad alta pressione rimangono obbligatori per far uscire i trucioli dalla tasca prima che l'utensile ritorni indietro.
Il Total Indicator Runout (TIR) rovina i vantaggi delle alte prestazioni. Runout significa che lo strumento gira fuori centro. Anche 0,001 pollici di runout causano carichi di truciolo irregolari. Un flauto fa tutto il taglio mentre gli altri non fanno nulla. Il flauto funzionante si smussa rapidamente e si guasta, portando con sé il resto dello strumento.
Misura il TIR su ogni configurazione utilizzando un comparatore di precisione. Regolare attentamente la velocità del mandrino per trovare la zona di fresatura stabile. Ogni macchina ha bande RPM specifiche in cui la risonanza scompare. Usa un contagiri e ascolta il taglio. Evitare a tutti i costi le bande di risonanza armonica. A volte aumentando leggermente il numero di giri si eliminano completamente le vibrazioni spingendo la frequenza fuori dalla zona di risonanza naturale della macchina.
Gli strumenti ad alte prestazioni esercitano forze enormi. Gli strumenti standard esercitano una pressione molto inferiore prima di fallire. Il bloccaggio rigido del lavoro è assolutamente non negoziabile. Le morse devono afferrare saldamente il materiale utilizzando ganasce seghettate o dispositivi a coda di rondine per la sgrossatura pesante. I dispositivi devono impedire qualsiasi vibrazione delle parti, sostenere pareti sottili e elementi sporgenti.
Utilizzare portautensili di alta qualità. I portautensili a calettamento forniscono un eccellente controllo della concentricità e un'enorme forza di presa. I mandrini idraulici smorzano le vibrazioni in modo naturale attraverso le loro camere d'aria interne. I mandrini per fresatura di precisione funzionano bene per la sgrossatura pesante. Le pinze ER standard spesso non hanno la forza di presa necessaria per la fresatura dinamica e possono consentire all'utensile di fuoriuscire dal portautensile. Le condizioni generali della macchina determinano il successo. Lardoni allentati, viti a ricircolo di sfere usurate o guide lineari degradate introducono vibrazioni esterne che rovinano il taglio indipendentemente dalla qualità dell'utensile.
Procedure di configurazione critiche:
R: Il passo variabile si riferisce a una spaziatura disuguale tra i taglienti attorno alla circonferenza dell'utensile. Elica variabile significa che l'angolo di torsione delle scanalature cambia lungo la lunghezza dell'utensile. Entrambe le caratteristiche interrompono l'impatto ritmico dei taglienti. Questa interruzione previene la risonanza armonica ed elimina le vibrazioni rigenerative durante le operazioni di lavorazione pesanti.
R: Gli utensili per uso generale utilizzano una spaziatura delle scanalature simmetrica e diametri centrali standard. I flauti simmetrici creano impatti ritmici coerenti che inducono risonanza armonica. I loro diametri centrali più piccoli non hanno la rigidità strutturale necessaria per resistere alle massicce forze di taglio generate dal titanio. L'utensile si piega leggermente, provocando vibrazioni, scarsa finitura superficiale e rapida rottura del tagliente.
R: Il diametro del nucleo rappresenta il centro solido dell'utensile sotto le scanalature. Un nucleo più grande e più spesso aumenta significativamente la rigidità strutturale dell'utensile. Questa resistenza aggiuntiva resiste alle forze di flessione durante l'impegno radiale pesante. La riduzione della deflessione garantisce la precisione dimensionale, previene pareti rastremate e arresta le vibrazioni prima che si trasformino in vibrazioni distruttive.
R: La lavorazione di cavità profonde richiede una portata utensile estesa, che amplifica la leva e la deflessione. Le configurazioni con scanalatura stub presentano una lunghezza di taglio molto breve su un gambo lungo e spesso. Massimizzando il diametro del gambo solido e riducendo al minimo la sezione indebolita della scanalatura, l'utensile mantiene un'elevata rigidità. Ciò impedisce le forti vibrazioni normalmente associate alle applicazioni a lunga portata.
R: Gli strumenti ad alte prestazioni generano chip rapidamente. Se rimangono dei trucioli nella zona di taglio, l'utensile li taglia nuovamente. La rilavorazione di trucioli induriti e induriti provoca gravi microscheggiature sul tagliente. Questo improvviso degrado del tagliente porta al guasto immediato dell'utensile. Per proteggere il tagliente in metallo duro è obbligatoria un'adeguata evacuazione mediante aria o refrigerante ad alta pressione.
R: Le frese per sgrossatura presentano profili seghettati o a pannocchia lungo il tagliente. Queste dentellature spezzano il materiale in piccoli frammenti maneggevoli anziché in stringhe lunghe e continue. I trucioli più piccoli vengono evacuati più velocemente e richiedono meno potenza per essere tagliati. Ciò riduce significativamente la resistenza al taglio complessiva, riduce la generazione di calore e minimizza le vibrazioni durante la rimozione di materiale pesante.