Visualizações: 0 Autor: Editor do site Horário de publicação: 11/08/2026 Origem: Site
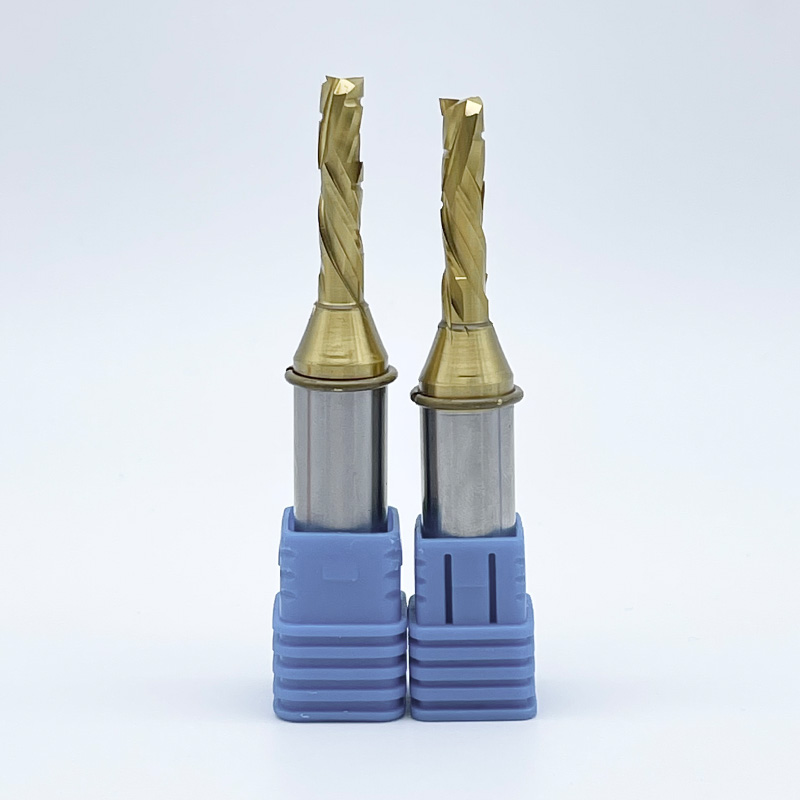
O uso de ferramentas incorretas para usinagem de não metais inflaciona diretamente os custos operacionais por meio de altas taxas de refugo, plásticos derretidos, lascas de madeira e compósitos delaminados. Madeira, plásticos e compósitos possuem propriedades térmicas e estruturais muito diferentes das dos metais. As ferramentas padrão de corte de metal são ineficientes e muitas vezes destrutivas quando aplicadas a esses substratos mais macios ou mais abrasivos. Alcançar acabamentos superficiais perfeitos, maximizar o tempo de atividade do fuso e otimizar as taxas de avanço requer avaliação e seleção fresas de topo fresadoras de alto desempenho baseadas em geometrias específicas de materiais, contagens de canais, perfis de pontas e classes de metal duro. Vemos lojas perderem milhares de dólares semanalmente apenas por usar a geometria errada da fresa em acrílico ou fibra de carbono. Você precisa combinar a ferramenta com o modo de falha exato do material para manter a lucratividade e a qualidade da peça.
Operações de fresagem bem-sucedidas em materiais não metálicos são definidas por resultados físicos rigorosos: zero ruptura de superfície, ausência completa de soldagem de cavacos, precisão dimensional rigorosa e tempo de atividade maximizado do fuso. A usinagem de metal usa refrigerante para dissipar o calor da zona de corte. O fresamento de não metais depende inteiramente da geometria da ferramenta para gerenciar cargas térmicas e evacuar material rapidamente. Se você não conseguir gerenciar o calor e a remoção de cavacos, terá peças descartadas e ferramentas danificadas. Você também perde horas em tarefas manuais de pós-processamento, como lixar bordas difusas ou rebarbar plástico derretido da peça de trabalho.
A madeira é um material anisotrópico. Suas propriedades estruturais mudam inteiramente dependendo da direção do grão. Variações no teor de umidade, nós duros e orientações alternadas de grãos exigem arestas de corte bem afiadas. Você tem que cortar as fibras de forma limpa, em vez de rasgá-las. O fresamento através da fibra com ferramentas padrão causa lascas severas nas bordas superiores ou inferiores. Especializado fresas de topo projetadas para madeira apresentam ângulos de inclinação específicos que cortam as fibras, deixando uma borda limpa independentemente da direção da fibra. Madeiras nobres como bordo ou carvalho requerem ferramentas altamente rígidas para evitar deflexão, enquanto madeiras macias como o pinho são propensas a esmagamento se o ângulo de inclinação não for agressivo o suficiente. Muitas vezes vemos operadores tendo dificuldades com o compensado de bétula do Báltico porque eles usam brocas de corte padrão, resultando em um enorme rasgo do folheado.
Plásticos como acrílico, policarbonato e polietileno de alta densidade (HDPE) têm pontos de fusão extremamente baixos. O principal modo de falha ao fresar plásticos é o calor induzido por fricção. Se os cavacos permanecerem no canal de corte, eles roçarão na ferramenta e na peça de trabalho. Isso gera calor que derrete o plástico instantaneamente. O material derretido então se funde à fresa, causando a soldagem dos cavacos. Depois que a soldagem dos cavacos ocorre, a ferramenta perde sua aresta de corte, os picos de fricção e a ferramenta quebra. O roteamento de plástico eficaz exige uma grande eliminação de cavacos. Você precisa de uma evacuação rápida para manter a zona de corte fresca. Os cavacos de acrílico moldam facilmente e requerem uma ação de raspagem, enquanto o acrílico extrudado derrete quase instantaneamente e exige altas taxas de avanço combinadas com geometrias de canal O.
Polímeros Reforçados com Fibra de Carbono (CFRP) e fibra de vidro apresentam extrema abrasividade e fragilidade estrutural. As fibras agem como uma lixa contra as arestas cortantes. Eles cegam rapidamente ferramentas padrão de aço ou metal duro de baixa qualidade. Os compósitos são fabricados em camadas unidas por resina. Se uma ferramenta exercer força excessiva para cima ou para baixo, ela separa essas camadas, causando delaminação. A usinagem bem-sucedida de compósitos requer materiais altamente resistentes à abrasão e geometrias especializadas que neutralizem as forças de corte verticais. FR4 (fibra de vidro) cria poeira altamente abrasiva que destrói os rolamentos do fuso se não for extraída corretamente. A fibra de carbono requer roteadores especializados em estilo de rebarba para cortar as fibras de alta resistência sem retirá-las da matriz de resina.
As fresas de topo padrão de uso geral são projetadas para metais ferrosos. Eles resistem a altas forças de impacto e quebram lascas de metal contínuas. Aplicá-los a não metais geralmente resulta em falha imediata. Variantes de alto desempenho são projetadas especificamente para madeira, plásticos e compósitos. Eles apresentam ângulos de inclinação mais altos para uma ação de corte mais nítida. Eles têm canais mais profundos para melhor evacuação de cavacos. Configurações específicas de hélice gerenciam a integridade estrutural exclusiva de substratos não ferrosos e não metálicos. Você não pode esperar que uma ferramenta projetada para cortar aço tenha um bom desempenho em uma folha de policarbonato.
A rigidez estrutural e a resistência ao desgaste determinam a vida útil operacional. O aço rápido (HSS) oferece flexibilidade e resistência ao impacto para tarefas básicas de baixo volume. No entanto, o HSS perde brilho rapidamente quando exposto a materiais abrasivos ou ambientes de fresagem de alta velocidade. Ferramentas de alto desempenho utilizam quase exclusivamente metal duro sólido de submicrogrãos. Esta matriz de metal duro avançada proporciona dureza e retenção de arestas excepcionais. Ele permite que a ferramenta mantenha uma aresta de corte nítida em longas execuções de produção. Você absolutamente precisa dessa dureza ao processar fibra de vidro ou fibra de carbono altamente abrasiva, onde o HSS perderia sua vantagem em questão de minutos.
O atrito superficial é o inimigo na usinagem de não metais. Ferramentas de alto desempenho passam por rigorosa preparação de arestas e polimento de canais. Um acabamento espelhado no interior das estrias reduz significativamente o coeficiente de atrito. Para plásticos e madeiras macias, esta superfície polida evita que lascas pegajosas grudem no cortador. Garante uma evacuação suave e contínua. O menor atrito está diretamente correlacionado com temperaturas de corte mais baixas. Isto preserva a integridade da ferramenta e da peça sensível ao calor. Canais não polidos retêm poeira e lascas, que atuam como isolantes e superaquecem rapidamente a aresta de corte.
A seleção da contagem correta de canais equilibra as capacidades de taxa de avanço e os requisitos de folga de cavacos. Você deve combinar a contagem de canais com as características de formação de cavacos do material.
A direção da hélice determina como as forças de corte se aplicam ao material. Isso afeta o acabamento superficial e a estabilidade da peça na base da máquina.
O perfil da ponta determina o formato do corte e a integridade estrutural da peça usinada.
As operações de roteamento geralmente exigem que a ferramenta entre no material verticalmente. As geometrias de corte central apresentam arestas de corte que se estendem até o centro do eixo da ferramenta. Isto permite operações de mergulho direto, como perfuração ou entalhe profundo. Ferramentas de corte não centralizadas apresentam um vazio no centro da ponta. Eles não podem mergulhar direto. Eles exigem entradas em rampa ou helicoidais para penetrar no material sem esmagá-lo. Sempre verifique se sua ferramenta está com corte central antes de programar um mergulho reto no eixo Z.
A rigidez da ferramenta é governada pelo seu diâmetro e pelo Comprimento de Corte (LOC). Utilize o maior diâmetro e o menor LOC possível para a aplicação. O LOC excessivo aumenta a suscetibilidade da ferramenta à deflexão. A deflexão causa trepidação, mau acabamento superficial, imprecisão dimensional e quebra da ferramenta. Selecione um LOC que seja apenas um pouco maior que a profundidade máxima de corte necessária. Se você estiver cortando madeira compensada de 0,5 polegadas, usar uma ferramenta com LOC de 1,5 polegadas introduz vibração desnecessária e enfraquece a configuração.
Os revestimentos alteram as propriedades da superfície do metal duro para melhorar o desempenho. Madeira e plásticos macios geralmente apresentam melhor desempenho com metal duro sem revestimento e altamente polido. Os revestimentos podem embotar ligeiramente a borda afiada necessária para esses materiais. Os compósitos abrasivos exigem proteção. Revestimentos como nitreto de zircônio (ZrN), diamante tipo carbono (DLC) ou diamante de deposição química de vapor (CVD) suportam a abrasão extrema da fibra de carbono e fibra de vidro. Eles prolongam drasticamente a vida útil da ferramenta e evitam o arredondamento prematuro da aresta de corte.
Matriz de Especificação de Ferramenta para Materiais Não Metálicos
| Categoria de Material | Risco de Falha Primária | Recomendado Contagem de Canais | Hélice/Geometria Ideal | Requisito de Revestimento |
|---|---|---|---|---|
| Madeira maciça e compensado | Rasgar, estilhaçar | 2 flautas | Compressão ou corte para baixo | Não revestido (polido) |
| Plásticos Macios (PEAD) | Fusão, soldagem de cavacos | 1 Flauta (Flauta O) | Corte para cima para evacuação | Não revestido (polido) |
| Plásticos Duros (Acrílico) | Lascando, quebrando | 1 ou 2 Flautas | O-Flute ou Bull Nose | Não revestido ou ZrN |
| Compósitos Abrasivos (CFRP) | Delaminação, desgaste rápido | Multi-flauta / Quebra-cavacos | Estilo de compressão ou Burr | Diamante CVD ou DLC |
Ao processar painéis projetados como MDF, melamina ou compensado folheado, preserve o acabamento superficial em ambos os lados. As brocas de compressão de dois canais são a escolha ideal para cortes diretos nesses materiais. Para entalhes rasos ou bolsos onde a ferramenta não penetra em toda a folha, as pontas cortadas para baixo garantem uma borda superior nítida. Ao cortar encaixes profundos em madeiras maciças, as fresas de topo plano de corte central fornecem a capacidade de mergulho necessária e acabamentos de parede limpos. Você deve garantir que seu fuso tenha potência suficiente para conduzir bits de compressão através de materiais densos sem atolar.
Os plásticos requerem abordagens distintas com base na dureza. Plásticos macios e pegajosos como o HDPE requerem geometrias de canal O único. O enorme vale do canal garante a ejeção de cavacos grandes e contínuos imediatamente antes de derreterem. Plásticos duros e quebradiços, como o acrílico fundido, são propensos a lascar e rachar. Estes requerem ângulos de inclinação especializados para raspar em vez de arrancar o material. A utilização de um perfil bull nose evita concentrações de tensão que levam à fratura da borda. Sempre use um jato de ar ao fresar plásticos para limpar os cavacos mecanicamente e resfriar a zona de corte.
Fibra de carbono e fibra de vidro destroem ferramentas padrão em minutos. Os operadores devem utilizar roteadores multicanais com geometrias de quebra-cavacos com padrão de diamante. Essas ferramentas transformam fibras compostas em pó fino, em vez de tentar cortá-las. Isto reduz os riscos de delaminação. A utilização de fresas de topo revestidas com diamante CVD é praticamente obrigatória para fresagem de compósitos de alto volume. A camada de diamante proporciona a extrema dureza necessária para resistir ao desgaste abrasivo. Certifique-se de que seu sistema de coleta de pó seja classificado para partículas finas, pois o pó composto é perigoso tanto para as máquinas quanto para os operadores.
Selecionar a ferramenta certa envolve equilibrar a velocidade operacional, a qualidade da peça e a longevidade da ferramenta. Levar uma ferramenta à sua taxa de avanço máxima aumenta o rendimento, mas acelera o desgaste e degrada o acabamento superficial. Operar uma ferramenta muito lentamente reduz a produtividade e causa acúmulo de calor devido ao atrito. O retorno do investimento em ferramentas de alto desempenho é obtido através da redução do tempo de inatividade da máquina para troca de ferramentas. Também elimina o lixamento manual das bordas e reduz drasticamente as peças descartadas. Gastar mais em um cortador especializado se paga se evitar que você desmanche uma única folha de fibra de carbono cara.
Manter a carga correta do chip é o fator mais crítico no roteamento. A carga de cavacos é o tamanho físico do material removido por cada canal por revolução. A fórmula fundamental que todo operador deve saber é: A taxa de avanço é igual à rotação do fuso multiplicada pelo número de canais multiplicado pela carga alvo de cavacos. Se você aumentar o RPM sem aumentar a taxa de avanço, a carga de cavacos cairá. A ferramenta começa a esfregar em vez de cortar. Esse atrito gera calor, que é a principal causa de falha de ferramentas em não metais. Os operadores devem consultar os dados básicos de carga do chip fornecidos pelos fabricantes para definir os parâmetros. Sempre verifique as classificações máximas de RPM do fabricante. Exceder esses limites pode causar a desintegração da ferramenta sob a força centrífuga. Isto representa graves riscos de segurança e riscos de danos catastróficos ao fuso.
A adoção de ferramentas agressivas e de alto desempenho expõe pontos fracos na configuração da máquina. O desvio da ferramenta é a oscilação microscópica da ferramenta à medida que ela gira. É a principal causa de quebra prematura. O desvio afeta desproporcionalmente ferramentas de canal único e ferramentas com um LOC longo. Ele força um lado da fresa a suportar uma grande carga de cavacos enquanto o outro lado não suporta nenhuma. Os operadores devem utilizar sistemas de fixação de ferramentas altamente rígidos. São necessárias pinças ER de precisão, mandris hidráulicos ou suportes de ajuste por contração. A manutenção regular do fuso e a substituição da pinça mantêm o desvio dentro das tolerâncias aceitáveis. Uma pinça suja apresenta desvio instantaneamente, portanto limpe os porta-ferramentas antes de cada troca de ferramenta.
Geometrias de alto desempenho exercem forças significativas na peça de trabalho. Ferramentas agressivas de corte ascendente geram enormes forças de elevação vertical. Ferramentas de compressão criam pressões laterais complexas. Se o material se deslocar, mesmo que ligeiramente, durante uma operação de fresagem de alta velocidade, a fresa de topo quebrará instantaneamente e danificará a peça. A implementação de um suporte de trabalho robusto é essencial. Isso requer mesas de vácuo de alto fluxo, capazes de manter forte pressão descendente em materiais porosos, como painéis de MDF. Sistemas de fixação mecânica resistentes são necessários para peças menores e discretas. Certifique-se de que suas zonas de vácuo estejam devidamente vedadas para concentrar a força de retenção exatamente onde as forças de corte são aplicadas.
Quando o acabamento superficial se degrada, os operadores devem identificar a causa raiz imediatamente. Marcas de queimadura na madeira indicam que a taxa de alimentação está muito lenta ou que a rotação do fuso está muito alta. Isso faz com que a ferramenta esfregue e queime o material. Bordas difusas em MDF ou compensado sugerem que a ferramenta está cega ou que a direção da hélice está sendo usada incorretamente. Mude para um bit de compactação para resolver bordas superiores e inferiores difusas. Se você vir marcas de vibração no plástico, sua ferramenta está desviando.
Chatter deixa um padrão ondulado e inconsistente na borda de corte. Isso decorre da deflexão da ferramenta. Se ocorrer vibração, reduza o Comprimento de Corte (LOC) para o mínimo absoluto necessário para o trabalho. Aumente o diâmetro da ferramenta se o projeto permitir. Você também pode reduzir a profundidade de corte por passagem. Certifique-se de que a pinça esteja limpa e com o torque adequado. Os detritos dentro da pinça introduzem desvios, o que amplifica a trepidação e destrói o acabamento superficial.
Se os cavacos se acumularem no canal de corte, a ferramenta quebrará. Isso acontece frequentemente ao abrir bolsões profundos em plástico ou alumínio. Para corrigir isso, mude para uma ferramenta de corte ascendente de canal único para maximizar a evacuação. Adicione um sistema de jato de ar para remover mecanicamente os cavacos da zona de corte. Nunca use refrigerante líquido em madeira ou MDF, pois incha o material. Use ar comprimido para manter a ferramenta fria e o caminho livre.
Defeitos comuns de roteamento e soluções
| Defeito observado | Causa provável | Ação/solução imediata |
|---|---|---|
| Marcas de queimadura na madeira | RPM muito alto, avanço muito lento | Aumentar a taxa de avanço, diminuir as RPM do fuso |
| Plástico derretido na ferramenta | Má evacuação de cavacos, fricção | Mude para flauta O, aumente a taxa de alimentação, adicione jato de ar |
| Rasgar no verniz superior | Fibras de levantamento de geometria cortada | Mudar para geometria de corte inferior ou de compressão |
| Delaminação em CFRP | Força de corte vertical excessiva | Use quebra-cavacos com padrão de diamante ou broca de compressão |
| Acabamento de borda ondulada (Chatter) | Deflexão da ferramenta, LOC excessivo | Use LOC mais curto, diâmetro maior ou reduza a profundidade do passe |
R: A melhor escolha é uma fresa de topo sólida de metal duro com canal único e canal O. Plásticos macios como o HDPE exigem uma grande folga de cavacos para evitar o acúmulo de calor. O design de canal único, combinado com canais altamente polidos, garante um rápido escoamento de cavacos e evita que o plástico derreta e solde na fresa.
R: Use uma fresa de topo de compressão ao cortar laminados de dupla face, compensados folheados e melamina. A geometria puxa a borda inferior para cima e empurra a borda superior para baixo, direcionando as forças de corte para o centro. Isto evita lascas e rasgos nas faces superior e inferior do material.
R: Os plásticos derretem devido ao calor induzido por fricção causado por parâmetros de usinagem incorretos. Altas velocidades do fuso combinadas com baixas taxas de avanço fazem com que a ferramenta esfregue contra o material em vez de cortá-lo. O escoamento inadequado de cavacos também retém cavacos quentes na zona de corte, acelerando o processo de fusão.
R: Não, ferramentas metálicas padrão falham em não metais. Eles apresentam ângulos de inclinação incorretos que esmagam em vez de cortar as fibras de madeira, folga insuficiente para cavacos que faz com que os plásticos derretam e estrias não polidas que retêm o calor. Os compósitos também destruirão rapidamente as arestas de corte das ferramentas padrão de corte de metal.
R: Os designs de dois canais são o padrão da indústria para fresar madeira. Eles oferecem o melhor equilíbrio entre qualidade de acabamento superficial e capacidade de taxa de avanço. Uma ferramenta de dois canais fornece espaço de vale suficiente para uma evacuação eficiente de cavacos e poeira, ao mesmo tempo que mantém a rigidez estrutural para um fresamento rápido.
R: As fresas de topo de corte central possuem arestas de corte que se estendem até o centro da ferramenta, permitindo que mergulhem diretamente no material como uma broca. As ferramentas de corte não central têm um vazio no centro e requerem caminhos de entrada em rampa ou helicoidais para penetrar no material sem esmagá-lo.