Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-11 Pochodzenie: Strona
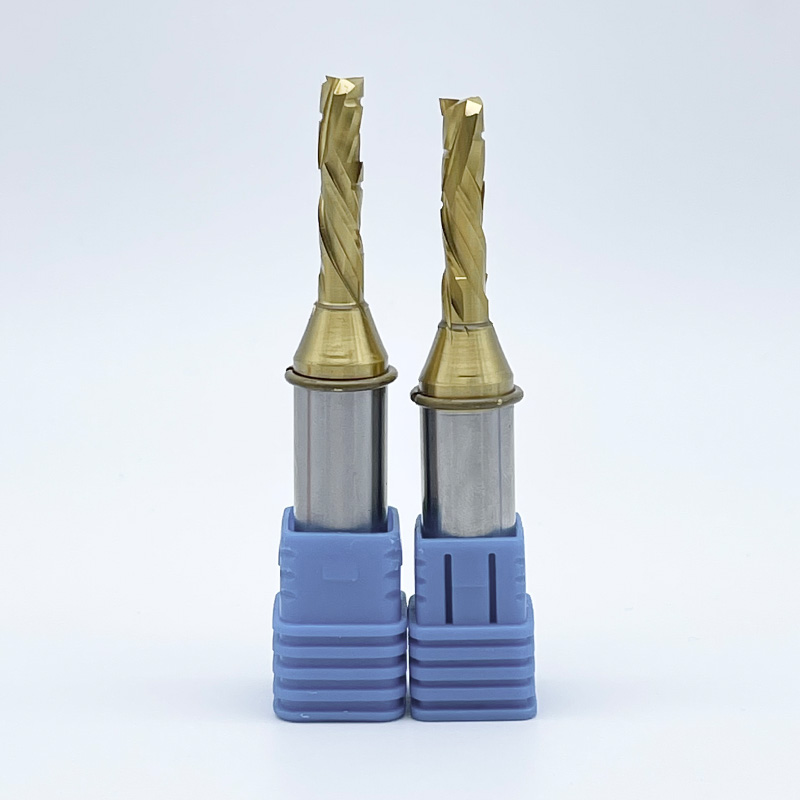
Używanie nieprawidłowych narzędzi do obróbki metali niemetalowych bezpośrednio zwiększa koszty operacyjne ze względu na wysoki odsetek złomu, stopione tworzywa sztuczne, odłamki drewna i rozwarstwione kompozyty. Drewno, tworzywa sztuczne i kompozyty mają zupełnie inne właściwości termiczne i strukturalne niż metale. Standardowe narzędzia do cięcia metalu są nieefektywne i często niszczą, gdy są stosowane na bardziej miękkich lub bardziej ściernych podłożach. Osiągnięcie nieskazitelnego wykończenia powierzchni, maksymalizacja czasu sprawności wrzeciona i optymalizacja posuwu wymaga oceny i wyboru wysokowydajne frezy trzpieniowe do frezowania oparte na geometrii specyficznej dla materiału, liczbie rowków, profilach końcówek i gatunkach węglików. Widzimy, jak sklepy tracą tysiące dolarów tygodniowo po prostu stosując niewłaściwą geometrię frezu do akrylu lub włókna węglowego. Aby zachować rentowność i jakość części, należy dokładnie dopasować narzędzie do rodzaju uszkodzenia materiału.
Skuteczne operacje frezowania w materiałach niemetalowych są definiowane przez rygorystyczne wyniki fizyczne: zerowe wyrywanie powierzchni, całkowity brak spajania wiórów, ścisła dokładność wymiarowa i maksymalizowany czas sprawności wrzeciona. W obróbce metali wykorzystuje się chłodziwo zalewowe, które usuwa ciepło ze strefy skrawania. Frezowanie niemetali opiera się całkowicie na geometrii narzędzia, która pozwala na zarządzanie obciążeniami termicznymi i szybkie odprowadzanie materiału. Jeśli nie uda Ci się zarządzać usuwaniem ciepła i wiórów, otrzymasz złomowane części i uszkodzone narzędzia. Marnujesz także godziny na ręczną obróbkę końcową, taką jak szlifowanie niewyraźnych krawędzi lub usuwanie zadziorów z przedmiotu obrabianego z roztopionego plastiku.
Drewno jest materiałem anizotropowym. Jego właściwości strukturalne zmieniają się całkowicie w zależności od kierunku słojów. Różnice w zawartości wilgoci, twarde sęki i naprzemienna orientacja słojów wymagają ostrych jak brzytwa krawędzi tnących. Włókna należy ciąć dokładnie, zamiast je rozrywać. Frezowanie w poprzek włókien za pomocą standardowych narzędzi powoduje silne odpryski na górnej lub dolnej krawędzi. Specjalistyczne Frezy trzpieniowe do frezowania przeznaczone do drewna charakteryzują się określonymi kątami natarcia, które przecinają włókna, pozostawiając czystą krawędź niezależnie od kierunku słojów. Drewno liściaste, takie jak klon czy dąb, wymaga bardzo sztywnego oprzyrządowania, aby zapobiec odkształceniom, podczas gdy drewno iglaste, takie jak sosna, jest podatne na zgniatanie, jeśli kąt natarcia nie jest wystarczająco agresywny. Często widzimy, jak operatorzy mają problemy ze sklejką z brzozy bałtyckiej, ponieważ używają standardowych wierteł docinanych w górę, co powoduje masywne wyrywanie forniru.
Tworzywa sztuczne, takie jak akryl, poliwęglan i polietylen o dużej gęstości (HDPE), mają wyjątkowo niskie temperatury topnienia. Podstawowym rodzajem awarii podczas frezowania tworzyw sztucznych jest ciepło wywołane tarciem. Jeśli wióry pozostaną w kanale skrawania, ocierają się o narzędzie i obrabiany przedmiot. Wytwarza to ciepło, które natychmiast topi plastik. Stopiony materiał następnie łączy się z nożem, powodując spawanie wiórów. Po zgrzaniu wiórów narzędzie traci krawędź tnącą, pojawiają się skoki tarcia i narzędzie pęka. Efektywne frezowanie tworzyw sztucznych wymaga dużego usuwania wiórów. Aby strefa cięcia była chłodna, konieczna jest szybka ewakuacja. Odlewanie wiórów akrylowych jest łatwe i wymaga skrobania, podczas gdy wytłaczany akryl topi się niemal natychmiast i wymaga dużych posuwów w połączeniu z geometrią rowków typu O.
Polimery wzmocnione włóknem węglowym (CFRP) i włókno szklane charakteryzują się wyjątkową ścieralnością i kruchością strukturalną. Włókna działają jak papier ścierny na krawędzie tnące. Szybko tępią standardowe narzędzia ze stali lub niskiej jakości węglików spiekanych. Kompozyty produkowane są w warstwach spajanych żywicą. Jeśli narzędzie wywiera nadmierną siłę skierowaną w górę lub w dół, rozrywa te warstwy, powodując rozwarstwienie. Skuteczna obróbka kompozytów wymaga materiałów o wysokiej odporności na ścieranie i specjalistycznych geometrii, które neutralizują pionowe siły skrawania. FR4 (włókno szklane) tworzy wysoce ścierny pył, który niszczy łożyska wrzeciona, jeśli nie zostanie prawidłowo odsysany. Włókno węglowe wymaga specjalistycznych routerów typu zadziorowego, które przecinają włókna o dużej wytrzymałości na rozciąganie bez wyciągania ich z matrycy żywicznej.
Standardowe frezy trzpieniowe ogólnego przeznaczenia są przeznaczone do metali żelaznych. Wytrzymują duże siły udarowe i łamią ciągłe wióry metalowe. Zastosowanie ich do niemetali zwykle skutkuje natychmiastową awarią. Warianty o wysokiej wydajności zostały zaprojektowane specjalnie do drewna, tworzyw sztucznych i kompozytów. Charakteryzują się większymi kątami natarcia, co zapewnia ostrzejsze działanie ścinające. Mają głębsze rowki dla lepszego odprowadzania wiórów. Specyficzne konfiguracje helisy zapewniają wyjątkową integralność strukturalną podłoży nieżelaznych i niemetalowych. Nie można oczekiwać, że narzędzie przeznaczone do cięcia stali będzie dobrze działać na arkuszu poliwęglanu.
Sztywność konstrukcyjna i odporność na zużycie decydują o żywotności. Stal szybkotnąca (HSS) zapewnia elastyczność i odporność na uderzenia w przypadku podstawowych zadań o małej objętości. Jednakże HSS szybko tępi się pod wpływem materiałów ściernych lub w warunkach frezowania o dużej prędkości. W narzędziach o wysokiej wydajności prawie wyłącznie wykorzystuje się stały węglik submikroziarnisty. Ta zaawansowana matryca węglikowa zapewnia wyjątkową twardość i zachowanie krawędzi. Dzięki temu narzędzie może zachować ostrą jak brzytwa krawędź skrawającą podczas długich serii produkcyjnych. Ta twardość jest absolutnie potrzebna podczas obróbki wysoce ściernego włókna szklanego lub włókna węglowego, gdzie HSS straci swoją przewagę w ciągu kilku minut.
Tarcie powierzchniowe jest wrogiem w obróbce metali niemetalowych. Narzędzia o wysokiej wydajności poddawane są rygorystycznemu przygotowaniu krawędzi i polerowaniu rowków. Lustrzane wykończenie wewnątrz rowków znacznie zmniejsza współczynnik tarcia. W przypadku tworzyw sztucznych i miękkiego drewna ta polerowana powierzchnia zapobiega przyleganiu lepkich wiórów do ostrza. Zapewnia płynną i ciągłą ewakuację. Niższe tarcie bezpośrednio koreluje z niższymi temperaturami skrawania. Zachowuje to integralność zarówno narzędzia, jak i przedmiotu obrabianego wrażliwego na ciepło. Niepolerowane rowki wychwytują kurz i wióry, które działają jak izolator i szybko przegrzewają krawędź skrawającą.
Wybór właściwej liczby rowków równoważy możliwości posuwu i wymagania dotyczące usuwania wiórów. Należy dopasować liczbę rowków do charakterystyki tworzenia wiórów materiału.
Kierunek linii śrubowej określa sposób działania sił skrawania na materiał. Ma to wpływ na wykończenie powierzchni i stabilność części na łożu maszyny.
Profil końcówki określa kształt cięcia i integralność strukturalną obrabianego elementu.
Operacje frezowania często wymagają, aby narzędzie wchodziło w materiał pionowo. Geometrie z centralnym skrawaniem charakteryzują się krawędziami skrawającymi sięgającymi aż do środka osi narzędzia. Umożliwia to proste operacje wgłębne, takie jak wiercenie lub głębokie dłutowanie. Narzędzia skrawające inne niż centralne mają pustkę w środku końcówki. Nie mogą spaść od razu w dół. Wymagają zagłębień lub wejść spiralnych, aby penetrować materiał bez jego kruszenia. Przed zaprogramowaniem prostego zagłębienia w osi Z należy zawsze sprawdzić, czy narzędzie skrawa centralnie.
Sztywność narzędzia zależy od jego średnicy i długości cięcia (LOC). Użyj największej średnicy i najkrótszego LOC możliwego dla danego zastosowania. Nadmierna LOC zwiększa podatność narzędzia na ugięcie. Ugięcie powoduje drgania, słabe wykończenie powierzchni, niedokładność wymiarową i pękanie narzędzia. Wybierz LOC, który jest tylko nieznacznie dłuższy niż maksymalna wymagana głębokość skrawania. Jeśli tniesz sklejkę o grubości 0,5 cala, użycie narzędzia z 1,5-calowym LOC wprowadza niepotrzebne wibracje i osłabia konfigurację.
Powłoki zmieniają właściwości powierzchni węglika, aby poprawić jego wydajność. Drewno i miękkie tworzywa sztuczne często najlepiej sprawdzają się w przypadku niepowlekanego, wysoko wypolerowanego węglika spiekanego. Powłoki mogą lekko stępić ostre jak brzytwa krawędzie wymagane w przypadku tych materiałów. Kompozyty ścierne wymagają ochrony. Powłoki takie jak azotek cyrkonu (ZrN), węgiel diamentopodobny (DLC) lub diament metodą chemicznego osadzania z fazy gazowej (CVD) wytrzymują ekstremalne ścieranie włókna węglowego i włókna szklanego. Znacząco wydłużają żywotność narzędzia i zapobiegają przedwczesnemu zaokrąglaniu krawędzi skrawającej.
Tabela specyfikacji narzędzi dla materiałów niemetalowych
| Kategoria materiału | Podstawowe ryzyko awarii | Zalecana liczba rowków | Idealna spirala / geometria | Wymagania dotyczące powłoki |
|---|---|---|---|---|
| Lite drewno i sklejka | Rozerwanie, rozbicie | 2 flety | Kompresja lub Down-cut | Niepowlekany (polerowany) |
| Miękkie tworzywa sztuczne (HDPE) | Topienie, zgrzewanie wiórów | 1 flet (O-flet) | Cięcie w celu ewakuacji | Niepowlekany (polerowany) |
| Twarde tworzywa sztuczne (akryl) | Odpryskiwanie, pękanie | 1 lub 2 flety | O-flet lub nos byka | Niepowlekany lub ZrN |
| Kompozyty ścierne (CFRP) | Rozwarstwienie, szybkie zużycie | Wieloostrzowy / Łamacz wiórów | Styl kompresji lub zadziorów | Diament CVD lub DLC |
Podczas obróbki paneli konstrukcyjnych, takich jak MDF, melamina lub sklejka fornirowana, należy zachować wykończenie powierzchni po obu stronach. Dwuostrzowe wiertła kompresyjne są optymalnym wyborem do cięć przelotowych w tych materiałach. W przypadku płytkich dado lub kieszeni, gdzie narzędzie nie penetruje całego arkusza, frezy ścinane w dół zapewniają wyraźną górną krawędź. Podczas wycinania głębokich wpustów w litym, twardym drewnie, frezy trzpieniowe z ostrzami centralnymi zapewniają niezbędną zdolność zagłębiania się i czyste wykończenie ścian. Musisz upewnić się, że wrzeciono ma wystarczającą moc, aby wbić bity kompresyjne w gęste materiały bez ugrzęźnięcia.
Tworzywa sztuczne wymagają odrębnego podejścia opartego na twardości. Miękkie, gumowate tworzywa sztuczne, takie jak HDPE, wymagają geometrii z pojedynczym rowkiem O. Masywna dolina rowków zapewnia ciągłe wyrzucanie dużych wiórów bezpośrednio przed ich stopieniem. Twarde, kruche tworzywa sztuczne, takie jak lany akryl, są podatne na odpryski i pękanie. Wymagają one specjalistycznych kątów natarcia, aby zeskrobać, a nie żłobić materiał. Zastosowanie profilu byczego zapobiega koncentracji naprężeń prowadzących do pękania krawędzi. Podczas frezowania tworzyw sztucznych należy zawsze stosować podmuch powietrza, aby mechanicznie usunąć wióry i schłodzić strefę cięcia.
Włókno węglowe i włókno szklane niszczą standardowe narzędzia w ciągu kilku minut. Operatorzy muszą używać frezów wieloostrzowych z geometrią łamacza wiórów o wzorze rombowym. Narzędzia te mielą włókna kompozytowe na drobny pył, zamiast próbować je ścinać. Zmniejsza to ryzyko rozwarstwienia. Stosowanie frezów walcowo-czołowych z powłoką diamentową CVD jest praktycznie obowiązkowe w przypadku frezowania kompozytów o dużej objętości. Warstwa diamentu zapewnia ekstremalną twardość wymaganą do odporności na zużycie ścierne. Upewnij się, że Twój system odpylania jest przystosowany do filtrowania drobnych cząstek stałych, ponieważ pył złożony jest niebezpieczny zarówno dla maszyn, jak i operatorów.
Wybór odpowiedniego narzędzia wymaga zrównoważenia szybkości operacyjnej, jakości części i trwałości narzędzia. Przesunięcie narzędzia na maksymalną prędkość posuwu zwiększa wydajność, ale przyspiesza zużycie i pogarsza jakość powierzchni. Zbyt wolne uruchamianie narzędzia zmniejsza produktywność i powoduje gromadzenie się ciepła w wyniku tarcia. Zwrot inwestycji w oprzyrządowanie o wysokiej wydajności jest realizowany poprzez skrócenie przestojów maszyny na wymianę narzędzi. Eliminuje również ręczne szlifowanie krawędzi i drastycznie zmniejsza ilość złomowanych części. Większe wydatki na specjalistyczną przecinarkę zwrócą się, jeśli pozwolą uniknąć złomowania pojedynczego arkusza drogiego włókna węglowego.
Utrzymanie prawidłowego obciążenia wiórów jest najważniejszym czynnikiem podczas frezowania. Obciążenie wiórami to fizyczny rozmiar materiału usuwanego przez każde rowek na obrót. Podstawową formułą, którą musi znać każdy operator, jest: Szybkość posuwu równa się liczbie obrotów wrzeciona pomnożonej przez liczbę rowków pomnożoną przez docelowe obciążenie wiórów. Jeśli zwiększysz obroty bez zwiększania posuwu, obciążenie wiórów spadnie. Narzędzie zaczyna trzeć zamiast ciąć. Tarcie to generuje ciepło, które jest główną przyczyną awarii narzędzia w przypadku niemetali. Operatorzy muszą zapoznać się z podstawowymi danymi dotyczącymi obciążenia chipów dostarczonymi przez producentów, aby wybrać parametry. Zawsze sprawdzaj maksymalne obroty podane przez producenta. Przekroczenie tych limitów może spowodować rozpad narzędzia pod wpływem siły odśrodkowej. Stwarza to poważne zagrożenie dla bezpieczeństwa i może spowodować katastrofalne uszkodzenie wrzeciona.
Zastosowanie agresywnych, wysokowydajnych narzędzi ujawnia słabości w konfiguracji maszyny. Bicie narzędzia to mikroskopijne drgania narzędzia podczas jego obrotu. Jest to główna przyczyna przedwczesnego złamania. Bicie nieproporcjonalnie wpływa na narzędzia jednoostrzowe i narzędzia z długim LOC. Zmusza to jedną stronę frezu do przyjęcia ogromnego obciążenia wiórów, podczas gdy druga strona nie przejmuje go wcale. Operatorzy muszą stosować bardzo sztywne systemy mocowania narzędzi. Niezbędne są precyzyjne tuleje zaciskowe ER, uchwyty hydrauliczne lub oprawki termokurczliwe. Regularna konserwacja wrzeciona i wymiana tulei zaciskowej utrzymują bicie w dopuszczalnych tolerancjach. Brudna tuleja natychmiast powoduje bicie, dlatego należy czyścić oprawki narzędziowe przed każdą wymianą narzędzia.
Geometrie o wysokiej wydajności wywierają znaczne siły na obrabiany przedmiot. Agresywne narzędzia podcinające generują ogromne pionowe siły podnoszenia. Narzędzia kompresyjne wytwarzają złożone naciski boczne. Jeśli materiał przesunie się choćby nieznacznie podczas operacji frezowania z dużą prędkością, natychmiast złamie frez palcowy i zniszczy część. Niezbędne jest zastosowanie solidnego mocowania roboczego. Wymaga to stołów próżniowych o wysokim przepływie, zdolnych do utrzymywania silnego nacisku w dół na porowate materiały, takie jak płyty MDF. W przypadku mniejszych, dyskretnych części potrzebne są wytrzymałe mechaniczne systemy mocowania. Upewnij się, że strefy podciśnienia są odpowiednio uszczelnione, aby skoncentrować siłę trzymania dokładnie tam, gdzie przykładane są siły skrawania.
W przypadku pogorszenia się wykończenia powierzchni operatorzy muszą natychmiast zidentyfikować pierwotną przyczynę. Ślady przypaleń na drewnie wskazują, że posuw jest zbyt mały lub prędkość obrotowa wrzeciona jest zbyt wysoka. Powoduje to pocieranie i przypalanie materiału przez narzędzie. Rozmyte krawędzie na płycie MDF lub sklejce sugerują, że narzędzie jest tępe lub zastosowano niewłaściwy kierunek linii śrubowej. Przełącz na bit kompresji, aby rozwiązać rozmyte górne i dolne krawędzie. Jeśli widzisz ślady drgań na plastiku, Twoje narzędzie się odchyla.
Karbowanie pozostawia falisty, niespójny wzór na krawędzi cięcia. Wynika to z ugięcia narzędzia. Jeśli występują drgania, zmniejsz długość cięcia (LOC) do absolutnego minimum wymaganego dla danego zadania. Zwiększ średnicę narzędzia, jeśli pozwala na to konstrukcja. Można także zmniejszyć głębokość skrawania na przejście. Upewnij się, że tuleja jest czysta i odpowiednio dokręcona. Zanieczyszczenia wewnątrz tulei powodują bicie, które wzmacnia drgania i niszczy wykończenie powierzchni.
Jeżeli wióry przedostaną się do kanału skrawania, narzędzie pęknie. Zdarza się to często podczas wycinania głębokich kieszeni w plastiku lub aluminium. Aby rozwiązać ten problem, użyj narzędzia do podcinania z jednym rowkiem, aby zmaksymalizować ewakuację. Dodaj system nadmuchu powietrza, aby mechanicznie usunąć wióry ze strefy cięcia. Nigdy nie używaj płynnego chłodziwa do drewna lub płyty MDF, ponieważ powoduje to pęcznienie materiału. Użyj sprężonego powietrza, aby utrzymać chłód narzędzia i wolną ścieżkę.
Typowe wady i rozwiązania dotyczące routingu
| Zaobserwowana usterka | Prawdopodobna przyczyna | Natychmiastowe działanie/rozwiązanie |
|---|---|---|
| Ślady spalenia na drewnie | Zbyt wysokie obroty, posuw zbyt wolny | Zwiększyć posuw, zmniejszyć obroty wrzeciona |
| Stopiony plastik na narzędziu | Słabe odprowadzanie wiórów, tarcie | Przełącz na rowek typu O, zwiększ posuw, dodaj podmuch powietrza |
| Przetarcie na górnym fornirze | Włókna podnoszące o ciętej geometrii | Przełącz na geometrię ścinającą lub kompresyjną |
| Delaminacja w CFRP | Nadmierna pionowa siła cięcia | Użyj łamacza wiórów o wzorze rombowym lub wiertła kompresyjnego |
| Faliste wykończenie krawędzi (Chatter) | Ugięcie narzędzia, nadmierne LOC | Użyj krótszego LOC, większej średnicy lub zmniejsz głębokość przejścia |
Odp.: Najlepszym wyborem jest jednoostrzowy frez trzpieniowy z węglika spiekanego typu O. Miękkie tworzywa sztuczne, takie jak HDPE, wymagają dużego odstępu między wiórami, aby zapobiec gromadzeniu się ciepła. Konstrukcja z jednym rowkiem w połączeniu z wysoce wypolerowanymi rowkami zapewnia szybkie odprowadzanie wiórów i zapobiega topnieniu tworzywa sztucznego i spawaniu go z frezem.
Odp.: Do cięcia dwustronnych laminatów, sklejki fornirowanej i melaminy należy używać frezu walcowo-czołowego. Geometria podnosi dolną krawędź do góry i popycha górną w dół, kierując siły skrawania w stronę środka. Zapobiega to odpryskom i rozdarciom zarówno na górnej, jak i dolnej powierzchni materiału.
Odp.: Tworzywa sztuczne topią się pod wpływem ciepła wywołanego tarciem, spowodowanego nieprawidłowymi parametrami obróbki. Wysokie prędkości wrzeciona w połączeniu z niskimi posuwami powodują, że narzędzie raczej trze o materiał, niż go ścina. Nieodpowiednie odprowadzanie wiórów powoduje również zatrzymanie gorących wiórów w strefie skrawania, przyspieszając proces topienia.
Odp.: Nie, standardowe narzędzia metalowe zawodzą w przypadku niemetali. Charakteryzują się nieprawidłowym kątem natarcia, który raczej miażdży niż ścina włókna drewna, niewystarczającym prześwitem wiórów, który powoduje topienie tworzyw sztucznych, oraz niepolerowanymi rowkami, które zatrzymują ciepło. Kompozyty szybko zniszczą także krawędzie skrawające standardowych narzędzi skrawających do metalu.
Odp.: Konstrukcje z dwoma rowkami są standardem branżowym w zakresie frezowania drewna. Oferują najlepszą równowagę pomiędzy jakością wykończenia powierzchni i możliwościami posuwu. Narzędzie z dwoma rowkami zapewnia wystarczającą ilość miejsca w zagłębieniu, aby skutecznie odprowadzać wióry i pył, zachowując jednocześnie sztywność konstrukcyjną i umożliwiając szybkie frezowanie.
Odp.: Frezy trzpieniowe z centralnym nacięciem mają krawędzie skrawające sięgające do środka narzędzia, dzięki czemu mogą zagłębiać się w materiał niczym wiertło. Narzędzia skrawające inne niż centralne mają pustkę w środku i wymagają zagłębionych lub spiralnych ścieżek wejścia, aby wniknąć w materiał bez jego kruszenia.