Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-11 Origine : Site
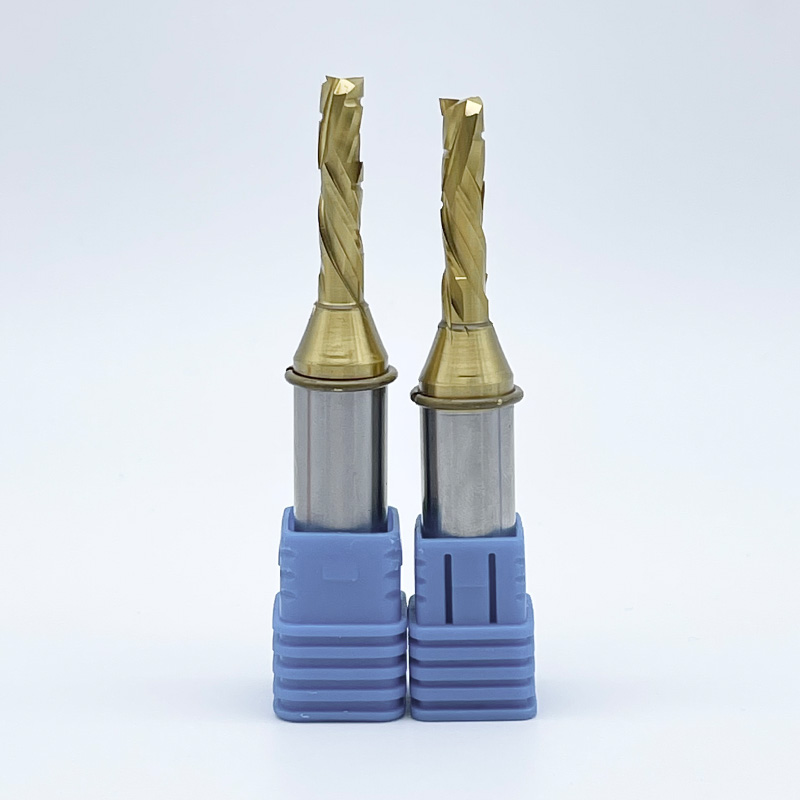
L'utilisation d'outils incorrects pour l'usinage de matériaux non métalliques gonfle directement les coûts opérationnels en raison des taux de rebut élevés, des plastiques fondus, des éclats de bois et des composites délaminés. Le bois, les plastiques et les composites possèdent des propriétés thermiques et structurelles très différentes de celles des métaux. Les outils standards de coupe des métaux sont inefficaces et souvent destructeurs lorsqu’ils sont appliqués sur ces substrats plus mous ou plus abrasifs. Pour obtenir des finitions de surface impeccables, maximiser la disponibilité de la broche et optimiser les vitesses d'avance, il faut évaluer et sélectionner Fraises en bout de fraisage hautes performances basées sur des géométries spécifiques aux matériaux, le nombre de cannelures, les profils de pointe et les nuances de carbure. Nous voyons des magasins perdre des milliers de dollars chaque semaine simplement en utilisant une mauvaise géométrie de coupe sur l'acrylique ou la fibre de carbone. Vous devez adapter l'outil au mode de défaillance exact du matériau pour maintenir la rentabilité et la qualité des pièces.
Les opérations de fraisage réussies dans des matériaux non métalliques sont définies par des résultats physiques stricts : zéro arrachement de la surface, absence totale de soudage des copeaux, précision dimensionnelle stricte et disponibilité maximale de la broche. L'usinage des métaux utilise un liquide de refroidissement pour évacuer la chaleur de la zone de coupe. Le fraisage des non-métaux repose entièrement sur la géométrie de l'outil pour gérer les charges thermiques et évacuer rapidement les matériaux. Si vous ne parvenez pas à gérer la chaleur et l’évacuation des copeaux, vous obtenez des pièces mises au rebut et des outils endommagés. Vous perdez également des heures en tâches de post-traitement manuelles, comme le ponçage des bords flous ou l'ébavurage du plastique fondu de la pièce.
Le bois est un matériau anisotrope. Ses propriétés structurelles changent entièrement en fonction de la direction du grain. Les variations de la teneur en humidité, les nœuds durs et les orientations alternées des grains nécessitent des bords de coupe extrêmement tranchants. Il faut cisailler proprement les fibres plutôt que de les déchirer. Le fraisage dans le sens du grain avec des outils standards provoque de graves éclats sur les bords supérieurs ou inférieurs. Spécialisé Les fraises en bout conçues pour le bois présentent des angles de coupe spécifiques qui coupent les fibres, laissant un bord net quelle que soit la direction du grain. Les bois durs comme l'érable ou le chêne nécessitent un outillage très rigide pour éviter toute déformation, tandis que les bois tendres comme le pin ont tendance à s'écraser si l'angle de coupe n'est pas suffisamment agressif. Nous voyons souvent des opérateurs avoir des difficultés avec le contreplaqué de bouleau baltique car ils utilisent des mèches standard coupées vers le haut, ce qui entraîne un arrachement massif du placage.
Les plastiques comme l'acrylique, le polycarbonate et le polyéthylène haute densité (HDPE) ont des points de fusion extrêmement bas. Le principal mode de défaillance lors du routage des plastiques est la chaleur induite par la friction. Si des copeaux restent dans le canal de coupe, ils frottent contre l'outil et la pièce. Cela génère de la chaleur qui fait fondre instantanément le plastique. Le matériau fondu fusionne ensuite avec la fraise, provoquant un soudage des copeaux. Une fois le soudage des copeaux effectué, l'outil perd son tranchant, ses pointes de friction et l'outil se casse. Un routage efficace du plastique nécessite un dégagement massif des copeaux. Une évacuation rapide est nécessaire pour garder la zone de coupe fraîche. Les copeaux d'acrylique coulés sont faciles et nécessitent une action de grattage, tandis que l'acrylique extrudé fond presque instantanément et nécessite des vitesses d'avance élevées combinées à des géométries de cannelures en O.
Les polymères renforcés de fibres de carbone (CFRP) et la fibre de verre présentent une abrasivité et une fragilité structurelle extrêmes. Les fibres agissent comme du papier de verre contre les arêtes coupantes. Ils émoussent rapidement les outils en acier standard ou en carbure de qualité inférieure. Les composites sont fabriqués en couches maintenues ensemble par de la résine. Si un outil exerce une force excessive vers le haut ou vers le bas, il sépare ces couches, provoquant un délaminage. L’usinage réussi de composites nécessite des matériaux hautement résistants à l’abrasion et des géométries spécialisées qui neutralisent les forces de coupe verticales. FR4 (fibre de verre) crée une poussière hautement abrasive qui détruit les roulements de broche s'ils ne sont pas extraits correctement. La fibre de carbone nécessite des fraises spécialisées pour couper les fibres à haute résistance sans les retirer de la matrice de résine.
Les fraises en bout standard à usage général sont conçues pour les métaux ferreux. Ils résistent à des forces d'impact élevées et brisent les copeaux métalliques continus. Leur application à des non-métaux entraîne généralement une défaillance immédiate. Les variantes hautes performances sont conçues spécifiquement pour le bois, les plastiques et les composites. Ils présentent des angles de coupe plus élevés pour une action de cisaillement plus nette. Ils ont des cannelures plus profondes pour une meilleure évacuation des copeaux. Des configurations d'hélice spécifiques gèrent l'intégrité structurelle unique des substrats non ferreux et non métalliques. Vous ne pouvez pas vous attendre à ce qu’un outil conçu pour couper l’acier fonctionne bien sur une feuille de polycarbonate.
La rigidité structurelle et la résistance à l’usure déterminent la durée de vie opérationnelle. L'acier rapide (HSS) offre flexibilité et résistance aux chocs pour les tâches basiques à faible volume. Cependant, le HSS s'émousse rapidement lorsqu'il est exposé à des matériaux abrasifs ou à des environnements de routage à grande vitesse. Les outils hautes performances utilisent presque exclusivement du carbure solide à sous-micrograins. Cette matrice en carbure avancée offre une dureté et une rétention des bords exceptionnelles. Il permet à l'outil de conserver un tranchant extrêmement tranchant sur des séries de production prolongées. Vous avez absolument besoin de cette dureté lors du traitement de la fibre de verre ou de la fibre de carbone hautement abrasives, où le HSS perdrait son tranchant en quelques minutes.
Le frottement de surface est l’ennemi de l’usinage non métallique. Les outils hautes performances subissent une préparation rigoureuse des bords et un polissage des cannelures. Une finition miroir à l'intérieur des cannelures réduit considérablement le coefficient de friction. Pour les plastiques et les bois résineux, cette surface polie empêche les copeaux collants d'adhérer au couteau. Il assure une évacuation fluide et continue. Une friction plus faible est directement corrélée à des températures de coupe plus basses. Cela préserve l'intégrité de l'outil et de la pièce sensible à la chaleur. Les flûtes non polies retiennent la poussière et les copeaux, qui agissent comme un isolant et surchauffent rapidement le tranchant.
La sélection du bon nombre de cannelures équilibre les capacités d'avance et les exigences de dégagement des copeaux. Vous devez faire correspondre le nombre de cannelures aux caractéristiques de formation de copeaux du matériau.
La direction de l'hélice détermine la manière dont les forces de coupe s'appliquent au matériau. Cela affecte la finition de surface et la stabilité des pièces sur le banc de la machine.
Le profil de la pointe dicte la forme de la coupe et l'intégrité structurelle de l'élément usiné.
Les opérations de détourage nécessitent souvent que l'outil pénètre verticalement dans la matière. Les géométries de coupe centrale comportent des arêtes de coupe qui s'étendent jusqu'au centre de l'axe de l'outil. Cela permet des opérations de plongée droite comme le perçage ou le mortaisage profond. Les outils de coupe non centrés ont un vide au centre de la pointe. Ils ne peuvent pas plonger directement. Ils nécessitent des rampes ou des entrées hélicoïdales pour pénétrer dans le matériau sans l'écraser. Vérifiez toujours si votre outil coupe au centre avant de programmer une plongée droite sur l'axe Z.
La rigidité de l'outil est régie par son diamètre et la longueur de coupe (LOC). Utilisez le plus grand diamètre et le LOC le plus court possible pour l'application. Un LOC excessif augmente la susceptibilité de l'outil à la déviation. La déflexion provoque un broutage, un mauvais état de surface, une imprécision dimensionnelle et une rupture d'outil. Sélectionnez un LOC légèrement plus long que la profondeur de coupe maximale requise. Si vous coupez du contreplaqué de 0,5 pouce, l'utilisation d'un outil avec un LOC de 1,5 pouce introduit des vibrations inutiles et affaiblit la configuration.
Les revêtements modifient les propriétés de surface du carbure pour améliorer les performances. Le bois et les plastiques souples donnent souvent de meilleurs résultats avec du carbure solide non revêtu et hautement poli. Les revêtements peuvent légèrement émousser le bord tranchant requis pour ces matériaux. Les composites abrasifs exigent une protection. Les revêtements tels que le nitrure de zirconium (ZrN), le diamant de type diamant (DLC) ou le dépôt chimique en phase vapeur (CVD) résistent à l'abrasion extrême de la fibre de carbone et de la fibre de verre. Ils prolongent considérablement la durée de vie de l'outil et empêchent l'arrondi prématuré du tranchant.
Matrice de spécifications d'outils pour les matériaux non métalliques
| Catégorie de matériau | Risque de défaillance primaire | Nombre de cannelures recommandé | Hélice/géométrie idéale | Exigence de revêtement |
|---|---|---|---|---|
| Bois massif et contreplaqué | Arraché, éclaté | 2 flûtes | Compression ou coupe vers le bas | Non couché (poli) |
| Plastiques souples (HDPE) | Fusion, soudage des copeaux | 1 flûte (O-Flûte) | Découpe pour évacuation | Non couché (poli) |
| Plastiques durs (acrylique) | Écaillage, fissuration | 1 ou 2 flûtes | O-Flute ou Bull Nose | Non couché ou ZrN |
| Composites abrasifs (CFRP) | Délaminage, usure rapide | Multi-flûtes / Brise-copeaux | Style de compression ou de bavure | CVD Diamant ou DLC |
Lors du traitement de panneaux d'ingénierie comme le MDF, la mélamine ou le contreplaqué plaqué, préservez la finition de surface des deux côtés. Les forets de compression à deux cannelures constituent le choix optimal pour les coupes traversantes dans ces matériaux. Pour les rainures peu profondes ou les poches où l'outil ne pénètre pas dans toute la feuille, les mèches coupées vers le bas assurent un bord supérieur net. Lors de la coupe de mortaises profondes dans des bois durs massifs, les fraises plates à coupe centrale offrent la capacité de plongée nécessaire et des finitions murales propres. Vous devez vous assurer que votre broche a suffisamment de puissance pour entraîner les mèches de compression à travers des matériaux denses sans s'enliser.
Les plastiques nécessitent des approches distinctes basées sur la dureté. Les plastiques mous et gommeux comme le PEHD nécessitent des géométries à cannelure unique. La vallée massive des cannelures garantit l'éjection continue des gros copeaux immédiatement avant qu'ils ne fondent. Les plastiques durs et cassants comme l’acrylique coulé sont sujets à l’écaillage et aux fissures. Ceux-ci nécessitent des angles de coupe spécialisés pour gratter plutôt que creuser le matériau. L'utilisation d'un profil arrondi empêche les concentrations de contraintes qui conduisent à une fracturation des bords. Utilisez toujours un jet d'air lors du fraisage des plastiques pour éliminer mécaniquement les copeaux et refroidir la zone de coupe.
La fibre de carbone et la fibre de verre détruisent les outils standards en quelques minutes. Les opérateurs doivent utiliser des fraises à plusieurs cannelures avec des géométries de brise-copeaux à motif diamant. Ces outils broient les fibres composites en fine poussière plutôt que de tenter de les cisailler. Cela réduit les risques de délaminage. L'utilisation de fraises en bout diamantées CVD est pratiquement obligatoire pour le routage de composites à grand volume. La couche de diamant offre la dureté extrême requise pour résister à l’usure abrasive. Assurez-vous que votre système de dépoussiérage est classé pour les particules fines, car la poussière composite est dangereuse pour les machines et les opérateurs.
La sélection du bon outil implique d’équilibrer la vitesse opérationnelle, la qualité des pièces et la longévité de l’outil. Pousser un outil à sa vitesse d'avance maximale augmente le débit mais accélère l'usure et dégrade l'état de surface. Faire fonctionner un outil trop lentement réduit la productivité et provoque une accumulation de chaleur due au frottement. Le retour sur investissement d’un outillage haute performance est réalisé grâce à la réduction des temps d’arrêt des machines pour les changements d’outils. Il élimine également le ponçage manuel des bords et réduit considérablement les pièces mises au rebut. Dépenser davantage pour un coupeur spécialisé est rentable si cela vous évite de mettre au rebut une seule feuille de fibre de carbone coûteuse.
Le maintien d'une charge de copeaux correcte est le facteur le plus critique du routage. La charge de copeaux est la taille physique du matériau retiré par chaque flûte par tour. La formule fondamentale que tout opérateur doit connaître est la suivante : la vitesse d'avance est égale au régime de broche multiplié par le nombre de cannelures multiplié par la charge de copeaux cible. Si vous augmentez le régime sans augmenter la vitesse d'avance, votre charge de copeaux diminue. L'outil commence à frotter au lieu de couper. Cette friction génère de la chaleur, qui est la principale cause de défaillance des outils dans les matériaux non métalliques. Les opérateurs doivent consulter les données de base sur la charge des copeaux fournies par les fabricants pour composer les paramètres. Vérifiez toujours les valeurs nominales de régime maximales du fabricant. Le dépassement de ces limites peut entraîner la désintégration de l'outil sous l'effet de la force centrifuge. Cela présente de graves risques pour la sécurité et risque d’endommager catastrophiquement la broche.
L'adoption d'outils agressifs et performants révèle les faiblesses de la configuration de la machine. Le faux-rond de l'outil est l'oscillation microscopique de l'outil lors de sa rotation. C’est une des principales causes de casse prématurée. Le faux-rond affecte de manière disproportionnée les outils à une seule goujure et les outils avec une longue LOC. Cela oblige un côté de la fraise à supporter une charge massive de copeaux tandis que l’autre côté n’en prend aucune. Les opérateurs doivent utiliser des systèmes de maintien d'outils très rigides. Des pinces de serrage ER de précision, des mandrins hydrauliques ou des supports à ajustement rétractable sont nécessaires. L'entretien régulier de la broche et le remplacement des pinces maintiennent le faux-rond dans des tolérances acceptables. Une pince sale provoque instantanément un faux-rond, alors nettoyez vos porte-outils avant chaque changement d'outil.
Les géométries hautes performances exercent des forces importantes sur la pièce. Les outils agressifs à coupe ascendante génèrent des forces de levage verticales massives. Les outils de compression créent des pressions latérales complexes. Si le matériau se déplace, même légèrement, lors d'une opération de fraisage à grande vitesse, il cassera instantanément la fraise et ruinera la pièce. La mise en œuvre d’un maintien de la pièce robuste est essentielle. Cela nécessite des tables à vide à haut débit capables de maintenir une forte pression vers le bas sur les matériaux poreux comme les spoilboards MDF. Des systèmes de serrage mécaniques robustes sont nécessaires pour les pièces plus petites et discrètes. Assurez-vous que vos zones de vide sont correctement scellées pour concentrer la puissance de maintien exactement là où les forces de coupe sont appliquées.
Lorsque l’état de surface se dégrade, les opérateurs doivent identifier immédiatement la cause profonde. Les marques de brûlure sur le bois indiquent que la vitesse d'avance est trop lente ou que le régime de la broche est trop élevé. Cela amène l'outil à frotter et à brûler le matériau. Les bords flous sur le MDF ou le contreplaqué suggèrent que l'outil est émoussé ou que la mauvaise direction d'hélice est utilisée. Passez à un bit de compression pour résoudre les bords supérieur et inférieur flous. Si vous voyez des marques de broutage sur le plastique, votre outil dévie.
Le bavardage laisse un motif ondulé et incohérent sur le bord coupé. Cela vient de la déviation de l’outil. Si vous constatez des vibrations, réduisez la longueur de coupe (LOC) au minimum absolu requis pour le travail. Augmentez le diamètre de l'outil si la conception le permet. Vous pouvez également réduire la profondeur de coupe par passe. Assurez-vous que la pince est propre et correctement serrée. Les débris à l'intérieur de la pince introduisent un faux-rond, qui amplifie le broutage et détruit les finitions de surface.
Si des copeaux s'accumulent dans le canal de coupe, l'outil se brisera. Cela se produit fréquemment lors de l'insertion de poches profondes dans du plastique ou de l'aluminium. Pour résoudre ce problème, passez à un outil de coupe ascendante à une seule cannelure pour maximiser l'évacuation. Ajoutez un système de soufflage d'air pour éliminer mécaniquement les copeaux de la zone de coupe. N'utilisez jamais de liquide de refroidissement sur du bois ou du MDF, car cela ferait gonfler le matériau. Utilisez de l'air comprimé pour garder l'outil frais et le chemin dégagé.
Défauts de routage courants et solutions
| Défaut observé | Cause probable | Action/solution immédiate |
|---|---|---|
| Marques de brûlure sur le bois | RPM trop élevé, alimentation trop lente | Augmenter la vitesse d'avance, diminuer le régime de la broche |
| Plastique fondu sur l'outil | Mauvaise évacuation des copeaux, frottement | Passer à la flûte O, augmenter la vitesse d'avance, ajouter un jet d'air |
| Déchirure sur le placage supérieur | Fibres de levage à géométrie coupée vers le haut | Passer à une géométrie de coupe descendante ou de compression |
| Délaminage en CFRP | Force de coupe verticale excessive | Utiliser un brise-copeaux à motif diamant ou un foret à compression |
| Finition bord ondulé (Chatter) | Déviation de l'outil, LOC excessif | Utilisez un LOC plus court, un diamètre plus grand ou réduisez la profondeur de passe |
R : Le meilleur choix est une fraise en bout en carbure monobloc à goujure unique. Les plastiques souples comme le PEHD nécessitent un dégagement massif de copeaux pour éviter l'accumulation de chaleur. La conception à une seule cannelure, combinée à des cannelures hautement polies, assure une évacuation rapide des copeaux et empêche le plastique de fondre et de se souder à la fraise.
R : Utilisez une fraise à compression pour couper des stratifiés double face, du contreplaqué plaqué et de la mélamine. La géométrie tire le bord inférieur vers le haut et pousse le bord supérieur vers le bas, dirigeant ainsi les forces de coupe vers le centre. Cela évite les éclats et les déchirures sur les faces supérieure et inférieure du matériau.
R : Les plastiques fondent en raison de la chaleur induite par la friction provoquée par des paramètres d'usinage incorrects. Des vitesses de broche élevées combinées à de faibles vitesses d'avance font que l'outil frotte contre le matériau plutôt que de le cisailler. Une évacuation inadéquate des copeaux emprisonne également les copeaux chauds dans la zone de coupe, accélérant ainsi le processus de fusion.
R : Non, les outils métalliques standard échouent sur les non-métaux. Ils présentent des angles de coupe incorrects qui écrasent plutôt que cisaillent les fibres du bois, un dégagement insuffisant des copeaux qui fait fondre les plastiques et des cannelures non polies qui emprisonnent la chaleur. Les composites détruiront également rapidement les arêtes de coupe des outils de coupe de métaux standard.
R : Les conceptions à deux cannelures constituent la norme de l’industrie pour le fraisage du bois. Ils offrent le meilleur équilibre entre la qualité de l’état de surface et les capacités d’avance. Un outil à deux cannelures offre suffisamment d'espace dans la vallée pour une évacuation efficace des copeaux et de la poussière tout en conservant la rigidité structurelle pour un fraisage rapide.
R : Les fraises en bout à coupe centrale ont des arêtes de coupe qui s'étendent jusqu'au centre de l'outil, leur permettant de plonger directement dans le matériau comme un foret. Les outils de coupe non centrés ont un vide au centre et nécessitent des rampes ou des trajectoires d'entrée hélicoïdales pour pénétrer dans le matériau sans l'écraser.