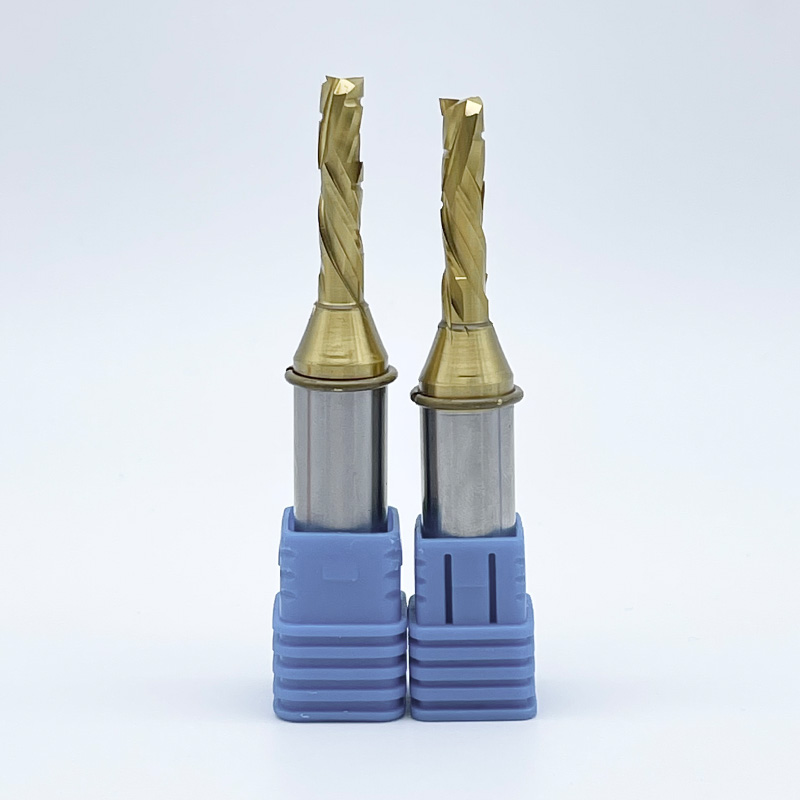
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-11 Origine: Sito
L’utilizzo di attrezzature errate per la lavorazione di materiali non metallici aumenta direttamente i costi operativi attraverso elevati tassi di scarto, plastica fusa, legno scheggiato e compositi delaminati. Legno, plastica e compositi possiedono proprietà termiche e strutturali molto diverse rispetto ai metalli. Gli strumenti standard per il taglio dei metalli sono inefficienti e spesso distruttivi se applicati a questi substrati più morbidi o più abrasivi. Per ottenere finiture superficiali impeccabili, massimizzare il tempo di attività del mandrino e ottimizzare le velocità di avanzamento è necessario valutare e selezionare frese integrali per fresatura ad alte prestazioni basate su geometrie, numero di scanalature, profili delle punte e qualità di metallo duro specifici del materiale. Vediamo che i negozi perdono migliaia di dollari ogni settimana semplicemente utilizzando la geometria della taglierina sbagliata su acrilico o fibra di carbonio. È necessario abbinare l'utensile all'esatta modalità di guasto del materiale per mantenere la redditività e la qualità della parte.
Il successo delle operazioni di fresatura di materiali non metallici è definito da rigorosi risultati fisici: zero strappi superficiali, completa assenza di saldature dei trucioli, rigorosa precisione dimensionale e massimizzazione dei tempi di attività del mandrino. La lavorazione dei metalli utilizza un liquido refrigerante per allontanare il calore dalla zona di taglio. La fresatura di materiali non metallici si basa interamente sulla geometria dell'utensile per gestire i carichi termici ed evacuare rapidamente il materiale. Se non si riesce a gestire il calore e l'eliminazione dei trucioli, si ottengono parti scartate e utensili danneggiati. Inoltre, perdi ore in attività manuali di post-elaborazione, come la levigatura dei bordi sfocati o la sbavatura della plastica fusa dal pezzo.
Il legno è un materiale anisotropo. Le sue proprietà strutturali cambiano completamente a seconda della direzione delle venature. Le variazioni del contenuto di umidità, i nodi duri e gli orientamenti alternati dei grani richiedono taglienti estremamente affilati. Devi tagliare le fibre in modo pulito invece di strapparle. La fresatura trasversalmente alla venatura con strumenti standard provoca gravi scheggiature sui bordi superiore o inferiore. Specializzato Le frese a candela progettate per il legno presentano angoli di spoglia specifici che tagliano le fibre, lasciando un bordo pulito indipendentemente dalla direzione delle venature. I legni duri come l'acero o la quercia richiedono utensili estremamente rigidi per evitare la deflessione, mentre i legni teneri come il pino sono soggetti a schiacciamenti se l'angolo di inclinazione non è sufficientemente aggressivo. Spesso vediamo gli operatori avere difficoltà con il compensato di betulla del Baltico perché utilizzano punte standard tagliate verso l'alto, con conseguente notevole strappo dell'impiallacciatura.
Le materie plastiche come l'acrilico, il policarbonato e il polietilene ad alta densità (HDPE) hanno punti di fusione estremamente bassi. La principale modalità di guasto durante l'instradamento della plastica è il calore indotto dall'attrito. Se i trucioli rimangono nel canale di taglio, sfregano contro l'utensile e il pezzo da lavorare. Questo genera calore che scioglie istantaneamente la plastica. Il materiale fuso si fonde quindi con la taglierina, provocando la saldatura dei trucioli. Una volta avvenuta la saldatura del truciolo, l'utensile perde il tagliente, presenta picchi di attrito e l'utensile si spezza. Una fresatura efficace della plastica richiede un'elevata rimozione dei trucioli. È necessaria un'evacuazione rapida per mantenere fresca la zona di taglio. L'acrilico colato si scheggia facilmente e richiede un'azione di raschiatura, mentre l'acrilico estruso si scioglie quasi istantaneamente e richiede velocità di avanzamento elevate combinate con geometrie O-flute.
I polimeri rinforzati con fibra di carbonio (CFRP) e la fibra di vetro presentano estrema abrasività e fragilità strutturale. Le fibre agiscono come carta vetrata contro i bordi taglienti. Smussano rapidamente gli utensili standard in acciaio o in metallo duro di bassa qualità. I compositi sono realizzati in strati tenuti insieme dalla resina. Se uno strumento esercita una forza eccessiva verso l'alto o verso il basso, separa questi strati, provocando la delaminazione. La lavorazione efficace dei compositi richiede materiali altamente resistenti all'abrasione e geometrie specializzate che neutralizzano le forze di taglio verticali. FR4 (fibra di vetro) crea polvere altamente abrasiva che distrugge i cuscinetti del mandrino se non estratta correttamente. La fibra di carbonio richiede fresatrici specializzate in stile bava per recidere le fibre ad alta resistenza senza estrarle dalla matrice di resina.
Le frese standard per uso generale sono progettate per metalli ferrosi. Resistono a forze d'impatto elevate e rompono i trucioli metallici continui. L'applicazione di questi ai non metalli di solito si traduce in un fallimento immediato. Le varianti ad alte prestazioni sono progettate specificamente per legno, plastica e compositi. Presentano angoli di inclinazione più elevati per un'azione di taglio più nitida. Hanno scanalature più profonde per una migliore evacuazione dei trucioli. Configurazioni specifiche dell'elica gestiscono l'integrità strutturale unica dei substrati non ferrosi e non metallici. Non puoi aspettarti che uno strumento progettato per tagliare l'acciaio funzioni bene su una lastra di policarbonato.
La rigidità strutturale e la resistenza all'usura determinano la durata operativa. L'acciaio ad alta velocità (HSS) offre flessibilità e resistenza agli urti per attività di base a basso volume. Tuttavia, l'HSS si smussa rapidamente se esposto a materiali abrasivi o ad ambienti di fresatura ad alta velocità. Gli utensili ad alte prestazioni utilizzano quasi esclusivamente metallo duro submicrograna. Questa matrice in carburo avanzata fornisce eccezionale durezza e ritenzione del tagliente. Consente allo strumento di mantenere un tagliente estremamente affilato su cicli di produzione prolungati. Questa durezza è assolutamente necessaria durante la lavorazione di fibra di vetro o fibra di carbonio altamente abrasiva, dove l'HSS perderebbe il filo in pochi minuti.
L'attrito superficiale è il nemico nella lavorazione di materiali non metallici. Gli utensili ad alte prestazioni sono sottoposti a una rigorosa preparazione dei bordi e alla lucidatura delle scanalature. Una finitura a specchio all'interno delle scanalature riduce notevolmente il coefficiente di attrito. Per plastica e legno tenero, questa superficie lucida impedisce ai trucioli appiccicosi di aderire alla taglierina. Garantisce un'evacuazione regolare e continua. Un attrito inferiore è direttamente correlato a temperature di taglio più basse. Ciò preserva l'integrità sia dell'utensile che del pezzo sensibile al calore. Le scanalature non lucidate intrappolano polvere e trucioli, che agiscono come isolante e surriscaldano rapidamente il tagliente.
La selezione del numero corretto di scanalature bilancia le capacità di velocità di avanzamento e i requisiti di evacuazione dei trucioli. È necessario far corrispondere il numero delle scanalature alle caratteristiche di formazione dei trucioli del materiale.
La direzione dell'elica determina il modo in cui le forze di taglio si applicano al materiale. Ciò influisce sulla finitura superficiale e sulla stabilità della parte sul basamento della macchina.
Il profilo della punta determina la forma del taglio e l'integrità strutturale dell'elemento lavorato.
Le operazioni di fresatura spesso richiedono che l'utensile entri nel materiale verticalmente. Le geometrie a taglio centrale presentano taglienti che si estendono fino al centro dell'asse dell'utensile. Ciò consente operazioni di immersione diritta come foratura o mortasatura profonda. Gli utensili con taglio non centrato hanno un vuoto al centro della punta. Non possono precipitare direttamente. Richiedono ingressi a rampa o elicoidali per penetrare nel materiale senza schiacciarlo. Verifica sempre se il tuo utensile sta tagliando al centro prima di programmare un tuffo dritto sull'asse Z.
La rigidità dell'utensile è regolata dal suo diametro e dalla Lunghezza di taglio (LOC). Utilizzare il diametro più grande e il LOC più corto possibile per l'applicazione. Un LOC eccessivo aumenta la suscettibilità dell'utensile alla deflessione. La deflessione provoca vibrazioni, scarsa finitura superficiale, imprecisione dimensionale e rottura dell'utensile. Selezionare una LOC che sia solo leggermente più lunga della profondità massima di taglio richiesta. Se stai tagliando un compensato da 0,5 pollici, l'utilizzo di uno strumento con un LOC da 1,5 pollici introduce vibrazioni non necessarie e indebolisce la configurazione.
I rivestimenti alterano le proprietà superficiali del carburo per migliorare le prestazioni. Il legno e la plastica morbida spesso funzionano meglio con il metallo duro integrale non rivestito e altamente lucidato. I rivestimenti possono opacizzare leggermente il bordo estremamente affilato richiesto per questi materiali. I compositi abrasivi richiedono protezione. Rivestimenti come il nitruro di zirconio (ZrN), il carbonio simile al diamante (DLC) o il diamante a deposizione chimica in fase vapore (CVD) resistono all'abrasione estrema della fibra di carbonio e della fibra di vetro. Prolungano drasticamente la durata dell'utensile e impediscono l'arrotondamento prematuro del tagliente.
Matrice delle specifiche dell'utensile per materiali non metallici
| Categoria materiale | Rischio di guasto primario | Conteggio scanalature consigliato | Elica/geometria ideale | Requisito di rivestimento |
|---|---|---|---|---|
| Legno massiccio e compensato | Strappato, scheggiato | 2 Flauti | Compressione o Down-cut | Non rivestito (lucido) |
| Plastica morbida (HDPE) | Fusione, saldatura di trucioli | 1 flauto (O-flauto) | Taglio per l'evacuazione | Non rivestito (lucido) |
| Plastica dura (acrilico) | Scheggiature, screpolature | 1 o 2 flauti | O-Flute o Bull Nose | Non rivestito o ZrN |
| Compositi abrasivi (CFRP) | Delaminazione, usura rapida | Multi-scala/rompitruciolo | Stile a compressione o bava | CVD Diamante o DLC |
Quando si lavorano pannelli tecnici come MDF, melammina o compensato impiallacciato, preservare la finitura superficiale su entrambi i lati. Le punte di compressione a due scanalature sono la scelta ottimale per i tagli passanti in questi materiali. Per intagli poco profondi o tasche in cui l'utensile non penetra l'intero foglio, le punte ribassate garantiscono un bordo superiore nitido. Quando si tagliano mortase profonde in legni duri massicci, le frese piane a taglio centrale forniscono la capacità di affondamento necessaria e finiture pulite delle pareti. È necessario assicurarsi che il mandrino abbia una potenza sufficiente per guidare le punte di compressione attraverso materiali densi senza impantanarsi.
Le materie plastiche richiedono approcci distinti basati sulla durezza. Le plastiche morbide e gommose come l'HDPE richiedono geometrie con scanalatura a O singola. L'enorme valle della scanalatura garantisce l'espulsione continua e di grandi dimensioni dei trucioli immediatamente prima che si sciolgano. Le plastiche dure e fragili come l'acrilico colato sono soggette a scheggiature e screpolature. Questi richiedono angoli di spoglia specializzati per raschiare anziché scavare il materiale. L'utilizzo di un profilo toro previene concentrazioni di stress che portano alla frattura del bordo. Utilizzare sempre un getto d'aria durante la fresatura della plastica per eliminare meccanicamente i trucioli e raffreddare la zona di taglio.
La fibra di carbonio e la fibra di vetro distruggono gli utensili standard in pochi minuti. Gli operatori devono utilizzare frese multi-scala con geometrie rompitruciolo a diamante. Questi strumenti macinano le fibre composite riducendole in polvere fine invece di tentare di tagliarle. Ciò riduce i rischi di delaminazione. L'utilizzo di frese con rivestimento diamantato CVD è praticamente obbligatorio per la fresatura di compositi ad alto volume. Lo strato diamantato fornisce l'estrema durezza necessaria per resistere all'usura abrasiva. Assicurati che il tuo sistema di raccolta della polvere sia classificato per le particelle sottili, poiché la polvere composita è pericolosa sia per i macchinari che per gli operatori.
Selezionare lo strumento giusto implica bilanciare velocità operativa, qualità delle parti e longevità dello strumento. Spingere un utensile alla velocità di avanzamento massima aumenta la produttività ma accelera l'usura e degrada la finitura superficiale. Il funzionamento troppo lento di un utensile riduce la produttività e provoca un accumulo di calore dovuto allo sfregamento. Il ritorno sull'investimento per utensili ad alte prestazioni si realizza attraverso la riduzione dei tempi di fermo macchina per il cambio utensile. Elimina inoltre la levigatura manuale dei bordi e riduce drasticamente gli scarti. Spendere di più per un taglierino specializzato si ripaga da solo se ti evita di rottamare un singolo foglio di costosa fibra di carbonio.
Mantenere il corretto carico di truciolo è il fattore più critico nella fresatura. Il carico di truciolo è la dimensione fisica del materiale rimosso da ciascuna scanalatura per giro. La formula fondamentale che ogni operatore deve conoscere è: la velocità di avanzamento è uguale al numero di giri del mandrino moltiplicato per il numero di eliche moltiplicato per il carico di truciolo target. Se si aumenta il numero di giri senza aumentare la velocità di avanzamento, il carico di truciolo diminuisce. L'utensile inizia a sfregare invece di tagliare. Questo attrito genera calore, che è la causa principale di guasto degli utensili nei non metalli. Gli operatori devono consultare i dati di base sul carico di chip forniti dai produttori per impostare i parametri. Verificare sempre i valori massimi di giri del produttore. Il superamento di questi limiti può causare la disintegrazione dell'utensile sotto la forza centrifuga. Ciò comporta gravi rischi per la sicurezza e rischi di danni catastrofici al mandrino.
L’adozione di utensili aggressivi e ad alte prestazioni mette in luce i punti deboli nella configurazione della macchina. L'eccentricità dell'utensile è l'oscillazione microscopica dell'utensile mentre ruota. È una delle cause principali di rottura prematura. Il runout influisce in modo sproporzionato sugli utensili a tagliente singolo e sugli utensili con un LOC lungo. Costringe un lato della fresa a sopportare un carico enorme di trucioli mentre l'altro lato non ne accetta alcuno. Gli operatori devono utilizzare sistemi di supporto degli utensili altamente rigidi. Sono necessarie pinze ER di precisione, mandrini idraulici o supporti a calettamento. La manutenzione regolare del mandrino e la sostituzione della pinza mantengono il runout entro tolleranze accettabili. Una pinza sporca provoca immediatamente un runout, quindi pulire i portautensili prima di ogni cambio utensile.
Le geometrie ad alte prestazioni esercitano forze significative sul pezzo. Gli utensili aggressivi per il taglio ascendente generano enormi forze di sollevamento verticale. Gli strumenti di compressione creano complesse pressioni laterali. Se il materiale si sposta anche leggermente durante un'operazione di fresatura ad alta velocità, la fresa si spezzerà immediatamente e rovinerà la parte. L’implementazione di un solido workholding è essenziale. Ciò richiede tavoli aspiranti ad alto flusso in grado di mantenere una forte pressione verso il basso su materiali porosi come i pannelli MDF. Per le parti più piccole e discrete sono necessari sistemi di bloccaggio meccanici pesanti. Assicurati che le zone di aspirazione siano adeguatamente sigillate per concentrare la potenza di tenuta esattamente dove vengono applicate le forze di taglio.
Quando la finitura superficiale si deteriora, gli operatori devono identificare immediatamente la causa principale. Segni di bruciatura sul legno indicano che la velocità di avanzamento è troppo lenta o il numero di giri del mandrino è troppo alto. Ciò fa sì che lo strumento sfreghi e bruci il materiale. I bordi sfocati su MDF o compensato suggeriscono che lo strumento è smussato o che viene utilizzata la direzione sbagliata dell'elica. Passa a un bit di compressione per risolvere i bordi superiore e inferiore sfocati. Se vedi segni di vibrazione sulla plastica, il tuo strumento si sta deviando.
Le chiacchiere lasciano un motivo ondulato e incoerente sul bordo tagliato. Deriva dalla deflessione dell'utensile. Se si verificano vibrazioni, ridurre la lunghezza di taglio (LOC) al minimo assoluto richiesto per il lavoro. Aumentare il diametro dell'utensile se il progetto lo consente. È inoltre possibile ridurre la profondità di taglio per passata. Assicurarsi che la pinza sia pulita e serrata correttamente. I detriti all'interno della pinza provocano un runout che amplifica le vibrazioni e distrugge le finiture superficiali.
Se i trucioli si accumulano nel canale di taglio, l'utensile si romperà. Ciò accade frequentemente quando si creano tasche profonde in plastica o alluminio. Per risolvere questo problema, passare a uno strumento con taglio verso l'alto a scanalatura singola per massimizzare l'evacuazione. Aggiungere un sistema di getto d'aria per eliminare meccanicamente i trucioli dalla zona di taglio. Non utilizzare mai refrigerante liquido su legno o MDF poiché gonfia il materiale. Utilizzare aria compressa per mantenere l'utensile fresco e il percorso libero.
Difetti comuni di routing e soluzioni
| Difetto osservato | Probabile causa | Azione/soluzione immediata |
|---|---|---|
| Segni di bruciatura sul legno | RPM troppo alto, avanzamento troppo lento | Aumentare la velocità di avanzamento, diminuire il numero di giri del mandrino |
| Plastica fusa sullo strumento | Scarsa evacuazione del truciolo, attrito | Passare alla scanalatura a O, aumentare la velocità di avanzamento, aggiungere il getto d'aria |
| Strappo sull'impiallacciatura superiore | Fibre di sollevamento con geometria tagliata | Passa alla geometria downcut o compressione |
| Delaminazione nel CFRP | Forza di taglio verticale eccessiva | Utilizzare un rompitruciolo con disegno a diamante o una punta di compressione |
| Finitura bordo ondulato (Chatter) | Deflessione dell'utensile, LOC eccessivo | Utilizzare un LOC più corto, un diametro maggiore o ridurre la profondità di passaggio |
R: La scelta migliore è una fresa frontale in metallo duro integrale con scanalatura O a scanalatura singola. Le plastiche morbide come l'HDPE richiedono un'elevata rimozione dei trucioli per evitare l'accumulo di calore. Il design a scanalatura singola, combinato con scanalature altamente lucidate, garantisce una rapida evacuazione del truciolo e impedisce alla plastica di sciogliersi e saldarsi alla fresa.
R: Utilizzare una fresa a compressione quando si tagliano laminati fronte-retro, compensato impiallacciato e melammina. La geometria tira il bordo inferiore verso l'alto e spinge il bordo superiore verso il basso, dirigendo le forze di taglio verso il centro. Ciò impedisce scheggiature e strappi sia sulla faccia superiore che su quella inferiore del materiale.
R: La plastica si scioglie a causa del calore indotto dall'attrito causato da parametri di lavorazione errati. Le elevate velocità del mandrino combinate con basse velocità di avanzamento fanno sì che l'utensile sfreghi contro il materiale anziché tagliarlo. Inoltre, un'evacuazione inadeguata dei trucioli intrappola i trucioli caldi nella zona di taglio, accelerando il processo di fusione.
R: No, gli utensili metallici standard falliscono sui non metalli. Presentano angoli di spoglia errati che schiacciano anziché tagliare le fibre del legno, un'eliminazione insufficiente dei trucioli che provoca la fusione della plastica e scanalature non lucidate che intrappolano il calore. I compositi distruggeranno rapidamente anche i taglienti degli utensili standard per il taglio dei metalli.
R: I design a due scanalature rappresentano lo standard industriale per la fresatura del legno. Offrono il miglior equilibrio tra qualità della finitura superficiale e capacità di velocità di avanzamento. Un utensile a due eliche fornisce spazio sufficiente per un'efficiente evacuazione di trucioli e polvere, pur mantenendo la rigidità strutturale per una fresatura rapida.
R: Le frese a taglio centrale hanno taglienti che si estendono fino al centro dell'utensile, consentendo loro di immergersi direttamente nel materiale come una punta da trapano. Gli utensili con taglio non centrato hanno un vuoto al centro e richiedono percorsi di ingresso in rampa o elicoidali per penetrare nel materiale senza schiacciarlo.