Visualizações: 0 Autor: Editor do site Horário de publicação: 14/08/2026 Origem: Site
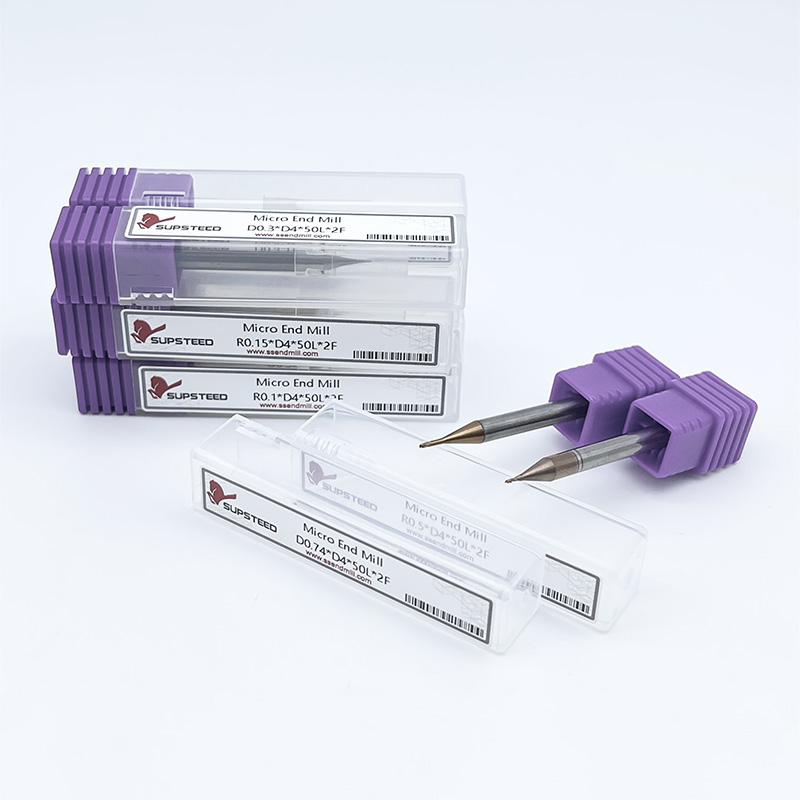
A demanda por miniaturização extrema está acelerando na fabricação médica, aeroespacial e de microeletrônica. Os requisitos de precisão agora são reduzidos para características menores que um fio de cabelo humano. As ferramentas de macrousinagem padrão atingem limitações físicas severas ao gerar recursos abaixo de 2 mm. A tentativa de reduzir as operações de fresamento convencional introduz sérios desafios de fabricação. Ferramentas padrão sofrem deflexões catastróficas sob cargas laterais, apresentam escoamento de cavacos deficiente em espaços apertados e apresentam desvios inaceitáveis em escalas microscópicas. Essas falhas levam a altas taxas de refugo e quebra excessiva de ferramentas, interrompendo os prazos de produção e arruinando materiais caros de peças. Os engenheiros resolvem esses desafios de tolerância restrita usando micro fresas finais . Essas fresas altamente especializadas fornecem a geometria e a rigidez exatas necessárias para a geração de recursos microscópicos. Descreveremos aplicações específicas de microusinagem, avaliaremos geometrias de ferramentas como microfresas de metal duro e fornecem uma estrutura prática para mitigar os riscos de implementação no chão de fábrica.
As microferramentas operam em uma realidade dimensional completamente diferente da usinagem convencional. O diâmetro de corte padrão para essas ferramentas normalmente varia de 0,005 polegadas a 0,125 polegadas. Em termos métricos, isso vai de 0,1 mm a 2 mm. Operar nesta escala requer uma mudança fundamental na forma como os operadores abordam a dinâmica de corte. Você não pode simplesmente encolher uma fresa de topo de meia polegada e esperar que ela corte com eficiência. A relação núcleo/diâmetro muda drasticamente para acomodar os limites físicos do material.
As ferramentas macro podem utilizar um diâmetro de núcleo de 50% para maximizar o espaço do canal para cavacos grandes. As microferramentas geralmente requerem um diâmetro de núcleo de 60% a 70%. Esta teia mais espessa proporciona a integridade estrutural necessária para sobreviver às forças de corte laterais. Os maquinistas devem equilibrar cuidadosamente esse aumento na resistência do núcleo com o espaço reduzido disponível para remoção de cavacos. Além disso, os ângulos de relevo nas microferramentas são retificados com extrema precisão para evitar que a base da ferramenta esfregue contra a peça de trabalho, o que geraria instantaneamente calor suficiente para quebrar a fresa.
O aço rápido (HSS) é totalmente inviável em microescala. O HSS não possui a rigidez inerente necessária para manter a precisão dimensional quando os diâmetros de corte caem abaixo de 2 mm. Se você tentar operar uma ferramenta HSS a 0,5 mm, a ferramenta simplesmente dobrará, esfregará contra a peça de trabalho e quebrará antes mesmo de cortar um cavaco.
A física da microusinagem exige propriedades superiores dos materiais. Contamos com o alto módulo de Young do metal duro com grão submícron. Este material oferece rigidez excepcional. Ele resiste ativamente à deflexão sob as forças de corte laterais geradas durante micro-ranhura ou perfilamento. Quando uma ferramenta resiste à deflexão, ela mantém o caminho programado da ferramenta e garante tolerâncias rigorosas. A deflexão é inimiga da microusinagem; mesmo alguns décimos de milésimo de polegada de flexibilidade arruinarão um canal microfluídico ou um recurso de implante médico.
O tamanho do grão de metal duro afeta diretamente o desempenho no chão de fábrica. Estruturas de grãos submicrométricos e ultrafinos permitem que os fabricantes de ferramentas retifiquem arestas de corte incrivelmente afiadas. Essas arestas afiadas cortam o material de maneira limpa, em vez de atravessá-lo. Estruturas de grãos finos também evitam microlascamento ao longo da aresta de corte. Uma borda lascada em uma ferramenta macro pode deixar um acabamento superficial ruim. Uma aresta lascada em uma microferramenta altera completamente a dinâmica de corte, levando a uma falha catastrófica imediata.
As microfresas executam operações geométricas altamente específicas que ferramentas maiores não conseguem executar fisicamente. Os maquinistas contam com essas fresas para vários processos distintos:
Essas ferramentas moldam um espectro notavelmente amplo de materiais. Você os encontrará cortando metais tradicionais como alumínio e latão. Eles são igualmente eficazes em compósitos avançados, plásticos de engenharia como PEEK e ligas especializadas. A mecânica de corte permanece consistente nesses materiais, embora as taxas de avanço, as velocidades do fuso e as geometrias da ferramenta variem enormemente dependendo do substrato.
O setor médico depende fortemente da microusinagem. Os fabricantes usinam constantemente materiais biocompatíveis, como titânio de grau cirúrgico (Ti-6Al-4V), PEEK e aço inoxidável 316L. Esses materiais são notoriamente difíceis de cortar. O titânio tende a desgastar e soldar na aresta de corte, enquanto o 316L endurece rapidamente se a ferramenta esfregar em vez de cortar.
As aplicações comuns incluem usinagem de placas ósseas, instrumentos cirúrgicos complexos e microparafusos. Os stents cardiovasculares requerem estruturas microscópicas em treliça. Estes componentes exigem acabamentos absolutamente livres de rebarbas. Mesmo uma rebarba microscópica pode causar danos aos tecidos ou abrigar bactérias dentro do corpo humano. Os microcortadores cortam o material de forma limpa, eliminando a necessidade de operações secundárias de rebarbação que poderiam alterar a precisão dimensional da peça.
O gerenciamento de calor na eletrônica moderna requer estruturas físicas complexas. Os maquinistas usam microcortadores para perfilar dissipadores de calor de cobre e criar microcanais para sistemas de refrigeração líquida. Soquetes de teste de precisão para fabricação de semicondutores também exigem milhares de furos e ranhuras microscópicas.
Esta indústria exige acabamentos superficiais extremos e precisão dimensional impecável. As ferramentas devem cortar de forma limpa cobre, ligas de alumínio e compostos eletrônicos especializados como FR4. O cobre é particularmente pegajoso e propenso a manchas. Se uma microferramenta não for afiada o suficiente, ela empurrará o cobre em vez de cortá-lo, deixando uma rebarba enrolada. A delaminação ou manchas nestes materiais arruínam as propriedades eletrônicas do componente final. Microferramentas afiadas e rígidas evitam esses defeitos.
A engenharia aeroespacial utiliza cada vez mais canais microfluídicos para gerenciamento térmico e fornecimento de combustível. Os microcortadores geram válvulas de medição de combustível e delicados invólucros de sensores. Esses componentes monitoram os dados de voo e devem funcionar perfeitamente sob variações extremas de pressão e temperatura.
O principal desafio aqui envolve o material da peça. Os componentes aeroespaciais geralmente utilizam ligas de alta temperatura como Inconel e Hastelloy. A usinagem dessas superligas em microescala gera intenso calor localizado. Polímeros aeroespaciais avançados também apresentam desafios, pois podem derreter se a lâmina de corte roçar. O sucesso requer geometrias de ferramentas altamente otimizadas, adesão rigorosa às taxas de avanço calculadas e configurações rígidas da máquina para evitar o endurecimento por trabalho.
Os fabricantes de moldes usam fresas de topo microesferas e fresas de topo quadradas para detalhes finos. Eles geram contornos 3D complexos e gravam logotipos complexos diretamente em aços para ferramentas endurecidos (geralmente de 45 a 65 HRC). A capacidade de usinar esses recursos diretamente em metal duro é um salto tecnológico significativo para a indústria de ferramentas.
Historicamente, a geração de características microscópicas de molde exigia usinagem por descarga elétrica (EDM). O EDM é preciso, mas incrivelmente lento. Também requer a criação de eletrodos personalizados de cobre ou grafite para cada recurso exclusivo. O uso de microcortadores reduz a necessidade de processos secundários de EDM. Essa abordagem de fresamento direto reduz drasticamente os prazos de entrega, elimina a etapa de fabricação do eletrodo e agiliza a produção geral de moldes.
Selecionar a contagem correta de canais é uma decisão primária no nível micro. Os engenheiros avaliam constantemente a compensação entre projetos de 2 e 4 canais. O espaço físico disponível para evacuação de cavacos diminui exponencialmente à medida que o diâmetro da ferramenta diminui. Se os cavacos não conseguirem escapar da zona de corte, eles serão recortados pela ferramenta. O recorte causa picos de fricção imediatos e quebra instantânea da ferramenta.
Um design de 2 canais oferece maior folga de cavacos. Essa geometria aberta é absolutamente crítica na usinagem de materiais mais macios, alumínio e plásticos. Esses materiais geram cavacos maiores e mais fibrosos que precisam de espaço para serem evacuados. Por outro lado, um design de 4 canais proporciona um núcleo mais espesso e maior resistência. Produz um melhor acabamento superficial em materiais mais duros como aço e titânio, desde que os cavacos sejam pequenos o suficiente para serem evacuados. No fresamento duro, os cavacos são normalmente minúsculos e quebradiços, tornando uma ferramenta de 4 canais altamente eficaz.
Guia de seleção de contagem de flautas
| Contagem de flautas | Vantagem primária | Desvantagem primária | Materiais ideais |
|---|---|---|---|
| 2-flauta | Volume máximo de remoção de cavacos | Menor resistência do núcleo, mais propenso à deflexão | Alumínio, Plásticos, Latão, Cobre |
| 3-flauta | Excelente equilíbrio entre força e folga | Pode ser mais difícil programar cargas exatas de chips | Ligas não ferrosas, aços macios |
| 4-flauta | Máxima resistência do núcleo, acabamento superficial superior | Folga mínima de cavacos, alto risco de empacotamento | Aços endurecidos, Titânio, Inconel |
Os revestimentos desempenham um papel vital na redução do atrito e no gerenciamento de cargas térmicas. Os revestimentos comuns para microferramentas incluem AlTiN, TiCN e várias aplicações de carbono tipo diamante. Essas camadas protegem o substrato de metal duro contra desgaste abrasivo e degradação térmica, prolongando significativamente a vida útil da ferramenta em ambientes abrasivos.
No entanto, o revestimento de microferramentas acarreta um risco específico. Os revestimentos padrão de deposição física de vapor (PVD) adicionam espessura mensurável à ferramenta. Uma camada de revestimento de 2 mícrons pode ser insignificante em uma ferramenta de meia polegada. Em uma ferramenta de 0,2 mm, a mesma espessura de revestimento embota significativamente a aresta de corte. Ao usinar materiais pegajosos ou usar ferramentas abaixo de 0,5 mm, os engenheiros geralmente optam por metal duro sem revestimento e altamente polido para manter a máxima nitidez da aresta. Uma microferramenta cega irá esfregar, gerar calor e quebrar.
Guia de aplicação de revestimento de ferramenta
| Tipo de revestimento | Benefício primário | Material ideal da peça | Consideração sobre microusinagem |
|---|---|---|---|
| AlTiN | Alta resistência ao calor | Aços, Titânio, Inconel | Requer altas velocidades para ativar a camada de óxido de alumínio. |
| TiCN | Alta dureza e lubricidade | Ferro fundido, ligas abrasivas | Bom para uso geral, mas observe o arredondamento das bordas. |
| Diamante Amorfo | Extrema resistência ao desgaste | Grafite, compósitos, cerâmica | Excelente para materiais abrasivos não ferrosos. |
| Não revestido (polido) | Nitidez máxima das bordas | Alumínio, plástico, latão | Melhor para ferramentas abaixo de 0,5 mm para evitar o embotamento induzido pelo revestimento. |
A profundidade do recurso determina o alcance necessário da ferramenta. Os engenheiros devem avaliar projetos padrão versus projetos de longo alcance ou de ponta. Usar uma ferramenta com canais mais longos que o necessário compromete gravemente a rigidez. Quanto mais longa a seção canelada, mais fraca se torna a ferramenta.
Um diâmetro reduzido do pescoço permite que a ferramenta alcance profundamente os bolsões sem que a haste esfregue nas paredes da peça de trabalho. Um design de ponta de canal concentra a ação de corte na ponta, mantendo um pescoço grosso e sem caneluras para máxima rigidez possível da ferramenta. Esta geometria evita a interferência da haste em bolsões profundos enquanto minimiza a deflexão. Sempre que possível, os maquinistas devem selecionar o menor comprimento total e o menor comprimento de canal que possa completar fisicamente o corte.
As tolerâncias de desvio padrão são catastróficas para microferramentas. O Total Indicator Runout (TIR) mede o quanto uma ferramenta oscila em relação ao seu verdadeiro eixo de rotação. Um desvio de 0,0005 polegadas é altamente aceitável para usinagem padrão com uma fresa de topo de meia polegada.
Aplique o mesmo desvio de 0,0005 polegadas a uma microferramenta de 0,010 polegadas e a dinâmica de corte falhará completamente. O desvio efetivamente reduz pela metade a carga de cavacos em um canal e a duplica no canal oposto. A ferramenta sofre uma força lateral enorme e irregular. Ele irá quebrar quase instantaneamente ao entrar no material. A mitigação requer fixação de ferramentas de alta precisão. As pinças ER padrão geralmente são insuficientes para uma verdadeira microusinagem. Os maquinistas devem utilizar suportes retráteis ou mandris hidráulicos de alta qualidade para manter o TIR abaixo de 0,0001 polegadas. Medir o desvio dinamicamente na ponta da ferramenta antes de iniciar o ciclo é uma etapa obrigatória.
Alcançar os pés de superfície por minuto (SFM) recomendados é um grande obstáculo. Como a circunferência da ferramenta é muito pequena, você deve girá-la incrivelmente rápido para atingir velocidades de corte adequadas. As microferramentas geralmente exigem fusos com capacidade de 30.000 a 80.000 RPM ou mais. Operar uma ferramenta de 0,2 mm a 10.000 RPM simplesmente não gerará velocidade de superfície suficiente para cortar o material de maneira limpa.
Se você não tiver velocidade do fuso, deverá ajustar cuidadosamente as taxas de avanço. O objetivo é manter uma espessura mínima de cavaco. Se você avançar a ferramenta muito lentamente, a aresta de corte irá roçar no material em vez de cortá-lo. A fricção gera imenso calor, endurece o material e causa rápido desgaste das bordas. Os engenheiros devem calcular meticulosamente o avanço por dente para garantir que a ferramenta permaneça encaixada no corte. Cálculos de desbaste radial de cavacos são absolutamente necessários ao realizar passagens leves.
Etapas para discagem em micro feeds e velocidades:
O refrigerante de inundação padrão apresenta riscos graves em microescalas. A viscosidade física de fluidos refrigerantes pesados pode, na verdade, empurrar uma microferramenta frágil para fora de seu caminho programado, causando deflexão e imprecisão dimensional. Além disso, o corte intermitente com refrigeração intensa causa choque térmico, levando a microfissuras no substrato de metal duro.
O refrigerante de inundação também tem dificuldade para remover cavacos microscópicos das ranhuras profundas. O fluido simplesmente se acumula na cavidade, prendendo os cavacos. Em vez disso, a microusinagem moderna prefere fortemente o jato de ar de alta pressão ou a lubrificação por quantidade mínima (MQL). Um jato de ar direcionado limpa os microchips de maneira eficaz, sem introduzir choque térmico. MQL fornece lubrificação suficiente para evitar arestas postiças (BUE) sem afogar a zona de corte. O fluxo de ar deve ser direcionado com precisão diretamente para a ponta da ferramenta; mesmo um leve desalinhamento resultará em empacotamento de cavacos e falha da ferramenta.
Avaliar a eficiência da produção exige olhar além do preço inicial de compra da cortadora. Microferramentas mais baratas geralmente sofrem com preparação inconsistente das bordas e baixa concentricidade. Isto leva a quebras imprevisíveis durante longos ciclos de usinagem. Na microusinagem, a previsibilidade é muito mais valiosa do que o baixo custo inicial da ferramenta.
Quebras imprevisíveis resultam em altas taxas de refugo. Arruinar um componente aeroespacial complexo durante a passagem final da microgravação destrói milhares de dólares em material e mão de obra. O tempo de inatividade da máquina gasto na extração de microferramentas quebradas prejudica ainda mais a lucratividade. Investir em microgeometrias específicas para aplicações gera retornos mais elevados em ambientes de produção. Ferramentas de alta qualidade oferecem padrões de desgaste previsíveis, permitindo que os operadores as troquem antes que ocorra uma falha catastrófica. Estabelecer um protocolo rigoroso de gerenciamento da vida útil da ferramenta com base no tempo de corte ou na distância linear percorrida evita desperdícios inesperados.
A utilização eficaz de microcortadores requer a avaliação de demandas operacionais ocultas. Você não pode operar um microcortador de alta precisão em uma máquina envelhecida e solta. A configuração requer rigidez absoluta. Qualquer vibração na fundição da máquina é transferida diretamente para a ponta da ferramenta, causando falha imediata. Os rolamentos do fuso devem estar em perfeitas condições para suportar altas RPMs sem induzir vibração.
A estabilidade térmica é igualmente importante. À medida que a máquina aquece, o fuso e a peça fundida crescem. Um crescimento térmico de 0,001 polegada eliminará completamente um recurso microusinado. Centros de microusinagem de última geração utilizam unidades de resfriamento para manter uma temperatura constante do fuso. Além disso, o controlador CNC deve processar os dados rapidamente. Controladores avançados precisam de blocos de antecipação de alta velocidade para processar micropercursos 3D complexos. Se o controlador atrasar, a máquina falha. A gagueira faz com que a ferramenta fique parada em um ponto, gerando calor, endurecendo o material e quebrando a fresa.
O sucesso na microusinagem requer adesão estrita aos princípios mecânicos e procedimentos de configuração precisos. Os operadores devem controlar o desvio, gerenciar o escoamento de cavacos e manter ambientes rígidos da máquina para evitar falhas da ferramenta.
R: Uma microfresa de topo é uma ferramenta de corte especializada com um diâmetro de corte que normalmente varia de 0,1 mm a 2 mm (0,005 a 0,078 polegadas). Os fabricantes projetam essas ferramentas especificamente para geração de recursos de precisão, micro-ranhuras e contornos com tolerâncias restritas em componentes em miniatura.
R: O metal duro fornece extrema rigidez e alto módulo de Young necessários para sobreviver à microusinagem. O HSS não possui a rigidez necessária em diâmetros microscópicos e pode desviar, dobrar ou quebrar sob forças de corte laterais. O metal duro com grão submícron mantém uma aresta viva e resiste à deflexão.
R: Prevenir a quebra requer o controle de três fatores principais. Primeiro, minimize o desvio do fuso (TIR) usando porta-ferramentas de alta precisão. Em segundo lugar, garanta a evacuação adequada dos cavacos usando jato de ar de alta pressão ou MQL. Terceiro, mantenha cargas de cavacos precisas para evitar que a ferramenta esfregue e gere calor excessivo.
R: Devido à sua circunferência extremamente pequena, os microcortadores exigem velocidades de fuso muito altas para atingir a velocidade de superfície correta (SFM) para corte. Velocidades do fuso variando de 30.000 a mais de 100.000 RPM são frequentemente necessárias para otimizar a dinâmica de corte e evitar o arrastamento da ferramenta.
R: Sim, eles podem cortar aço endurecido com eficácia. O sucesso requer ferramentas feitas de metal duro com grão submícron, revestimentos resistentes ao calor apropriados, como AlTiN, e uma configuração de máquina altamente rígida. Os operadores também devem utilizar estratégias precisas e de profundidade de corte rasa para gerenciar a carga da ferramenta.
R: As microfresas apresentam geometrias de canais específicas projetadas para fresamento lateral, abertura de canais e mergulho com perfis planos ou esféricos. As ferramentas de gravação normalmente apresentam um design em forma de V de canal único. Os gravadores destinam-se especificamente para marcar ou marcar superfícies, não para limpar bolsões ou perfilar paredes.