Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-14 Origine : Site
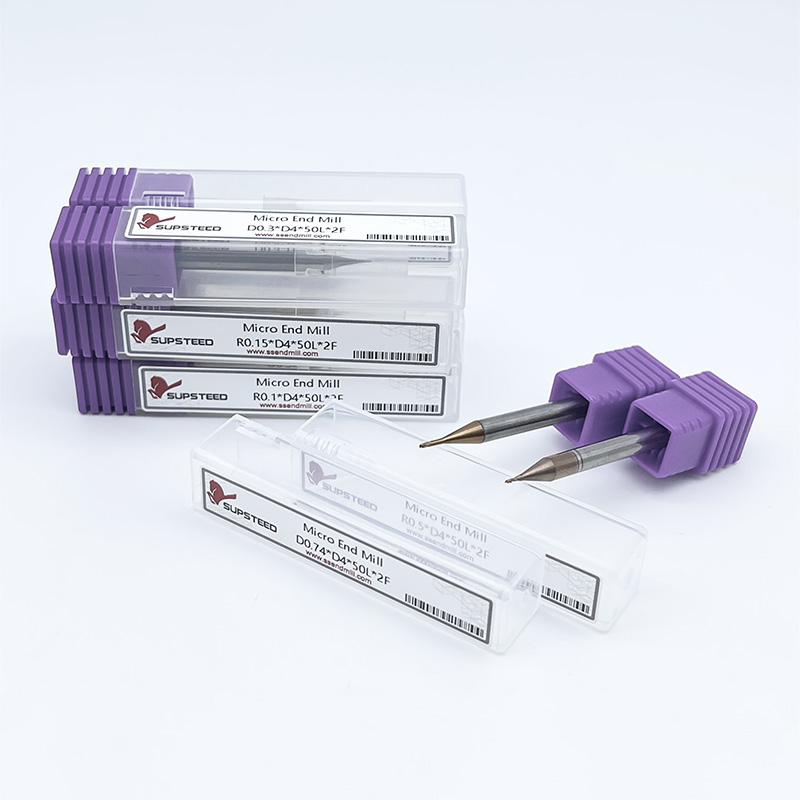
La demande de miniaturisation extrême s’accélère dans les secteurs de la fabrication médicale, aérospatiale et microélectronique. Les exigences de précision se réduisent désormais à des détails plus petits qu’un cheveu humain. Les outils de macro-usinage standard se heurtent à de fortes limitations physiques lors de la génération de fonctionnalités inférieures à 2 mm. Tenter de réduire les opérations de broyage conventionnelles introduit de graves défis de fabrication. Les outils standard souffrent d'une déflexion catastrophique sous des charges latérales, présentent une mauvaise évacuation des copeaux dans des espaces restreints et connaissent un faux-rond inacceptable à des échelles microscopiques. Ces défaillances entraînent des taux de rebut élevés et des bris d’outils excessifs, perturbant les délais de production et détruisant des pièces à usiner coûteuses. Les ingénieurs résolvent ces problèmes de tolérance stricte en utilisant micro-fraises en bout . Ces fraises hautement spécialisées offrent la géométrie et la rigidité exactes nécessaires à la génération de caractéristiques microscopiques. Nous présenterons des applications spécifiques de micro-usinage, évaluerons les géométries d'outillage telles que micro-fraises en carbure et fournissent un cadre pratique pour atténuer les risques de mise en œuvre dans l'atelier.
Le micro-outillage fonctionne dans une réalité dimensionnelle complètement différente de celle de l’usinage conventionnel. Le diamètre de coupe standard de ces outils varie généralement de 0,005 pouces à 0,125 pouces. En termes métriques, cela va de 0,1 mm à 2 mm. Opérer à cette échelle nécessite un changement fondamental dans la façon dont les opérateurs abordent la dynamique de coupe. Vous ne pouvez pas simplement rétrécir une fraise en bout d’un demi-pouce et vous attendre à ce qu’elle coupe efficacement. Le rapport noyau/diamètre change radicalement pour s'adapter aux limites physiques du matériau.
Les outils macro peuvent utiliser un diamètre de noyau de 50 % pour maximiser l'espace des flûtes pour les gros copeaux. Les micro-outils nécessitent souvent un diamètre de noyau de 60 à 70 %. Cette âme plus épaisse offre l'intégrité structurelle nécessaire pour résister aux forces de coupe latérales. Les machinistes doivent soigneusement équilibrer cette résistance accrue du noyau avec l'espace réduit disponible pour le dégagement des copeaux. De plus, les angles de dépouille des micro-outils sont rectifiés avec une extrême précision pour éviter que le talon de l'outil ne frotte contre la pièce, ce qui générerait instantanément suffisamment de chaleur pour casser la fraise.
L’acier rapide (HSS) n’est absolument pas viable à l’échelle microscopique. Le HSS n'a pas la rigidité inhérente requise pour maintenir la précision dimensionnelle lorsque les diamètres de coupe descendent en dessous de 2 mm. Si vous essayez d'utiliser un outil HSS à 0,5 mm, l'outil se pliera simplement, frottera contre la pièce et se cassera avant de cisailler un copeau.
La physique du micro-usinage exige des propriétés matérielles supérieures. Nous nous appuyons sur le module d'Young élevé du carbure monobloc à grains submicroniques. Ce matériau offre une rigidité exceptionnelle. Il résiste activement à la déflexion sous les forces de coupe latérales générées lors du micro-rainurage ou du profilage. Lorsqu'un outil résiste à la déviation, il maintient la trajectoire d'outil programmée et garantit des tolérances serrées. La déviation est l’ennemi du micro-usinage ; même quelques dixièmes de millièmes de pouce de flexion ruineront un canal microfluidique ou une caractéristique d'un implant médical.
La taille des grains de carbure a un impact direct sur les performances en atelier. Les structures à grains submicroniques et ultra-fins permettent aux fabricants d’outils d’affûter des arêtes de coupe incroyablement tranchantes. Ces arêtes vives cisaillent le matériau proprement plutôt que de le traverser. Les structures à grains fins empêchent également les micro-écailles le long du tranchant. Un bord ébréché sur un outil macro peut simplement laisser une mauvaise finition de surface. Un bord ébréché sur un micro-outil modifie complètement la dynamique de coupe, conduisant à une défaillance catastrophique immédiate.
Les micro-fraises en bout exécutent des opérations géométriques très spécifiques que les outils plus gros ne peuvent pas physiquement effectuer. Les machinistes s'appuient sur ces fraises pour plusieurs processus distincts :
Ces outils façonnent un spectre remarquablement large de matériaux. Vous les trouverez coupant des métaux traditionnels comme l’aluminium et le laiton. Ils sont tout aussi efficaces dans les composites avancés, les plastiques techniques comme le PEEK et les alliages spécialisés. Les mécanismes de coupe restent cohérents sur tous ces matériaux, même si les vitesses d'avance, les vitesses de broche et les géométries des outils varient considérablement en fonction du substrat.
Le secteur médical s'appuie fortement sur le micro-usinage. Les fabricants usinent constamment des matériaux biocompatibles tels que le titane de qualité chirurgicale (Ti-6Al-4V), le PEEK et l'acier inoxydable 316L. Ces matériaux sont notoirement difficiles à couper. Le titane a tendance à se rayer et à se souder au tranchant, tandis que le 316L durcit rapidement si l'outil frotte au lieu de couper.
Les applications courantes incluent l'usinage de plaques osseuses, d'instruments chirurgicaux complexes et de micro-vis. Les stents cardiovasculaires nécessitent des structures en treillis microscopiques. Ces composants exigent des finitions absolument sans bavures. Même une bavure microscopique peut endommager les tissus ou héberger des bactéries à l’intérieur du corps humain. Les micro-couteaux cisaillent le matériau proprement, éliminant ainsi le besoin d'opérations d'ébavurage secondaires qui pourraient altérer la précision dimensionnelle de la pièce.
La gestion de la chaleur dans l’électronique moderne nécessite des structures physiques complexes. Les machinistes utilisent des micro-coupeurs pour profiler les dissipateurs thermiques en cuivre et créer des micro-canaux pour les systèmes de refroidissement liquide. Les prises de test de précision pour la fabrication de semi-conducteurs nécessitent également des milliers de trous et de fentes microscopiques.
Cette industrie exige des finitions de surface extrêmes et une précision dimensionnelle irréprochable. Les outils doivent couper proprement le cuivre, les alliages d'aluminium et les composites électroniques spécialisés comme le FR4. Le cuivre est particulièrement gommeux et sujet aux bavures. Si un micro-outil n’est pas assez tranchant, il poussera le cuivre plutôt que de le couper, laissant une bavure roulée. Le délaminage ou le maculage de ces matériaux ruinent les propriétés électroniques du composant final. Des micro-outils tranchants et rigides préviennent ces défauts.
L'ingénierie aérospatiale utilise de plus en plus de canaux microfluidiques pour la gestion thermique et la livraison de carburant. Les micro-coupeurs génèrent des vannes de dosage de carburant et des boîtiers de capteurs délicats. Ces composants surveillent les données de vol et doivent fonctionner parfaitement sous des variations extrêmes de pression et de température.
Le principal défi ici concerne le matériau de la pièce à usiner. Les composants aérospatiaux utilisent souvent des alliages haute température comme l'Inconel et l'Hastelloy. L’usinage de ces superalliages à micro-échelle génère une chaleur localisée intense. Les polymères avancés pour l’aérospatiale présentent également des défis, car ils peuvent fondre si le tranchant frotte. Le succès nécessite des géométries d'outils hautement optimisées, le strict respect des avances calculées et des configurations de machine rigides pour empêcher l'écrouissage.
Les fabricants de moules utilisent des micro-fraises à billes et des fraises à bout carré pour les détails fins. Ils génèrent des contours 3D complexes et gravent des logos complexes directement dans des aciers à outils trempés (souvent 45 à 65 HRC). La possibilité d’usiner ces caractéristiques directement dans le métal dur constitue une avancée technologique significative pour l’industrie de l’outillage.
Historiquement, la génération de caractéristiques de moule microscopiques nécessitait un usinage par électroérosion (EDM). EDM est précis mais incroyablement lent. Cela nécessite également la création d’électrodes de cuivre ou de graphite personnalisées pour chaque caractéristique unique. L'utilisation de micro-coupeurs réduit le besoin de processus d'électroérosion secondaires. Cette approche de fraisage direct réduit considérablement les délais de livraison, élimine l’étape de fabrication des électrodes et rationalise la production globale des moules.
La sélection du bon nombre de flûtes est une décision primordiale au niveau micro. Les ingénieurs évaluent constamment le compromis entre les conceptions à 2 et 4 cannelures. L'espace physique disponible pour l'évacuation des copeaux diminue de façon exponentielle à mesure que le diamètre de l'outil diminue. Si les copeaux ne peuvent pas s'échapper de la zone de coupe, ils seront recoupés par l'outil. La recoupe provoque des pics de friction immédiats et une casse instantanée de l'outil.
Une conception à 2 cannelures offre un dégagement supérieur des copeaux. Cette géométrie ouverte est absolument essentielle lors de l'usinage de matériaux plus tendres, de l'aluminium et des plastiques. Ces matériaux génèrent des copeaux plus gros et plus filandreux qui ont besoin d’espace pour être évacués. À l’inverse, une conception à 4 cannelures offre un noyau plus épais et une plus grande résistance. Il permet d'obtenir une meilleure finition de surface dans des matériaux plus durs comme l'acier et le titane, à condition que les copeaux soient suffisamment petits pour pouvoir être évacués. En fraisage dur, les copeaux sont généralement minuscules et cassants, ce qui rend un outil à 4 dents très efficace.
Guide de sélection du nombre de flûtes
| Nombre de flûtes | Avantage | principal Inconvénient principal | Matériaux idéaux |
|---|---|---|---|
| 2 flûtes | Volume maximum de dégagement des copeaux | Résistance inférieure du noyau, plus sujette à la déviation | Aluminium, plastiques, laiton, cuivre |
| 3 flûtes | Excellent équilibre entre résistance et dégagement | Il peut être plus difficile de programmer des charges exactes de puces | Alliages non ferreux, aciers doux |
| 4 flûtes | Résistance maximale du noyau, finition de surface supérieure | Dégagement minimal des copeaux, risque élevé d'emballage | Aciers trempés, Titane, Inconel |
Les revêtements jouent un rôle essentiel dans la réduction du frottement et la gestion des charges thermiques. Les revêtements courants pour micro-outils incluent AlTiN, TiCN et diverses applications de carbone de type diamant. Ces couches protègent le substrat en carbure de l'usure abrasive et de la dégradation thermique, prolongeant ainsi considérablement la durée de vie de l'outil dans des environnements abrasifs.
Cependant, le revêtement de micro-outils comporte un risque spécifique. Les revêtements standard par dépôt physique en phase vapeur (PVD) ajoutent une épaisseur mesurable à l'outil. Une couche de revêtement de 2 microns peut être négligeable sur un outil d'un demi-pouce. Sur un outil de 0,2 mm, cette même épaisseur de revêtement émousse considérablement le tranchant. Lors de l'usinage de matériaux collants ou de l'utilisation d'outils de moins de 0,5 mm, les ingénieurs optent souvent pour du carbure non revêtu et hautement poli pour maintenir une netteté maximale des bords. Un micro-outil émoussé frottera, générera de la chaleur et se cassera.
Guide d'application du revêtement d'outil
| Type de revêtement | Avantage principal | Matériau de pièce idéal | Considérations relatives au micro-usinage |
|---|---|---|---|
| AlTiN | Haute résistance à la chaleur | Aciers, Titane, Inconel | Nécessite des vitesses élevées pour activer la couche d’oxyde d’aluminium. |
| TiCN | Haute dureté et pouvoir lubrifiant | Fonte, alliages abrasifs | Bon pour un usage général, mais faites attention aux bords arrondis. |
| Diamant amorphe | Résistance extrême à l'usure | Graphite, composites, céramiques | Excellent pour les matériaux abrasifs non ferreux. |
| Non couché (poli) | Netteté maximale des bords | Aluminium, plastiques, laiton | Idéal pour les outils inférieurs à 0,5 mm afin d'éviter le ternissement induit par le revêtement. |
La profondeur des fonctionnalités dicte la portée requise de l’outil. Les ingénieurs doivent évaluer les conceptions standard par rapport aux conceptions à longue portée ou à cannelures tronquées. L'utilisation d'un outil avec des cannelures plus longues que nécessaire compromet gravement la rigidité. Plus la section cannelée est longue, plus l'outil devient faible.
Un diamètre de col réduit permet à l'outil d'atteindre profondément les poches sans que la tige ne frotte contre les parois de la pièce. Une conception à cannelure tronquée concentre l'action de coupe à la pointe tout en conservant un col épais et non cannelé pour une rigidité maximale possible de l'outil. Cette géométrie empêche l'interférence de la tige dans les poches profondes tout en minimisant la déflexion. Dans la mesure du possible, les machinistes doivent sélectionner la longueur totale la plus courte et la longueur de flûte la plus courte permettant de réaliser physiquement la coupe.
Les tolérances de faux-rond standard sont catastrophiques pour les micro-outils. L'indicateur total de faux-rond (TIR) mesure la mesure dans laquelle un outil s'écarte de son véritable axe de rotation. Un faux-rond de 0,0005 pouces est tout à fait acceptable pour un usinage standard avec une fraise en bout d'un demi-pouce.
Appliquez le même faux-rond de 0,0005 pouce à un micro-outil de 0,010 pouce et la dynamique de coupe échoue complètement. Le faux-rond réduit de moitié la charge de copeaux sur une flûte et la double sur la flûte opposée. L’outil subit une force latérale massive et inégale. Il se cassera presque instantanément dès qu'il entrera dans le matériau. L'atténuation nécessite un maintien de l'outil de haute précision. Les pinces ER standards sont généralement insuffisantes pour un véritable micro-usinage. Les machinistes doivent utiliser des supports rétractables ou des mandrins hydrauliques haut de gamme pour maintenir le TIR en dessous de 0,0001 pouces. La mesure dynamique du faux-rond au niveau de la pointe de l'outil avant d'appuyer sur le début du cycle est une étape obligatoire.
Atteindre la surface recommandée en pieds par minute (SFM) constitue un obstacle majeur. La circonférence de l’outil étant si petite, vous devez le faire tourner incroyablement vite pour atteindre des vitesses de coupe appropriées. Les micro-outils nécessitent souvent des broches capables de 30 000 à 80 000 tr/min ou plus. Faire fonctionner un outil de 0,2 mm à 10 000 tr/min ne générera tout simplement pas une vitesse de surface suffisante pour cisailler proprement le matériau.
Si vous manquez de vitesse de broche, vous devez ajuster soigneusement vos vitesses d’avance. L’objectif est de maintenir une épaisseur minimale de copeaux. Si vous avancez l’outil trop lentement, le tranchant frottera contre le matériau au lieu de le cisailler. Le frottement génère une chaleur immense, durcit le matériau et provoque une usure rapide des bords. Les ingénieurs doivent calculer méticuleusement l’avance par dent pour garantir que l’outil reste engagé dans la coupe. Les calculs d’amincissement radial des copeaux sont absolument nécessaires lors des enjambements légers.
Étapes pour composer les micro-alimentations et les vitesses :
Le liquide de refroidissement standard présente de graves risques à des échelles microscopiques. La viscosité physique des fluides de refroidissement lourds peut en fait pousser un micro-outil fragile hors de sa trajectoire programmée, provoquant une déviation et une imprécision dimensionnelle. De plus, la coupe intermittente avec du liquide de refroidissement provoque un choc thermique, conduisant à des microfissures dans le substrat en carbure.
Le liquide de refroidissement a également du mal à éliminer les copeaux microscopiques des fentes profondes. Le liquide s’accumule simplement dans la cavité, emprisonnant les copeaux. Au lieu de cela, le micro-usinage moderne préfère fortement le jet d’air à haute pression ou la lubrification en quantité minimale (MQL). Un jet d'air ciblé élimine efficacement les micro-puces sans introduire de choc thermique. MQL fournit juste assez de pouvoir lubrifiant pour empêcher l'accumulation de bords (BUE) sans noyer la zone de coupe. Le flux d'air doit être précisément dirigé directement vers la pointe de l'outil ; même un léger désalignement entraînera un tassement des copeaux et une défaillance de l'outil.
L’évaluation de l’efficacité de la production nécessite de regarder au-delà du prix d’achat initial de la fraise. Les micro-outils moins chers souffrent souvent d'une préparation des bords incohérente et d'une mauvaise concentricité. Cela conduit à des casses imprévisibles lors de longs cycles d'usinage. Dans le micro-usinage, la prévisibilité est bien plus précieuse qu’un faible coût initial d’un outil.
Des bris imprévisibles entraînent des taux de rebut élevés. La destruction d'un composant aérospatial complexe lors de la passe finale de microgravure détruit des milliers de dollars en matériaux et en main d'œuvre. Les temps d’arrêt des machines consacrés à l’extraction de micro-outils cassés nuisent encore davantage à la rentabilité. Investir dans des micro-géométries spécifiques à une application génère des rendements plus élevés dans les environnements de production. Les outils de haute qualité offrent des modèles d'usure prévisibles, permettant aux opérateurs de les remplacer avant qu'une panne catastrophique ne se produise. L'établissement d'un protocole strict de gestion de la durée de vie des outils, basé sur le temps de coupe ou la distance linéaire parcourue, évite les rebuts inattendus.
L’utilisation efficace des micro-couteaux nécessite d’évaluer les exigences opérationnelles cachées. Vous ne pouvez pas faire fonctionner une micro-découpeuse de haute précision sur une machine lâche et vieillissante. L'installation nécessite une rigidité absolue. Toute vibration dans la pièce moulée est transférée directement à la pointe de l'outil, provoquant une défaillance immédiate. Les roulements de broche doivent être en parfait état pour supporter des régimes élevés sans provoquer de broutage.
La stabilité thermique est tout aussi importante. À mesure que la machine se réchauffe, la broche et la pièce moulée grandissent. Une croissance thermique de 0,001 pouce effacera complètement une caractéristique micro-usinée. Les centres de micro-usinage haut de gamme utilisent des unités de refroidissement pour maintenir une température de broche constante. De plus, le contrôleur CNC doit traiter les données rapidement. Les contrôleurs avancés ont besoin de blocs d’anticipation à grande vitesse pour traiter des micro-trajets 3D complexes. Si le contrôleur est en retard, la machine bégaie. Le bégaiement fait que l'outil reste au même endroit, générant de la chaleur, écrouissant le matériau et cassant la fraise.
Le succès dans le micro-usinage nécessite le strict respect des principes mécaniques et des procédures de configuration précises. Les opérateurs doivent contrôler le faux-rond, gérer l'évacuation des copeaux et maintenir des environnements de machine rigides pour éviter les pannes d'outils.
R : Une micro-fraise en bout est un outil de coupe spécialisé avec un diamètre de coupe allant généralement de 0,1 mm à 2 mm (0,005 à 0,078 pouces). Les fabricants conçoivent ces outils spécifiquement pour la génération de caractéristiques de précision, le micro-rainurage et le contournage à tolérance serrée dans des composants miniatures.
R : Le carbure offre la rigidité extrême et le module d'Young élevé nécessaires pour survivre au micro-usinage. Le HSS n'a pas la rigidité requise aux diamètres microscopiques et se déformera, se pliera ou se brisera sous les forces de coupe latérales. Le carbure à grain submicronique maintient un bord tranchant et résiste à la déflexion.
R : Prévenir la casse nécessite de contrôler trois facteurs principaux. Tout d’abord, minimisez le faux-rond de la broche (TIR) à l’aide de porte-outils de haute précision. Deuxièmement, assurez-vous d’une bonne évacuation des copeaux à l’aide d’un jet d’air à haute pression ou MQL. Troisièmement, maintenez des charges de copeaux précises pour éviter que l'outil ne frotte et ne génère une chaleur excessive.
R : En raison de leur circonférence extrêmement petite, les micro-couteaux nécessitent des vitesses de broche très élevées pour atteindre la vitesse de surface correcte (SFM) pour la coupe. Des vitesses de broche allant de 30 000 à plus de 100 000 tr/min sont fréquemment nécessaires pour optimiser la dynamique de coupe et éviter le traînage de l'outil.
R : Oui, ils peuvent couper efficacement l’acier trempé. Le succès nécessite des outils fabriqués à partir de carbure monobloc à grains submicroniques, des revêtements appropriés résistants à la chaleur comme l'AlTiN et une configuration de machine très rigide. Les opérateurs doivent également utiliser des stratégies précises et de faible profondeur de coupe pour gérer la charge de l'outil.
R : Les micro-fraises en bout présentent des géométries de cannelures spécifiques conçues pour le fraisage latéral, le rainurage et la plongée avec des profils plats ou sphériques. Les outils de gravure présentent généralement une conception en forme de V à une seule cannelure. Les graveurs sont spécifiquement destinés à marquer ou à marquer des surfaces, et non à dégager des poches ou à profiler des murs.