Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-14 Origine: Sito
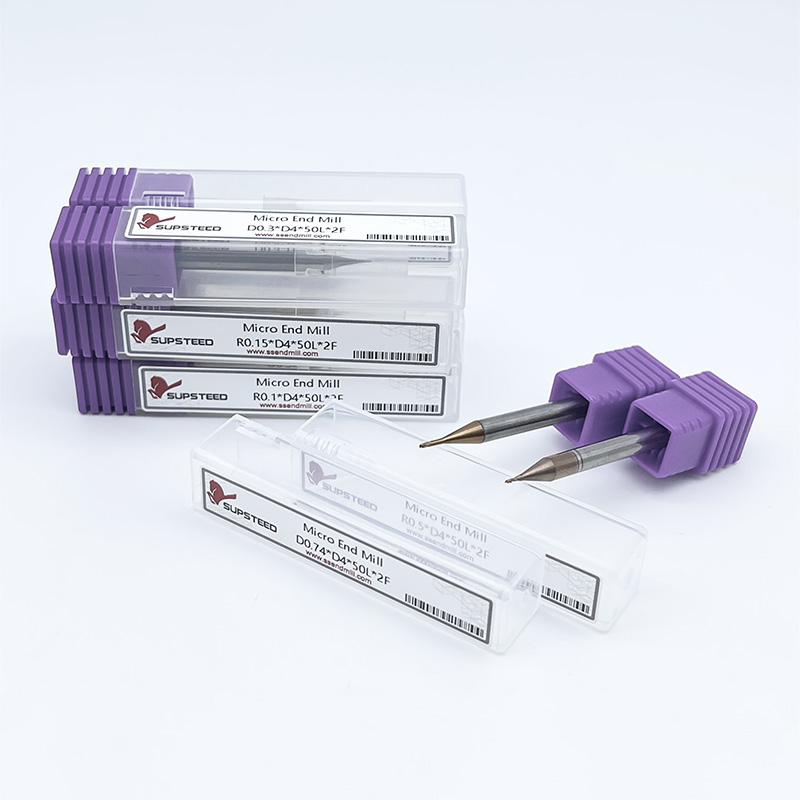
La richiesta di miniaturizzazione estrema sta accelerando nel settore della produzione medica, aerospaziale e microelettronica. I requisiti di precisione ora si riducono a caratteristiche più piccole di un capello umano. Gli strumenti standard di macrolavorazione incontrano forti limitazioni fisiche quando generano caratteristiche inferiori a 2 mm. Il tentativo di ridurre le operazioni di fresatura convenzionali introduce gravi sfide di produzione. Gli utensili standard soffrono di deflessioni catastrofiche sotto carichi laterali, mostrano una scarsa evacuazione dei trucioli in spazi ristretti e presentano un runout inaccettabile su scala microscopica. Questi guasti portano a tassi di scarto elevati e a rotture eccessive degli utensili, interrompendo i tempi di produzione e rovinando i materiali costosi dei pezzi lavorati. Gli ingegneri risolvono queste sfide di tolleranza stretta utilizzando microfrese . Queste frese altamente specializzate forniscono l'esatta geometria e rigidità necessarie per la generazione di caratteristiche microscopiche. Delineeremo applicazioni specifiche di microlavorazione, valuteremo geometrie di utensili come micro frese in metallo duro e forniscono un quadro pratico per mitigare i rischi di implementazione in officina.
I microutensili operano in una realtà dimensionale completamente diversa rispetto alla lavorazione convenzionale. Il diametro di taglio standard per questi strumenti varia tipicamente da 0,005 pollici a 0,125 pollici. In termini metrici, si estende da 0,1 mm fino a 2 mm. Operare su questa scala richiede un cambiamento fondamentale nel modo in cui gli operatori affrontano le dinamiche di taglio. Non puoi semplicemente restringere una fresa da mezzo pollice e aspettarti che tagli in modo efficace. Il rapporto nucleo/diametro cambia drasticamente per adattarsi ai limiti fisici del materiale.
Gli strumenti macro potrebbero utilizzare un diametro del nucleo del 50% per massimizzare lo spazio della scanalatura per trucioli di grandi dimensioni. I microutensili spesso richiedono un diametro del nucleo compreso tra il 60% e il 70%. Questa rete più spessa fornisce l'integrità strutturale necessaria per sopravvivere alle forze di taglio laterali. I macchinisti devono bilanciare attentamente questa maggiore resistenza del nucleo con lo spazio ridotto disponibile per l'eliminazione dei trucioli. Inoltre, gli angoli di scarico dei microutensili sono rettificati con estrema precisione per evitare che il tallone dell'utensile sfreghi contro il pezzo in lavorazione, generando istantaneamente calore sufficiente per far scattare la fresa.
L’acciaio ad alta velocità (HSS) è del tutto non utilizzabile su scala microscopica. L'HSS non ha la rigidità intrinseca necessaria per mantenere la precisione dimensionale quando i diametri di taglio scendono al di sotto di 2 mm. Se si tenta di utilizzare un utensile HSS a 0,5 mm, lo strumento semplicemente si piegherà, si strofinerà contro il pezzo in lavorazione e si spezzerà prima di tagliare un truciolo.
La fisica della microlavorazione richiede proprietà dei materiali superiori. Facciamo affidamento sull'elevato modulo di Young del metallo duro integrale a grana inferiore al micron. Questo materiale fornisce una rigidità eccezionale. Resiste attivamente alla deflessione sotto le forze di taglio laterali generate durante la micro-scanalatura o la profilatura. Quando un utensile resiste alla deflessione, mantiene il percorso utensile programmato e garantisce tolleranze strette. La deflessione è nemica della microlavorazione; anche pochi decimi di millesimo di pollice di flessibilità rovineranno un canale microfluidico o la funzionalità di un impianto medico.
La dimensione dei grani di carburo influisce direttamente sulle prestazioni in officina. Le strutture a grana submicronica e ultrafine consentono ai produttori di utensili di affilare taglienti incredibilmente affilati. Questi bordi affilati tagliano il materiale in modo netto invece di perforarlo. Le strutture a grana fine prevengono inoltre la microscheggiatura lungo il tagliente. Un bordo scheggiato su uno strumento macro potrebbe semplicemente lasciare una finitura superficiale scadente. Un bordo scheggiato su un microutensile modifica completamente la dinamica di taglio, portando a guasti immediati e catastrofici.
Le microfrese eseguono operazioni geometriche altamente specifiche che gli utensili più grandi non possono eseguire fisicamente. I macchinisti si affidano a queste frese per diversi processi distinti:
Questi strumenti modellano uno spettro notevolmente ampio di materiali. Li troverai a tagliare metalli tradizionali come alluminio e ottone. Sono ugualmente efficaci nei compositi avanzati, nei materiali plastici ingegnerizzati come il PEEK e nelle leghe specializzate. La meccanica di taglio rimane coerente su questi materiali, sebbene le velocità di avanzamento, le velocità del mandrino e le geometrie degli utensili varino notevolmente a seconda del substrato.
Il settore medico fa molto affidamento sulla microlavorazione. I produttori lavorano costantemente materiali biocompatibili come il titanio di grado chirurgico (Ti-6Al-4V), il PEEK e l'acciaio inossidabile 316L. Questi materiali sono notoriamente difficili da tagliare. Il titanio tende a intaccarsi e a saldarsi al tagliente, mentre il 316L si indurisce rapidamente se l'utensile sfrega invece di tagliare.
Le applicazioni comuni includono la lavorazione di placche ossee, strumenti chirurgici complessi e microviti. Gli stent cardiovascolari richiedono strutture reticolari microscopiche. Questi componenti richiedono finiture assolutamente esenti da bave. Anche una bava microscopica può causare danni ai tessuti o ospitare batteri all'interno del corpo umano. Le micro frese tagliano il materiale in modo pulito, eliminando la necessità di operazioni di sbavatura secondarie che potrebbero alterare la precisione dimensionale del pezzo.
La gestione del calore nell'elettronica moderna richiede strutture fisiche complesse. I macchinisti utilizzano micro frese per profilare i dissipatori di calore in rame e creare microcanali per i sistemi di raffreddamento a liquido. Anche le prese di prova di precisione per la produzione di semiconduttori richiedono migliaia di fori e fessure microscopiche.
Questo settore richiede finiture superficiali estreme e precisione dimensionale impeccabile. Gli strumenti devono tagliare in modo netto il rame, le leghe di alluminio e i compositi elettronici specializzati come l'FR4. Il rame è particolarmente gommoso e soggetto a sbavature. Se un microutensile non è abbastanza affilato, spingerà il rame anziché tagliarlo, lasciando una bava arrotolata. La delaminazione o l'imbrattamento di questi materiali rovina le proprietà elettroniche del componente finale. I microutensili affilati e rigidi prevengono questi difetti.
L'ingegneria aerospaziale utilizza sempre più canali microfluidici per la gestione termica e l'erogazione del carburante. Le micro frese generano valvole di dosaggio del carburante e delicati alloggiamenti dei sensori. Questi componenti monitorano i dati di volo e devono funzionare perfettamente in condizioni estreme di pressione e temperatura.
La sfida principale qui riguarda il materiale del pezzo. I componenti aerospaziali utilizzano spesso leghe ad alta temperatura come Inconel e Hastelloy. La lavorazione di queste superleghe su microscala genera un intenso calore localizzato. Anche i polimeri aerospaziali avanzati presentano delle sfide, poiché possono sciogliersi se il tagliente sfrega. Il successo richiede geometrie degli utensili altamente ottimizzate, rispetto rigoroso delle velocità di avanzamento calcolate e configurazioni rigide della macchina per prevenire l'incrudimento.
I produttori di stampi utilizzano frese a microsfera e frese quadrate per i dettagli fini. Generano contorni 3D complessi e incidono loghi complessi direttamente su acciai per utensili temprati (spesso da 45 a 65 HRC). La capacità di lavorare queste caratteristiche direttamente nel metallo duro rappresenta un significativo passo avanti tecnologico per l'industria degli utensili.
Storicamente, la generazione di caratteristiche microscopiche dello stampo richiedeva la lavorazione a scarica elettrica (EDM). L'EDM è preciso ma incredibilmente lento. Richiede inoltre la creazione di elettrodi personalizzati in rame o grafite per ogni caratteristica unica. L'utilizzo di micro frese riduce la necessità di processi di elettroerosione secondari. Questo approccio di fresatura diretta riduce drasticamente i tempi di consegna, elimina la fase di produzione degli elettrodi e semplifica la produzione complessiva dello stampo.
La selezione del numero corretto di flauti è una decisione primaria a livello micro. Gli ingegneri valutano costantemente il compromesso tra i design a 2 e 4 eliche. Lo spazio fisico disponibile per l’evacuazione del truciolo si riduce esponenzialmente al diminuire del diametro dell’utensile. Se i trucioli non riescono a fuoriuscire dalla zona di taglio, verranno tagliati nuovamente dall'utensile. La rifinitura provoca picchi di attrito immediati e la rottura istantanea dell'utensile.
Il design a 2 eliche offre una maggiore eliminazione dei trucioli. Questa geometria aperta è assolutamente fondamentale quando si lavorano materiali più morbidi, alluminio e plastica. Questi materiali generano trucioli più grandi e più fibrosi che necessitano di spazio per essere evacuati. Al contrario, un design a 4 eliche fornisce un nucleo più spesso e una maggiore resistenza. Produce una migliore finitura superficiale in materiali più duri come acciaio e titanio, a condizione che i trucioli siano sufficientemente piccoli da poter essere evacuati. Nella fresatura dura, i trucioli sono generalmente piccoli e fragili, il che rende un utensile a 4 taglienti estremamente efficace.
Guida alla selezione del numero di flauto
| Conteggio di flauto | Vantaggio primario | Svantaggio primario | Materiali ideali |
|---|---|---|---|
| 2-flauto | Volume massimo di rimozione dei trucioli | Forza del nucleo inferiore, più incline alla deflessione | Alluminio, plastica, ottone, rame |
| 3-flauti | Eccellente equilibrio tra forza e gioco | Può essere più difficile programmare i carichi esatti dei trucioli | Leghe non ferrose, acciai dolci |
| 4-flauti | Massima robustezza del nucleo, finitura superficiale superiore | Rimozione minima dei trucioli, alto rischio di impaccamento | Acciai temprati, Titanio, Inconel |
I rivestimenti svolgono un ruolo fondamentale nella riduzione dell’attrito e nella gestione dei carichi termici. I rivestimenti comuni per microutensili includono AlTiN, TiCN e varie applicazioni di carbonio simile al diamante. Questi strati proteggono il substrato in carburo dall'usura abrasiva e dalla degradazione termica, prolungando significativamente la durata dell'utensile in ambienti abrasivi.
Tuttavia, il rivestimento dei microutensili comporta un rischio specifico. I rivestimenti standard PVD (Physical Vapor Deposition) aggiungono uno spessore misurabile allo strumento. Uno strato di rivestimento da 2 micron potrebbe essere trascurabile su uno strumento da mezzo pollice. Su un utensile da 0,2 mm, lo stesso spessore del rivestimento smussa notevolmente il tagliente. Quando si lavorano materiali appiccicosi o si utilizzano utensili inferiori a 0,5 mm, gli ingegneri spesso optano per il metallo duro non rivestito e altamente lucidato per mantenere la massima affilatura del tagliente. Un microutensile smussato sfregherà, genererà calore e si romperà.
Guida applicativa del rivestimento dell'utensile
| Tipo di rivestimento | Vantaggio principale | Materiale ideale del pezzo | Considerazione sulla microlavorazione |
|---|---|---|---|
| AlTiN | Elevata resistenza al calore | Acciai, Titanio, Inconel | Richiede velocità elevate per attivare lo strato di ossido di alluminio. |
| TiCN | Elevata durezza e potere lubrificante | Ghisa, leghe abrasive | Buono per scopi generali, ma attenzione all'arrotondamento dei bordi. |
| Diamante amorfo | Estrema resistenza all'usura | Grafite, compositi, ceramica | Ottimo per materiali abrasivi non ferrosi. |
| Non rivestito (lucido) | Massima nitidezza dei bordi | Alluminio, plastica, ottone | Ideale per utensili inferiori a 0,5 mm per prevenire l'opacizzazione indotta dal rivestimento. |
La profondità della funzione determina la portata dell'utensile richiesta. Gli ingegneri devono valutare i design standard rispetto a quelli a lungo raggio o con scanalatura tronca. L'utilizzo di un utensile con eliche più lunghe del necessario ne compromette gravemente la rigidità. Più lunga è la sezione scanalata, più debole diventa l'utensile.
Un diametro del collo ridotto consente all'utensile di raggiungere in profondità le tasche senza che il gambo sfreghi contro le pareti del pezzo. Il design a scanalatura corta concentra l'azione di taglio sulla punta mantenendo un collo spesso e non scanalato per la massima rigidità possibile dell'utensile. Questa geometria previene l'interferenza del gambo nelle tasche profonde riducendo al minimo la deflessione. Quando possibile, gli operatori dovrebbero selezionare la lunghezza totale e la lunghezza della scanalatura più corte che possano fisicamente completare il taglio.
Le tolleranze di eccentricità standard sono catastrofiche per i microutensili. Total Indicator Runout (TIR) misura la distanza di un utensile dal suo vero asse di rotazione. Un runout di 0,0005 pollici è altamente accettabile per la lavorazione standard con una fresa da mezzo pollice.
Applicando lo stesso runout di 0,0005 pollici a un microutensile da 0,010 pollici, la dinamica di taglio fallirà completamente. La concentricità di fatto dimezza il carico di truciolo su un'elica e lo raddoppia sull'elica opposta. L'utensile subisce una forza laterale massiccia e irregolare. Si spezzerà quasi istantaneamente non appena entrerai nel materiale. La mitigazione richiede un supporto dell’utensile ad alta precisione. Le pinze ER standard sono generalmente insufficienti per una vera microlavorazione. I macchinisti devono utilizzare supporti a calettamento o mandrini idraulici di fascia alta per mantenere il TIR inferiore a 0,0001 pollici. Misurare dinamicamente il runout sulla punta dell'utensile prima di avviare il ciclo è un passaggio obbligatorio.
Raggiungere i piedi di superficie al minuto (SFM) raccomandati rappresenta un grosso ostacolo. Poiché la circonferenza dell'utensile è così piccola, è necessario ruotarlo a una velocità incredibilmente elevata per ottenere velocità di taglio adeguate. I microutensili spesso richiedono mandrini con velocità da 30.000 a 80.000 giri/min o superiori. L'utilizzo di un utensile da 0,2 mm a 10.000 giri/min semplicemente non genererà una velocità superficiale sufficiente per tagliare il materiale in modo pulito.
Se ti manca la velocità del mandrino, devi regolare attentamente le velocità di avanzamento. L'obiettivo è mantenere uno spessore minimo del truciolo. Se si alimenta l'utensile troppo lentamente, il tagliente sfregherà contro il materiale invece di tagliarlo. Lo sfregamento genera un calore immenso, indurisce il materiale e provoca una rapida usura dei bordi. Gli ingegneri devono calcolare meticolosamente l'avanzamento per dente per garantire che l'utensile rimanga impegnato nel taglio. I calcoli dell'assottigliamento radiale del truciolo sono assolutamente necessari quando si effettuano passaggi leggeri.
Passaggi per la selezione di micro avanzamenti e velocità:
Il refrigerante standard per inondazioni introduce gravi rischi su microscala. La viscosità fisica dei fluidi refrigeranti pesanti può effettivamente spingere un fragile microutensile fuori dal suo percorso programmato, causando deflessioni e imprecisioni dimensionali. Inoltre, il taglio intermittente con flusso di refrigerante provoca shock termico, causando microfessurazioni nel substrato di metallo duro.
Inoltre, il liquido refrigerante fatica a eliminare i trucioli microscopici dalle fessure profonde. Il fluido si accumula semplicemente nella cavità, intrappolando i trucioli. Invece, la moderna microlavorazione preferisce fortemente il getto d'aria ad alta pressione o la lubrificazione a quantità minima (MQL). Un getto d'aria mirato elimina efficacemente i microchip senza introdurre shock termico. MQL fornisce un potere lubrificante appena sufficiente per prevenire il tagliente di riporto (BUE) senza affogare la zona di taglio. Il flusso d'aria deve essere indirizzato con precisione direttamente sulla punta dell'utensile; anche un leggero disallineamento comporterà l'impaccamento dei trucioli e il guasto dell'utensile.
Per valutare l’efficienza produttiva è necessario guardare oltre il prezzo di acquisto iniziale della taglierina. I microutensili più economici spesso soffrono di una preparazione dei bordi incoerente e di una scarsa concentricità. Ciò porta a rotture imprevedibili durante lunghi cicli di lavorazione. Nella microlavorazione, la prevedibilità è molto più preziosa di un basso costo iniziale dell'utensile.
Le rotture imprevedibili determinano tassi di scarto elevati. Rovinare un componente aerospaziale complesso durante il passaggio finale di microincisione distrugge migliaia di dollari in materiali e manodopera. I tempi di fermo macchina impiegati per estrarre i microutensili rotti danneggiano ulteriormente la redditività. Investire in microgeometrie specifiche per l’applicazione produce rendimenti più elevati negli ambienti di produzione. Gli strumenti di alta qualità offrono modelli di usura prevedibili, consentendo agli operatori di sostituirli prima che si verifichi un guasto catastrofico. La definizione di un rigoroso protocollo di gestione della durata dell'utensile basato sul tempo di taglio o sulla distanza lineare percorsa previene scarti imprevisti.
L'utilizzo efficace delle micro frese richiede la valutazione delle esigenze operative nascoste. Non è possibile utilizzare una micro taglierina ad alta precisione su una macchina allentata e invecchiata. La configurazione richiede una rigidità assoluta. Qualsiasi vibrazione nella fusione della macchina si trasferisce direttamente alla punta dell'utensile, causando un guasto immediato. I cuscinetti del mandrino devono essere in ottime condizioni per supportare regimi elevati senza indurre vibrazioni.
La stabilità termica è altrettanto importante. Quando una macchina si riscalda, il fuso e la fusione crescono. Una crescita termica di 0,001 pollici cancellerà completamente una caratteristica microlavorata. I centri di microlavorazione di fascia alta utilizzano unità di raffreddamento per mantenere una temperatura del mandrino costante. Inoltre, il controllo CNC deve elaborare i dati rapidamente. I controller avanzati necessitano di blocchi look-ahead ad alta velocità per elaborare micropercorsi 3D complessi. Se il controller è in ritardo, la macchina balbetta. La balbuzie fa sì che l'utensile rimanga in un punto, generando calore, indurendo il materiale e spezzando la taglierina.
Il successo nella microlavorazione richiede il rigoroso rispetto dei principi meccanici e procedure di impostazione precise. Gli operatori devono controllare il runout, gestire l'evacuazione dei trucioli e mantenere ambienti macchina rigidi per evitare guasti agli utensili.
R: Una microfresa è un utensile da taglio specializzato con un diametro di taglio generalmente compreso tra 0,1 mm e 2 mm (da 0,005 a 0,078 pollici). I produttori progettano questi strumenti specificatamente per la generazione di caratteristiche di precisione, la micro-scanalatura e la contornatura con tolleranze strette in componenti miniaturizzati.
R: Il carburo fornisce l'estrema rigidità e l'elevato modulo di Young necessari per sopravvivere alla microlavorazione. L'HSS non ha la rigidità richiesta ai diametri microscopici e si flette, si piega o si rompe sotto le forze di taglio laterali. Il carburo a grana inferiore al micron mantiene un tagliente affilato e resiste alla deflessione.
R: Per prevenire la rottura è necessario controllare tre fattori principali. Innanzitutto, ridurre al minimo il runout del mandrino (TIR) utilizzando portautensili ad alta precisione. In secondo luogo, garantire un'adeguata evacuazione del truciolo utilizzando un getto d'aria ad alta pressione o MQL. In terzo luogo, mantenere carichi di truciolo accurati per evitare che l'utensile si sfreghi e generi calore in eccesso.
R: A causa della loro circonferenza estremamente piccola, le micro frese richiedono velocità del mandrino molto elevate per ottenere la corretta velocità superficiale (SFM) per il taglio. Velocità del mandrino che vanno da 30.000 a oltre 100.000 giri/min sono spesso necessarie per ottimizzare la dinamica di taglio e prevenire il trascinamento dell'utensile.
R: Sì, possono tagliare efficacemente l'acciaio temprato. Il successo richiede utensili realizzati in metallo duro integrale con grana inferiore al micron, rivestimenti resistenti al calore adeguati come AlTiN e una configurazione della macchina estremamente rigida. Gli operatori devono inoltre utilizzare strategie precise e con profondità di taglio ridotta per gestire il carico dell'utensile.
R: Le microfrese presentano geometrie di scanalatura specifiche progettate per la fresatura laterale, l'esecuzione di scanalature e la lavorazione a tuffo con profili piatti o sferici. Gli strumenti di incisione presentano in genere un design a forma di V a scanalatura singola. Gli incisori sono pensati specificatamente per incidere o marcare superfici, non per pulire tasche o profilare pareti.