Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-14 Pochodzenie: Strona
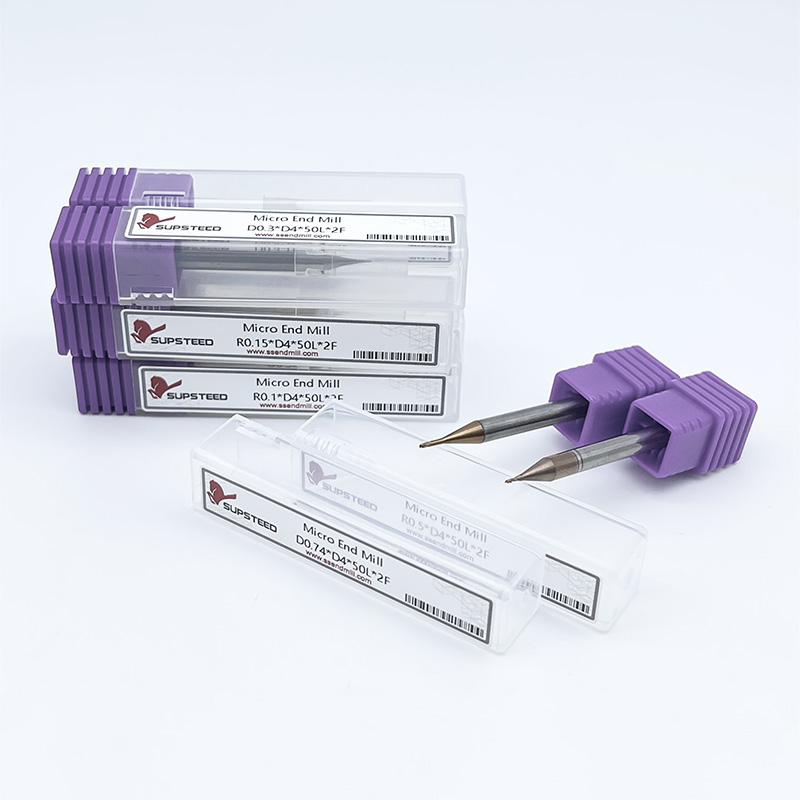
Zapotrzebowanie na ekstremalną miniaturyzację przyspiesza w produkcji wyrobów medycznych, lotniczych i mikroelektroniki. Wymagania dotyczące precyzji są teraz skalowane do elementów mniejszych niż ludzki włos. Standardowe narzędzia do makroobróbki napotykają na twarde ograniczenia fizyczne podczas generowania elementów o średnicy poniżej 2 mm. Próba ograniczenia skali konwencjonalnych operacji frezowania stwarza poważne wyzwania produkcyjne. Narzędzia standardowe charakteryzują się katastrofalnym ugięciem pod wpływem obciążeń bocznych, słabą ewakuacją wiórów w ciasnych przestrzeniach i niedopuszczalnym biciem w skali mikroskopowej. Awarie te prowadzą do dużej ilości braków i nadmiernego pękania narzędzi, zakłócając harmonogram produkcji i niszcząc drogie materiały przedmiotu obrabianego. Inżynierowie rozwiązują te problemy związane z wąską tolerancją za pomocą mikro frezy trzpieniowe . Te wysoce wyspecjalizowane frezy zapewniają dokładną geometrię i sztywność potrzebną do generowania cech mikroskopowych. Zarysujemy konkretne zastosowania mikroobróbki, ocenimy geometrię narzędzi, np frezy trzpieniowe z węglików spiekanych i zapewniają praktyczne ramy umożliwiające ograniczenie ryzyka wdrożeniowego w hali produkcyjnej.
Mikrooprzyrządowanie działa w zupełnie innej rzeczywistości wymiarowej niż obróbka konwencjonalna. Standardowa średnica skrawania tych narzędzi wynosi zazwyczaj od 0,005 cala do 0,125 cala. W ujęciu metrycznym zakres ten wynosi od 0,1 mm do 2 mm. Działanie na taką skalę wymaga zasadniczej zmiany podejścia operatorów do dynamiki cięcia. Nie można po prostu zmniejszyć półcalowego frezu walcowo-czołowego i oczekiwać, że będzie on skutecznie tnął. Stosunek rdzenia do średnicy zmienia się drastycznie, aby dostosować się do fizycznych ograniczeń materiału.
Narzędzia makro mogą wykorzystywać średnicę rdzenia wynoszącą 50%, aby zmaksymalizować przestrzeń rowka dla dużych wiórów. Mikronarzędzia często wymagają rdzenia o średnicy od 60% do 70%. Ta grubsza wstęga zapewnia integralność strukturalną niezbędną do wytrzymania bocznych sił skrawania. Operatorzy muszą dokładnie zrównoważyć zwiększoną wytrzymałość rdzenia ze zmniejszoną przestrzenią dostępną do usuwania wiórów. Co więcej, kąty przyłożenia w mikronarzędziach są szlifowane z niezwykłą precyzją, aby zapobiec ocieraniu się piętki narzędzia o obrabiany przedmiot, co natychmiast spowodowałoby wygenerowanie wystarczającej ilości ciepła, aby złamać frez.
Stal szybkotnąca (HSS) jest całkowicie nieopłacalna w skali mikro. HSS nie ma naturalnej sztywności wymaganej do utrzymania dokładności wymiarowej, gdy średnica skrawania spada poniżej 2 mm. Jeśli spróbujesz ustawić narzędzie HSS na głębokość 0,5 mm, narzędzie po prostu się wygnie, ociera o obrabiany przedmiot i pęknie, zanim w ogóle wytnie wiór.
Fizyka mikroobróbki wymaga doskonałych właściwości materiału. Opieramy się na wysokim module Younga węglika spiekanego o ziarnie submikronowym. Materiał ten zapewnia wyjątkową sztywność. Aktywnie przeciwstawia się ugięciom pod wpływem bocznych sił skrawania powstających podczas mikronacinania lub profilowania. Gdy narzędzie jest odporne na ugięcie, utrzymuje zaprogramowaną ścieżkę narzędzia i zapewnia wąskie tolerancje. Ugięcie jest wrogiem mikroobróbki; nawet kilka dziesiątych tysięcznej cala elastyczności zniszczy kanał mikroprzepływowy lub funkcję implantu medycznego.
Rozmiar ziaren węglika bezpośrednio wpływa na wydajność na hali produkcyjnej. Struktury submikronowe i ultradrobnoziarniste umożliwiają producentom narzędzi szlifowanie niezwykle ostrych krawędzi skrawających. Te ostre krawędzie dokładnie ścinają materiał, zamiast go przebijać. Drobnoziarniste struktury zapobiegają również mikroodpryskom wzdłuż krawędzi skrawającej. Wyszczerbiona krawędź narzędzia makro może po prostu pozostawić słabe wykończenie powierzchni. Wyszczerbiona krawędź mikronarzędzia całkowicie zmienia dynamikę skrawania, prowadząc do natychmiastowej, katastrofalnej w skutkach awarii.
Mikrofrezniki trzpieniowe wykonują bardzo specyficzne operacje geometryczne, których większe narzędzia nie są w stanie fizycznie wykonać. Mechanicy polegają na tych frezach w kilku różnych procesach:
Narzędzia te kształtują niezwykle szerokie spektrum materiałów. Znajdziesz ich podczas cięcia tradycyjnych metali, takich jak aluminium i mosiądz. Są równie skuteczne w przypadku zaawansowanych kompozytów, tworzyw konstrukcyjnych, takich jak PEEK, i specjalistycznych stopów. Mechanika skrawania pozostaje niezmienna w przypadku tych materiałów, chociaż prędkości posuwu, prędkości wrzeciona i geometrie narzędzi znacznie się różnią w zależności od podłoża.
Sektor medyczny w dużym stopniu opiera się na mikroobróbce. Producenci stale obrabiają materiały biokompatybilne, takie jak tytan klasy chirurgicznej (Ti-6Al-4V), PEEK i stal nierdzewna 316L. Materiały te są niezwykle trudne w cięciu. Tytan ma tendencję do zacierania się i przyspawania do krawędzi skrawającej, podczas gdy 316L szybko twardnieje, jeśli narzędzie pociera zamiast ciąć.
Typowe zastosowania obejmują obróbkę płytek kostnych, skomplikowanych narzędzi chirurgicznych i mikrośrub. Stenty sercowo-naczyniowe wymagają mikroskopijnych struktur siatkowych. Elementy te wymagają wykończenia całkowicie pozbawionego zadziorów. Nawet mikroskopijne zadziory mogą spowodować uszkodzenie tkanki lub siedlisko bakterii w organizmie człowieka. Mikroostrze tną materiał czysto, eliminując potrzebę dodatkowych operacji gratowania, które mogłyby zmienić dokładność wymiarową części.
Zarządzanie ciepłem we współczesnej elektronice wymaga skomplikowanych struktur fizycznych. Mechanicy używają mikrofrezów do profilowania miedzianych radiatorów i tworzenia mikrokanalików do systemów chłodzenia cieczą. Precyzyjne gniazda testowe do produkcji półprzewodników również wymagają tysięcy mikroskopijnych otworów i szczelin.
Przemysł ten wymaga ekstremalnych wykończeń powierzchni i doskonałej dokładności wymiarowej. Narzędzia muszą gładko przecinać miedź, stopy aluminium i specjalistyczne kompozyty elektroniczne, takie jak FR4. Miedź jest szczególnie gumowata i podatna na rozmazywanie. Jeśli mikronarzędzie nie jest wystarczająco ostre, zamiast przecinać miedź, będzie ją popychać, pozostawiając zawinięty zadzior. Rozwarstwienie lub rozmazanie tych materiałów niszczy właściwości elektroniczne końcowego elementu. Ostre, sztywne mikronarzędzia zapobiegają tym defektom.
Inżynieria lotnicza w coraz większym stopniu wykorzystuje kanały mikroprzepływowe do zarządzania temperaturą i dostarczania paliwa. Mikroprzecinarki wytwarzają zawory dozujące paliwo i delikatne obudowy czujników. Komponenty te monitorują dane lotu i muszą działać bezbłędnie przy ekstremalnych zmianach ciśnienia i temperatury.
Podstawowym wyzwaniem jest tutaj materiał obrabianego przedmiotu. W komponentach lotniczych często wykorzystuje się stopy wysokotemperaturowe, takie jak Inconel i Hastelloy. Obróbka skrawaniem tych nadstopów w mikroskali generuje miejscowe intensywne ciepło. Zaawansowane polimery lotnicze również stanowią wyzwanie, ponieważ mogą się stopić w przypadku otarcia krawędzi tnącej. Sukces wymaga wysoce zoptymalizowanej geometrii narzędzi, ścisłego przestrzegania obliczonych posuwów i sztywnych ustawień maszyny, aby zapobiec utwardzaniu się.
Twórcy form używają frezów walcowo-czołowych z mikrokulkami i frezów walcowo-czołowych do drobnych detali. Generują złożone kontury 3D i grawerują skomplikowane logo bezpośrednio w hartowanej stali narzędziowej (często od 45 do 65 HRC). Możliwość obróbki tych elementów bezpośrednio w twardym metalu stanowi znaczący skok technologiczny dla przemysłu narzędziowego.
Historycznie rzecz biorąc, generowanie mikroskopijnych cech formy wymagało obróbki elektroerozyjnej (EDM). EDM jest dokładny, ale niesamowicie powolny. Wymaga to również stworzenia niestandardowych elektrod miedzianych lub grafitowych dla każdej unikalnej cechy. Stosowanie mikroostrzy zmniejsza potrzebę stosowania wtórnych procesów EDM. To podejście polegające na frezowaniu bezpośrednim drastycznie skraca czas realizacji, eliminuje etap produkcji elektrod i usprawnia ogólną produkcję form.
Wybór właściwej liczby fletów jest podstawową decyzją na poziomie mikro. Inżynierowie stale oceniają kompromis między konstrukcjami z 2 i 4 rowkami. Fizyczna przestrzeń dostępna do odprowadzania wiórów zmniejsza się wykładniczo wraz ze zmniejszaniem się średnicy narzędzia. Jeśli wióry nie mogą wydostać się ze strefy skrawania, zostaną ponownie odcięte przez narzędzie. Ponowne cięcie powoduje natychmiastowe skoki tarcia i natychmiastowe uszkodzenie narzędzia.
Konstrukcja z 2 rowkami zapewnia doskonałe odprowadzanie wiórów. Ta otwarta geometria ma absolutnie kluczowe znaczenie podczas obróbki miękkich materiałów, aluminium i tworzyw sztucznych. Materiały te generują większe, bardziej ciągliwe wióry, które wymagają miejsca na ewakuację. I odwrotnie, konstrukcja z 4 rowkami zapewnia grubszy rdzeń i większą wytrzymałość. Zapewnia lepsze wykończenie powierzchni w twardszych materiałach, takich jak stal i tytan, pod warunkiem, że wióry są wystarczająco małe, aby mogły zostać ewakuowane. Podczas frezowania na twardo wióry są zazwyczaj drobne i kruche, co sprawia, że narzędzie 4-ostrzowe jest bardzo skuteczne.
Przewodnik po wyborze liczby fletów
| Liczba fletów | Podstawowa zaleta | Podstawowa wada | Idealne materiały |
|---|---|---|---|
| 2-flet | Maksymalna objętość usuwania wiórów | Niższa wytrzymałość rdzenia, większa podatność na ugięcie | Aluminium, tworzywa sztuczne, mosiądz, miedź |
| 3-fletowy | Doskonała równowaga siły i prześwitu | Zaprogramowanie dokładnego obciążenia chipów może być trudniejsze | Stopy metali nieżelaznych, stale miękkie |
| 4-flet | Maksymalna wytrzymałość rdzenia, doskonałe wykończenie powierzchni | Minimalny odstęp wiórów, wysokie ryzyko pakowania | Stale hartowane, Tytan, Inconel |
Powłoki odgrywają kluczową rolę w zmniejszaniu tarcia i zarządzaniu obciążeniami termicznymi. Typowe powłoki mikronarzędzi obejmują AlTiN, TiCN i różne zastosowania węgla podobnego do diamentu. Warstwy te chronią podłoże węglikowe przed zużyciem ściernym i degradacją cieplną, znacznie wydłużając żywotność narzędzia w środowiskach ściernych.
Jednakże powlekanie mikronarzędzi niesie ze sobą szczególne ryzyko. Standardowe powłoki metodą fizycznego osadzania z fazy gazowej (PVD) zwiększają mierzalną grubość narzędzia. Warstwa powłoki o grubości 2 mikronów może być nieistotna w przypadku narzędzia półcalowego. W przypadku narzędzia o grubości 0,2 mm ta sama grubość powłoki powoduje znaczne stępienie krawędzi skrawającej. Podczas obróbki lepkich materiałów lub używania narzędzi o grubości mniejszej niż 0,5 mm inżynierowie często wybierają niepowlekany, wysoce wypolerowany węglik, aby zachować maksymalną ostrość krawędzi. Tępe mikronarzędzie będzie się trzeć, wytwarzać ciepło i pękać.
Przewodnik po nakładaniu powłok narzędziowych
| powłoki Główna zaleta | Rodzaj | Idealny materiał obrabianego przedmiotu | Uwzględnienie mikroobróbki |
|---|---|---|---|
| AlTiN | Wysoka odporność na ciepło | Stal, tytan, inconel | Wymaga dużych prędkości, aby aktywować warstwę tlenku glinu. |
| TiCN | Wysoka twardość i smarowność | Żeliwo, stopy ścierne | Dobre do zastosowań ogólnych, ale uważaj na zaokrąglenia krawędzi. |
| Amorficzny diament | Ekstremalna odporność na zużycie | Grafit, kompozyty, ceramika | Doskonały do ściernych materiałów nieżelaznych. |
| Niepowlekany (polerowany) | Maksymalna ostrość krawędzi | Aluminium, tworzywa sztuczne, mosiądz | Najlepsze do narzędzi o średnicy poniżej 0,5 mm, aby zapobiec stępieniu wywołanemu powłoką. |
Głębokość elementu określa wymagany zasięg narzędzia. Inżynierowie muszą porównać konstrukcje standardowe z konstrukcjami o dużym zasięgu lub z krótkim rowkiem. Używanie narzędzia z rowkami dłuższymi niż to konieczne poważnie pogarsza sztywność. Im dłuższa część karbowana, tym słabsze staje się narzędzie.
Zmniejszona średnica szyjki pozwala narzędziu sięgnąć głęboko do kieszeni bez ocierania się trzpienia o ścianki przedmiotu obrabianego. Konstrukcja z krótkim rowkiem koncentruje działanie tnące na samym wierzchołku, zachowując jednocześnie grubą, pozbawioną karbów szyjkę, co zapewnia maksymalną możliwą sztywność narzędzia. Ta geometria zapobiega zakłóceniom chwytu w głębokich kieszeniach, minimalizując jednocześnie ugięcie. O ile to możliwe, mechanicy powinni wybrać najkrótszą długość całkowitą i najkrótszą długość rowka, która może fizycznie zakończyć cięcie.
Standardowe tolerancje bicia są katastrofalne w przypadku mikronarzędzi. Całkowity wskaźnik bicia (TIR) mierzy, jak daleko narzędzie odchyla się od swojej prawdziwej osi obrotu. Bicie wynoszące 0,0005 cala jest wysoce akceptowalne w przypadku standardowej obróbki przy użyciu półcalowego frezu walcowo-czołowego.
Zastosuj to samo bicie 0,0005 cala do mikronarzędzia 0,010 cala, a dynamika skrawania całkowicie zawiedzie. Bicie skutecznie zmniejsza o połowę ilość wiórów na jednym rowku i podwaja je na przeciwległym rowku. Na narzędzie działa ogromna, nierówna siła boczna. Zatrzaśnie się niemal natychmiast po wejściu w materiał. Łagodzenie wymaga bardzo precyzyjnego trzymania narzędzia. Standardowe tuleje zaciskowe ER są na ogół niewystarczające do prawdziwej mikroobróbki. Mechanicy muszą używać uchwytów termokurczliwych lub wysokiej klasy uchwytów hydraulicznych, aby utrzymać TIR poniżej 0,0001 cala. Dynamiczny pomiar bicia na końcówce narzędzia przed uderzeniem w początek cyklu jest obowiązkowym krokiem.
Osiągnięcie zalecanej stopy powierzchniowej na minutę (SFM) jest główną przeszkodą. Ponieważ obwód narzędzia jest tak mały, że aby osiągnąć odpowiednią prędkość skrawania, należy je kręcić niezwykle szybko. Mikronarzędzia często wymagają wrzecion o prędkości obrotowej od 30 000 do 80 000 obr./min lub wyższej. Praca narzędziem o średnicy 0,2 mm przy 10 000 obr./min po prostu nie wygeneruje wystarczającej prędkości powierzchniowej, aby zapewnić czyste ścinanie materiału.
Jeśli brakuje Ci prędkości wrzeciona, musisz dokładnie dostosować prędkości posuwu. Celem jest utrzymanie minimalnej grubości wióra. Jeśli narzędzie będzie przesuwane zbyt wolno, krawędź tnąca będzie ocierać się o materiał, zamiast go ścinać. Tarcie generuje ogromne ciepło, utwardza materiał i powoduje szybkie zużycie krawędzi. Inżynierowie muszą dokładnie obliczyć posuw na ząb, aby mieć pewność, że narzędzie pozostanie w trakcie cięcia. Obliczenia promieniowego pocienienia wióra są absolutnie konieczne w przypadku lekkich przekroczeń.
Kroki wybierania mikroposuwów i prędkości:
Standardowy płyn chłodzący stwarza poważne ryzyko w skali mikro. Lepkość fizyczna ciężkich płynów chłodzących może w rzeczywistości zepchnąć delikatne mikronarzędzie z zaprogramowanej ścieżki, powodując ugięcie i niedokładność wymiarową. Ponadto przerywana obróbka z użyciem chłodziwa powoduje szok termiczny, prowadzący do mikropęknięć w podłożu węglikowym.
Płyn chłodzący również ma trudności z wypłukiwaniem mikroskopijnych wiórów z głębokich szczelin. Płyn po prostu gromadzi się we wgłębieniu, zatrzymując wióry. Zamiast tego nowoczesna mikroobróbka zdecydowanie preferuje przedmuch powietrza pod wysokim ciśnieniem lub smarowanie minimalną ilością (MQL). Ukierunkowany podmuch powietrza skutecznie usuwa mikrochipy, nie powodując szoku termicznego. MQL zapewnia wystarczającą smarowność, aby zapobiec narostowi na krawędzi (BUE) bez zatapiania strefy skrawania. Strumień powietrza musi być precyzyjnie skierowany bezpośrednio na końcówkę narzędzia; nawet niewielka niewspółosiowość spowoduje gromadzenie się wiórów i awarię narzędzia.
Ocena efektywności produkcji wymaga spojrzenia poza początkową cenę zakupu krajarki. Tańsze mikronarzędzia często charakteryzują się nierównym przygotowaniem krawędzi i słabą koncentrycznością. Prowadzi to do nieprzewidywalnych pęknięć podczas długich cyklów obróbki. W mikroobróbce przewidywalność jest o wiele cenniejsza niż niski początkowy koszt narzędzia.
Nieprzewidywalne pęknięcia powodują wysoki wskaźnik złomowania. Zniszczenie złożonego komponentu lotniczego podczas końcowego etapu mikrograwerowania powoduje zniszczenie materiałów i robocizny o wartości tysięcy dolarów. Przestoje maszyny spędzone na wyciąganiu zepsutych mikronarzędzi dodatkowo zmniejszają rentowność. Inwestycja w mikrogeometrie specyficzne dla aplikacji zapewnia wyższy zwrot w środowiskach produkcyjnych. Wysokiej jakości narzędzia charakteryzują się przewidywalnym wzorcem zużycia, co pozwala operatorom na ich wymianę, zanim nastąpi katastrofalna awaria. Ustanowienie ścisłego protokołu zarządzania trwałością narzędzi w oparciu o czas skrawania lub przebytą odległość liniową zapobiega nieoczekiwanym odpadom.
Efektywne wykorzystanie mikroostrzy wymaga oceny ukrytych wymagań operacyjnych. Nie można używać precyzyjnej mikronarki na luźnej, starzejącej się maszynie. Konfiguracja wymaga absolutnej sztywności. Wszelkie wibracje odlewu maszyny przenoszą się bezpośrednio na końcówkę narzędzia, powodując natychmiastową awarię. Łożyska wrzeciona muszą być w nieskazitelnym stanie, aby mogły wytrzymać wysokie obroty bez powodowania drgań.
Równie ważna jest stabilność termiczna. W miarę nagrzewania się maszyny wrzeciono i odlew rosną. Wzrost temperatury wynoszący 0,001 cala całkowicie zniszczy element mikroobrobiony. Wysokiej klasy centra mikroobróbki wykorzystują agregaty chłodnicze do utrzymywania stałej temperatury wrzeciona. Ponadto sterownik CNC musi szybko przetwarzać dane. Zaawansowane kontrolery wymagają szybkich bloków wyprzedzających do przetwarzania złożonych mikrościeżek 3D. Jeśli kontroler ma opóźnienia, maszyna się zacina. Jąkanie powoduje zatrzymanie narzędzia w jednym miejscu, wytwarzanie ciepła, utwardzanie materiału i pękanie ostrza.
Sukces w mikroobróbce wymaga ścisłego przestrzegania zasad mechanicznych i precyzyjnych procedur konfiguracji. Operatorzy muszą kontrolować bicie, zarządzać odprowadzaniem wiórów i utrzymywać sztywne środowisko pracy maszyny, aby zapobiec awariom narzędzia.
Odp.: Mikrofrez trzpieniowy to specjalistyczne narzędzie skrawające o średnicy skrawania zwykle mieszczącej się w zakresie od 0,1 mm do 2 mm (0,005 do 0,078 cala). Producenci projektują te narzędzia specjalnie do precyzyjnego generowania cech, wykonywania mikronacięć i konturowania z wąską tolerancją w miniaturowych komponentach.
Odp.: Węglik zapewnia wyjątkową sztywność i wysoki moduł Younga niezbędny do przetrwania mikroobróbki. HSS nie ma sztywności wymaganej przy mikroskopijnych średnicach i będzie się uginać, zginać lub łamać pod wpływem bocznych sił skrawania. Węglik o ziarnie submikronowym utrzymuje ostrą krawędź i jest odporny na odkształcenia.
Odp.: Zapobieganie pęknięciom wymaga kontrolowania trzech głównych czynników. Po pierwsze, należy zminimalizować bicie wrzeciona (TIR) przy użyciu precyzyjnych oprawek narzędziowych. Po drugie, należy zapewnić prawidłowe odprowadzanie wiórów za pomocą strumienia powietrza pod wysokim ciśnieniem lub MQL. Po trzecie, należy utrzymywać dokładne obciążenie wiórów, aby zapobiec tarciu narzędzia i wytwarzaniu nadmiernego ciepła.
Odp.: Ze względu na wyjątkowo mały obwód mikrofrezarki wymagają bardzo dużych prędkości wrzeciona, aby uzyskać prawidłową prędkość powierzchniową (SFM) do cięcia. Aby zoptymalizować dynamikę skrawania i zapobiec przeciąganiu narzędzia, często wymagane są prędkości wrzeciona w zakresie od 30 000 do ponad 100 000 obr./min.
Odp.: Tak, mogą skutecznie ciąć hartowaną stal. Sukces wymaga narzędzi wykonanych z węglika spiekanego o ziarnie submikronowym, odpowiednich powłok żaroodpornych, takich jak AlTiN, oraz bardzo sztywnej konstrukcji maszyny. Operatorzy muszą także stosować precyzyjne strategie płytkiej głębokości skrawania, aby zarządzać obciążeniem narzędzia.
Odp.: Frezy mikrotrzonowe mają specyficzną geometrię rowków, zaprojektowaną do frezowania bocznego, wykonywania rowków i wgłębnego frezowania z profilami płaskimi lub kulistymi. Narzędzia grawerujące mają zazwyczaj konstrukcję w kształcie litery V z jednym rowkiem. Grawerki są przeznaczone specjalnie do nacinania lub znakowania powierzchni, a nie do czyszczenia kieszeni lub profilowania ścian.