Visualizações: 0 Autor: Editor do site Horário de publicação: 18/08/2026 Origem: Site

A usinagem de cavidades profundas ultrapassa os limites físicos das ferramentas de corte e da dinâmica do fuso. À medida que a profundidade de usinagem aumenta, a deflexão da ferramenta, a trepidação e o risco de falha catastrófica da ferramenta aumentam exponencialmente. Os maquinistas enfrentam uma batalha constante contra a física ao tentar alcançar o fundo de um bolsão profundo ou cavidade de molde, mantendo a integridade estrutural no corte.
As fresas de topo de canal longo padrão falham consistentemente nessas aplicações agressivas de bolsões profundos. Canais longos e contínuos sofrem forte atrito da haste contra as paredes da cavidade, criando atrito e calor indesejados. Essa folga inadequada destrói o acabamento superficial, induz vibrações harmônicas massivas e elimina a capacidade de manter tolerâncias dimensionais rígidas em trechos estendidos.
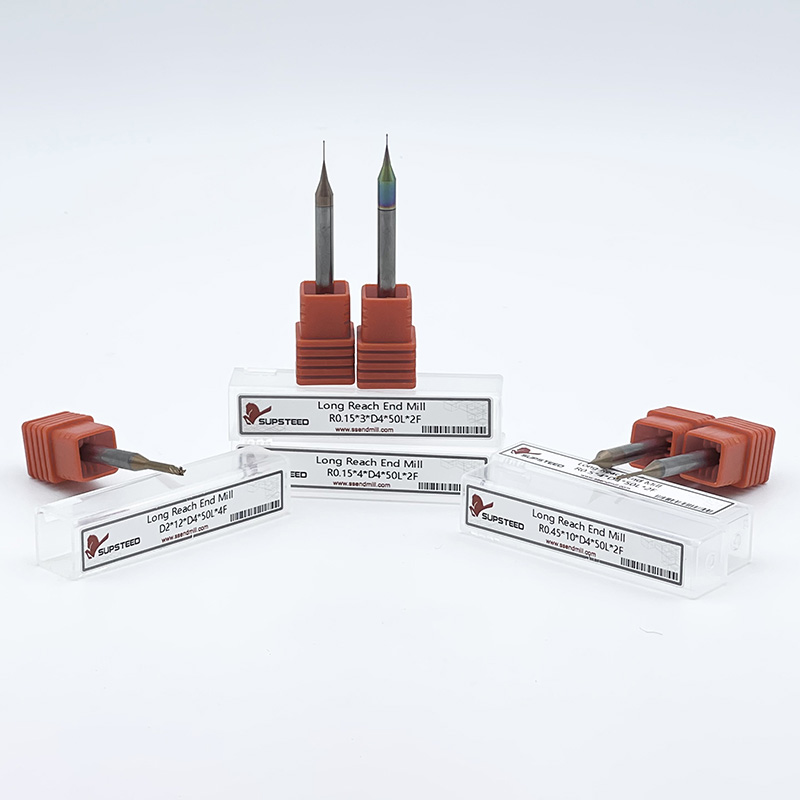
A solução projetada está em fresas de topo com haste reduzida . Essas fresas especializadas equilibram o alcance estendido necessário com a máxima rigidez da ferramenta. Ao localizar a aresta de corte e aliviar a área não cortante da haste, eles fornecem a folga necessária para navegar em geometrias complexas. Esse design permite extrema precisão em cavidades profundas sem sacrificar os tempos de ciclo, as taxas de avanço ou a qualidade final da peça.
A compreensão da geometria precisa dessas ferramentas de corte determina seu desempenho sob cargas radiais pesadas no chão de fábrica. A anatomia da ferramenta foi projetada especificamente para combater as forças de flexão que afetam as operações de bolsões profundos. Quando você estende uma ferramenta para fora do fuso, ela atua como uma viga cantilever. Quanto mais longo o feixe, mais ele se curva sob pressão. Contamos com zonas geométricas específicas para neutralizar esta limitação física.
O desenho consiste em quatro zonas geométricas distintas que trabalham juntas para estabilizar o processo de corte:
Os maquinistas costumam usar a terminologia de forma intercambiável, mas existem distinções claras. O termo fresas de topo com pescoço reduzido normalmente se referem a ferramentas que apresentam um relevo curto e localizado imediatamente atrás da aresta de corte, projetadas para cortes rasos ou extensões de alcance menores. Por outro lado, uma haste reduzida implica uma seção aliviada muito mais longa, estendendo-se significativamente em direção ao porta-ferramenta, projetada especificamente para penetração profunda em cavidades.
A física da rigidez governa o sucesso dessas ferramentas. A deflexão da ferramenta segue uma relação cúbica com o comprimento. Se você dobrar o comprimento de uma ferramenta, ela desviará oito vezes mais sob a mesma carga. Uma fresa de topo de canal longo padrão remove grandes quantidades de material do núcleo para criar os canais, enfraquecendo gravemente a seção transversal. Um comprimento de canal mais curto combinado com um pescoço aliviado maximiza o metal duro mais próximo do fuso. Esta geometria aumenta o momento de inércia. Ela resiste às forças de flexão drasticamente melhor do que as fresas de topo contínuas de canal longo, mantendo a aresta de corte estável e em um percurso verdadeiro.
A usinagem de cavidades profundas exige abordagens especializadas, especialmente em indústrias onde geometrias internas complexas determinam a função da peça. A fabricação de moldes e matrizes depende muito dessas ferramentas. A usinagem de blocos de núcleo e cavidade requer acesso profundo em aços-ferramenta endurecidos como P20 ou H13. Esses moldes geralmente apresentam ângulos de inclinação acentuados e paredes verticais que se estendem por vários centímetros de profundidade.
Ferramentas padrão roçam nessas paredes, causando endurecimento do material e falha rápida da ferramenta. Pernas aliviadas navegam por correntes de ar profundas sem esforço. Eles garantem que a aresta de corte se encaixe no material sem interferência catastrófica da haste, permitindo usinar linhas de partição profundas e bolsões de pinos ejetores com confiança.
O corte inferior e a usinagem de superfícies rebaixadas representam outra aplicação principal. Componentes aeroespaciais e médicos frequentemente apresentam recursos internos inacessíveis por ferramentas padrão de haste reta. A geometria em relevo permite que a aresta de corte passe através de aberturas estreitas para usinar cavidades internas mais largas. Os maquinistas frequentemente combinam hastes aliviadas com perfis especializados, como fresas de pirulito ou fresas de topo esférico. Esta combinação se mostra altamente eficaz em configurações simultâneas de 5 eixos, permitindo que o fuso se articule em torno de recursos internos complexos sem colisão.
O acabamento de alta precisão em alcances estendidos requer estabilidade absoluta da ferramenta. Ao fazer o acabamento de paredes profundas, os maquinistas utilizam ferramentas com haste reduzida e grande número de canais. Essas ferramentas aceitam profundidades de corte radiais muito leves. A alta contagem de canais permite taxas de avanço elevadas enquanto mantém um baixo avanço por dente. A rigidez inerente do pescoço aliviado evita que a ferramenta se afaste da parede. Essa estabilidade garante um acabamento superficial superior, elimina marcas de testemunhas e garante precisão dimensional em toda a profundidade da cavidade.
Parâmetros de usinagem típicos para aplicações em cavidades profundas
| Tipo de operação | Contagem de canais recomendada | Profundidade de corte radial (RDOC) | Profundidade de corte axial (ADOC) | Objetivo principal |
|---|---|---|---|---|
| Desbaste profundo | 2 a 3 Flautas | 5% a 10% do diâmetro | Até 2x Diâmetro | Evacuação máxima de cavacos e remoção de material |
| Paredes de Semiacabamento | 4 flautas | 2% a 5% do diâmetro | Até 3x de diâmetro | Correção de geometria e redução de passos |
| Acabamento de alta precisão | 5 a 7 Flautas | 0,5% a 2% do diâmetro | Profundidade total do recurso | Acabamento superficial espelhado e tolerâncias restritas |
| Corte inferior de 5 eixos | 4 flautas (esféricas) | Variável baseada em CAM | Variável baseada em CAM | Navegando em geometrias internas complexas |
A implantação de ferramentas especializadas envolve a avaliação de métricas de desempenho específicas em relação às restrições operacionais. A deflexão da ferramenta e a redução de vibração destacam-se como as principais vantagens mecânicas. Ao avaliar as relações comprimento/diâmetro (L/D), uma ferramenta padrão de canal longo com uma proporção de 5:1 desviará significativamente mais do que uma ferramenta aliviada com o mesmo alcance geral. A ferramenta aliviada concentra as forças de corte na ponta, enquanto a haste superior mais espessa absorve a carga radial. Esta vantagem estrutural permite avanços mais agressivos sem risco de desvio dimensional.
A qualidade do acabamento superficial está diretamente correlacionada com a rigidez da ferramenta. A vibração harmônica ocorre quando uma ferramenta de corte não possui rigidez para resistir às forças intermitentes do fresamento. Essa vibração se manifesta como marcas visíveis de trepidação nas paredes profundas da cavidade, exigindo posteriormente um extenso trabalho de polimento manual em bancada. O aumento da rigidez se traduz diretamente em vibração amortecida. Uma aresta de corte estável corta o material de forma limpa, deixando um acabamento espelhado mesmo no fundo de um bolsão profundo.
A vida útil da ferramenta e as limitações de reafiação apresentam uma compensação operacional distinta. Ferramentas especializadas com alívio resistem à quebra e mantêm tolerâncias rígidas por muito mais tempo do que ferramentas padrão de alcance estendido. No entanto, a sua geometria complexa introduz desafios de manutenção. Se a aresta de corte lascar ou se desgastar muito, a reafiação se tornará difícil ou totalmente impossível. A combinação de uma nova aresta de corte no pescoço aliviado existente altera a geometria fundamental e as capacidades de folga da ferramenta. Portanto, a proteção antecipada da ferramenta, configurações rígidas e percursos de ferramentas CAM altamente otimizados tornam-se essenciais para maximizar a vida útil da ferramenta e justificar o investimento inicial.
Matriz de comparação de geometria de ferramenta Fresa
| de | topo de canal longo padrão Fresa | de topo com haste reduzida |
|---|---|---|
| Folga na parede | Ruim (alto risco de fricção na haste) | Excelente (liberação garantida) |
| Rigidez da ferramenta | Baixo (Propenso a deflexão pesada) | Alto (diâmetro do núcleo maximizado) |
| Acabamento de superfície | Propenso a tagarelar em alcances estendidos | Acabamentos suaves e sem vibração |
| Capacidade de reafiação | Padrão (facilmente reafiado) | Difícil (geometria frequentemente comprometida) |
| Aplicação Ideal | Perfilamento raso, fresamento periférico | Bolsões profundos, paredes de molde, cortes inferiores |
A seleção da ferramenta aliviada correta requer uma avaliação sistemática da operação de usinagem específica. As relações alcance/diâmetro (L/D) determinam a seleção da linha de base. Os maquinistas devem utilizar uma estrutura de decisão rigorosa ao determinar o comprimento ideal do pescoço. A regra de ouro da usinagem de cavidades profundas é escolher o pescoço mais curto que ainda ultrapasse a profundidade da cavidade. O alcance desnecessário convida a vibrações indesejadas. Se uma cavidade tiver cinco centímetros de profundidade, selecionar uma ferramenta com alcance de sete centímetros sacrifica a rigidez crítica. Combine o comprimento aliviado precisamente com a profundidade necessária do recurso.
A contagem de canais e a geometria de corte devem estar alinhadas com a operação pretendida. Contagens baixas de canais, normalmente dois ou três canais, são excelentes no desbaste de bolsões profundos. Essas ferramentas fornecem canais maciços, maximizando a remoção de cavacos ao evacuar material de espaços confinados. Por outro lado, contagens altas de flautas de quatro ou mais são obrigatórias para passes finais. O acabamento prioriza o acabamento superficial em detrimento das taxas de remoção de material. Contagens altas de canais exigem profundidades de corte radiais e axiais leves para proteger o pescoço frágil contra torque excessivo.
A seleção do perfil influencia fortemente a capacidade de sobrevivência da ferramenta. Adicionar um raio de canto a uma ferramenta aliviada reduz significativamente o risco de lascamento do canto. Os perfis quadrados concentram a tensão no canto agudo, tornando-os vulneráveis em ambientes de cavidades profundas de alta tensão. Um raio de canto distribui as forças de corte por uma área de superfície maior, prolongando a vida útil da ferramenta e evitando falhas catastróficas da aresta durante engajamentos pesados.
Revestimentos e substratos desempenham um papel vital no gerenciamento térmico. Cavidades profundas restringem o acesso ao líquido refrigerante, levando ao rápido acúmulo de calor na zona de corte. Os revestimentos específicos do material atenuam esse choque térmico. O nitreto de alumínio e titânio (AlTiN) é excelente em aplicações de alto calor, formando uma camada protetora de óxido que protege o substrato de metal duro. Carbonitreto de titânio (TiCN) oferece extrema dureza para materiais abrasivos. A seleção do revestimento correto garante que a aresta de corte sobreviva ao ambiente hostil e não lubrificado no fundo de um bolsão profundo.
A execução de percursos de cavidade profunda apresenta riscos específicos que exigem mitigação proativa. A quebra da ferramenta no raio de transição continua sendo o principal modo de falha. Esta falha decorre da concentração de tensão no ponto exato onde o pescoço reduzido encontra a haste completa. Cargas radiais pesadas ou picos repentinos no engate da ferramenta agravam esse estresse, quebrando a ferramenta instantaneamente. A mitigação requer programação CAM avançada. Utilize fresamento de alta eficiência (HEM) ou percursos de fresamento dinâmico. Essas estratégias mantêm uma carga constante e leve da ferramenta, controlando o ângulo de engate. Certifique-se de que o software CAM gere entradas e saídas suaves e arqueadas para evitar carregamento de choque na ferramenta na entrada.
A má evacuação de cavacos destrói ferramentas em bolsões profundos. Os chips ficam presos em cavidades profundas e estreitas. A ferramenta recorta esses cavacos endurecidos, levando à rápida degradação da aresta e eventual falha da ferramenta. A mitigação exige um gerenciamento agressivo de chips. Implemente refrigeração de alta pressão através do fuso para soprar cavacos para cima e para fora da cavidade. Ao usinar materiais que exigem corte a seco, como certos aços para ferramentas, utilize jatos de ar de alta velocidade. Implemente estratégias de fresamento pica-pau ou retraia a ferramenta periodicamente para permitir que os cavacos saiam da zona de corte com segurança.
Excentricidade excessiva e danos no manuseio comprometem a precisão antes mesmo de o fuso girar. O alcance estendido amplia qualquer excentricidade presente no cone do fuso ou no porta-ferramenta. Um milésimo de polegada de desvio no suporte se traduz em um desvio enorme na ponta de uma ferramenta de longo alcance. Além disso, o pescoço aliviado torna a ferramenta fisicamente frágil durante o manuseio, configuração e armazenamento. A mitigação exige disciplina rígida no chão de fábrica.
Para evitar desgaste e danos no manuseio, siga este protocolo de configuração rigoroso:
Navegar pelas complexidades da usinagem de cavidades profundas requer abandonar abordagens de ferramentas padrão. As geometrias de haste com alívio não são fresas de uso geral. Eles representam um investimento obrigatório e especializado para aplicações de bolsões profundos e complexos de 5 eixos, onde a folga da haste e a rigidez estrutural estão fundamentalmente em conflito. Ao localizar a ação de corte e maximizar o diâmetro da haste, essas ferramentas superam as limitações físicas do fresamento de alcance estendido.
As equipes de engenharia e usinagem devem auditar suas operações atuais de cavidades profundas. Analise taxas de refugo, documente rejeições de acabamento superficial e monitore o consumo de ferramentas em bolsões profundos. Se as ferramentas padrão de canal longo causarem imprecisões dimensionais ou exigirem polimento manual excessivo, a transição para geometrias de pescoço aliviadas é tecnicamente justificada.
R: As fresas de topo com pescoço reduzido apresentam um relevo curto e localizado imediatamente atrás dos canais de corte, usado principalmente para cortes rasos. As fresas de topo com haste reduzida possuem uma seção aliviada muito mais longa que se estende significativamente em direção ao porta-ferramenta, projetada especificamente para fornecer folga para penetração profunda na cavidade.
A: A deflexão depende da relação comprimento-diâmetro (L/D) e das forças de corte. Enquanto as ferramentas padrão lutam para superar a proporção de 3:1, as ferramentas com haste reduzida podem usinar com sucesso nas proporções de 5:1, 8:1 ou até mesmo 10:1. O sucesso em profundidades extremas requer profundidades de corte radiais muito leves e estratégias de fresamento dinâmicas.
R: Sim. O alcance estendido amplia o desvio exponencialmente. Os porta-pinças padrão muitas vezes não possuem a concentricidade necessária. Os maquinistas devem usar suportes de alta precisão, como encaixe por contração ou mandris hidráulicos, para manter o Total Indicator Runout (TIR) próximo de zero, evitando desgaste prematuro da ferramenta e trepidação.
R: Evite vibrações maximizando a rigidez. Escolha o comprimento de pescoço mais curto possível para a cavidade. Use um porta-ferramentas de alta precisão. Programe profundidades de corte radiais leves (RDOC) e utilize percursos de fresamento de alta eficiência (HEM) para manter uma força de corte baixa e constante.
R: Eles não são projetados para desbaste pesado tradicional com grandes engates axiais e radiais. O pescoço aliviado cria um ponto estrutural fraco sob forte torque. Em vez disso, eles devem ser usados com técnicas de desbaste dinâmico, realizando cortes axiais profundos, mas passos radiais extremamente leves.
R: Uma contagem alta de canais, normalmente de quatro a seis canais, é ideal para acabamento. Mais canais permitem uma taxa de avanço mais alta, mantendo um baixo avanço por dente. Isto reduz a pressão radial no pescoço estendido e gera um acabamento superficial superior em paredes profundas.