Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-18 Origine : Site

L'usinage de cavités profondes repousse les limites physiques des outils de coupe et de la dynamique des broches. À mesure que la profondeur d’usinage augmente, la déviation de l’outil, le broutage et le risque de défaillance catastrophique de l’outil augmentent de façon exponentielle. Les machinistes sont confrontés à une bataille constante contre la physique lorsqu'ils tentent d'atteindre le fond d'une poche profonde ou d'une cavité de moule tout en maintenant l'intégrité structurelle de la coupe.
Les fraises standard à longue cannelure échouent systématiquement dans ces applications agressives de poches profondes. Les longues cannelures continues souffrent d'un frottement important de la tige contre les parois de la cavité, créant une friction et une chaleur indésirables. Ce jeu inadéquat détruit les finitions de surface, induit des vibrations harmoniques massives et élimine la possibilité de maintenir des tolérances dimensionnelles serrées sur des portées étendues.
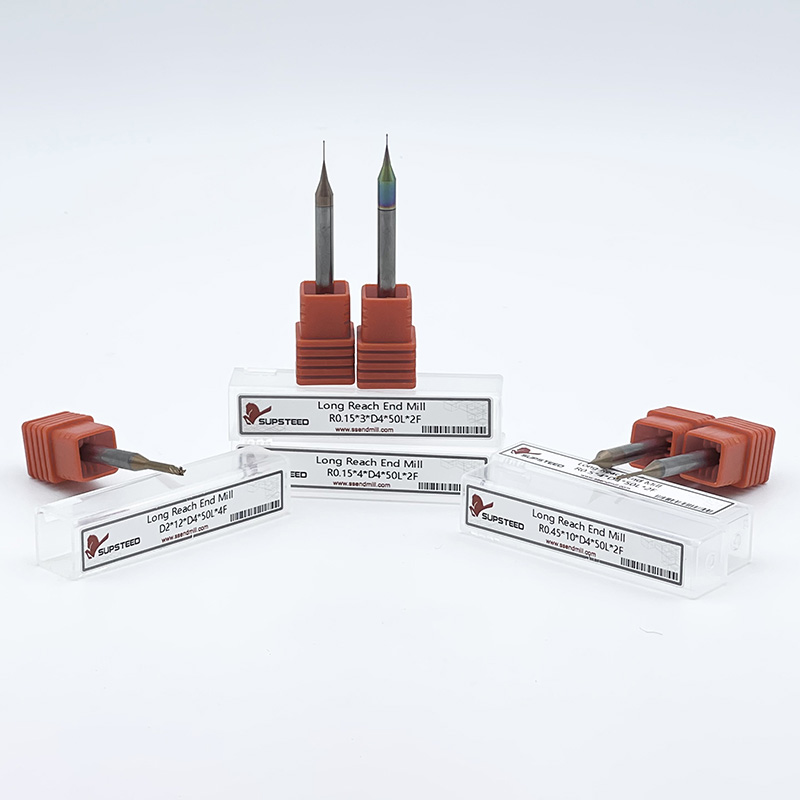
La solution technique réside dans fraises à queue réduite . Ces fraises spécialisées équilibrent la portée étendue requise avec une rigidité maximale de l'outil. En localisant l'arête de coupe et en soulageant la zone de tige non coupante, ils fournissent le dégagement nécessaire pour naviguer dans des géométries complexes. Cette conception permet une précision extrême dans les cavités profondes sans sacrifier les temps de cycle, les vitesses d'avance ou la qualité finale de la pièce.
Comprendre la géométrie précise de ces outils de coupe dicte leurs performances sous de lourdes charges radiales dans l'atelier. L'anatomie de l'outil est conçue spécifiquement pour lutter contre les forces de flexion qui nuisent aux opérations de poches profondes. Lorsque vous sortez un outil de la broche, il agit comme une poutre en porte-à-faux. Plus la poutre est longue, plus elle se plie sous la pression. Nous nous appuyons sur des zones géométriques spécifiques pour contrecarrer cette limitation physique.
La conception se compose de quatre zones géométriques distinctes qui travaillent ensemble pour stabiliser le processus de découpe :
Les machinistes utilisent souvent la terminologie de manière interchangeable, mais il existe des distinctions claires. Le terme Les fraises à col réduit font généralement référence à des outils présentant un relief court et localisé immédiatement derrière le tranchant, conçus pour des contre-dépouilles peu profondes ou des extensions de portée mineures. À l'inverse, une tige réduite implique une section soulagée beaucoup plus longue s'étendant considérablement vers le porte-outil, conçue spécifiquement pour une pénétration profonde dans les cavités.
La physique de la rigidité régit le succès de ces outils. La déviation de l'outil suit une relation cubique avec la longueur. Si vous doublez la longueur d’un outil, il fléchit huit fois plus sous la même charge. Une fraise standard à longue cannelure enlève des quantités massives de matériau de base pour créer les cannelures, affaiblissant considérablement la section transversale. Une longueur de flûte plus courte combinée à un col allégé maximise le carbure monobloc plus près de la broche. Cette géométrie augmente le moment d'inertie. Elle résiste considérablement mieux aux forces de flexion que les fraises continues à longue goujure, gardant l'arête de coupe stable et sur un véritable parcours d'outil.
L'usinage de cavités profondes nécessite des approches spécialisées, en particulier dans les industries où des géométries internes complexes dictent le fonctionnement des pièces. La fabrication de moules et de matrices repose en grande partie sur ces outils allégés. L'usinage de blocs de noyau et d'empreinte nécessite d'atteindre profondément les aciers à outils trempés comme le P20 ou le H13. Ces moules présentent souvent des angles de dépouille abrupts et des parois verticales qui s'étendent sur plusieurs pouces de profondeur.
Les outils standards frottent contre ces parois, provoquant un écrouissage du matériau et une défaillance rapide de l'outil. Les tiges soulagées naviguent sans effort dans ces courants d’air profonds. Ils garantissent que le tranchant s'engage dans le matériau sans interférence catastrophique de la tige, vous permettant ainsi d'usiner des lignes de joint profondes et des poches d'éjecteurs en toute confiance.
La contre-dépouille et l'usinage de surfaces en retrait représentent une autre application principale. Les composants aérospatiaux et médicaux présentent souvent des caractéristiques internes inaccessibles aux outils standard à tige droite. La géométrie en relief permet au tranchant de passer à travers des ouvertures étroites pour usiner des cavités internes plus larges. Les machinistes associent fréquemment des tiges soulagées à des profils spécialisés, tels que des coupe-sucettes ou des fraises sphériques. Cette combinaison s'avère très efficace dans les configurations simultanées à 5 axes, permettant à la broche de s'articuler autour de caractéristiques internes complexes sans collision.
La finition de haute précision sur des portées étendues nécessite une stabilité absolue de l'outil. Lors de la finition de murs profonds, les machinistes déploient des outils à tige réduite à grand nombre de cannelures. Ces outils acceptent des profondeurs de coupe radiales très légères. Le nombre élevé de cannelures permet des vitesses d'avance élevées tout en maintenant une faible avance par dent. La rigidité inhérente du col dégagé empêche l'outil de s'éloigner du mur. Cette stabilité garantit une finition de surface supérieure, élimine les marques témoins et garantit une précision dimensionnelle serrée sur toute la profondeur de la cavité.
Paramètres d'usinage typiques pour les applications à cavité profonde
| Type d'opération | Nombre de cannelures recommandé | Profondeur de passe radiale (RDOC) | Profondeur de passe axiale (ADOC) | Objectif principal |
|---|---|---|---|---|
| Ebauche de poche profonde | 2 à 3 flûtes | 5% à 10% du diamètre | Jusqu'à 2x diamètre | Évacuation maximale des copeaux et enlèvement de matière |
| Murs semi-finis | 4 flûtes | 2% à 5% du diamètre | Jusqu'à 3x diamètre | Corriger la géométrie et réduire les enjambements |
| Finition de haute précision | 5 à 7 flûtes | 0,5% à 2% du diamètre | Pleine profondeur de fonctionnalités | Finition de surface miroir et tolérances serrées |
| Contre-cotation sur 5 axes | 4 flûtes (sphériques) | Variable basée sur CAM | Variable basée sur CAM | Naviguer dans des géométries internes complexes |
Le déploiement d'outils spécialisés implique l'évaluation de mesures de performances spécifiques par rapport aux contraintes opérationnelles. La déviation de l’outil et la réduction du broutage constituent les principaux avantages mécaniques. Lors de l'évaluation des rapports longueur/diamètre (L/D), un outil standard à longue cannelure avec un rapport de 5:1 déviera beaucoup plus qu'un outil soulagé à la même portée globale. L'outil soulagé concentre les forces de coupe à la pointe, tandis que la tige supérieure plus épaisse absorbe la charge radiale. Cet avantage structurel permet des vitesses d'avance plus agressives sans risque d'écart dimensionnel.
La qualité de la finition de surface est directement liée à la rigidité de l'outil. Une vibration harmonique se produit lorsqu'un outil de coupe n'a pas la rigidité nécessaire pour résister aux forces intermittentes du fraisage. Cette vibration se manifeste par des marques de broutage visibles sur les parois des cavités profondes, nécessitant ultérieurement de nombreux travaux de polissage manuel sur banc. Une rigidité accrue se traduit directement par des vibrations amorties. Un tranchant stable cisaille proprement le matériau, laissant une finition semblable à un miroir, même au fond d'une poche profonde.
La durée de vie de l'outil et les limitations de réaffûtage présentent un compromis opérationnel distinct. Les outils spécialisés à dégagement résistent à la casse et maintiennent des tolérances serrées beaucoup plus longtemps que les outils standard à portée étendue. Cependant, leur géométrie complexe présente des problèmes de maintenance. Si le tranchant s’écaille ou s’use fortement, le réaffûtage devient difficile, voire totalement impossible. L'intégration d'un nouveau tranchant dans le col soulagé existant modifie la géométrie fondamentale et les capacités de dégagement de l'outil. Par conséquent, une protection initiale de l'outil, des configurations rigides et des parcours d'outils de FAO hautement optimisés deviennent essentiels pour maximiser la durée de vie de l'outil et justifier l'investissement initial.
de la matrice de comparaison de la géométrie des outils Fraise en bout
| Caractéristique | standard à longue cannelure Fraise | en bout à queue réduite |
|---|---|---|
| Dégagement du mur | Mauvais (risque élevé de frottement de la tige) | Excellent (déstockage garanti) |
| Rigidité de l'outil | Faible (sujet à une forte déviation) | Élevé (diamètre de noyau maximisé) |
| Finition de surface | Sujet au bavardage à des distances étendues | Finitions lisses et sans bavardage |
| Capacité de réaffûtage | Standard (facilement réaffûté) | Difficile (Géométrie souvent compromise) |
| Application idéale | Profilage superficiel, fraisage périphérique | Poches profondes, parois de moule, contre-dépouilles |
La sélection du bon outil de dégagement nécessite une évaluation systématique de l'opération d'usinage spécifique. Les ratios portée/diamètre (L/D) dictent la sélection de la ligne de base. Les machinistes doivent utiliser un cadre décisionnel strict pour déterminer la longueur optimale du cou. La règle d'or de l'usinage de cavités profondes est de choisir le col le plus court absolu qui dégage néanmoins la profondeur de la cavité. Une portée inutile invite à des vibrations indésirables. Si une cavité a une profondeur de deux pouces, la sélection d'un outil avec une portée de trois pouces sacrifie une rigidité critique. Faites correspondre la longueur du relief avec précision à la profondeur requise de la fonction.
Le nombre de cannelures et la géométrie de coupe doivent s'aligner sur l'opération prévue. Un faible nombre de cannelures, généralement deux ou trois cannelures, excellent dans l'ébauche de poches profondes. Ces outils fournissent des vallées de cannelures massives, maximisant le dégagement des copeaux lors de l'évacuation des matériaux dans des espaces confinés. À l’inverse, un nombre élevé de flûtes de quatre ou plus est obligatoire pour les passes finales. La finition donne la priorité à la finition de surface plutôt qu'aux taux d'enlèvement de matière. Un nombre élevé de cannelures nécessite de légères profondeurs de coupe radiales et axiales pour protéger le col fragile d'un couple excessif.
La sélection du profil influence fortement la capacité de survie de l'outil. L'ajout d'un rayon de coin à un outil soulagé réduit considérablement le risque d'écaillage des coins. Les profils carrés concentrent les contraintes au niveau des angles vifs, les rendant vulnérables dans les environnements de cavités profondes à fortes contraintes. Un rayon d'angle répartit les forces de coupe sur une plus grande surface, prolongeant la durée de vie de l'outil et évitant une défaillance catastrophique des bords lors d'un engagement intense.
Les revêtements et les substrats jouent un rôle essentiel dans la gestion thermique. Des cavités profondes restreignent l'accès au liquide de refroidissement, entraînant une accumulation rapide de chaleur au niveau de la zone de coupe. Des revêtements spécifiques au matériau atténuent ce choc thermique. Le nitrure d'aluminium et de titane (AlTiN) excelle dans les applications à haute température, formant une couche d'oxyde protectrice qui protège le substrat en carbure. Le carbonitrure de titane (TiCN) offre une dureté extrême pour les matériaux abrasifs. La sélection du revêtement approprié garantit que le tranchant survit à l'environnement difficile et non lubrifié au fond d'une poche profonde.
L'exécution de parcours d'outils pour cavités profondes introduit des risques spécifiques qui nécessitent une atténuation proactive. La rupture d'outil au niveau du rayon de transition reste un mode de défaillance principal. Cette défaillance provient de la concentration des contraintes au point exact où le col réduit rencontre la tige complète. De lourdes charges radiales ou des pics soudains d'engagement de l'outil exacerbent cette contrainte, cassant instantanément l'outil. L'atténuation nécessite une programmation CAM avancée. Utilisez le fraisage à haute efficacité (HEM) ou les parcours d'outils de fraisage dynamiques. Ces stratégies maintiennent une charge d'outil légère et constante en contrôlant l'angle d'engagement. Assurez-vous que le logiciel CAM génère des entrées et des sorties fluides et en forme d'arc pour éviter toute charge par choc sur l'outil lors de l'entrée.
Une mauvaise évacuation des copeaux détruit les outils situés dans les poches profondes. Les copeaux restent piégés dans des cavités profondes et étroites. L'outil recoupe ces copeaux durcis, entraînant une dégradation rapide des bords et une éventuelle défaillance de l'outil. L'atténuation nécessite une gestion agressive des puces. Appliquez un liquide de refroidissement à haute pression à travers la broche pour projeter les copeaux vers le haut et hors de la cavité. Si vous usinez des matériaux qui nécessitent une coupe à sec, tels que certains aciers à outils, utilisez des jets d'air à haute vitesse. Mettez en œuvre des stratégies de fraisage par débourrage ou rétractez l'outil périodiquement pour permettre aux copeaux de dégager la zone de coupe en toute sécurité.
Un faux-rond excessif et des dommages causés par la manipulation compromettent la précision avant même que la broche ne tourne. La portée étendue amplifie tout faux-rond présent dans le cône de broche ou le porte-outil. Un millième de pouce de faux-rond au niveau du support se traduit par une déviation massive à la pointe d'un outil à longue portée. De plus, le col soulagé rend l'outil physiquement fragile lors de la manipulation, de l'installation et du stockage. L’atténuation nécessite une discipline stricte au sein de l’atelier.
Pour éviter les dommages liés à la manipulation et au faux-rond, suivez ce protocole de configuration strict :
Naviguer dans les complexités de l’usinage de cavités profondes nécessite d’abandonner les approches d’outillage standard. Les géométries de tige en relief ne sont pas des fraises à usage général. Ils représentent un investissement obligatoire et spécialisé pour les applications de poches profondes et complexes à 5 axes où le jeu de la tige et la rigidité structurelle sont fondamentalement en contradiction. En localisant l'action de coupe et en maximisant le diamètre de la tige, ces outils surmontent les limites physiques du fraisage à grande portée.
Les équipes d’ingénierie et d’usinage doivent auditer leurs opérations actuelles de cavité profonde. Analysez les taux de rebut, documentez les rejets d’état de surface et suivez la consommation d’outils dans les poches profondes. Si les outils standard à longues goujures provoquent des imprécisions dimensionnelles ou nécessitent un polissage manuel excessif, la transition vers des géométries de col allégées est techniquement justifiée.
R : Les fraises à col réduit présentent un relief court et localisé immédiatement derrière les cannelures de coupe, principalement utilisées pour les contre-dépouilles peu profondes. Les fraises à queue réduite ont une section soulagée beaucoup plus longue qui s'étend considérablement vers le porte-outil, conçue spécifiquement pour fournir un dégagement pour une pénétration profonde dans la cavité.
R : La déflexion dépend du rapport longueur/diamètre (L/D) et des forces de coupe. Alors que les outils standard peinent à dépasser un rapport de 3:1, les outils à tige réduite peuvent usiner avec succès à des rapports de 5:1, 8:1 ou même 10:1. Le succès à des profondeurs extrêmes nécessite des profondeurs de coupe radiales très légères et des stratégies de fraisage dynamiques.
R : Oui. La portée étendue amplifie le faux-rond de façon exponentielle. Les mandrins à pinces standard manquent souvent de la concentricité nécessaire. Les machinistes doivent utiliser des supports de haute précision comme des mandrins à fretter ou des mandrins hydrauliques pour maintenir le voile total de l'indicateur (TIR) proche de zéro, évitant ainsi l'usure prématurée de l'outil et le broutage.
R : Evitez les vibrations en maximisant la rigidité. Choisissez la longueur de col la plus courte possible pour la cavité. Utilisez un porte-outil de haute précision. Programmez des profondeurs de coupe radiales légères (RDOC) et utilisez des parcours d'outils de fraisage à haute efficacité (HEM) pour maintenir une force de coupe constante et faible.
R : Ils ne sont pas conçus pour l'ébauche lourde traditionnelle avec de grands engagements axiaux et radiaux. Le col soulagé crée un point faible structurel sous un couple important. Au lieu de cela, ils doivent être utilisés avec des techniques d'ébauche dynamiques, en effectuant des coupes axiales profondes mais des enjambements radiaux extrêmement légers.
R : Un nombre élevé de cannelures, généralement quatre à six cannelures, est idéal pour la finition. Un plus grand nombre de cannelures permet une vitesse d'avance plus élevée tout en maintenant une faible avance par dent. Cela réduit la pression radiale sur le col étendu et génère une finition de surface supérieure sur les parois profondes.