Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-18 Origine: Sito

La lavorazione di cavità profonde spinge i limiti fisici degli utensili da taglio e della dinamica del mandrino. Con l’aumentare della profondità di lavorazione, la deflessione dell’utensile, le vibrazioni e il rischio di guasti catastrofici dell’utensile aumentano in modo esponenziale. I macchinisti affrontano una battaglia costante contro la fisica quando cercano di raggiungere il fondo di una tasca profonda o di una cavità dello stampo mantenendo l'integrità strutturale del taglio.
Le frese standard con elica lunga falliscono costantemente in queste applicazioni aggressive di realizzazione di tasche profonde. Le scanalature lunghe e continue soffrono di un forte sfregamento del gambo contro le pareti della cavità, creando attrito e calore indesiderati. Questo gioco inadeguato distrugge le finiture superficiali, induce massicce vibrazioni armoniche ed elimina la capacità di mantenere tolleranze dimensionali strette a distanze estese.
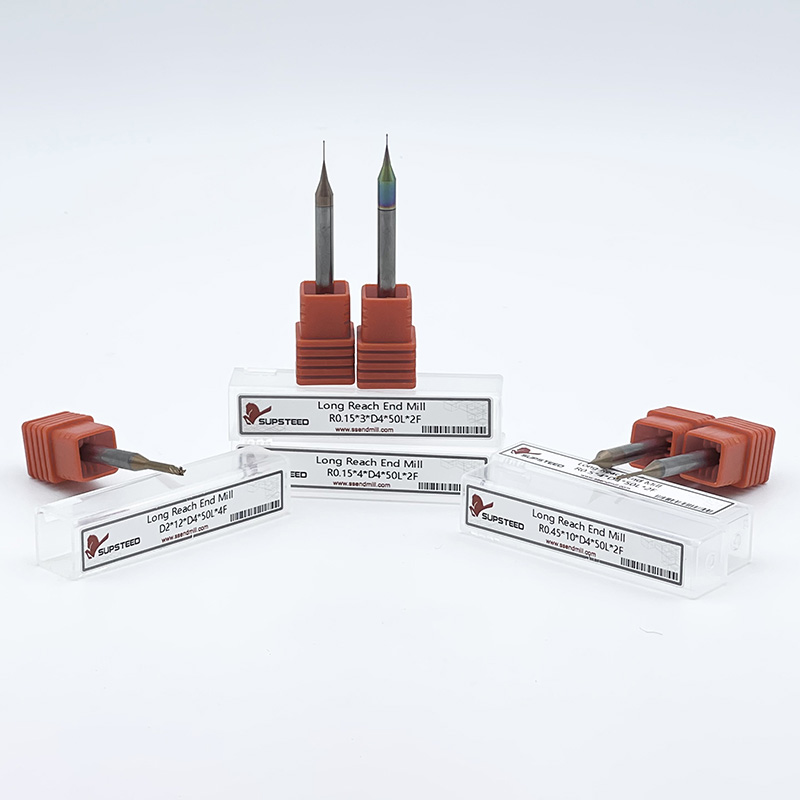
La soluzione ingegneristica sta in frese a gambo ridotto . Queste frese specializzate bilanciano la portata estesa richiesta con la massima rigidità dell'utensile. Localizzando il tagliente e alleviando l'area del gambo non tagliente, forniscono lo spazio necessario per spostarsi in geometrie complesse. Questo design consente un'estrema precisione nelle cavità profonde senza sacrificare i tempi di ciclo, le velocità di avanzamento o la qualità della parte finale.
Comprendere la geometria precisa di questi utensili da taglio ne determina le prestazioni in presenza di carichi radiali pesanti in officina. L'anatomia dell'utensile è progettata specificatamente per combattere le forze di flessione che affliggono le operazioni di svuotamento profonde. Quando si estende un utensile fuori dal mandrino, funziona come una trave a sbalzo. Più la trave è lunga, più si piega sotto pressione. Facciamo affidamento su zone geometriche specifiche per contrastare questa limitazione fisica.
Il design è costituito da quattro zone geometriche distinte che lavorano insieme per stabilizzare il processo di taglio:
I macchinisti usano spesso la terminologia in modo intercambiabile, ma esistono chiare distinzioni. Il termine Le frese a collo ridotto si riferiscono tipicamente a utensili dotati di un rilievo corto e localizzato immediatamente dietro il tagliente, progettati per sottosquadri poco profondi o estensioni di portata minori. Al contrario, un gambo ridotto implica una sezione in rilievo molto più lunga che si estende in modo significativo verso il portautensile, progettata specificatamente per la penetrazione in cavità profonde.
La fisica della rigidità determina il successo di questi strumenti. La deflessione dell'utensile segue una relazione cubica con la lunghezza. Se si raddoppia la lunghezza di uno strumento, esso si deforma otto volte di più sotto lo stesso carico. Una fresa standard a scanalatura lunga rimuove enormi quantità di materiale centrale per creare le scanalature, indebolendo gravemente la sezione trasversale. Una lunghezza della scanalatura più corta combinata con un collo alleggerito massimizza il metallo duro più vicino al mandrino. Questa geometria aumenta il momento di inerzia. Resiste alle forze di flessione in modo decisamente migliore rispetto alle frese continue a elica lunga, mantenendo il tagliente stabile e su un percorso utensile reale.
La lavorazione di cavità profonde richiede approcci specializzati, in particolare nei settori in cui geometrie interne complesse determinano la funzione della parte. La produzione di stampi e matrici fa molto affidamento su questi strumenti alleggeriti. La lavorazione di blocchi con anima e cavità richiede di raggiungere in profondità gli acciai per utensili temprati come P20 o H13. Questi stampi sono spesso caratterizzati da angoli di sformo ripidi e pareti verticali che si estendono per diversi centimetri di profondità.
Gli utensili standard sfregano contro queste pareti, causando un incrudimento del materiale e un rapido cedimento dell'utensile. Gli stinchi sollevati navigano senza sforzo in queste correnti d'aria profonde. Garantiscono che il tagliente si impegni con il materiale senza catastrofiche interferenze dello stelo, consentendo di lavorare con sicurezza linee di giunzione profonde e tasche per perni di espulsione.
La lavorazione di sottosquadri e di superfici incassate rappresenta un'altra applicazione primaria. I componenti aerospaziali e medicali presentano spesso caratteristiche interne inaccessibili agli utensili standard a codolo cilindrico. La geometria alleggerita consente al tagliente di passare attraverso aperture strette per lavorare cavità interne più ampie. I macchinisti spesso abbinano gambi alleggeriti con profili specializzati, come frese per lecca-lecca o frese a candela sferiche. Questa combinazione si rivela estremamente efficace nelle configurazioni simultanee a 5 assi, consentendo al mandrino di articolarsi attorno a caratteristiche interne complesse senza collisioni.
La finitura ad alta precisione a distanze estese richiede un'assoluta stabilità dell'utensile. Quando si rifiniscono pareti profonde, gli operatori utilizzano utensili a stelo ridotto con un numero elevato di scanalature. Questi utensili accettano profondità di taglio radiali molto leggere. L'elevato numero di scanalature consente velocità di avanzamento elevate mantenendo un basso avanzamento per dente. La rigidità intrinseca del collo alleggerito impedisce all'utensile di allontanarsi dalla parete. Questa stabilità garantisce una finitura superficiale superiore, elimina i segni dei testimoni e garantisce una precisa precisione dimensionale su tutta la profondità della cavità.
Parametri di lavorazione tipici per applicazioni con cavità profonde
| Tipo di operazione | Numero di eliche consigliato | Profondità di taglio radiale (RDOC) | Profondità di taglio assiale (ADOC) | Obiettivo primario |
|---|---|---|---|---|
| Sgrossatura di tasche profonde | Da 2 a 3 flauti | Dal 5% al 10% del diametro | Fino a 2x diametro | Massima evacuazione del truciolo e asportazione di materiale |
| Pareti di semifinitura | 4 flauti | Dal 2% al 5% del diametro | Fino a 3 volte il diametro | Correzione della geometria e riduzione dei passaggi |
| Finitura ad alta precisione | Da 5 a 7 flauti | Dallo 0,5% al 2% del diametro | Funzionalità complete | Finitura superficiale a specchio e tolleranze strette |
| Sottoquotazione a 5 assi | 4 flauti (sferici) | Variabile in base al CAM | Variabile in base al CAM | Navigazione di geometrie interne complesse |
L'implementazione di strumenti specializzati implica la valutazione di parametri prestazionali specifici rispetto ai vincoli operativi. La deflessione dell'utensile e la riduzione delle vibrazioni sono i principali vantaggi meccanici. Quando si valutano i rapporti lunghezza/diametro (L/D), un utensile standard a canna lunga con un rapporto 5:1 si fletterà significativamente di più rispetto a un utensile con scarico alla stessa portata complessiva. L'utensile alleggerito concentra le forze di taglio proprio sulla punta, mentre il gambo superiore più spesso assorbe il carico radiale. Questo vantaggio strutturale consente velocità di avanzamento più aggressive senza il rischio di deviazioni dimensionali.
La qualità della finitura superficiale è direttamente correlata alla rigidità dell'utensile. La vibrazione armonica si verifica quando un utensile da taglio non ha la rigidità necessaria per resistere alle forze intermittenti della fresatura. Questa vibrazione si manifesta come segni di vibrazione visibili sulle pareti di cavità profonde, richiedendo successivamente un ampio lavoro manuale di lucidatura al banco. La maggiore rigidità si traduce direttamente in vibrazioni smorzate. Un tagliente stabile taglia il materiale in modo netto, lasciando una finitura a specchio anche sul fondo di una tasca profonda.
La durata dell'utensile e le limitazioni della riaffilatura rappresentano un chiaro compromesso operativo. Gli strumenti speciali con scarico resistono alla rottura e mantengono tolleranze strette molto più a lungo rispetto agli strumenti standard a portata estesa. Tuttavia, la loro geometria complessa introduce sfide di manutenzione. Se il tagliente si scheggia o si usura pesantemente, la riaffilatura diventa difficile o del tutto impossibile. L'unione di un nuovo tagliente nel collo scaricato esistente altera la geometria fondamentale dell'utensile e le capacità di gioco. Pertanto, la protezione anticipata dell’utensile, le configurazioni rigide e i percorsi utensile CAM altamente ottimizzati diventano fondamentali per massimizzare la durata dell’utensile e giustificare l’investimento iniziale.
Matrice di confronto della geometria dell'utensile Caratteristica
| Fresa | standard a taglio lungo Fresa | a gambo ridotto |
|---|---|---|
| Distanza dal muro | Scarso (alto rischio di sfregamento del gambo) | Eccellente (autorizzazione garantita) |
| Rigidità dello strumento | Basso (incline a deviazioni pesanti) | Alto (diametro del nucleo massimo) |
| Finitura superficiale | Incline a chiacchierare a distanze estese | Finiture lisce e senza chiacchiere |
| Capacità di riaffilatura | Standard (facilmente riaffilabile) | Difficile (geometria spesso compromessa) |
| Applicazione ideale | Profilatura superficiale, fresatura periferica | Tasche profonde, pareti dello stampo, sottosquadri |
La selezione dell'utensile scaricato corretto richiede una valutazione sistematica della specifica operazione di lavorazione. I rapporti portata-diametro (L/D) determinano la selezione della linea di base. I macchinisti devono utilizzare un quadro decisionale rigoroso per determinare la lunghezza ottimale del collo. La regola d'oro della lavorazione di cavità profonde è scegliere il collo più corto in assoluto che consenta comunque di liberare la profondità della cavità. Una portata non necessaria invita a vibrazioni indesiderate. Se una cavità è profonda due pollici, la scelta di uno strumento con una portata di tre pollici sacrifica la rigidità critica. Abbina la lunghezza scaricata esattamente alla profondità richiesta dell'elemento.
Il numero delle scanalature e la geometria di taglio devono essere in linea con l'operazione prevista. Un basso numero di eliche, in genere due o tre eliche, eccelle nella sgrossatura di tasche profonde. Questi utensili forniscono ampi avvallamenti delle scanalature, massimizzando l'eliminazione dei trucioli durante l'evacuazione del materiale da spazi ristretti. Al contrario, per le passate di finitura sono obbligatori conteggi elevati di quattro o più scanalature. La finitura dà priorità alla finitura superficiale rispetto alle velocità di rimozione del materiale. Un numero elevato di scanalature richiede profondità di taglio radiali e assiali leggere per proteggere il fragile collo da una coppia eccessiva.
La selezione del profilo influenza fortemente la sopravvivenza dello strumento. L'aggiunta di un raggio d'angolo ad un utensile scaricato riduce significativamente il rischio di scheggiatura dell'angolo. I profili quadrati concentrano lo stress sull'angolo acuto, rendendoli vulnerabili in ambienti con cavità profonde ad alto stress. Un raggio angolare distribuisce le forze di taglio su un'area superficiale più ampia, prolungando la durata dell'utensile e prevenendo rotture catastrofiche del tagliente durante l'impegno pesante.
I rivestimenti e i substrati svolgono un ruolo fondamentale nella gestione termica. Le cavità profonde limitano l'accesso al refrigerante, determinando un rapido accumulo di calore nella zona di taglio. I rivestimenti specifici del materiale mitigano questo shock termico. Il nitruro di alluminio e titanio (AlTiN) eccelle nelle applicazioni ad alto calore, formando uno strato protettivo di ossido che protegge il substrato di carburo. Il carbonitruro di titanio (TiCN) offre una durezza estrema per i materiali abrasivi. La selezione del rivestimento corretto garantisce che il tagliente sopravviva all'ambiente ostile e non lubrificato sul fondo di una tasca profonda.
L'esecuzione di percorsi utensile per cavità profonde introduce rischi specifici che richiedono una mitigazione proattiva. La rottura dell'utensile nel raggio di transizione rimane una delle principali modalità di guasto. Questo cedimento deriva dalla concentrazione delle sollecitazioni nel punto esatto in cui il collo ridotto incontra il gambo completo. Carichi radiali pesanti o picchi improvvisi nell'impegno dell'utensile aggravano questo stress, facendo scattare istantaneamente l'utensile. La mitigazione richiede una programmazione CAM avanzata. Utilizza la fresatura ad alta efficienza (HEM) o percorsi utensile di fresatura dinamici. Queste strategie mantengono un carico dell'utensile costante e leggero controllando l'angolo di impegno. Assicurarsi che il software CAM generi attacchi e uscite uniformi e ad arco per evitare carichi d'urto sull'utensile all'entrata.
Una scarsa evacuazione dei trucioli distrugge gli utensili nelle tasche profonde. I trucioli rimangono intrappolati in cavità strette e profonde. L'utensile taglia nuovamente questi trucioli induriti, portando a un rapido degrado del tagliente e al possibile guasto dell'utensile. La mitigazione richiede una gestione aggressiva dei trucioli. Implementare un refrigerante attraverso il mandrino ad alta pressione per far esplodere i trucioli verso l'alto e fuori dalla cavità. Se si lavorano materiali che richiedono il taglio a secco, come alcuni acciai per utensili, utilizzare getti d'aria ad alta velocità. Implementare strategie di fresatura a pezzetti o ritrarre periodicamente l'utensile per consentire ai trucioli di liberare la zona di taglio in modo sicuro.
Una concentricità eccessiva e danni dovuti alla movimentazione compromettono la precisione prima ancora che il mandrino giri. La portata estesa amplifica qualsiasi runout presente nel cono del mandrino o nel portautensile. Un millesimo di pollice di eccentricità sul supporto si traduce in un'enorme deviazione sulla punta di un utensile a lungo raggio. Inoltre, il collo sollevato rende lo strumento fisicamente fragile durante la movimentazione, l'installazione e lo stoccaggio. La mitigazione richiede una rigorosa disciplina in fabbrica.
Per evitare danni da runout e da manipolazione, seguire questo rigido protocollo di configurazione:
Per affrontare le complessità della lavorazione di cavità profonde è necessario abbandonare gli approcci standard agli utensili. Le geometrie del gambo alleggerite non sono frese per uso generale. Rappresentano un investimento specializzato e obbligatorio per la realizzazione di tasche profonde e le applicazioni complesse a 5 assi in cui il gioco del gambo e la rigidità strutturale sono fondamentalmente in contrasto. Localizzando l'azione di taglio e massimizzando il diametro del gambo, questi utensili superano i limiti fisici della fresatura a sbraccio esteso.
I team di ingegneria e lavorazione meccanica devono verificare le loro attuali operazioni relative alle cavità profonde. Analizza i tassi di scarto, documenta gli scarti di finitura superficiale e monitora il consumo degli utensili in profondità. Se gli utensili standard a scanalatura lunga causano imprecisioni dimensionali o richiedono un’eccessiva lucidatura manuale, il passaggio a geometrie del collo alleggerito è tecnicamente giustificato.
R: Le frese a collo ridotto presentano un rilievo corto e localizzato immediatamente dietro le scanalature taglienti, utilizzato principalmente per sottosquadri poco profondi. Le frese a stelo ridotto hanno una sezione di scarico molto più lunga che si estende in modo significativo verso il portautensile, progettata specificamente per fornire spazio per la penetrazione profonda nella cavità.
R: La deflessione dipende dal rapporto lunghezza/diametro (L/D) e dalle forze di taglio. Mentre gli utensili standard faticano a superare il rapporto 3:1, gli utensili a stelo ridotto possono lavorare con successo con rapporti 5:1, 8:1 o addirittura 10:1. Il successo a profondità estreme richiede profondità di taglio radiali molto leggere e strategie di fresatura dinamiche.
R: Sì. La portata estesa amplifica il runout in modo esponenziale. I mandrini a pinza standard spesso non hanno la necessaria concentricità. Gli operatori devono utilizzare supporti ad alta precisione come quelli a calettamento o mandrini idraulici per mantenere il runout dell'indicatore totale (TIR) vicino allo zero, prevenendo l'usura prematura dell'utensile e le vibrazioni.
R: Previene le vibrazioni massimizzando la rigidità. Scegliere la lunghezza del collo più corta possibile per la cavità. Utilizzare un portautensili ad alta precisione. Programmare profondità di taglio radiali leggere (RDOC) e utilizzare percorsi utensile di fresatura ad alta efficienza (HEM) per mantenere una forza di taglio bassa e costante.
R: Non sono progettati per la sgrossatura pesante tradizionale con grandi impegni assiali e radiali. Il collo alleggerito crea un punto debole strutturale sotto una coppia elevata. Dovrebbero invece essere utilizzati con tecniche di sgrossatura dinamica, effettuando tagli assiali profondi ma passaggi radiali estremamente leggeri.
R: Un numero elevato di scanalature, in genere da quattro a sei scanalature, è l'ideale per la finitura. Un numero maggiore di scanalature consente una velocità di avanzamento più elevata mantenendo un avanzamento basso per dente. Ciò riduce la pressione radiale sul collo esteso e genera una finitura superficiale superiore sulle pareti profonde.