Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-18 Pochodzenie: Strona

Obróbka głębokich wgłębień przesuwa fizyczne granice narzędzi skrawających i dynamiki wrzeciona. Wraz ze wzrostem głębokości obróbki ugięcie narzędzia, drgania i ryzyko katastrofalnej w skutkach awarii narzędzia rosną wykładniczo. Mechanicy muszą mierzyć się z ciągłą walką z fizyką, próbując dotrzeć do dna głębokiej kieszeni lub wnęki formy, zachowując jednocześnie integralność strukturalną nacięcia.
Standardowe frezy palcowe z długimi rowkami stale zawodzą w przypadku agresywnych, głębokich kieszeni. Ciągłe, długie rowki są narażone na silne tarcie trzpienia o ściany wnęki, powodując niepożądane tarcie i ciepło. Ten niewystarczający luz niszczy wykończenie powierzchni, indukuje ogromne wibracje harmoniczne i eliminuje możliwość utrzymania wąskich tolerancji wymiarowych przy dużych zasięgach.
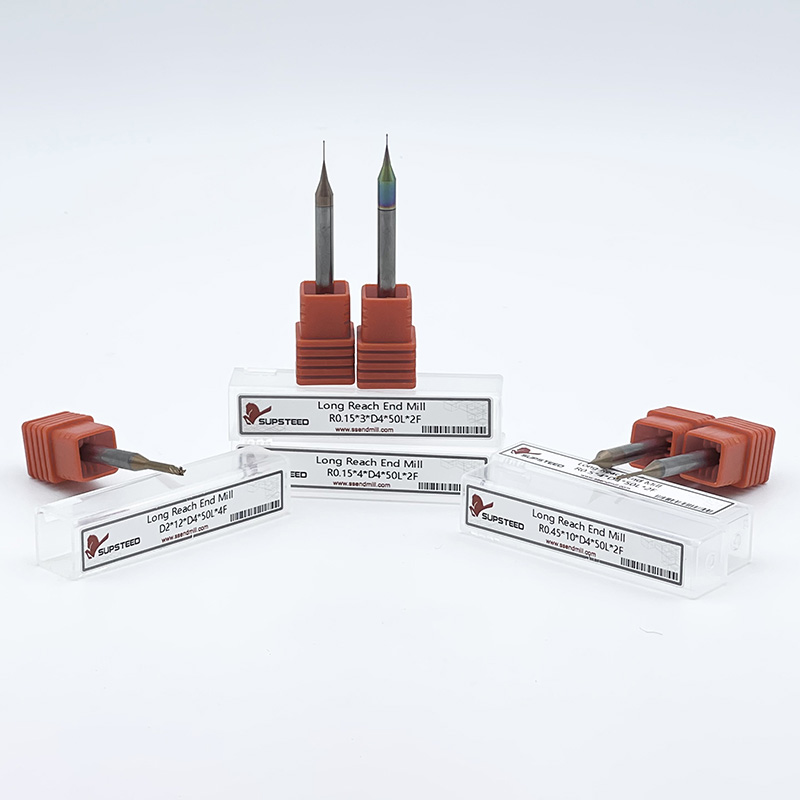
Zaprojektowane rozwiązanie polega na frezy trzpieniowe o zmniejszonym trzpieniu . Te specjalistyczne frezy równoważą wymagany większy zasięg z maksymalną sztywnością narzędzia. Lokalizując krawędź skrawającą i odciążając nietnący obszar trzpienia, zapewniają one niezbędny prześwit do nawigacji w skomplikowanych geometriach. Konstrukcja ta umożliwia wyjątkową precyzję w głębokich wnękach bez poświęcania czasu cyklu, szybkości posuwu lub jakości końcowej części.
Zrozumienie dokładnej geometrii tych narzędzi skrawających decyduje o ich wydajności przy dużych obciążeniach promieniowych w hali produkcyjnej. Anatomia narzędzia została zaprojektowana specjalnie tak, aby przeciwdziałać siłom zginającym, które nękają operacje głębokiego zagłębiania. Po wysunięciu narzędzia z wrzeciona działa ono jak belka wspornikowa. Im dłuższa belka, tym bardziej ugina się pod naciskiem. Aby przeciwdziałać tym fizycznym ograniczeniom, opieramy się na określonych strefach geometrycznych.
Konstrukcja składa się z czterech odrębnych stref geometrycznych, które współpracują w celu stabilizacji procesu cięcia:
Mechanicy często używają terminologii zamiennie, ale istnieją wyraźne rozróżnienia. Termin Frezy trzpieniowe ze zredukowaną szyjką zazwyczaj odnoszą się do narzędzi charakteryzujących się krótkim, zlokalizowanym podcięciem bezpośrednio za krawędzią skrawającą, zaprojektowanych do płytkich podcięć lub niewielkich wysięgów. I odwrotnie, zmniejszony chwyt oznacza znacznie dłuższą odciążoną sekcję rozciągającą się znacznie w kierunku uchwytu narzędzia, zaprojektowaną specjalnie pod kątem głębokiej penetracji wnęki.
Fizyka sztywności decyduje o powodzeniu tych narzędzi. Ugięcie narzędzia wynika z sześciennej zależności od długości. Jeśli podwoisz długość narzędzia, ugnie się ono osiem razy bardziej pod tym samym obciążeniem. Standardowy frez palcowy z długimi rowkami usuwa ogromne ilości materiału rdzenia w celu utworzenia rowków, poważnie osłabiając przekrój poprzeczny. Krótsza długość rowka w połączeniu z odciążoną szyjką maksymalizuje wykorzystanie węglika spiekanego bliżej wrzeciona. Ta geometria zwiększa moment bezwładności. Wytrzymuje znacznie lepiej siły zginające niż frezy walcowo-czołowe z długimi rowkami, utrzymując krawędź skrawającą stabilnie i na prawdziwej ścieżce narzędzia.
Obróbka głębokich wgłębień wymaga specjalistycznego podejścia, szczególnie w branżach, w których złożona geometria wewnętrzna decyduje o funkcjonowaniu części. Produkcja form i matryc opiera się w dużej mierze na tych narzędziach odciążonych. Obróbka rdzeni i bloków gniazdowych wymaga sięgania głęboko w hartowane stale narzędziowe, takie jak P20 lub H13. Formy te często charakteryzują się stromymi kątami pochylenia i pionowymi ścianami, które sięgają kilku cali głębokości.
Standardowe narzędzia ocierają się o te ścianki, powodując utwardzanie materiału i szybką awarię narzędzia. Odciążone trzonki bez trudu radzą sobie z głębokimi przeciągami. Zapewniają one kontakt krawędzi skrawającej z materiałem bez katastrofalnej kolizji chwytu, co pozwala na pewną obróbkę głębokich linii podziału i kieszeni kołków wypychacza.
Kolejnym podstawowym zastosowaniem jest podcinanie i obróbka powierzchni wgłębionych. Komponenty lotnicze i medyczne często posiadają cechy wewnętrzne niedostępne dla standardowych narzędzi z chwytem prostym. Odciążona geometria pozwala krawędzi tnącej przechodzić przez wąskie otwory w celu obróbki szerszych wnęk wewnętrznych. Mechanicy często łączą chwyty odciążone ze specjalistycznymi profilami, takimi jak frezy typu Lollipop lub frezy kuliste. Ta kombinacja okazuje się bardzo skuteczna w jednoczesnych konfiguracjach 5-osiowych, umożliwiając wrzecionu poruszanie się wokół złożonych cech wewnętrznych bez kolizji.
Wysoka precyzja wykańczania na dużych dystansach wymaga absolutnej stabilności narzędzia. Podczas wykańczania głębokich ścian mechanicy stosują narzędzia o zmniejszonym chwycie i dużej liczbie rowków. Narzędzia te wykonują bardzo małe promieniowe głębokości skrawania. Duża liczba rowków umożliwia zwiększenie posuwu przy jednoczesnym zachowaniu niskiego posuwu na ząb. Właściwa sztywność odciążonej szyjki zapobiega odpychaniu się narzędzia od ściany. Ta stabilność zapewnia doskonałe wykończenie powierzchni, eliminuje ślady śladów i gwarantuje dokładność wymiarową na całej głębokości ubytku.
Typowe parametry obróbki dla zastosowań z głębokimi wnękami
| Typ operacji | Zalecana liczba rowków | Promieniowa głębokość skrawania (RDOC) | Osiowa głębokość skrawania (ADOC) | Główny cel |
|---|---|---|---|---|
| Głęboka obróbka zgrubna kieszeni | 2 do 3 fletów | 5% do 10% średnicy | Do 2x średnicy | Maksymalne odprowadzanie wiórów i usuwanie materiału |
| Ściany półwykończeniowe | 4 flety | 2% do 5% średnicy | Do 3x średnicy | Korygowanie geometrii i redukcja przekroczeń |
| Wykończenie o wysokiej precyzji | 5 do 7 fletów | 0,5% do 2% średnicy | Pełna głębia funkcji | Lustrzane wykończenie powierzchni i wąskie tolerancje |
| Podcięcie 5-osiowe | 4 flety (kuliste) | Zmienna oparta na CAM | Zmienna oparta na CAM | Poruszanie się po złożonych geometriach wewnętrznych |
Wdrażanie specjalistycznych narzędzi wiąże się z oceną konkretnych wskaźników wydajności pod kątem ograniczeń operacyjnych. Główne zalety mechaniczne to ugięcie narzędzia i redukcja drgań. Oceniając stosunek długości do średnicy (L/D), standardowe narzędzie z długim rowkiem przy stosunku 5:1 będzie uginało się znacznie bardziej niż narzędzie odciążone przy tym samym całkowitym zasięgu. Odciążone narzędzie koncentruje siły skrawania na samym wierzchołku, natomiast grubszy górny chwyt przejmuje obciążenie promieniowe. Ta zaleta konstrukcyjna pozwala na bardziej agresywne posuwy bez ryzyka odchyleń wymiarowych.
Jakość wykończenia powierzchni jest bezpośrednio powiązana ze sztywnością narzędzia. Drgania harmoniczne pojawiają się, gdy narzędziu skrawającemu brakuje sztywności, aby przeciwstawić się chwilowym siłom frezowania. Wibracje te objawiają się widocznymi śladami drgań na głębokich ścianach ubytków, co wymaga późniejszego intensywnego ręcznego polerowania na stole warsztatowym. Zwiększona sztywność bezpośrednio przekłada się na tłumienie wibracji. Stabilna krawędź tnąca dokładnie ścina materiał, pozostawiając lustrzane wykończenie nawet na dnie głębokiej kieszeni.
Ograniczenia dotyczące trwałości narzędzia i ponownego szlifowania stanowią wyraźny kompromis operacyjny. Specjalistyczne narzędzia z odciążeniem są odporne na pękanie i zachowują wąskie tolerancje znacznie dłużej niż standardowe narzędzia o większym zasięgu. Jednak ich złożona geometria stwarza wyzwania w zakresie konserwacji. Jeśli ostrze tnące odpryskuje lub mocno się zużywa, ponowne szlifowanie staje się trudne lub całkowicie niemożliwe. Włączenie nowej krawędzi skrawającej do istniejącej odciążonej szyjki zmienia podstawową geometrię narzędzia i możliwości prześwitu. Dlatego też wcześniejsza ochrona narzędzi, sztywne konfiguracje i wysoce zoptymalizowane ścieżki narzędzia CAM stają się krytyczne dla maksymalizacji trwałości narzędzia i uzasadnienia początkowej inwestycji.
matrycy porównawczej geometrii narzędzia
| Funkcja | Standardowy frez palcowy z długimi rowkami i | zredukowanym chwytem |
|---|---|---|
| Oczyszczenie ściany | Słabe (wysokie ryzyko otarcia trzonka) | Doskonały (gwarantowany prześwit) |
| Sztywność narzędzia | Niska (podatna na duże ugięcie) | Wysoka (maksymalna średnica rdzenia) |
| Wykończenie powierzchni | Skłonny do drgań przy dłuższych zasięgach | Gładkie, pozbawione drgań wykończenia |
| Możliwość ponownego szlifowania | Standard (łatwy do ponownego szlifowania) | Trudne (często naruszona geometria) |
| Idealna aplikacja | Płytkie profilowanie, frezowanie obwodowe | Głębokie kieszenie, ścianki pleśni, podcięcia |
Wybór odpowiedniego narzędzia odciążonego wymaga systematycznej oceny konkretnej operacji obróbki. Stosunek zasięgu do średnicy (L/D) decyduje o wyborze linii bazowej. Przy określaniu optymalnej długości szyi maszyniści muszą stosować ścisłe ramy decyzyjne. Złotą zasadą obróbki głębokich wgłębień jest wybór absolutnie najkrótszej szyjki, która nadal oczyszcza głębokość wgłębienia. Niepotrzebny zasięg powoduje niepożądane wibracje. Jeśli wgłębienie ma głębokość dwóch cali, wybranie narzędzia o zasięgu trzech cali wiąże się z utratą krytycznej sztywności. Dopasuj długość odciążenia dokładnie do wymaganej głębokości elementu.
Liczba rowków i geometria cięcia muszą być zgodne z zamierzoną operacją. Mała liczba ostrzy, zwykle dwa lub trzy, doskonale sprawdza się w obróbce zgrubnej głębokich kieszeni. Narzędzia te zapewniają masywne rowki rowkowe, maksymalizujące usuwanie wiórów podczas odprowadzania materiału z ograniczonych przestrzeni. I odwrotnie, w przypadku przejść kończących obowiązkowa jest duża liczba fletów, wynosząca cztery lub więcej. W przypadku wykańczania priorytetem jest wykończenie powierzchni, a nie szybkość usuwania materiału. Duża liczba rowków wymaga niewielkich promieniowych i osiowych głębokości skrawania, aby chronić delikatną szyjkę przed nadmiernym momentem obrotowym.
Wybór profilu ma duży wpływ na trwałość narzędzia. Dodanie promienia naroża do narzędzia odciążonego znacznie zmniejsza ryzyko wykruszania się narożników. Profile kwadratowe skupiają naprężenia w ostrych narożnikach, przez co są podatne na działanie dużych naprężeń w głębokich wnękach. Promień naroża rozkłada siły skrawania na większą powierzchnię, wydłużając żywotność narzędzia i zapobiegając katastrofalnym uszkodzeniom krawędzi podczas mocnego wkręcania.
Powłoki i podłoża odgrywają kluczową rolę w zarządzaniu ciepłem. Głębokie wnęki ograniczają dostęp chłodziwa, co prowadzi do szybkiego gromadzenia się ciepła w strefie skrawania. Powłoki specyficzne dla materiału łagodzą ten szok termiczny. Azotek tytanu aluminium (AlTiN) doskonale sprawdza się w zastosowaniach wymagających wysokiej temperatury, tworząc ochronną warstwę tlenku, która osłania podłoże węglikowe. Węgloazotek tytanu (TiCN) zapewnia ekstremalną twardość materiałów ściernych. Wybór właściwej powłoki gwarantuje, że krawędź skrawająca przetrwa trudne, niesmarowane środowisko na dnie głębokiej kieszeni.
Wykonywanie ścieżek narzędzi z głębokimi wgłębieniami wiąże się z określonymi zagrożeniami, które wymagają proaktywnego łagodzenia. Złamanie narzędzia w promieniu przejścia pozostaje głównym rodzajem awarii. Ta awaria wynika z koncentracji naprężeń dokładnie w miejscu, w którym zredukowana szyjka styka się z pełnym trzonkiem. Duże obciążenia promieniowe lub nagłe skoki włączenia narzędzia zwiększają to naprężenie, powodując natychmiastowe złamanie narzędzia. Ograniczenie wymaga zaawansowanego programowania CAM. Wykorzystaj High-Efficiency Milling (HEM) lub dynamiczne ścieżki narzędzia do frezowania. Strategie te utrzymują stałe, lekkie obciążenie narzędzia poprzez kontrolowanie kąta zazębienia. Upewnij się, że oprogramowanie CAM generuje gładkie, łukowe wejścia i wyjścia, aby zapobiec obciążeniu narzędzia udarowego po wejściu.
Złe odprowadzanie wiórów niszczy narzędzia w głębokich kieszeniach. Wióry zostają uwięzione w głębokich, wąskich zagłębieniach. Narzędzie ponownie tnie te hartowane wióry, co prowadzi do szybkiej degradacji krawędzi i ostatecznej awarii narzędzia. Łagodzenie wymaga agresywnego zarządzania wiórami. Zastosuj chłodziwo pod wysokim ciśnieniem przez wrzeciono, aby wydmuchać wióry w górę i na zewnątrz gniazda. W przypadku obróbki materiałów wymagających cięcia na sucho, takich jak niektóre stale narzędziowe, należy stosować podmuchy powietrza o dużej prędkości. Wdrożyć strategie frezowania precyzyjnego lub okresowo wycofywać narzędzie, aby wióry mogły bezpiecznie opuścić strefę skrawania.
Nadmierne bicie i uszkodzenia podczas obsługi zmniejszają precyzję, zanim wrzeciono się obróci. Większy zasięg zwiększa wszelkie bicie występujące w stożku wrzeciona lub uchwycie narzędzia. Bicie jednej tysięcznej cala w uchwycie oznacza ogromne odchylenie na końcówce narzędzia o dużym zasięgu. Dodatkowo odciążona szyjka sprawia, że narzędzie jest fizycznie delikatne podczas obsługi, konfiguracji i przechowywania. Łagodzenie wymaga ścisłej dyscypliny w hali produkcyjnej.
Aby zapobiec biciu i uszkodzeniom podczas obsługi, postępuj zgodnie z tym rygorystycznym protokołem konfiguracji:
Poruszanie się po złożoności obróbki głębokich wgłębień wymaga porzucenia standardowych metod obróbki narzędzi. Geometrie chwytu odciążonego nie są frezami ogólnego przeznaczenia. Stanowią obowiązkową, specjalistyczną inwestycję do wykonywania głębokich kieszeni i złożonych zastosowań 5-osiowych, gdzie luz trzpienia i sztywność konstrukcyjna zasadniczo nie są ze sobą zgodne. Dzięki lokalizacji procesu skrawania i maksymalizacji średnicy trzpienia narzędzia te pokonują fizyczne ograniczenia frezowania o dużym zasięgu.
Zespoły inżynieryjne i obróbcze muszą kontrolować swoje bieżące operacje w głębokich wnękach. Analizuj ilość braków, dokumentuj odrzucenia wykończenia powierzchni i śledź zużycie narzędzi w głębokich kieszeniach. Jeżeli standardowe narzędzia z długimi rowkami powodują niedokładności wymiarowe lub wymagają nadmiernego ręcznego polerowania, przejście na geometrię szyjki odciążonej jest technicznie uzasadnione.
Odp.: Frezy trzpieniowe ze zmniejszoną szyjką charakteryzują się krótkim, zlokalizowanym reliefem bezpośrednio za rowkami skrawającymi, używanymi głównie do płytkich podcięć. Frezy trzpieniowe ze zmniejszonym chwytem mają znacznie dłuższą część odciążoną, która znacznie rozciąga się w kierunku oprawki narzędziowej i zostały zaprojektowane specjalnie w celu zapewnienia luzu umożliwiającego penetrację głębokiego wgłębienia.
Odp.: Ugięcie zależy od stosunku długości do średnicy (L/D) i sił skrawania. Podczas gdy standardowe narzędzia mają trudności z przekroczeniem przełożenia 3:1, narzędzia o zmniejszonym chwycie mogą z powodzeniem obrabiać przy przełożeniach 5:1, 8:1, a nawet 10:1. Sukces na ekstremalnych głębokościach wymaga bardzo małych promieniowych głębokości skrawania i dynamicznych strategii frezowania.
O: Tak. Rozszerzony zasięg wykładniczo zwiększa bicie. Standardowym uchwytom z tuleją zaciskową często brakuje niezbędnej koncentryczności. Mechanicy muszą używać precyzyjnych oprawek, takich jak uchwyty termokurczliwe lub uchwyty hydrauliczne, aby utrzymać całkowite bicie wskaźnika (TIR) w pobliżu zera, zapobiegając przedwczesnemu zużyciu narzędzi i drganiom.
Odp.: Zapobiegaj drganiom, maksymalizując sztywność. Wybierz najkrótszą możliwą długość szyjki dla ubytku. Użyj precyzyjnego uchwytu narzędziowego. Zaprogramuj niewielkie promieniowe głębokości skrawania (RDOC) i wykorzystuj ścieżki narzędzia do frezowania o wysokiej wydajności (HEM), aby utrzymać stałą, niską siłę skrawania.
Odp.: Nie są one przeznaczone do tradycyjnej, ciężkiej obróbki zgrubnej z dużymi zagłębieniami osiowymi i promieniowymi. Odciążona szyja tworzy strukturalny słaby punkt pod dużym momentem obrotowym. Zamiast tego należy je stosować w dynamicznych technikach obróbki zgrubnej, wykonując głębokie cięcia osiowe, ale wyjątkowo lekkie przejścia promieniowe.
Odp.: Do wykańczania idealnie nadaje się duża liczba ostrzy, zwykle od czterech do sześciu. Większa liczba rowków umożliwia większy posuw przy jednoczesnym zachowaniu niskiego posuwu na ząb. Zmniejsza to nacisk promieniowy na wydłużoną szyjkę i zapewnia doskonałe wykończenie powierzchni na głębokich ścianach.