
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 29-07-2026 Nguồn gốc: Địa điểm

Gia công các hợp kim titan như Ti-6Al-4V đòi hỏi sự cân bằng chính xác giữa hiệu quả thời gian chu kỳ và các yêu cầu nghiêm ngặt về độ hoàn thiện bề mặt, đặc biệt là trong sản xuất y tế và hàng không vũ trụ có yêu cầu cao. Việc dựa vào tỷ lệ phần trăm bước tùy ý sẽ dẫn đến chiều cao vỏ sò quá mức, cọ xát dụng cụ, làm cứng vật liệu và cuối cùng là loại bỏ bộ phận tốn kém hoặc phải làm lại thủ công trên diện rộng. Thiết lập mối quan hệ toán học và thực tế giữa khoảng cách bước, đường kính dao và chiến lược đường chạy dao là điều cần thiết để tối ưu hóa biên dạng 3D và đạt được độ hoàn thiện bề mặt có thể dự đoán được khi sử dụng hiệu suất cao. máy nghiền mũi bóng titan . Người vận hành phải vượt ra ngoài các cài đặt CAM mặc định và áp dụng các giá trị từng bước được tính toán để tạo ra các đặc tính cơ học và nhiệt độc đáo của titan. Cách tiếp cận này ngăn chặn sự tích tụ nhiệt cục bộ và đảm bảo lưỡi cắt cắt vật liệu một cách sạch sẽ thay vì làm vấy bẩn vật liệu trên phôi.
Khoảng cách bước qua trực tiếp quyết định chiều cao hình lồi (đỉnh) còn lại trên phôi, tương quan về mặt toán học với độ hoàn thiện bề mặt Ra/RMS theo lý thuyết.
Độ dẫn nhiệt thấp của titan yêu cầu tỷ lệ tải bước trên chip rất cụ thể để ngăn chặn sự tích tụ nhiệt cục bộ, làm cứng vật liệu và xuống cấp công cụ sớm.
Việc tránh 'điểm chết' của máy nghiền bi titan thông qua việc nghiêng hoặc nghiêng dụng cụ là rất quan trọng để ngăn dụng cụ cọ xát và làm ố bề mặt.
Cân bằng thời gian chu trình và độ hoàn thiện bề mặt đòi hỏi phải tính toán các giá trị bước chuyển chính xác dựa trên dung sai mục tiêu thay vì dựa vào tỷ lệ phần trăm phần mềm CAM mặc định.
Chiến lược đường chạy dao (sò điệp không đổi so với raster) và góc tương tác của dao cũng quan trọng đối với bước hoàn thiện cuối cùng như chính giá trị bước chuyển.
Trong các hoạt động định hình 3D, hình học hình cầu của máy cắt mũi bi để lại các đường gờ còn sót lại một cách tự nhiên trên bề mặt vật liệu khi dụng cụ di chuyển ngang giữa các lần cắt liên tiếp. Những đường gờ này được gọi là sò điệp hoặc cusps. Stepover là khoảng cách ngang chính xác mà dao sẽ dịch chuyển sau khi hoàn thành một lần chạy. Kích thước của con sò còn lại được xác định trực tiếp bởi bán kính của dụng cụ và khoảng cách bước được lập trình. Mối quan hệ toán học tiêu chuẩn được các thợ máy và lập trình viên sử dụng là: Chiều cao vỏ sò = Bán kính công cụ - √(Bán kính công cụ⊃2; - (Bước qua/2)⊃2;). Hiểu và áp dụng công thức này cho phép người vận hành dự đoán chính xác kết cấu bề mặt trước khi trục quay quay.
Để minh họa mức độ tác động của bước nhảy lên chiều cao vỏ sò, hãy xem xét máy nghiền đầu bi có đường kính 0,500 inch tiêu chuẩn. Khi bước tăng lên, chiều cao của sò tăng theo cấp số nhân, ảnh hưởng trực tiếp đến độ nhám bề mặt cuối cùng.
| Đường kính dao (inch) | Khoảng cách bước (inch) | Phần trăm bước qua | Chiều cao vỏ lý thuyết (inch) |
|---|---|---|---|
| 0.500 | 0.005 | 1% | 0.000012 |
| 0.500 | 0.010 | 2% | 0.000050 |
| 0.500 | 0.025 | 5% | 0.000313 |
| 0.500 | 0.050 | 10% | 0.001253 |
| 0.500 | 0.100 | 20% | 0.005051 |
Gia công các bề mặt nghiêng và sườn dốc 3D về cơ bản làm thay đổi chiều cao vỏ sò thu được so với việc cắt trên các bề mặt phẳng. Bước nhảy phẳng tiêu chuẩn sẽ giãn ra khi áp dụng cho các bức tường dốc, dẫn đến các vết lồi lớn hơn, vượt quá khả năng chịu đựng nếu đường chạy dao không được điều chỉnh linh hoạt. Khi dụng cụ đi qua một đường dốc nghiêng, khoảng cách hiệu quả giữa các đường cắt tăng dọc theo bề mặt của bộ phận, để lại các đường gờ sâu hơn và rộng hơn.
Phân tích góc dốc tối đa của hình dạng bộ phận trước khi tạo đường chạy dao.
Chọn chiến lược đường chạy dao offset 3D hoặc sò điệp không đổi trong phần mềm CAM để duy trì chiều cao sườn đồng đều.
Giới hạn các đường chạy dao raster hoặc song song ở các bề mặt có độ nghiêng nhỏ hơn 30 độ để tránh kéo dài từng bước.
Thực hiện hoàn thiện đường nước hoặc cấp độ Z cho các bức tường gần thẳng đứng để đảm bảo bước hạ xuống đóng vai trò là bước chuyển tiếp hiệu quả.
Việc dịch chiều cao vỏ sò được tính toán thành các giá trị Độ nhám trung bình (Ra) và Bình phương trung bình gốc (RMS) dự kiến sẽ cung cấp đường cơ sở cần thiết cho các kỳ vọng về độ hoàn thiện bề mặt. Tuy nhiên, tính toán lý thuyết thường sai lệch đáng kể so với kết quả thực tế khi cắt titan. Sự khác biệt này phát sinh từ các biến số như độ lệch của dao, độ cứng của máy công cụ, độ lệch trục chính và tình trạng của đầu cặp dao. Độ bền kéo cao và mô đun đàn hồi thấp của titan khuếch đại các biến số này. Nếu thiết lập gia công thiếu độ cứng tuyệt đối, dụng cụ sẽ đẩy ra khỏi vết cắt, tạo ra tiếng động nhỏ làm giảm độ hoàn thiện bề mặt vượt xa những gì chiều cao hình sò toán học dự đoán.
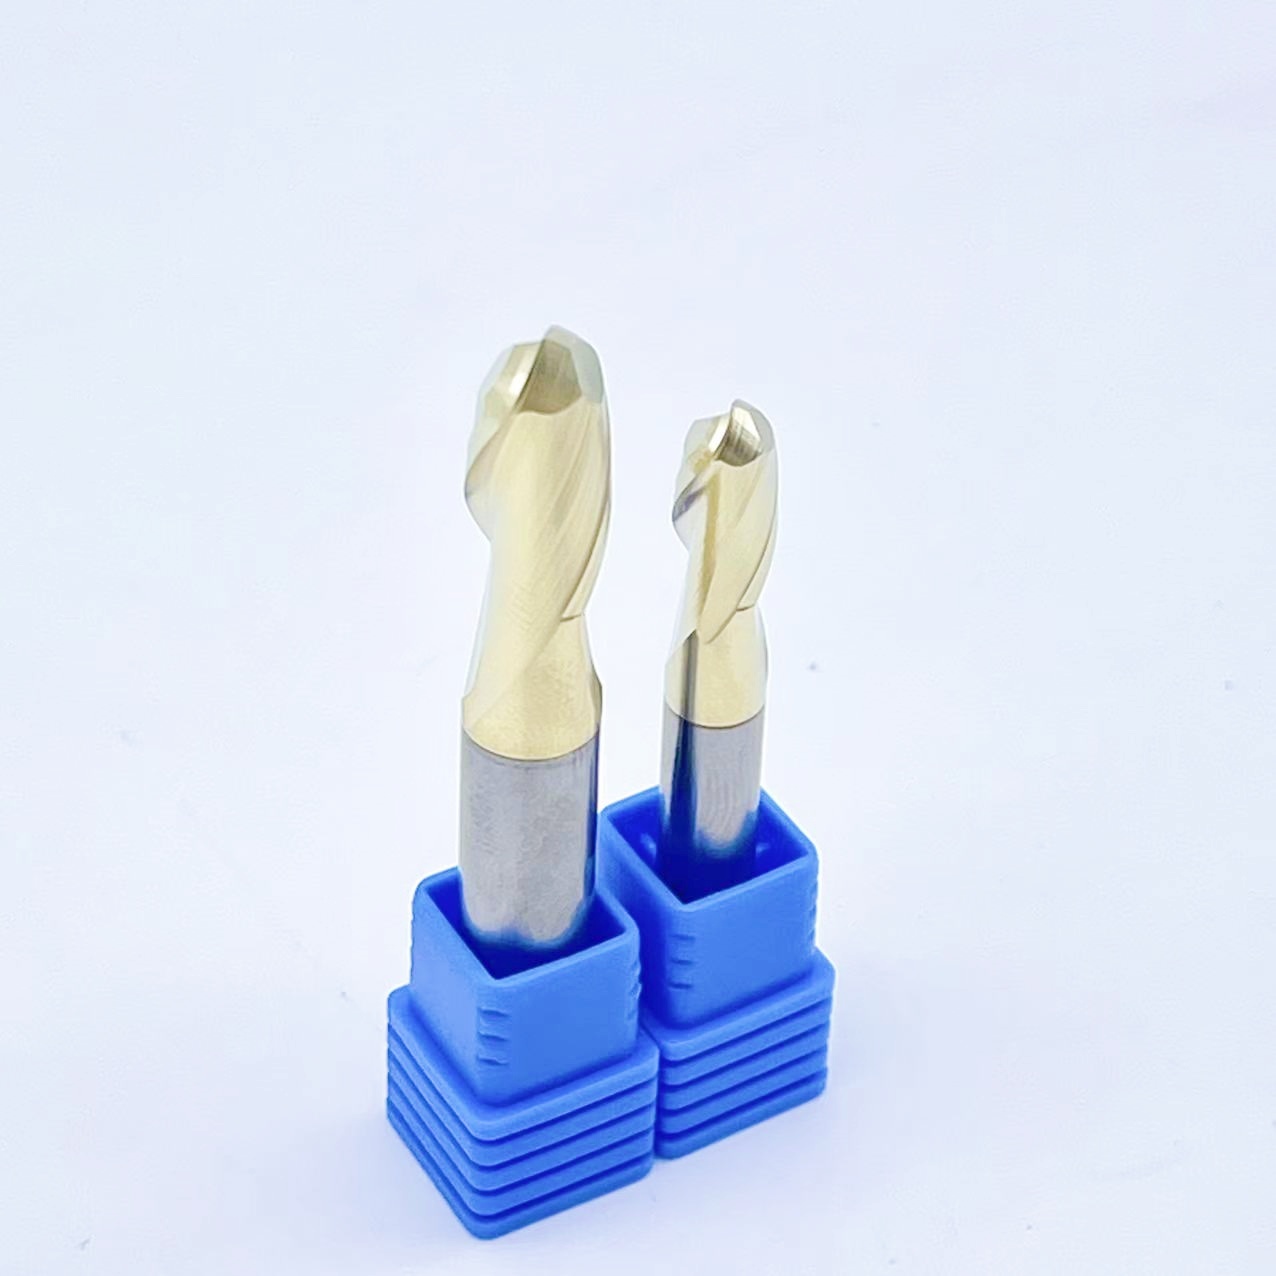
Cắt tại điểm chết của một Máy nghiền ngón bi titan đặt ra một thách thức cơ học nghiêm trọng: diện tích bề mặt (SFM) ở đầu dụng cụ thực tế bằng không. Tại điểm trung tâm này, dụng cụ không cắt vật liệu; nó đang kéo và cọ xát vào nó. Các bước chuyển quá nhỏ kết hợp với sự định hướng của dụng cụ theo chiều dọc làm cho dụng cụ cọ xát liên tục, khiến hợp kim titan bị cứng lại nhanh chóng và phá hủy lớp hoàn thiện bề mặt. Nhiệt sinh ra do ma sát này không thể tiêu tan nhanh chóng do tính dẫn nhiệt kém của titan, dẫn đến hỏng dụng cụ nghiêm trọng.
Để giải quyết vấn đề này, thợ máy sử dụng độ nghiêng của dụng cụ. Bằng cách nghiêng trục chính của dụng cụ hoặc phôi gia công từ 10 đến 15 độ bằng cách sử dụng cấu hình máy 4 trục hoặc 5 trục, hành động cắt sẽ dịch chuyển ra khỏi đầu điểm chết. Độ nghiêng này tác động vào các rãnh trong đó tốc độ bề mặt đủ để cắt hiệu quả, đảm bảo đường cắt sạch, giảm tích tụ nhiệt cục bộ và tạo ra bề mặt hoàn thiện vượt trội.
Có một mối quan hệ nghịch đảo chặt chẽ giữa hiệu quả thời gian chu kỳ và chất lượng hoàn thiện bề mặt. Bước chuyển lớn hơn làm tăng Tốc độ loại bỏ vật liệu (MRR) và giảm thời gian chu kỳ, nhưng chúng để lại những vết lồi lõm cần thực hiện các hoạt động hoàn thiện thứ cấp. Ngược lại, các bước chuyển nhỏ hơn tạo ra độ hoàn thiện bề mặt tuyệt vời nhưng làm tăng đáng kể thời gian mà dụng cụ dành cho quá trình cắt. Đánh giá chi phí của thời gian sử dụng máy CNC kéo dài so với rủi ro về chi phí và kích thước của việc đánh bóng thủ công là yêu cầu hàng ngày trong sản xuất hàng không vũ trụ và y tế. Trong gia công titan, các bước chuyển động mạnh trong giai đoạn gia công thô phải được cân bằng cẩn thận với các bước chuyển đổi vi mô chính xác trong giai đoạn hoàn thiện để duy trì tính toàn vẹn của bộ phận mà không làm tăng chi phí sản xuất.
Số lượng me trên dụng cụ cắt ảnh hưởng trực tiếp đến tốc độ tiến dao cho phép và giới hạn bước dịch chuyển hiệu quả mà không làm dao cắt bị quá tải. Nhiều me hơn cho phép tốc độ tiến dao cao hơn ở tải phoi nhất định, nhưng chúng cũng làm giảm khoảng trống có sẵn phoi trong các thực quản. Khi điều hướng các hình học 5 trục phức tạp và độ dốc bề mặt thay đổi, việc chọn một Máy nghiền cuối đường viền hàng không vũ trụ với hình dạng me được tối ưu hóa là điều cần thiết. Công cụ này phải duy trì khả năng thoát phoi nhất quán để ngăn chặn việc đóng phoi và độ lệch của công cụ tiếp theo trong các bước di chuyển mạnh mẽ. Thiết kế bước răng có thể thay đổi và đường xoắn ốc có thể thay đổi giúp phá vỡ các sóng hài, giảm tiếng ồn khi dụng cụ thực hiện các bước cắt nặng.
MỘT Máy nghiền đầu bi được phủ sử dụng lớp phủ AlTiN, TiAlN hoặc nanocompozit gốc silicon chuyên dụng là cần thiết để chịu được nhiệt độ cực cao được tạo ra bởi các thông số bước chuyển mạnh mẽ trong titan. Những lớp phủ hiệu suất cao này làm giảm ma sát ở lưỡi cắt và hoạt động như một rào cản nhiệt, truyền nhiệt vào chip thay vì vào bề mặt dụng cụ. Các kiểu mài mòn lớp phủ xuất hiện dựa trên hướng bước dịch chuyển, ăn khớp xuyên tâm và thời gian cắt kéo dài. Duy trì tính toàn vẹn của lớp phủ là rất quan trọng để giữ bề mặt hoàn thiện đồng nhất trên các thành phần titan lớn, vì lớp phủ xuống cấp sẽ ngay lập tức dẫn đến vật liệu bị ố và giá trị Ra kém.
Các giai đoạn khác nhau của quy trình gia công đòi hỏi các chiến lược chuyển đổi từng bước riêng biệt để tối ưu hóa cả tuổi thọ dụng cụ và chất lượng bộ phận. Đối với các nguyên công gia công thô, bước chuyển cao từ 20% đến 40% đường kính dụng cụ sẽ ưu tiên MRR và loại bỏ vật liệu khối. Mục tiêu ở đây là làm sạch vật liệu một cách nhanh chóng mà không quan tâm đến chiều cao của vỏ sò. Quá trình bán tinh yêu cầu một bước trung gian, thường là từ 5% đến 10% đường kính dụng cụ, để loại bỏ các hạt thô lớn và để lại một lớp phôi mỏng, đồng đều cho bước cuối cùng. Việc gia công tinh yêu cầu tính toán từng bước vi mô, thường là từ 1% đến 5% đường kính dụng cụ, để đáp ứng các yêu cầu Ra nghiêm ngặt của các bộ phận quan trọng như máy cắt mũi bóng cấy ghép y tế.
Phần mềm CAM hiện đại cho phép lập trình viên nhập trực tiếp chiều cao con sò mục tiêu thay vì dựa vào tỷ lệ phần trăm bước tĩnh. Quy trình làm việc đầu tiên này đảm bảo rằng phần mềm tự động điều chỉnh khoảng cách bước dựa trên đường kính dao và độ dốc bề mặt. So sánh các đường chạy dao Raster, Waterline và Scallop (Constant Stepover) làm nổi bật góc dốc bề mặt ảnh hưởng như thế nào đến khoảng cách vỏ sò trong các đường chạy dao phẳng. Các điều chỉnh bước chuyển động trong phần mềm CAM duy trì chiều cao vỏ sò nhất quán trên các bức tường dốc và sàn nông, đảm bảo độ hoàn thiện đồng nhất bất kể địa hình của bộ phận.
Phần nhô ra của dụng cụ dài và lực cắt cao bằng titan gây ra tiếng kêu và độ lệch vi mô, làm hỏng lớp hoàn thiện bề mặt bất kể phép toán từng bước chính xác. Khi một công cụ bị lệch, nó không thể cắt chính xác ở vị trí đã được lập trình, dẫn đến chiều cao vỏ sò không đồng đều và kết cấu bề mặt bị xuống cấp. Để giảm thiểu rủi ro này, người vận hành phải bắt buộc sử dụng các giá đỡ dụng cụ cứng, vừa khít hoặc thủy lực và các dụng cụ có chiều dài cuống ngắn nhất có thể. Độ cứng tuyệt đối là không thể thay đổi khi thực hiện các bước hoàn thiện tinh xảo trên hợp kim titan cứng.
Việc cắt lại các phoi titan đã cứng theo các bước cắt chồng chéo, chặt chẽ sẽ dẫn đến rách bề mặt, lem và sứt mẻ các cạnh cắt. Bởi vì các mảnh titan cứng lại ngay sau khi bị cắt nên việc kéo chúng trở lại vùng cắt sẽ phá hủy lớp hoàn thiện bề mặt. Việc triển khai các chiến lược làm mát bằng lũ lụt chính xác, áp suất cao, xuyên suốt trục chính được thiết kế riêng cho lập cấu hình 3D là cần thiết để loại bỏ chip ngay lập tức. Việc sử dụng chất làm mát thích hợp sẽ ngăn chặn việc cắt lại phoi, cung cấp độ bôi trơn cần thiết và quản lý lượng nhiệt lớn sinh ra tại vùng cắt.
Tối ưu hóa từng bước cho gia công titan đòi hỏi một phương pháp được tính toán cân bằng giữa hình học dụng cụ, đặc tính vật liệu và yêu cầu về độ bóng bề mặt.
Tính toán chiều cao vỏ sò tối đa cho phép dựa trên dung sai bộ phận cụ thể và yêu cầu Ra trước khi lập trình đường chạy dao.
Chọn đường kính dụng cụ thực tế lớn nhất cho hình học để giảm thiểu số lần chạy và giảm thời gian chu trình tổng thể.
Sử dụng các chiến lược nghiêng dao trong phần mềm CAM của bạn để tránh cọ xát ở tâm và ngăn cản quá trình làm cứng bề mặt titan.
Triển khai các đường chạy dao không đổi hình vỏ sò hoặc 3D offset để duy trì độ hoàn thiện bề mặt đồng nhất trên các độ dốc khác nhau và hình học phức tạp.
Đáp: Để hoàn thiện titan, bước bắt đầu từ 1% đến 5% đường kính dụng cụ là tiêu chuẩn. Bước chuyển vi mô này giảm thiểu chiều cao vỏ sò và giúp đạt được các yêu cầu Ra nghiêm ngặt, mặc dù giá trị chính xác phải được tính toán dựa trên dung sai hoàn thiện bề mặt cụ thể và đường kính dụng cụ đang được sử dụng.
Đáp: Chiều cao của con sò được tính theo công thức: Chiều cao của con sò = Bán kính công cụ - √(Bán kính công cụ⊃2; - (Bước qua/2)⊃2;). Phần mềm CAM hiện đại thường tự động tính toán điều này khi bạn nhập độ hoàn thiện bề mặt mục tiêu hoặc chiều cao đỉnh tối đa.
Đáp: Lớp hoàn thiện bị nhòe hoặc rách thường là do cắt ở điểm chết của mũi bi, nơi tốc độ bề mặt bằng 0. Điều này làm cho dụng cụ bị cọ xát chứ không bị cắt, dẫn đến quá trình làm việc bị cứng lại nhanh chóng và chất lượng bề mặt titan kém.
Đ: Vâng. Đường kính dụng cụ lớn hơn sẽ tạo ra đường cắt nông hơn cho khoảng cách bước dịch chuyển nhất định. Việc sử dụng đường kính dụng cụ thực tế lớn nhất cho phép bước dịch chuyển lớn hơn trong khi vẫn duy trì độ hoàn thiện bề mặt chính xác như nhau, do đó giảm thời gian chu trình.
Đáp: Nghiêng dụng cụ 10 đến 15 độ sẽ di chuyển hành động cắt từ đầu tốc độ 0 đến các rãnh bên ngoài, nơi xảy ra hiện tượng cắt thích hợp. Điều này ngăn cản sự cọ xát, giảm sinh nhiệt và cải thiện đáng kể độ hoàn thiện bề mặt cuối cùng.
Đáp: Các bước dịch chuyển nhỏ hơn làm tăng đáng kể thời gian chu trình vì dụng cụ phải thực hiện nhiều đường chuyền hơn đáng kể để bao phủ cùng một diện tích bề mặt. Cân bằng độ hoàn thiện bề mặt cần thiết với thời gian chu kỳ chấp nhận được là rất quan trọng để sản xuất hiệu quả.


