
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-07-29 Pinagmulan: Site

Ang paggawa ng mga titanium alloy gaya ng Ti-6Al-4V ay nangangailangan ng tumpak na balanse sa pagitan ng cycle time efficiency at mahigpit na mga kinakailangan sa surface finish, partikular sa high-stakes aerospace at medical manufacturing. Ang pag-asa sa di-makatwirang mga porsyento ng stepover ay humahantong sa labis na taas ng scallop, pagkuskos ng kasangkapan, pagpapatigas ng trabaho, at sa huli, magastos na pagtanggi sa bahagi o malawak na manu-manong muling paggawa. Ang pagtatatag ng mathematical at praktikal na relasyon sa pagitan ng stepover distance, tool diameter, at toolpath na diskarte ay mahalaga para sa pag-optimize ng 3D profiling at pagkamit ng predictable surface finish kapag gumagamit ng mataas na performance. titan ball nose end mill . Ang mga operator ay dapat na lumampas sa mga default na setting ng CAM at maglapat ng mga kinakalkula na halaga ng stepover na tumutukoy sa mga natatanging thermal at mekanikal na katangian ng titanium. Pinipigilan ng diskarteng ito ang localized na pag-ipon ng init at tinitiyak na malinis ng cutting edge ang materyal sa halip na ipahid ito sa workpiece.
Direktang idinidikta ng stepover distance ang scallop (cusp) na taas na natitira sa workpiece, na mathematically correlates sa theoretical Ra/RMS surface finish.
Ang mababang thermal conductivity ng Titanium ay nangangailangan ng napakaspesipikong stepover-to-chip-load ratios para maiwasan ang localized na heat buildup, work hardening, at premature tool degradation.
Ang pag-iwas sa 'dead center' ng isang titanium ball end mill sa pamamagitan ng tool tilting o inclination ay kritikal upang maiwasan ang pagkuskos ng tool at pag-smear sa ibabaw.
Ang pagbabalanse ng cycle time at surface finish ay nangangailangan ng pagkalkula ng eksaktong stepover value batay sa target tolerances sa halip na umasa sa default na CAM software percentages.
Ang diskarte sa toolpath (constant scallop vs. raster) at ang mga anggulo sa pakikipag-ugnayan ng tool ay kasing kritikal sa panghuling pagtatapos gaya ng mismong stepover value.
Sa 3D profiling operations, ang spherical geometry ng ball nose cutter ay natural na nag-iiwan ng mga natitirang tagaytay sa materyal na ibabaw habang ang tool ay gumagalaw sa gilid sa pagitan ng magkakasunod na pass. Ang mga tagaytay na ito ay kilala bilang mga scallop o cusps. Ang stepover ay ang eksaktong lateral distance na inililipat ng tool pagkatapos makumpleto ang isang pass. Ang laki ng scallop na naiwan ay direktang tinutukoy ng radius ng tool at ang naka-program na stepover na distansya. Ang karaniwang mathematical na relasyon na ginagamit ng mga machinist at programmer ay: Scallop Height = Tool Radius - √(Tool Radius⊃2; - (Stepover/2)⊃2;). Ang pag-unawa at paglalapat ng formula na ito ay nagbibigay-daan sa mga operator na mahulaan nang tumpak ang texture sa ibabaw bago pa man umikot ang spindle.
Upang ilarawan kung paano naaapektuhan ng stepover ang taas ng scallop, isaalang-alang ang isang karaniwang 0.500-inch diameter na ball nose end mill. Habang tumataas ang stepover, lumalaki ang taas ng scallop, direktang nakakaapekto sa panghuling pagkamagaspang sa ibabaw.
| Diameter ng Tool (pulgada) | Distansya ng Stepover (pulgada) | Porsyento ng Stepover | Theoretical Scallop Taas (pulgada) |
|---|---|---|---|
| 0.500 | 0.005 | 1% | 0.000012 |
| 0.500 | 0.010 | 2% | 0.000050 |
| 0.500 | 0.025 | 5% | 0.000313 |
| 0.500 | 0.050 | 10% | 0.001253 |
| 0.500 | 0.100 | 20% | 0.005051 |
Ang paggawa ng mga 3D slope at inclined surface ay pangunahing binabago ang nagreresultang taas ng scallop kumpara sa pagputol sa mga patag at planar na ibabaw. Ang isang karaniwang planar stepover ay umaabot kapag inilapat sa matarik na pader, na nagreresulta sa mas malalaking, out-of-tolerance scallops kung ang toolpath ay hindi dynamic na nababagay. Kapag ang tool ay tumawid sa isang matarik na sandal, ang epektibong distansya sa pagitan ng mga cutting pass ay tataas sa ibabaw ng bahagi, na nag-iiwan ng mas malalim at mas malawak na mga tagaytay.
Suriin ang maximum na anggulo ng slope ng geometry ng bahagi bago bumuo ng toolpath.
Pumili ng pare-parehong scallop o 3D offset toolpath na diskarte sa CAM software upang mapanatili ang magkatulad na taas ng tagaytay.
Limitahan ang mga raster o parallel na toolpath sa mga surface na may mas mababa sa 30-degree na sandal upang maiwasan ang stepover stretching.
Ipatupad ang waterline o Z-level na pagtatapos para sa malapit-vertical na mga pader upang matiyak na ang stepdown ay gumaganap bilang ang epektibong stepover.
Ang pagsasalin ng kinakalkula na taas ng scallop sa inaasahang mga halaga ng Roughness Average (Ra) at Root Mean Square (RMS) ay nagbibigay ng kinakailangang baseline para sa mga inaasahan sa surface finish. Gayunpaman, ang mga teoretikal na kalkulasyon ay madalas na lumihis nang malaki mula sa aktwal na mga resulta kapag pinuputol ang titan. Ang pagkakaibang ito ay nagmumula sa mga variable gaya ng tool deflection, machine tool rigidity, spindle runout, at ang kondisyon ng tool holder. Ang mataas na tensile strength ng Titanium at mababang modulus of elasticity ay nagpapalaki sa mga variable na ito. Kung ang setup ng machining ay walang ganap na tigas, ang tool ay itutulak palayo mula sa hiwa, na nag-uudyok sa micro-chatter na nagpapababa sa surface finish na lampas sa kung ano ang hinuhulaan ng mathematical scallop height.
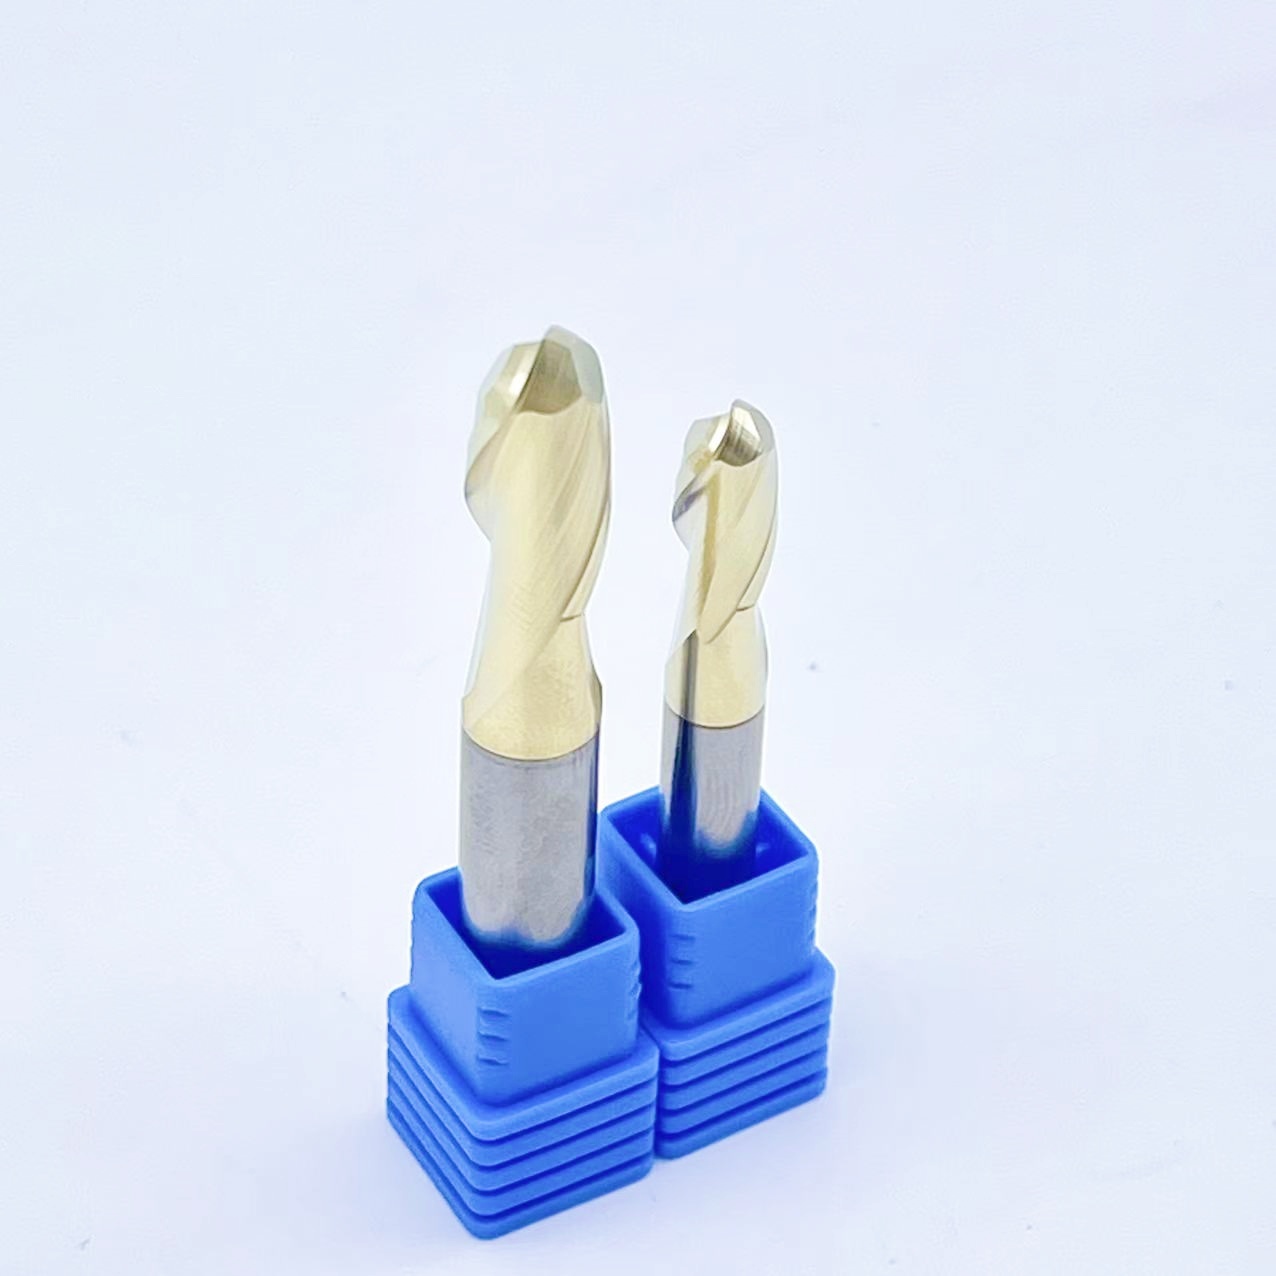
Pagputol sa patay na sentro ng a Ang titanium ball end mill ay nagpapakita ng matinding mekanikal na hamon: ang surface footage (SFM) sa pinakadulo ng tool ay epektibong zero. Sa gitnang puntong ito, hindi ginugupit ng tool ang materyal; hinihila ito at hinihimas. Ang sobrang maliliit na stepover na sinamahan ng mga vertical na oryentasyon ng tool ay nagiging sanhi ng patuloy na pagkuskos ng tool, na naghihikayat sa mabilis na pagtigas ng trabaho sa titanium alloy at pagsira sa ibabaw na finish. Ang init na nabuo ng friction na ito ay hindi maaaring mawala nang mabilis dahil sa mahinang thermal conductivity ng titanium, na humahantong sa sakuna na pagkabigo ng tool.
Upang malutas ito, ginagamit ng mga machinist ang tool inclination. Sa pamamagitan ng pagkiling sa tool spindle o sa workpiece ng 10 hanggang 15 degrees gamit ang 4-axis o 5-axis machine configurations, ang cutting action ay lumilipat palayo sa dead center tip. Ang pagkahilig na ito ay sumasali sa mga flute kung saan ang bilis ng ibabaw ay sapat para sa mahusay na paggugupit, pagtiyak ng malinis na hiwa, pagbabawas ng lokal na pag-iipon ng init, at paggawa ng higit na mahusay na mga pagtatapos sa ibabaw.
Mayroong mahigpit na kabaligtaran na ugnayan sa pagitan ng kahusayan ng oras ng pag-ikot at kalidad ng pagtatapos sa ibabaw. Ang mas malalaking stepover ay nagpapataas ng Material Removal Rate (MRR) at nagpapababa ng cycle times, ngunit nag-iiwan sila ng mga kilalang scallop na nangangailangan ng pangalawang pagpapatakbo ng pagtatapos. Sa kabaligtaran, ang mga mas maliliit na stepover ay gumagawa ng mahusay na mga pagtatapos sa ibabaw ngunit lubhang pinapataas ang oras na ginugugol ng tool sa hiwa. Ang pagsusuri sa halaga ng pinahabang oras ng makina ng CNC kumpara sa gastos at mga dimensyon na panganib ng manual polishing ay isang pang-araw-araw na pangangailangan sa aerospace at medikal na pagmamanupaktura. Sa titanium machining, ang mga agresibong stepover sa panahon ng roughing phase ay dapat na maingat na balanse sa mga tumpak na micro-stepovers sa panahon ng pagtatapos upang mapanatili ang integridad ng bahagi nang hindi nagpapalaki ng mga gastos sa produksyon.
Ang bilang ng mga flute sa isang cutting tool ay direktang nakakaapekto sa mga pinapahintulutang rate ng feed at ang epektibong mga limitasyon ng stepover nang hindi na-overload ang cutter. Ang mas maraming flute ay nagbibigay-daan para sa mas mataas na rate ng feed sa isang partikular na pag-load ng chip, ngunit binabawasan din nila ang magagamit na puwang ng clearance ng chip sa mga gullet. Kapag nagna-navigate sa mga kumplikadong 5-axis na geometries at variable na mga slope sa ibabaw, pinipili ang isang Ang aerospace contour end mill na may naka-optimize na flute geometry ay mahalaga. Dapat mapanatili ng tool ang pare-parehong paglikas ng chip upang maiwasan ang pag-pack ng chip at kasunod na pagpapalihis ng tool sa panahon ng mga agresibong stepover. Ang mga disenyo ng variable na pitch at variable na helix ay nakakatulong sa paghiwa-hiwalay ng mga harmonika, na binabawasan ang satsat kapag ang tool ay nakikibahagi sa mga mabibigat na stepover cut.
A coated ball nose end mill na gumagamit ng AlTiN, TiAlN, o mga espesyal na silicon-based na nanocomposite coatings ay kinakailangan upang mapaglabanan ang matinding init na nabuo ng mga agresibong stepover na parameter sa titanium. Binabawasan ng mga high-performance coating na ito ang friction sa cutting edge at nagsisilbing thermal barrier, na nagdidirekta ng init sa chip kaysa sa tool substrate. Lumilitaw ang mga pattern ng coating wear batay sa stepover na direksyon, radial engagement, at matagal na time-in-cut. Ang pagpapanatili ng integridad ng coating ay kritikal para sa pagkakaroon ng pare-parehong surface finish sa malalaking bahagi ng titanium, dahil ang nasira na coating ay agad na hahantong sa material smearing at mahihirap na Ra value.
Ang iba't ibang yugto ng proseso ng machining ay nangangailangan ng natatanging mga diskarte sa stepover upang ma-optimize ang parehong buhay ng tool at kalidad ng bahagi. Para sa roughing operations, ang mga high stepover na mula 20% hanggang 40% ng tool diameter ay inuuna ang MRR at bulk material na pagtanggal. Ang layunin dito ay mabilis na i-clear ang materyal nang hindi isinasaalang-alang ang nagresultang taas ng scallop. Ang semi-finishing ay nangangailangan ng isang intermediate stepover, karaniwang 5% hanggang 10% ng diameter ng tool, upang alisin ang malalaking roughing scallops at mag-iwan ng uniporme, manipis na layer ng stock para sa huling pass. Ang pagtatapos ay nangangailangan ng mga micro-stepover na kalkulasyon, karaniwang 1% hanggang 5% ng diameter ng tool, upang matugunan ang mahigpit na Ra kinakailangan ng mga kritikal na bahagi tulad ng isang medikal na implant ball nose cutter.
Ang modernong CAM software ay nagpapahintulot sa mga programmer na direktang mag-input ng target na taas ng scallop sa halip na umasa sa isang static na porsyento ng stepover. Tinitiyak ng scallop-first workflow na ito na awtomatikong inaayos ng software ang stepover distance batay sa diameter ng tool at sa surface slope. Ang paghahambing ng mga toolpath ng Raster, Waterline, at Scallop (Constant Stepover) ay nagha-highlight kung paano naaapektuhan ng surface slope angle ng scallop distance sa mga planar toolpath. Ang mga dynamic na stepover adjustment sa CAM software ay nagpapanatili ng pare-parehong taas ng scallop sa matarik na pader at mababaw na sahig, na tinitiyak ang pantay na pagtatapos anuman ang topograpiya ng bahagi.
Ang mahahabang overhang ng tool at mataas na puwersa ng pagputol sa titanium ay nagdudulot ng chatter at micro-deflections, na sumisira sa surface finish anuman ang tamang stepover math. Kapag lumihis ang isang tool, nabigo itong mag-cut nang eksakto kung saan naka-program, na humahantong sa hindi pantay na taas ng scallop at isang degraded surface texture. Para mabawasan ang panganib na ito, dapat i-utos ng mga operator ang paggamit ng mahigpit na workholding, shrink-fit o hydraulic tool holder, at ang pinakamaikling posibleng stub-length na tool. Ang ganap na tigas ay hindi mapag-usapan kapag nagsasagawa ng mga pinong stepover finishing pass sa matigas na titanium alloys.
Ang muling paggupit ng mga tumigas na titanium chips sa masikip, magkakapatong na mga stepover pass ay humahantong sa pagkapunit sa ibabaw, pahid, at pagkaputol ng mga gilid. Dahil ang titanium chips ay tumigas kaagad kapag nagugupit, ang pagkaladkad sa kanila pabalik sa cutting zone ay sumisira sa surface finish. Ang pagpapatupad ng high-pressure, through-spindle coolant o tumpak na mga diskarte sa flood coolant na partikular na iniakma para sa 3D profiling ay kinakailangan upang maalis agad ang mga chips. Ang wastong paglalagay ng coolant ay pumipigil sa pag-recut ng chip, nagbibigay ng kinakailangang lubricity, at pinamamahalaan ang matinding init na nabuo sa cutting zone.
Ang pag-optimize ng stepover para sa titanium machining ay nangangailangan ng isang kalkuladong diskarte na nagbabalanse ng geometry ng tool, mga katangian ng materyal, at mga kinakailangan sa surface finish.
Kalkulahin ang maximum na pinahihintulutang taas ng scallop batay sa partikular na bahagi ng tolerance at Ra kinakailangan bago i-program ang toolpath.
Piliin ang pinakamalaking praktikal na diameter ng tool para sa geometry upang mabawasan ang bilang ng mga pass at mabawasan ang kabuuang cycle ng oras.
Gamitin ang mga diskarte sa pagkahilig ng tool sa iyong CAM software upang maiwasan ang pagkuskos sa gitnang dulo at maiwasan ang pagtigas ng titanium surface.
Magpatupad ng mga constant-scallop o 3D offset na toolpath upang mapanatili ang magkatulad na mga pagtatapos sa ibabaw sa iba't ibang slope at kumplikadong geometries.
A: Para sa pagtatapos ng titanium, ang panimulang stepover na 1% hanggang 5% ng diameter ng tool ay karaniwan. Ang micro-stepover na ito ay nagpapaliit sa taas ng scallop at nakakatulong na makamit ang mga mahigpit na kinakailangan sa Ra, kahit na ang eksaktong halaga ay dapat kalkulahin batay sa partikular na surface finish tolerance at ang diameter ng tool na ginagamit.
A: Ang taas ng scallop ay kinakalkula gamit ang formula: Scallop Height = Tool Radius - √(Tool Radius⊃2; - (Stepover/2)⊃2;). Karaniwang kinakalkula ito ng modernong CAM software kapag nag-input ka ng target na surface finish o maximum cusp height.
A: Ang mga smeared o punit na mga finish ay kadalasang nagreresulta mula sa pagputol sa patay na gitna ng ilong ng bola, kung saan ang bilis ng ibabaw ay zero. Nagiging sanhi ito ng tool na kuskusin sa halip na gupitin, na humahantong sa mabilis na pagtigas ng trabaho at mahinang kalidad ng ibabaw sa titanium.
A: Oo. Ang isang mas malaking diameter ng tool ay lumilikha ng isang mas mababaw na scallop para sa isang naibigay na stepover na distansya. Ang paggamit ng pinakamalaking praktikal na diameter ng tool ay nagbibigay-daan para sa isang mas malaking stepover habang pinapanatili ang eksaktong parehong surface finish, at sa gayon ay binabawasan ang cycle time.
A: Ang pagkiling sa tool ng 10 hanggang 15 degrees ay naglilipat ng cutting action mula sa zero-speed tip patungo sa mga panlabas na flute, kung saan nangyayari ang wastong paggugupit. Pinipigilan nito ang pagkuskos, binabawasan ang pagbuo ng init, at makabuluhang nagpapabuti sa panghuling pagtatapos sa ibabaw.
A: Ang mas maliliit na stepover ay lubhang nagpapataas ng cycle ng oras dahil ang tool ay dapat gumawa ng mas maraming pass para masakop ang parehong surface area. Ang pagbabalanse ng kinakailangang surface finish na may katanggap-tanggap na cycle time ay kritikal para sa mahusay na produksyon.


