
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 29.07.2026 Herkunft: Website

Die Bearbeitung von Titanlegierungen wie Ti-6Al-4V erfordert ein präzises Gleichgewicht zwischen Zykluszeiteffizienz und strengen Anforderungen an die Oberflächengüte, insbesondere in der Luftfahrt- und Medizinfertigung mit hohen Anforderungen. Sich auf willkürliche Zustellungsprozentsätze zu verlassen, führt zu übermäßigen Bogenhöhen, Werkzeugabrieb, Kaltverfestigung und letztendlich zu kostspieligem Teileausschuss oder umfangreicher manueller Nacharbeit. Die Herstellung der mathematischen und praktischen Beziehung zwischen Zustellungsabstand, Werkzeugdurchmesser und Werkzeugwegstrategie ist für die Optimierung der 3D-Profilierung und die Erzielung vorhersagbarer Oberflächengüten bei Verwendung eines Hochleistungswerkzeugs von entscheidender Bedeutung Titan-Kugelfräser . Bediener müssen über die standardmäßigen CAM-Einstellungen hinausgehen und berechnete Zustellungswerte anwenden, die die einzigartigen thermischen und mechanischen Eigenschaften von Titan berücksichtigen. Dieser Ansatz verhindert einen lokalen Wärmestau und stellt sicher, dass die Schneidkante das Material sauber abschneidet, anstatt es über das Werkstück zu verschmieren.
Der Zustellungsabstand bestimmt direkt die auf dem Werkstück verbleibende Zackenhöhe, die mathematisch mit der theoretischen Ra/RMS-Oberflächenbeschaffenheit korreliert.
Die geringe Wärmeleitfähigkeit von Titan erfordert hochspezifische Zustellungs-zu-Spanlast-Verhältnisse, um einen lokalen Wärmestau, eine Kaltverfestigung und eine vorzeitige Werkzeugverschlechterung zu verhindern.
Das Vermeiden des „Totpunkts“ eines Titan-Kugelfräsers durch Kippen oder Neigen des Werkzeugs ist von entscheidender Bedeutung, um ein Reiben des Werkzeugs und ein Verschmieren der Oberfläche zu verhindern.
Das Ausbalancieren von Zykluszeit und Oberflächengüte erfordert die Berechnung exakter Zustellungswerte auf der Grundlage von Zieltoleranzen, anstatt sich auf Standardprozentsätze der CAM-Software zu verlassen.
Die Werkzeugwegstrategie (konstante Ausbuchtung vs. Raster) und die Werkzeugeingriffswinkel sind für das endgültige Finish ebenso entscheidend wie der Zustellungswert selbst.
Bei 3D-Profilierungsvorgängen hinterlässt die sphärische Geometrie eines Kugelkopffräsers natürlicherweise Restrippen auf der Materialoberfläche, wenn sich das Werkzeug zwischen aufeinanderfolgenden Durchgängen seitlich bewegt. Diese Grate werden als Jakobsmuscheln oder Höcker bezeichnet. Die Zustellung ist der genaue seitliche Abstand, um den sich das Werkzeug nach Abschluss eines Durchgangs verschiebt. Die Größe der zurückbleibenden Ausbuchtung wird direkt durch den Radius des Werkzeugs und den programmierten Zustellungsabstand bestimmt. Die standardmäßige mathematische Beziehung, die von Maschinisten und Programmierern verwendet wird, lautet: Bogenhöhe = Werkzeugradius – √(Werkzeugradius⊃2; – (Zustellung/2)⊃2;). Durch das Verständnis und die Anwendung dieser Formel können Bediener die Oberflächenbeschaffenheit genau vorhersagen, bevor sich die Spindel überhaupt dreht.
Um zu veranschaulichen, wie sich die Zustellung auf die Bogenhöhe auswirkt, betrachten Sie einen Standard-Kugelkopffräser mit einem Durchmesser von 0,500 Zoll. Mit zunehmender Zustellung nimmt die Bogenhöhe exponentiell zu, was sich direkt auf die endgültige Oberflächenrauheit auswirkt.
| Werkzeugdurchmesser (Zoll) | Zustellungsabstand (Zoll) | Zustellungsprozentsatz | Theoretische Bogenhöhe (Zoll) |
|---|---|---|---|
| 0.500 | 0.005 | 1 % | 0.000012 |
| 0.500 | 0.010 | 2 % | 0.000050 |
| 0.500 | 0.025 | 5 % | 0.000313 |
| 0.500 | 0.050 | 10 % | 0.001253 |
| 0.500 | 0.100 | 20 % | 0.005051 |
Die Bearbeitung von 3D-Schrägen und geneigten Flächen verändert die resultierende Bogenhöhe grundlegend im Vergleich zum Schneiden über flache, planare Flächen. Eine standardmäßige planare Zustellung dehnt sich aus, wenn sie auf steile Wände angewendet wird, was zu größeren, außerhalb der Toleranz liegenden Bögen führt, wenn der Werkzeugweg nicht dynamisch angepasst wird. Wenn das Werkzeug eine steile Neigung überquert, vergrößert sich der effektive Abstand zwischen den Schnittdurchgängen entlang der Oberfläche des Teils, wodurch tiefere und breitere Grate entstehen.
Analysieren Sie den maximalen Neigungswinkel der Teilegeometrie, bevor Sie den Werkzeugweg generieren.
Wählen Sie in der CAM-Software eine konstante Bogen- oder 3D-Versatz-Werkzeugwegstrategie aus, um gleichmäßige Grathöhen beizubehalten.
Beschränken Sie Raster- oder parallele Werkzeugwege auf Flächen mit einer Neigung von weniger als 30 Grad, um eine Überstreckung zu verhindern.
Implementieren Sie bei nahezu vertikalen Wänden eine Wasserlinien- oder Z-Ebenen-Endbearbeitung, um sicherzustellen, dass die Abstufung als effektiver Überstand fungiert.
Die Umrechnung der berechneten Wellenhöhe in erwartete Rauheitsdurchschnittswerte (Ra) und quadratische Mittelwerte (RMS) liefert eine notwendige Grundlage für die Erwartungen an die Oberflächenbeschaffenheit. Allerdings weichen die theoretischen Berechnungen beim Schneiden von Titan oft erheblich von den tatsächlichen Ergebnissen ab. Diese Diskrepanz entsteht durch Variablen wie Werkzeugdurchbiegung, Maschinensteifigkeit, Spindelrundlauf und den Zustand des Werkzeughalters. Die hohe Zugfestigkeit und der niedrige Elastizitätsmodul von Titan verstärken diese Variablen. Wenn es dem Bearbeitungsaufbau an absoluter Steifigkeit mangelt, drückt das Werkzeug vom Schnitt weg, was zu Mikrorattern führt, die die Oberflächenbeschaffenheit weit über das hinaus verschlechtern, was die mathematische Wellenhöhe vorhersagt.
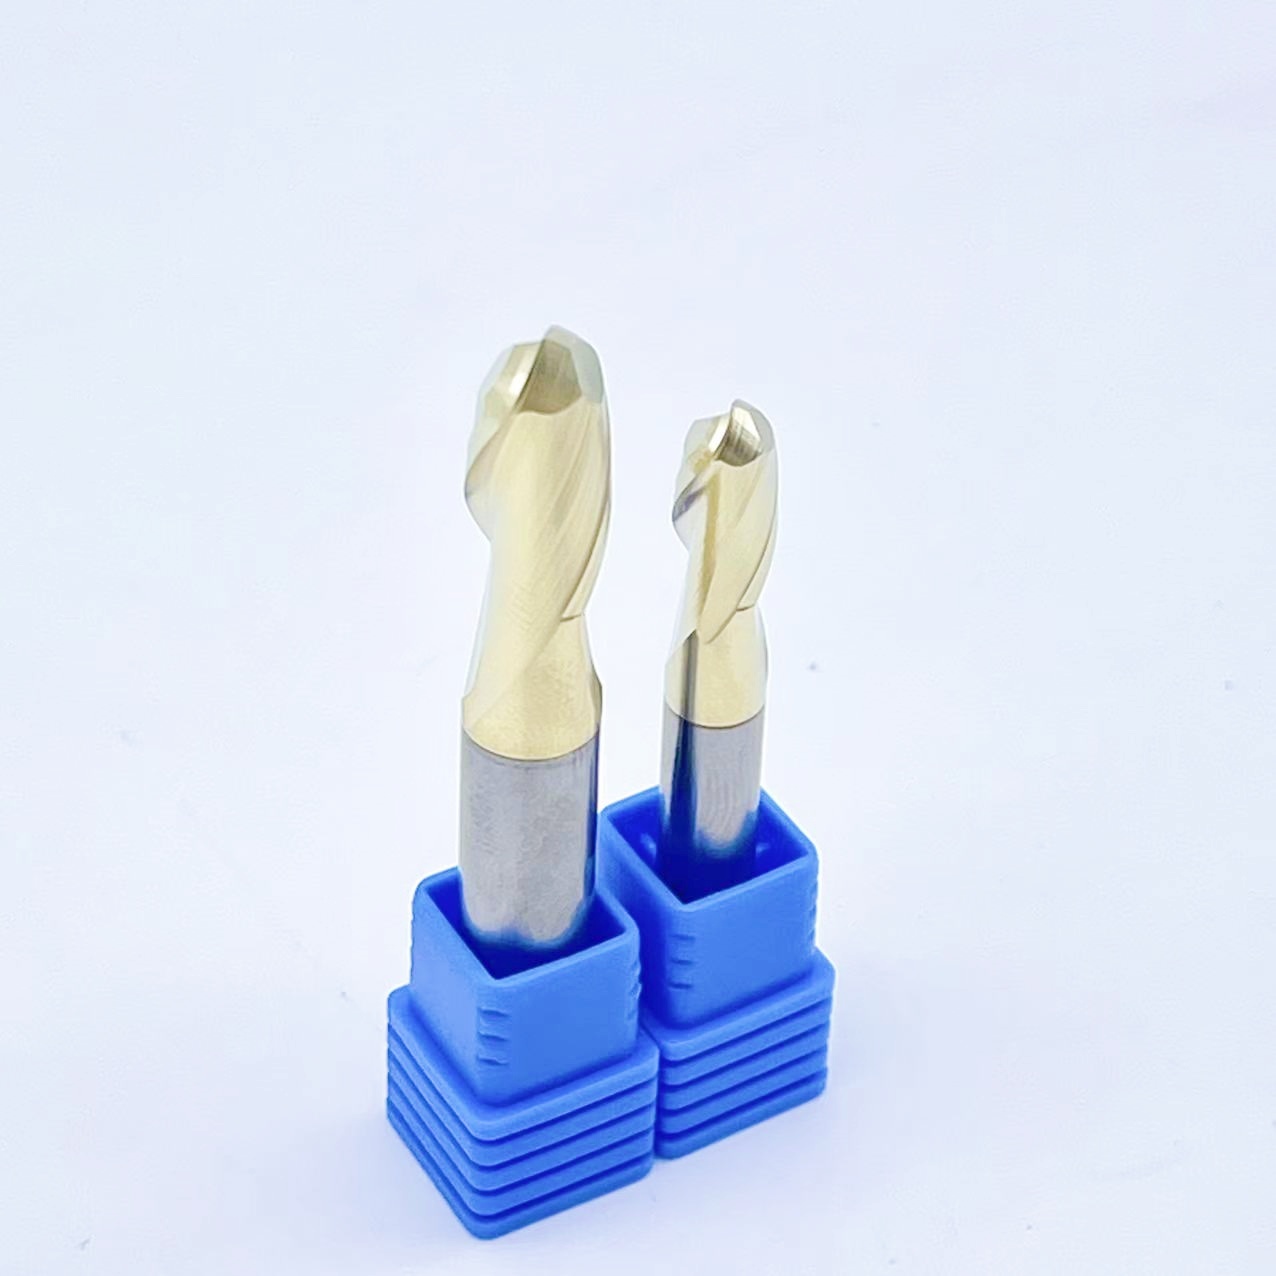
Schneiden im Totpunkt von a Ein Kugelkopffräser aus Titan stellt eine große mechanische Herausforderung dar: Die Oberflächenlänge (SFM) an der äußersten Spitze des Werkzeugs ist praktisch Null. An diesem Mittelpunkt schneidet das Werkzeug das Material nicht; es schleift und reibt daran. Zu kleine Überstände in Kombination mit vertikaler Werkzeugausrichtung führen dazu, dass das Werkzeug ständig reibt, was zu einer schnellen Kaltverfestigung der Titanlegierung führt und die Oberflächenbeschaffenheit zerstört. Die durch diese Reibung erzeugte Wärme kann aufgrund der schlechten Wärmeleitfähigkeit von Titan nicht schnell abgeführt werden, was zu katastrophalen Werkzeugausfällen führt.
Um dieses Problem zu lösen, nutzen Maschinisten die Werkzeugneigung. Durch Neigen der Werkzeugspindel oder des Werkstücks um 10 bis 15 Grad bei 4- oder 5-Achsen-Maschinenkonfigurationen verlagert sich der Schneidvorgang von der Totpunktspitze weg. Diese Neigung greift dort in die Nuten ein, wo die Oberflächengeschwindigkeit für ein effizientes Scheren ausreichend ist. Dadurch wird ein sauberer Schnitt gewährleistet, die örtliche Wärmeentwicklung reduziert und eine hervorragende Oberflächengüte erzielt.
Es besteht ein strikt umgekehrter Zusammenhang zwischen der Effizienz der Zykluszeit und der Qualität der Oberflächengüte. Größere Zustellungen erhöhen die Materialentfernungsrate (MRR) und verkürzen die Zykluszeiten, hinterlassen jedoch markante Bögen, die sekundäre Nachbearbeitungsvorgänge erfordern. Umgekehrt führen kleinere Zustellungen zu hervorragenden Oberflächengüten, verlängern aber die Zeit, die das Werkzeug im Schnitt verbringt, drastisch. Die Abwägung der Kosten einer längeren CNC-Maschinenzeit im Vergleich zu den Kosten- und Dimensionsrisiken des manuellen Polierens ist eine tägliche Anforderung in der Luft- und Raumfahrt sowie in der medizinischen Fertigung. Bei der Titanbearbeitung müssen aggressive Zustellungen während der Schruppphase sorgfältig mit präzisen Mikrozustellungen während der Endbearbeitungsphase ausgeglichen werden, um die Teileintegrität zu wahren, ohne die Produktionskosten zu erhöhen.
Die Anzahl der Spannuten an einem Schneidwerkzeug wirkt sich direkt auf die zulässigen Vorschubgeschwindigkeiten und die effektiven Zustellungsgrenzen aus, ohne den Fräser zu überlasten. Mehr Spannuten ermöglichen höhere Vorschübe bei gegebener Spanlast, verringern aber auch den verfügbaren Spanfreiraum in den Spanräumen. Beim Navigieren durch komplexe 5-Achsen-Geometrien und variable Oberflächenneigungen ist die Auswahl eines Ein Konturfräser für die Luft- und Raumfahrtindustrie mit optimierter Nutengeometrie ist unerlässlich. Das Werkzeug muss eine gleichmäßige Spanabfuhr aufrechterhalten, um eine Spanansammlung und eine anschließende Ablenkung des Werkzeugs bei aggressiven Zustellungen zu verhindern. Die Designs mit variabler Steigung und variabler Helix tragen dazu bei, Oberschwingungen aufzubrechen und das Rattern zu reduzieren, wenn das Werkzeug schwere Zustellungsschnitte ausführt.
A Ein beschichteter Kugelkopffräser mit AlTiN, TiAlN oder speziellen Nanokompositbeschichtungen auf Siliziumbasis ist erforderlich, um der extremen Hitze standzuhalten, die durch die aggressiven Zustellungsparameter in Titan entsteht. Diese Hochleistungsbeschichtungen reduzieren die Reibung an der Schneidkante und wirken als Wärmebarriere, indem sie die Wärme in den Chip und nicht in das Werkzeugsubstrat leiten. Beschichtungsverschleißmuster ergeben sich aufgrund der Zustellungsrichtung, des radialen Eingriffs und einer längeren Schnittzeit. Die Aufrechterhaltung der Integrität der Beschichtung ist entscheidend für die Aufrechterhaltung einer gleichmäßigen Oberflächengüte bei großen Titanbauteilen, da eine beschädigte Beschichtung sofort zu Materialverschmierungen und schlechten Ra-Werten führt.
Verschiedene Phasen des Bearbeitungsprozesses erfordern unterschiedliche Zustellungsstrategien, um sowohl die Werkzeuglebensdauer als auch die Teilequalität zu optimieren. Bei Schruppbearbeitungen priorisieren hohe Zustellungen im Bereich von 20 % bis 40 % des Werkzeugdurchmessers die MRR und den Massenabtrag. Das Ziel besteht hier darin, das Material ohne Rücksicht auf die resultierende Bogenhöhe schnell abzuräumen. Beim Halbschlichten ist eine Zwischenzustellung erforderlich, typischerweise 5 % bis 10 % des Werkzeugdurchmessers, um die großen Schruppbögen zu entfernen und eine gleichmäßige, dünne Materialschicht für den letzten Durchgang zu hinterlassen. Die Endbearbeitung erfordert Mikrozustellungsberechnungen, normalerweise 1 % bis 5 % des Werkzeugdurchmessers, um die strengen Ra-Anforderungen kritischer Komponenten wie z. B. zu erfüllen Kugelfräser für medizinische Implantate.
Moderne CAM-Software ermöglicht Programmierern die direkte Eingabe einer Zielbogenhöhe, anstatt sich auf einen statischen Zustellungsprozentsatz zu verlassen. Dieser Arbeitsablauf mit der Bogenkante zuerst stellt sicher, dass die Software den Zustellungsabstand basierend auf dem Werkzeugdurchmesser und der Oberflächenneigung automatisch anpasst. Der Vergleich von Raster-, Wasserlinien- und Bogen-Werkzeugwegen (konstanter Bahnabstand) verdeutlicht, wie sich der Neigungswinkel der Oberfläche auf den Bogenabstand in planaren Werkzeugwegen auswirkt. Dynamische Überstandsanpassungen in der CAM-Software sorgen für gleichmäßige Bogenhöhen über steile Wände und flache Böden und sorgen so für ein einheitliches Finish unabhängig von der Topographie des Teils.
Lange Werkzeugüberhänge und hohe Schnittkräfte führen bei Titan zu Rattern und Mikroablenkungen, wodurch die Oberflächengüte beeinträchtigt wird, unabhängig von der korrekten Zustellungsberechnung. Wenn ein Werkzeug abweicht, schneidet es nicht genau an der programmierten Stelle, was zu ungleichmäßigen Wellenhöhen und einer verschlechterten Oberflächenstruktur führt. Um dieses Risiko zu mindern, müssen Bediener die Verwendung starrer Werkstückhalterungen, Schrumpf- oder hydraulischer Werkzeughalter und Werkzeuge mit möglichst kurzer Schaftlänge vorschreiben. Bei der Ausführung feiner Stepover-Schlichtdurchgänge in zähen Titanlegierungen ist absolute Steifigkeit unerlässlich.
Das Nachschneiden von gehärteten Titanspänen in engen, überlappenden Zustellungsdurchgängen führt zu Oberflächenrissen, Verschmierungen und abgebrochenen Schneidkanten. Da Titanspäne unmittelbar nach dem Scheren kaltverfestigt werden, wird die Oberflächengüte zerstört, wenn sie durch die Schneidzone zurückgeschleppt werden. Um die Späne sofort abzutransportieren, ist die Implementierung von Hochdruck-Kühlmittelzufuhr durch die Spindel oder präziser Flutkühlmittelstrategien, die speziell auf die 3D-Profilierung zugeschnitten sind, erforderlich. Eine ordnungsgemäße Kühlmittelanwendung verhindert das Nachschneiden von Spänen, sorgt für die erforderliche Schmierfähigkeit und bewältigt die starke Hitze, die in der Schneidzone entsteht.
Die Optimierung der Zustellung bei der Titanbearbeitung erfordert einen kalkulierten Ansatz, der Werkzeuggeometrie, Materialeigenschaften und Anforderungen an die Oberflächengüte in Einklang bringt.
Berechnen Sie die maximal zulässige Bogenhöhe basierend auf der spezifischen Teiletoleranz und den Ra-Anforderungen, bevor Sie den Werkzeugweg programmieren.
Wählen Sie den größten praktischen Werkzeugdurchmesser für die Geometrie, um die Anzahl der Durchgänge zu minimieren und die Gesamtzykluszeit zu verkürzen.
Nutzen Sie Werkzeugneigungsstrategien in Ihrer CAM-Software, um ein Reiben der Mittenspitze und eine Kaltverfestigung der Titanoberfläche zu verhindern.
Implementieren Sie Werkzeugwege mit konstanter Ausbuchtung oder 3D-Versatz, um bei unterschiedlichen Neigungen und komplexen Geometrien gleichmäßige Oberflächengüten aufrechtzuerhalten.
A: Beim Schlichten von Titan ist eine Anfangszustellung von 1 % bis 5 % des Werkzeugdurchmessers Standard. Diese Mikroabstufung minimiert die Bogenhöhe und trägt dazu bei, strenge Ra-Anforderungen zu erfüllen. Der genaue Wert muss jedoch auf der Grundlage der spezifischen Oberflächengütetoleranz und des verwendeten Werkzeugdurchmessers berechnet werden.
A: Die Zackenhöhe wird anhand der Formel berechnet: Zackenhöhe = Werkzeugradius – √(Werkzeugradius⊃2; – (Zustellung/2)⊃2;). Moderne CAM-Software berechnet dies normalerweise automatisch, wenn Sie eine Zieloberflächenbeschaffenheit oder eine maximale Spitzenhöhe eingeben.
A: Verschmierte oder eingerissene Oberflächen entstehen häufig durch das Schneiden im Totpunkt der Kugelnase, wo die Oberflächengeschwindigkeit Null ist. Dies führt dazu, dass das Werkzeug eher reibt als schert, was zu einer schnellen Kaltverfestigung und einer schlechten Oberflächenqualität im Titan führt.
A: Ja. Ein größerer Werkzeugdurchmesser erzeugt bei einem gegebenen Zustellungsabstand eine flachere Ausbuchtung. Die Verwendung des größten praktischen Werkzeugdurchmessers ermöglicht eine größere Zustellung bei gleichzeitiger Beibehaltung der exakt gleichen Oberflächengüte, wodurch die Zykluszeit verkürzt wird.
A: Wenn Sie das Werkzeug um 10 bis 15 Grad neigen, wird der Schneidvorgang von der Nullgeschwindigkeitsspitze weg zu den äußeren Spannuten verschoben, wo eine ordnungsgemäße Scherung stattfindet. Dies verhindert Reibung, reduziert die Wärmeentwicklung und verbessert die endgültige Oberflächenbeschaffenheit deutlich.
A: Kleinere Zustellungen verlängern die Zykluszeit drastisch, da das Werkzeug deutlich mehr Durchgänge durchführen muss, um die gleiche Fläche abzudecken. Für eine effiziente Produktion ist es entscheidend, die erforderliche Oberflächengüte mit akzeptablen Zykluszeiten in Einklang zu bringen.


