
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 22-09-2026 Nguồn gốc: Địa điểm


Hãy tưởng tượng một bộ định tuyến CNC được đưa vào một tấm bảng hàng không vũ trụ bằng sợi carbon có giá trị cao. Trục xoay kêu vo vo, lần vượt qua cuối cùng bắt đầu và sau đó một âm thanh răng rắc rõ rệt vang vọng khắp cửa hàng. Lớp trên cùng vỡ vụn hoàn toàn. Một lỗi gia công có thể ngay lập tức làm hỏng các thành phần composite đắt tiền. Sự tách lớp vẫn là thủ phạm hàng đầu gây ra tỷ lệ phế liệu lớn trong sản xuất sợi carbon. Trong hướng dẫn toàn diện này, chúng ta sẽ khám phá cách hình học cụ thể của dụng cụ phi kim loại trung hòa lực cắt để ngăn chặn vấn đề tốn kém này ngay tại nguồn.
Có thể phòng ngừa được hiện tượng tách lớp: Hiểu được sự khác biệt cơ học giữa tách lớp bóc tách và tách lớp đẩy ra là bước quan trọng đầu tiên để ngăn chặn quá trình tách lớp.
Hình học công cụ là tất cả: Các thiết kế kỹ thuật chuyên dụng được sản xuất rõ ràng để nén các lớp composite lại với nhau thay vì kéo chúng ra xa nhau.
Vấn đề vật chất: Sợi carbon và sợi thủy tinh nổi tiếng là có tính mài mòn. Nâng cấp lên các giải pháp cacbua hoặc phủ kim cương tiên tiến là yêu cầu tuyệt đối để duy trì độ sắc nét của cạnh.
Thông số phù hợp: Việc kết hợp các hình dạng cắt chính xác với tốc độ trục chính và tốc độ tiến dao được tối ưu hóa sẽ ngăn ngừa sự tích tụ nhiệt do ma sát, do đó tránh được sự xuống cấp của nhựa.
Để gia công vật liệu composite một cách hiệu quả, trước tiên bạn phải hiểu cấu trúc vật lý của chúng. Polyme cốt sợi carbon và sợi thủy tinh có tính dị hướng. Điều này có nghĩa là tính chất cơ học của chúng thay đổi đáng kể tùy thuộc vào hướng và hướng của sợi. Không giống như khối nhôm đồng nhất, vật liệu tổng hợp bao gồm các sợi có độ mài mòn cao, độ bền kéo cao lơ lửng trong một nền nhựa tương đối mềm, giòn, thường là epoxy.
Khi lưỡi cắt tương tác với vật liệu hai pha này, điện trở khác nhau giữa các sợi cấu trúc cứng và ma trận liên kết mềm sẽ tạo ra động lực cắt hỗn loạn. Nếu lực tác dụng vượt quá độ bền liên kết giữa các lớp của nhựa thì các lớp chắc chắn sẽ tách ra. Sự tách biệt này ngay lập tức làm ảnh hưởng đến tính toàn vẹn của cấu trúc và khả năng chịu tải của bộ phận.
Sự tách lớp bong tróc xảy ra ở bề mặt trên cùng của phôi composite. Khi một dụng cụ quay đi vào vật liệu, các rãnh xoắn truyền thống sẽ tạo ra lực kéo hướng trục lên trên. Nếu cạnh không sắc nét hoặc nếu góc xoắn quá mạnh, lực nâng này sẽ lấn át cường độ bám dính của ma trận epoxy. Do đó, các lớp sợi trên cùng sẽ bị bong ra khỏi cấu trúc bên dưới trước khi chúng có thể được cắt sạch. Điều này để lại một cạnh bị sờn và bị loại bỏ.
Ngược lại, sự phân tách đẩy ra xảy ra ở bề mặt dưới cùng của phôi khi thoát dao. Khi máy cắt đẩy xuống qua các lớp cuối cùng của composite, vật liệu chưa cắt còn lại sẽ trở nên cực kỳ mỏng và mất đi độ cứng cấu trúc. Lực đẩy xuống sẽ uốn cong và đẩy các sợi đáy không được hỗ trợ này ra ngoài. Điều này làm gãy nền nhựa và gây ra các mảnh vụn nghiêm trọng ở mặt sau của bảng điều khiển.
Ứng suất cơ học không phải là nguyên nhân duy nhất gây ra sự tách lớp. Động lực nhiệt đóng một vai trò quan trọng và thường bị bỏ qua. Nhựa epoxy được sử dụng trong tấm composite có nhiệt độ chuyển hóa thủy tinh tương đối thấp, thường dao động trong khoảng từ 150 đến 200 độ C. Nếu một dụng cụ cùn chà xát vào các sợi mài mòn thay vì cắt chúng, ma sát sinh ra sẽ tạo ra nhiệt cục bộ dữ dội. Sự tăng vọt nhiệt này làm tan chảy hoặc làm nhòe nền nhựa. Việc làm suy yếu liên kết giữa các lớp sẽ làm trầm trọng thêm tình trạng phân tách theo kiểu bóc tách và đẩy ra.
Loại tách lớp |
Vị trí |
Nguyên nhân chính |
Hướng lực |
|---|---|---|---|
bóc vỏ |
Bề mặt trên cùng |
Lực dọc trục hướng lên cao, lưỡi cắt cùn |
Nâng lên |
đẩy ra |
Bề mặt đáy |
Lực đẩy xuống cao, thiếu sự hỗ trợ từ phía dưới |
Uốn xuống |
nhiệt |
Toàn bộ vùng cắt |
Ma sát từ các dụng cụ bị mòn, cấp liệu hoặc tốc độ không chính xác |
Đa chiều |
Các kỹ sư và thợ máy quen với việc làm việc với thép hoặc titan thường cố gắng sử dụng Thép tốc độ cao tiêu chuẩn hoặc máy phay ngón thông thường trên các tấm composite. Cách tiếp cận này hầu như thường dẫn đến tỷ lệ phế liệu cao, độ hoàn thiện bề mặt kém và dụng cụ nhanh hỏng. Dụng cụ cắt kim loại tiêu chuẩn không phù hợp về mặt cấu trúc và hình học cho vật liệu tổng hợp vì hai lý do chính. Chúng bao gồm độ mài mòn tuyệt đối của vật liệu và cơ chế cơ bản của vết cắt.
Sợi carbon và sợi thủy tinh có độ bền kéo và độ cứng cực cao. Ở mức độ vi mô, việc cắt xuyên qua các sợi này cũng giống như gia công một khối giấy nhám cứng. Các công cụ Thép tốc độ cao tiêu chuẩn thiếu độ cứng cần thiết để chịu được sự mài mòn này và sẽ mất khả năng cắt trong vòng vài phút. Ngay cả cacbua hạt siêu nhỏ tiêu chuẩn được thiết kế cho kim loại cũng sẽ bị mài mòn mặt sườn nhanh chóng khi tiếp xúc với sự mài mòn sợi liên tục. Người vận hành thường nhận thấy rằng khi dụng cụ bị mất cạnh, tải trọng trục xoay sẽ tăng nhẹ. Đây là dấu hiệu cảnh báo rõ ràng rằng dụng cụ đã ngừng cắt đứt các sợi và bắt đầu cày xuyên qua chúng.
Các công cụ kim loại tiêu chuẩn được thiết kế để cắt các vật liệu đồng nhất. Họ dựa vào các góc cào cụ thể và các rãnh rãnh lớn để cắt các mảnh kim loại liên tục giúp tản nhiệt ra khỏi vùng cắt. Tuy nhiên, vật liệu tổng hợp không hoạt động theo cách này. Do ma trận giòn, carbon và sợi thủy tinh bị gãy và vỡ ở điểm tiếp xúc, biến thành bụi mịn, có độ mài mòn cao.
Các thiết kế cắt kim loại có góc xoắn cao hoàn toàn không hiệu quả trong việc quản lý loại bụi này. Hơn nữa, hành động nâng mạnh mẽ trực tiếp góp phần tạo ra sự bong tróc. Để đạt được đường cắt sạch và duy trì kiểm soát chất lượng nghiêm ngặt, các cơ sở sản xuất phải chuyển sang các giải pháp phi kim loại chuyên dụng. Những dụng cụ chuyên dụng này không phải là một lựa chọn xa xỉ. Chúng là yêu cầu kỹ thuật bắt buộc để sản xuất các bộ phận không có khuyết tật.
Nhìn vào bối cảnh sản xuất rộng hơn, sự chuyển đổi sang trọng lượng nhẹ trong lĩnh vực hàng không vũ trụ và xe điện đã gây ra sự gia tăng chưa từng có về khối lượng linh kiện composite. Tuy nhiên, dữ liệu gần đây của ngành nêu bật một nút thắt nghiêm trọng. Sự tách lớp do gia công gây ra chiếm một tỷ lệ đáng kinh ngạc trong tổng chi phí phế liệu. Xu hướng phổ biến cho thấy các cơ sở hàng đầu đang tích cực từ bỏ các công cụ gia công kim loại được tái sử dụng. Thay vào đó, ngành đang tiêu chuẩn hóa các giải pháp gia công phi kim loại chuyên dụng để đạt được dung sai không sai sót. Sự thay đổi này là cần thiết để hỗ trợ các môi trường sản xuất tự động hóa cao, nơi việc làm lại thủ công không còn khả thi về mặt tài chính.
Việc loại bỏ sự tách lớp đòi hỏi các hình học có khả năng trung hòa tích cực lực dọc trục và cắt đứt các sợi cứng một cách sạch sẽ. Các nhà sản xuất dụng cụ đã phát triển một số thiết kế cụ thể để giải quyết những thách thức đặc biệt của vật liệu tổng hợp hiện đại.
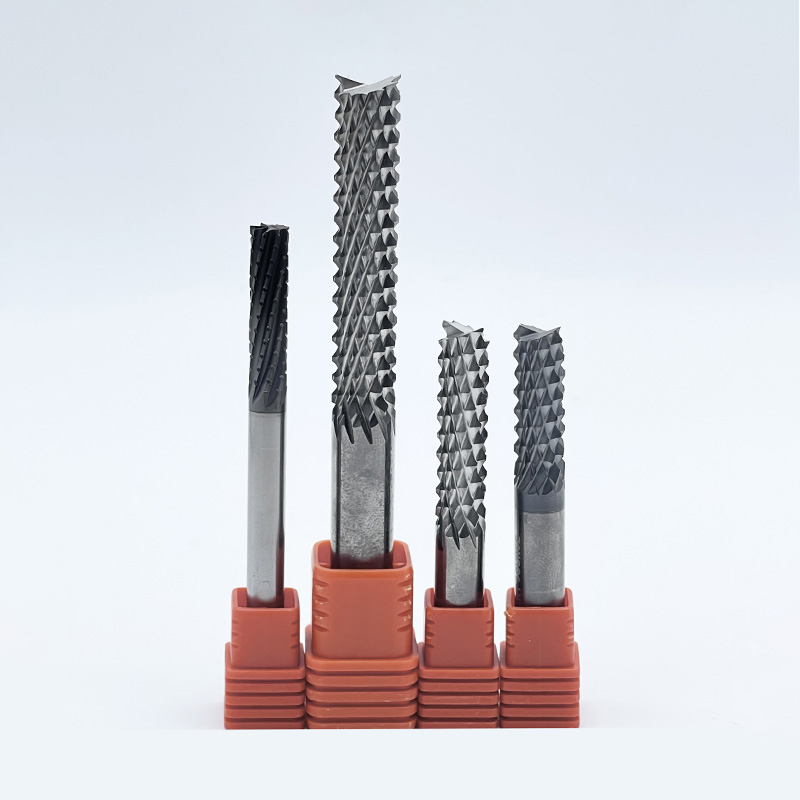
Một trong những giải pháp hiệu quả nhất để định tuyến và xẻ rãnh các tấm composite là máy nghiền cuối có răng siêu nhỏ , trong cửa hàng thường được gọi là bộ định tuyến lõi ngô hoặc bộ định tuyến cắt kim cương. Thay vì có hai hoặc bốn rãnh xoắn ốc liên tục, thiết kế này có hàng chục răng cắt nhỏ lồng vào nhau phân bố dọc theo chiều dài cắt. Các mẫu hiệu suất cao thường có cấu hình răng siêu dày đặc để tối đa hóa khả năng cắt sợi.
Hình dạng này vượt trội vì có nhiều răng ăn khớp với vật liệu theo từng bước nhỏ. Thay vì kéo các sợi carbon dài và liên tục, các răng siêu nhỏ sẽ mài và bẻ gãy các sợi thành các hạt bụi siêu nhỏ. Các góc cắt lên và cắt xuống giao nhau của từng răng sẽ triệt tiêu lực nâng và lực đẩy tổng thể. Điều này giữ cho các lớp composite hoàn toàn nguyên vẹn. Ngoài ra, hành động cắt bị gián đoạn cho phép luồng không khí và tản nhiệt tốt hơn, ngăn không cho ma trận nhựa đạt đến điểm nóng chảy.
Khi cắt cạnh hoặc cắt các tấm định hình, việc duy trì cạnh trên và dưới nguyên sơ là rất quan trọng. Bộ định tuyến nén được coi là giải pháp hàng đầu Dao phay CFRP cho ứng dụng cụ thể này. Nó có thiết kế xoắn kép độc đáo. Phần dưới của chiều dài cắt có hình học cắt lên, trong khi phần trên có hình học cắt xuống.
Khi dụng cụ tiếp xúc với vật liệu, các rãnh cắt lên sẽ kéo các lớp dưới cùng lên trên và các rãnh cắt xuống sẽ đẩy các lớp trên cùng xuống dưới. Điều này tạo ra một vùng nén hiệu quả cao ở trung tâm phôi. Bằng cách buộc tất cả các lớp tổng hợp hướng vào trong lõi, bộ định tuyến nén sẽ vô hiệu hóa hoàn toàn cả lực bóc và lực đẩy ra cùng một lúc. Kết quả là một cạnh hoàn toàn sạch sẽ, không bị tách lớp.
Trong khi carbon và thủy tinh có chung những thách thức gia công, sợi thủy tinh thể hiện các hành vi cơ học hơi khác nhau. Chúng cực kỳ cứng và có xu hướng uốn cong hoặc uốn cong trước khi cắt. Nếu một công cụ không được tối ưu hóa hoàn hảo, nó sẽ để lại một cạnh mờ nơi các sợi thủy tinh bị rách thay vì được cắt sạch sẽ.
Một người tận tâm Máy cắt sợi thủy tinh được thiết kế với lưỡi cắt cực sắc và các góc cào cụ thể được thiết kế để cắt xuyên qua các sợi cứng với độ lệch tối thiểu. Chúng thường có số lượng me cao hơn để đảm bảo tần suất cắt cao hơn trên mỗi vòng quay. Điều này cắt đứt các sợi thủy tinh trước khi chúng có cơ hội uốn cong ra khỏi vùng cắt.
Ngay cả hình học được thiết kế hoàn hảo nhất cũng sẽ thất bại nếu vật liệu nền bên dưới không thể chịu được môi trường khắc nghiệt của gia công composite. Việc lựa chọn vật liệu dụng cụ quyết định trực tiếp đến tuổi thọ, khả năng giữ cạnh và khả năng ngăn chặn sự tách lớp trong quá trình sản xuất lâu dài.
Đối với phần lớn các ứng dụng phi kim loại, các công cụ tổng hợp cacbua đóng vai trò là cơ sở của ngành. Gia công sợi carbon đòi hỏi cacbua vonfram hạt siêu nhỏ hoặc hạt siêu mịn, trong đó các hạt thường nhỏ hơn 0,4 đến 0,8 micron. Cấu trúc siêu mịn này cung cấp sự kết hợp vượt trội giữa độ cứng và độ bền đứt ngang. Cấu trúc hạt dày đặc cho phép các nhà sản xuất mài một cạnh sắc bén mà không bị vỡ vụn hoặc sứt mẻ vi mô. Một cạnh sắc như dao cạo là điều cần thiết tuyệt đối để cắt xuyên qua các sợi.
Trong môi trường sản xuất ô tô hoặc hàng không vũ trụ khối lượng lớn, độ mài mòn cực cao của sợi carbon sẽ làm mòn ngay cả cacbua không tráng phủ tốt nhất quá nhanh. Trong những kịch bản này, việc nâng cấp lên công nghệ kim cương trở thành một nhu cầu kinh tế cần thiết.
Sự lắng đọng hơi hóa học tạo ra một lớp kim cương tinh thể thật trực tiếp trên nền cacbua. Điều này duy trì các hình dạng phức tạp trong khi tăng độ cứng bề mặt lên gần 10.000 Độ cứng Vickers. Điều này làm giảm đáng kể sự mài mòn và kéo dài tuổi thọ dụng cụ lên đến mười lăm lần. Ngoài ra, các công cụ Kim cương đa tinh thể có các tấm kim cương được hàn trên thân cacbua. Mặc dù chỉ giới hạn ở những cấu hình đơn giản hơn, chúng mang lại khả năng chống mài mòn tối ưu, thường bền hơn cacbua tiêu chuẩn từ năm mươi lần trở lên.
Ngoài loại công cụ bao quát, các hình học vi mô cụ thể còn được áp dụng vào dụng cụ cắt composite cho thấy sự thành công của chúng trong việc ngăn chặn sự phân tách. Việc chú ý đến số lượng rãnh, góc xoắn và việc chuẩn bị cạnh là điều tối quan trọng.
Khi gia công kim loại, số lượng me thấp tạo ra các rãnh lớn để thoát phoi. Bởi vì vật liệu tổng hợp tạo ra bụi mịn nên các thung lũng sáo lớn là không cần thiết. Thay vào đó, các công cụ phi kim loại thường có số lượng sáo cao hơn như bốn, sáu hoặc tám. Điều này làm tăng đường kính lõi để có độ cứng tối đa. Nó cũng làm tăng số lượng lưỡi cắt tiếp xúc vật liệu trên mỗi vòng quay, đảm bảo sợi được cắt nhanh và sạch.
Góc xoắn ảnh hưởng trực tiếp đến hướng của lực cắt. Dao phay ngón xoắn ốc cao truyền thống tạo ra lực dọc trục lớn, đóng vai trò là nguyên nhân chính gây ra hiện tượng bong tróc. Các công cụ được thiết kế cho sợi carbon thường sử dụng các góc xoắn rất thấp trong khoảng từ 5 đến 15 độ. Một số thậm chí còn sử dụng các rãnh thẳng ở mức 0 độ để truyền lực hướng tâm vào mặt cắt, giữ cho các lớp composite nguyên vẹn.
Trong gia công kim loại, các cạnh cắt thường được mài giũa hoặc có bán kính cực nhỏ để tránh bị sứt mẻ. Khi gia công sợi carbon và sợi thủy tinh, việc mài giũa bị nghiêm cấm. Dụng cụ này phải có cạnh sắc bén. Bất kỳ bán kính nào cũng sẽ khiến dụng cụ đẩy và cọ xát vào các sợi thay vì cắt chúng. Điều này ngay lập tức tạo ra nhiệt và trực tiếp dẫn đến sự phân tách.
Áp dụng đúng công cụ với các tham số sai vẫn sẽ loại bỏ phần đó. Không giống như các kim loại đẳng hướng bị biến dạng dẻo, vật liệu composite có tính dị hướng và giòn. Để đạt được đường cắt hoàn hảo đòi hỏi sự cân bằng chính xác giữa tốc độ trục chính, tốc độ tiến dao và quản lý nhiệt.
Nguyên tắc cơ bản của gia công composite là duy trì tốc độ trục chính cao cùng với tốc độ tiến dao tương đối thấp. Vận tốc cắt cao là rất quan trọng vì sợi carbon và thủy tinh có độ bền kéo rất lớn. Nếu cạnh chạm vào sợi quá chậm, sợi có thời gian bị uốn cong hoặc lệch. Bằng cách sử dụng tốc độ trục chính cao, lưỡi cắt tác động vào sợi với động năng đủ để cắt sợi một cách sạch sẽ.
Tỷ lệ thức ăn phải được kiểm soát cẩn thận. Nếu bước tiến quá mạnh, dụng cụ sẽ tiếp xúc quá nhiều vật liệu, đẩy các lớp ra xa nhau và gây ra hiện tượng tách lớp đẩy ra. Tuy nhiên, bước tiến không được thấp đến mức dụng cụ chỉ cọ xát vào vật liệu. Chà xát tạo ra ma sát quá mức và thiệt hại nhiệt nghiêm trọng.
Nhiệt là kẻ hủy diệt thầm lặng của vật liệu tổng hợp. Trong khi gia công kim loại phụ thuộc nhiều vào chất làm mát bằng lũ, thì chất làm mát bằng chất lỏng thường được tránh sử dụng trong lĩnh vực này. Vật liệu tổng hợp có thể hấp thụ độ ẩm, làm suy giảm tính chất cơ học của chúng. Hơn nữa, khi chất làm mát trộn với bụi composite mịn, nó sẽ tạo ra bùn có độ mài mòn cao làm mòn sớm các thanh dẫn hướng máy và phốt trục chính.
Vì vậy, gia công khô là tiêu chuẩn công nghiệp. Thợ máy dựa vào hình học dụng cụ được tối ưu hóa để giảm thiểu ma sát và sử dụng hệ thống hút bụi chân không tốc độ cao. Những máy hút bụi cục bộ mạnh mẽ này loại bỏ bụi nguy hiểm đồng thời kéo không khí xung quanh đi qua khu vực cắt, mang lại khả năng làm mát đối lưu cần thiết.
Hướng của đường chạy dao ảnh hưởng đáng kể đến chất lượng cạnh. Trong phay thông thường, lưỡi cắt đi vào với độ dày bằng 0 và thoát ra ở độ dày tối đa, kéo vật liệu lên trên. Phay leo gần như được khuyến nghị phổ biến để định hình vật liệu tổng hợp. Trong phay leo, dụng cụ đi vào ở độ dày tối đa và đẩy xuống và hướng vào trong trên bề mặt chưa cắt. Điều này hoạt động như một lớp nền cứng để hỗ trợ các sợi khi chúng bị cắt.
Loại vật liệu |
Vật liệu dụng cụ |
Tốc độ bề mặt Feet mỗi phút |
Thức ăn trên mỗi inch răng |
Chiến lược phay |
|---|---|---|---|---|
Sợi carbon tiêu chuẩn |
cacbua rắn |
400 đến 800 |
0,001 đến 0,003 |
Phay leo |
Sợi carbon nhiệt độ cao |
tráng kim cương |
800 đến 1.500 |
0,002 đến 0,005 |
Phay leo |
Sợi thủy tinh G10 hoặc FR4 |
cacbua rắn |
300 đến 600 |
0,001 đến 0,004 |
Phay leo |
Đối với các nhà quản lý mua sắm, kỹ sư sản xuất và thợ máy CNC, việc lựa chọn công cụ chính xác là một quyết định tài chính quan trọng. Chi phí trả trước cao của tấm composite có nghĩa là tỷ lệ phế liệu phải được giữ ở mức gần bằng 0. Các công cụ kim loại tiêu chuẩn là một nền kinh tế sai lầm. Chúng có thể có giá thấp hơn ban đầu nhưng chắc chắn sẽ đắt hơn theo cấp số nhân do các bộ phận bị hư hỏng và thời gian ngừng hoạt động của máy. Để chọn một cách có hệ thống các giải pháp gia công phi kim loại phù hợp, hãy đánh giá yêu cầu của bạn theo ba tiêu chí chính.
Không phải tất cả vật liệu tổng hợp đều hoạt động giống nhau dưới trục xoay. Sợi carbon nguyên chất đòi hỏi các công cụ có độ cứng cực cao và các cạnh sắc như dao cạo, giúp cho các dao phay ngón có răng siêu nhỏ có hiệu quả cao cho việc gia công thô. Sợi thủy tinh cực kỳ bền nên cần có máy cắt chuyên dụng với các góc cào cụ thể để cắt đứt các sợi một cách sạch sẽ mà không để lại các cạnh bị sờn. Tấm bánh sandwich tổ ong yêu cầu hình học chuyên dụng để cắt lớp vỏ cứng bên ngoài mà không làm nát cấu trúc lõi mỏng manh.
Hình học phải hoàn toàn phù hợp với hoạt động vật lý. Khi hoàn thiện các kích thước bên ngoài của tấm, máy cắt nén là lựa chọn tối ưu để trung hòa lực tách lớp trên và dưới. Để nhấn chìm hoặc cắt các tính năng bên trong, bộ định tuyến lõi ngô vượt trội trong việc quản lý nhiệt và ngăn chặn hiện tượng kéo sợi dài. Việc tạo lỗ đòi hỏi các mũi khoan tổng hợp chuyên dụng có dạng hình học điểm duy nhất để ghi điểm theo chu vi trước khi lưới trung tâm xuyên qua.
Đối với môi trường nghiên cứu hoặc sản xuất khối lượng thấp, cacbua hạt siêu nhỏ không tráng phủ mang lại lợi tức đầu tư tốt nhất. Nó cung cấp độ sắc nét cần thiết mà không có chi phí ban đầu cao như kim cương. Tuy nhiên, trong sản xuất hàng loạt số lượng lớn, việc thay đổi công cụ sẽ làm mất thời gian và các cạnh cùn có nguy cơ làm hỏng các bộ phận đắt tiền. Việc nâng cấp lên các công cụ được phủ kim cương hoặc các hạt dao bằng kim cương rắn trở thành một nhu cầu kinh tế cần thiết. Điều này kéo dài tuổi thọ công cụ theo cấp số nhân và dẫn đến chi phí cho mỗi bộ phận thấp hơn nhiều theo thời gian.
Gia công vật liệu tổng hợp là một chuyên ngành có tính chuyên môn cao nên không có chỗ cho việc phỏng đoán. Các nhóm kỹ thuật nên hợp tác trực tiếp với các nhà sản xuất chuyên về các ứng dụng phi kim loại để tận dụng dữ liệu thực nghiệm và các đề xuất tùy chỉnh phù hợp với các ma trận cụ thể.
Sự tách lớp thường làm hỏng các bộ phận composite cực kỳ đắt tiền, nhưng đây là một vấn đề sản xuất có thể phòng ngừa được. Bằng cách hiểu cơ chế tách lớp và loại bỏ các thiết bị gia công kim loại được tái sử dụng, các cơ sở có thể cải thiện đáng kể chất lượng đầu ra của mình. Luôn chọn hình dạng và vật liệu nền chính xác cho ứng dụng cụ thể của bạn. Các công cụ phi kim loại chuyên dụng loại bỏ hoàn toàn các bộ phận bị loại bỏ, đảm bảo khoản đầu tư vào công cụ thông minh này sẽ tự sinh lời nhanh chóng. Đối với các kỹ sư đang tìm cách loại bỏ tỷ lệ phế liệu, việc lựa chọn các công cụ được chế tạo chính xác từ một nhà sản xuất chuyên dụng là con đường nhanh nhất để sản xuất không có khuyết tật. Duyệt qua các giải pháp gia công phi kim loại hiệu suất cao tại SS End Mill để tìm hình dạng và chất nền chính xác cho ma trận tổng hợp cụ thể của bạn ngay hôm nay.
Sự lựa chọn tối ưu phụ thuộc trực tiếp vào hoạt động gia công cụ thể của bạn. Để định tuyến biên và định hình các ranh giới bên ngoài, bộ định tuyến nén là lựa chọn tốt nhất. Thiết kế rãnh đối lập độc đáo của nó đẩy các lớp trên và dưới của sợi carbon vào trong, vô hiệu hóa hiệu quả các lực dọc trục gây ra hiện tượng bong tróc và tách lớp đẩy ra. Đối với các nguyên công xẻ rãnh, xẻ túi hoặc gia công thô bên trong, máy nghiền ngón siêu nhỏ sẽ ưu việt hơn vì nó nghiền vật liệu để ngăn xơ bị kéo ra ngoài.
Về mặt kỹ thuật, một công cụ kim loại tiêu chuẩn sẽ cắt sợi thủy tinh trong một thời gian rất ngắn, nhưng nó không được khuyến khích trong sản xuất chuyên nghiệp. Sợi thủy tinh có độ mài mòn cực cao và sẽ mài mòn các cạnh cắt của Thép tốc độ cao tiêu chuẩn hoặc cacbua thông thường trong vòng vài phút. Khi cạnh bị xỉn màu, nó sẽ ngừng cắt các sợi và bắt đầu xé chúng. Điều này dẫn đến sự tích tụ nhiệt nghiêm trọng, tan chảy ma trận, vỡ vụn nặng và cuối cùng là một bộ phận bị hư hỏng. Cần có một máy cắt sợi thủy tinh chuyên dụng có độ cứng và sự chuẩn bị cạnh thích hợp để duy trì tính toàn vẹn của bộ phận.
Không giống như dao phay ngón tiêu chuẩn có từ hai đến bốn rãnh liên tục, dao phay ngón siêu nhỏ có hàng chục cạnh cắt nhỏ chồng lên nhau giống như lõi ngô. Khi gia công vật liệu tổng hợp, nhiều răng nhỏ này hoạt động giống như một bánh mài chính xác hơn là một máy cắt cắt truyền thống. Chúng phá vỡ các sợi carbon hoặc sợi thủy tinh cứng thành các hạt bụi cực nhỏ thay vì bám và kéo thành các sợi dài, liên tục. Hành động mài này giảm thiểu ứng suất dọc trục đặt lên các lớp composite, giữ cho cấu trúc nhiều lớp nguyên vẹn hoàn toàn và để lại một cạnh sạch sẽ, không bị sờn.
Sự khác biệt chính nằm ở độ cứng vật liệu và khả năng chống mài mòn. Vật liệu composite dựa vào các sợi cứng hơn và mài mòn hơn đáng kể so với các loại chip được sản xuất bằng nhôm hoặc thép. Thép tốc độ cao thiếu khả năng chống mài mòn cần thiết. Các sợi mài mòn hoạt động giống như giấy nhám, phá hủy cạnh thép gần như ngay lập tức. Các dụng cụ tổng hợp cacbua hạt siêu nhỏ được thiết kế để cứng hơn theo cấp số nhân. Điều này cho phép chúng chịu được sự mài mòn liên tục của sợi trong khi vẫn duy trì được cạnh sắc như dao cạo cần thiết để cắt đứt vật liệu mà không gây ra sự phân tách.
Thông thường, nên sử dụng tốc độ trục chính cao từ 10.000 đến 20.000 vòng/phút, tùy thuộc vào đường kính dụng cụ và ma trận cụ thể. Tốc độ cao đảm bảo các sợi được tác động với đủ động năng để được cắt sạch thay vì bị uốn cong hoặc lệch khỏi lưỡi cắt.
Để tránh bị sờn cần có một máy cắt chuyên dụng có cạnh sắc bén và số lượng me cao để tối đa hóa tần số cắt. Ngoài ra, việc sử dụng chiến lược phay leo đảm bảo công cụ đẩy các sợi vào vật liệu chưa cắt, cung cấp hỗ trợ lớp nền giúp các sợi thủy tinh cứng không bị rách.


