
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 22.09.2026 Herkunft: Website


Stellen Sie sich einen CNC-Fräser vor, der in eine hochwertige Kohlefaserplatte für die Luft- und Raumfahrt eintaucht. Die Spindel summt, der letzte Durchgang beginnt und dann hallt ein deutliches Knacken durch die Werkstatt. Die oberste Schicht splittert vollständig ab. Ein einziger Bearbeitungsfehler kann teure Verbundbauteile sofort ruinieren. Die Delaminierung ist nach wie vor die Hauptursache für die enormen Ausschussraten bei der Carbonfaserherstellung. In diesem umfassenden Leitfaden untersuchen wir, wie bestimmte nichtmetallische Werkzeuggeometrien die Schnittkräfte neutralisieren, um dieses kostspielige Problem direkt an der Quelle zu verhindern.
Delamination ist vermeidbar: Das Verständnis der mechanischen Unterschiede zwischen Peel-up- und Push-out-Delamination ist der entscheidende erste Schritt, um die Schichttrennung zu verhindern.
Auf die Werkzeuggeometrie kommt es an: Spezielle Konstruktionskonstruktionen werden gezielt hergestellt, um Verbundschichten zusammenzudrücken, anstatt sie auseinanderzuziehen.
Auf das Material kommt es an: Kohlenstoff- und Glasfasern sind bekanntermaßen abrasiv. Um die Kantenschärfe aufrechtzuerhalten, ist die Umrüstung auf fortschrittliche hartmetall- oder diamantbeschichtete Lösungen eine absolute Voraussetzung.
Richtige Parameter: Durch die Kombination der richtigen Schneidgeometrien mit optimierten Spindeldrehzahlen und Vorschüben wird ein reibungsbedingter Wärmestau verhindert und so eine Verschlechterung des Harzes verhindert.
Um Verbundwerkstoffe effektiv bearbeiten zu können, müssen Sie zunächst deren physikalische Architektur verstehen. Kohlenstofffaserverstärkte Polymere und Glasfaser sind anisotrop. Das bedeutet, dass sich ihre mechanischen Eigenschaften je nach Orientierung und Richtung der Fasern dramatisch verändern. Im Gegensatz zu einem homogenen Aluminiumblock bestehen Verbundwerkstoffe aus stark abrasiven, hochfesten Strängen, die in einer relativ weichen, spröden Harzmatrix, normalerweise Epoxidharz, aufgehängt sind.
Wenn eine Schneide mit diesem Zweiphasenmaterial interagiert, führt der unterschiedliche Widerstand zwischen den harten Strukturfasern und der weichen Bindungsmatrix zu einer chaotischen Schnittdynamik. Wenn die aufgebrachten Kräfte die interlaminare Bindungsfestigkeit des Harzes überschreiten, kommt es zwangsläufig zur Trennung der Schichten. Diese Trennung beeinträchtigt unmittelbar die strukturelle Integrität und Tragfähigkeit des Bauteils.
An der Oberseite des Verbundwerkstücks kommt es zu einer Ablösung der Laminierung. Wenn ein rotierendes Werkzeug in das Material eindringt, erzeugen herkömmliche Spiralnuten einen nach oben gerichteten axialen Zug. Wenn die Kante nicht absolut scharf ist oder der Helixwinkel zu aggressiv ist, übersteigt diese Auftriebskraft die Haftfestigkeit der Epoxidmatrix. Dadurch werden die oberen Faserschichten von der darunter liegenden Struktur abgezogen, bevor sie sauber abgeschert werden können. Dies hinterlässt einen ausgefransten und abgestoßenen Rand.
Umgekehrt kommt es beim Werkzeugaustritt zu einer Push-out-Delamination an der Unterseite des Werkstücks. Während sich der Schneider durch die letzten Schichten des Verbundwerkstoffs nach unten drückt, wird das verbleibende ungeschnittene Material extrem dünn und verliert seine strukturelle Steifigkeit. Die nach unten gerichtete Schubkraft verbiegt und drückt diese nicht unterstützten unteren Fasern nach außen. Dadurch wird die Harzmatrix gebrochen und es kommt zu starker Splitterung auf der Rückseite der Platte.
Mechanischer Stress ist nicht die alleinige Ursache für die Schichttrennung. Die thermische Dynamik spielt eine wichtige und oft übersehene Rolle. Die in Verbundplatten verwendeten Epoxidharze haben eine relativ niedrige Glasübergangstemperatur, die typischerweise zwischen 150 und 200 Grad Celsius liegt. Wenn ein stumpfes Werkzeug an den Schleiffasern reibt, anstatt sie zu zerschneiden, erzeugt die entstehende Reibung starke lokale Hitze. Diese thermische Spitze schmilzt oder verschmiert die Harzmatrix. Eine Schwächung der Bindung zwischen den Schichten führt zu einer erheblichen Verstärkung der Ablöse- und Herausdrück-Delamination.
Art der Delaminierung |
Standort |
Hauptursache |
Kraftrichtung |
|---|---|---|---|
Peel-Up |
Oberseite |
Hohe Axialkraft nach oben, stumpfe Schneidkanten |
Anheben nach oben |
Push-Out |
Unterseite |
Hohe Abwärtsschubkraft, fehlende Bodenunterstützung |
Abwärtsbeugen |
Thermal |
Gesamte Schnittzone |
Reibung durch verschlissene Werkzeuge, falschen Vorschub oder falsche Geschwindigkeit |
Multidirektional |
Ingenieure und Maschinisten, die es gewohnt sind, mit Stahl oder Titan zu arbeiten, versuchen häufig, bei Verbundplatten Standard-Hochgeschwindigkeitsstahl- oder herkömmliche Schaftfräser zu verwenden. Dieser Ansatz führt fast überall zu hohen Ausschussraten, schlechter Oberflächengüte und schnellem Werkzeugausfall. Standardmäßige Metallschneidinstrumente sind aus zwei Hauptgründen strukturell und geometrisch für Verbundwerkstoffe ungeeignet. Dazu gehören die schiere Abrasivität des Materials und die grundlegende Mechanik des Schnitts.
Kohlenstoff- und Glasfasern besitzen eine extrem hohe Zugfestigkeit und Härte. Auf mikroskopischer Ebene ähnelt das Durchtrennen dieser Stränge der Bearbeitung eines massiven Sandpapierblocks. Standardwerkzeugen aus Schnellarbeitsstahl fehlt die erforderliche Härte, um diesem Abrieb standzuhalten, und sie verlieren innerhalb von Minuten ihre Schneidkante. Selbst für Metall entwickeltes Standard-Mikrokorn-Hartmetall leidet unter schnellem Flankenverschleiß, wenn es kontinuierlichem Faserabrieb ausgesetzt ist. Bediener bemerken oft, dass die Spindellast leicht ansteigt, wenn ein Werkzeug seine Schneide verliert. Dies ist ein klares Warnsignal dafür, dass das Werkzeug aufgehört hat, die Fasern zu durchtrennen, und begonnen hat, sie zu durchtrennen.
Standardwerkzeuge aus Metall sind für das Scheren homogener Materialien ausgelegt. Sie basieren auf speziellen Spanwinkeln und großen Nuttälern, um kontinuierliche Metallspäne abzuscheren, die die Wärme aus der Schneidzone ableiten. Verbundwerkstoffe verhalten sich jedoch nicht so. Aufgrund ihrer spröden Matrix brechen und zersplittern Kohlenstoff und Glasfaser an der Kontaktstelle und verwandeln sich in feinen, stark abrasiven Staub.
Metallschneidende Konstruktionen mit hohen Spiralwinkeln sind bei der Bewältigung dieses Staubs völlig ineffizient. Darüber hinaus trägt die aggressive Hebewirkung direkt zur Ablöseschichtung bei. Um saubere Schnitte zu erzielen und eine strenge Qualitätskontrolle aufrechtzuerhalten, müssen Produktionsstätten auf spezielle nichtmetallische Lösungen umsteigen. Diese Spezialinstrumente sind kein optionaler Luxus. Sie sind zwingende technische Voraussetzung für die Herstellung fehlerfreier Bauteile.
Betrachtet man die breitere Fertigungslandschaft, so hat die Verlagerung hin zur Leichtbauweise in der Luft- und Raumfahrt sowie in der Elektrofahrzeugbranche einen beispiellosen Anstieg des Volumens an Verbundkomponenten ausgelöst. Aktuelle Branchendaten verdeutlichen jedoch einen schwerwiegenden Engpass. Die bearbeitungsbedingte Delaminierung macht einen erschreckenden Prozentsatz der gesamten Ausschusskosten aus. Der vorherrschende Trend zeigt, dass erstklassige Betriebe aggressiv auf wiederverwendete Metallbearbeitungswerkzeuge verzichten. Stattdessen standardisiert die Branche spezielle Nichtmetall-Bearbeitungslösungen, um Null-Fehler-Toleranzen zu erreichen. Dieser Wandel ist von entscheidender Bedeutung für die Unterstützung hochautomatisierter Produktionsumgebungen, in denen manuelle Nacharbeiten finanziell nicht mehr rentabel sind.
Um Delaminationen zu vermeiden, sind Geometrien erforderlich, die axiale Kräfte aktiv neutralisieren und zähe Fasern sauber durchtrennen. Werkzeughersteller haben mehrere spezifische Designs entwickelt, um den einzigartigen Herausforderungen moderner Verbundwerkstoffe gerecht zu werden.
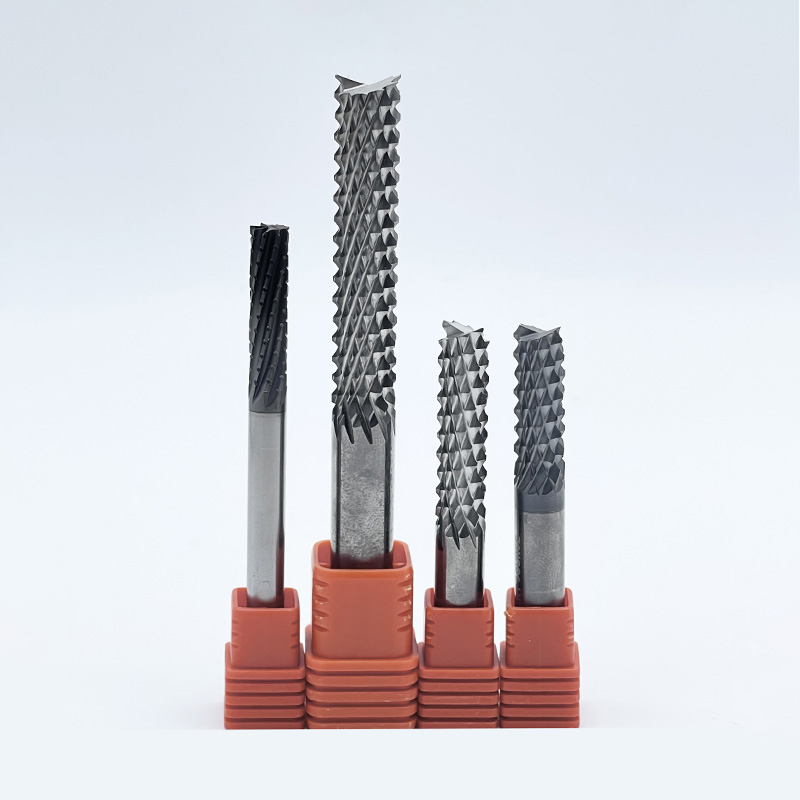
Eine der effektivsten Lösungen zum Fräsen und Nuten von Verbundplatten ist die Mikroverzahnter Schaftfräser , in der Fachwelt allgemein als Maiskolbenfräser oder Diamantfräser bezeichnet. Anstelle von zwei oder vier durchgehenden Spiralnuten verfügt dieses Design über Dutzende kleiner, ineinandergreifender Schneidzähne, die über die Schnittlänge verteilt sind. Hochleistungsmodelle verfügen häufig über extrem dichte Zahnkonfigurationen, um die Faserscherung zu maximieren.
Diese Geometrie zeichnet sich dadurch aus, dass die zahlreichen Zähne in winzigen Schritten in das Material eingreifen. Anstatt an langen, durchgehenden Kohlenstofffasersträngen zu ziehen, zermahlen und zerkleinern die Mikrozähne die Fasern in mikroskopisch kleine Staubpartikel. Die sich kreuzenden Auf- und Abwärtswinkel der einzelnen Zähne heben die gesamten Hebe- und Schubkräfte auf. Dadurch bleiben die Verbundschichten vollkommen intakt. Darüber hinaus sorgt der unterbrochene Schneidvorgang für eine bessere Luftzirkulation und Wärmeableitung und verhindert so, dass die Harzmatrix ihren Schmelzpunkt erreicht.
Beim Kantenschneiden oder Profilieren von Platten ist die Aufrechterhaltung einer makellosen Ober- und Unterkante von entscheidender Bedeutung. Der Kompressionsrouter gilt weithin als der Spitzenreiter CFK-Fräser für diesen speziellen Anwendungsfall. Es verfügt über ein einzigartiges Dual-Helix-Design. Der untere Teil der Schnittlänge weist eine Aufwärtsschnitt-Geometrie auf, während der obere Teil eine Abwärtsschnitt-Geometrie aufweist.
Wenn das Werkzeug in das Material eingreift, ziehen die nach oben gerichteten Rillen die unteren Schichten nach oben und die nach unten gerichteten Rillen drücken die oberen Schichten nach unten. Dadurch entsteht eine hochwirksame Kompressionszone in der Mitte des Werkstücks. Indem alle Verbundschichten nach innen zum Kern gedrückt werden, neutralisiert der Kompressionsfräser sowohl die Abzieh- als auch die Herausdrückkräfte gleichzeitig vollständig. Das Ergebnis ist eine perfekt saubere, delaminationsfreie Kante.
Während bei Kohlenstoff und Glas ähnliche Bearbeitungsherausforderungen bestehen, weisen Glasfasern leicht unterschiedliche mechanische Verhaltensweisen auf. Sie sind unglaublich robust und neigen dazu, sich zu verbiegen, bevor sie scheren. Wenn ein Werkzeug nicht perfekt optimiert ist, hinterlässt es an den Stellen, an denen die Glasstränge gerissen wurden, eine unscharfe Kante, anstatt sie sauber zu schneiden.
Ein engagierter Der Glasfaserschneider ist mit einer ultrascharfen Schneidkante und speziellen Spanwinkeln ausgestattet, die so konzipiert sind, dass er mit minimaler Ablenkung durch die harten Stränge schneidet. Diese verfügen häufig über eine höhere Anzahl an Spannuten, um eine höhere Schnittfrequenz pro Umdrehung zu gewährleisten. Dadurch werden die Glasfasern durchtrennt, bevor sie sich aus der Schneidzone lösen können.
Selbst die perfekt gestaltete Geometrie wird scheitern, wenn das darunter liegende Substratmaterial der rauen Umgebung der Verbundwerkstoffbearbeitung nicht standhalten kann. Die Auswahl des Werkzeugmaterials bestimmt direkt die Lebensdauer, die Schnitthaltigkeit und die Fähigkeit, eine Schichttrennung bei langen Produktionsläufen zu verhindern.
Für die überwiegende Mehrheit der nichtmetallischen Anwendungen Hartmetall-Verbundwerkzeuge dienen als Branchenbasis. Für die Bearbeitung von Kohlenstofffasern ist massives Wolframcarbid im Submikrokorn- oder Ultrafeinkornbereich erforderlich, wobei die Partikel typischerweise kleiner als 0,4 bis 0,8 Mikrometer sind. Diese ultrafeine Struktur bietet eine hervorragende Kombination aus Härte und Querbruchfestigkeit. Die dichte Kornstruktur ermöglicht es Herstellern, eine aggressiv scharfe Kante zu schleifen, ohne dass diese abbröckelt oder Mikroabplatzungen aufweist. Zum Durchschneiden von Fasern ist eine messerscharfe Kante unbedingt erforderlich.
In hochvolumigen Produktionsumgebungen in der Luft- und Raumfahrtindustrie oder in der Automobilindustrie führt die extreme Abrasivität von Kohlefaser dazu, dass selbst das beste unbeschichtete Hartmetall zu schnell abnutzt. In diesen Szenarien wird die Umrüstung auf Diamanttechnologie zu einer wirtschaftlichen Notwendigkeit.
Bei der chemischen Gasphasenabscheidung wird eine Schicht aus echtem kristallinem Diamant direkt auf dem Hartmetallsubstrat wachsen gelassen. Dadurch bleiben komplexe Geometrien erhalten und die Oberflächenhärte wird auf fast 10.000 Vickers-Härte erhöht. Dadurch wird der abrasive Verschleiß drastisch reduziert und die Werkzeugstandzeit um das bis zu Fünfzehnfache verlängert. Alternativ verfügen polykristalline Diamantwerkzeuge über Diamantscheiben, die auf einen Hartmetallkörper gelötet sind. Obwohl sie auf einfachere Profile beschränkt sind, bieten sie die ultimative Verschleißfestigkeit und übertreffen häufig Standardhartmetall um das Fünfzigfache oder mehr.
Über den übergeordneten Werkzeugtyp hinaus werden die spezifischen Mikrogeometrien eingeschliffen Schneidwerkzeuge aus Verbundwerkstoffen bestimmen ihren Erfolg bei der Verhinderung von Delamination. Die Beachtung der Anzahl der Nuten, der Spiralwinkel und der Kantenvorbereitung ist von größter Bedeutung.
Bei der Bearbeitung von Metallen sorgen niedrige Nutzahlen für große Täler für die Spanabfuhr. Da Verbundwerkstoffe Feinstaub produzieren, sind große Rillentäler nicht erforderlich. Stattdessen verfügen nichtmetallische Werkzeuge häufig über eine höhere Nutzahl, beispielsweise vier, sechs oder acht. Dadurch vergrößert sich der Kerndurchmesser für maximale Steifigkeit. Es erhöht außerdem die Anzahl der Schneidkanten, die pro Umdrehung in das Material eingreifen, wodurch sichergestellt wird, dass die Fasern schnell und sauber geschnitten werden.
Der Spiralwinkel hat direkten Einfluss auf die Richtung der Schnittkräfte. Herkömmliche High-Helix-Schaftfräser erzeugen enorme Axialkräfte, die als Hauptursache für die Ablösung der Laminierung dienen. Werkzeuge, die für Kohlefaser ausgelegt sind, verwenden typischerweise sehr kleine Spiralwinkel zwischen fünf und fünfzehn Grad. Einige verwenden sogar gerade Nuten mit einem Winkel von null Grad, um Kräfte radial in die Seite des Schnitts zu leiten und so die Verbundschichten intakt zu halten.
In der Metallbearbeitung werden Schneidkanten oft geschliffen oder mit einem mikroskopischen Radius versehen, um ein Absplittern zu verhindern. Bei der Bearbeitung von Kohlefaser und Glasfaser ist das Honen strengstens untersagt. Das Werkzeug muss eine absolut scharfe Schneide haben. Bei jedem Radius drückt und reibt das Werkzeug an den Fasern, anstatt sie zu zerschneiden. Dadurch entsteht sofort Hitze und es kommt direkt zur Delamination.
Auch wenn das richtige Werkzeug mit den falschen Parametern eingesetzt wird, wird das Teil immer noch verschrottet. Im Gegensatz zu isotropen Metallen, die sich plastisch verformen, sind Verbundwerkstoffe anisotrop und spröde. Um einen perfekten Schnitt zu erzielen, ist ein präzises Gleichgewicht zwischen Spindelgeschwindigkeit, Vorschubgeschwindigkeit und Wärmemanagement erforderlich.
Das Grundprinzip der Verbundstoffbearbeitung besteht darin, hohe Spindelgeschwindigkeiten bei relativ niedrigen Vorschubgeschwindigkeiten aufrechtzuerhalten. Hohe Schnittgeschwindigkeiten sind entscheidend, da Kohlenstoff- und Glasfasern eine enorme Zugfestigkeit besitzen. Wenn die Kante zu langsam auf die Faser auftrifft, hat die Faser Zeit, sich zu biegen oder abzulenken. Durch die Verwendung hoher Spindelgeschwindigkeiten trifft die Schneidkante mit genügend kinetischer Energie auf die Faser, um sie sauber zu brechen.
Die Vorschubgeschwindigkeiten müssen sorgfältig kontrolliert werden. Wenn der Vorschub zu aggressiv ist, erfasst das Werkzeug zu viel Material, drückt die Schichten auseinander und führt zu einer Delaminierung nach außen. Allerdings darf der Vorschub nicht so gering sein, dass das Werkzeug lediglich am Material reibt. Reibung erzeugt übermäßige Reibung und katastrophale thermische Schäden.
Hitze ist der stille Zerstörer von Verbundwerkstoffen. Während die Metallbearbeitung stark auf Flutkühlmittel angewiesen ist, werden flüssige Kühlmittel in diesem Bereich im Allgemeinen vermieden. Verbundwerkstoffe können Feuchtigkeit absorbieren, wodurch ihre mechanischen Eigenschaften beeinträchtigt werden. Darüber hinaus entsteht bei der Vermischung von Kühlmittel mit feinem Verbundstaub ein stark abrasiver Schlamm, der Maschinenführungen und Spindeldichtungen vorzeitig verschleißt.
Daher ist die Trockenbearbeitung der Industriestandard. Maschinenbauer verlassen sich auf optimierte Werkzeuggeometrien zur Minimierung der Reibung und setzen Hochgeschwindigkeits-Vakuum-Staubabsaugsysteme ein. Diese leistungsstarken lokalen Staubsauger entfernen gefährlichen Staub, während sie Umgebungsluft durch die Schneidzone saugen und so für die notwendige Konvektionskühlung sorgen.
Die Richtung des Werkzeugwegs hat erheblichen Einfluss auf die Kantenqualität. Beim konventionellen Fräsen tritt die Schneidkante mit der Dicke Null ein und mit maximaler Dicke wieder aus, wodurch das Material nach oben gezogen wird. Das Gleichlauffräsen wird fast überall zum Profilieren von Verbundwerkstoffen empfohlen. Beim Gleichlauffräsen dringt das Werkzeug mit maximaler Dicke ein und drückt nach unten und innen gegen das ungeschnittene Substrat. Dies fungiert als starrer Träger, der die Fasern beim Scheren stützt.
Materialtyp |
Werkzeugmaterial |
Oberflächengeschwindigkeit Fuß pro Minute |
Vorschub pro Zahn Zoll |
Frässtrategie |
|---|---|---|---|---|
Standard-Carbonfaser |
Vollhartmetall |
400 bis 800 |
0,001 bis 0,003 |
Gleichlauffräsen |
Hochtemperatur-Kohlefaser |
Diamantbeschichtet |
800 bis 1.500 |
0,002 bis 0,005 |
Gleichlauffräsen |
Glasfaser G10 oder FR4 |
Vollhartmetall |
300 bis 600 |
0,001 bis 0,004 |
Gleichlauffräsen |
Für Beschaffungsmanager, Fertigungsingenieure und CNC-Maschinenbauer ist die Auswahl der richtigen Werkzeuge eine wichtige finanzielle Entscheidung. Aufgrund der hohen Anschaffungskosten von Verbundplatten müssen die Ausschussquoten nahe Null gehalten werden. Standard-Metallwerkzeuge sind eine falsche Wirtschaftlichkeit. Sie kosten möglicherweise anfangs weniger, werden aber durch beschädigte Teile und Maschinenstillstandszeiten unweigerlich exponentiell teurer. Um systematisch die richtigen Nichtmetallbearbeitungslösungen auszuwählen, bewerten Sie Ihre Anforderungen anhand von drei Hauptkriterien.
Nicht alle Verbundwerkstoffe verhalten sich unter einer Spindel gleich. Reine Kohlenstofffasern erfordern Werkzeuge mit extremer Härte und messerscharfen Kanten, wodurch mikroverzahnte Schaftfräser beim Schruppen äußerst effektiv sind. Fiberglas ist unglaublich widerstandsfähig und erfordert spezielle Schneidgeräte mit speziellen Spanwinkeln, um die Fasern sauber zu durchtrennen, ohne ausgefranste Kanten zu hinterlassen. Wabensandwichplatten erfordern spezielle Geometrien, die die robuste Außenhaut durchschneiden, ohne die empfindliche Kernstruktur zu zerdrücken.
Die Geometrie muss perfekt zum physikalischen Betrieb passen. Beim Bearbeiten der Außenabmessungen einer Platte eignet sich ein Kompressionsschneider optimal zur Neutralisierung der Delaminationskräfte an der Ober- und Unterseite. Beim Eintauchen oder Schneiden interner Merkmale eignet sich eine Maiskolbenfräse hervorragend zur Wärmeregulierung und verhindert das Herausziehen langer Fasern. Für die Herstellung von Löchern sind spezielle Verbundbohrer mit einer einzigartigen Spitzengeometrie erforderlich, um den Umfang zu ritzen, bevor der Mittelsteg durchdringt.
Für Produktions- oder Forschungsumgebungen mit geringem Volumen bietet unbeschichtetes Submikrokorn-Hartmetall die beste Kapitalrendite. Es bietet die nötige Schärfe ohne die hohen Anschaffungskosten von Diamant. Bei der Massenproduktion großer Stückzahlen stellen Werkzeugwechsel jedoch einen Zeitverlust dar, und stumpfe Kanten bergen die Gefahr, dass teure Teile verschrottet werden. Die Umrüstung auf diamantbeschichtete Werkzeuge oder Volldiamant-Wendeschneidplatten wird zu einer wirtschaftlichen Notwendigkeit. Dies verlängert die Werkzeuglebensdauer exponentiell und führt im Laufe der Zeit zu deutlich geringeren Kosten pro Teil.
Die Bearbeitung von Verbundwerkstoffen ist eine hochspezialisierte Disziplin, die keinen Raum für Vermutungen lässt. Entwicklungsteams sollten direkt mit Herstellern zusammenarbeiten, die ausschließlich auf Nichtmetallanwendungen spezialisiert sind, um empirische Daten und kundenspezifische Empfehlungen zu nutzen, die auf bestimmte Matrizen zugeschnitten sind.
Durch Delamination werden extrem teure Verbundteile häufig zerstört, es handelt sich jedoch um ein äußerst vermeidbares Herstellungsproblem. Durch das Verständnis der Mechanismen der Schichttrennung und die Abkehr von zweckentfremdeten Metallbearbeitungsgeräten können Betriebe ihre Produktionsqualität drastisch verbessern. Wählen Sie immer die richtige Geometrie und das richtige Substratmaterial für Ihre spezifische Anwendung. Spezielle nichtmetallische Werkzeuge eliminieren Ausschussteile vollständig und sorgen dafür, dass sich diese Investition in intelligente Werkzeuge schnell amortisiert. Für Ingenieure, die Ausschussquoten vermeiden möchten, ist die Auswahl präzisionsgefertigter Werkzeuge eines spezialisierten Herstellers der schnellste Weg zu einer fehlerfreien Produktion. Durchsuchen Sie die leistungsstarken nichtmetallischen Bearbeitungslösungen bei SS End Mill, um noch heute die genaue Geometrie und das Substrat für Ihre spezifische Verbundwerkstoffmatrix zu finden.
Die optimale Wahl hängt direkt von Ihrem spezifischen Bearbeitungsvorgang ab. Für das Edge-Routing und die Profilierung externer Grenzen ist ein Kompressionsrouter die beste Option. Sein einzigartiges, gegenläufiges Rillendesign drückt die obere und untere Schicht der Kohlefaser nach innen und neutralisiert so effektiv die axialen Kräfte, die eine Ablösung und Herausdrück-Delamination verursachen. Für Innenschlitz-, Taschen- oder Schruppbearbeitungen ist ein mikroverzahnter Schaftfräser besser geeignet, da er das Material schleift, um ein Herausziehen der Fasern zu verhindern.
Technisch gesehen schneidet ein Standard-Metallwerkzeug Glasfaser nur für sehr kurze Zeit, in der professionellen Fertigung wird jedoch dringend davon abgeraten. Glasfasern sind unglaublich abrasiv und runden die Schnittkante von Standard-Schnellarbeitsstahl oder herkömmlichem Hartmetall innerhalb von Minuten ab. Sobald die Kante stumpf wird, hört die Scherung der Fasern auf und beginnt, sie zu zerreißen. Dies führt zu einem starken Hitzestau, zum Schmelzen der Matrix, zu starker Splitterung und schließlich zu einem zerstörten Teil. Um die Integrität des Teils zu gewährleisten, ist ein spezieller Glasfaserschneider mit entsprechender Härte und Kantenvorbereitung erforderlich.
Im Gegensatz zu Standard-Schaftfräsern mit zwei bis vier durchgehenden Nuten verfügt ein mikroverzahnter Schaftfräser über Dutzende kleiner, überlappender Schneidkanten, die einem Maiskolben ähneln. Bei der Bearbeitung von Verbundwerkstoffen wirken diese zahlreichen kleinen Zähne eher wie eine Präzisionsschleifscheibe als wie ein herkömmlicher Scherenschneider. Sie brechen die zähen Kohlenstoff- oder Glasfasern in mikroskopisch kleine Staubpartikel auf, anstatt lange, durchgehende Stränge zu greifen und daran zu ziehen. Dieser Schleifvorgang minimiert die axiale Belastung der Verbundschichten, hält die laminierte Struktur perfekt intakt und hinterlässt eine saubere, nicht ausfransende Kante.
Der Hauptunterschied liegt in der Materialhärte und der Abriebfestigkeit. Verbundwerkstoffe basieren auf Fasern, die deutlich härter und abrasiver sind als die bei Aluminium oder Stahl erzeugten Späne. Schnellarbeitsstahl verfügt nicht über die erforderliche Verschleißfestigkeit. Die Schleiffasern wirken wie Schleifpapier und zerstören eine Stahlkante fast augenblicklich. Werkzeuge aus Submikrokorn-Hartmetallverbundwerkstoffen sind so konstruiert, dass sie exponentiell härter sind. Dadurch können sie dem ständigen Abrieb der Fasern standhalten und gleichzeitig die messerscharfe Kante beibehalten, die zum Durchtrennen des Materials ohne Delaminierung erforderlich ist.
Typischerweise werden je nach Werkzeugdurchmesser und spezifischer Matrize hohe Spindeldrehzahlen im Bereich von 10.000 bis 20.000 U/min empfohlen. Hohe Geschwindigkeiten stellen sicher, dass die Fasern mit genügend kinetischer Energie getroffen werden, um sauber geschert zu werden, anstatt sich zu verbiegen oder von der Schneidkante abzulenken.
Um ein Ausfransen zu verhindern, ist ein spezieller Fräser mit einer absolut scharfen Schneide und einer hohen Anzahl an Nuten erforderlich, um die Scherfrequenz zu maximieren. Darüber hinaus stellt die Verwendung einer Gleichlauffrässtrategie sicher, dass das Werkzeug die Fasern gegen das ungeschnittene Material drückt und so eine Stützung bietet, die verhindert, dass die zähen Glasstränge reißen.


