
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 22-09-2026 Asal: Lokasi


Bayangkan sebuah router CNC dimasukkan ke dalam panel ruang angkasa serat karbon bernilai tinggi. Spindel berdengung, lintasan terakhir dimulai, dan kemudian suara retakan yang jelas bergema di seluruh toko. Lapisan atas terpecah seluruhnya. Satu kesalahan pemesinan dapat langsung merusak komponen komposit yang mahal. Delaminasi tetap menjadi penyebab utama di balik tingginya tingkat limbah dalam pembuatan serat karbon. Dalam panduan komprehensif ini, kita akan mengeksplorasi bagaimana geometri perkakas non-logam tertentu menetralkan gaya pemotongan untuk mencegah masalah yang merugikan ini secara langsung pada sumbernya.
Delaminasi dapat dicegah: Memahami perbedaan mekanis antara delaminasi peel-up dan push-out adalah langkah pertama yang penting untuk menghentikan pemisahan lapisan.
Geometri alat adalah segalanya: Desain teknik khusus dibuat secara eksplisit untuk mengompres lapisan komposit menjadi satu, bukan memisahkannya.
Masalah material: Karbon dan serat kaca terkenal bersifat abrasif. Meningkatkan ke solusi karbida atau berlapis berlian yang canggih merupakan persyaratan mutlak untuk menjaga ketajaman tepi.
Parameter yang tepat: Memasangkan geometri pemotongan yang benar dengan kecepatan spindel dan laju pengumpanan yang dioptimalkan mencegah penumpukan panas akibat gesekan, sehingga menghindari degradasi resin.
Untuk mengolah material komposit secara efektif, Anda harus terlebih dahulu memahami arsitektur fisiknya. Polimer Bertulang Serat Karbon dan fiberglass bersifat anisotropik. Ini berarti sifat mekaniknya berubah secara dramatis tergantung pada orientasi dan arah serat. Berbeda dengan blok aluminium homogen, komposit terdiri dari untaian yang sangat abrasif dan berkekuatan tarik tinggi yang tersuspensi dalam matriks resin yang relatif lunak dan rapuh, yang biasanya berupa epoksi.
Ketika ujung tombak berinteraksi dengan material fase ganda ini, resistensi yang bervariasi antara serat struktural keras dan matriks pengikat lunak menciptakan dinamika pemotongan yang kacau. Jika gaya yang diterapkan melebihi kekuatan ikatan interlaminar resin, lapisan-lapisan tersebut pasti akan terpisah. Pemisahan ini segera membahayakan integritas struktural dan kapasitas menahan beban komponen.
Delaminasi peel-up terjadi pada permukaan atas benda kerja komposit. Saat alat berputar memasuki material, seruling heliks tradisional menghasilkan tarikan aksial ke atas. Jika pinggirannya tidak terlalu tajam, atau jika sudut heliks terlalu agresif, gaya angkat ini mengalahkan kekuatan rekat matriks epoksi. Akibatnya, lapisan atas serat terkelupas dari struktur di bawahnya sebelum dapat dicukur bersih. Hal ini meninggalkan tepi yang rusak dan tertolak.
Sebaliknya, delaminasi push-out terjadi pada permukaan bawah benda kerja saat pahat keluar. Saat pemotong mendorong ke bawah melalui lapisan akhir komposit, sisa material yang belum dipotong menjadi sangat tipis dan kehilangan kekakuan strukturalnya. Gaya dorong ke bawah membengkokkan dan mendorong serat-serat bawah yang tidak didukung ini ke luar. Hal ini akan merusak matriks resin dan menyebabkan serpihan parah di bagian belakang panel.
Tekanan mekanis bukan satu-satunya penyebab pemisahan lapisan. Dinamika termal memainkan peranan penting dan sering diabaikan. Resin epoksi yang digunakan dalam panel komposit memiliki suhu transisi kaca yang relatif rendah, biasanya berkisar antara 150 dan 200 derajat Celcius. Jika alat tumpul bergesekan dengan serat abrasif alih-alih mengirisnya, gesekan yang dihasilkan akan menghasilkan panas lokal yang hebat. Lonjakan termal ini melelehkan atau mengotori matriks resin. Melemahnya ikatan antar lapisan akan memperburuk delaminasi peel-up dan push-out.
Tipe Delaminasi |
Lokasi |
Penyebab Utama |
Arah Kekuatan |
|---|---|---|---|
Kupas |
Permukaan Atas |
Gaya aksial ke atas yang tinggi, ujung tombak yang tumpul |
Mengangkat ke Atas |
Dorong Keluar |
Permukaan Bawah |
Gaya dorong ke bawah yang tinggi, kurangnya dukungan dari bawah |
Membungkuk ke Bawah |
Panas |
Seluruh Zona Pemotongan |
Gesekan dari perkakas yang aus, pengumpanan atau kecepatan yang salah |
Multi arah |
Insinyur dan masinis yang terbiasa bekerja dengan baja atau titanium sering kali mencoba menggunakan Baja Kecepatan Tinggi standar atau pabrik akhir konvensional pada panel komposit. Pendekatan ini hampir secara umum menghasilkan tingkat scrap yang tinggi, penyelesaian permukaan yang buruk, dan kegagalan alat yang cepat. Instrumen pemotong logam standar secara struktural dan geometris tidak cocok untuk komposit karena dua alasan utama. Ini termasuk sifat abrasif material dan mekanisme dasar pemotongan.
Serat karbon dan kaca memiliki kekuatan tarik dan kekerasan yang sangat tinggi. Pada tingkat mikroskopis, memotong untaian ini mirip dengan mengerjakan balok amplas padat. Perkakas Baja Berkecepatan Tinggi Standar tidak memiliki kekerasan yang diperlukan untuk menahan abrasi ini dan akan kehilangan ujung tombaknya dalam beberapa menit. Bahkan karbida butiran mikro standar yang dirancang untuk logam akan mengalami keausan sayap yang cepat bila terkena abrasi serat terus menerus. Operator sering memperhatikan bahwa ketika alat kehilangan keunggulannya, beban spindel sedikit meningkat. Ini adalah tanda peringatan yang jelas bahwa alat tersebut telah berhenti memotong serat dan mulai menembusnya.
Perkakas logam standar dirancang untuk memotong material homogen. Mereka mengandalkan sudut penggaruk tertentu dan lembah seruling yang besar untuk memotong serpihan logam terus menerus yang menghilangkan panas dari zona pemotongan. Namun komposit tidak berperilaku seperti ini. Karena matriksnya yang rapuh, karbon dan fiberglass pecah dan pecah pada titik kontak, berubah menjadi debu halus yang sangat abrasif.
Desain pemotongan logam dengan sudut heliks tinggi sama sekali tidak efisien dalam mengelola debu ini. Selain itu, tindakan pengangkatan yang agresif secara langsung berkontribusi terhadap delaminasi pengelupasan. Untuk mencapai pemotongan yang bersih dan mempertahankan kontrol kualitas yang ketat, fasilitas manufaktur harus beralih ke solusi non-logam khusus. Instrumen khusus ini bukanlah sebuah kemewahan opsional. Ini adalah persyaratan teknik wajib untuk memproduksi komponen bebas cacat.
Melihat lanskap manufaktur yang lebih luas, peralihan ke sektor kedirgantaraan dan kendaraan listrik yang lebih ringan telah memicu lonjakan volume komponen komposit yang belum pernah terjadi sebelumnya. Namun, data industri terkini menyoroti adanya hambatan yang parah. Delaminasi akibat pemesinan menyumbang persentase yang sangat besar terhadap total biaya sisa. Tren yang ada menunjukkan fasilitas-fasilitas kelas atas secara agresif meninggalkan peralatan pengerjaan logam bekas. Sebaliknya, industri ini melakukan standarisasi pada solusi permesinan bukan logam khusus untuk mencapai toleransi nihil kerusakan. Pergeseran ini penting untuk mendukung lingkungan produksi yang sangat otomatis di mana pengerjaan ulang secara manual tidak lagi memungkinkan secara finansial.
Menghilangkan delaminasi memerlukan geometri yang secara aktif menetralkan gaya aksial dan memotong serat keras dengan rapi. Produsen perkakas telah mengembangkan beberapa desain khusus untuk mengatasi tantangan unik komposit modern.
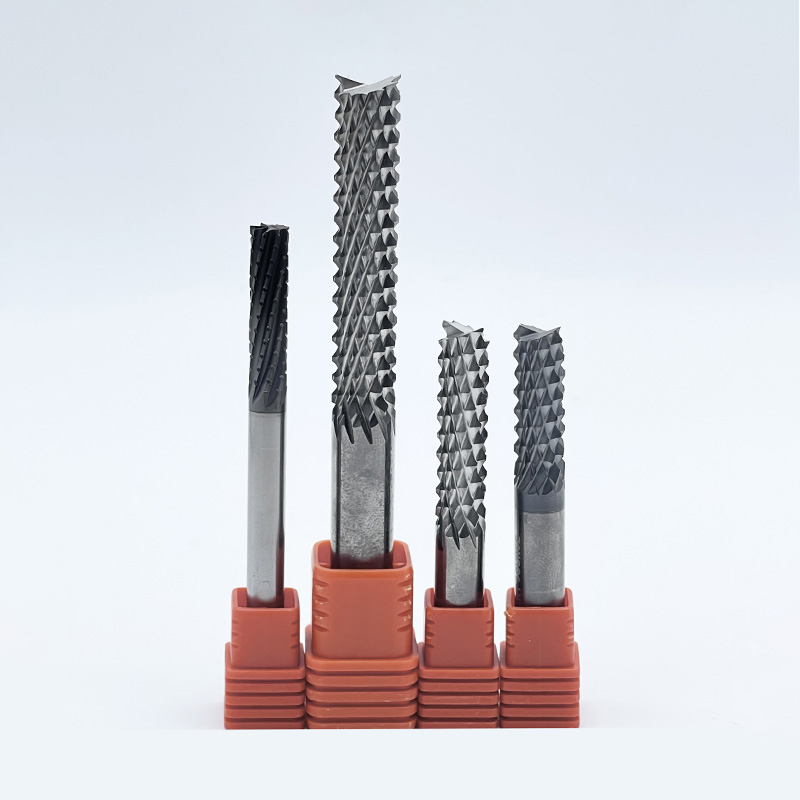
Salah satu solusi paling efektif untuk routing dan slotting panel komposit adalah pabrik akhir bergigi mikro , biasa disebut di toko sebagai router tongkol jagung atau router potongan berlian. Alih-alih memiliki dua atau empat seruling heliks yang berkesinambungan, desain ini menampilkan lusinan gigi pemotong kecil yang saling bertautan yang tersebar di sepanjang pemotongan. Model berperforma tinggi sering kali menampilkan konfigurasi gigi yang sangat padat untuk memaksimalkan pemotongan serat.
Geometri ini unggul karena banyaknya gigi yang mengikat material sedikit demi sedikit. Alih-alih menarik untaian serat karbon yang panjang dan terus menerus, gigi mikro tersebut menggiling dan memecah serat menjadi partikel debu mikroskopis. Sudut potong ke atas dan ke bawah yang berpotongan pada masing-masing gigi menghilangkan gaya angkat dan dorong secara keseluruhan. Ini menjaga lapisan komposit tetap utuh. Selain itu, tindakan pemotongan yang terputus memungkinkan aliran udara dan pembuangan panas yang lebih baik, sehingga mencegah matriks resin mencapai titik lelehnya.
Saat memangkas tepi atau membuat profil panel, mempertahankan tepi atas dan bawah yang murni sangatlah penting. Router kompresi secara luas dianggap sebagai yang utama Pemotong penggilingan CFRP untuk aplikasi khusus ini. Ini menampilkan desain dual-helix yang unik. Panjang pemotongan bagian bawah mempunyai geometri potongan ke atas, sedangkan bagian atas mempunyai geometri potongan ke bawah.
Saat alat tersebut mengikat material, seruling yang dipotong ke atas menarik lapisan bawah ke atas, dan seruling yang dipotong ke bawah mendorong lapisan atas ke bawah. Hal ini menciptakan zona kompresi yang sangat efektif di tengah benda kerja. Dengan memaksa semua lapisan komposit ke dalam menuju inti, router kompresi sepenuhnya menetralkan gaya pengelupasan dan tekanan keluar secara bersamaan. Hasilnya adalah tepian yang sangat bersih dan bebas delaminasi.
Meskipun karbon dan kaca memiliki tantangan pemesinan yang serupa, serat kaca menunjukkan perilaku mekanis yang sedikit berbeda. Mereka sangat tangguh dan cenderung membengkok atau melenturkan sebelum dicukur. Jika suatu alat tidak dioptimalkan secara sempurna, maka akan meninggalkan tepian yang tidak jelas sehingga helaian kacanya robek dan tidak terpotong dengan rapi.
Berdedikasi Pemotong fiberglass dirancang dengan ujung tajam yang sangat tajam dan sudut penggaruk khusus yang dirancang untuk memotong untaian keras dengan defleksi minimal. Ini sering kali menampilkan jumlah seruling yang lebih banyak untuk memastikan frekuensi pemotongan per putaran yang lebih tinggi. Hal ini akan memotong serat kaca sebelum sempat membengkok dari zona pemotongan.
Bahkan geometri yang dirancang paling sempurna pun akan gagal jika material substrat di bawahnya tidak tahan terhadap lingkungan pemesinan komposit yang keras. Pemilihan material perkakas secara langsung menentukan masa pakai, retensi tepi, dan kemampuan untuk mencegah pemisahan lapisan selama proses produksi yang lama.
Untuk sebagian besar aplikasi bukan logam, perkakas komposit karbida berfungsi sebagai dasar industri. Pemesinan serat karbon memerlukan karbida tungsten sub-butiran mikro atau butiran ultra-halus padat, yang partikelnya biasanya lebih kecil dari 0,4 hingga 0,8 mikron. Struktur ultra-halus ini memberikan kombinasi kekerasan dan kekuatan pecah melintang yang unggul. Struktur butiran yang padat memungkinkan produsen menggiling tepi tajam secara agresif tanpa membuatnya hancur atau terkelupas secara mikro. Tepian yang setajam silet merupakan kebutuhan mutlak untuk mengiris serat.
Dalam lingkungan produksi dirgantara atau otomotif bervolume tinggi, sifat abrasif yang ekstrim dari serat karbon akan membuat karbida tanpa lapisan terbaik sekalipun menjadi terlalu cepat rusak. Dalam skenario ini, peningkatan ke teknologi berlian menjadi suatu kebutuhan ekonomi.
Deposisi Uap Kimia menumbuhkan lapisan berlian kristal asli langsung ke substrat karbida. Hal ini mempertahankan geometri kompleks sekaligus meningkatkan kekerasan permukaan hingga hampir 10.000 Kekerasan Vickers. Hal ini secara drastis mengurangi keausan abrasif dan memperpanjang masa pakai alat hingga lima belas kali lipat. Sebagai alternatif, perkakas Berlian Polikristalin menampilkan wafer berlian yang dibrazing ke badan karbida. Meskipun terbatas pada profil yang lebih sederhana, bahan ini menawarkan ketahanan aus tertinggi, sering kali lebih tahan lama daripada karbida standar hingga lima puluh kali lipat atau lebih.
Di luar jenis alat secara menyeluruh, geometri mikro spesifik juga diterapkan pada alat tersebut alat pemotong komposit menentukan keberhasilannya dalam mencegah delaminasi. Perhatian terhadap jumlah seruling, sudut heliks, dan persiapan tepi adalah hal yang terpenting.
Saat mengerjakan logam, jumlah seruling yang rendah memberikan lembah yang besar untuk evakuasi serpihan. Karena komposit menghasilkan debu halus, lembah seruling yang besar tidak diperlukan. Sebaliknya, alat bukan logam sering kali memiliki jumlah seruling yang lebih tinggi seperti empat, enam, atau delapan. Hal ini meningkatkan diameter inti untuk kekakuan maksimum. Hal ini juga meningkatkan jumlah tepi tajam yang mengikat material per putaran, memastikan serat terpotong dengan cepat dan bersih.
Sudut heliks secara langsung mempengaruhi arah gaya potong. Pabrik akhir heliks tinggi tradisional menghasilkan gaya aksial yang sangat besar, yang merupakan penyebab utama delaminasi pengelupasan. Perkakas yang dirancang untuk serat karbon biasanya menggunakan sudut heliks yang sangat rendah antara lima dan lima belas derajat. Beberapa bahkan menggunakan seruling lurus pada nol derajat untuk mengarahkan gaya secara radial ke sisi potongan, menjaga lapisan komposit tetap utuh.
Dalam pengerjaan logam, ujung tombak sering kali diasah atau diberi radius mikroskopis untuk mencegah chipping. Saat mengerjakan serat karbon dan fiberglass, dilarang keras mengasah. Alat tersebut harus memiliki ujung yang sangat tajam. Jari-jari berapa pun akan menyebabkan alat mendorong dan bergesekan dengan serat, bukan mengirisnya. Ini langsung menghasilkan panas dan langsung menyebabkan delaminasi.
Menerapkan alat yang tepat dengan parameter yang salah masih akan merusak bagian tersebut. Berbeda dengan logam isotropik yang mengalami deformasi plastis, material komposit bersifat anisotropik dan rapuh. Untuk mencapai pemotongan yang sempurna memerlukan keseimbangan yang tepat antara kecepatan spindel, laju pengumpanan, dan manajemen termal.
Prinsip dasar pemesinan komposit adalah mempertahankan kecepatan spindel yang tinggi ditambah dengan laju pengumpanan yang relatif rendah. Kecepatan pemotongan yang tinggi sangat penting karena karbon dan serat kaca memiliki kekuatan tarik yang sangat besar. Jika tepinya membentur serat terlalu lambat, serat memiliki waktu untuk membengkok atau membelok. Dengan memanfaatkan kecepatan spindel yang tinggi, ujung tombak memberikan energi kinetik yang cukup pada serat untuk mematahkannya dengan rapi.
Tingkat pemberian pakan harus dikontrol dengan hati-hati. Jika pengumpanan terlalu agresif, alat akan menyerap terlalu banyak material, memaksa lapisan terpisah dan menyebabkan delaminasi push-out. Namun, umpannya tidak boleh terlalu rendah sehingga alat hanya bergesekan dengan material. Menggosok menghasilkan gesekan yang berlebihan dan kerusakan termal yang parah.
Panas adalah perusak komposit secara diam-diam. Meskipun pemesinan logam sangat bergantung pada cairan pendingin banjir, cairan pendingin umumnya dihindari di sektor ini. Komposit dapat menyerap kelembapan, sehingga menurunkan sifat mekaniknya. Selain itu, ketika cairan pendingin bercampur dengan debu komposit halus, hal ini akan menghasilkan bubur yang sangat abrasif sehingga membuat jalur pemandu mesin dan segel spindel menjadi aus sebelum waktunya.
Oleh karena itu, permesinan kering merupakan standar industri. Ahli mesin mengandalkan geometri alat yang dioptimalkan untuk meminimalkan gesekan dan menggunakan sistem ekstraksi debu vakum berkecepatan tinggi. Penyedot debu lokal yang kuat ini menghilangkan debu berbahaya sekaligus menarik udara sekitar melintasi zona pemotongan, sehingga menghasilkan pendinginan konvektif yang diperlukan.
Arah jalur pahat berdampak signifikan terhadap kualitas tepi. Dalam penggilingan konvensional, ujung tombak masuk pada ketebalan nol dan keluar pada ketebalan maksimum, menarik material ke atas. Penggilingan pendakian hampir secara universal direkomendasikan untuk pembuatan profil komposit. Dalam penggilingan pendakian, pahat masuk pada ketebalan maksimum dan menekan ke bawah dan ke dalam terhadap substrat yang belum dipotong. Ini bertindak sebagai penyangga yang kaku untuk menopang serat saat dicukur.
Jenis Bahan |
Bahan Alat |
Kecepatan Permukaan Kaki per Menit |
Pakan per Inci Gigi |
Strategi Penggilingan |
|---|---|---|---|---|
Serat Karbon Standar |
Karbida Padat |
400 hingga 800 |
0,001 hingga 0,003 |
Pendakian Penggilingan |
Serat Karbon Suhu Tinggi |
Dilapisi Berlian |
800 hingga 1.500 |
0,002 hingga 0,005 |
Pendakian Penggilingan |
Fiberglass G10 atau FR4 |
Karbida Padat |
300 hingga 600 |
0,001 hingga 0,004 |
Pendakian Penggilingan |
Bagi manajer pengadaan, insinyur manufaktur, dan masinis CNC, memilih perkakas yang tepat adalah keputusan finansial yang penting. Tingginya biaya awal panel komposit berarti tingkat kerusakan harus dijaga mendekati nol. Perkakas logam standar adalah perekonomian palsu. Harganya mungkin lebih murah pada awalnya, tetapi pasti akan memakan biaya lebih banyak secara eksponensial jika suku cadang rusak dan waktu henti mesin. Untuk memilih solusi pemesinan bukan logam yang tepat secara sistematis, evaluasi kebutuhan Anda berdasarkan tiga kriteria utama.
Tidak semua komposit berperilaku sama di bawah spindel. Serat karbon murni memerlukan perkakas dengan tingkat kekerasan ekstrem dan tepian yang sangat tajam, sehingga membuat end mill bergigi mikro sangat efektif untuk pengerjaan seadanya. Fiberglass, karena sangat kuat, memerlukan pemotong khusus dengan sudut penggaruk tertentu untuk memotong untaian dengan rapi tanpa meninggalkan tepi yang berjumbai. Panel sandwich sarang lebah memerlukan geometri khusus yang memotong kulit luar yang keras tanpa merusak struktur inti yang halus.
Geometrinya harus sesuai dengan operasi fisik. Saat menyelesaikan dimensi luar panel, pemotong kompresi optimal untuk menetralkan gaya delaminasi atas dan bawah. Untuk memasukkan atau memotong fitur internal, router tongkol jagung unggul dalam mengelola panas dan mencegah keluarnya serat dalam waktu lama. Pembuatan lubang memerlukan bor komposit khusus dengan geometri titik unik untuk mencetak keliling sebelum jaring tengah menembus.
Untuk lingkungan produksi atau penelitian bervolume rendah, karbida sub-butiran mikro yang tidak dilapisi menawarkan laba atas investasi terbaik. Ini memberikan ketajaman yang diperlukan tanpa biaya awal berlian yang tinggi. Namun, dalam produksi massal bervolume tinggi, penggantian alat menunjukkan waktu yang terbuang, dan tepian yang tumpul berisiko menghilangkan suku cadang yang mahal. Meningkatkan peralatan berlapis berlian atau sisipan berlian padat menjadi kebutuhan ekonomi. Hal ini memperpanjang masa pakai alat secara eksponensial dan menghasilkan biaya per komponen yang jauh lebih rendah dari waktu ke waktu.
Pemesinan komposit adalah disiplin ilmu yang sangat terspesialisasi sehingga tidak ada ruang untuk menebak-nebak. Tim teknik harus bermitra langsung dengan produsen yang berspesialisasi secara eksklusif dalam aplikasi non-logam untuk memanfaatkan data empiris dan rekomendasi khusus yang disesuaikan dengan matriks tertentu.
Delaminasi sering kali merusak komponen komposit yang sangat mahal, namun ini merupakan masalah manufaktur yang sangat dapat dicegah. Dengan memahami mekanisme pemisahan lapisan dan menjauhi peralatan pengerjaan logam bekas, fasilitas dapat meningkatkan kualitas keluarannya secara drastis. Selalu pilih geometri dan bahan substrat yang tepat untuk aplikasi spesifik Anda. Perkakas bukan logam khusus menghilangkan bagian-bagian yang rusak sepenuhnya, memastikan investasi perkakas cerdas ini terbayar dengan cepat. Bagi para insinyur yang ingin menghilangkan tingkat kerusakan, memilih alat yang direkayasa secara presisi dari produsen khusus adalah jalan tercepat menuju produksi tanpa cacat. Telusuri solusi pemesinan bukan logam berperforma tinggi di SS End Mill untuk menemukan geometri dan substrat yang tepat untuk matriks komposit spesifik Anda sekarang.
Pilihan optimal bergantung langsung pada operasi pemesinan spesifik Anda. Untuk perutean tepi dan pembuatan profil batas eksternal, router kompresi adalah pilihan terbaik. Desain seruling uniknya yang berlawanan mendorong lapisan atas dan bawah serat karbon ke dalam, secara efektif menetralkan gaya aksial yang menyebabkan delaminasi terkelupas dan terdorong keluar. Untuk pengoperasian slotting, pocketing, atau roughing internal, end mill bergigi mikro lebih unggul karena menggiling material untuk mencegah penarikan serat.
Secara teknis, alat logam standar akan memotong fiberglass dalam waktu yang sangat singkat, namun sangat tidak disarankan dalam produksi profesional. Serat kaca sangat abrasif dan akan membulatkan ujung tajam Baja Berkecepatan Tinggi standar atau karbida konvensional dalam hitungan menit. Setelah bagian tepinya tumpul, ia berhenti menggunting serat dan mulai merobeknya. Hal ini mengakibatkan penumpukan panas yang parah, peleburan matriks, serpihan yang parah, dan pada akhirnya, kerusakan pada bagian tersebut. Pemotong fiberglass khusus dengan kekerasan dan persiapan tepi yang sesuai diperlukan untuk menjaga integritas bagian.
Tidak seperti end mill standar yang memiliki dua hingga empat flute yang berkesinambungan, end mill bergigi mikro memiliki lusinan cutting edge kecil yang tumpang tindih yang menyerupai tongkol jagung. Saat mengerjakan komposit, banyak gigi kecil ini berfungsi lebih seperti roda gerinda presisi dibandingkan pemotong geser tradisional. Mereka memecah serat karbon atau kaca yang keras menjadi partikel debu mikroskopis daripada menarik dan menarik untaian yang panjang dan terus menerus. Tindakan penggilingan ini meminimalkan tekanan aksial yang ditempatkan pada lapisan komposit, menjaga struktur laminasi tetap utuh dan meninggalkan tepi yang bersih dan bebas kerutan.
Perbedaan utama terletak pada kekerasan material dan ketahanan abrasi. Material komposit mengandalkan serat yang jauh lebih keras dan lebih abrasif dibandingkan chip yang dihasilkan oleh aluminium atau baja. Baja Kecepatan Tinggi tidak memiliki ketahanan aus yang diperlukan. Serat abrasifnya bertindak seperti amplas, menghancurkan tepi baja hampir seketika. Perkakas komposit karbida sub-butir mikro dirancang agar lebih keras secara eksponensial. Hal ini memungkinkan bahan ini tahan terhadap abrasi serat secara terus-menerus sambil mempertahankan ujung setajam silet yang diperlukan untuk memotong bahan tanpa menyebabkan delaminasi.
Biasanya, kecepatan spindel yang tinggi berkisar antara 10.000 hingga 20.000 RPM direkomendasikan, bergantung pada diameter pahat dan matriks spesifik. Kecepatan tinggi memastikan serat terkena dampak dengan energi kinetik yang cukup untuk dicukur dengan rapi dan tidak tertekuk atau dibelokkan menjauhi ujung tombak.
Mencegah keretakan memerlukan pemotong khusus dengan tepian yang sangat tajam dan jumlah flute yang tinggi untuk memaksimalkan frekuensi geser. Selain itu, penggunaan strategi penggilingan panjat memastikan alat tersebut mendorong serat ke material yang belum dipotong, memberikan dukungan pendukung yang mencegah helaian kaca yang keras agar tidak robek.


