
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-22 Pinagmulan: Site


Isipin ang isang CNC router na bumulusok sa isang high-value na carbon fiber aerospace panel. Ang spindle hums, ang huling pass ay magsisimula, at pagkatapos ay isang natatanging tunog ng pag-crack ang umalingawngaw sa shop. Ang tuktok na layer ay ganap na nahati. Ang isang error sa machining ay maaaring agad na masira ang mga mamahaling composite na bahagi. Ang delamination ay nananatiling nangungunang salarin sa likod ng napakalaking scrap rate sa paggawa ng carbon fiber. Sa komprehensibong gabay na ito, tutuklasin natin kung paano nine-neutralize ng mga partikular na nonmetal tooling geometries ang mga puwersa ng pagputol upang maiwasan ang magastos na isyung ito nang direkta sa pinagmulan.
Maiiwasan ang delamination: Ang pag-unawa sa mga mekanikal na pagkakaiba sa pagitan ng peel-up at push-out na delamination ay ang kritikal na unang hakbang upang ihinto ang paghihiwalay ng layer.
Ang geometry ng tool ay lahat: Ang mga espesyal na disenyo ng engineering ay tahasang ginawa upang i-compress ang mga pinagsama-samang layer sa halip na paghiwalayin ang mga ito.
Mga bagay na materyal: Ang mga hibla ng carbon at salamin ay kilalang abrasive. Ang pag-upgrade sa mga advanced na carbide o solusyon na pinahiran ng brilyante ay isang ganap na kinakailangan para sa pagpapanatili ng talim ng gilid.
Mga wastong parameter: Ang pagpapares ng tamang cutting geometries na may na-optimize na bilis ng spindle at feed rate ay pumipigil sa friction-induced heat buildup, at sa gayon ay maiiwasan ang pagkasira ng resin.
Upang mabisang makina ang mga composite na materyales, kailangan mo munang maunawaan ang kanilang pisikal na arkitektura. Ang Carbon Fiber Reinforced Polymers at fiberglass ay anisotropic. Nangangahulugan ito na ang kanilang mga mekanikal na katangian ay nagbabago nang malaki depende sa oryentasyon at direksyon ng mga hibla. Hindi tulad ng isang homogenous na bloke ng aluminyo, ang mga composite ay binubuo ng mataas na abrasive, high-tensile-strength strands na sinuspinde sa isang medyo malambot, malutong na resin matrix, na karaniwang epoxy.
Kapag ang isang cutting edge ay nakikipag-ugnayan sa dual-phase na materyal na ito, ang iba't ibang paglaban sa pagitan ng matitigas na structural fibers at ang soft binding matrix ay lumilikha ng magulong cutting dynamics. Kung ang inilapat na puwersa ay lumampas sa interlaminar bond strength ng resin, ang mga layer ay hindi maiiwasang maghiwalay. Ang paghihiwalay na ito ay agad na nakompromiso ang integridad ng istruktura at kapasidad na nagdadala ng pagkarga ng bahagi.
Ang peel-up delamination ay nangyayari sa tuktok na ibabaw ng composite workpiece. Habang pumapasok ang isang umiikot na tool sa materyal, ang mga tradisyonal na helical flute ay bumubuo ng pataas na axial pull. Kung ang gilid ay hindi patay-matalim, o kung ang anggulo ng helix ay labis na agresibo, ang lakas ng pag-angat na ito ay nananaig sa lakas ng malagkit ng epoxy matrix. Dahil dito, ang mga tuktok na patong ng mga hibla ay nababalatan mula sa pinagbabatayan na istraktura bago ang mga ito ay malinis na gupitin. Nag-iiwan ito ng putol-putol at tinanggihang gilid.
Sa kabaligtaran, ang push-out delamination ay nangyayari sa ilalim na ibabaw ng workpiece sa paglabas ng tool. Habang ang pamutol ay tumutulak pababa sa mga huling layer ng composite, ang natitirang hindi pinutol na materyal ay nagiging lubhang manipis at nawawala ang structural stiffness nito. Ang downward thrust force ay yumuyuko at itinutulak ang mga hindi suportadong pang-ilalim na fibers palabas. Binabali nito ang resin matrix at nagiging sanhi ng matinding pagkawatak-watak sa likod ng panel.
Ang mekanikal na stress ay hindi ang tanging dahilan ng paghihiwalay ng layer. Ang thermal dynamics ay gumaganap ng isang pangunahing at madalas na hindi pinapansin na papel. Ang mga epoxy resin na ginagamit sa mga composite panel ay may medyo mababang temperatura ng transition ng salamin, kadalasang uma-hover sa pagitan ng 150 at 200 degrees Celsius. Kung ang isang mapurol na tool ay kuskusin laban sa mga nakasasakit na mga hibla sa halip na hiwain ang mga ito, ang nagreresultang alitan ay bumubuo ng matinding lokalisadong init. Ang thermal spike na ito ay natutunaw o pinapahiran ang resin matrix. Ang pagpapahina ng bono sa pagitan ng mga layer ay lubos na nagpapalala sa parehong peel-up at push-out na delamination.
Uri ng Delamination |
Lokasyon |
Pangunahing Dahilan |
Force Direction |
|---|---|---|---|
Peel-Up |
Nangungunang Ibabaw |
Mataas na pataas na puwersa ng ehe, mapurol na mga gilid |
Pataas na Pag-angat |
Push-Out |
Ibabang Ibabaw |
Mataas na downward thrust force, kakulangan ng suporta sa ilalim |
Pababang Baluktot |
Thermal |
Buong Cut Zone |
Friction mula sa mga gamit na gamit, maling feed o bilis |
Multidirectional |
Ang mga inhinyero at machinist na nakasanayan na magtrabaho sa bakal o titanium ay kadalasang nagtatangkang gumamit ng karaniwang High-Speed Steel o conventional end mill sa mga composite panel. Ang pamamaraang ito ay halos pangkalahatang nagreresulta sa mataas na mga rate ng scrap, hindi magandang pag-aayos sa ibabaw, at mabilis na pagkabigo ng tool. Ang mga karaniwang instrumento sa pagputol ng metal ay hindi angkop sa istruktura at geometriko para sa mga pinagsama-sama para sa dalawang pangunahing dahilan. Kabilang dito ang manipis na abrasiveness ng materyal at ang pangunahing mekanika ng hiwa.
Ang mga carbon at glass fiber ay nagtataglay ng napakataas na lakas at tigas ng makunat. Sa isang mikroskopikong antas, ang pagputol sa mga hibla na ito ay katulad ng paggawa ng isang solidong bloke ng papel de liha. Ang mga tool sa Standard High-Speed Steel ay kulang sa kinakailangang tigas upang mapaglabanan ang abrasion na ito at mawawala ang kanilang cutting edge sa loob ng ilang minuto. Kahit na ang karaniwang micro-grain carbide na idinisenyo para sa metal ay magdurusa sa mabilis na pagkasira ng flank kapag nalantad sa tuluy-tuloy na abrasion ng fiber. Madalas na napapansin ng mga operator na kapag ang isang tool ay nawala ang gilid nito, ang spindle load ay bahagyang tumataas. Ito ay isang malinaw na senyales ng babala na ang tool ay huminto sa pagputol ng mga hibla at nagsimulang araruhin ang mga ito.
Ang mga karaniwang kasangkapang metal ay inengineered upang gupitin ang mga homogenous na materyales. Umaasa sila sa mga partikular na anggulo ng rake at malalaking flute valley upang gupitin ang tuluy-tuloy na metal chips na nagpapaalis ng init palayo sa cutting zone. Ang mga composite, gayunpaman, ay hindi kumikilos sa ganitong paraan. Dahil sa kanilang malutong na matrix, carbon at fiberglass fracture at nabasag sa punto ng contact, nagiging pinong, lubhang abrasive na alikabok.
Ang mga disenyo ng metal-cutting na may mataas na helix na anggulo ay ganap na hindi mahusay sa pamamahala ng alikabok na ito. Higit pa rito, ang agresibong pagkilos ng pag-angat ay direktang nag-aambag sa peel-up delamination. Upang makamit ang malinis na pagbawas at mapanatili ang mahigpit na kontrol sa kalidad, ang mga pasilidad ng pagmamanupaktura ay dapat lumipat sa mga espesyal na solusyon na hindi metal. Ang mga espesyal na instrumentong ito ay hindi isang opsyonal na luho. Ang mga ito ay isang ipinag-uutos na kinakailangan sa engineering para sa paggawa ng mga sangkap na walang depekto.
Kung titingnan ang mas malawak na landscape ng pagmamanupaktura, ang paglipat patungo sa lightweighting sa mga sektor ng aerospace at de-kuryenteng sasakyan ay nag-trigger ng hindi pa naganap na pag-akyat sa dami ng composite component. Gayunpaman, ang kamakailang data ng industriya ay nagha-highlight ng isang matinding bottleneck. Ang machining-induced delamination ay nagdudulot ng napakalaking porsyento ng kabuuang halaga ng scrap. Ang umiiral na trend ay nagpapakita ng mga top-tier na pasilidad na agresibong inabandona ang mga repurposed metalworking tool. Sa halip, ang industriya ay nag-standardize sa mga nakalaang nonmetal machining na solusyon upang makamit ang mga zero-defect tolerance. Ang pagbabagong ito ay mahalaga para sa pagsuporta sa lubos na automated na kapaligiran ng produksyon kung saan ang manu-manong rework ay hindi na mabubuhay sa pananalapi.
Ang pag-aalis ng delamination ay nangangailangan ng mga geometry na aktibong nagne-neutralize sa mga puwersa ng axial at malinis na pinuputol ang matigas na mga hibla. Ang mga tagagawa ng tool ay nakabuo ng ilang partikular na disenyo upang tugunan ang mga natatanging hamon ng mga modernong composite.
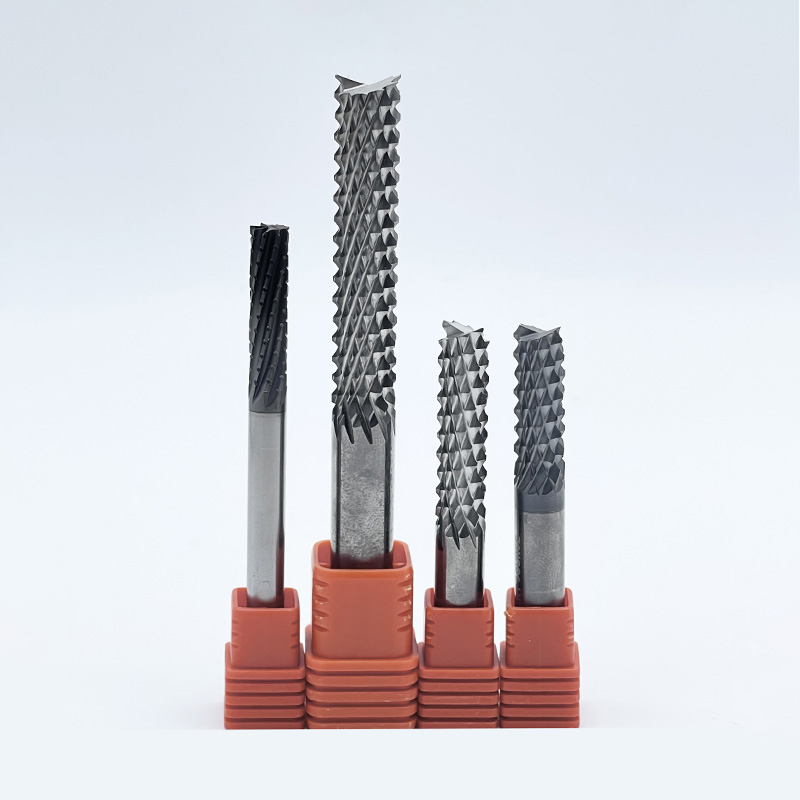
Isa sa mga pinaka-epektibong solusyon para sa pagruruta at paglalagay ng mga composite panel ay ang micro toothed end mill , karaniwang tinutukoy sa shop bilang corn cob router o diamond-cut router. Sa halip na magkaroon ng dalawa o apat na tuluy-tuloy na helical flute, ang disenyong ito ay nagtatampok ng dose-dosenang maliliit, magkakaugnay na cutting na ngipin na ipinamahagi sa haba ng pagputol. Ang mga modelong may mataas na pagganap ay madalas na nagtatampok ng mga ultra-dense na configuration ng ngipin upang mapakinabangan ang paggugupit ng hibla.
Ang geometry na ito ay napakahusay dahil ang maraming mga ngipin ay nakikibahagi sa materyal sa maliliit na pagtaas. Sa halip na hilahin ang mahaba at tuluy-tuloy na mga hibla ng carbon fiber, ang mga micro-teeth ay gumiling at mabali ang mga fibers sa mga microscopic dust particle. Ang intersecting up-cut at down-cut na mga anggulo ng mga indibidwal na ngipin ay kanselahin ang kabuuang lifting at pushing forces. Pinapanatili nitong ganap na buo ang pinagsama-samang mga layer. Bukod pa rito, ang naantala na pagkilos ng pagputol ay nagbibigay-daan para sa mas mahusay na airflow at pag-aalis ng init, na pumipigil sa resin matrix na maabot ang punto ng pagkatunaw nito.
Kapag ang gilid trimming o profiling panel, ang pagpapanatili ng malinis na tuktok at ibabang gilid ay kritikal. Ang compression router ay malawak na itinuturing bilang ang premier CFRP milling cutter para sa partikular na application na ito. Nagtatampok ito ng kakaibang disenyo ng dual-helix. Ang ibabang bahagi ng haba ng pagputol ay may up-cut geometry, habang ang itaas na bahagi ay may down-cut geometry.
Habang inilalagay ng tool ang materyal, hinihila ng up-cut flute ang mga ibabang layer paitaas, at ang down-cut flute ay itinutulak ang mga top layer pababa. Lumilikha ito ng napakabisang compression zone sa gitna ng workpiece. Sa pamamagitan ng pagpilit sa lahat ng pinagsama-samang mga layer papasok patungo sa core, ganap na na-neutralize ng compression router ang parehong mga puwersa ng peel-up at push-out nang sabay-sabay. Ang resulta ay isang perpektong malinis, walang delamination na gilid.
Habang ang carbon at salamin ay nagbabahagi ng magkatulad na mga hamon sa machining, ang mga glass fiber ay nagpapakita ng bahagyang magkakaibang mekanikal na pag-uugali. Ang mga ito ay hindi kapani-paniwalang matigas at may posibilidad na yumuko o yumuko bago sila maggupit. Kung ang isang tool ay hindi perpektong na-optimize, mag-iiwan ito ng malabo na gilid kung saan ang mga hibla ng salamin ay napunit sa halip na malinis na gupitin.
Isang nakatuon Ang fiberglass cutter ay inengineered gamit ang ultra-sharp cutting edge at mga partikular na anggulo ng rake na idinisenyo upang hatiin ang matigas na mga hibla na may kaunting pagpapalihis. Ang mga ito ay madalas na nagtatampok ng mas mataas na bilang ng mga plauta upang matiyak ang mas mataas na dalas ng mga pagbawas sa bawat rebolusyon. Pinuputol nito ang mga hibla ng salamin bago sila magkaroon ng pagkakataong yumuko palayo sa cutting zone.
Kahit na ang pinakaperpektong idinisenyong geometry ay mabibigo kung ang pinagbabatayan na materyal ng substrate ay hindi makatiis sa malupit na kapaligiran ng composite machining. Ang pagpili ng materyal ng tool ay direktang nagdidikta ng habang-buhay, pagpapanatili ng gilid, at kakayahang pigilan ang paghihiwalay ng layer sa mahabang panahon ng produksyon.
Para sa karamihan ng mga nonmetal na aplikasyon, carbide composite tools . nagsisilbing baseline ng industriya ang Ang machining carbon fiber ay nangangailangan ng solid sub-micrograin o ultra-fine grain tungsten carbide, kung saan ang mga particle ay karaniwang mas maliit sa 0.4 hanggang 0.8 microns. Ang ultra-fine structure na ito ay nagbibigay ng superyor na kumbinasyon ng tigas at transverse rupture strength. Ang siksik na istraktura ng butil ay nagpapahintulot sa mga tagagawa na gumiling ng isang agresibong matalim na gilid nang hindi ito gumuho o micro-chipping. Ang isang matalas na talim ay isang ganap na pangangailangan para sa paghiwa sa mga hibla.
Sa high-volume aerospace o automotive production environment, ang sobrang abrasiveness ng carbon fiber ay magwawala kahit na ang pinakamahusay na uncoated carbide nang masyadong mabilis. Sa mga sitwasyong ito, ang pag-upgrade sa teknolohiya ng brilyante ay nagiging isang pang-ekonomiyang pangangailangan.
Ang Chemical Vapor Deposition ay lumalaki ng isang layer ng tunay na mala-kristal na brilyante nang direkta sa carbide substrate. Pinapanatili nito ang mga kumplikadong geometry habang pinapataas ang tigas ng ibabaw sa halos 10,000 Vickers Hardness. Ito ay lubhang binabawasan ang nakasasakit na pagkasuot at pinahaba ang buhay ng tool nang hanggang labinlimang beses. Bilang kahalili, ang mga tool na Polycrystalline Diamond ay nagtatampok ng mga wafer na diyamante na naka-brazed sa isang carbide body. Bagama't limitado sa mas simpleng mga profile, nag-aalok sila ng sukdulang wear resistance, kadalasang lumalampas sa karaniwang carbide ng limampung beses o higit pa.
Higit pa sa pangkalahatang uri ng tool, ang mga partikular na micro-geometries ay napunta sa Ang mga composite cutting tools ay nagdidikta ng kanilang tagumpay sa pagpigil sa delamination. Ang pansin sa bilang ng plauta, mga anggulo ng helix, at paghahanda ng gilid ay pinakamahalaga.
Kapag gumagawa ng mga metal, ang mababang bilang ng flute ay nagbibigay ng malalaking lambak para sa paglikas ng chip. Dahil ang mga composites ay gumagawa ng pinong alikabok, ang malalaking flute valley ay hindi kailangan. Sa halip, ang mga nonmetal na tool ay kadalasang nagtatampok ng mas mataas na bilang ng flute gaya ng apat, anim, o walo. Pinatataas nito ang diameter ng core para sa maximum na tigas. Pinapataas din nito ang bilang ng mga cutting edge na nakakaengganyo sa materyal sa bawat rebolusyon, na tinitiyak na ang mga hibla ay nagugupit nang mabilis at malinis.
Ang anggulo ng helix ay direktang nakakaimpluwensya sa direksyon ng mga puwersa ng pagputol. Ang mga tradisyunal na high-helix end mill ay bumubuo ng napakalaking puwersa ng axial, na nagsisilbing pangunahing sanhi ng peel-up delamination. Ang mga tool na idinisenyo para sa carbon fiber ay karaniwang gumagamit ng napakababang anggulo ng helix sa pagitan ng lima at labinlimang digri. Gumagamit pa nga ang ilan ng mga tuwid na plauta sa zero degrees upang idirekta ang mga puwersa nang radially sa gilid ng hiwa, na pinapanatiling buo ang pinagsama-samang mga layer.
Sa paggawa ng metal, ang mga gilid ay madalas na hinahasa o binibigyan ng isang mikroskopikong radius upang maiwasan ang chipping. Kapag gumagawa ng carbon fiber at fiberglass, mahigpit na ipinagbabawal ang paghahasa. Ang tool ay dapat magkaroon ng isang patay-matalim na gilid. Anumang radius ay magiging sanhi ng tool upang itulak at kuskusin ang mga hibla sa halip na paghiwa-hiwain ang mga ito. Ito ay agad na bumubuo ng init at direktang humahantong sa delamination.
Ang paglalapat ng tamang tool na may mga maling parameter ay mag-scrap pa rin sa bahagi. Hindi tulad ng mga isotropic na metal na may plastic na deform, ang mga composite na materyales ay anisotropic at malutong. Ang pagkamit ng perpektong hiwa ay nangangailangan ng tumpak na balanse ng bilis ng spindle, rate ng feed, at pamamahala ng thermal.
Ang pangunahing prinsipyo ng composite machining ay ang pagpapanatili ng mataas na bilis ng spindle kasama ng medyo mababang rate ng feed. Ang mataas na bilis ng pagputol ay kritikal dahil ang carbon at glass fibers ay nagtataglay ng napakalawak na lakas ng makunat. Kung ang gilid ay tumama sa hibla ng masyadong mabagal, ang hibla ay may oras na yumuko o lumihis. Sa pamamagitan ng paggamit ng mataas na bilis ng spindle, ang cutting edge ay nakakaapekto sa fiber na may sapat na kinetic energy upang ma-snap ito nang malinis.
Ang mga rate ng feed ay dapat na maingat na kontrolin. Kung ang feed ay masyadong agresibo, ang tool ay gumagamit ng masyadong maraming materyal, na pinipilit ang mga layer na maghiwalay at nagdudulot ng push-out na delamination. Gayunpaman, ang feed ay hindi maaaring napakababa na ang tool ay kuskusin lamang sa materyal. Ang pagkuskos ay nagdudulot ng labis na alitan at sakuna na thermal damage.
Ang init ay ang silent destroyer ng composites. Habang ang metal machining ay lubos na umaasa sa flood coolant, ang mga likidong coolant ay karaniwang iniiwasan sa sektor na ito. Ang mga composite ay maaaring sumipsip ng kahalumigmigan, na nagpapababa sa kanilang mga mekanikal na katangian. Higit pa rito, kapag humahalo ang coolant sa pinong composite na alikabok, lumilikha ito ng lubos na abrasive na slurry na maagang napuputol ang mga guideway ng makina at mga spindle seal.
Samakatuwid, ang dry machining ay ang pamantayan ng industriya. Umaasa ang mga machinist sa mga na-optimize na geometry ng tool upang mabawasan ang friction at gumamit ng mga high-velocity na vacuum dust extraction system. Ang malalakas na lokal na vacuum na ito ay nag-aalis ng mapanganib na alikabok habang hinihila ang nakapaligid na hangin sa cutting zone, na nagbibigay ng kinakailangang convective cooling.
Ang direksyon ng landas ng tool ay makabuluhang nakakaapekto sa kalidad ng gilid. Sa conventional milling, pumapasok ang cutting edge sa zero na kapal at lumabas sa maximum na kapal, na hinihila ang materyal pataas. Ang pag-akyat ng paggiling ay halos pangkalahatan na inirerekomenda para sa pag-profile ng mga composite. Sa climb milling, ang tool ay pumapasok sa pinakamataas na kapal at itinutulak pababa at papasok laban sa hindi pinutol na substrate. Ito ay gumaganap bilang isang matibay na sandal upang suportahan ang mga hibla habang sila ay ginupit.
Uri ng Materyal |
Materyal ng Tool |
Surface Speed Feet bawat Minuto |
Feed bawat pulgada ng ngipin |
Diskarte sa Paggiling |
|---|---|---|---|---|
Karaniwang Carbon Fiber |
Solid Carbide |
400 hanggang 800 |
0.001 hanggang 0.003 |
Umakyat sa Paggiling |
Mataas na Temperatura ng Carbon Fiber |
Pinahiran ng Diamond |
800 hanggang 1,500 |
0.002 hanggang 0.005 |
Umakyat sa Paggiling |
Fiberglass G10 o FR4 |
Solid Carbide |
300 hanggang 600 |
0.001 hanggang 0.004 |
Umakyat sa Paggiling |
Para sa mga procurement manager, manufacturing engineer, at CNC machinist, ang pagpili ng tamang tool ay isang kritikal na desisyon sa pananalapi. Ang mataas na paunang halaga ng mga composite panel ay nangangahulugan na ang mga rate ng scrap ay dapat panatilihing malapit sa zero. Ang mga karaniwang kasangkapang metal ay isang huwad na ekonomiya. Maaaring mas mura ang mga ito sa simula ngunit hindi maiiwasang mas malaki ang gastos sa mga sirang bahagi at downtime ng makina. Upang sistematikong piliin ang mga tamang nonmetal machining solution, suriin ang iyong mga kinakailangan sa tatlong pangunahing pamantayan.
Hindi lahat ng composite ay kumikilos sa parehong paraan sa ilalim ng spindle. Ang purong carbon fiber ay nangangailangan ng mga tool na may matinding tigas at matalim na mga gilid, na ginagawang napakaepektibo ng micro-toothed end mill para sa roughing. Ang Fiberglass, na hindi kapani-paniwalang matigas, ay nangangailangan ng mga dedikadong cutter na may mga partikular na anggulo ng rake upang malinis na putulin ang mga strand nang hindi umaalis sa mga punit na gilid. Ang mga panel ng sandwich ng pulot-pukyutan ay nangangailangan ng mga espesyal na geometries na pumuputol sa matigas na panlabas na balat nang hindi dinudurog ang pinong istraktura ng core.
Ang geometry ay dapat na perpektong tumugma sa pisikal na operasyon. Kapag tinatapos ang mga panlabas na sukat ng isang panel, ang isang pamutol ng compression ay pinakamainam para sa pag-neutralize sa mga puwersa ng delamination sa itaas at ibaba. Para sa pabulusok o pagputol ng mga panloob na feature, ang isang corn cob router ay mahusay sa pamamahala ng init at pagpigil sa mahabang fiber pull-out. Ang paggawa ng butas ay nangangailangan ng mga espesyal na composite drill na may kakaibang point geometry upang mamarkahan ang perimeter bago makapasok ang center web.
Para sa mababang dami ng produksyon o mga kapaligiran sa pananaliksik, ang uncoated sub-micrograin carbide ay nag-aalok ng pinakamahusay na return on investment. Nagbibigay ito ng kinakailangang sharpness nang walang mataas na paunang halaga ng brilyante. Sa mataas na dami ng mass production, gayunpaman, ang mga pagbabago sa tool ay kumakatawan sa nawawalang oras, at ang mapurol na mga gilid ay nanganganib na i-scrap ang mga mamahaling bahagi. Ang pag-upgrade sa mga tool na pinahiran ng diyamante o solidong pagsingit ng brilyante ay nagiging isang pang-ekonomiyang pangangailangan. Pinapalawak nito ang buhay ng tool nang malaki at nagreresulta sa mas mababang cost-per-part sa paglipas ng panahon.
Ang mga composite sa makina ay isang napaka-espesyal na disiplina na nag-iiwan ng walang puwang para sa hula. Dapat na direktang makipagsosyo ang mga engineering team sa mga manufacturer na eksklusibong nagdadalubhasa sa mga nonmetal na application upang magamit ang empirical na data at mga custom na rekomendasyon na iniayon sa mga partikular na matrix.
Ang delamination ay madalas na sumisira ng napakamahal na composite parts, ngunit ito ay isang lubhang maiiwasang isyu sa pagmamanupaktura. Sa pamamagitan ng pag-unawa sa mechanics ng layer separation at paglayo sa repurposed metalworking equipment, ang mga pasilidad ay maaaring lubos na mapabuti ang kanilang kalidad ng output. Palaging piliin ang tamang geometry at materyal na substrate para sa iyong partikular na aplikasyon. Ang mga espesyal na tool na hindi metal ay ganap na nag-aalis ng mga na-scrap na bahagi, na tinitiyak na ang pamumuhunan ng matalinong tool na ito ay nagbabayad para sa sarili nito nang mabilis. Para sa mga inhinyero na naghahanap upang alisin ang mga rate ng scrap, ang pagpili ng mga tool na inengineer ng precision mula sa isang dalubhasang tagagawa ay ang pinakamabilis na landas patungo sa produksyon na walang depekto. I-browse ang mga high-performance na nonmetal machining solution sa SS End Mill para mahanap ang eksaktong geometry at substrate para sa iyong partikular na composite matrix ngayon.
Ang pinakamainam na pagpipilian ay direktang nakasalalay sa iyong partikular na operasyon ng machining. Para sa pagruruta sa gilid at pag-profile ng mga panlabas na hangganan, ang isang compression router ay ang pinakamahusay na opsyon. Ang kakaibang magkasalungat na disenyo ng flute ay nagtutulak sa itaas at ibabang mga layer ng carbon fiber papasok, na epektibong neutralisahin ang mga puwersa ng axial na nagdudulot ng peel-up at push-out delamination. Para sa mga internal na slotting, pocketing, o roughing operations, ang isang micro-toothed end mill ay mas mahusay, dahil giniling nito ang materyal upang maiwasan ang fiber pull-out.
Sa teknikal na paraan, ang isang karaniwang tool na metal ay magpuputol ng fiberglass para sa isang napakaikling panahon, ngunit ito ay lubos na nasiraan ng loob sa propesyonal na pagmamanupaktura. Ang mga fibers ng salamin ay hindi kapani-paniwalang abrasive at bubuuin ang cutting edge ng standard High-Speed Steel o conventional carbide sa loob ng ilang minuto. Sa sandaling mapurol ang gilid, hihinto ito sa paggugupit ng mga hibla at magsisimulang mapunit ang mga ito. Nagreresulta ito sa matinding pag-iipon ng init, pagkatunaw ng matrix, matinding pagkawatak-watak, at sa huli, isang nasirang bahagi. Ang isang nakalaang fiberglass cutter na may naaangkop na tigas at paghahanda sa gilid ay kinakailangan upang mapanatili ang integridad ng bahagi.
Hindi tulad ng mga karaniwang end mill na nagtatampok ng dalawa hanggang apat na tuluy-tuloy na flute, ang isang micro toothed end mill ay nagtatampok ng dose-dosenang maliliit at magkakapatong na cutting edge na kamukha ng corn cob. Kapag nag-composite ang machining, ang maraming maliliit na ngipin na ito ay kumikilos na mas katulad ng isang precision grinding wheel kaysa sa tradisyonal na shear cutter. Sinisira nila ang matigas na carbon o glass fibers sa mga microscopic dust particle sa halip na hawakan at hilahin ang mahaba, tuluy-tuloy na mga hibla. Ang pagkilos ng paggiling na ito ay nagpapaliit sa axial stress na inilagay sa mga pinagsama-samang mga layer, na pinananatiling ganap na buo ang nakalamina na istraktura at nag-iiwan ng malinis, walang putol na gilid.
Ang pangunahing pagkakaiba ay nakasalalay sa katigasan ng materyal at paglaban sa abrasion. Ang mga composite na materyales ay umaasa sa mga hibla na mas matigas at mas abrasive kaysa sa mga chips na ginawa ng aluminyo o bakal. Ang High-Speed Steel ay kulang sa kinakailangang wear resistance. Ang mga nakasasakit na mga hibla ay kumikilos tulad ng papel de liha, na sinisira ang isang bakal na gilid halos kaagad. Ang mga sub-micrograin carbide composite tool ay inengineered para maging exponentially harder. Ito ay nagpapahintulot sa kanila na mapaglabanan ang patuloy na abrasion ng mga hibla habang pinapanatili ang matalas na labaha na kinakailangan upang maputol ang materyal nang hindi nagiging sanhi ng delamination.
Karaniwan, inirerekomenda ang mataas na bilis ng spindle mula 10,000 hanggang 20,000 RPM, depende sa diameter ng tool at partikular na matrix. Tinitiyak ng mataas na bilis na ang mga hibla ay naaapektuhan ng sapat na kinetic energy upang magugupit nang malinis sa halip na baluktot o ilihis ang layo mula sa cutting edge.
Ang pag-iwas sa fraying ay nangangailangan ng dedikadong cutter na may patay-matalim na gilid at mataas na bilang ng flute upang ma-maximize ang dalas ng paggugupit. Bukod pa rito, ang paggamit ng diskarte sa pag-akyat sa paggiling ay tinitiyak na itinutulak ng tool ang mga hibla laban sa hindi pinutol na materyal, na nagbibigay ng suporta sa pag-backing na pumipigil sa matigas na mga hibla ng salamin mula sa pagkapunit.


