Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-14 Origen: Sitio

El mecanizado de materiales altamente abrasivos como el grafito, los polímeros reforzados con fibra de carbono (CFRP) y la fibra de vidrio degrada rápidamente las herramientas de carburo estándar. Este rápido desgaste conduce a variaciones dimensionales inaceptables y degradación del acabado superficial en el taller. La selección de herramientas incorrectas para estos compuestos abrasivos da como resultado fallas prematuras de las herramientas. Se enfrenta a un mayor tiempo de inactividad de las máquinas, altas tasas de desperdicio de materias primas costosas y un costo por pieza inflado. La optimización de la producción requiere una evaluación técnica estricta de las dos soluciones principales para el mecanizado abrasivo: fresas de extremo recubiertas de diamante y Fresas de PCD . Desglosaremos las diferencias estructurales, las compensaciones de rendimiento y los criterios específicos de aplicación para ambos. Necesita datos confiables para mantener los husillos girando y mantener tolerancias estrictas en tiradas de producción largas.
El mecanizado de materiales abrasivos requiere un equilibrio preciso entre el filo del filo y una resistencia extrema al desgaste. Debe definir requisitos básicos para la eliminación de material sin comprometer la integridad de la pieza. El éxito en estas aplicaciones significa lograr tolerancias dimensionales estrictas, mantener un acabado superficial limpio y prevenir daños estructurales a la pieza de trabajo. El grafito y los materiales compuestos presentan desafíos mecánicos únicos que destruyen rápidamente las herramientas de corte convencionales.
El carburo de micrograno estándar sin recubrimiento o recubierto con PVD falla rápidamente cuando se expone a la sílice o las fibras de carbono que se encuentran en los compuestos avanzados. Estas fibras actúan como granos abrasivos microscópicos. A medida que la herramienta gira, las fibras rozan constantemente el filo. El carburo estándar carece de la dureza necesaria para soportar esta abrasión continua. El filo se redondea en cuestión de minutos. Una vez que el borde se desafila, las fuerzas de corte aumentan exponencialmente, generando calor excesivo y empujando el material en lugar de cortarlo limpiamente.
En aplicaciones de CFRP, los bordes cortantes desafilados provocan directamente una delaminación mecánica. Cuando la herramienta no logra cortar las fibras de carbono, las tira y las arrastra. Esta acción de tracción separa las capas compuestas individuales, lo que provoca que las fibras se desprendan y dejen fibras sin cortar a lo largo del borde mecanizado. El deshilachado compromete la integridad estructural del componente aeroespacial o automotriz, lo que a menudo resulta en el rechazo inmediato de la pieza. Mantener un borde afilado es un requisito absoluto para cortar las fibras compuestas de forma eficaz.
El mecanizado de grafito presenta un desafío mecánico diferente centrado en la evacuación del polvo. El grafito no forma astillas; se rompe en un polvo fino altamente abrasivo. Si este polvo no se evacua inmediatamente de la zona de corte, se acumula en las ranuras de la herramienta. El polvo atrapado actúa como un compuesto para lapear, triturando agresivamente el material de la herramienta con cada revolución del husillo. Se necesitan geometrías de flauta especializadas con valles profundos y ángulos de hélice específicos para bombear este polvo abrasivo lejos del filo y fuera de la envolvente de mecanizado.
Modos de falla comunes del carburo estándar en compuestos
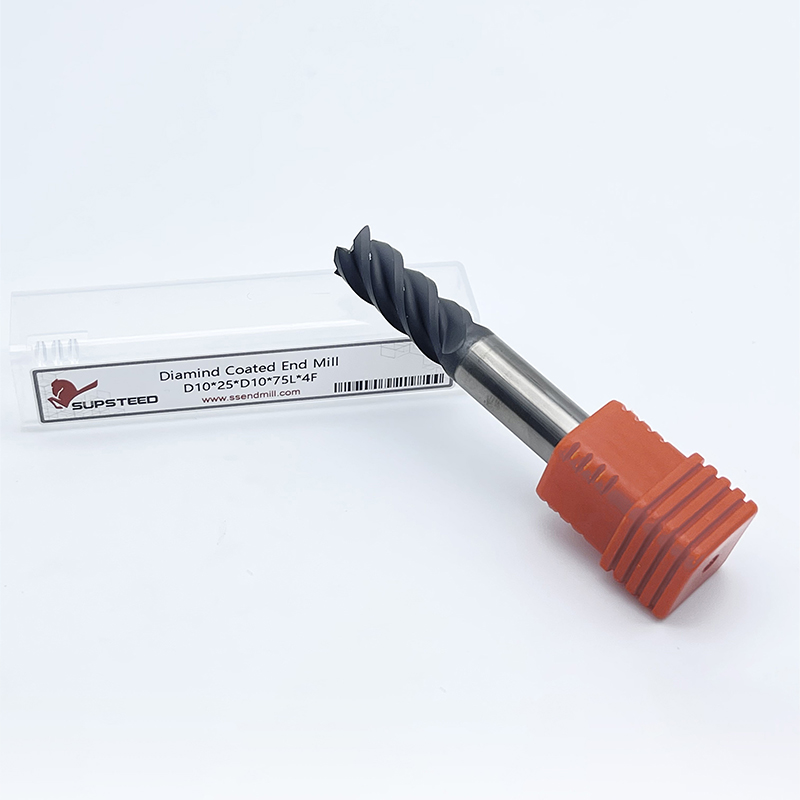
Una fresa con revestimiento de diamante consta de un sustrato de carburo de tungsteno de micrograno envuelto por una capa de diamante cristalino. Los fabricantes aplican esta capa mediante un proceso de deposición química de vapor (CVD). El proceso CVD hace crecer cristales de diamante reales directamente sobre la superficie del carburo en una cámara de vacío de alta temperatura. Esto crea una barrera continua y altamente resistente al desgaste que protege el núcleo de carburo relativamente más blando de los materiales abrasivos de la pieza de trabajo.
Debe distinguir entre los verdaderos recubrimientos de diamante CVD y los recubrimientos de carbono similar al diamante (DLC) o los recubrimientos estándar de deposición física de vapor (PVD). El verdadero diamante CVD ofrece de cinco a diez veces mayor resistencia al desgaste que las opciones estándar de PVD. Los recubrimientos DLC proporcionan una excelente lubricidad y funcionan bien con plásticos sintéticos y blandos menos abrasivos. Sin embargo, el DLC carece de la dureza extrema requerida para el grafito puro o el CFRP de grado aeroespacial. Para entornos altamente abrasivos, sólo una verdadera estructura de diamante cultivada por CVD proporciona la vida útil necesaria de la herramienta.
La principal ventaja del proceso CVD es su flexibilidad geométrica. Debido a que el recubrimiento crece uniformemente sobre la herramienta, los fabricantes pueden aplicarlo a geometrías complejas, de múltiples flautas y de alta hélice. Esto permite la creación de herramientas especializadas de punta esférica y radio de esquina, ideales para perfiles 3D complejos y fabricación de moldes complejos. Además, el núcleo de carburo sólido proporciona una amortiguación de vibraciones superior en comparación con las herramientas soldadas. El sustrato sólido absorbe los armónicos de corte, lo que da como resultado acabados superficiales más suaves en contornos 3D complejos.
A pesar de estas ventajas, los recubrimientos CVD tienen limitaciones inherentes en cuanto al filo de los bordes. Existe un equilibrio directo entre el espesor del recubrimiento y el radio del filo. Los recubrimientos más delgados conservan un borde más afilado, lo que ayuda a cortar limpiamente los plásticos más blandos, pero sacrifican la resistencia al desgaste a largo plazo. Los recubrimientos más gruesos proporcionan máxima resistencia a la abrasión pero inherentemente aumentan el redondeo de los bordes. Esto reduce ligeramente el filo absoluto del filo, lo que puede aumentar las fuerzas de corte. Además, la adherencia del revestimiento sigue siendo un riesgo. Si la preparación del sustrato de carburo no es óptima, o si las temperaturas de corte exceden los límites térmicos del recubrimiento, la capa de diamante puede deslaminarse y desprenderse, lo que provoca una falla inmediata de la herramienta.
Comparación de tecnologías de recubrimiento
| Tipo de recubrimiento | Método de aplicación | Dureza (HV) | Mejor aplicación |
|---|---|---|---|
| Verdadero diamante CVD | Deposición química de vapor | 8.000 - 10.000 | Grafito, CFRP, Cerámica |
| DLC (carbono similar al diamante) | Deposición física de vapor | 2.000 - 4.000 | Aluminio, Plásticos Blandos |
| TiAlN (estándar) | Deposición física de vapor | 3.000 - 3.500 | Aceros, Hierro fundido |
Las herramientas de diamante policristalino (PCD) representan un enfoque de fabricación completamente diferente. Una fresa PCD consta de obleas de diamante sintético soldadas directamente sobre un cuerpo de herramienta de acero o carburo sólido. Los fabricantes crean estas obleas sinterizando partículas de diamante bajo presión y temperatura extremas con un aglutinante metálico. Luego, la pieza en bruto de diamante resultante se corta para darle forma mediante mecanizado por descarga eléctrica (EDM) y se suelda en cavidades fresadas en el cuerpo de la herramienta.
Las características estructurales del PCD proporcionan importantes ventajas para aplicaciones específicas. La capa de diamante policristalino es sustancialmente más gruesa que cualquier recubrimiento CVD. Esta enorme estructura de diamante ofrece una dureza extrema y una temperatura máxima de trabajo más alta. La rigidez estructural de la gruesa oblea de diamante le permite resistir una abrasión continua y agresiva durante mucho más tiempo que una capa delgada. El volumen de diamante simplemente dura más que las alternativas recubiertas en tiradas de producción de gran volumen.
Las herramientas PCD ofrecen una resistencia a la abrasión inigualable en aplicaciones de corte continuo. Debido a que la capa de diamante es gruesa, los fabricantes pueden pulir el filo hasta obtener un perfil muy afilado utilizando muelas de diamante especializadas. Esto permite que la herramienta mantenga un filo increíblemente afilado durante un período prolongado, minimizando el desgaste del compuesto sin la penalización por redondeo de bordes asociada con los recubrimientos CVD gruesos. Además, la gruesa oblea de diamante ofrece la posibilidad de múltiples rectificados o reorientaciones. Cuando el filo finalmente se desafila, la herramienta se puede enviar de vuelta al fabricante para que la afile, lo que prolonga significativamente la vida útil del cuerpo de la herramienta.
Sin embargo, el diseño de la oblea soldada introduce severas limitaciones geométricas. Las fresas de PCD generalmente se limitan a canales rectos o ángulos de corte muy bajos. No es fácil fabricar un perfil de punta de bola 3D complejo o de alta hélice con obleas planas soldadas. Además, la estructura policristalina del diamante es extremadamente frágil. Esta fragilidad hace que las herramientas PCD sean muy susceptibles a sufrir daños por impacto. Son completamente inadecuados para configuraciones de mecanizado inestables, accesorios sueltos o cortes interrumpidos pesados. Cualquier golpe o vibración repentina astillará o romperá la oblea de diamante al instante.
Requisitos de configuración para herramientas PCD
Seleccionar la herramienta correcta requiere evaluar cómo interactúa cada tecnología con la geometría de su pieza específica, las capacidades de la máquina y el material de la pieza de trabajo. Una comparación directa entre dimensiones críticas de rendimiento revela dónde sobresale y dónde falla cada herramienta.
La geometría de la herramienta dicta los tipos de características que puede mecanizar. El carburo sólido recubierto ofrece capacidades excepcionales de perfilado multieje. Puede utilizar diseños de cinco flautas y alta hélice para lograr altas velocidades de avance y acabados superficiales superiores en contornos 3D complejos. El sustrato de carburo sólido permite perfiles intrincados de punta esférica y redondeo de esquinas. Por el contrario, las herramientas PCD presentan diseños rígidos de flauta limitada. El proceso de soldadura fuerte los restringe a una, dos y ocasionalmente tres canales rectos o ligeramente angulados. Si su pieza requiere un contorno 3D profundo, el carburo sólido es la única opción práctica. Para el enrutamiento 2D plano, la geometría PCD es perfectamente adecuada.
La interacción entre el filo y la resistencia al desgaste define la vida útil de la herramienta en materiales compuestos. Un borde de PCD rectificado logra una nitidez inicial excepcionalmente alta y conserva esa nitidez en un volumen masivo de material debido a la gruesa capa de diamante. Esto lo hace superior para cortar fibras de carbono de manera limpia en tiradas de producción largas. Una herramienta recubierta de diamante CVD tiene un borde ligeramente redondeado debido a la acumulación del recubrimiento. Si bien es muy uniforme y extremadamente duro, no puede igualar la capacidad de corte de un borde de PCD recién molido. Sin embargo, el borde recubierto es menos propenso a microdescascararse bajo cargas variables.
La supervivencia del sustrato es fundamental en el mecanizado del mundo real. Las microestructuras más resistentes de los sustratos de carburo sólido permiten que las herramientas recubiertas manejen las vibraciones armónicas significativamente mejor que las herramientas soldadas. Al fresar a través de agujeros transversales, ranuras o capas compuestas desiguales, la herramienta experimenta cortes interrumpidos. Estos impactos repetidos romperán rápidamente un inserto de PCD frágil. El carburo sólido absorbe estos impactos, manteniendo el filo intacto. Si su trayectoria implica grandes interrupciones o sus accesorios carecen de rigidez absoluta, debe utilizar carburo sólido para evitar fallas catastróficas en la herramienta.
La generación de calor destruye las herramientas de corte. Las fresas PCD poseen una mayor tolerancia al calor y una conductividad térmica superior en comparación con el carburo recubierto. La gruesa oblea de diamante aleja el calor del filo de manera eficiente. Los recubrimientos CVD tienen limitaciones térmicas estrictas; El calor excesivo hace que el cobalto del sustrato de carburo se expanda, lo que provoca la delaminación del revestimiento. Esta dinámica térmica dicta su estrategia de mecanizado. El PCD a menudo puede funcionar en seco a velocidades superficiales más altas en compuestos, mientras que las herramientas recubiertas pueden requerir una gestión cuidadosa de la velocidad o ráfagas de aire para evitar la degradación térmica de la unión del recubrimiento.
Las propiedades de los materiales determinan en última instancia la selección de herramientas. Para el mecanizado de electrodos de grafito se prefieren universalmente herramientas recubiertas. Los electrodos de grafito requieren detalles intrincados, nervaduras delgadas y formas tridimensionales complejas que exigen la flexibilidad geométrica del carburo sólido. La abrasión continua del polvo de grafito se controla perfectamente gracias a la dura capa de CVD. Por el contrario, el PCD domina la industria de los compuestos. Para el fresado, corte y revestimiento en línea recta de grandes paneles de CFRP, la acción de corte continua y la necesidad de un borde extremadamente afilado hacen del PCD el estándar indiscutible.
Comparación de herramientas: con revestimiento de diamante versus PCD Diamante policristalino
| Característica | de carburo sólido con revestimiento de diamante | (PCD) |
|---|---|---|
| Resistencia al desgaste | Alto (nivel de superficie) | Extremo (Nivel Estructural) |
| Nitidez del borde | Ligeramente redondeado (acumulación de revestimiento) | Afilado como una navaja (borde rectificado) |
| Flexibilidad de geometría | Excelente (perfilado 3D, alta hélice) | Limitado (flauta recta, corte bajo) |
| Tolerancia al impacto | Moderado (Absorbe Armónicos) | Muy bajo (muy frágil) |
| Aplicación primaria | Electrodos de grafito, contorneado 3D | Enrutamiento CFRP, revestimiento 2D |
Evaluar el verdadero impacto financiero de sus herramientas requiere un marco que vaya más allá de la inversión de adquisición inicial. Debe calcular el retorno en función de la producción, el tiempo de actividad de la máquina y la calidad de las piezas. La métrica más precisa para el mecanizado abrasivo se deriva de las pulgadas lineales esperadas cortadas antes de que falle la herramienta.
Al comparar las inversiones iniciales en herramientas, el carburo sólido recubierto presenta una barrera inicial más baja. Esto lo hace atractivo para tiradas de producción cortas, creación de prototipos o talleres con presupuestos de capital limitados. Sin embargo, debe comparar esta inversión inicial con el corte de pulgadas lineales esperado. Una herramienta recubierta puede requerir menos capital inicialmente, pero puede que solo complete una fracción de las pulgadas lineales antes de que el recubrimiento se rompa y la herramienta falle. En escenarios de gran volumen, la mayor inversión inicial de una herramienta de diamante soldada se amortiza rápidamente gracias a tiempos de ejecución ininterrumpidos enormemente extendidos y cambios de herramienta reducidos.
Las realidades del reacondicionamiento de herramientas alteran drásticamente la ecuación del valor a largo plazo. Las herramientas recubiertas generalmente se consideran desechables. Una vez que la capa de diamante se rompe y el sustrato de carburo se desgasta, se pierde la geometría de la herramienta. Quitar el diamante restante y volver a recubrir la herramienta rara vez es práctico o dimensionalmente preciso. Consumes la herramienta y la descartas. Por el contrario, el ciclo de vida de reafilado y repuntado de herramientas soldadas es un factor principal en la eficiencia de la producción a largo plazo. Una oblea de diamante gruesa a menudo se puede reafilar de dos a cuatro veces. Usted paga una fracción de la inversión en nueva herramienta por un reafilado, restableciendo efectivamente la vida útil de la herramienta y reduciendo significativamente el costo por pieza en ciclos de producción de alto volumen.
Incluso las herramientas de mayor calidad fallarán prematuramente si se implementan incorrectamente. Debe abordar los riesgos operativos específicos del mecanizado abrasivo para maximizar la vida útil de la herramienta y proteger su pieza de trabajo. Ambas categorías de herramientas conllevan riesgos de implementación únicos que requieren estrategias estrictas de mitigación en el taller.
Mitigar la delaminación del recubrimiento es la principal preocupación cuando se utiliza carburo sólido recubierto. La acumulación excesiva de calor es el enemigo de la adhesión del recubrimiento. Debe optimizar sus avances y velocidades para garantizar que la carga de viruta sea lo suficientemente gruesa como para alejar el calor de la herramienta, en lugar de frotar y generar fricción. Si la temperatura de corte excede la temperatura máxima de trabajo de la unión CVD, el recubrimiento se desprenderá. Mantenga velocidades de avance agresivas para que la herramienta siga cortando de manera eficiente y utilice chorros de aire a alta presión para eliminar el polvo abrasivo al instante, evitando que genere fricción secundaria en el corte.
Prevenir fallas frágiles es la prioridad absoluta cuando se utilizan herramientas de diamante soldadas. La extrema dureza de la oblea de diamante la hace muy susceptible a astillarse. La rigidez de la máquina no es negociable. Las tolerancias de descentramiento del husillo deben ser mínimas. Una desviación excesiva provoca cargas de viruta desiguales, lo que obliga a una flauta de diamante a soportar toda la fuerza de corte, lo que provoca un microdesportillado inmediato. También debe programar sus trayectorias para evitar cortes interrumpidos intensos. Introduzca el material utilizando una rampa suave o una interpolación helicoidal en lugar de una inmersión agresiva, y asegúrese de que los accesorios de sujeción impidan cualquier vibración del material durante el corte.
Las consideraciones sobre refrigerante y evacuación varían drásticamente según el material. Al mecanizar grafito, se debe trabajar completamente en seco. La introducción de refrigerante líquido en el polvo de grafito crea un lodo abrasivo que se acumula en las flautas y destruye las guías de la máquina. Debe implementar sistemas de extracción de polvo por vacío de alta velocidad directamente en el husillo. Para compuestos como CFRP, el mecanizado en seco con fuerte extracción al vacío también es común para evitar fibras en el aire. Sin embargo, en ciertas aplicaciones de compuestos gruesos, se puede usar refrigerante de inundación especializado para controlar el calor, siempre que el sistema de filtración de la máquina esté equipado para manejar partículas finas de carbón sin obstrucciones. Siempre haga coincidir su estrategia de evacuación con el material específico para evitar el embalaje de herramientas y el choque térmico.
Solución de problemas Problemas comunes de mecanizado
| Síntoma | Causa probable | Acción correctiva |
|---|---|---|
| Delaminación CFRP | Borde de corte desafilado o velocidad de avance baja | Cambie a una herramienta más afilada; aumentar el avance por diente. |
| Descamación del revestimiento | Generación excesiva de calor | Aumentar el chorro de aire; verifique que la carga del chip sea suficiente. |
| Descantillado de bordes de PCD | Desviación del husillo o corte interrumpido | Comprobar la concentricidad del portaherramientas; ajustar la entrada de la trayectoria. |
| Mal acabado superficial | Vibración o parloteo armónico | Aumentar la rigidez del accesorio; reduzca ligeramente la velocidad del husillo. |
R: La deposición química de vapor (CVD) genera cristales de diamante reales directamente sobre la herramienta, lo que proporciona una dureza extrema y una alta resistencia al desgaste adecuada para el grafito puro. Diamond-Like Carbon (DLC) es un recubrimiento de PVD más delgado y menos duro que ofrece una alta lubricidad. El DLC funciona bien con aluminio y sintéticos más blandos, pero se degrada rápidamente en materiales altamente abrasivos como el CFRP aeroespacial.
R: Existe una relación inversa entre el espesor del recubrimiento y el filo del filo. A medida que el recubrimiento CVD se acumula sobre el sustrato de carburo, naturalmente redondea el filo. Los recubrimientos más gruesos proporcionan máxima resistencia a la abrasión pero reducen la capacidad de la herramienta para cortar materiales limpiamente. Los recubrimientos más delgados mantienen un borde más afilado pero se desgastan más rápido.
R: No, generalmente no resulta práctico reafilarlos. Una vez que el recubrimiento se rompe y el sustrato de carburo se desgasta, se pierde la geometría original. Quitar el diamante restante y aplicar una nueva capa de CVD produce imprecisiones dimensionales. Se consideran desechables.
R: Se basan en obleas de diamante sintéticas planas soldadas en cavidades del cuerpo de la herramienta. El tamaño físico de estas obleas y el área de soldadura requerida limitan la flexibilidad geométrica. Es extremadamente difícil soldar múltiples obleas en una configuración apretada de alta hélice, restringiéndolas principalmente a una o dos flautas rectas.
R: Si bien pueden cortar estos materiales, no son óptimos. El borde ligeramente redondeado del grueso revestimiento CVD puede provocar manchas o derretir los plásticos blandos y el aluminio gomoso. Las herramientas recubiertas de carburo pulido sin recubrimiento o recubiertas de DLC con bordes afilados funcionan mucho mejor en materiales blandos no abrasivos.
R: El descentramiento de la herramienta es catastrófico para las herramientas de diamante soldadas. Debido a que la capa de diamante policristalino es extremadamente frágil, las fuerzas de corte desiguales causadas por el descentramiento sobrecargarán una sola flauta. Esta carga desigual de viruta provoca un microdesprendimiento inmediato y una rápida falla del borde del diamante. El descentramiento del husillo debe mantenerse al mínimo absoluto.
R: Las herramientas de diamante soldadas generalmente son superiores para prevenir la delaminación en el enrutamiento de CFRP de alto volumen. Su gruesa capa de diamante se puede pulir hasta obtener un borde afilado que corta limpiamente las fibras de carbono sin tirar de ellas. Mantienen este filo extremo mucho más tiempo que las herramientas recubiertas, evitando el embotamiento que causa la delaminación mecánica.