Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-14 Origine: Sito

La lavorazione di materiali altamente abrasivi come la grafite, i polimeri rinforzati con fibra di carbonio (CFRP) e la fibra di vetro degrada rapidamente gli utensili standard in metallo duro. Questa rapida usura porta a variazioni dimensionali inaccettabili e al degrado della finitura superficiale in officina. La scelta dell'utensile sbagliato per questi compositi abrasivi provoca il guasto prematuro dell'utensile. Dovrai affrontare tempi di fermo macchina più lunghi, tassi di scarto elevati per materie prime costose e un costo per pezzo gonfiato. L'ottimizzazione della produzione richiede una rigorosa valutazione tecnica delle due soluzioni principali per la lavorazione abrasiva: frese con rivestimento diamantato e Frese in PCD . Analizzeremo le differenze strutturali, i compromessi prestazionali e i criteri specifici dell'applicazione per entrambi. Sono necessari dati affidabili per mantenere i mandrini in rotazione e mantenere tolleranze strette su lunghi cicli di produzione.
La lavorazione di materiali abrasivi richiede un preciso equilibrio tra affilatura del tagliente ed estrema resistenza all'usura. È necessario definire i requisiti di base per la rimozione del materiale senza compromettere l'integrità della parte. Il successo in queste applicazioni significa ottenere tolleranze dimensionali strette, mantenere una finitura superficiale pulita e prevenire danni strutturali al pezzo. La grafite e i materiali compositi presentano sfide meccaniche uniche che distruggono rapidamente gli utensili da taglio convenzionali.
Il metallo duro a micrograna standard non rivestito o rivestito in PVD si deteriora rapidamente se esposto alla silice o alle fibre di carbonio presenti nei compositi avanzati. Queste fibre agiscono come microscopici granelli abrasivi. Mentre l'utensile ruota, le fibre sfregano costantemente contro il tagliente. Il carburo standard non ha la durezza necessaria per resistere a questa continua abrasione. Il tagliente si completa in pochi minuti. Una volta che il bordo si smussa, le forze di taglio aumentano in modo esponenziale, generando calore eccessivo e spingendo il materiale anziché tagliarlo in modo netto.
Nelle applicazioni CFRP, i taglienti smussati portano direttamente alla delaminazione meccanica. Quando lo strumento non riesce a tagliare le fibre di carbonio, le tira e trascina. Questa azione di trazione separa i singoli strati compositi, provocando l'estrazione delle fibre e lasciandole non tagliate lungo il bordo lavorato. Lo sfilacciamento compromette l'integrità strutturale del componente aerospaziale o automobilistico, spesso con conseguente rifiuto immediato del componente. Mantenere un bordo affilato come un rasoio è un requisito assoluto per tagliare efficacemente le fibre composite.
La lavorazione della grafite presenta una sfida meccanica diversa incentrata sull’evacuazione della polvere. La grafite non forma trucioli; si frantuma in una polvere fine altamente abrasiva. Se questa polvere non viene immediatamente evacuata dalla zona di taglio, si accumula nelle scanalature dell'utensile. La polvere intrappolata agisce come un composto lappante, asportando in modo aggressivo il materiale dell'utensile ad ogni giro del mandrino. Sono necessarie geometrie di scanalature specializzate con avvallamenti profondi e angoli dell'elica specifici per pompare questa polvere abrasiva lontano dal tagliente e fuori dall'area di lavorazione.
Modalità di guasto comuni del carburo standard nei compositi
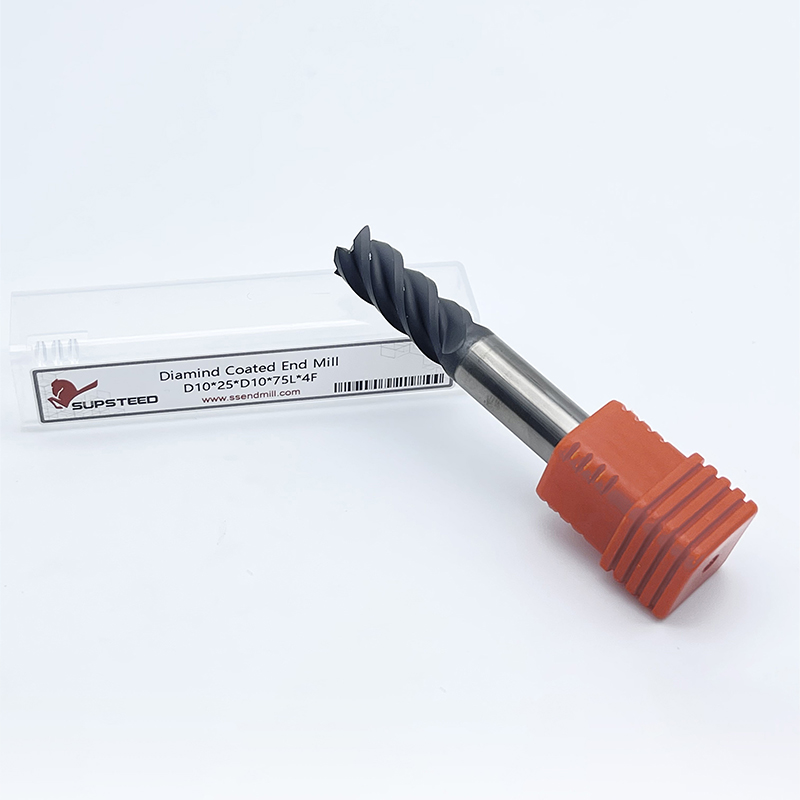
Una fresa con rivestimento diamantato è costituita da un substrato di carburo di tungsteno a micrograna avvolto da uno strato di diamante cristallino. I produttori applicano questo strato utilizzando un processo di deposizione chimica da vapore (CVD). Il processo CVD fa crescere veri cristalli di diamante direttamente sulla superficie del carburo in una camera a vuoto ad alta temperatura. Ciò crea una barriera continua, altamente resistente all'usura, che protegge il nucleo in metallo duro, relativamente più morbido, dai materiali abrasivi del pezzo.
È necessario distinguere tra i veri rivestimenti diamantati CVD e i rivestimenti Diamond-Like Carbon (DLC) o i rivestimenti PVD (Physical Vapour Deposition) standard. Il vero diamante CVD offre una resistenza all'usura da cinque a dieci volte superiore rispetto alle opzioni PVD standard. I rivestimenti DLC forniscono un eccellente potere lubrificante e funzionano bene per materiali sintetici meno abrasivi e plastica morbida. Tuttavia, il DLC non ha la durezza estrema richiesta per la grafite pura o il CFRP di grado aerospaziale. Per ambienti altamente abrasivi, solo una vera struttura di diamante coltivata CVD garantisce la durata utensile necessaria.
Il vantaggio principale del processo CVD è la sua flessibilità geometrica. Poiché il rivestimento cresce in modo uniforme sull'utensile, i produttori possono applicarlo a geometrie complesse, multi-scanalatura e ad alta elica. Ciò consente la creazione di utensili specializzati con testa sferica e raggio angolare, ideali per la profilatura 3D complessa e la realizzazione di stampi complessi. Inoltre, il nucleo in metallo duro fornisce uno smorzamento delle vibrazioni superiore rispetto agli utensili brasati. Il substrato solido assorbe le armoniche di taglio, ottenendo finiture superficiali più lisce su contorni 3D complessi.
Nonostante questi vantaggi, i rivestimenti CVD presentano limitazioni intrinseche per quanto riguarda l’affilatura dei bordi. Esiste un compromesso diretto tra lo spessore del rivestimento e il raggio del tagliente. I rivestimenti più sottili mantengono un bordo più affilato, che aiuta a tagliare in modo pulito la plastica più morbida, ma sacrificano la resistenza all’usura a lungo termine. I rivestimenti più spessi forniscono la massima resistenza all'abrasione ma aumentano intrinsecamente l'arrotondamento dei bordi. Ciò riduce leggermente l'affilatura assoluta del tagliente, il che può aumentare le forze di taglio. Inoltre, l’adesione del rivestimento rimane un rischio. Se la preparazione del substrato in carburo non è ottimale o se le temperature di taglio superano i limiti termici del rivestimento, lo strato diamantato può delaminarsi e sfaldarsi, causando il guasto immediato dell'utensile.
Confronto tecnologie di rivestimento
| Tipo di rivestimento | Metodo di applicazione | Durezza (HV) | Migliore applicazione |
|---|---|---|---|
| Vero diamante CVD | Deposizione chimica da vapore | 8.000 - 10.000 | Grafite, CFRP, Ceramica |
| DLC (carbonio simile al diamante) | Deposizione fisica di vapore | 2.000 - 4.000 | Alluminio, plastica morbida |
| TiAlN (standard) | Deposizione fisica di vapore | 3.000 - 3.500 | Acciai, Ghisa |
Gli utensili in diamante policristallino (PCD) rappresentano un approccio produttivo completamente diverso. Una fresa PCD è costituita da wafer di diamante sintetico brasati direttamente su un corpo utensile in metallo duro o acciaio. I produttori creano questi wafer sinterizzando insieme le particelle di diamante sotto pressione e temperatura estreme con un legante metallico. Il pezzo grezzo di diamante risultante viene quindi tagliato nella forma desiderata mediante elettroerosione (EDM) e brasato nelle tasche fresate nel corpo dell'utensile.
Le caratteristiche strutturali del PCD offrono vantaggi significativi per applicazioni specifiche. Lo strato di diamante policristallino è sostanzialmente più spesso di qualsiasi rivestimento CVD. Questa massiccia struttura del diamante offre una durezza estrema e una temperatura di esercizio massima più elevata. La rigidità strutturale dello spesso wafer diamantato gli consente di resistere all'abrasione continua e aggressiva molto più a lungo di un rivestimento sottile. Il volume del diamante supera semplicemente le alternative rivestite in cicli di produzione ad alto volume.
Gli utensili PCD offrono una resistenza all'abrasione senza pari nelle applicazioni di taglio continuo. Poiché lo strato diamantato è spesso, i produttori possono affilare il tagliente fino a ottenere un profilo estremamente affilato utilizzando mole diamantate specializzate. Ciò consente allo strumento di mantenere un tagliente incredibilmente affilato per un periodo prolungato, riducendo al minimo lo sfilacciamento del composito senza la penalità di arrotondamento del bordo associata agli spessi rivestimenti CVD. Inoltre, lo spesso wafer diamantato offre la possibilità di molteplici riaffilature o ribaltamenti. Quando il tagliente finalmente si smussa, l'utensile può essere rispedito al produttore per essere affilato, prolungando significativamente la durata del corpo dell'utensile.
Tuttavia, il design del wafer brasato introduce severi vincoli geometrici. Le frese in PCD sono generalmente limitate a scanalature diritte o angoli di taglio molto bassi. Non è possibile produrre facilmente un profilo sferico 3D ad alta elica o complesso con wafer piatti brasati. Inoltre, la struttura del diamante policristallino è estremamente fragile. Questa fragilità rende gli strumenti PCD altamente suscettibili ai danni da impatto. Sono del tutto inadatti per configurazioni di lavorazione instabili, fissaggi allentati o tagli fortemente interrotti. Qualsiasi urto o vibrazione improvvisa scheggerà o frantumerà istantaneamente il wafer di diamante.
Requisiti di configurazione per gli utensili PCD
Per selezionare lo strumento corretto è necessario valutare il modo in cui ciascuna tecnologia interagisce con la geometria specifica della parte, le capacità della macchina e il materiale del pezzo. Un confronto diretto tra le dimensioni critiche delle prestazioni rivela dove ogni strumento eccelle e dove fallisce.
La geometria dell'utensile determina i tipi di caratteristiche che è possibile lavorare. Il metallo duro integrale rivestito offre eccezionali capacità di profilatura multiasse. È possibile utilizzare design a cinque eliche e ad elica alta per ottenere velocità di avanzamento elevate e finiture superficiali superiori su contorni 3D complessi. Il substrato in metallo duro integrale consente profili complessi di teste sferiche e arrotondamenti degli angoli. Al contrario, gli utensili PCD presentano design rigidi e con scanalature limitate. Il processo di brasatura li limita a una, due o occasionalmente tre scanalature diritte o leggermente angolate. Se la tua parte richiede una contornatura 3D profonda, il metallo duro integrale è l'unica scelta pratica. Per il routing 2D piatto, la geometria PCD è perfettamente adeguata.
L'interazione tra affilatura e resistenza all'usura definisce la durata dell'utensile nei compositi. Un bordo PCD rettificato raggiunge un'affilatura iniziale eccezionalmente elevata e la mantiene su un volume enorme di materiale grazie allo spesso strato di diamante. Ciò lo rende superiore per il taglio pulito delle fibre di carbonio su lunghi cicli di produzione. Un utensile con rivestimento diamantato CVD ha un bordo leggermente arrotondato a causa dell'accumulo di rivestimento. Pur essendo altamente uniforme ed estremamente duro, non può eguagliare la capacità di taglio di un bordo PCD appena macinato. Tuttavia, il bordo rivestito è meno soggetto a microscheggiature sotto carichi variabili.
La sopravvivenza del substrato è fondamentale nella lavorazione nel mondo reale. Le microstrutture più resistenti dei substrati in metallo duro integrale consentono agli utensili rivestiti di gestire le vibrazioni armoniche in modo significativamente migliore rispetto agli utensili brasati. Durante la fresatura di fori trasversali, fessure o strati compositi irregolari, l'utensile subisce un taglio interrotto. Questi impatti ripetuti frantumeranno rapidamente un fragile inserto PCD. Il metallo duro integrale assorbe questi urti, mantenendo intatto il tagliente. Se il tuo percorso utensile comporta forti interruzioni o il tuo fissaggio non presenta una rigidità assoluta, è necessario utilizzare il metallo duro integrale per evitare guasti catastrofici dell'utensile.
La generazione di calore distrugge gli utensili da taglio. Le frese in PCD possiedono una maggiore tolleranza al calore e una conduttività termica superiore rispetto al metallo duro rivestito. Lo spesso wafer diamantato allontana il calore dal tagliente in modo efficiente. I rivestimenti CVD hanno rigide limitazioni termiche; il calore eccessivo provoca l'espansione del cobalto nel substrato di carburo, provocando la delaminazione del rivestimento. Questa dinamica termica determina la strategia di lavorazione. Il PCD può spesso funzionare a secco a velocità superficiali più elevate nei compositi, mentre gli strumenti rivestiti possono richiedere un'attenta gestione della velocità o getti d'aria per prevenire la degradazione termica del legame del rivestimento.
Le proprietà dei materiali guidano in ultima analisi la scelta dello strumento. Per la lavorazione degli elettrodi di grafite, gli utensili rivestiti sono universalmente preferiti. Gli elettrodi di grafite richiedono dettagli complessi, nervature sottili e forme 3D complesse che richiedono la flessibilità geometrica del metallo duro integrale. La continua abrasione della polvere di grafite è perfettamente gestita dallo strato duro CVD. Al contrario, il PCD domina l’industria dei compositi. Per la fresatura, la rifilatura e il rivestimento in linea retta di pannelli CFRP di grandi dimensioni, l'azione di taglio continua e la necessità di un'estrema affilatura dei bordi rendono il PCD lo standard indiscusso.
Confronto degli utensili: diamante rivestito e PCD
| caratteristica | Carburo solido rivestito di diamante | Diamante policristallino (PCD) |
|---|---|---|
| Resistenza all'usura | Alto (livello di superficie) | Estremo (livello strutturale) |
| Nitidezza dei bordi | Leggermente arrotondato (accumulo di rivestimento) | Affilatissimo (bordo rettificato) |
| Flessibilità della geometria | Eccellente (profilatura 3D, elica alta) | Limitato (flauto dritto, taglio basso) |
| Tolleranza all'impatto | Moderato (assorbe le armoniche) | Molto basso (altamente fragile) |
| Applicazione primaria | Elettrodi di grafite, Contornatura 3D | Instradamento CFRP, rivestimento 2D |
La valutazione del reale impatto finanziario dei tuoi strumenti richiede un quadro che guardi oltre l'investimento di acquisizione iniziale. È necessario calcolare il rendimento in base alla produzione, al tempo di attività della macchina e alla qualità delle parti. Il parametro più accurato per la lavorazione abrasiva deriva dai pollici lineari tagliati previsti prima del guasto dell'utensile.
Quando si confrontano gli investimenti iniziali degli utensili, il metallo duro integrale rivestito presenta una barriera iniziale inferiore. Ciò lo rende interessante per cicli di produzione brevi, prototipazione o negozi con budget di capitale limitati. Tuttavia, è necessario mappare questo investimento iniziale rispetto al taglio in pollici lineari previsto. Uno strumento rivestito potrebbe richiedere inizialmente meno capitale, ma potrebbe completare solo una frazione dei pollici lineari prima che il rivestimento si rompa e lo strumento si guasti. Negli scenari con volumi elevati, il maggiore investimento iniziale di un utensile diamantato brasato si ripaga rapidamente grazie a tempi di funzionamento ininterrotti notevolmente prolungati e alla riduzione dei cambi di utensile.
Le realtà del ricondizionamento degli strumenti alterano drasticamente l’equazione del valore a lungo termine. Gli strumenti rivestiti sono generalmente considerati usa e getta. Una volta che lo strato diamantato si rompe e il substrato in carburo si usura, la geometria dell'utensile viene persa. Rimuovere il diamante rimanente e ricoprire l'utensile è raramente pratico o dimensionalmente accurato. Consumi lo strumento e lo scarti. Al contrario, il ciclo di vita della riaffilatura e del re-puntatura degli utensili brasati è un fattore primario per l’efficienza produttiva a lungo termine. Una spessa cialda diamantata può spesso essere riaffilata da due a quattro volte. Si paga una frazione dell'investimento in un nuovo utensile per una riaffilatura, ripristinando di fatto la durata dell'utensile e riducendo significativamente il costo per pezzo nei cicli di produzione ad alto volume.
Anche gli utensili di altissima qualità falliranno prematuramente se implementati in modo errato. È necessario affrontare i rischi operativi specifici della lavorazione abrasiva per massimizzare la durata dell'utensile e proteggere il pezzo. Entrambe le categorie di strumenti comportano rischi di implementazione unici che richiedono rigorose strategie di mitigazione in officina.
La mitigazione della delaminazione del rivestimento è la preoccupazione principale quando si utilizza metallo duro integrale rivestito. L'eccessivo accumulo di calore è nemico dell'adesione del rivestimento. È necessario ottimizzare avanzamenti e velocità per garantire che il carico di truciolo sia sufficientemente spesso da allontanare il calore dall'utensile, anziché sfregare e generare attrito. Se la temperatura di taglio supera la temperatura massima di esercizio del legante CVD, il rivestimento si sfalderà. Mantenere velocità di avanzamento aggressive per garantire un taglio efficiente dell'utensile e utilizzare getti d'aria ad alta pressione per eliminare istantaneamente la polvere abrasiva, impedendo che generi attrito secondario nel taglio.
Prevenire rotture fragili è la priorità assoluta quando si utilizzano utensili diamantati brasati. L'estrema durezza del wafer di diamante lo rende altamente suscettibile alla scheggiatura. La rigidità della macchina non è negoziabile. Le tolleranze di eccentricità del mandrino devono essere minime. Una concentricità eccessiva provoca carichi irregolari di truciolo, costringendo una fresa diamantata a sostenere l'intera forza di taglio, con conseguente microscheggiatura immediata. È inoltre necessario programmare i percorsi utensile per evitare tagli fortemente interrotti. Inserisci il materiale utilizzando una rampa uniforme o un'interpolazione elicoidale anziché un'immersione aggressiva e assicurati che i dispositivi di bloccaggio del pezzo impediscano qualsiasi vibrazione del materiale durante il taglio.
Le considerazioni sul refrigerante e sull'evacuazione variano drasticamente in base al materiale. Quando si lavora la grafite, è necessario lavorarla completamente a secco. L'introduzione di refrigerante liquido nella polvere di grafite crea una morchia abrasiva che si accumula nelle scanalature e distrugge le guide della macchina. È necessario implementare sistemi di aspirazione della polvere ad alta velocità direttamente sul mandrino. Per i compositi come il CFRP, è comune anche la lavorazione a secco con forte estrazione del vuoto per prevenire le fibre disperse nell'aria. Tuttavia, in alcune applicazioni composite spesse, è possibile utilizzare un liquido refrigerante specializzato per gestire il calore, a condizione che il sistema di filtraggio della macchina sia attrezzato per gestire il particolato fine di carbonio senza intasamenti. Abbina sempre la tua strategia di evacuazione al materiale specifico per evitare l'impaccamento degli utensili e lo shock termico.
Risoluzione dei problemi comuni di lavorazione
| Sintomo | Probabile causa | Azione correttiva |
|---|---|---|
| Delaminazione del CFRP | Tagliente smussato o velocità di avanzamento ridotta | Passa a uno strumento più nitido; aumentare l'avanzamento per dente. |
| Sfaldamento del rivestimento | Eccessiva generazione di calore | Aumentare il getto d'aria; verificare che il carico del chip sia sufficiente. |
| Scheggiatura del bordo PCD | Eccentricità del mandrino o taglio interrotto | Controllare la concentricità del portautensile; regolare l'immissione del percorso utensile. |
| Finitura superficiale scadente | Vibrazioni o chiacchiere armoniche | Aumentare la rigidità del dispositivo; ridurre leggermente la velocità del mandrino. |
R: La deposizione chimica in fase vapore (CVD) fa crescere veri cristalli di diamante direttamente sull'utensile, fornendo estrema durezza ed elevata resistenza all'usura adatte alla grafite pura. Il carbonio simile al diamante (DLC) è un rivestimento PVD più sottile e meno duro che offre un elevato potere lubrificante. Il DLC funziona bene per materiali sintetici più morbidi e alluminio, ma si degrada rapidamente in materiali altamente abrasivi come il CFRP aerospaziale.
R: Esiste una relazione inversa tra lo spessore del rivestimento e l'affilatura del tagliente. Man mano che il rivestimento CVD si accumula sul substrato in metallo duro, arrotonda naturalmente il tagliente. I rivestimenti più spessi forniscono la massima resistenza all'abrasione ma riducono la capacità dell'utensile di tagliare i materiali in modo pulito. I rivestimenti più sottili mantengono un bordo più affilato ma si consumano più velocemente.
R: No, generalmente non è pratico riaffilarli. Una volta che il rivestimento si rompe e il substrato in carburo si usura, la geometria originale va perduta. La rimozione del diamante rimanente e l'applicazione di un nuovo strato CVD comportano imprecisioni dimensionali. Sono considerati usa e getta.
R: Si basano su wafer piatti di diamante sintetico brasati nelle tasche sul corpo dell'utensile. La dimensione fisica di questi wafer e l'area di brasatura richiesta limitano la flessibilità geometrica. È estremamente difficile brasare più wafer in una configurazione stretta e ad alta elica, limitandoli principalmente a una o due scanalature diritte.
R: Sebbene possano tagliare questi materiali, non sono ottimali. Il bordo leggermente arrotondato dello spesso rivestimento CVD può causare sbavature o fusione nella plastica morbida e nell'alluminio gommoso. Gli utensili in metallo duro lucidato non rivestito o con rivestimento DLC con bordi affilati come rasoi funzionano molto meglio con materiali morbidi non abrasivi.
R: Il runout dell'utensile è catastrofico per gli utensili diamantati brasati. Poiché lo strato di diamante policristallino è estremamente fragile, le forze di taglio irregolari causate dalla concentricità sovraccaricheranno una singola scanalatura. Questo carico irregolare di truciolo provoca microscheggiature immediate e una rapida rottura del tagliente diamantato. L'eccentricità del mandrino deve essere mantenuta al minimo assoluto.
R: Gli utensili diamantati brasati sono generalmente superiori per prevenire la delaminazione nella fresatura di CFRP ad alto volume. Il loro spesso strato di diamante può essere levigato fino a ottenere un bordo affilato come un rasoio che taglia in modo pulito le fibre di carbonio senza tirarle. Mantengono questa estrema affilatura significativamente più a lungo rispetto agli utensili rivestiti, prevenendo l'opacizzazione che causa la delaminazione meccanica.