Visualizações: 0 Autor: Editor do site Horário de publicação: 14/08/2026 Origem: Site

A usinagem de materiais altamente abrasivos como grafite, polímeros reforçados com fibra de carbono (CFRP) e fibra de vidro degrada rapidamente as ferramentas padrão de metal duro. Este desgaste rápido leva a variações dimensionais inaceitáveis e à degradação do acabamento superficial no chão de fábrica. Selecionar as ferramentas erradas para esses compósitos abrasivos resulta na falha prematura da ferramenta. Você enfrenta um maior tempo de inatividade da máquina, altas taxas de refugo em matérias-primas caras e um custo por peça inflacionado. A otimização da produção requer uma avaliação técnica rigorosa das duas principais soluções para usinagem abrasiva: fresas de topo revestidas de diamante e Fresas de topo PCD . Detalharemos as diferenças estruturais, as compensações de desempenho e os critérios específicos da aplicação para ambos. Você precisa de dados confiáveis para manter os fusos girando e manter tolerâncias rígidas em longos ciclos de produção.
A usinagem de materiais abrasivos requer um equilíbrio preciso entre a nitidez da aresta de corte e extrema resistência ao desgaste. Você deve definir requisitos básicos para remoção de material sem comprometer a integridade da peça. O sucesso nessas aplicações significa alcançar tolerâncias dimensionais restritas, manter um acabamento superficial limpo e evitar danos estruturais à peça de trabalho. Os materiais de grafite e compósitos apresentam desafios mecânicos únicos que destroem rapidamente as ferramentas de corte convencionais.
O metal duro padrão de microgrãos não revestido ou revestido com PVD falha rapidamente quando exposto à sílica ou às fibras de carbono encontradas em compósitos avançados. Essas fibras agem como grãos abrasivos microscópicos. À medida que a ferramenta gira, as fibras roçam constantemente contra a aresta de corte. O metal duro padrão não possui a dureza necessária para suportar esta abrasão contínua. A vanguarda termina em questão de minutos. Quando a aresta fica cega, as forças de corte aumentam exponencialmente, gerando calor excessivo e empurrando o material em vez de cortá-lo de forma limpa.
Em aplicações de CFRP, arestas de corte cegas levam diretamente à delaminação mecânica. Quando a ferramenta não consegue cortar as fibras de carbono, ela as puxa e arrasta. Essa ação de puxar separa as camadas individuais do compósito, causando o arrancamento das fibras e deixando fibras não cortadas ao longo da borda usinada. O desgaste compromete a integridade estrutural do componente aeroespacial ou automotivo, muitas vezes resultando na rejeição imediata da peça. Manter uma borda afiada é um requisito absoluto para cortar fibras compostas de maneira eficaz.
A usinagem de grafite apresenta um desafio mecânico diferente focado na evacuação de poeira. A grafite não forma lascas; ele se quebra em um pó fino altamente abrasivo. Se esta poeira não for evacuada imediatamente da zona de corte, ela se acumulará nos canais da ferramenta. A poeira retida atua como um composto de polimento, removendo agressivamente o material da ferramenta a cada rotação do fuso. Geometrias especializadas de canais com vales profundos e ângulos de hélice específicos são necessárias para bombear esse pó abrasivo para longe da aresta de corte e para fora do envelope de usinagem.
Modos de falha comuns de metal duro padrão em compósitos
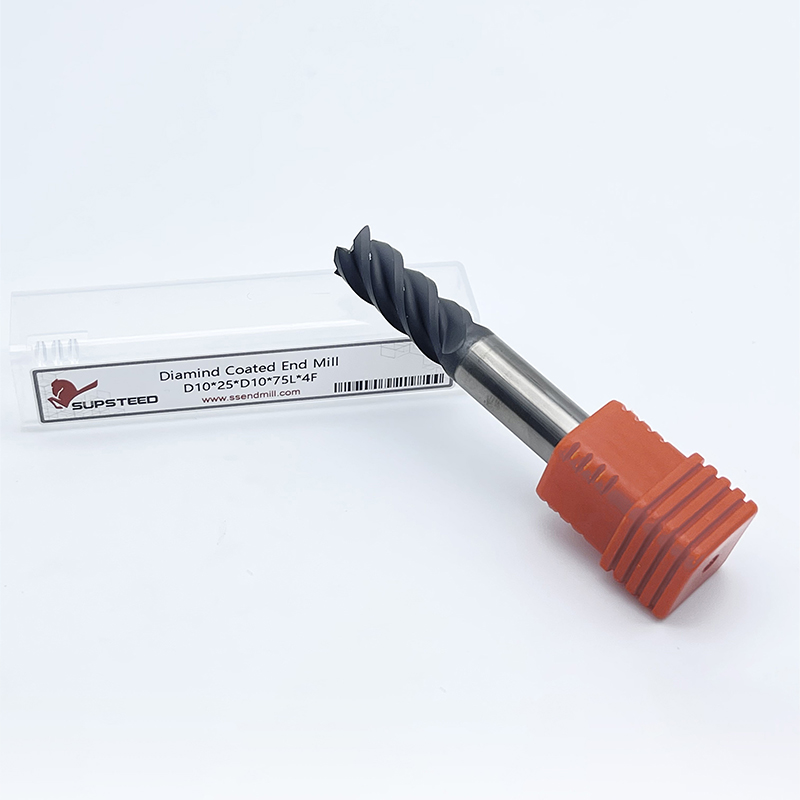
Uma fresa de topo revestida de diamante consiste em um substrato de carboneto de tungstênio de microgrãos envolto por uma camada de diamante cristalino. Os fabricantes aplicam esta camada usando um processo de Deposição Química de Vapor (CVD). O processo CVD faz crescer cristais de diamante reais diretamente na superfície do metal duro em uma câmara de vácuo de alta temperatura. Isso cria uma barreira contínua e altamente resistente ao desgaste que protege o núcleo de metal duro relativamente mais macio de materiais abrasivos da peça.
Você deve distinguir entre revestimentos de diamante CVD verdadeiros e revestimentos de carbono semelhante a diamante (DLC) ou revestimentos padrão de deposição física de vapor (PVD). O verdadeiro diamante CVD oferece resistência ao desgaste cinco a dez vezes maior do que as opções PVD padrão. Os revestimentos DLC fornecem excelente lubrificação e funcionam bem para sintéticos menos abrasivos e plásticos macios. No entanto, o DLC não possui a dureza extrema necessária para grafite puro ou CFRP de grau aeroespacial. Para ambientes altamente abrasivos, apenas uma verdadeira estrutura de diamante cultivada por CVD proporciona a vida útil necessária da ferramenta.
A principal vantagem do processo CVD é a sua flexibilidade geométrica. Como o revestimento cresce uniformemente sobre a ferramenta, os fabricantes podem aplicá-lo em geometrias complexas, com múltiplos canais e hélices altas. Isso permite a criação de ferramentas especializadas de ponta esférica e raio de canto, ideais para perfis 3D complexos e fabricação de moldes complexos. Além disso, o núcleo sólido de metal duro proporciona um amortecimento de vibração superior em comparação com ferramentas soldadas. O substrato sólido absorve harmônicos de corte, resultando em acabamentos superficiais mais suaves em contornos 3D complexos.
Apesar dessas vantagens, os revestimentos CVD apresentam limitações inerentes em relação à nitidez das arestas. Existe uma compensação direta entre a espessura do revestimento e o raio da aresta de corte. Revestimentos mais finos retêm uma borda mais afiada, o que ajuda a cortar plásticos mais macios de maneira limpa, mas sacrificam a resistência ao desgaste a longo prazo. Revestimentos mais espessos fornecem resistência máxima à abrasão, mas aumentam inerentemente o arredondamento das bordas. Isto reduz ligeiramente a afiação absoluta da aresta de corte, o que pode aumentar as forças de corte. Além disso, a adesão do revestimento continua a ser um risco. Se a preparação do substrato de metal duro não for ideal ou se as temperaturas de corte excederem os limites térmicos do revestimento, a camada de diamante pode delaminar e descascar, levando à falha imediata da ferramenta.
Comparação de tecnologia de revestimento
| Tipo de revestimento | Método de aplicação | Dureza (HV) | Melhor aplicação |
|---|---|---|---|
| Verdadeiro Diamante CVD | Deposição Química de Vapor | 8.000 - 10.000 | Grafite, CFRP, Cerâmica |
| DLC (carbono semelhante a diamante) | Deposição Física de Vapor | 2.000 - 4.000 | Alumínio, plásticos macios |
| TiAlN (padrão) | Deposição Física de Vapor | 3.000 - 3.500 | Aços, Ferro Fundido |
As ferramentas de diamante policristalino (PCD) representam uma abordagem de fabricação completamente diferente. Uma fresa de topo PCD consiste em wafers de diamante sintético soldados diretamente em um corpo de ferramenta de metal duro ou aço. Os fabricantes criam esses wafers sinterizando partículas de diamante sob extrema pressão e temperatura com um aglutinante metálico. A peça em bruto de diamante resultante é então cortada no formato desejado usando usinagem por descarga elétrica (EDM) e soldada em bolsas fresadas no corpo da ferramenta.
As características estruturais do PCD proporcionam vantagens significativas para aplicações específicas. A camada de diamante policristalino é substancialmente mais espessa que qualquer revestimento CVD. Esta enorme estrutura de diamante proporciona extrema dureza e uma temperatura máxima de trabalho mais elevada. A rigidez estrutural da pastilha de diamante espessa permite que ela resista à abrasão contínua e agressiva por muito mais tempo do que um revestimento fino. O volume de diamantes simplesmente supera as alternativas revestidas em produções de alto volume.
As ferramentas PCD oferecem resistência à abrasão incomparável em aplicações de corte contínuo. Como a camada de diamante é espessa, os fabricantes podem retificar a aresta de corte até obter um perfil nítido usando discos diamantados especializados. Isso permite que a ferramenta mantenha uma aresta de corte incrivelmente afiada por um longo período, minimizando o desgaste do compósito sem a penalidade de arredondamento da aresta associada a revestimentos espessos de CVD. Além disso, o wafer de diamante espesso oferece potencial para múltiplas remoagens ou re-inclinações. Quando a aresta finalmente fica cega, a ferramenta pode ser enviada de volta ao fabricante para ser afiada, prolongando significativamente a vida útil do corpo da ferramenta.
No entanto, o projeto do wafer soldado introduz severas restrições geométricas. As fresas de topo PCD são normalmente limitadas a canais retos ou ângulos de cisalhamento muito baixos. Você não pode fabricar facilmente um perfil esférico 3D complexo ou de alta hélice com wafers planos soldados. Além disso, a estrutura do diamante policristalino é extremamente frágil. Essa fragilidade torna as ferramentas de PCD altamente suscetíveis a danos por impacto. Eles são totalmente inadequados para configurações de usinagem instáveis, acessórios soltos ou cortes interrompidos pesados. Qualquer choque ou vibração repentino irá lascar ou quebrar a pastilha de diamante instantaneamente.
Requisitos de configuração para ferramentas PCD
A seleção da ferramenta correta requer a avaliação de como cada tecnologia interage com a geometria específica da peça, as capacidades da máquina e o material da peça. Uma comparação direta entre dimensões críticas de desempenho revela onde cada ferramenta se destaca e onde falha.
A geometria da ferramenta determina os tipos de recursos que você pode usinar. O metal duro revestido oferece recursos excepcionais de perfilamento multieixo. Você pode utilizar projetos de cinco canais e alta hélice para obter altas taxas de avanço e acabamentos superficiais superiores em contornos 3D complexos. O substrato sólido de metal duro permite perfis intrincados de ponta esférica e arredondamento de cantos. Em contraste, as ferramentas PCD apresentam designs rígidos e de canais limitados. O processo de brasagem restringe-os a um, dois ou ocasionalmente três canais retos ou ligeiramente angulados. Se a sua peça requer contorno 3D profundo, o metal duro é a única opção prática. Para roteamento 2D plano, a geometria PCD é perfeitamente adequada.
A interação entre afiação e resistência ao desgaste define a vida útil da ferramenta em compósitos. Uma borda PCD retificada atinge uma nitidez inicial excepcionalmente alta e mantém essa nitidez sobre um grande volume de material devido à espessa camada de diamante. Isso o torna superior para cortar fibras de carbono de maneira limpa em longos ciclos de produção. Uma ferramenta com revestimento de diamante CVD tem uma borda ligeiramente arredondada devido ao acúmulo de revestimento. Embora altamente uniforme e extremamente duro, ele não consegue igualar a capacidade de corte de uma borda de PCD recém-moída. No entanto, a borda revestida é menos propensa a microlascamento sob cargas variáveis.
A capacidade de sobrevivência do substrato é crítica na usinagem no mundo real. As microestruturas mais resistentes dos substratos sólidos de metal duro permitem que as ferramentas revestidas lidem com vibrações harmônicas significativamente melhor do que as ferramentas soldadas. Ao fresar furos transversais, ranhuras ou camadas compostas irregulares, a ferramenta sofre cortes interrompidos. Esses impactos repetidos quebrarão rapidamente uma pastilha de PCD quebradiça. O metal duro absorve esses choques, mantendo a aresta de corte intacta. Se o seu percurso envolver grandes interrupções ou se o seu acessório não tiver rigidez absoluta, você deverá utilizar metal duro para evitar falhas catastróficas da ferramenta.
A geração de calor destrói ferramentas de corte. As fresas de topo PCD possuem maior tolerância ao calor e condutividade térmica superior em comparação com o metal duro revestido. O grosso wafer de diamante afasta o calor da ponta com eficiência. Os revestimentos CVD têm limitações térmicas estritas; o calor excessivo faz com que o cobalto no substrato de metal duro se expanda, levando à delaminação do revestimento. Essa dinâmica térmica determina sua estratégia de usinagem. O PCD muitas vezes pode funcionar a seco em velocidades superficiais mais altas em compósitos, enquanto as ferramentas revestidas podem exigir um gerenciamento cuidadoso da velocidade ou jatos de ar para evitar a degradação térmica da ligação do revestimento.
Em última análise, as propriedades do material orientam a seleção da ferramenta. Para usinagem de eletrodos de grafite, as ferramentas revestidas são universalmente preferidas. Os eletrodos de grafite exigem detalhes intrincados, nervuras finas e formas 3D complexas que exigem a flexibilidade geométrica do metal duro. A abrasão contínua do pó de grafite é perfeitamente controlada pela camada dura de CVD. Por outro lado, o PCD domina a indústria de compósitos. Para roteamento, corte e revestimento em linha reta de grandes painéis CFRP, a ação de corte contínua e a necessidade de extrema nitidez das bordas tornam o PCD o padrão indiscutível.
Comparação de ferramentas: diamante revestido vs. PCD
| com | diamante sólido revestido com | diamante policristalino (PCD) |
|---|---|---|
| Resistência ao desgaste | Alto (nível da superfície) | Extremo (Nível Estrutural) |
| Nitidez das bordas | Ligeiramente arredondado (acúmulo de revestimento) | Navalha afiada (borda do solo) |
| Flexibilidade Geométrica | Excelente (perfil 3D, alta hélice) | Limitado (canal reto, baixo cisalhamento) |
| Tolerância ao Impacto | Moderado (absorve harmônicos) | Muito Baixo (Altamente Frágil) |
| Aplicação Primária | Eletrodos de grafite, contorno 3D | Roteamento CFRP, faceamento 2D |
Avaliar o verdadeiro impacto financeiro de suas ferramentas requer uma estrutura que vá além do investimento inicial de aquisição. Você deve calcular o retorno com base na produção, no tempo de atividade da máquina e na qualidade da peça. A métrica mais precisa para usinagem abrasiva é derivada dos centímetros lineares esperados de corte antes da falha da ferramenta.
Ao comparar os investimentos iniciais em ferramentas, o metal duro revestido apresenta uma barreira inicial mais baixa. Isso o torna atraente para pequenas tiragens de produção, prototipagem ou oficinas com orçamentos de capital limitados. No entanto, você deve mapear esse investimento inicial em relação ao corte linear esperado em polegadas. Uma ferramenta revestida pode exigir menos capital inicialmente, mas pode completar apenas uma fração das polegadas lineares antes que o revestimento rompa e a ferramenta falhe. Em cenários de alto volume, o maior investimento inicial de uma ferramenta diamantada soldada rapidamente se paga por meio de tempos de execução ininterruptos extremamente estendidos e trocas de ferramentas reduzidas.
As realidades do recondicionamento de ferramentas alteram drasticamente a equação de valor a longo prazo. Ferramentas revestidas são geralmente consideradas descartáveis. Quando a camada de diamante rompe e o substrato de metal duro se desgasta, a geometria da ferramenta é perdida. Retirar o diamante restante e recobrir a ferramenta raramente é prático ou dimensionalmente preciso. Você consome a ferramenta e a descarta. Em contraste, o ciclo de vida de reafiação e rectificação de ferramentas soldadas é um fator primordial na eficiência da produção a longo prazo. Uma bolacha de diamante espessa muitas vezes pode ser reafiada duas a quatro vezes. Você paga uma fração do investimento em uma nova ferramenta por uma reafiação, redefinindo efetivamente a vida útil da ferramenta e reduzindo significativamente o custo por peça em ciclos de produção de alto volume.
Mesmo as ferramentas da mais alta qualidade falharão prematuramente se implementadas incorretamente. Você deve abordar os riscos operacionais específicos da usinagem abrasiva para maximizar a vida útil da ferramenta e proteger sua peça de trabalho. Ambas as categorias de ferramentas acarretam riscos de implementação únicos que exigem estratégias de mitigação rigorosas no chão de fábrica.
Mitigar a delaminação do revestimento é a principal preocupação ao operar metal duro revestido. O acúmulo excessivo de calor é inimigo da adesão do revestimento. Você deve otimizar seus avanços e velocidades para garantir que a carga de cavacos seja espessa o suficiente para afastar o calor da ferramenta, em vez de esfregar e gerar atrito. Se a temperatura de corte exceder a temperatura máxima de trabalho da ligação CVD, o revestimento irá descascar. Mantenha taxas de avanço agressivas para manter o corte da ferramenta com eficiência e utilize jatos de ar de alta pressão para limpar instantaneamente a poeira abrasiva, evitando que ela gere atrito secundário no corte.
Prevenir falhas frágeis é a prioridade absoluta ao operar ferramentas diamantadas soldadas. A extrema dureza do wafer de diamante o torna altamente suscetível a lascas. A rigidez da máquina não é negociável. As tolerâncias de desvio do fuso devem ser mínimas. O batimento excessivo causa cargas irregulares de cavacos, forçando um canal diamantado a suportar toda a força de corte, o que leva ao microlascamento imediato. Você também deve programar seus percursos para evitar cortes pesados e interrompidos. Insira o material usando rampa suave ou interpolação helicoidal em vez de mergulho agressivo e garanta que seus acessórios de fixação evitem qualquer vibração do material durante o corte.
As considerações sobre refrigerante e evacuação variam drasticamente com base no material. Ao usinar grafite, você deve operar completamente seco. A introdução de líquido refrigerante no pó de grafite cria uma lama abrasiva que se acumula nos canais e destrói as guias da máquina. Você deve implementar sistemas de extração de pó a vácuo de alta velocidade diretamente no fuso. Para compósitos como CFRP, a usinagem a seco com forte extração a vácuo também é comum para evitar fibras transportadas pelo ar. No entanto, em certas aplicações de compósitos espessos, um líquido refrigerante especializado pode ser usado para gerenciar o calor, desde que o sistema de filtragem da máquina esteja equipado para lidar com partículas finas de carbono sem entupimento. Sempre combine sua estratégia de evacuação com o material específico para evitar emperramento da ferramenta e choque térmico.
Solução de problemas comuns de usinagem
| Sintoma | Causa provável | Ação corretiva |
|---|---|---|
| Delaminação de CFRP | Aresta de corte cega ou avanço baixo | Mude para uma ferramenta mais nítida; aumentar o avanço por dente. |
| Descamação do revestimento | Geração excessiva de calor | Aumentar o jato de ar; verifique se a carga do chip é suficiente. |
| Lascamento de borda PCD | Excentricidade do fuso ou corte interrompido | Verifique a concentricidade do porta-ferramenta; ajustar a entrada do percurso. |
| Mau acabamento superficial | Vibração ou vibração harmônica | Aumentar a rigidez do acessório; reduza ligeiramente a velocidade do fuso. |
R: A Deposição Química de Vapor (CVD) produz cristais de diamante reais diretamente na ferramenta, proporcionando extrema dureza e alta resistência ao desgaste, adequada para grafite puro. Diamond-Like Carbon (DLC) é um revestimento PVD mais fino e menos duro que oferece alta lubricidade. O DLC funciona bem para materiais sintéticos mais macios e alumínio, mas degrada-se rapidamente em materiais altamente abrasivos, como CFRP aeroespacial.
R: Existe uma relação inversa entre a espessura do revestimento e a nitidez da aresta de corte. À medida que o revestimento CVD se acumula no substrato de metal duro, ele arredonda naturalmente a aresta de corte. Revestimentos mais espessos fornecem resistência máxima à abrasão, mas reduzem a capacidade da ferramenta de cortar materiais de maneira limpa. Revestimentos mais finos mantêm uma borda mais nítida, mas se desgastam mais rapidamente.
R: Não, geralmente não é prático reafiá-los. Quando o revestimento rompe e o substrato de metal duro se desgasta, a geometria original é perdida. A remoção do diamante restante e a aplicação de uma nova camada CVD resulta em imprecisões dimensionais. Eles são considerados descartáveis.
R: Eles contam com wafers de diamante sintéticos planos soldados em bolsos no corpo da ferramenta. O tamanho físico destas pastilhas e a área de brasagem necessária limitam a flexibilidade geométrica. É extremamente difícil soldar vários wafers em uma configuração compacta e de alta hélice, restringindo-os principalmente a um ou dois canais retos.
R: Embora possam cortar esses materiais, eles não são ideais. A borda ligeiramente arredondada do revestimento CVD espesso pode causar manchas ou derretimento em plásticos macios e alumínio pegajoso. Ferramentas de metal duro polido sem revestimento ou com revestimento DLC com bordas afiadas apresentam desempenho muito melhor em materiais macios e não abrasivos.
R: O desgaste da ferramenta é catastrófico para ferramentas diamantadas soldadas. Como a camada de diamante policristalino é extremamente frágil, as forças de corte irregulares causadas pelo desvio sobrecarregarão um único canal. Esta carga irregular de cavacos causa microlascamento imediato e falha rápida da aresta diamantada. A excentricidade do fuso deve ser mantida no mínimo absoluto.
R: As ferramentas diamantadas soldadas são geralmente superiores para evitar a delaminação em roteamento de CFRP de alto volume. Sua espessa camada de diamante pode ser retificada até obter uma borda afiada que corta as fibras de carbono de maneira limpa, sem puxá-las. Eles mantêm essa nitidez extrema por muito mais tempo do que as ferramentas revestidas, evitando o embotamento que causa delaminação mecânica.