Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-14 Origine : Site

L'usinage de matériaux hautement abrasifs comme le graphite, les polymères renforcés de fibres de carbone (CFRP) et la fibre de verre dégrade rapidement les outils en carbure standard. Cette usure rapide entraîne des variations dimensionnelles inacceptables et une dégradation de l'état de surface dans l'atelier. La sélection d’un mauvais outillage pour ces composites abrasifs entraîne une défaillance prématurée de l’outil. Vous êtes confronté à des temps d'arrêt accrus des machines, à des taux de rebut élevés sur des matières premières coûteuses et à un coût par pièce gonflé. L’optimisation de la production nécessite une évaluation technique stricte des deux principales solutions d’usinage abrasif : fraises en bout diamantées et Fraises en bout PCD . Nous détaillerons les différences structurelles, les compromis en matière de performances et les critères spécifiques à l'application pour les deux. Vous avez besoin de données fiables pour faire tourner les broches et maintenir des tolérances serrées sur les longues séries de production.
L’usinage de matériaux abrasifs nécessite un équilibre précis entre la netteté des arêtes de coupe et une résistance extrême à l’usure. Vous devez définir des exigences de base pour l'enlèvement de matière sans compromettre l'intégrité des pièces. Le succès dans ces applications signifie atteindre des tolérances dimensionnelles serrées, maintenir une finition de surface propre et éviter les dommages structurels à la pièce. Le graphite et les matériaux composites présentent des défis mécaniques uniques qui détruisent rapidement les outils de coupe conventionnels.
Le carbure à micro-grains standard non revêtu ou revêtu de PVD se détériore rapidement lorsqu'il est exposé à la silice ou aux fibres de carbone présentes dans les composites avancés. Ces fibres agissent comme des grains abrasifs microscopiques. Lorsque l'outil tourne, les fibres frottent constamment contre le tranchant. Le carbure standard n'a pas la dureté nécessaire pour résister à cette abrasion continue. Le tranchant est arrondi en quelques minutes. Une fois le bord émoussé, les forces de coupe augmentent de façon exponentielle, générant une chaleur excessive et poussant le matériau plutôt que de le cisailler proprement.
Dans les applications CFRP, les arêtes de coupe émoussées conduisent directement à un délaminage mécanique. Lorsque l’outil ne parvient pas à trancher les fibres de carbone, il les tire et les traîne. Cette action de traction sépare les couches composites individuelles, provoquant l'arrachement des fibres et laissant des fibres non coupées le long du bord usiné. L'effilochage compromet l'intégrité structurelle du composant aérospatial ou automobile, entraînant souvent le rejet immédiat de la pièce. Le maintien d’un bord tranchant comme un rasoir est une condition absolue pour cisailler efficacement les fibres composites.
L'usinage du graphite présente un défi mécanique différent axé sur l'évacuation des poussières. Le graphite ne forme pas de copeaux ; il se brise en une poudre fine très abrasive. Si cette poussière n'est pas immédiatement évacuée de la zone de coupe, elle se tasse dans les cannelures de l'outil. La poussière piégée agit comme un composé de rodage, meulant de manière agressive le matériau de l'outil à chaque tour de broche. Des géométries de goujures spécialisées avec des vallées profondes et des angles d'hélice spécifiques sont nécessaires pour pomper cette poussière abrasive loin de l'arête de coupe et hors de l'enveloppe d'usinage.
Modes de défaillance courants du carbure standard dans les composites
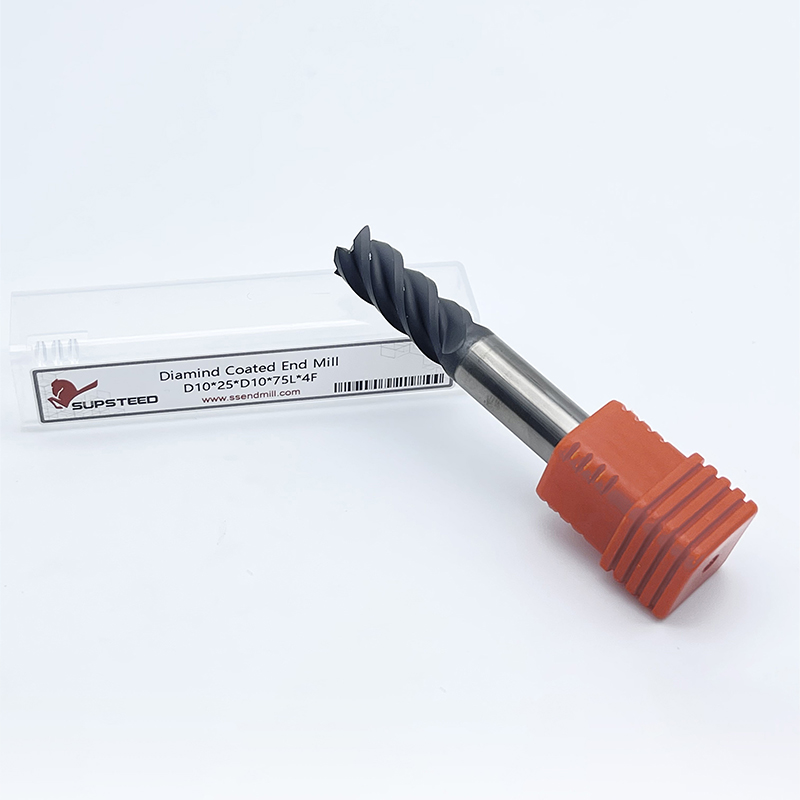
Une fraise en bout revêtue de diamant se compose d'un substrat en carbure de tungstène à micro-grains enveloppé par une couche de diamant cristallin. Les fabricants appliquent cette couche en utilisant un procédé de dépôt chimique en phase vapeur (CVD). Le processus CVD fait croître de véritables cristaux de diamant directement sur la surface du carbure dans une chambre sous vide à haute température. Cela crée une barrière continue et hautement résistante à l'usure qui protège le noyau en carbure relativement plus tendre des matériaux abrasifs de la pièce à usiner.
Vous devez faire la distinction entre les véritables revêtements de diamant CVD et les revêtements Diamond-Like Carbon (DLC) ou les revêtements standard de dépôt physique en phase vapeur (PVD). Le véritable diamant CVD offre une résistance à l'usure cinq à dix fois supérieure à celle des options PVD standard. Les revêtements DLC offrent un excellent pouvoir lubrifiant et fonctionnent bien pour les synthétiques et les plastiques souples moins abrasifs. Cependant, le DLC n'a pas la dureté extrême requise pour le graphite pur ou le CFRP de qualité aérospatiale. Pour les environnements très abrasifs, seule une véritable structure diamantée cultivée par CVD offre la durée de vie nécessaire.
Le principal avantage du procédé CVD est sa flexibilité géométrique. Étant donné que le revêtement s'étend uniformément sur l'outil, les fabricants peuvent l'appliquer à des géométries complexes, à plusieurs cannelures et à hélices élevées. Cela permet la création d'outils spécialisés à nez sphérique et à rayon de coin, idéaux pour le profilage 3D complexe et la fabrication de moules complexes. De plus, le noyau en carbure monobloc offre un amortissement des vibrations supérieur à celui des outils brasés. Le substrat solide absorbe les harmoniques de coupe, ce qui permet d'obtenir des finitions de surface plus lisses sur des contours 3D complexes.
Malgré ces avantages, les revêtements CVD présentent des limites inhérentes en termes de netteté des bords. Il existe un compromis direct entre l’épaisseur du revêtement et le rayon de coupe. Les revêtements plus fins conservent un bord plus tranchant, ce qui permet de cisailler proprement les plastiques plus mous, mais ils sacrifient la résistance à l'usure à long terme. Les revêtements plus épais offrent une résistance maximale à l’abrasion mais augmentent intrinsèquement l’arrondi des bords. Cela réduit légèrement la netteté absolue du tranchant, ce qui peut augmenter les forces de coupe. De plus, l'adhérence du revêtement reste un risque. Si la préparation du substrat en carbure n'est pas optimale ou si les températures de coupe dépassent les limites thermiques du revêtement, la couche de diamant peut se décoller et s'écailler, entraînant une défaillance immédiate de l'outil.
Comparaison des technologies de revêtement
| Type de revêtement | Méthode d'application | Dureté (HV) | Meilleure application |
|---|---|---|---|
| Véritable diamant CVD | Dépôt chimique en phase vapeur | 8 000 - 10 000 | Graphite, CFRP, Céramique |
| DLC (carbone de type diamant) | Dépôt physique en phase vapeur | 2 000 - 4 000 | Aluminium, plastiques souples |
| TiAlN (standard) | Dépôt physique en phase vapeur | 3 000 - 3 500 | Aciers, Fonte |
L'outillage en diamant polycristallin (PCD) représente une approche de fabrication complètement différente. Une fraise en bout PCD se compose de plaquettes de diamant synthétique brasées directement sur un corps d'outil en carbure monobloc ou en acier. Les fabricants créent ces plaquettes en frittant des particules de diamant ensemble sous une pression et une température extrêmes avec un liant métallique. L'ébauche de diamant obtenue est ensuite découpée en forme par usinage par électroérosion (EDM) et brasée dans des poches fraisées dans le corps de l'outil.
Les caractéristiques structurelles du PCD offrent des avantages significatifs pour des applications spécifiques. La couche de diamant polycristallin est sensiblement plus épaisse que n'importe quel revêtement CVD. Cette structure massive en diamant offre une dureté extrême et une température de travail maximale plus élevée. La rigidité structurelle de l’épaisse plaquette de diamant lui permet de résister à une abrasion continue et agressive bien plus longtemps qu’un mince revêtement. Le volume de diamants dure tout simplement plus longtemps que les alternatives revêtues dans les séries de production à grand volume.
Les outils PCD offrent une résistance à l'abrasion inégalée dans les applications de coupe continue. Étant donné que la couche de diamant est épaisse, les fabricants peuvent meuler le tranchant pour obtenir un profil tranchant comme un rasoir à l'aide de meules diamantées spécialisées. Cela permet à l'outil de conserver un tranchant incroyablement tranchant pendant une période prolongée, minimisant ainsi l'effilochage du composite sans la pénalité d'arrondi des bords associée aux revêtements CVD épais. De plus, la plaquette de diamant épaisse offre la possibilité de plusieurs rebroyages ou ré-inclinaisons. Lorsque le bord s'émousse enfin, l'outil peut être renvoyé au fabricant pour être affûté, prolongeant ainsi considérablement le cycle de vie du corps de l'outil.
Cependant, la conception des plaquettes brasées introduit de sévères contraintes géométriques. Les fraises en bout PCD sont généralement limitées aux cannelures droites ou aux angles de cisaillement très faibles. Il n'est pas facile de fabriquer un profil sphérique 3D à hélice élevée ou complexe avec des plaquettes plates brasées. De plus, la structure du diamant polycristallin est extrêmement fragile. Cette fragilité rend les outils PCD très sensibles aux dommages causés par les impacts. Ils ne conviennent absolument pas aux configurations d'usinage instables, aux fixations desserrées ou aux coupes fortement interrompues. Tout choc ou vibration soudain ébréchera ou brisera instantanément la plaquette de diamant.
Exigences de configuration pour les outils PCD
Pour sélectionner le bon outil, il faut évaluer la manière dont chaque technologie interagit avec la géométrie spécifique de votre pièce, les capacités de votre machine et le matériau de la pièce à usiner. Une comparaison directe entre les dimensions critiques de performance révèle où chaque outil excelle et où il échoue.
La géométrie de l'outil dicte les types de fonctionnalités que vous pouvez usiner. Le carbure monobloc revêtu offre des capacités de profilage multi-axes exceptionnelles. Vous pouvez utiliser des conceptions à cinq cannelures et à hélice élevée pour obtenir des vitesses d'avance élevées et des états de surface supérieurs sur des contours 3D complexes. Le substrat en carbure monobloc permet de réaliser des profils complexes d'arrondi de nez sphériques et d'angles. En revanche, les outils PCD présentent des conceptions rigides à cannelures limitées. Le processus de brasage les limite à une, deux ou parfois trois cannelures droites ou légèrement inclinées. Si votre pièce nécessite un contourage 3D profond, le carbure monobloc est le seul choix pratique. Pour le routage 2D plat, la géométrie PCD est parfaitement adéquate.
L'interaction entre le tranchant et la résistance à l'usure définit la durée de vie des outils dans les composites. Un bord PCD rectifié atteint une netteté initiale exceptionnellement élevée et conserve cette netteté sur un volume massif de matériau grâce à l'épaisse couche de diamant. Cela le rend supérieur pour cisailler proprement les fibres de carbone sur de longues séries de production. Un outil diamanté CVD a un bord légèrement arrondi en raison de l’accumulation de revêtement. Bien que très uniforme et extrêmement dur, il ne peut pas égaler la capacité de tranchage d'un bord PCD fraîchement moulu. Cependant, le bord enduit est moins sujet aux micro-écailles sous des charges variables.
La capacité de survie du substrat est essentielle dans l’usinage réel. Les microstructures plus résistantes des substrats en carbure monobloc permettent aux outils revêtus de mieux gérer les vibrations harmoniques que les outils brasés. Lors du fraisage de trous transversaux, de fentes ou de couches composites inégales, l'outil subit une coupe interrompue. Ces impacts répétés briseront rapidement un insert PCD fragile. Le carbure monobloc absorbe ces chocs, gardant le tranchant intact. Si votre parcours d'outil implique de fortes interruptions ou si votre montage manque de rigidité absolue, vous devez utiliser du carbure monobloc pour éviter une défaillance catastrophique de l'outil.
La génération de chaleur détruit les outils de coupe. Les fraises en bout PCD possèdent une tolérance thermique plus élevée et une conductivité thermique supérieure par rapport au carbure revêtu. La plaquette de diamant épaisse évacue efficacement la chaleur du tranchant. Les revêtements CVD ont des limitations thermiques strictes ; une chaleur excessive provoque la dilatation du cobalt présent dans le substrat en carbure, entraînant un délaminage du revêtement. Cette dynamique thermique dicte votre stratégie d’usinage. Le PCD peut souvent fonctionner à sec à des vitesses de surface plus élevées dans les composites, tandis que les outils revêtus peuvent nécessiter une gestion prudente de la vitesse ou des jets d'air pour éviter la dégradation thermique de la liaison du revêtement.
Les propriétés des matériaux déterminent en fin de compte la sélection des outils. Pour l’usinage des électrodes de graphite, les outils revêtus sont universellement préférés. Les électrodes en graphite nécessitent des détails complexes, des nervures fines et des formes 3D complexes qui exigent la flexibilité géométrique du carbure monobloc. L'abrasion continue des poussières de graphite est parfaitement gérée par la couche dure CVD. À l’inverse, le PCD domine l’industrie des composites. Pour le fraisage, le détourage et le revêtement en ligne droite de grands panneaux CFRP, l'action de coupe continue et la nécessité d'une netteté extrême des bords font du PCD la norme incontestée.
Comparaison des outils : revêtement diamant et PCD
| Caractéristique | Carbure monobloc revêtu de diamant | Diamant polycristallin (PCD) |
|---|---|---|
| Résistance à l'usure | Élevé (niveau de la surface) | Extrême (niveau structurel) |
| Netteté des bords | Légèrement arrondi (accumulation de revêtement) | Rasoir (bord rectifié) |
| Flexibilité de la géométrie | Excellent (profilage 3D, High Helix) | Limité (flûte droite, faible cisaillement) |
| Tolérance aux chocs | Modéré (absorbe les harmoniques) | Très faible (très fragile) |
| Demande principale | Électrodes en graphite, contour 3D | Routage CFRP, face 2D |
L'évaluation du véritable impact financier de vos outils nécessite un cadre qui va au-delà de l'investissement d'acquisition initial. Vous devez calculer le retour sur investissement en fonction du rendement de la production, de la disponibilité de la machine et de la qualité des pièces. La mesure la plus précise pour l’usinage abrasif est dérivée des pouces linéaires coupés attendus avant la défaillance de l’outil.
Lorsque l’on compare les investissements initiaux en outils, le carbure monobloc revêtu présente une barrière initiale moindre. Cela le rend attrayant pour les petites séries de production, le prototypage ou les ateliers disposant de budgets d'investissement limités. Cependant, vous devez comparer cet investissement initial à la coupe linéaire attendue en pouces. Un outil revêtu peut nécessiter moins de capital au départ, mais peut ne compléter qu'une fraction des pouces linéaires avant que le revêtement ne se brise et que l'outil ne tombe en panne. Dans les scénarios à volume élevé, l'investissement initial plus élevé d'un outil diamanté brasé est rapidement amorti grâce à des durées de fonctionnement ininterrompues considérablement prolongées et à une réduction des changements d'outils.
Les réalités du reconditionnement des outils modifient radicalement l’équation de la valeur à long terme. Les outils revêtus sont généralement considérés comme jetables. Une fois que la couche de diamant se brise et que le substrat en carbure s'use, la géométrie de l'outil est perdue. Décaper le diamant restant et recouvrir l'outil est rarement pratique ou dimensionnellement précis. Vous consommez l'outil et le jetez. En revanche, le cycle de vie du réaffûtage et du réaffûtage des outils brasés est un facteur primordial pour l’efficacité de la production à long terme. Une plaquette de diamant épaisse peut souvent être réaffûtée deux à quatre fois. Vous payez une fraction de l'investissement dans un nouvel outil pour un réaffûtage, ce qui réinitialise efficacement la durée de vie de l'outil et réduit considérablement le coût par pièce sur les cycles de production à haut volume.
Même les outils de la plus haute qualité échoueront prématurément s’ils sont mal mis en œuvre. Vous devez gérer les risques opérationnels spécifiques à l’usinage abrasif pour maximiser la durée de vie de l’outil et protéger votre pièce. Les deux catégories d’outils comportent des risques de mise en œuvre uniques qui nécessitent des stratégies d’atténuation strictes dans l’atelier.
L’atténuation du délaminage du revêtement est la principale préoccupation lors de l’utilisation de carbure monobloc revêtu. Une accumulation excessive de chaleur est l’ennemi de l’adhérence du revêtement. Vous devez optimiser vos avances et vos vitesses pour vous assurer que la charge de copeaux est suffisamment épaisse pour évacuer la chaleur de l'outil, plutôt que de frotter et de générer de la friction. Si la température de coupe dépasse la température de travail maximale du liant CVD, le revêtement s'écaillera. Maintenez des vitesses d'avance agressives pour que l'outil continue de couper efficacement et utilisez des jets d'air à haute pression pour éliminer instantanément la poussière abrasive, l'empêchant ainsi de générer une friction secondaire dans la coupe.
La prévention des défaillances fragiles est la priorité absolue lors de l’utilisation d’outils diamantés brasés. L’extrême dureté de la plaquette de diamant la rend très sensible à l’écaillage. La rigidité de la machine n'est pas négociable. Les tolérances de faux-rond de votre broche doivent être minimales. Un faux-rond excessif provoque des charges de copeaux inégales, obligeant une flûte diamantée à absorber toute la force de coupe, ce qui entraîne des micro-écailles immédiates. Vous devez également programmer vos parcours d'outils pour éviter les coupes fortement interrompues. Entrez dans le matériau en utilisant une rampe douce ou une interpolation hélicoïdale plutôt qu'une plongée agressive, et assurez-vous que vos dispositifs de serrage empêchent toute vibration du matériau pendant la coupe.
Les considérations relatives au liquide de refroidissement et à l'évacuation varient considérablement en fonction du matériau. Lors de l'usinage du graphite, vous devez fonctionner complètement à sec. L'introduction d'un liquide de refroidissement dans la poussière de graphite crée une boue abrasive qui s'accumule dans les cannelures et détruit les guidages de la machine. Vous devez mettre en œuvre des systèmes d’aspiration des poussières à haute vitesse directement au niveau de la broche. Pour les composites comme le CFRP, l'usinage à sec avec une forte extraction sous vide est également courant pour éviter les fibres en suspension dans l'air. Cependant, dans certaines applications de composites épais, un liquide de refroidissement spécialisé peut être utilisé pour gérer la chaleur, à condition que le système de filtration de la machine soit équipé pour traiter les fines particules de carbone sans se boucher. Adaptez toujours votre stratégie d'évacuation au matériau spécifique pour éviter l'emballage des outils et les chocs thermiques.
Dépannage des problèmes d'usinage courants
| Symptôme | Cause probable | Action corrective |
|---|---|---|
| Délaminage du CFRP | Arête de coupe émoussée ou faible avance | Passez à un outil plus tranchant ; augmenter l'alimentation par dent. |
| Écaillage du revêtement | Génération de chaleur excessive | Augmentez le souffle d'air ; vérifiez que la charge des puces est suffisante. |
| Écaillage des bords PCD | Faux-rond de la broche ou coupe interrompue | Vérifier la concentricité du porte-outil ; ajuster l'entrée du parcours d'outil. |
| Mauvaise finition de surface | Vibrations ou bavardages harmoniques | Augmenter la rigidité du luminaire ; réduire légèrement la vitesse de broche. |
R : Le dépôt chimique en phase vapeur (CVD) produit de véritables cristaux de diamant directement sur l'outil, offrant une dureté extrême et une résistance élevée à l'usure adaptée au graphite pur. Le Diamond-Like Carbon (DLC) est un revêtement PVD plus fin et moins dur qui offre un pouvoir lubrifiant élevé. Le DLC fonctionne bien pour les matières synthétiques plus tendres et l'aluminium, mais se dégrade rapidement dans les matériaux hautement abrasifs comme le CFRP de l'aérospatiale.
R : Il existe une relation inverse entre l’épaisseur du revêtement et la netteté du tranchant. Au fur et à mesure que le revêtement CVD s'accumule sur le substrat en carbure, il arrondit naturellement l'arête de coupe. Les revêtements plus épais offrent une résistance maximale à l'abrasion mais réduisent la capacité de l'outil à cisailler proprement les matériaux. Les revêtements plus fins conservent un bord plus net mais s'usent plus rapidement.
R : Non, il n'est généralement pas pratique de les réaffûter. Une fois que le revêtement se brise et que le substrat en carbure s'use, la géométrie d'origine est perdue. Le fait de retirer le diamant restant et d'appliquer une nouvelle couche CVD entraîne des inexactitudes dimensionnelles. Ils sont considérés comme jetables.
R : Ils s'appuient sur des plaquettes de diamant synthétiques plates brasées dans des poches sur le corps de l'outil. La taille physique de ces plaquettes et la zone de brasage requise limitent la flexibilité géométrique. Il est extrêmement difficile de braser plusieurs tranches dans une configuration serrée à hélice élevée, les limitant principalement à une ou deux cannelures droites.
R : Bien qu’ils puissent couper ces matériaux, ils ne sont pas optimaux. Le bord légèrement arrondi du revêtement CVD épais peut provoquer des bavures ou une fonte des plastiques souples et de l'aluminium gommeux. Les outils en carbure poli non revêtus ou à revêtement DLC avec des bords tranchants comme des rasoirs fonctionnent bien mieux dans les matériaux souples non abrasifs.
R : Le faux-rond de l'outil est catastrophique pour les outils diamantés brasés. La couche de diamant polycristallin étant extrêmement fragile, les forces de coupe inégales provoquées par le faux-rond surchargeront une seule flûte. Cette charge inégale de copeaux provoque un micro-écaillage immédiat et une défaillance rapide du bord diamanté. Le faux-rond de la broche doit être réduit au minimum absolu.
R : Les outils diamantés brasés sont généralement supérieurs pour empêcher le délaminage dans le routage de grands volumes de CFRP. Leur épaisse couche de diamant peut être meulée jusqu'à obtenir un bord tranchant comme un rasoir qui cisaille proprement les fibres de carbone sans les tirer. Ils conservent cette extrême netteté beaucoup plus longtemps que les outils revêtus, évitant ainsi l'émoussement qui provoque le délaminage mécanique.