Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-14 Pochodzenie: Strona

Obróbka materiałów o wysokiej ścieralności, takich jak grafit, polimery wzmocnione włóknem węglowym (CFRP) i włókno szklane, szybko pogarsza standardowe narzędzia z węglików spiekanych. To szybkie zużycie prowadzi do niedopuszczalnych różnic wymiarowych i degradacji wykończenia powierzchni na hali produkcyjnej. Wybór niewłaściwego oprzyrządowania dla tych kompozytów ściernych powoduje przedwczesną awarię narzędzia. Masz do czynienia z dłuższymi przestojami maszyn, wysokim wskaźnikiem złomowania drogich surowców i zawyżonym kosztem części. Optymalizacja produkcji wymaga ścisłej oceny technicznej dwóch podstawowych rozwiązań w zakresie obróbki ściernej: frezy trzpieniowe z powłoką diamentową i Frezy trzpieniowe PKD . W obu przypadkach omówimy różnice strukturalne, kompromisy w zakresie wydajności i kryteria specyficzne dla aplikacji. Potrzebujesz wiarygodnych danych, aby wrzeciona obracały się i utrzymywały wąskie tolerancje w długich seriach produkcyjnych.
Obróbka materiałów ściernych wymaga precyzyjnej równowagi pomiędzy ostrością krawędzi skrawającej i wyjątkową odpornością na zużycie. Należy zdefiniować podstawowe wymagania dotyczące usuwania materiału bez narażania integralności części. Sukces w tych zastosowaniach oznacza osiągnięcie wąskich tolerancji wymiarowych, utrzymanie czystego wykończenia powierzchni i zapobieganie uszkodzeniom konstrukcyjnym przedmiotu obrabianego. Grafit i materiały kompozytowe stwarzają wyjątkowe wyzwania mechaniczne, które szybko niszczą konwencjonalne narzędzia skrawające.
Standardowy niepowlekany lub powlekany PVD węglik drobnoziarnisty szybko ulega zniszczeniu pod wpływem krzemionki lub włókien węglowych występujących w zaawansowanych kompozytach. Włókna te zachowują się jak mikroskopijne ziarna ścierne. Gdy narzędzie się obraca, włókna stale ocierają się o krawędź skrawającą. Węglikowi standardowemu brakuje niezbędnej twardości, aby wytrzymać to ciągłe ścieranie. Krawędź tnąca zaokrągla się w ciągu kilku minut. Gdy krawędź stępi się, siły skrawania rosną wykładniczo, generując nadmierne ciepło i popychając materiał, zamiast go czysto ścinać.
W zastosowaniach CFRP tępe krawędzie skrawające prowadzą bezpośrednio do mechanicznego rozwarstwienia. Gdy narzędzie nie przecina włókien węglowych, ciągnie je i ciągnie. To działanie ciągnące oddziela poszczególne warstwy kompozytu, powodując wyciąganie włókien i pozostawianie nieprzeciętych włókien wzdłuż obrobionej krawędzi. Strzępienie narusza integralność strukturalną komponentu lotniczego lub samochodowego, często powodując natychmiastowe odrzucenie części. Utrzymanie ostrej jak brzytwa krawędzi jest absolutnym wymogiem skutecznego ścinania włókien kompozytowych.
Obróbka grafitu stanowi inne wyzwanie mechaniczne skupiające się na odprowadzaniu pyłu. Grafit nie tworzy wiórów; rozpada się na bardzo ścierny, drobny proszek. Jeśli pył ten nie zostanie natychmiast usunięty ze strefy skrawania, gromadzi się on w rowkach narzędzia. Uwięziony pył działa jak pasta docierająca, agresywnie ścierając materiał narzędzia przy każdym obrocie wrzeciona. Aby odpompować pył ścierny z krawędzi skrawającej i poza obszar obróbki, konieczne są specjalistyczne geometrie rowków z głębokimi wgłębieniami i określonymi kątami linii śrubowej.
Typowe rodzaje uszkodzeń węglika standardowego w kompozytach
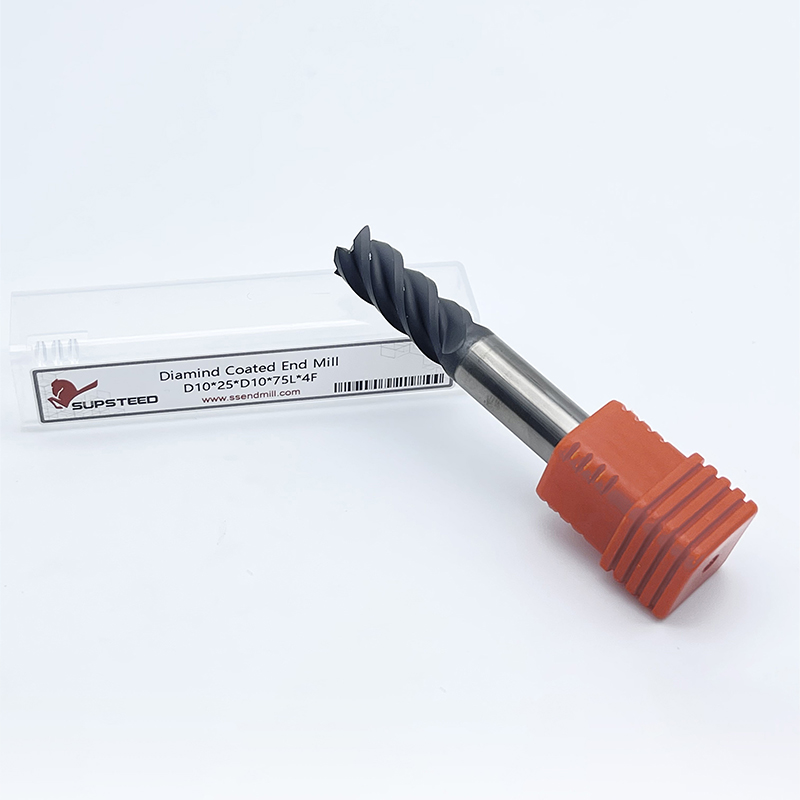
Młyn palcowy pokryty diamentem składa się z mikroziarnistego podłoża z węglika wolframu otoczonego warstwą krystalicznego diamentu. Producenci nakładają tę warstwę za pomocą procesu chemicznego osadzania z fazy gazowej (CVD). W procesie CVD prawdziwe kryształy diamentu powstają bezpośrednio na powierzchni węglika w komorze próżniowej o wysokiej temperaturze. Tworzy to ciągłą, bardzo odporną na zużycie barierę, która chroni stosunkowo miękki rdzeń węglikowy przed ściernymi materiałami przedmiotu obrabianego.
Należy rozróżnić prawdziwe powłoki diamentowe CVD i powłoki z węgla diamentopodobnego (DLC) lub standardowe powłoki z fizycznego osadzania z fazy gazowej (PVD). Prawdziwy diament CVD oferuje od pięciu do dziesięciu razy wyższą odporność na zużycie niż standardowe opcje PVD. Powłoki DLC zapewniają doskonałą smarowność i dobrze sprawdzają się w przypadku mniej ściernych materiałów syntetycznych i miękkich tworzyw sztucznych. Jednak DLC nie ma ekstremalnej twardości wymaganej dla czystego grafitu lub CFRP klasy lotniczej. W środowiskach silnie ściernych tylko prawdziwa struktura diamentu hodowanego metodą CVD zapewnia niezbędną trwałość narzędzia.
Podstawową zaletą procesu CVD jest jego elastyczność geometryczna. Ponieważ powłoka narasta równomiernie na narzędziu, producenci mogą nakładać ją na złożone geometrie z wieloma rowkami i dużą spiralą. Pozwala to na tworzenie specjalistycznych narzędzi z kulistym czubkiem i promieniem naroża, idealnych do skomplikowanego profilowania 3D i złożonego tworzenia form. Dodatkowo rdzeń pełnowęglikowy zapewnia doskonałe tłumienie drgań w porównaniu z narzędziami lutowanymi. Solidne podłoże pochłania harmoniczne cięcia, co skutkuje gładszymi wykończeniami powierzchni na złożonych konturach 3D.
Pomimo tych zalet powłoki CVD mają nieodłączne ograniczenia dotyczące ostrości krawędzi. Istnieje bezpośredni związek pomiędzy grubością powłoki a promieniem krawędzi skrawającej. Cieńsze powłoki zachowują ostrzejsze krawędzie, co pomaga w czystym ścinaniu miękkich tworzyw sztucznych, ale zmniejszają długoterminową odporność na zużycie. Grubsze powłoki zapewniają maksymalną odporność na ścieranie, ale w sposób naturalny zwiększają zaokrąglenie krawędzi. To nieznacznie zmniejsza bezwzględną ostrość krawędzi skrawającej, co może zwiększyć siły skrawania. Ponadto ryzyko stanowi przyczepność powłoki. Jeśli przygotowanie podłoża węglikowego jest nieoptymalne lub jeśli temperatury skrawania przekraczają granice termiczne powłoki, warstwa diamentu może się rozwarstwiać i odpadać, co prowadzi do natychmiastowej awarii narzędzia.
Porównanie technologii powłok
| Typ powłoki | Metoda aplikacji | Twardość (HV) | Najlepsza aplikacja |
|---|---|---|---|
| Prawdziwy diament CVD | Chemiczne osadzanie z fazy gazowej | 8 000 - 10 000 | Grafit, CFRP, ceramika |
| DLC (węgiel diamentopodobny) | Fizyczne osadzanie z fazy gazowej | 2000 - 4000 | Aluminium, miękkie tworzywa sztuczne |
| TiAlN (standardowy) | Fizyczne osadzanie z fazy gazowej | 3000 - 3500 | Stale, żeliwo |
Narzędzia z diamentu polikrystalicznego (PCD) reprezentują zupełnie inne podejście do produkcji. Frez palcowy PCD składa się z syntetycznych płytek diamentowych przylutowanych bezpośrednio do korpusu narzędzia z węglika spiekanego lub stali. Producenci tworzą te płytki poprzez spiekanie cząstek diamentu pod ekstremalnym ciśnieniem i temperaturą za pomocą metalicznego spoiwa. Powstały półfabrykat diamentowy jest następnie przycinany do kształtu za pomocą obróbki elektroerozyjnej (EDM) i lutowany w kieszeniach wyfrezowanych w korpusie narzędzia.
Charakterystyka strukturalna PCD zapewnia znaczne korzyści w określonych zastosowaniach. Warstwa polikrystalicznego diamentu jest znacznie grubsza niż jakakolwiek powłoka CVD. Ta masywna struktura diamentu zapewnia ekstremalną twardość i wyższą maksymalną temperaturę roboczą. Strukturalna sztywność grubej płytki diamentowej pozwala jej wytrzymać ciągłe, agresywne ścieranie znacznie dłużej niż cienka powłoka. Objętość diamentu po prostu przewyższa powlekane alternatywy w dużych seriach produkcyjnych.
Narzędzia PCD oferują niezrównaną odporność na ścieranie w zastosowaniach związanych z obróbką ciągłą. Ponieważ warstwa diamentu jest gruba, producenci mogą szlifować krawędź tnącą do ostrego jak brzytwa profilu za pomocą specjalistycznych tarcz diamentowych. Dzięki temu narzędzie może zachować niewiarygodnie ostrą krawędź skrawającą przez dłuższy czas, minimalizując strzępienie kompozytu bez efektu zaokrąglenia krawędzi występującego w przypadku grubych powłok CVD. Co więcej, gruby wafel diamentowy umożliwia wielokrotne przeszlifowanie lub ponowne przesypywanie. Gdy krawędź wreszcie się stępi, narzędzie można odesłać do producenta w celu naostrzenia, co znacznie wydłuża żywotność korpusu narzędzia.
Jednakże konstrukcja lutowanej płytki wprowadza poważne ograniczenia geometryczne. Frezy trzpieniowe PCD są zwykle ograniczone do prostych rowków lub bardzo małych kątów ścinania. Nie da się w łatwy sposób wyprodukować wielozwojnego lub złożonego profilu kulistego 3D z lutowanymi płaskimi płytkami. Dodatkowo struktura polikrystalicznego diamentu jest wyjątkowo krucha. Ta kruchość sprawia, że narzędzia PCD są bardzo podatne na uszkodzenia udarowe. Całkowicie nie nadają się do niestabilnych ustawień obróbki, luźnych uchwytów lub ciężkiej obróbki przerywanej. Jakikolwiek nagły wstrząs lub wibracja spowoduje natychmiastowe odpryski lub rozbicie płytki diamentowej.
Wymagania konfiguracyjne dla narzędzi PCD
Wybór odpowiedniego narzędzia wymaga oceny, w jaki sposób każda technologia współdziała z konkretną geometrią części, możliwościami maszyny i materiałem przedmiotu obrabianego. Bezpośrednie porównanie kluczowych wymiarów wydajności ujawnia, gdzie każde narzędzie jest doskonałe, a gdzie zawodzi.
Geometria narzędzia określa typy elementów, które można obrabiać. Powlekany węglik spiekany oferuje wyjątkowe możliwości profilowania wieloosiowego. Można zastosować konstrukcje z pięcioma rowkami i dużą spiralą, aby uzyskać wysokie posuwy i doskonałe wykończenie powierzchni w przypadku złożonych konturów 3D. Podłoże z węglika spiekanego umożliwia wykonywanie skomplikowanych profili kulistych i zaokrąglania narożników. Natomiast narzędzia PCD charakteryzują się sztywną konstrukcją z ograniczonymi rowkami. Proces lutowania ogranicza je do jednego, dwóch lub czasami trzech prostych lub lekko zakrzywionych rowków. Jeśli Twoja część wymaga głębokiego konturowania 3D, jedynym praktycznym wyborem jest węglik spiekany. Do płaskiego trasowania 2D geometria PCD jest całkowicie wystarczająca.
Interakcja pomiędzy ostrością i odpornością na zużycie określa trwałość narzędzia w kompozytach. Szlifowana krawędź PCD osiąga wyjątkowo wysoką początkową ostrość i utrzymuje ją na dużej objętości materiału dzięki grubej warstwie diamentu. Dzięki temu doskonale nadaje się do czystego ścinania włókien węglowych w długich seriach produkcyjnych. Narzędzie z powłoką diamentową CVD ma lekko zaokrągloną krawędź ze względu na nawarstwiającą się powłokę. Chociaż jest bardzo jednolity i niezwykle twardy, nie może równać się z samą zdolnością krojenia świeżo zmielonej krawędzi PCD. Jednakże powlekana krawędź jest mniej podatna na mikroodpryski pod zmiennymi obciążeniami.
Trwałość podłoża ma kluczowe znaczenie w rzeczywistej obróbce. Twardsze mikrostruktury podłoży pełnowęglikowych umożliwiają narzędziom powlekanym radzenie sobie z drganiami harmonicznymi znacznie lepiej niż narzędzia lutowane. Podczas frezowania otworów poprzecznych, szczelin lub nierównych układów kompozytowych, obróbka narzędzia jest przerywana. Te powtarzające się uderzenia szybko rozbiją kruchą płytkę PCD. Węglik spiekany pochłania te wstrząsy, utrzymując nienaruszoną krawędź skrawającą. Jeśli ścieżka narzędzia wymaga częstych przerw lub mocowaniu brakuje absolutnej sztywności, należy zastosować węglik spiekany, aby zapobiec katastrofalnej awarii narzędzia.
Wytwarzanie ciepła niszczy narzędzia skrawające. Frezy trzpieniowe PCD charakteryzują się wyższą tolerancją cieplną i lepszą przewodnością cieplną w porównaniu z węglikiem powlekanym. Gruba płytka diamentowa skutecznie odprowadza ciepło z krawędzi skrawającej. Powłoki CVD mają ścisłe ograniczenia termiczne; nadmierne ciepło powoduje rozszerzanie się kobaltu w podłożu węglikowym, co prowadzi do rozwarstwiania się powłoki. Ta dynamika termiczna dyktuje strategię obróbki. PCD może często wysychać przy wyższych prędkościach powierzchniowych w kompozytach, podczas gdy narzędzia powlekane mogą wymagać ostrożnego zarządzania prędkością lub podmuchy powietrza, aby zapobiec termicznej degradacji wiązania powłoki.
Właściwości materiału ostatecznie wpływają na wybór narzędzia. Do obróbki elektrodą grafitową powszechnie preferowane są narzędzia powlekane. Elektrody grafitowe wymagają skomplikowanych detali, cienkich żeber i złożonych kształtów 3D, które wymagają geometrycznej elastyczności węglika spiekanego. Ciągłe ścieranie pyłu grafitowego doskonale zarządza twarda warstwa CVD. Z drugiej strony, PCD dominuje w przemyśle kompozytowym. W przypadku prostego frezowania, przycinania i licowania dużych płyt CFRP, ciągłe cięcie i potrzeba ekstremalnej ostrości krawędzi sprawiają, że PCD jest niekwestionowanym standardem.
Porównanie narzędzi: Diament powlekany vs. PCD
| Pełnowęglikowy | diament powlekany diamentem | Polikrystaliczny diament (PCD) |
|---|---|---|
| Odporność na zużycie | Wysoki (poziom powierzchni) | Ekstremalny (poziom strukturalny) |
| Ostrość krawędzi | Lekko zaokrąglony (nawarstwienie powłoki) | Ostra jak brzytwa (krawędź podłoża) |
| Elastyczność geometrii | Znakomity (profilowanie 3D, wysoka helisa) | Ograniczona (prosty flet, niskie ścinanie) |
| Tolerancja uderzenia | Umiarkowany (pochłania harmoniczne) | Bardzo niska (wysoce krucha) |
| Aplikacja podstawowa | Elektrody grafitowe, konturowanie 3D | Trasowanie CFRP, okładzina 2D |
Ocena prawdziwego wpływu finansowego narzędzi wymaga ram wykraczających poza początkową inwestycję w zakup. Musisz obliczyć zwrot na podstawie wydajności produkcji, czasu pracy maszyny i jakości części. Najdokładniejszą metrykę obróbki ściernej uzyskuje się na podstawie oczekiwanych liniowych cali skrawania przed awarią narzędzia.
Porównując początkowe inwestycje w narzędzia, powlekany węglik spiekany stanowi niższą barierę początkową. Dzięki temu jest atrakcyjny dla krótkich serii produkcyjnych, prototypów lub sklepów z ograniczonymi budżetami kapitałowymi. Należy jednak porównać tę początkową inwestycję z oczekiwanym liniowym cięciem w calach. Powlekane narzędzie może początkowo wymagać mniej kapitału, ale może wykonać tylko ułamek cali liniowych, zanim powłoka pęknie i narzędzie ulegnie awarii. W przypadku dużych nakładów wyższa inwestycja początkowa w lutowane narzędzie diamentowe szybko się zwraca dzięki znacznie wydłużonemu czasowi nieprzerwanej pracy i zmniejszonej liczbie wymian narzędzi.
Rzeczywistość w zakresie regeneracji narzędzi drastycznie zmienia długoterminowe równanie wartości. Narzędzia powlekane są ogólnie uważane za jednorazowe. Po naruszeniu warstwy diamentu i zużyciu podłoża węglikowego geometria narzędzia zostaje utracona. Usunięcie pozostałego diamentu i ponowne pokrycie narzędzia rzadko jest praktyczne lub dokładne pod względem wymiarowym. Zużywasz narzędzie i wyrzucasz je. Natomiast cykl życia narzędzi lutowanych polegający na ponownym szlifowaniu i ponownym przechylaniu jest głównym czynnikiem wpływającym na długoterminową wydajność produkcji. Gruby wafel diamentowy można często ostrzyć od dwóch do czterech razy. Płacisz ułamek inwestycji w nowe narzędzie za ponowne szlifowanie, skutecznie resetując trwałość narzędzia i znacznie obniżając koszt części w cyklach produkcyjnych o dużej objętości.
Nawet najwyższej jakości oprzyrządowanie ulegnie przedwczesnej awarii, jeśli zostanie nieprawidłowo wdrożone. Aby zmaksymalizować trwałość narzędzia i chronić obrabiany przedmiot, należy uwzględnić zagrożenia operacyjne charakterystyczne dla obróbki ściernej. Obie kategorie narzędzi niosą ze sobą wyjątkowe ryzyko wdrożeniowe, które wymaga rygorystycznych strategii łagodzenia w hali produkcyjnej.
Ograniczenie rozwarstwiania się powłoki jest głównym problemem podczas obróbki powlekanego węglika spiekanego. Nadmierne gromadzenie się ciepła jest wrogiem przyczepności powłoki. Należy zoptymalizować posuwy i prędkości, aby mieć pewność, że wióry będą wystarczająco grube, aby odprowadzać ciepło z narzędzia, zamiast trzeć i wytwarzać tarcie. Jeśli temperatura skrawania przekroczy maksymalną temperaturę roboczą spoiwa CVD, powłoka będzie się łuszczyć. Utrzymuj duże posuwy, aby narzędzie skrawało wydajnie, i wykorzystuj podmuchy powietrza pod wysokim ciśnieniem do natychmiastowego usuwania pyłu ściernego, zapobiegając powstawaniu wtórnego tarcia w skrawaniu.
Zapobieganie kruchym uszkodzeniom jest absolutnym priorytetem podczas pracy z lutowanymi narzędziami diamentowymi. Ekstremalna twardość płytki diamentowej sprawia, że jest ona bardzo podatna na odpryski. Sztywność maszyny nie podlega negocjacjom. Tolerancje bicia wrzeciona muszą być minimalne. Nadmierne bicie powoduje nierównomierne obciążenie wiórów, zmuszając jedno rowek diamentowy do przyjęcia całej siły skrawania, co prowadzi do natychmiastowych mikroodprysków. Musisz także zaprogramować ścieżki narzędzia, aby uniknąć ciężkich, przerywanych cięć. Wprowadzaj materiał, stosując płynne zagłębianie lub interpolację śrubową, a nie agresywne wgłębianie, i upewnij się, że elementy mocujące zapobiegają wibracjom materiału podczas cięcia.
Zagadnienia dotyczące chłodziwa i odprowadzania różnią się znacznie w zależności od materiału. Podczas obróbki grafitu należy pracować całkowicie na sucho. Wprowadzenie ciekłego chłodziwa do pyłu grafitowego powoduje powstanie ściernego szlamu, który gromadzi się w rowkach i niszczy prowadnice maszyny. Należy wdrożyć systemy odsysania pyłu o dużej prędkości bezpośrednio przy wrzecionie. W przypadku kompozytów takich jak CFRP powszechna jest również obróbka na sucho z silną ekstrakcją próżniową, aby zapobiec powstawaniu włókien unoszących się w powietrzu. Jednakże w przypadku niektórych zastosowań z grubymi kompozytami do zarządzania ciepłem można zastosować specjalistyczny płyn chłodzący, pod warunkiem, że system filtracji maszyny jest przystosowany do usuwania drobnych cząstek węgla bez zatykania. Zawsze dopasowuj strategię ewakuacji do konkretnego materiału, aby zapobiec pakowaniu narzędzi i szokowi termicznemu.
Rozwiązywanie typowych problemów związanych z obróbką Objaw
| Prawdopodobna | przyczyna | Działanie naprawcze |
|---|---|---|
| Rozwarstwienie CFRP | Tępa krawędź skrawająca lub niski posuw | Przejdź na ostrzejsze narzędzie; zwiększyć posuw na ząb. |
| Łuszczenie się powłoki | Nadmierne wytwarzanie ciepła | Zwiększ podmuch powietrza; sprawdzić, czy obciążenie chipem jest wystarczające. |
| Odpryski krawędzi PCD | Bicie wrzeciona lub przerwana obróbka | Sprawdź koncentryczność uchwytu narzędziowego; dostosuj wpis ścieżki narzędzia. |
| Słabe wykończenie powierzchni | Wibracje lub drgania harmoniczne | Zwiększ sztywność osprzętu; nieznacznie zmniejszyć prędkość wrzeciona. |
Odp.: Chemiczne osadzanie z fazy gazowej (CVD) powoduje wyhodowanie prawdziwych kryształów diamentu bezpośrednio na narzędziu, zapewniając ekstremalną twardość i wysoką odporność na zużycie, odpowiednią dla czystego grafitu. Diamond-Like Carbon (DLC) to cieńsza, mniej twarda powłoka PVD, która zapewnia wysoką smarowność. DLC sprawdza się dobrze w przypadku bardziej miękkich materiałów syntetycznych i aluminium, ale szybko ulega degradacji w materiałach wysoce ściernych, takich jak CFRP dla przemysłu lotniczego.
Odpowiedź: Istnieje odwrotna zależność pomiędzy grubością powłoki i ostrością krawędzi skrawającej. Gdy powłoka CVD gromadzi się na podłożu węglikowym, w naturalny sposób zaokrągla krawędź skrawającą. Grubsze powłoki zapewniają maksymalną odporność na ścieranie, ale zmniejszają zdolność narzędzia do czystego ścinania materiałów. Cieńsze powłoki utrzymują ostrzejsze krawędzie, ale zużywają się szybciej.
Odpowiedź: Nie, generalnie nie jest praktyczne ich ponowne szlifowanie. Gdy powłoka zostanie naruszona i zużyje się podłoże węglikowe, pierwotna geometria zostaje utracona. Usunięcie pozostałego diamentu i nałożenie nowej warstwy CVD powoduje niedokładności wymiarowe. Uważane są za jednorazowe.
Odp.: Opierają się na płaskich, syntetycznych płytkach diamentowych wlutowanych w kieszenie w korpusie narzędzia. Fizyczny rozmiar tych płytek i wymagana powierzchnia lutowania ograniczają elastyczność geometryczną. Lutowanie wielu płytek w ciasną konfigurację o dużej spirali jest niezwykle trudne, ograniczając je głównie do jednego lub dwóch prostych rowków.
Odp.: Chociaż mogą ciąć te materiały, nie są one optymalne. Lekko zaokrąglona krawędź grubej powłoki CVD może powodować rozmazywanie lub topienie się w miękkich tworzywach sztucznych i gumowatym aluminium. Niepowlekane, polerowane węgliki lub narzędzia z powłoką DLC o ostrych jak brzytwa krawędziach sprawdzają się znacznie lepiej w nieściernych, miękkich materiałach.
Odp.: Bicie narzędzia jest katastrofalne w przypadku lutowanych narzędzi diamentowych. Ponieważ warstwa diamentu polikrystalicznego jest wyjątkowo krucha, nierówne siły skrawania spowodowane biciem powodują przeciążenie pojedynczego rowka. To nierównomierne obciążenie wiórami powoduje natychmiastowe mikroodpryski i szybkie uszkodzenie krawędzi diamentu. Bicie wrzeciona należy ograniczyć do absolutnego minimum.
Odp.: Narzędzia diamentowe lutowane na ogół lepiej zapobiegają rozwarstwianiu się w przypadku frezowania CFRP na dużą skalę. Ich grubą warstwę diamentu można zeszlifować do ostrej jak brzytwa krawędzi, która dokładnie przecina włókna węglowe bez ich ciągnięcia. Utrzymują tę ekstremalną ostrość znacznie dłużej niż narzędzia powlekane, zapobiegając matowieniu powodującemu mechaniczne rozwarstwianie.