Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-04 Origen: Sitio

El uso de herramientas incorrectas en el mecanizado no metálico conlleva un coste operativo elevado. Las piezas desechadas de plásticos derretidos, las vetas de madera rotas y los compuestos delaminados erosionan rápidamente los márgenes de ganancias. Muchos operadores asumen que las herramientas estándar para trabajar metales pasan sin problemas a materiales más blandos o fibrosos. Esta suposición conduce a costosos fracasos. La madera, los plásticos y los compuestos exigen estrategias de evacuación de virutas muy específicas y una gestión precisa del calor que las herramientas metálicas estándar no pueden proporcionar. Las fresas de ranurar estándar carecen del espacio libre necesario para las ranuras, lo que provoca una fricción excesiva, empaquetamiento de virutas y fallas catastróficas de las piezas.
Para lograr cortes limpios y maximizar la longevidad de la herramienta, los operadores deben adoptar un marco de evaluación técnica. Seleccionando el correcto El fresado de fresas requiere analizar las propiedades del material, la geometría de la ranura, la dirección del corte, el volumen de producción y aplicaciones industriales específicas como ebanistería, fabricación de letreros y creación de prototipos aeroespaciales.
Definir un corte exitoso depende completamente del material de su spoilboard. Los criterios de éxito generalmente incluyen un acabado de borde impecable, una precisión dimensional estricta y una mayor longevidad de la herramienta. Para lograr estos objetivos es necesario comprender cómo reaccionan los diferentes materiales a las fuerzas de corte. Los no metales se comportan de manera muy diferente que el acero o el aluminio bajo un huso giratorio. No se puede imponer un enfoque único que sirva para todos.
La madera introduce variables biológicas y de ingeniería únicas en el proceso de mecanizado. La madera maciza tiene distintas direcciones de veta. Cortar a contrapelo a menudo provoca astillas y desgarros impredecibles. La densidad de los nudos varía enormemente en una misma tabla, lo que crea picos repentinos en la resistencia al corte que pueden romper piezas frágiles. Debe tener en cuenta estas inconsistencias naturales al programar sus trayectorias.
Las maderas diseñadas como el MDF y el contrachapado presentan desafíos completamente diferentes. Contienen adhesivos y resinas de urea-formaldehído altamente abrasivos. Estos pegamentos desgastan los bordes cortantes mucho más rápido que las fibras de madera natural. El desgarro es el principal modo de falla al fresar madera enchapada. El desgarro del borde superior ocurre cuando el cortador levanta la superficie enchapada. El desgarro del borde inferior ocurre cuando la herramienta atraviesa la capa inferior sin soporte. Para evitar esto es necesario hacer coincidir el ángulo de corte del cortador con la capa específica que necesita proteger.
El mecanizado de plásticos como acrílicos, policarbonato y HDPE requiere un control estricto de la temperatura. El principal modo de falla aquí es la generación de calor. El calor excesivo provoca la soldadura de virutas. Esto ocurre cuando el plástico derretido vuelve a fusionarse con el cortador o la pieza de trabajo. Deja un borde áspero y refundido que arruina la pieza y, a menudo, rompe la herramienta cuando las flautas se compactan con plástico endurecido.
La rápida evacuación de virutas es mucho más importante que la pura fuerza de corte. Debes retirar la viruta caliente de la zona de corte al instante. El acrílico extruido se funde mucho más rápido que el acrílico fundido, lo que requiere una eliminación de virutas aún más agresiva. Curiosamente, las herramientas optimizadas para plásticos suelen tener dos propósitos. Muchos fabricantes de letreros utilizan Fresas de fresado CNC para cortar limpiamente aluminio ligero. El enorme espacio libre para virutas evita que el material se desgaste en metales blandos, al igual que evita que se derrita en plásticos.
Los materiales compuestos combinan fibras fuertes con resinas rígidas. Esta combinación es muy difícil de mecanizar. Las fibras son muy abrasivas. Actúan como papel de lija contra el filo. Las herramientas estándar pierden su filo casi inmediatamente al cortar fibra de carbono, fibra de vidrio o Garolite (G-10). El polvo de vidrio y carbón también causa estragos en los componentes de las máquinas si no se extraen adecuadamente.
La delaminación es el principal riesgo durante los cortes de entrada y salida. Si la herramienta tira hacia arriba, puede separar las capas compuestas. El deshilachado ocurre cuando las herramientas desafiladas no logran cortar las fibras duras de manera limpia, dejando un borde borroso que requiere un posprocesamiento manual. El mecanizado de compuestos requiere geometrías especializadas que compriman las capas entre sí mientras se cortan, asegurando que las fibras se corten en lugar de doblarse.
La forma física del cortador determina cómo se mueven las virutas. También dicta cómo se aplican las fuerzas a la pieza de trabajo. Seleccionar la geometría correcta no es negociable para obtener acabados limpios. Hay que hacer coincidir la acción física de la herramienta con la debilidad del material.
Las geometrías de corte ascendente presentan flautas que giran en espiral hacia arriba. Actúan como una barrena. Este diseño destaca por sacar virutas de ranuras profundas y cavidades ciegas. Previene el empaquetamiento de virutas y la acumulación de calor. Sin embargo, la fuerza de elevación hacia arriba provoca que el borde superior de los materiales laminados se deshilache. También requiere una sujeción muy rígida. Las sujeciones de vacío débiles fallarán cuando la herramienta levante la pieza de la mesa.
Las geometrías de corte hacia abajo empujan las virutas hacia abajo en el corte. Esta presión hacia abajo preserva perfectamente el acabado de la superficie superior. Deja un borde limpio y nítido en las carillas y evita que las piezas delgadas se levanten. El inconveniente es una mala evacuación de las virutas. Empujar virutas en una bolsa ciega provoca una grave acumulación de calor y puede provocar incendios en el polvo de madera. Las herramientas de corte hacia abajo son las más adecuadas para cortes profundos donde las virutas pueden escapar por debajo del material hacia un tablero de spoilers.
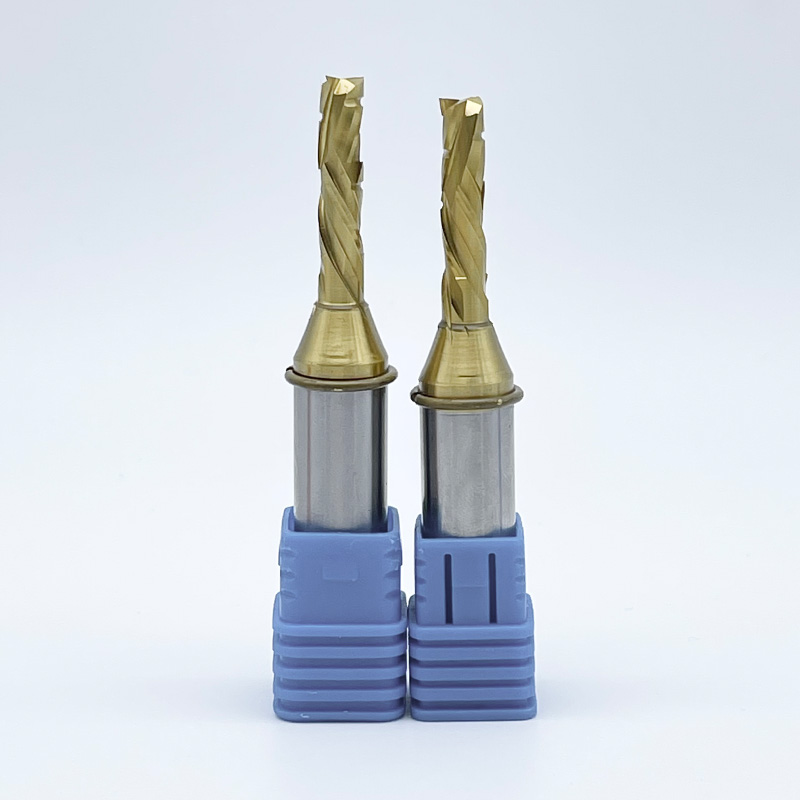
Las herramientas de compresión resuelven el dilema de los laminados de doble cara. Presentan una geometría de doble acción. La punta de la herramienta tiene una espiral cortada hacia arriba. La porción de vástago tiene una espiral cortada hacia abajo. Estas fuerzas opuestas se encuentran cerca del centro del material.
Este diseño levanta el borde inferior y empuja el borde superior hacia abajo simultáneamente. Es la solución definitiva para cortar melamina y contrachapado de doble cara. Se consiguen bordes superiores e inferiores limpios en una sola pasada. La herramienta debe atravesar completamente el material para que el efecto de compresión funcione correctamente. Si está cortando ranuras poco profundas, necesita una broca de 'compresión de embutir', que presenta una sección de corte ascendente mucho más corta en la punta.
El recuento de flautas comparte una relación inversa con la eliminación de virutas. Más flautas significan menos espacio para que escapen las virutas. Menos canales proporcionan gargantas masivas para una evacuación rápida.
El perfil de la punta determina la forma del fondo cortado y la dinámica de entrada. Las puntas planas se encargan de tareas generales de perfilado y embolsado. Las geometrías de cola de pez presentan un ligero ángulo hacia adentro en la punta. Esto les permite producir cortes de inmersión limpios y de fondo plano en láminas sin astillar la superficie.
Los perfiles de punta esférica son esenciales para las superficies 3D. Crean contornos suaves y formas orgánicas complejas en espuma, madera y tabla de modelar. Los perfiles con ranura en V sirven para aplicaciones específicas. Se destacan por biselar bordes y fresar letras precisas para la creación de letreros. También se utilizan ampliamente para paneles compuestos plegados a inglete para crear esquinas sin costuras sin operaciones de unión secundarias.
Guía de selección de geometría
| Categoría de material | Desafío principal | Geometría recomendada | Número óptimo de canales |
|---|---|---|---|
| Madera maciza | Arranque de granos, astillamiento | Corte hacia arriba o hacia abajo | 2 a 3 flautas |
| Contrachapado Laminado | Descantillado de la chapa superior e inferior | Compresión | 2 flautas |
| Acrílico / Plásticos | Generación de calor, fusión. | Corte hacia arriba (flauta O) | 1 flauta |
| Fibra de carbono | Abrasión, delaminación | Patrón de corte hacia abajo o diamante | Múltiple / PCD |
El sustrato de la herramienta de corte determina su vida útil. El mecanizado de metales no abrasivos requiere materiales duros y duraderos. El acero blando para herramientas fallará rápidamente en una enrutador CNC.
El acero de alta velocidad (HSS) generalmente no es adecuado para el fresado CNC de alta producción. El HSS se vuelve opaco increíblemente rápido cuando se expone a pegamentos abrasivos para madera o fibras compuestas. El rápido embotamiento provoca quemaduras, malos acabados y una carga excesiva en el husillo. Descartamos HSS por completo para entornos de producción serios.
El carburo sólido es el estándar de la industria. Ofrece una dureza y rigidez excepcionales. El carburo sólido de micrograno mantiene un borde afilado por mucho más tiempo que el HSS. Resiste la naturaleza abrasiva del MDF y los plásticos. Si bien la adquisición inicial es mayor, la relación costo-rendimiento hace que el carburo sólido sea el requisito básico para cualquier taller profesional.
Las aplicaciones altamente abrasivas exigen soluciones extremas. La fibra de carbono, la fibra de vidrio y los laminados de alta presión destruyen rápidamente el carburo estándar. Las herramientas de diamante policristalino (PCD) son la respuesta. Los insertos de PCD se sueldan sobre un cuerpo de herramienta de acero o carburo.
PCD ofrece una dureza inigualable. Resiste la abrasión mejor que cualquier otro material del mundo. El coste de adquisición inicial de PCD es elevado. Sin embargo, la vida útil prolongada de la herramienta mejora drásticamente el retorno de la inversión. En la producción continua de compuestos abrasivos, el PCD reduce el costo general por pieza al eliminar los cambios frecuentes de herramientas y el tiempo de inactividad de la máquina.
Los recubrimientos mejoran el rendimiento de la herramienta al reducir la fricción y aumentar la dureza de la superficie. El nitruro de circonio (ZrN) es muy eficaz para mecanizar plásticos y aluminio blando. Crea una superficie resbaladiza que evita que las virutas de plástico se adhieran a la flauta. Los recubrimientos de carbono tipo diamante (DLC) proporcionan dureza y lubricidad extremas. DLC extiende la vida útil de la herramienta en maderas y compuestos abrasivos mientras mantiene bajas las temperaturas de corte.
Seleccionar la herramienta adecuada es sólo la mitad de la batalla. Implementarlo correctamente requiere equilibrar las limitaciones físicas y las capacidades de la máquina. Una mala implementación arruina las buenas herramientas.
Lograr profundidades de corte profundas presenta un desafío importante. Las herramientas largas actúan como palancas. Cuanto más larga es la herramienta, más se desvía bajo la presión de corte. La deflexión de la herramienta provoca vibraciones, mala precisión dimensional y brocas rotas.
Siga una estricta regla general en el taller. Elija siempre una herramienta con la longitud de corte (LOC) más corta posible para la profundidad requerida. Combine esto con el diámetro de vástago más grueso que pueda contener su pinza. Maximizar el espesor del vástago y minimizar el LOC garantiza la máxima rigidez y una dinámica de corte estable. Si está cortando madera contrachapada de 0,75 pulgadas, una LOC de 0,875 pulgadas es perfecta. Usar una LOC de 2 pulgadas para ese mismo corte invita a la vibración.
La carga de viruta es el tamaño físico de la viruta eliminada por cada filo. Es la métrica más crítica en el enrutamiento. Se calcula dividiendo la velocidad de avance por las RPM del husillo multiplicadas por el número de flautas. Debe equilibrar las velocidades de avance con las RPM del husillo para lograr la carga de viruta objetivo.
Ejecutar RPM demasiado altas mientras se mantienen velocidades de avance demasiado bajas provoca fallas catastróficas. La herramienta roza el material en lugar de cortarlo. Este roce genera una fricción masiva. Quema madera, derrite plástico y rápidamente desgasta el filo. Debe alimentar la herramienta lo suficientemente rápido para permitir que la viruta aleje el calor de la zona de corte.
La geometría de la herramienta dicta cómo se ingresa el material. La inmersión recta genera una tensión inmensa en la parte inferior del cortador. A menudo provoca quemaduras en la superficie inferior, acumula virutas en las ranuras y reduce la vida útil de la herramienta.
Generalmente se prefiere realizar un corte en rampa. La rampa implica mover la herramienta lateralmente mientras simultáneamente se hunde hacia abajo en un ángulo poco profundo (generalmente de 2 a 5 grados). Esta estrategia distribuye la fuerza de corte a lo largo de las ranuras laterales. Prolonga la vida útil de la herramienta, evita que se queme la superficie inferior y elimina las virutas de manera más efectiva durante la entrada.
Sus opciones de herramientas deben alinearse con las capacidades físicas de su máquina. El uso de brocas agresivas con corte ascendente en máquinas con sistemas de sujeción por vacío débiles es un riesgo importante de implementación. La fuerza de elevación de la geometría de corte hacia arriba dominará el vacío. Esto provoca movimientos de piezas, piezas de trabajo arruinadas y posibles riesgos para la seguridad. Siempre haga coincidir la dirección de corte con su fuerza de sujeción. Si su aspiradora tiene problemas, cambie a una broca de corte hacia abajo para ayudar a mantener el material plano contra el spoiler.
Solución de problemas Defectos comunes de mecanizado
| Defecto observado | Causa probable | Acción correctiva |
|---|---|---|
| Bordes de plástico derretido | RPM demasiado altas, avance demasiado lento | Disminuya las RPM, aumente la velocidad de alimentación, use O-flute |
| Desgarro del borde superior en madera | Fibras de elevación de geometría cortada hacia arriba. | Cambiar a broca de corte hacia abajo o de compresión |
| Marcas de quemaduras en la madera | Fricción por roce, herramienta desafilada | Aumente la velocidad de avance, reemplace las herramientas desgastadas |
| Rotura de herramienta en la pinza | Deflexión excesiva, LOC demasiado larga | Reduzca el LOC, aumente el diámetro del vástago, compruebe el desgaste del collarín |
Elegir la herramienta adecuada no tiene por qué ser una conjetura. Siga este marco sistemático para evaluar su aplicación específica y seleccionar la geometría óptima para su próximo trabajo.
R: Si bien es posible para trabajos livianos o aficionados, las herramientas para cortar metales suelen tener demasiadas ranuras. Esto provoca una mala evacuación de las virutas, quemaduras en la madera y fusión en los plásticos. Si se ve obligado a utilizarlos, las velocidades de avance y las RPM deben ajustarse drásticamente para evitar fallas inmediatas.
R: Las brocas de carburo sólido de una sola flauta (O-flauta) son la mejor opción. Su geometría única proporciona enormes gargantas. Esto les permite expulsar virutas rápidamente y evita la acumulación de calor inducida por la fricción que hace que el acrílico se derrita y suelde a la herramienta.
R: La madera contrachapada tiene chapas delicadas en ambos lados. Una broca de compresión presenta ángulos de corte opuestos. La punta con corte hacia arriba levanta la chapa inferior, mientras que el vástago con corte hacia abajo empuja la chapa superior hacia abajo. Esto evita que se rompan ambas superficies simultáneamente.
R: La geometría específica de un cortador de cola de pez presenta un ligero ángulo hacia adentro en la punta. Este diseño permite realizar cortes de inmersión limpios y de fondo plano directamente en láminas. Corta el material limpiamente sin rasgar la superficie durante la entrada.
R: Recomendamos encarecidamente diseños de 2 o 3 canales para MDF. Estas configuraciones equilibran perfectamente la necesidad de un acabado de borde liso con un espacio libre de viruta adecuado. El MDF produce polvo denso y abrasivo, por lo que mantener un espacio libre adecuado es vital para evitar quemaduras.
R: La soldadura de virutas se debe a una generación excesiva de calor. Ocurre cuando las RPM del husillo son demasiado altas, las velocidades de avance son demasiado lentas y el espacio libre de las ranuras es inadecuado. El plástico se derrite por la fricción y se fusiona nuevamente con la herramienta o el borde cortado.
R: Evite la delaminación mediante el uso de geometrías de corte hacia abajo o de compresión. Estos diseños empujan las fibras abrasivas hacia abajo durante el corte. Asegúrese siempre de que su herramienta esté afilada. Los bordes sin filo tiran y rasgan las fibras en lugar de cortarlas limpiamente. Además, incremente sus cortes en lugar de sumergirse hacia abajo.