Visualizações: 0 Autor: Editor do site Horário de publicação: 04/08/2026 Origem: Site

Usar as ferramentas erradas na usinagem de não metais acarreta um custo operacional elevado. Peças descartadas de plásticos derretidos, fibras de madeira rasgadas e compósitos delaminados desgastam rapidamente as margens de lucro. Muitos operadores presumem que as ferramentas padrão para trabalhar metais fazem uma transição perfeita para materiais mais macios ou fibrosos. Essa suposição leva a falhas caras. Madeira, plásticos e compósitos exigem estratégias de evacuação de cavacos altamente específicas e gerenciamento preciso de calor que as ferramentas metálicas padrão não podem fornecer. As fresas de topo padrão não possuem a folga necessária do canal, causando atrito excessivo, empacotamento de cavacos e falha catastrófica da peça.
Para conseguir cortes limpos e maximizar a longevidade da ferramenta, os operadores devem adotar uma estrutura de avaliação técnica. Selecionando o correto o roteamento de fresas de topo requer a análise de propriedades do material, geometria do canal, direção de corte, volume de produção e aplicações industriais específicas, como armários, sinalização e prototipagem aeroespacial.
Definir um corte bem-sucedido depende inteiramente do material do seu spoiler. Os critérios de sucesso geralmente incluem acabamento de aresta impecável, precisão dimensional rigorosa e longevidade prolongada da ferramenta. Alcançar esses objetivos requer a compreensão de como diferentes materiais reagem às forças de corte. Os não metais se comportam de maneira muito diferente do aço ou do alumínio sob um fuso giratório. Você não pode forçar uma abordagem única para todos.
A madeira introduz variáveis biológicas e de engenharia únicas no processo de usinagem. A madeira maciça tem direções de veios distintas. Cortar na contramão geralmente causa lascas e rasgos imprevisíveis. A densidade dos nós varia muito em uma única placa, criando picos repentinos na resistência ao corte que podem quebrar pedaços frágeis. Você deve levar em conta essas inconsistências naturais ao programar seus percursos.
Madeiras projetadas como MDF e compensados apresentam desafios totalmente diferentes. Eles contêm adesivos e resinas de ureia-formaldeído altamente abrasivos. Essas colas cegam as arestas de corte muito mais rápido do que as fibras de madeira natural. O rasgo é o principal modo de falha ao fresar madeira folheada. O rasgo da borda superior ocorre quando o cortador levanta o folheado da superfície. O rompimento da borda inferior ocorre quando a ferramenta empurra a camada inferior sem suporte. Evitar isso requer combinar o ângulo de cisalhamento do cortador com a camada específica que você precisa proteger.
A usinagem de plásticos como acrílicos, policarbonato e HDPE requer um controle rigoroso de temperatura. O principal modo de falha aqui é a geração de calor. O calor excessivo leva à soldagem de cavacos. Isso ocorre quando o plástico derretido se funde novamente na fresa ou na peça de trabalho. Ele deixa uma borda áspera e remodelada que estraga a peça e muitas vezes quebra a ferramenta, pois os canais ficam sólidos com plástico endurecido.
O rápido escoamento de cavacos é muito mais importante do que a força de corte total. Você deve remover o cavaco quente da zona de corte instantaneamente. O acrílico extrudado derrete muito mais rápido que o acrílico fundido, exigindo uma remoção de cavacos ainda mais agressiva. Curiosamente, as ferramentas otimizadas para plásticos costumam servir a dois propósitos. Muitos fabricantes de sinalização usam flauta única Fresas CNC para corte limpo de alumínio leve. A enorme folga dos cavacos evita o desgaste do material em metais macios, assim como evita o derretimento em plásticos.
Os materiais compósitos combinam fibras fortes com resinas rígidas. Esta combinação é notoriamente difícil de usinar. As fibras são altamente abrasivas. Eles agem como uma lixa contra a ponta. As ferramentas padrão perdem a nitidez quase imediatamente ao cortar fibra de carbono, fibra de vidro ou Garolite (G-10). O pó de vidro e carbono também causa estragos nos componentes da máquina se não for extraído adequadamente.
A delaminação é o principal risco durante os cortes de entrada e saída. Se a ferramenta for puxada para cima, ela poderá separar as camadas compostas. O desgaste ocorre quando ferramentas cegas não conseguem cortar as fibras resistentes de maneira limpa, deixando uma borda difusa que requer pós-processamento manual. A usinagem de compósitos requer geometrias especializadas que comprimem as camadas durante o corte, garantindo que as fibras sejam cisalhadas em vez de dobradas.
A forma física da fresa determina como os cavacos se movem. Também determina como as forças se aplicam à peça de trabalho. A seleção da geometria correta não é negociável para acabamentos limpos. Você tem que combinar a ação física da ferramenta com a fraqueza do material.
As geometrias de corte superior apresentam canais que espiralam para cima. Eles agem como uma broca. Este projeto é excelente para retirar cavacos de ranhuras profundas e bolsões cegos. Evita o acúmulo de cavacos e o acúmulo de calor. No entanto, a força de elevação ascendente causa desgaste nas bordas superiores dos materiais laminados. Também requer fixação de trabalho altamente rígida. As fixações de vácuo fracas falharão quando a ferramenta levantar a peça da mesa.
As geometrias de corte descendente empurram os cavacos para baixo no corte. Esta pressão descendente preserva perfeitamente o acabamento da superfície superior. Ele deixa uma borda nítida e limpa nos folheados e evita que peças finas se levantem. A desvantagem é o mau escoamento dos cavacos. Colocar lascas em um bolso cego causa forte acúmulo de calor e pode iniciar incêndios no pó de madeira. As ferramentas de corte descendente são mais adequadas para cortes onde os cavacos podem escapar por baixo do material e se transformar em um spoiler.
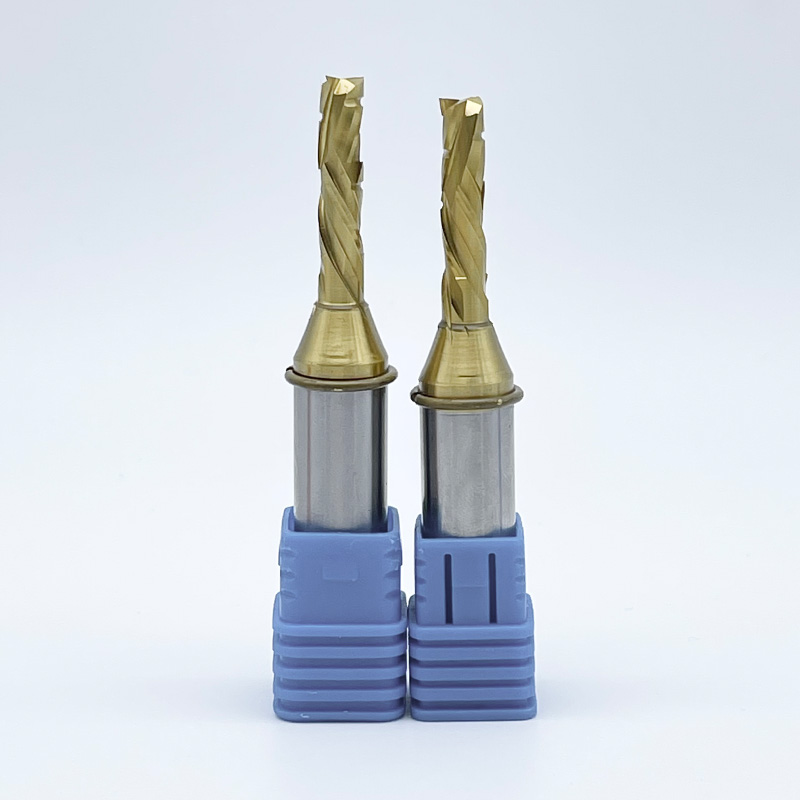
As ferramentas de compressão resolvem o dilema dos laminados de dupla face. Eles apresentam uma geometria de dupla ação. A ponta da ferramenta possui uma espiral cortada para cima. A porção da haste tem uma espiral cortada para baixo. Estas forças opostas encontram-se perto do centro do material.
Este design puxa a borda inferior para cima e empurra a borda superior para baixo simultaneamente. É a solução definitiva para corte de melamina e compensado dupla-face. Você consegue bordas superiores e inferiores limpas em uma única passagem. A ferramenta deve passar completamente pelo material para que o efeito de compressão funcione corretamente. Se você estiver cortando dados rasos, precisará de uma broca de “compressão de encaixe”, que apresenta uma seção de corte superior muito mais curta na ponta.
A contagem de flautas compartilha uma relação inversa com a folga dos cavacos. Mais flautas significam menos espaço para os cavacos escaparem. Menos flautas fornecem gargantas enormes para evacuação rápida.
O perfil da ponta determina o formato do fundo de corte e a dinâmica de entrada. Pontas planas lidam com tarefas gerais de criação de perfil e embolsamento. As geometrias Fishtail apresentam um ligeiro ângulo para dentro na ponta. Isso permite que eles produzam cortes de imersão limpos e de fundo plano em chapas sem lascar a superfície.
Perfis de ponta esférica são essenciais para superfícies 3D. Eles criam contornos suaves e formas orgânicas complexas em espuma, madeira e pranchas de modelagem. Os perfis com ranhura em V atendem a nichos de aplicação específicos. Eles são excelentes em chanfrar bordas e rotear letras precisas para sinalização. Eles também são amplamente usados para painéis compostos dobráveis em esquadria para criar cantos contínuos sem operações de união secundárias.
Guia de seleção de geometria
| Categoria de material | Desafio primário | Geometria recomendada | Contagem ideal de flautas |
|---|---|---|---|
| Madeira maciça | Rasgamento de grãos, lascamento | Corte para cima ou corte para baixo | 2 a 3 Flautas |
| Contraplacado laminado | Lascas de folheado superior e inferior | Compressão | 2 flautas |
| Acrílico / Plásticos | Geração de calor, fusão | Corte superior (flauta O) | 1 Flauta |
| Fibra de Carbono | Abrasão, delaminação | Corte para baixo ou padrão de diamante | Múltiplo / PCD |
O substrato da ferramenta de corte determina sua vida útil. A usinagem de não metais abrasivos requer materiais duros e duráveis. O aço para ferramentas macio falhará rapidamente em uma fresadora CNC.
O aço rápido (HSS) geralmente é inadequado para roteamento CNC de alta produção. O HSS perde brilho incrivelmente rápido quando exposto a colas de madeira abrasivas ou fibras compostas. O rápido embotamento leva à queima, acabamentos ruins e carga excessiva do fuso. Descartamos totalmente o HSS para ambientes de produção sérios.
O metal duro é o padrão da indústria. Oferece dureza e rigidez excepcionais. O metal duro com microgrãos mantém uma aresta viva por muito mais tempo que o HSS. Suporta a natureza abrasiva do MDF e dos plásticos. Embora a aquisição inicial seja maior, a relação custo-desempenho torna o metal duro sólido o requisito básico para qualquer oficina profissional.
Aplicações altamente abrasivas exigem soluções extremas. Fibra de carbono, fibra de vidro e laminados de alta pressão destroem rapidamente o metal duro padrão. As ferramentas de diamante policristalino (PCD) são a resposta. As pastilhas de PCD são soldadas em um corpo de ferramenta de aço ou metal duro.
PCD oferece dureza incomparável. Resiste à abrasão melhor do que qualquer outro material existente na Terra. O custo inicial de aquisição do PCD é alto. No entanto, a vida útil prolongada da ferramenta melhora drasticamente o retorno do investimento. Na produção contínua de compósitos abrasivos, o PCD reduz o custo geral por peça, eliminando trocas frequentes de ferramentas e tempo de inatividade da máquina.
Os revestimentos melhoram o desempenho da ferramenta, reduzindo o atrito e aumentando a dureza da superfície. O nitreto de zircônio (ZrN) é altamente eficaz para usinagem de plásticos e alumínio macio. Ele cria uma superfície lisa que evita que lascas de plástico grudem na flauta. Os revestimentos de carbono tipo diamante (DLC) proporcionam extrema dureza e lubricidade. O DLC prolonga a vida útil da ferramenta em madeiras abrasivas e compósitos, ao mesmo tempo que mantém baixas as temperaturas de corte.
Selecionar a ferramenta certa é apenas metade da batalha. Implementá-lo corretamente requer equilibrar as restrições físicas e as capacidades da máquina. A má implementação arruína boas ferramentas.
Alcançar profundidades de corte profundas representa um desafio significativo. Ferramentas longas funcionam como alavancas. Quanto mais longa for a ferramenta, mais ela desviará sob pressão de corte. A deflexão da ferramenta causa trepidação, baixa precisão dimensional e quebra de bits.
Siga uma regra prática estrita no chão de fábrica. Escolha sempre uma ferramenta com o comprimento de corte (LOC) mais curto possível para a profundidade necessária. Combine isso com o diâmetro de haste mais grosso que sua pinça pode suportar. Maximizar a espessura da haste e minimizar o LOC garante máxima rigidez e dinâmica de corte estável. Se você estiver cortando compensado de 0,75 polegadas, um LOC de 0,875 polegadas é perfeito. Usar um LOC de 2 polegadas para o mesmo corte convida à vibração.
Carga de cavaco é o tamanho físico do cavaco removido por cada aresta de corte. É a métrica mais crítica no roteamento. Você calcula dividindo sua taxa de alimentação pelo RPM do fuso multiplicado pelo número de canais. Você deve equilibrar as taxas de avanço com as RPM do fuso para atingir a carga de cavacos desejada.
Executar RPMs muito altas e manter taxas de alimentação muito baixas causa falhas catastróficas. A ferramenta esfrega contra o material em vez de cortá-lo. Essa fricção gera um atrito massivo. Ele queima madeira, derrete plástico e embota rapidamente a lâmina cortante. Você deve alimentar a ferramenta rápido o suficiente para permitir que o cavaco leve o calor para longe da zona de corte.
A geometria da ferramenta determina como você insere o material. O mergulho reto coloca uma tensão imensa na parte inferior do cortador. Muitas vezes causa queimaduras na superfície inferior, acumula cavacos nos canais e reduz a vida útil da ferramenta.
Geralmente é preferível avançar para um corte. A rampa envolve mover a ferramenta lateralmente enquanto simultaneamente mergulha para baixo em um ângulo raso (geralmente de 2 a 5 graus). Esta estratégia distribui a força de corte ao longo dos canais laterais. Ele prolonga a vida útil da ferramenta, evita queimaduras na superfície inferior e limpa cavacos de maneira mais eficaz durante a entrada.
Suas escolhas de ferramentas devem estar alinhadas com as capacidades físicas da sua máquina. O uso de brocas agressivas em máquinas com sistemas de retenção de vácuo fracos é um grande risco de implementação. A força de elevação da geometria cortada superará o vácuo. Isso leva ao movimento das peças, peças de trabalho danificadas e riscos potenciais à segurança. Sempre combine a direção do corte com sua força de fixação. Se o seu aspirador estiver com problemas, mude para uma broca cortada para baixo para ajudar a manter o material plano contra o spoiler.
Solução de problemas Defeitos comuns de usinagem
| Defeito observado | Causa provável | Ação corretiva |
|---|---|---|
| Bordas de plástico derretido | RPM muito alto, avanço muito lento | Diminua o RPM, aumente a taxa de alimentação, use a flauta O |
| Corte da borda superior em madeira | Fibras de levantamento de geometria cortada | Mudar para corte inferior ou bit de compressão |
| Marcas de queimadura na madeira | Fricção por fricção, ferramenta cega | Aumente a taxa de avanço, substitua ferramentas desgastadas |
| Quebra de ferramenta na pinça | Deflexão excessiva, LOC muito longo | Reduza o LOC, aumente o diâmetro da haste, verifique o desgaste da pinça |
Escolher a ferramenta certa não precisa ser um trabalho de adivinhação. Siga esta estrutura sistemática para avaliar sua aplicação específica e selecionar a geometria ideal para seu próximo trabalho.
R: Embora seja possível para trabalhos leves ou amadores, as ferramentas de corte de metal normalmente têm muitas ranhuras. Isso leva a uma má evacuação de cavacos, queima de madeira e derretimento de plásticos. Se for forçado a usá-los, as taxas de alimentação e RPMs deverão ser ajustadas drasticamente para evitar falhas imediatas.
R: Brocas de metal duro de canal único (flauta O) são a melhor escolha. A sua geometria única proporciona gargantas enormes. Isso permite que eles ejetem cavacos rapidamente e evita o acúmulo de calor induzido por fricção que faz com que o acrílico derreta e se solde à ferramenta.
R: O compensado possui folheados delicados em ambos os lados. Uma broca de compressão apresenta ângulos de cisalhamento opostos. A ponta cortada para cima puxa o folheado inferior para cima, enquanto a haste cortada para baixo empurra o folheado superior para baixo. Isto evita rasgos em ambas as superfícies simultaneamente.
R: A geometria específica de um cortador rabo de peixe apresenta um ligeiro ângulo para dentro na ponta. Este design permite cortes de imersão limpos e de fundo plano diretamente em chapas. Ele corta o material de forma limpa, sem rasgar o folheado da superfície durante a entrada.
R: É altamente recomendável designs de 2 ou 3 canais para MDF. Essas configurações equilibram perfeitamente a necessidade de um acabamento de aresta suave com folga adequada de cavacos. O MDF produz poeira densa e abrasiva, portanto, manter a folga adequada é vital para evitar queimaduras.
R: A soldagem de cavacos é causada pela geração excessiva de calor. Ocorre quando as RPMs do fuso são muito altas, as taxas de avanço são muito lentas e a folga do canal é inadequada. O plástico derrete com o atrito e se funde novamente na ferramenta ou na borda cortada.
R: Evite a delaminação usando geometrias de corte descendente ou compressão. Esses designs empurram as fibras abrasivas para baixo durante o corte. Sempre certifique-se de que sua ferramenta esteja bem afiada. Bordas cegas puxam e rasgam as fibras em vez de cortá-las de maneira limpa. Além disso, aumente seus cortes em vez de mergulhar direto.