Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-04 Origine : Site

L’utilisation d’un mauvais outillage dans l’usinage de non-métaux entraîne un coût opérationnel élevé. Les pièces mises au rebut provenant de plastiques fondus, de grains de bois déchirés et de composites délaminés érodent rapidement les marges bénéficiaires. De nombreux opérateurs supposent que les outils standard pour le travail des métaux évoluent facilement vers des matériaux plus mous ou fibreux. Cette hypothèse conduit à des échecs coûteux. Le bois, les plastiques et les composites nécessitent des stratégies d'évacuation des copeaux très spécifiques et une gestion précise de la chaleur que les outils métalliques standards ne peuvent pas assurer. Les fraises en bout standard ne disposent pas du jeu de goujure nécessaire, ce qui entraîne une friction excessive, un tassement des copeaux et une défaillance catastrophique des pièces.
Pour obtenir des coupes nettes et maximiser la longévité des outils, les opérateurs doivent adopter un cadre d’évaluation technique. Sélection du bon Le routage des fraises en bout nécessite l'analyse des propriétés des matériaux, de la géométrie des cannelures, de la direction de coupe, du volume de production et des applications industrielles spécifiques telles que l'ébénisterie, la fabrication de panneaux et le prototypage aérospatial.
Définir une coupe réussie dépend entièrement du matériau de votre spoilboard. Les critères de réussite incluent généralement une finition impeccable des bords, une précision dimensionnelle stricte et une longévité prolongée de l'outil. Atteindre ces objectifs nécessite de comprendre comment les différents matériaux réagissent aux forces de coupe. Les non-métaux se comportent très différemment de l’acier ou de l’aluminium sous une broche en rotation. Vous ne pouvez pas imposer une approche universelle.
Le bois introduit des variables biologiques et techniques uniques dans le processus d'usinage. Le bois massif a des sens de grain distincts. Couper à contre-courant provoque souvent des éclats et des arrachements imprévisibles. La densité des nœuds varie énormément sur une seule planche, créant des pics soudains de résistance à la coupe qui peuvent casser des morceaux fragiles. Vous devez tenir compte de ces incohérences naturelles lors de la programmation de vos parcours d'outils.
Les bois d'ingénierie comme le MDF et le contreplaqué présentent des défis totalement différents. Ils contiennent des adhésifs et des résines urée-formaldéhyde hautement abrasifs. Ces colles émoussent les bords de coupe beaucoup plus rapidement que les fibres de bois naturelles. L’arrachement est le principal mode de défaillance lors du fraisage du bois plaqué. L'arrachement du bord supérieur se produit lorsque la fraise soulève le placage de surface. L'arrachement du bord inférieur se produit lorsque l'outil traverse la couche inférieure sans support. Pour éviter cela, il faut adapter l'angle de cisaillement de la fraise à la couche spécifique que vous devez protéger.
L'usinage de plastiques comme l'acrylique, le polycarbonate et le PEHD nécessite un contrôle strict de la température. Le principal mode de défaillance ici est la génération de chaleur. Une chaleur excessive entraîne un soudage des copeaux. Cela se produit lorsque le plastique fondu recolle sur la fraise ou la pièce à usiner. Cela laisse un bord rugueux et refondu qui ruine la pièce et casse souvent l'outil car les flûtes sont remplies de plastique durci.
L’évacuation rapide des copeaux est bien plus importante que la simple force de coupe. Vous devez retirer instantanément les copeaux chauds de la zone de coupe. L'acrylique extrudé fond beaucoup plus rapidement que l'acrylique coulé, ce qui nécessite un dégagement des copeaux encore plus agressif. Il est intéressant de noter que les outils optimisés pour les plastiques remplissent souvent une double fonction. De nombreux fabricants d'enseignes utilisent une flûte unique Fraises à défoncer CNC pour couper proprement l'aluminium léger. Le dégagement massif des copeaux empêche le grippage des matériaux dans les métaux mous, tout comme il empêche la fusion des plastiques.
Les matériaux composites combinent des fibres résistantes et des résines rigides. Cette combinaison est notoirement difficile à usiner. Les fibres sont très abrasives. Ils agissent comme du papier de verre contre le tranchant. Les outils standard perdent leur tranchant presque immédiatement lors de la coupe de fibre de carbone, de fibre de verre ou de Garolite (G-10). La poussière de verre et de carbone fait également des ravages sur les composants de la machine si elle n'est pas correctement extraite.
Le délaminage est le principal risque lors des découpes d’entrée et de sortie. Si l'outil tire vers le haut, il peut séparer les couches composites. L'effilochage se produit lorsque des outils émoussés ne parviennent pas à cisailler proprement les fibres résistantes, laissant un bord flou qui nécessite un post-traitement manuel. L'usinage des composites nécessite des géométries spécialisées qui compriment les couches ensemble lors de la coupe, garantissant ainsi que les fibres se cisaillent plutôt que de se plier.
La forme physique de la fraise détermine la façon dont les copeaux se déplacent. Cela détermine également la manière dont les forces s'appliquent à la pièce. La sélection de la bonne géométrie n’est pas négociable pour des finitions propres. Il faut adapter l'action physique de l'outil à la faiblesse du matériau.
Les géométries découpées comportent des cannelures en spirale vers le haut. Ils agissent comme une tarière. Cette conception excelle dans l’extraction des copeaux des rainures profondes et des poches aveugles. Il empêche l’accumulation de copeaux et l’accumulation de chaleur. Cependant, la force de levage vers le haut provoque l’effilochage du bord supérieur des matériaux stratifiés. Cela nécessite également une tenue de travail très rigide. De faibles maintiens sous vide échoueront lorsque l'outil soulèvera la pièce directement de la table.
Les géométries de coupe vers le bas poussent les copeaux vers le bas dans la coupe. Cette pression vers le bas préserve parfaitement la finition de la surface supérieure. Il laisse un bord net et net sur les placages et empêche les pièces minces de se soulever. L'inconvénient est une mauvaise évacuation des copeaux. Pousser des copeaux dans une poche aveugle provoque une forte accumulation de chaleur et peut déclencher des incendies dans la poussière de bois. Les outils de coupe descendante conviennent mieux aux coupes traversantes où les copeaux peuvent s'échapper sous le matériau dans un spoilboard.
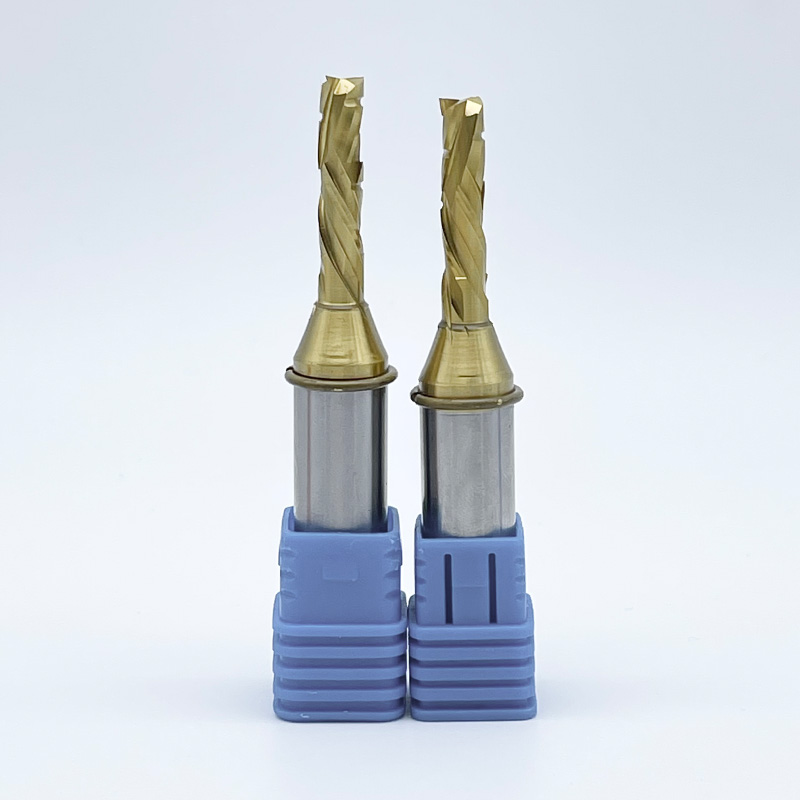
Les outils de compression résolvent le dilemme des stratifiés double face. Ils présentent une géométrie à double action. La pointe de l'outil a une spirale coupée vers le haut. La partie tige présente une spirale coupée vers le bas. Ces forces opposées se rencontrent près du centre du matériau.
Cette conception tire le bord inférieur vers le haut et pousse simultanément le bord supérieur vers le bas. C'est la solution ultime pour couper la mélamine et le contreplaqué double face. Vous obtenez des bords supérieurs et inférieurs propres en un seul passage. L'outil doit traverser complètement le matériau pour que l'effet de compression fonctionne correctement. Si vous coupez des rainures peu profondes, vous avez besoin d'un foret de « compression à mortaise », qui comporte une section de coupe beaucoup plus courte à la pointe.
Le nombre de flûtes partage une relation inverse avec le dégagement des copeaux. Plus de cannelures signifie moins d’espace pour que les copeaux s’échappent. Moins de flûtes fournissent des œsophages massifs pour une évacuation rapide.
Le profil de la pointe détermine la forme du fond coupé et la dynamique d'entrée. Les pointes plates gèrent les tâches générales de profilage et de poche. Les géométries en queue de poisson présentent un léger angle vers l'intérieur à la pointe. Cela leur permet de produire des coupes plongeantes nettes et à fond plat dans les produits en feuilles sans briser la surface.
Les profils à nez sphérique sont essentiels pour le surfaçage 3D. Ils créent des contours lisses et des formes organiques complexes en mousse, en bois et en planche à modeler. Les profils à rainure en V servent à des applications de niche spécifiques. Ils excellent dans le chanfreinage des bords et dans le routage de lettres précises pour la fabrication de panneaux. Ils sont également largement utilisés pour les panneaux composites pliés en onglet afin de créer des coins sans couture sans opérations d'assemblage secondaires.
Guide de sélection de la géométrie
| Catégorie de matériau | Défi principal | Géométrie recommandée | Nombre optimal de cannelures |
|---|---|---|---|
| Bois dur massif | Arrachage des grains, éclatement | Coupe vers le haut ou vers le bas | 2 à 3 flûtes |
| Contreplaqué Stratifié | Écaillage des placages supérieurs et inférieurs | Compression | 2 flûtes |
| Acrylique / Plastiques | Génération de chaleur, fusion | Coupe montante (O-flûte) | 1 flûte |
| Fibre de carbone | Abrasion, délaminage | Motif coupe vers le bas ou diamant | Multiples / PCD |
Le substrat de l’outil de coupe détermine sa durée de vie. L’usinage de non-métaux abrasifs nécessite des matériaux durs et durables. L'acier à outils souple échouera rapidement sur un routeur CNC.
L'acier rapide (HSS) n'est généralement pas adapté au routage CNC à haute production. Le HSS s'émousse incroyablement rapidement lorsqu'il est exposé à des colles à bois abrasives ou à des fibres composites. L'émoussement rapide entraîne des brûlures, de mauvaises finitions et une charge excessive sur la broche. Nous rejetons complètement HSS pour les environnements de production sérieux.
Le carbure monobloc constitue la norme de l'industrie. Il offre une dureté et une rigidité exceptionnelles. Le carbure monobloc à micro-grains maintient un bord tranchant beaucoup plus longtemps que le HSS. Il résiste à la nature abrasive du MDF et des plastiques. Bien que l'acquisition initiale soit plus élevée, le rapport coût/performance fait du carbure monobloc l'exigence de base pour tout atelier professionnel.
Les applications hautement abrasives exigent des solutions extrêmes. La fibre de carbone, la fibre de verre et les stratifiés haute pression détruisent rapidement le carbure standard. L'outillage en diamant polycristallin (PCD) est la réponse. Les inserts PCD sont brasés sur un corps d'outil en acier ou en carbure.
Le PCD offre une dureté inégalée. Il résiste mieux à l’abrasion que tout autre matériau sur terre. Le coût d’acquisition initial du PCD est élevé. Cependant, la durée de vie prolongée de l’outil améliore considérablement le retour sur investissement. Dans la production continue de composites abrasifs, le PCD réduit le coût global par pièce en éliminant les changements d'outils fréquents et les temps d'arrêt des machines.
Les revêtements améliorent les performances des outils en réduisant la friction et en augmentant la dureté de la surface. Le nitrure de zirconium (ZrN) est très efficace pour l'usinage des plastiques et de l'aluminium mou. Cela crée une surface lisse qui empêche les copeaux de plastique d'adhérer à la flûte. Les revêtements Diamond-Like Carbon (DLC) offrent une dureté et un pouvoir lubrifiant extrêmes. Le DLC prolonge la durée de vie des outils dans les bois abrasifs et les composites tout en maintenant les températures de coupe basses.
Choisir le bon outil ne représente que la moitié de la bataille. Sa mise en œuvre correcte nécessite un équilibre entre les contraintes physiques et les capacités de la machine. Une mauvaise mise en œuvre ruine un bon outillage.
Atteindre de grandes profondeurs de coupe présente un défi de taille. Les outils longs agissent comme des leviers. Plus l'outil est long, plus il fléchit sous la pression de coupe. La déviation de l'outil provoque des vibrations, une mauvaise précision dimensionnelle et des bits cassés.
Suivez une règle empirique stricte dans l’atelier. Choisissez toujours un outil avec la longueur de coupe (LOC) la plus courte possible pour la profondeur requise. Associez-le au diamètre de tige le plus épais que votre pince puisse contenir. Maximiser l'épaisseur de la tige et minimiser le LOC garantit une rigidité maximale et une dynamique de coupe stable. Si vous coupez du contreplaqué de 0,75 pouce, un LOC de 0,875 pouce est parfait. L’utilisation d’un LOC de 2 pouces pour cette même coupe invite aux vibrations.
La charge de copeaux est la taille physique des copeaux retirés par chaque arête de coupe. C'est la métrique la plus critique en matière de routage. Vous le calculez en divisant votre vitesse d'avance par le régime de votre broche multiplié par le nombre de cannelures. Vous devez équilibrer les vitesses d'avance avec le régime de broche pour atteindre la charge de copeaux cible.
L'exécution de régimes trop élevés tout en maintenant des vitesses d'alimentation trop faibles provoque une panne catastrophique. L'outil frotte contre la matière au lieu de la couper. Ce frottement génère des frottements massifs. Il brûle le bois, fait fondre le plastique et émousse rapidement le tranchant. Vous devez avancer l'outil suffisamment rapidement pour permettre aux copeaux d'évacuer la chaleur de la zone de coupe.
La géométrie de l'outil dicte la manière dont vous entrez le matériau. La plongée droite exerce une immense pression sur le bas de la fraise. Cela provoque souvent des brûlures sur la surface inférieure, empaquete les copeaux dans les cannelures et réduit la durée de vie de l'outil.
Il est généralement préférable d'avancer vers une coupe. La rampe consiste à déplacer l'outil latéralement tout en plongeant simultanément vers le bas selon un angle faible (généralement de 2 à 5 degrés). Cette stratégie répartit la force de coupe le long des cannelures latérales. Il prolonge la durée de vie de l'outil, empêche la brûlure de la surface inférieure et élimine les copeaux plus efficacement lors de l'entrée.
Vos choix d'outillage doivent correspondre aux capacités physiques de votre machine. L’utilisation de mèches agressives à coupe ascendante sur des machines dotées de systèmes de maintien sous vide faibles constitue un risque majeur de mise en œuvre. La force de levage de la géométrie de coupe supérieure va vaincre le vide. Cela entraîne des mouvements de pièces, des pièces endommagées et des risques potentiels pour la sécurité. Adaptez toujours la direction de coupe à votre force de serrage. Si votre aspirateur a des difficultés, optez pour un embout coupé vers le bas pour aider à maintenir le matériau à plat contre le spoilboard.
Dépannage Défauts d'usinage courants
| Défaut observé | Cause probable | Action corrective |
|---|---|---|
| Bords en plastique fondu | RPM trop élevé, alimentation trop lente | Diminuer le régime, augmenter la vitesse d'avance, utiliser la flûte torique |
| Arrachage du bord supérieur sur bois | Fibres de levage à géométrie coupée vers le haut | Passer au bit de coupe descendante ou de compression |
| Marques de brûlure sur le bois | Friction due au frottement, outil émoussé | Augmentez la vitesse d'avance, remplacez les outils usés |
| Casse d'outil au niveau de la pince | Déviation excessive, LOC trop long | Réduire le LOC, augmenter le diamètre de la tige, vérifier l'usure de la pince |
Choisir le bon outil ne doit pas être une conjecture. Suivez ce cadre systématique pour évaluer votre application spécifique et sélectionner la géométrie optimale pour votre prochain travail.
R : Bien que cela soit possible pour les travaux légers ou les amateurs, les outils de coupe du métal comportent généralement trop de cannelures. Cela entraîne une mauvaise évacuation des copeaux, une combustion du bois et une fusion des plastiques. Si vous êtes obligé de les utiliser, les taux d'alimentation et les régimes doivent être considérablement ajustés pour éviter une panne immédiate.
R : Les forets en carbure monobloc à cannelure unique (cannelure O) sont le meilleur choix absolu. Leur géométrie unique offre des arcades massives. Cela leur permet d'éjecter rapidement les copeaux et empêche l'accumulation de chaleur induite par la friction qui fait fondre et souder l'acrylique à l'outil.
R : Le contreplaqué a des placages délicats des deux côtés. Un foret de compression présente des angles de cisaillement opposés. La pointe coupée vers le haut tire le placage inférieur vers le haut, tandis que la tige coupée vers le bas pousse le placage supérieur vers le bas. Cela empêche l'arrachement sur les deux surfaces simultanément.
R : La géométrie spécifique d'un coupe-queue de poisson présente un léger angle vers l'intérieur à la pointe. Cette conception permet des coupes plongeantes nettes et à fond plat directement dans les produits en feuilles. Il cisaille le matériau proprement sans déchirer le placage de surface lors de l'entrée.
R : Nous recommandons fortement les modèles à 2 ou 3 cannelures pour le MDF. Ces configurations équilibrent parfaitement le besoin d'une finition de bord lisse avec un dégagement adéquat des copeaux. Le MDF produit une poussière dense et abrasive, il est donc essentiel de maintenir un dégagement approprié pour éviter les brûlures.
R : Le soudage des copeaux est causé par une génération excessive de chaleur. Cela se produit lorsque les régimes de broche sont trop élevés, les vitesses d'avance sont trop lentes et le jeu des goujures est inadéquat. Le plastique fond sous l’effet de la friction et recolle sur l’outil ou sur le bord coupé.
R : Evitez le délaminage en utilisant des géométries de coupe vers le bas ou de compression. Ces conceptions poussent les fibres abrasives vers le bas pendant la coupe. Assurez-vous toujours que votre outil est tranchant comme un rasoir. Les bords émoussés tirent et déchirent les fibres au lieu de les cisailler proprement. De plus, avancez dans vos coupes plutôt que de plonger directement.