Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-04 Origine: Sito

L'utilizzo di utensili sbagliati nella lavorazione di materiali non metallici comporta costi operativi elevati. Le parti di scarto di plastica fusa, venature del legno strappate e compositi delaminati erodono rapidamente i margini di profitto. Molti operatori presumono che gli strumenti standard per la lavorazione dei metalli passino senza problemi a materiali più morbidi o fibrosi. Questa ipotesi porta a costosi fallimenti. Legno, plastica e compositi richiedono strategie di evacuazione truciolo altamente specifiche e una gestione precisa del calore che gli utensili metallici standard non possono fornire. Le frese standard non hanno il gioco della scanalatura necessario, causando attrito eccessivo, impaccamento dei trucioli e guasti catastrofici delle parti.
Per ottenere tagli netti e massimizzare la longevità degli utensili, gli operatori devono adottare un quadro di valutazione tecnica. Selezionando quello corretto la fresatura delle frese a candela richiede l'analisi delle proprietà dei materiali, della geometria della scanalatura, della direzione di taglio, del volume di produzione e di applicazioni industriali specifiche come l'ebanisteria, la realizzazione di insegne e la prototipazione aerospaziale.
La definizione di un taglio riuscito dipende interamente dal materiale del pannello di scarto. I criteri di successo generalmente includono una finitura impeccabile del bordo, una rigorosa precisione dimensionale e una maggiore longevità dell'utensile. Per raggiungere questi obiettivi è necessario comprendere come i diversi materiali reagiscono alle forze di taglio. I non metalli si comportano in modo molto diverso rispetto all'acciaio o all'alluminio sotto un fuso rotante. Non è possibile forzare un approccio unico e valido per tutti.
Il legno introduce variabili biologiche e ingegneristiche uniche nel processo di lavorazione. Il legno massiccio ha direzioni delle venature distinte. Il taglio contro fibra spesso provoca scheggiature e strappi imprevedibili. La densità dei nodi varia notevolmente su una singola tavola, creando picchi improvvisi nella resistenza al taglio che possono spezzare pezzi fragili. Devi tenere conto di queste naturali incoerenze quando programmi i tuoi percorsi utensile.
I legni ingegnerizzati come MDF e compensato presentano sfide completamente diverse. Contengono adesivi e resine urea-formaldeide altamente abrasivi. Queste colle smussano i taglienti molto più velocemente delle fibre di legno naturali. Lo strappo è la principale modalità di rottura durante la fresatura del legno impiallacciato. Lo strappo del bordo superiore si verifica quando la taglierina solleva la superficie impiallacciata. Lo strappo del bordo inferiore avviene quando l'utensile spinge attraverso lo strato inferiore senza supporto. Per evitare ciò è necessario adattare l'angolo di taglio della taglierina allo strato specifico che è necessario proteggere.
La lavorazione di materie plastiche come acrilici, policarbonato e HDPE richiede un rigoroso controllo della temperatura. La modalità di guasto principale in questo caso è la generazione di calore. Il calore eccessivo porta alla saldatura dei trucioli. Ciò si verifica quando la plastica fusa si fonde nuovamente sulla taglierina o sul pezzo in lavorazione. Lascia un bordo ruvido e rifuso che rovina la parte e spesso rompe lo strumento poiché le scanalature si compattano con plastica indurita.
La rapida evacuazione del truciolo è molto più importante della semplice forza di taglio. È necessario rimuovere immediatamente il truciolo caldo dalla zona di taglio. L'acrilico estruso si scioglie molto più velocemente dell'acrilico colato, richiedendo un'eliminazione dei trucioli ancora più aggressiva. È interessante notare che gli strumenti ottimizzati per la plastica spesso hanno un duplice scopo. Molti produttori di insegne utilizzano la scanalatura singola Frese CNC per tagliare in modo pulito l'alluminio leggero. L'elevata rimozione dei trucioli impedisce il grippaggio del materiale nei metalli teneri così come impedisce la fusione nella plastica.
I materiali compositi combinano fibre resistenti con resine rigide. Questa combinazione è notoriamente difficile da lavorare. Le fibre sono altamente abrasive. Agiscono come carta vetrata contro il tagliente. Gli strumenti standard perdono la loro affilatura quasi immediatamente durante il taglio di fibra di carbonio, fibra di vetro o Garolite (G-10). La polvere di vetro e carbonio danneggia anche i componenti della macchina se non adeguatamente aspirati.
La delaminazione è il rischio principale durante i tagli in entrata e in uscita. Se lo strumento tira verso l'alto, può separare gli strati compositi. Lo sfilacciamento si verifica quando gli strumenti smussati non riescono a tagliare le fibre resistenti in modo pulito, lasciando un bordo sfocato che richiede una post-elaborazione manuale. La lavorazione dei compositi richiede geometrie specializzate che comprimono insieme gli strati durante il taglio, garantendo che le fibre si taglino anziché piegarsi.
La forma fisica della fresa determina il movimento dei trucioli. Determina anche il modo in cui le forze si applicano al pezzo. La selezione della geometria giusta non è negoziabile per finiture pulite. È necessario abbinare l'azione fisica dello strumento alla debolezza del materiale.
Le geometrie tagliate verso l'alto presentano scanalature che si sviluppano a spirale verso l'alto. Si comportano come una trivella. Questo design eccelle nel sollevare i trucioli dalle scanalature profonde e dalle tasche cieche. Previene l'impaccamento dei trucioli e l'accumulo di calore. Tuttavia, la forza di sollevamento verso l'alto provoca lo sfilacciamento del bordo superiore dei materiali laminati. Richiede inoltre un bloccaggio del pezzo estremamente rigido. I deboli trattenimenti del vuoto falliranno poiché l'utensile solleva la parte direttamente dal tavolo.
Le geometrie ribassate spingono i trucioli verso il basso nel taglio. Questa pressione verso il basso preserva perfettamente la finitura superficiale superiore. Lascia un bordo nitido e pulito sulle impiallacciature e impedisce il sollevamento delle parti sottili. Lo svantaggio è la scarsa evacuazione del truciolo. Spingere i trucioli in una tasca cieca provoca un grave accumulo di calore e può provocare incendi nella polvere di legno. Gli utensili per taglio dal basso sono più adatti per tagli passanti in cui i trucioli possono fuoriuscire sotto il materiale in un pannello di scarto.
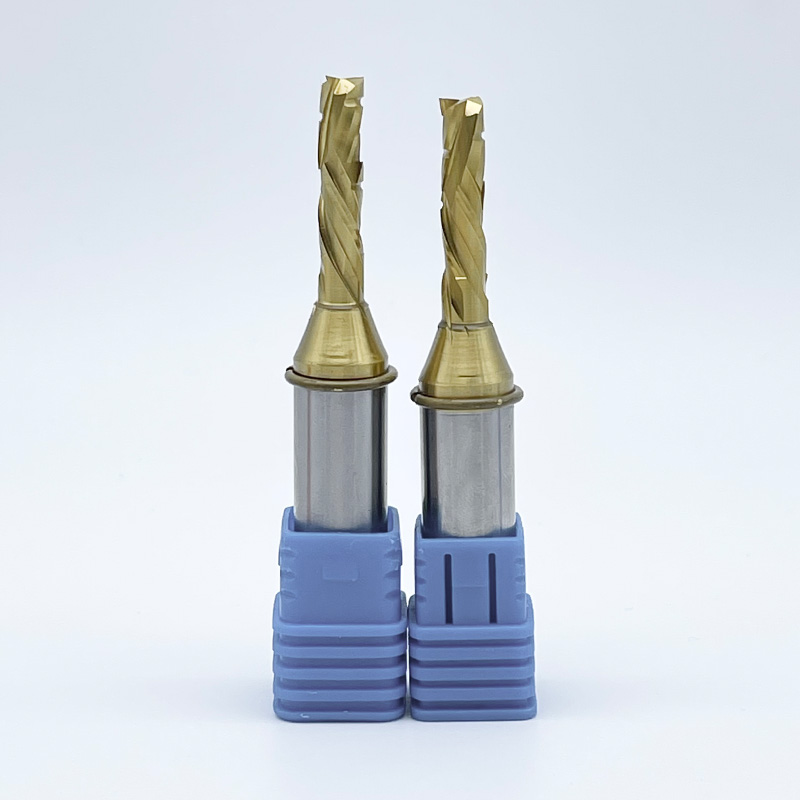
Gli strumenti di compressione risolvono il dilemma dei laminati fronte-retro. Presentano una geometria a doppia azione. La punta dell'utensile ha una spirale con taglio verso l'alto. La porzione del gambo ha una spirale ribassata. Queste forze opposte si incontrano vicino al centro del materiale.
Questo design tira verso l'alto il bordo inferiore e spinge contemporaneamente verso il basso il bordo superiore. È la soluzione definitiva per il taglio di melamina e compensato bifacciale. Ottieni bordi superiori e inferiori puliti in un unico passaggio. Lo strumento deve passare completamente attraverso il materiale affinché l'effetto di compressione funzioni correttamente. Se stai tagliando dei dadi superficiali, hai bisogno di una punta a 'compressione mortasa', che presenta una sezione con taglio verso l'alto molto più corta sulla punta.
Il conteggio delle scanalature condivide una relazione inversa con l'eliminazione dei trucioli. Più scanalature significano meno spazio per la fuoriuscita dei trucioli. Meno flauti forniscono gole massicce per una rapida evacuazione.
Il profilo della punta determina la forma del fondo tagliato e la dinamica di ingresso. Le punte piatte gestiscono attività generali di profilatura e realizzazione di tasche. Le geometrie a coda di pesce presentano un leggero angolo verso l'interno sulla punta. Ciò consente loro di produrre tagli a tuffo netti e con fondo piatto in prodotti in fogli senza scheggiarne la superficie.
I profili a testa sferica sono essenziali per la realizzazione di superfici 3D. Creano contorni morbidi e forme organiche complesse in schiuma, legno e tavola da modellare. I profili con scanalatura a V servono applicazioni di nicchia specifiche. Eccellono nello smussatura dei bordi e nell'instradamento di scritte precise per la realizzazione di insegne. Sono inoltre ampiamente utilizzati per pannelli compositi piegati ad angolo per creare angoli senza giunzioni senza operazioni di giunzione secondarie.
Guida alla selezione della geometria
| Categoria del materiale | Sfida principale | Geometria consigliata | Conteggio ottimale delle scanalature |
|---|---|---|---|
| Legno massiccio | Strappo del grano, scheggiatura | Taglio verso l'alto o verso il basso | Da 2 a 3 flauti |
| Compensato laminato | Sbeccatura dell'impiallacciatura superiore e inferiore | Compressione | 2 Flauti |
| Acrilico/plastica | Generazione di calore, fusione | Up-cut (O-flauto) | 1 flauto |
| Fibra di carbonio | Abrasione, delaminazione | Motivo down-cut o Diamond | Multiplo/PCD |
Il substrato dell'utensile da taglio ne determina la durata. La lavorazione di metalli non abrasivi richiede materiali duri e durevoli. L'acciaio per utensili morbido fallirà rapidamente su un router CNC.
L'acciaio ad alta velocità (HSS) non è generalmente adatto per la fresatura CNC ad alta produzione. L'HSS si smussa incredibilmente velocemente se esposto a colle abrasive per legno o fibre composite. La rapida opacizzazione porta a bruciature, finiture scadenti e carico eccessivo del mandrino. Ignoriamo completamente l'HSS per ambienti di produzione seri.
Il metallo duro integrale rappresenta lo standard del settore. Offre eccezionale durezza e rigidità. Il metallo duro integrale a micrograna mantiene il tagliente molto più a lungo dell'HSS. Resiste alla natura abrasiva dell'MDF e della plastica. Sebbene l’acquisizione iniziale sia più elevata, il rapporto costo/prestazioni rende il metallo duro integrale il requisito di base per qualsiasi officina professionale.
Le applicazioni altamente abrasive richiedono soluzioni estreme. La fibra di carbonio, la fibra di vetro e i laminati ad alta pressione distruggono rapidamente il carburo standard. Gli utensili in diamante policristallino (PCD) sono la risposta. Gli inserti PCD sono brasati su un corpo utensile in acciaio o metallo duro.
Il PCD offre una durezza senza pari. Resiste all'abrasione meglio di qualsiasi altro materiale sulla terra. Il costo di acquisizione iniziale di PCD è elevato. Tuttavia, la maggiore durata dell'utensile migliora drasticamente il ritorno sull'investimento. Nella produzione continua di compositi abrasivi, il PCD riduce il costo complessivo per pezzo eliminando i frequenti cambi utensile e i tempi di fermo macchina.
I rivestimenti migliorano le prestazioni dell'utensile riducendo l'attrito e aumentando la durezza della superficie. Il nitruro di zirconio (ZrN) è altamente efficace per la lavorazione di plastica e alluminio morbido. Crea una superficie liscia che impedisce ai trucioli di plastica di aderire al flauto. I rivestimenti Diamond-Like Carbon (DLC) forniscono estrema durezza e lubrificazione. Il DLC prolunga la durata dell'utensile nei legni e compositi abrasivi mantenendo basse le temperature di taglio.
Selezionare lo strumento giusto è solo metà dell'opera. Per implementarlo correttamente è necessario bilanciare i vincoli fisici e le capacità della macchina. Una cattiva implementazione rovina i buoni strumenti.
Raggiungere profondità di taglio profonde rappresenta una sfida significativa. Gli strumenti lunghi funzionano come leve. Quanto più lungo è l'utensile, tanto più si deforma sotto la pressione di taglio. La deflessione dell'utensile causa vibrazioni, scarsa precisione dimensionale e punte spezzate.
Seguire una rigida regola pratica in officina. Scegliere sempre un utensile con la lunghezza di taglio (LOC) più corta possibile per la profondità richiesta. Abbinalo al diametro del gambo più spesso che la tua pinza può contenere. Massimizzare lo spessore del gambo e ridurre al minimo il LOC garantisce la massima rigidità e una dinamica di taglio stabile. Se stai tagliando un compensato da 0,75 pollici, una LOC di 0,875 pollici è perfetta. L'uso di una LOC da 2 pollici per lo stesso taglio invita alla vibrazione.
Il carico del truciolo è la dimensione fisica del truciolo rimosso da ciascun tagliente. È la metrica più critica nel routing. Lo calcoli dividendo la velocità di avanzamento per il numero di giri del mandrino moltiplicato per il numero di scanalature. È necessario bilanciare le velocità di avanzamento con il numero di giri del mandrino per ottenere il carico di truciolo target.
Far funzionare RPM troppo alti mantenendo velocità di avanzamento troppo basse provoca guasti catastrofici. L'utensile sfrega contro il materiale invece di tagliarlo. Questo sfregamento genera un attrito enorme. Brucia il legno, scioglie la plastica e smussa rapidamente il tagliente. È necessario avanzare l'utensile abbastanza velocemente da consentire al truciolo di allontanare il calore dalla zona di taglio.
La geometria dell'utensile determina il modo in cui si inserisce il materiale. L'immersione diritta esercita uno stress enorme sul fondo della fresa. Spesso provoca bruciature sulla superficie inferiore, accumula trucioli nelle scanalature e riduce la durata dell'utensile.
In genere è preferibile la rampa in un taglio. La rampa comporta lo spostamento laterale dell'utensile e contemporaneamente l'immersione verso il basso con un angolo basso (solitamente da 2 a 5 gradi). Questa strategia distribuisce la forza di taglio lungo le scanalature laterali. Prolunga la durata dell'utensile, previene la bruciatura della superficie inferiore ed elimina i trucioli in modo più efficace durante l'ingresso.
Le scelte degli utensili devono essere in linea con le capacità fisiche della macchina. L'utilizzo di punte aggressive con taglio verso l'alto su macchine con sistemi di trattenimento del vuoto deboli rappresenta un grave rischio di implementazione. La forza di sollevamento della geometria con taglio ascendente prevarrà sul vuoto. Ciò porta al movimento delle parti, alla rovina dei pezzi e a potenziali rischi per la sicurezza. Abbina sempre la direzione di taglio alla forza di serraggio. Se il tuo aspirapolvere ha difficoltà, passa a una punta con taglio verso il basso per aiutare a mantenere il materiale piatto contro il pannello rovinato.
Risoluzione dei problemi Difetti comuni di lavorazione
| Difetto osservato | Probabile causa | Azione correttiva |
|---|---|---|
| Bordi in plastica fusa | RPM troppo alto, avanzamento troppo lento | Diminuire il numero di giri, aumentare la velocità di avanzamento, utilizzare la scanalatura a O |
| Strappo del bordo superiore del legno | Fibre di sollevamento con geometria tagliata | Passa al bit di taglio o di compressione |
| Segni di bruciatura sul legno | Attrito dovuto allo sfregamento, strumento smussato | Aumentare la velocità di avanzamento, sostituire gli utensili usurati |
| Rottura dell'utensile sulla pinza | Deflessione eccessiva, LOC troppo lungo | Ridurre il LOC, aumentare il diametro dello stelo, controllare l'usura della pinza |
La scelta dello strumento giusto non deve essere frutto di congetture. Segui questo quadro sistematico per valutare la tua applicazione specifica e selezionare la geometria ottimale per il tuo prossimo lavoro.
R: Sebbene possibile per lavori leggeri o hobbisti, gli utensili per il taglio dei metalli in genere hanno troppe scanalature. Ciò porta a una scarsa evacuazione dei trucioli, alla combustione nel legno e alla fusione nella plastica. Se costretti a utilizzarli, le velocità di avanzamento e gli RPM devono essere regolati drasticamente per evitare guasti immediati.
R: Le punte in metallo duro integrale a scanalatura singola (O-flute) sono la scelta migliore in assoluto. La loro geometria unica fornisce gole massicce. Ciò consente loro di espellere rapidamente i trucioli e previene l'accumulo di calore indotto dall'attrito che causa la fusione e la saldatura dell'acrilico sull'utensile.
R: Il compensato ha delicate impiallacciature su entrambi i lati. Una punta a compressione presenta angoli di taglio opposti. La punta con taglio verso l'alto tira verso l'alto il rivestimento inferiore, mentre il gambo con taglio verso il basso spinge verso il basso il rivestimento superiore. Ciò impedisce lo strappo simultaneo su entrambe le superfici.
R: La geometria specifica di un cutter a coda di pesce presenta un leggero angolo verso l'interno sulla punta. Questo design consente tagli a tuffo puliti e con fondo piatto direttamente nei prodotti in fogli. Taglia il materiale in modo pulito senza strappare il rivestimento superficiale durante l'entrata.
R: Consigliamo vivamente i design a 2 o 3 scanalature per MDF. Queste configurazioni bilanciano perfettamente la necessità di una finitura del bordo liscia con un'adeguata rimozione dei trucioli. L'MDF produce polvere densa e abrasiva, quindi mantenere una distanza adeguata è fondamentale per prevenire bruciature.
R: La saldatura dei trucioli è causata da un'eccessiva generazione di calore. Si verifica quando i giri del mandrino sono troppo alti, le velocità di avanzamento sono troppo lente e il gioco della scanalatura è inadeguato. La plastica si scioglie per attrito e si fonde nuovamente sull'utensile o sul bordo tagliato.
R: Prevenire la delaminazione utilizzando geometrie discendenti o di compressione. Questi design spingono le fibre abrasive verso il basso durante il taglio. Assicurati sempre che il tuo strumento sia estremamente nitido. I bordi opachi tirano e strappano le fibre invece di tagliarle in modo netto. Inoltre, aumenta i tagli anziché precipitare verso il basso.