Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-16 Origen: Sitio
El mecanizado de acero inoxidable presenta desafíos mecánicos específicos en el taller. El material tiene baja conductividad térmica y una alta tendencia al endurecimiento por trabajo. Estas propiedades físicas hacen que la geometría de la herramienta sea un punto de falla principal durante las operaciones de fresado. Seleccionar un número de canales incorrecto resulta directamente en una mala evacuación de virutas, rotura de herramientas, desgaste prematuro de los bordes y piezas desechadas. Estas fallas aumentan los costos de herramientas y extienden los tiempos de ciclo.
Si bien existen reglas generales tradicionales, las estrategias modernas de trayectoria de herramientas, como el fresado de alta eficiencia (HEM), han cambiado la forma en que abordamos la eliminación de material. Debe hacer coincidir la estructura física de la herramienta con la dinámica de corte específica de la ruta programada. Esta guía proporciona un marco técnico para seleccionar el número exacto de canales según el tipo de operación, la rigidez de la máquina, el alcance de la herramienta y los objetivos de tasa de eliminación de material (MRR).
Las aleaciones de acero inoxidable, particularmente los grados austeníticos de la serie 300 como 304 y 316, poseen una conductividad térmica deficiente. Cuando se mecaniza aluminio o acero con bajo contenido de carbono, la viruta absorbe la gran mayoría del calor generado por la acción de corte. La viruta aleja ese calor de la zona de corte. El acero inoxidable se comporta de manera diferente. Absorbe significativamente menos calor, forzando la carga térmica directamente a la herramienta de corte y a la propia pieza de trabajo.
El número de flautas dicta el ciclo térmico de la fresa. El número de filos de corte determina la proporción exacta de tiempo que el filo pasa en contacto con el material generando calor en comparación con la rotación a través del aire o el refrigerante. Un mayor número de flautas significa que cada filo de corte individual pasa menos tiempo enfriándose antes de volver a entrar en el corte. Si la herramienta no tiene el tiempo de enfriamiento adecuado, se produce un choque térmico y una rápida degradación de los bordes. Debe equilibrar la necesidad de altas velocidades de avance con la capacidad de la herramienta para disipar cargas térmicas.
El endurecimiento por trabajo es la variable más destructiva al fresar aleaciones inoxidables. Si el filo roza el material en lugar de cortarlo limpiamente, la capa superficial se endurece inmediatamente. Las pasadas posteriores impactan una superficie significativamente más dura que el material base, destruyendo el filo instantáneamente. Cuando el radio del filo es mayor que el espesor real de la viruta, la herramienta comprime el material. Esta compresión altera la estructura del grano, aumentando la dureza de la superficie.
El número de canales afecta directamente la velocidad de avance requerida para evitar esta acción de fricción. Para mantener una carga de viruta adecuada, la máquina debe alimentar la herramienta a una velocidad específica. Las herramientas con mayor número de ranuras requieren velocidades de avance de mesa significativamente más altas para mantener la misma carga de viruta por diente. Si la máquina no puede alcanzar o mantener estas velocidades de avance, el espesor de la viruta cae por debajo del radio del filo.
Para evitar el endurecimiento por trabajo en el piso del taller, siga estos pasos:
El diseño de herramientas es siempre un compromiso entre la rigidez del núcleo y la capacidad de evacuación de virutas. El diámetro del núcleo determina la resistencia de la herramienta a la deflexión bajo cargas laterales pesadas. Los valles de las flautas, o gargantas, determinan cuánto espacio físico existe para evacuar el material cortado. Al aumentar el diámetro del núcleo se encogen las gargantas, mientras que al profundizarlas se debilita el núcleo. Una herramienta estándar de 4 flautas normalmente utiliza un diámetro de núcleo que es aproximadamente del 60 % al 65 % del diámetro exterior de la herramienta.
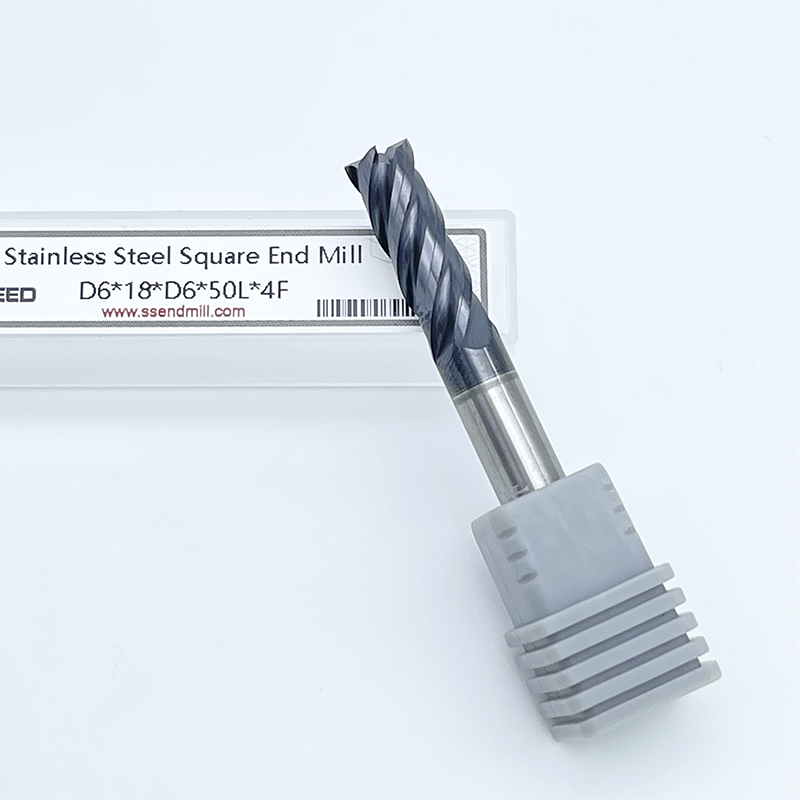
Durante décadas, Las fresas de cuatro canales para acero inoxidable han servido como estándar fundamental porque logran el equilibrio matemático óptimo. Una geometría de 4 flautas retiene suficiente espesor del núcleo para resistir las altas fuerzas de corte necesarias para cortar acero inoxidable. Al mismo tiempo, proporciona gargantas lo suficientemente grandes como para evacuar las virutas fibrosas y duras características del material. Este equilibrio evita que la herramienta se rompa bajo carga y al mismo tiempo evita que las virutas se acumulen en las ranuras.
La configuración de 4 flautas sobresale en la programación tradicional de corte pesado donde la herramienta ocupa un gran porcentaje de su diámetro. Las operaciones de ranurado estándar, donde la profundidad radial de corte es igual al diámetro de la herramienta (1xD), exigen una enorme eliminación de virutas. En estos cortes confinados, las virutas no tienen adónde ir más que por las flautas. Una herramienta de 4 flautas proporciona el espacio de evacuación necesario para evitar que se vuelvan a cortar virutas, lo que de otro modo conduciría a una falla inmediata de la herramienta.
El desbaste pesado y el perfilado general también se benefician de esta geometría. Cuando se utilizan equipos CNC más antiguos que carecen de la velocidad de procesamiento para trayectorias dinámicas de herramientas, se recurre a cortes más pesados y más lentos. El núcleo robusto y las gargantas espaciosas de una herramienta de 4 flautas manejan estos parámetros tradicionales de manera confiable. Sin embargo, estas herramientas enfrentan limitaciones estrictas al intentar pasadas de acabado de alta velocidad o estrategias modernas de fresado dinámico, donde menos canales limitan la velocidad de avance máxima alcanzable.
Las flautas estándar a menudo tienen problemas con las virutas largas y continuas producidas por ciertos grados de acero inoxidable. Para combatir esto, los fabricantes desarrollaron fresas de desbaste dentadas o de mazorca de maíz. Estas herramientas especializadas cuentan con muescas en los bordes cortantes, diseñadas específicamente para romper el chip en pedazos pequeños y manejables en lugar de permitir que forme una cadena continua.
Estos desbastadores generalmente se fabrican en configuraciones de 4 o 5 flautas. Al romper la viruta en su origen, la herramienta reduce drásticamente el volumen de material que ocupa la garganta en un momento dado. Esta ventaja mecánica elimina los riesgos de empaquetamiento de virutas normalmente asociados con altas tasas de eliminación de material en acero inoxidable. Las fresas de desbaste le permiten empujar la herramienta con más fuerza y profundidad, maximizando la eficiencia del desbaste antes de utilizar una fresa estándar para la pasada de acabado final.
El software CAM moderno ha popularizado el fresado de alta eficiencia (HEM), una estrategia que cambia fundamentalmente la forma en que las herramientas se acoplan a la pieza de trabajo. HEM utiliza una profundidad de corte radial (RDOC) muy baja combinada con una profundidad de corte axial (ADOC) muy alta. En lugar de realizar cortes anchos y poco profundos, HEM realiza cortes estrechos y profundos. Este enfoque distribuye el desgaste de la herramienta de manera uniforme a lo largo de toda la ranura en lugar de localizarlo en la punta.
Cuando el RDOC cae por debajo del 50% del diámetro de la herramienta, se produce un fenómeno llamado adelgazamiento radial de la viruta. El espesor real de la viruta es significativamente menor que el avance por diente programado. Por ejemplo, con un compromiso radial del 10%, el espesor real de la viruta es aproximadamente el 60% del avance programado. Para compensar y mantener una carga de viruta adecuada, debe aumentar drásticamente la velocidad de avance de la mesa. Aquí es donde dominan las herramientas de 5 y 6 flautas. Debido a que el corte estrecho produce una viruta pequeña y muy delgada, ya no es necesario un espacio enorme en la garganta. El mayor número de canales permite que la máquina funcione a velocidades de avance exponencialmente más altas sin sobrecargar ningún filo individual.
La calidad del acabado de la superficie está directamente relacionada con la distancia que avanza la herramienta por revolución y el número de filos cortantes que atacan el material. Al terminar, el objetivo es minimizar la altura del festón que deja la rotación de la herramienta. Un mayor número de canales logra acabados superiores porque colocan más bordes cortantes en la pieza de trabajo por revolución, lo que permite un perfil de superficie más suave.
Las herramientas con 6, 7 o incluso 9 canales están estrictamente reservadas para estas pasadas de acabado. Durante una operación de acabado, la tasa de eliminación de material es mínima, lo que significa que la evacuación de virutas es una preocupación insignificante. El requisito principal es una rigidez extrema de la herramienta para evitar la deflexión, que provoca imprecisiones dimensionales y vibraciones en la superficie. El enorme diámetro del núcleo de las herramientas de canal alto proporciona esta rigidez necesaria, asegurando que la herramienta se mantenga perfectamente fiel a la trayectoria programada.
La implementación de herramientas de flauta alta requiere una disciplina estricta con respecto al compromiso de la trayectoria de la herramienta. El modo de falla principal para las fresas de mango de 5 y 6 flautas es el empaque de virutas. Debido a que el diámetro del núcleo es tan grande, las gargantas son extremadamente poco profundas. Si intenta introducir una herramienta de 6 flautas en un corte de ranura pesado o en un bolsillo interno estrecho, las virutas se atascarán instantáneamente dentro de las flautas.
Una vez que las virutas se acumulan en las gargantas, la herramienta deja de cortar y comienza a extruir el material. Esto provoca irritación inmediata, donde el acero inoxidable se suelda por fricción al filo de carburo. A los pocos segundos de que esto ocurra, la carga de torsión excede los límites estructurales de la herramienta, rompiendo la fresa del husillo. Las herramientas de flauta alta deben restringirse a trayectorias de acoplamiento radial bajo donde las virutas puedan escapar fácilmente de la zona de corte.
Parámetros operativos por configuración de flauta
| Conteo de flautas | Aplicación primaria | Compromiso radial (RDOC) | Nivel de rigidez del núcleo | Capacidad de evacuación de viruta |
|---|---|---|---|---|
| 3 flautas | Ranuras estrechas y profundas | 100% (ranuración) | Bajo | Máximo |
| 4 flautas | Propósito general, desbaste pesado | 25% - 100% | Medio | Alto |
| 5 flautas | Desbaste dinámico (HEM) | 10% - 25% | Alto | Moderado |
| 6+ flautas | Acabado, perfilería muy ligera. | < 10% | Máximo | Bajo |
Un error común entre los programadores novatos es que las herramientas con una gran separación de virutas resolverán los problemas de empaquetamiento de virutas en materiales resistentes. En el mecanizado de aluminio, las herramientas de 2 y 3 canales son el estándar absoluto porque el aluminio es blando, se corta fácilmente y produce volúmenes masivos de virutas que requieren gargantas profundas para su evacuación. Aplicar esta lógica al acero inoxidable es un error costoso.
La mecánica de falla de una herramienta de dos filos en acero inoxidable es sencilla. El acero inoxidable requiere una inmensa fuerza de corte para cortarlo. Una herramienta de 2 flautas posee un núcleo muy delgado, a menudo menos del 50% del diámetro exterior, para acomodar sus grandes gargantas. Cuando este núcleo débil encuentra las altas fuerzas de corte requeridas para el acero inoxidable, la herramienta se deforma severamente. La deflexión de la herramienta sigue la fórmula de longitud al cubo sobre el diámetro a la cuarta potencia. Esto significa que el diámetro del núcleo es el factor más importante en la rigidez de la herramienta. La deflexión provoca un ruido armónico agresivo, astillamiento inmediato de los bordes y fallas rápidas de la herramienta. Las herramientas de 2 flautas simplemente carecen de la integridad estructural necesaria para sobrevivir a las demandas mecánicas de las aleaciones de acero inoxidable.
Mientras que las herramientas de 2 flautas son completamente inadecuadas para el acero inoxidable, las herramientas de 3 flautas ocupan un nicho muy específico y poco común. En casos de bordes extremos que involucran ranuras muy profundas y estrechas, las herramientas estándar de 4 canales aún pueden acumular virutas a pesar de su geometría equilibrada. Cuando la profundidad de la ranura excede los parámetros estándar, hacer que el refrigerante llegue a la zona de corte y evacuar las virutas del canal profundo se vuelve casi imposible.
En estos escenarios tan específicos, una herramienta de 3 flautas sirve como compromiso híbrido. Proporciona un volumen de evacuación de viruta significativamente mejor que una herramienta de 4 flautas y, al mismo tiempo, mantiene la rigidez del núcleo suficiente para sobrevivir al corte. La utilización de una herramienta de 3 flautas en acero inoxidable requiere una sujeción extremadamente rígida, un husillo de máquina robusto y un refrigerante pesado a alta presión para lavar la ranura profunda de forma continua. No es una solución de uso general, sino más bien una solución específica para las ranuras problemáticas.
El proceso de selección comienza analizando la estrategia CAM. La programación tradicional de corte pesado exige un recuento de flautas más bajo. Si la trayectoria de la herramienta implica hundimiento, ranurado de ancho completo o pasos pesados que exceden el 30% del diámetro de la herramienta, es obligatoria una fresa de extremo de 4 flautas para manejar el volumen de viruta.
Por el contrario, las trayectorias de fresado dinámicas o trocoidales modernas exigen un mayor número de canales. Si el software CAM genera trayectorias de herramientas de pelado con un compromiso radial del 5% al 15%, la utilización de una herramienta de 4 flautas deja una enorme productividad sobre la mesa. En estos caminos dinámicos, las herramientas de 5 y 6 canales deben ser la opción predeterminada, lo que permite al programador llevar las velocidades de avance de la mesa al límite máximo confiable de la máquina.
El recuento de flautas no se puede evaluar en el vacío. Debe combinarse con la longitud de corte (LOC) correcta. La regla fundamental del fresado de aleaciones resistentes es minimizar el LOC a solo lo estrictamente necesario para completar la característica. La deflexión de la herramienta aumenta exponencialmente con la longitud. Una herramienta que tiene el doble de longitud se desviará ocho veces más bajo la misma carga.
La combinación de un número elevado de flautas con una longitud de flauta innecesariamente larga exacerba el parloteo armónico. Si bien el alto número de flautas proporciona un núcleo más grueso, la longitud excesiva anula esa rigidez. Al mecanizar cajeras profundas en acero inoxidable, se deben utilizar herramientas con mango aliviado. Estas herramientas presentan una longitud de corte corta en la punta, seguida de un cuello de diámetro reducido que proporciona alcance sin la debilidad de las flautas extendidas.
Las capacidades físicas de la máquina CNC dictan la selección de herramientas tanto como el material de la pieza de trabajo. Las herramientas de flauta alta requieren altas velocidades de avance para mantener cargas mínimas de viruta. Si una herramienta de 6 flautas requiere una velocidad de avance de 250 pulgadas por minuto para evitar el endurecimiento, la máquina debe ser capaz de interpolar con precisión geometría compleja a esa velocidad.
Las máquinas más antiguas a menudo carecen de las capacidades de aceleración y desaceleración del servo para mantener altas velocidades de avance en curvas cerradas. Cuando la máquina reduce la velocidad para recorrer una esquina, la carga de viruta disminuye, la herramienta roza y el acero inoxidable se endurece. Si la máquina carece de rigidez dinámica o velocidad de procesamiento, debe volver a reducir el número de canales para mantener las velocidades de alimentación dentro del entorno operativo del equipo.
La densidad de la flauta se correlaciona directamente con el método de entrega de refrigerante requerido. Al seleccionar fresas para acero inoxidable , debe evaluar sus sistemas de refrigeración. Un número elevado de flautas crea gargantas pequeñas y densas. Quitar las virutas de estos espacios confinados requiere una fuerza mecánica significativa.
El refrigerante de inundación estándar suele ser insuficiente para herramientas de 5 y 6 flautas colocadas en cavidades profundas. El refrigerante se acumula en la cavidad y no logra eliminar las virutas de la zona de corte. Es obligatorio utilizar refrigerante a través del husillo (TSC) a alta presión, que a menudo funciona a 1000 PSI, o ráfagas de aire programables agresivas. Estos sistemas expulsan virutas de las pequeñas gargantas antes de que la herramienta vuelva a girar hacia el corte. Si no se dispone de evacuación de alta presión, debe reducir el número de canales para proporcionar rutas físicas de escape más grandes para las astillas.
Seleccionar el número de canales correcto es solo el primer paso para optimizar la geometría de la herramienta. Las herramientas simétricas, donde las flautas están espaciadas exactamente por igual alrededor de la circunferencia, generan impactos rítmicos cuando cada filo golpea el material. En aleaciones resistentes como el acero inoxidable, este ritmo rápidamente se convierte en una frecuencia resonante, lo que provoca un ruido armónico que destruye los acabados de las superficies y rompe los bordes de carburo.
Para mitigar esto, las fresas de extremo premium utilizan geometrías de hélice y paso variables. El paso variable altera el espacio entre los bordes cortantes. Por ejemplo, una herramienta de 4 flautas podría tener una indexación de 88 grados, 92 grados, 89 grados y 91 grados. La hélice variable altera el ángulo de la flauta a medida que sube en espiral por la herramienta. Estas irregularidades intencionadas interrumpen la sincronización de los impactos, evitando que se formen frecuencias resonantes. Al mecanizar acero inoxidable, la geometría variable es un requisito absoluto, independientemente del número de canales elegido.
Las altas cargas térmicas generadas por el acoplamiento de múltiples canales requieren recubrimientos superficiales avanzados para proteger el sustrato de carburo. El carburo sin recubrimiento se degrada rápidamente cuando se expone al calor y la abrasión del acero inoxidable. Los recubrimientos para herramientas actúan como una barrera térmica y proporcionan lubricidad para evitar la acumulación de bordes.
El nitruro de aluminio y titanio (AlTiN) y el nitruro de titanio y aluminio (TiAlN) son los recubrimientos estándar para aplicaciones de acero inoxidable. Estos recubrimientos prosperan en ambientes con altas temperaturas. A medida que la herramienta se calienta durante el corte, el aluminio del revestimiento se oxida a unos 800 grados centígrados. Esto forma una capa microscópica de óxido de aluminio que protege el carburo del choque térmico. Combinar el número de flautas correcto con un recubrimiento de AlTiN garantiza que la herramienta pueda sobrevivir a los parámetros agresivos de las estrategias HEM modernas.
Cuando las herramientas fallan prematuramente, el modo de falla proporciona evidencia directa de desajuste geométrico. Debes inspeccionar las herramientas desgastadas o rotas para ajustar tus estrategias con precisión.
R: Las fresas de extremo de 2 flautas tienen un núcleo muy débil diseñado para una evacuación masiva de virutas en materiales blandos como el aluminio. Cuando se aplican al acero inoxidable, las altas fuerzas de corte provocan una deflexión inmediata, un fuerte ruido y una rápida rotura de la herramienta.
R: Las herramientas de 6 flautas tienen núcleos muy grandes y gargantas poco profundas. Si las introduce en cavidades confinadas o en cortes radiales pesados, las virutas no pueden escapar e inmediatamente se acumulan en las ranuras. Esto hace que la herramienta se quiebre y se rompa. Restrinja las herramientas de 6 flautas a pasadas de acabado ligeras o fresado dinámico de bajo compromiso.
R: El adelgazamiento radial de la viruta se produce cuando la profundidad de corte radial es inferior al 50 % del diámetro de la herramienta. El espesor real de la viruta se vuelve menor que el avance por diente programado. Debe aumentar la velocidad de avance para mantener la carga de viruta adecuada y evitar que la herramienta frote y endurezca el acero inoxidable.
R: Si bien no son estrictamente necesarias para todas las operaciones, las fresas de desbaste con bordes dentados son muy recomendables para la eliminación de material pesado. Rompen las virutas fibrosas de acero inoxidable en trozos pequeños, evitando que se acumule la viruta y permitiendo parámetros de desbaste mucho más agresivos.
R: El paso variable altera el espacio entre los bordes cortantes. En lugar de golpear el material con un ritmo perfecto, el espaciado desigual interrumpe la sincronización de los impactos. Esto evita que se formen frecuencias resonantes, lo que elimina eficazmente las vibraciones armónicas y prolonga la vida útil de la herramienta.
R: Los recubrimientos de AlTiN (nitruro de aluminio y titanio) o TiAlN son óptimos. Estos recubrimientos están diseñados para aplicaciones de alta temperatura. A medida que la herramienta se calienta, el recubrimiento forma una capa de óxido de aluminio que protege el sustrato de carburo del choque térmico y el desgaste.