Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-16 Origine: Sito
La lavorazione dell’acciaio inossidabile presenta sfide meccaniche specifiche in officina. Il materiale ha una bassa conduttività termica e un'elevata tendenza all'incrudimento. Queste proprietà fisiche rendono la geometria dell'utensile un punto di guasto primario durante le operazioni di fresatura. La selezione di un numero di scanalature errato comporta direttamente una scarsa evacuazione del truciolo, rottura dell'utensile, usura prematura del tagliente e scarti di parti. Questi guasti aumentano i costi degli utensili e prolungano i tempi di ciclo.
Sebbene esistano regole pratiche tradizionali, le moderne strategie di percorso utensile come la fresatura ad alta efficienza (HEM) hanno cambiato il modo in cui affrontiamo la rimozione del materiale. È necessario adattare la struttura fisica dell'utensile alla dinamica di taglio specifica del percorso programmato. Questa guida fornisce un quadro tecnico per la selezione del numero esatto di eliche in base al tipo di operazione, alla rigidità della macchina, alla portata dell'utensile e agli obiettivi del tasso di rimozione del materiale (MRR).
Le leghe di acciaio inossidabile, in particolare i gradi austenitici della serie 300 come 304 e 316, possiedono una scarsa conduttività termica. Quando si lavora l'alluminio o l'acciaio a basso tenore di carbonio, il truciolo assorbe la maggior parte del calore generato dall'azione di taglio. Il truciolo allontana il calore dalla zona di taglio. L'acciaio inossidabile si comporta diversamente. Assorbe molto meno calore, forzando il carico termico direttamente nell'utensile da taglio e nel pezzo stesso.
Il numero delle scanalature determina il ciclo termico della fresa. Il numero di taglienti determina il rapporto esatto tra il tempo trascorso dal tagliente nel materiale che genera calore e quello trascorso ruotando nell'aria o nel refrigerante. Un numero maggiore di scanalature significa che ogni singolo tagliente impiega meno tempo a raffreddarsi prima di rientrare nel taglio. Se l'utensile non dispone di un tempo di raffreddamento adeguato, si verificano shock termico e rapido degrado dei bordi. È necessario bilanciare la necessità di velocità di avanzamento elevate con la capacità dell'utensile di dissipare i carichi termici.
L'incrudimento è la variabile più distruttiva durante la fresatura di leghe inossidabili. Se il tagliente sfrega contro il materiale anziché tranciarlo in modo netto, lo strato superficiale si indurisce immediatamente. Le passate successive hanno un impatto su una superficie molto più dura del materiale di base, distruggendo istantaneamente il tagliente. Quando il raggio del tagliente è maggiore dello spessore effettivo del truciolo, l'utensile comprime il materiale. Questa compressione altera la struttura del grano, aumentando la durezza superficiale.
Il conteggio delle scanalature influisce direttamente sulla velocità di avanzamento richiesta per prevenire questa azione di sfregamento. Per mantenere un carico di truciolo adeguato, la macchina deve alimentare l'utensile a una velocità specifica. Gli utensili con un numero maggiore di scanalature richiedono velocità di avanzamento tavola significativamente più elevate per mantenere lo stesso carico di truciolo per dente. Se la macchina non riesce a raggiungere o mantenere queste velocità di avanzamento, lo spessore del truciolo scende al di sotto del raggio del tagliente.
Per evitare l'incrudimento del lavoro in officina, attenersi alla seguente procedura:
La progettazione dell'utensile è sempre un compromesso tra rigidità del nucleo e capacità di evacuazione del truciolo. Il diametro del nucleo determina la resistenza dell'utensile alla flessione sotto carichi laterali pesanti. Le valli delle scanalature, o gole, determinano quanto spazio fisico esiste per evacuare il materiale tagliato. Aumentando il diametro del nucleo si restringono le gole, mentre l'approfondimento delle gole indebolisce il nucleo. Un utensile standard a 4 eliche utilizza in genere un diametro del nucleo compreso tra circa il 60% e il 65% del diametro esterno dell'utensile.
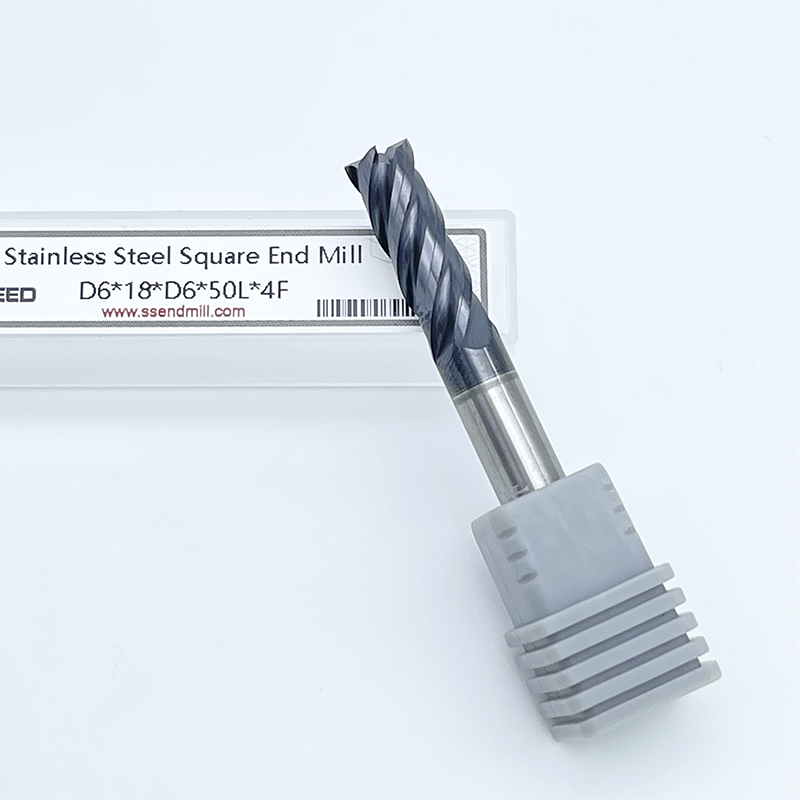
Per decenni, Le frese a 4 taglienti per acciaio inossidabile sono servite come standard fondamentale perché raggiungono l'equilibrio matematico ottimale. La geometria a 4 scanalature mantiene uno spessore del nucleo centrale sufficiente per resistere alle elevate forze di taglio necessarie per tagliare l'acciaio inossidabile. Allo stesso tempo, fornisce gole sufficientemente grandi per evacuare i trucioli filamentosi e tenaci caratteristici del materiale. Questo equilibrio impedisce che l'utensile si spezzi sotto carico e allo stesso tempo impedisce ai trucioli di accumularsi nelle scanalature.
La configurazione a 4 eliche eccelle nella programmazione tradizionale di taglio pesante in cui l'utensile impegna un'ampia percentuale del suo diametro. Le operazioni di scanalatura standard, in cui la profondità di taglio radiale è uguale al diametro dell'utensile (1xD), richiedono un'elevata rimozione dei trucioli. In questi tagli ristretti, i trucioli non possono andare da nessuna parte se non lungo le scanalature. Un utensile a 4 eliche fornisce lo spazio di evacuazione necessario per evitare il ritaglio dei trucioli, che altrimenti porterebbe al guasto immediato dell'utensile.
Anche la sgrossatura pesante e la profilatura generale traggono vantaggio da questa geometria. Quando si utilizzano apparecchiature CNC più vecchie che non dispongono della velocità di elaborazione per percorsi utensile dinamici, si fa affidamento su tagli più pesanti e lenti. Il nucleo robusto e le gole spaziose di uno strumento a 4 taglienti gestiscono questi parametri tradizionali in modo affidabile. Tuttavia, questi utensili devono affrontare severe limitazioni quando si tentano passate di finitura ad alta velocità o moderne strategie di fresatura dinamica, dove un numero inferiore di scanalature limita la velocità di avanzamento massima ottenibile.
Le scanalature standard spesso lottano con i trucioli lunghi e continui prodotti da alcuni gradi di acciaio inossidabile. Per contrastare questo problema, i produttori hanno sviluppato frese per sgrossatura seghettate o in pannocchia. Questi strumenti specializzati sono dotati di tacche sui taglienti, progettate specificamente per spezzare il truciolo in pezzi piccoli e maneggevoli anziché consentirgli di formare una stringa continua.
Questi sgrossatori sono generalmente prodotti in configurazioni a 4 o 5 eliche. Rompendo il truciolo alla fonte, l'utensile riduce drasticamente il volume di materiale che occupa in ogni momento la gola. Questo vantaggio meccanico elimina i rischi di compattazione dei trucioli normalmente associati alle elevate velocità di rimozione del materiale nell'acciaio inossidabile. Le frese per sgrossatura consentono di spingere l'utensile più forte e più in profondità, massimizzando l'efficienza della sgrossatura prima di utilizzare una fresa standard per la passata di finitura finale.
I moderni software CAM hanno reso popolare la fresatura ad alta efficienza (HEM), una strategia che cambia radicalmente il modo in cui gli utensili interagiscono con il pezzo. HEM utilizza una profondità di taglio radiale molto bassa (RDOC) abbinata a una profondità di taglio assiale molto elevata (ADOC). Invece di eseguire tagli larghi e superficiali, HEM esegue tagli profondi e stretti. Questo approccio distribuisce l'usura dell'utensile in modo uniforme su tutta la lunghezza della scanalatura anziché localizzarla sulla punta.
Quando l'RDOC scende al di sotto del 50% del diametro dell'utensile, si verifica un fenomeno chiamato assottigliamento radiale del truciolo. Lo spessore effettivo del truciolo diventa notevolmente inferiore all'avanzamento per dente programmato. Ad esempio, con un impegno radiale del 10%, lo spessore effettivo del truciolo è circa il 60% dell'avanzamento programmato. Per compensare e mantenere un carico di truciolo adeguato, è necessario aumentare drasticamente la velocità di avanzamento della tavola. È qui che dominano gli utensili a 5 e 6 taglienti. Poiché il taglio stretto produce un truciolo molto sottile e piccolo, non è più necessario uno spazio enorme nella gola. Il numero maggiore di scanalature consente alla macchina di funzionare a velocità di avanzamento esponenzialmente più elevate senza sovraccaricare alcun singolo tagliente.
La qualità della finitura superficiale è direttamente legata alla distanza di avanzamento dell'utensile per giro e al numero di taglienti che impegnano il materiale. Durante la finitura, l'obiettivo è ridurre al minimo l'altezza della capesante lasciata dalla rotazione dell'utensile. Un numero maggiore di scanalature consente di ottenere finiture superiori perché posizionano più taglienti sul pezzo per giro, consentendo un profilo superficiale più liscio.
A queste passate di finitura sono strettamente riservati gli utensili con 6, 7 o anche 9 taglienti. Durante un'operazione di finitura, il tasso di rimozione del materiale è minimo, il che significa che l'evacuazione dei trucioli è una preoccupazione trascurabile. Il requisito principale è l'estrema rigidità dell'utensile per evitare la flessione, che causa imprecisioni dimensionali e vibrazioni superficiali. L'enorme diametro del nucleo degli utensili a scanalatura alta fornisce questa rigidità necessaria, garantendo che l'utensile rimanga perfettamente fedele al percorso programmato.
L'implementazione di utensili ad alta scanalatura richiede una rigorosa disciplina per quanto riguarda l'impegno del percorso utensile. La principale modalità di guasto delle frese a 5 e 6 eliche è l'impaccamento dei trucioli. Poiché il diametro del nucleo è così grande, le gole sono estremamente superficiali. Se si tenta di inserire un utensile a 6 scanalature in un taglio di scanalatura pesante o in una tasca interna stretta, i trucioli si incepperanno immediatamente all'interno delle scanalature.
Una volta che i trucioli si sono accumulati nelle gole, l'utensile smette di tagliare e inizia a estrudere il materiale. Ciò provoca un grippaggio immediato, in cui l'acciaio inossidabile si salda per attrito al tagliente in metallo duro. Nel giro di pochi secondi da quando ciò si verifica, il carico di coppia supera i limiti strutturali dell'utensile, spezzando la fresa nel mandrino. Gli utensili a tagliente alto devono essere limitati a percorsi di impegno radiale basso dove i trucioli possono facilmente fuoriuscire dalla zona di taglio.
Parametri operativi per configurazione delle canne
| Conteggio delle canne | Applicazione primaria | Impegno radiale (RDOC) | Livello di rigidità del nucleo | Capacità di evacuazione truciolo |
|---|---|---|---|---|
| 3 flauti | Scanalatura profonda e stretta | 100% (Scanalatura) | Basso | Massimo |
| 4 flauti | Uso generale, sgrossatura pesante | 25% - 100% | Medio | Alto |
| 5 flauti | Sgrossatura dinamica (HEM) | 10% - 25% | Alto | Moderare |
| 6+ flauti | Finitura, profilatura molto leggera | < 10% | Massimo | Basso |
Un malinteso comune tra i programmatori alle prime armi è che gli strumenti con un'elevata rimozione dei trucioli risolveranno i problemi di imballaggio dei chip nei materiali resistenti. Nella lavorazione dell'alluminio, gli utensili a 2 e 3 scanalature rappresentano lo standard assoluto perché l'alluminio è morbido, si taglia facilmente e produce enormi volumi di trucioli che richiedono gole profonde per l'evacuazione. Applicare questa logica all’acciaio inossidabile è un errore costoso.
I meccanismi di rottura di un utensile a due taglienti in acciaio inossidabile sono semplici. L'acciaio inossidabile richiede un'enorme forza di taglio per essere tagliato. Uno strumento a 2 taglienti possiede un nucleo molto sottile, spesso inferiore al 50% del diametro esterno, per accogliere le sue grandi gole. Quando questo nucleo debole incontra le elevate forze di taglio richieste per l'acciaio inossidabile, l'utensile si deforma notevolmente. La deflessione dell'utensile segue la formula della lunghezza al cubo rispetto al diametro alla quarta potenza. Ciò significa che il diametro del nucleo è il fattore più importante nella rigidità dell'utensile. La deflessione provoca vibrazioni armoniche aggressive, scheggiatura immediata del tagliente e rapido guasto dell'utensile. Gli utensili a due taglienti semplicemente non hanno l'integrità strutturale necessaria per sopravvivere alle esigenze meccaniche delle leghe inossidabili.
Mentre gli utensili a 2 eliche sono del tutto inadatti all’acciaio inossidabile, gli utensili a 3 eliche occupano una nicchia molto specifica e rara. In casi limite estremi che coinvolgono scanalature molto profonde e strette, gli utensili standard a 4 taglienti possono comunque accumularsi trucioli nonostante la loro geometria bilanciata. Quando la profondità della cava supera i parametri standard, diventa quasi impossibile far arrivare il refrigerante fino alla zona di taglio ed evacuare i trucioli dal canale profondo.
In questi scenari altamente specifici, un utensile a 3 eliche funge da compromesso ibrido. Fornisce un volume di evacuazione truciolo significativamente migliore rispetto a un utensile a 4 eliche, pur mantenendo una rigidità del nucleo appena sufficiente per sopravvivere al taglio. L'utilizzo di un utensile a 3 scanalature in acciaio inossidabile richiede un bloccaggio del pezzo estremamente rigido, un mandrino della macchina robusto e un refrigerante pesante e ad alta pressione per lavare continuamente la fessura profonda. Non si tratta di una soluzione generica, ma piuttosto di una soluzione mirata per le scanalature problematiche.
Il processo di selezione inizia analizzando la strategia CAM. La tradizionale programmazione pesante impone un numero inferiore di flauti. Se il percorso utensile prevede lavorazioni a tuffo, scanalature a tutta larghezza o gradini pesanti che superano il 30% del diametro dell'utensile, è obbligatoria una fresa a 4 taglienti per gestire il volume del truciolo.
Al contrario, i moderni percorsi di fresatura trocoidali o dinamici richiedono un numero di scanalature più elevato. Se il software CAM genera percorsi utensile di pelatura con un impegno radiale compreso tra il 5% e il 15%, l'utilizzo di un utensile a 4 eliche lascia sul tavolo un'enorme produttività. In questi percorsi dinamici, gli utensili a 5 e 6 eliche dovrebbero essere la scelta predefinita, consentendo al programmatore di spingere le velocità di avanzamento della tavola al limite massimo affidabile della macchina.
Il conteggio dei flute non può essere valutato nel vuoto. Deve essere abbinato alla corretta Lunghezza di taglio (LOC). La regola fondamentale nella fresatura di leghe tenaci è ridurre al minimo il LOC solo a quanto strettamente necessario per completare la lavorazione. La deflessione dell'utensile aumenta esponenzialmente con la lunghezza. Uno strumento lungo il doppio avrà una flessione otto volte maggiore sotto lo stesso carico.
Combinare un numero elevato di flauti con una lunghezza di flauto inutilmente lunga esacerba le chiacchiere armoniche. Sebbene l'elevato numero di scanalature fornisca un nucleo più spesso, la lunghezza eccessiva annulla tale rigidità. Quando si lavorano tasche profonde nell'acciaio inossidabile, è necessario utilizzare utensili con gambo scarico. Questi utensili sono caratterizzati da una lunghezza di taglio corta sulla punta, seguita da un collo di diametro ridotto che fornisce una portata senza la debolezza delle scanalature estese.
Le capacità fisiche della macchina CNC determinano la scelta dell'utensile tanto quanto il materiale del pezzo da lavorare. Gli utensili a scanalatura alta richiedono velocità di avanzamento elevate per mantenere carichi di truciolo minimi. Se un utensile a 6 scanalature richiede una velocità di avanzamento di 250 pollici al minuto per evitare l'incrudimento, la macchina deve essere in grado di interpolare accuratamente geometrie complesse a quella velocità.
Le macchine più vecchie spesso non dispongono delle capacità di accelerazione e decelerazione servo per mantenere velocità di avanzamento elevate nelle curve strette. Quando la macchina rallenta per affrontare un angolo, il carico di trucioli diminuisce, l'utensile sfrega e il pezzo di acciaio inossidabile si indurisce. Se la macchina non presenta rigidità dinamica o velocità di lavorazione, è necessario ripristinare un numero di scanalature inferiore per mantenere le velocità di avanzamento entro i limiti operativi dell'attrezzatura.
La densità della scanalatura è direttamente correlata al metodo di erogazione del refrigerante richiesto. Durante la selezione frese per acciaio inossidabile , devi valutare i tuoi sistemi di raffreddamento. Un numero elevato di flauti crea gole piccole e dense. L'eliminazione dei trucioli da questi spazi ristretti richiede una notevole forza meccanica.
Il refrigerante standard è spesso insufficiente per gli utensili a 5 e 6 eliche inseriti in tasche profonde. Il refrigerante si accumula nella cavità, non riuscendo ad allontanare i trucioli dalla zona di taglio. Sono obbligatori il refrigerante attraverso il mandrino (TSC) ad alta pressione, spesso funzionante a 1000 PSI, o getti d'aria aggressivi programmabili. Questi sistemi fanno esplodere i trucioli dalle piccole gole prima che l'utensile ritorni nel taglio. Se l'evacuazione ad alta pressione non è disponibile, è necessario ridurre il numero delle scanalature per fornire vie di fuga fisiche più ampie per i trucioli.
La selezione del numero corretto di eliche è solo il primo passo per ottimizzare la geometria dell'utensile. Gli strumenti simmetrici, in cui le scanalature sono distanziate esattamente equamente attorno alla circonferenza, generano impatti ritmici quando ciascun tagliente colpisce il materiale. Nelle leghe tenaci come l'acciaio inossidabile, questo ritmo si trasforma rapidamente in una frequenza di risonanza, provocando vibrazioni armoniche che distruggono le finiture superficiali e frantumano i bordi in metallo duro.
Per mitigare questo problema, le frese premium utilizzano passo variabile e geometrie dell'elica variabili. Il passo variabile altera la spaziatura tra i taglienti. Ad esempio, uno strumento a 4 taglienti potrebbe avere un'indicizzazione a 88 gradi, 92 gradi, 89 gradi e 91 gradi. L'elica variabile altera l'angolo della scanalatura mentre si muove a spirale lungo l'utensile. Queste irregolarità intenzionali interrompono la tempistica degli impatti, impedendo la formazione di frequenze di risonanza. Quando si lavora l'acciaio inossidabile, la geometria variabile è un requisito assoluto, indipendentemente dal numero di scanalature scelte.
Gli elevati carichi termici generati dall'impegno multi-elica richiedono rivestimenti superficiali avanzati per proteggere il substrato in carburo. Il carburo non rivestito si degrada rapidamente se esposto al calore e all'abrasione dell'acciaio inossidabile. I rivestimenti degli utensili agiscono come una barriera termica e forniscono proprietà lubrificanti per prevenire la formazione del tagliente di riporto.
Il nitruro di alluminio e titanio (AlTiN) e il nitruro di titanio e alluminio (TiAlN) sono i rivestimenti standard per le applicazioni inossidabili. Questi rivestimenti prosperano in ambienti ad alto calore. Poiché l'utensile si riscalda durante il taglio, l'alluminio nel rivestimento si ossida a circa 800 gradi Celsius. Questo forma uno strato microscopico di ossido di alluminio, che protegge il carburo dallo shock termico. L'abbinamento del giusto numero di scanalature con un rivestimento AlTiN garantisce che l'utensile possa sopravvivere ai parametri aggressivi delle moderne strategie HEM.
Quando gli strumenti si guastano prematuramente, la modalità di guasto fornisce la prova diretta della mancata corrispondenza geometrica. È necessario ispezionare gli strumenti usurati o rotti per adattare accuratamente le proprie strategie.
R: Le frese a candela n. 2 eliche hanno un nucleo molto debole, progettato per una massiccia evacuazione del truciolo in materiali teneri come l'alluminio. Quando applicate all'acciaio inossidabile, le elevate forze di taglio causano deflessione immediata, forti vibrazioni e rapida rottura dell'utensile.
R: Gli utensili a 6 taglienti hanno nuclei molto grandi e gole poco profonde. Se li si infilano in tasche ristrette o in tagli radiali pesanti, i trucioli non possono fuoriuscire e si accumulano immediatamente nelle scanalature. Ciò fa sì che lo strumento si rompa e si spezzi. Limita gli utensili a 6 taglienti a passate di finitura leggere o fresatura dinamica a basso impegno.
R: L'assottigliamento radiale del truciolo si verifica quando la profondità di taglio radiale è inferiore al 50% del diametro dell'utensile. Lo spessore effettivo del truciolo diventa inferiore all'avanzamento per dente programmato. È necessario aumentare la velocità di avanzamento per mantenere il carico di truciolo adeguato ed evitare che l'utensile sfreghi e indurisca l'acciaio inossidabile.
R: Sebbene non siano strettamente necessarie per tutte le operazioni, le frese per sgrossatura con bordi seghettati sono altamente consigliate per la rimozione di materiale pesante. Essi rompono i trucioli fibrosi di acciaio inossidabile in piccoli pezzi, impedendo l'impaccamento dei trucioli e consentendo parametri di sgrossatura molto più aggressivi.
R: Il passo variabile altera la spaziatura tra i taglienti. Invece di colpire il materiale con un ritmo perfetto, la spaziatura irregolare interrompe il ritmo degli impatti. Ciò impedisce la formazione di frequenze di risonanza, eliminando efficacemente le vibrazioni armoniche e prolungando la durata dell'utensile.
R: I rivestimenti AlTiN (nitruro di alluminio e titanio) o TiAlN sono ottimali. Questi rivestimenti sono progettati per applicazioni ad alta temperatura. Quando l'utensile si riscalda, il rivestimento forma uno strato di ossido di alluminio che protegge il substrato in carburo dallo shock termico e dall'usura.