Visualizações: 0 Autor: Editor do site Horário de publicação: 16/08/2026 Origem: Site
A usinagem de aço inoxidável apresenta desafios mecânicos específicos no chão de fábrica. O material possui baixa condutividade térmica e alta tendência ao endurecimento por trabalho. Estas propriedades físicas tornam a geometria da ferramenta um ponto de falha primário durante as operações de fresamento. A seleção de uma contagem incorreta de canais resulta diretamente em mau escoamento de cavacos, quebra de ferramenta, desgaste prematuro da aresta e peças descartadas. Essas falhas aumentam os custos com ferramentas e prolongam os tempos de ciclo.
Embora existam regras práticas tradicionais, as estratégias modernas de caminho da ferramenta, como o Fresamento de Alta Eficiência (HEM), mudaram a forma como abordamos a remoção de material. Você deve combinar a estrutura física da ferramenta com a dinâmica de corte específica do caminho programado. Este guia fornece uma estrutura técnica para selecionar a contagem exata de canais com base no tipo de operação, rigidez da máquina, alcance da ferramenta e metas de taxa de remoção de material (MRR).
As ligas de aço inoxidável, especialmente as classes austeníticas da série 300, como 304 e 316, possuem baixa condutividade térmica. Quando você usina alumínio ou aço com baixo teor de carbono, o cavaco absorve a grande maioria do calor gerado pela ação de cisalhamento. O chip transporta esse calor para longe da zona de corte. O aço inoxidável se comporta de maneira diferente. Ele absorve significativamente menos calor, forçando a carga térmica diretamente na ferramenta de corte e na própria peça.
A contagem de canais determina o ciclo térmico da fresa de topo. O número de arestas de corte determina a proporção exata de tempo que a aresta passa engajada no material gerando calor versus girando através do ar ou refrigerante. Uma contagem de canais mais alta significa que cada aresta de corte individual gasta menos tempo esfriando antes de entrar novamente no corte. Se a ferramenta não tiver tempo de resfriamento adequado, ocorrerá choque térmico e rápida degradação da borda. Você deve equilibrar a necessidade de altas taxas de avanço com a capacidade da ferramenta de dissipar cargas térmicas.
O endurecimento por trabalho é a variável mais destrutiva no fresamento de ligas inoxidáveis. Se a aresta de corte esfregar contra o material em vez de cortá-lo de forma limpa, a camada superficial endurece imediatamente. As passagens subsequentes impactam uma superfície significativamente mais dura do que o material de base, destruindo a aresta de corte instantaneamente. Quando o raio da aresta de corte é maior que a espessura real do cavaco, a ferramenta comprime o material. Esta compressão altera a estrutura do grão, aumentando a dureza da superfície.
A contagem de canais afeta diretamente a taxa de alimentação necessária para evitar essa ação de fricção. Para manter uma carga de cavacos adequada, a máquina deve alimentar a ferramenta a uma taxa específica. Ferramentas com contagens de canais mais altas exigem taxas de avanço da mesa significativamente mais altas para manter a mesma carga de cavacos por dente. Se a máquina não conseguir atingir ou manter essas taxas de avanço, a espessura do cavaco cairá abaixo do raio da aresta de corte.
Para evitar o endurecimento no chão de fábrica, siga estas etapas:
O projeto da ferramenta é sempre um compromisso entre a rigidez do núcleo e a capacidade de evacuação de cavacos. O diâmetro do núcleo determina a resistência da ferramenta à deflexão sob cargas laterais pesadas. Os vales das estrias, ou gargantas, determinam quanto espaço físico existe para evacuar o material cisalhado. Aumentar o diâmetro do núcleo encolhe as gargantas, enquanto aprofundá-las enfraquece o núcleo. Uma ferramenta padrão de 4 canais normalmente utiliza um diâmetro de núcleo que é aproximadamente 60% a 65% do diâmetro externo da ferramenta.
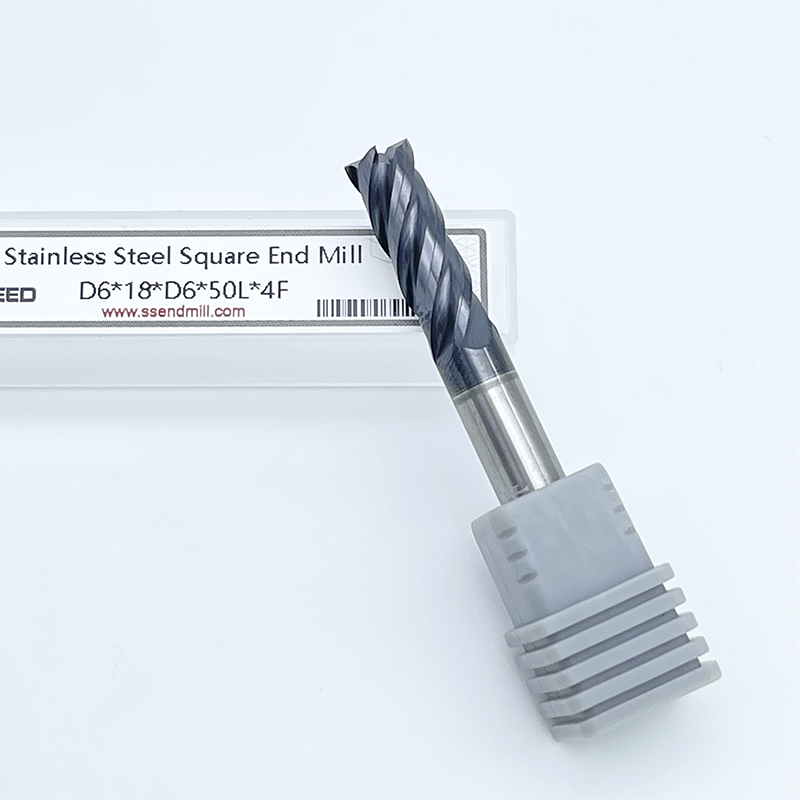
Durante décadas, As fresas de topo de 4 canais para aço inoxidável serviram como padrão fundamental porque atingem o equilíbrio matemático ideal. Uma geometria de 4 canais retém espessura da alma do núcleo suficiente para resistir às altas forças de cisalhamento necessárias para cortar aço inoxidável. Ao mesmo tempo, fornece gargantas grandes o suficiente para evacuar os cavacos fibrosos e resistentes característicos do material. Este equilíbrio evita que a ferramenta quebre sob carga e, ao mesmo tempo, evita que os cavacos se acumulem nos canais.
A configuração de 4 canais se destaca na programação tradicional de corte pesado, onde a ferramenta engata uma grande porcentagem de seu diâmetro. As operações de canal padrão, onde a profundidade radial de corte é igual ao diâmetro da ferramenta (1xD), exigem grande folga de cavacos. Nesses cortes confinados, os cavacos não têm para onde ir, a não ser subir pelas estrias. Uma ferramenta de 4 canais fornece o espaço de evacuação necessário para evitar o novo corte de cavacos, o que de outra forma levaria à falha imediata da ferramenta.
O desbaste pesado e o perfilamento geral também se beneficiam desta geometria. Ao utilizar equipamentos CNC mais antigos que não possuem velocidade de processamento para caminhos de ferramentas dinâmicos, você depende de cortes mais pesados e mais lentos. O núcleo robusto e os espaços espaçosos de uma ferramenta de 4 canais lidam com esses parâmetros tradicionais de forma confiável. No entanto, essas ferramentas enfrentam limitações estritas ao tentar passes de acabamento em alta velocidade ou estratégias modernas de fresamento dinâmico, onde menos canais limitam a taxa de avanço máxima alcançável.
Os canais padrão muitas vezes lutam com os cavacos longos e contínuos produzidos por certos tipos de aço inoxidável. Para combater isso, os fabricantes desenvolveram fresas de topo serrilhadas ou de desbaste em espiga de milho. Essas ferramentas especializadas apresentam entalhes nas arestas de corte, projetados especificamente para quebrar o cavaco em pedaços pequenos e gerenciáveis, em vez de permitir que ele forme uma sequência contínua.
Esses desbastes são normalmente fabricados em configurações de 4 ou 5 canais. Ao quebrar o cavaco na fonte, a ferramenta reduz drasticamente o volume de material que ocupa a garganta a qualquer momento. Esta vantagem mecânica elimina os riscos de empacotamento de cavacos normalmente associados às altas taxas de remoção de material em aço inoxidável. As fresas de topo para desbaste permitem que você empurre a ferramenta com mais força e profundidade, maximizando a eficiência do desbaste antes de usar uma fresa de topo padrão para a passagem de acabamento final.
O software CAM moderno popularizou o Fresamento de Alta Eficiência (HEM), uma estratégia que muda fundamentalmente a forma como as ferramentas envolvem a peça de trabalho. O HEM utiliza uma profundidade de corte radial muito baixa (RDOC) combinada com uma profundidade de corte axial muito alta (ADOC). Em vez de fazer cortes rasos e largos, o HEM faz cortes profundos e estreitos. Essa abordagem distribui o desgaste da ferramenta uniformemente por todo o comprimento do canal, em vez de localizá-lo na ponta.
Quando o RDOC cai abaixo de 50% do diâmetro da ferramenta, ocorre um fenômeno chamado afinamento radial dos cavacos. A espessura real do cavaco torna-se significativamente menor que o avanço programado por dente. Por exemplo, com um engate radial de 10%, a espessura real do cavaco é de aproximadamente 60% do avanço programado. Para compensar e manter uma carga de cavacos adequada, você deve aumentar drasticamente a taxa de avanço da mesa. É aqui que as ferramentas de 5 e 6 flautas dominam. Como o corte estreito produz um cavaco muito fino e pequeno, não é mais necessário um enorme espaço na garganta. A contagem mais alta de canais permite que a máquina opere com taxas de avanço exponencialmente mais altas sem sobrecarregar nenhuma aresta de corte individual.
A qualidade do acabamento superficial está diretamente ligada à distância que a ferramenta avança por rotação e ao número de arestas de corte que aderem ao material. Ao finalizar, o objetivo é minimizar a altura da vieira deixada pela rotação da ferramenta. Contagens mais altas de canais proporcionam acabamentos superiores porque colocam mais arestas de corte na peça de trabalho por rotação, permitindo um perfil de superfície mais suave.
Ferramentas com 6, 7 ou mesmo 9 canais são estritamente reservadas para estes passes de acabamento. Durante uma operação de acabamento, a taxa de remoção de material é mínima, o que significa que o escoamento de cavacos é uma preocupação insignificante. O principal requisito é a extrema rigidez da ferramenta para evitar deflexões, que causam imprecisões dimensionais e trepidação superficial. O enorme diâmetro do núcleo das ferramentas de canal alto proporciona a rigidez necessária, garantindo que a ferramenta permaneça perfeitamente fiel ao caminho programado.
A implantação de ferramentas de alto nível requer disciplina rigorosa em relação ao envolvimento do caminho da ferramenta. O principal modo de falha para fresas de topo de 5 e 6 canais é o empacotamento de cavacos. Como o diâmetro do núcleo é muito grande, as gargantas são extremamente rasas. Se você tentar inserir uma ferramenta de 6 canais em um corte de canal pesado ou em um compartimento interno apertado, os cavacos ficarão presos instantaneamente dentro dos canais.
Depois que os cavacos são acumulados nas gargantas, a ferramenta para de cortar e começa a extrusar o material. Isso causa escoriações imediatas, onde o aço inoxidável se solda por fricção à aresta de corte de metal duro. Segundos após isso ocorrer, a carga de torque excede os limites estruturais da ferramenta, quebrando a fresa de topo do fuso. Ferramentas com canais altos devem ser restritas a caminhos de engate radiais baixos, onde os cavacos podem escapar facilmente da zona de corte.
Parâmetros operacionais por configuração de canal
| Contagem de canais | de aplicação primária (RDOC) | Envolvimento radial | Nível de rigidez central | Capacidade de evacuação de chip |
|---|---|---|---|---|
| 3 flautas | Entalhamento profundo e estreito | 100% (Encaixe) | Baixo | Máximo |
| 4 flautas | Uso geral, desbaste pesado | 25% - 100% | Médio | Alto |
| 5 flautas | Desbaste dinâmico (HEM) | 10% - 25% | Alto | Moderado |
| 6+ flautas | Acabamento, perfil muito leve | <10% | Máximo | Baixo |
Um equívoco comum entre programadores novatos é que ferramentas com grande folga de cavacos resolverão problemas de empacotamento de cavacos em materiais resistentes. Na usinagem de alumínio, as ferramentas de 2 e 3 canais são o padrão absoluto porque o alumínio é macio, corta facilmente e produz grandes volumes de cavacos que exigem gargantas profundas para evacuação. Aplicar esta lógica ao aço inoxidável é um erro caro.
A mecânica de falha de uma ferramenta de 2 canais em aço inoxidável é simples. O aço inoxidável requer imensa força de cisalhamento para cortar. Uma ferramenta de 2 canais possui uma alma central muito fina, muitas vezes inferior a 50% do diâmetro externo, para acomodar suas grandes gargantas. Quando esse núcleo fraco encontra as altas forças de corte necessárias para o aço inoxidável, a ferramenta desvia severamente. A deflexão da ferramenta segue a fórmula do comprimento elevado ao cubo sobre o diâmetro elevado à quarta potência. Isso significa que o diâmetro do núcleo é o maior fator na rigidez da ferramenta. A deflexão causa vibração harmônica agressiva, lascamento imediato da borda e falha rápida da ferramenta. As ferramentas de 2 canais simplesmente não possuem a integridade estrutural necessária para sobreviver às demandas mecânicas das ligas inoxidáveis.
Embora as ferramentas de 2 canais sejam totalmente inadequadas para aço inoxidável, as ferramentas de 3 canais ocupam um nicho raro e muito específico. Em casos extremos de arestas envolvendo canais muito profundos e estreitos, as ferramentas padrão de 4 canais ainda podem acumular cavacos, apesar de sua geometria balanceada. Quando a profundidade da ranhura excede os parâmetros padrão, torna-se quase impossível levar a refrigeração até a zona de corte e evacuar os cavacos para fora do canal profundo.
Nestes cenários altamente específicos, uma ferramenta de 3 canais serve como um compromisso híbrido. Ela fornece um volume de evacuação de cavacos significativamente melhor do que uma ferramenta de 4 canais, mantendo ao mesmo tempo a rigidez do núcleo suficiente para sobreviver ao corte. A utilização de uma ferramenta de 3 canais em aço inoxidável requer um suporte de trabalho extremamente rígido, um fuso de máquina robusto e líquido refrigerante pesado de alta pressão para limpar continuamente a ranhura profunda. Não é uma solução de uso geral, mas sim uma solução direcionada para slots problemáticos.
O processo de seleção começa pela análise da estratégia CAM. A programação tradicional de corte pesado determina uma contagem menor de flautas. Se o percurso da ferramenta envolver mergulho, abertura de canais em toda a largura ou passos pesados que excedam 30% do diâmetro da ferramenta, uma fresa de topo de 4 canais é obrigatória para lidar com o volume de cavacos.
Por outro lado, os caminhos de fresamento trocoidal ou dinâmico modernos exigem contagens de canais mais altas. Se o software CAM estiver gerando caminhos de ferramentas de descascamento com um engate radial de 5% a 15%, a utilização de uma ferramenta de 4 canais deixa uma enorme produtividade na mesa. Nesses caminhos dinâmicos, as ferramentas de 5 e 6 canais devem ser a escolha padrão, permitindo ao programador levar as taxas de avanço da mesa até o limite máximo confiável da máquina.
A contagem de flautas não pode ser avaliada no vácuo. Deve ser emparelhado com o Comprimento de Corte (LOC) correto. A regra fundamental do fresamento de ligas tenazes é minimizar o LOC para apenas o estritamente necessário para completar a peça. A deflexão da ferramenta aumenta exponencialmente com o comprimento. Uma ferramenta com o dobro do comprimento desviará oito vezes mais sob a mesma carga.
Combinar uma contagem alta de flautas com um comprimento de flauta desnecessariamente longo exacerba a vibração harmônica. Embora a alta contagem de canais proporcione um núcleo mais espesso, o comprimento excessivo anula essa rigidez. Ao usinar bolsões profundos em aço inoxidável, você deve utilizar ferramentas com haste aliviada. Essas ferramentas apresentam um comprimento de corte curto na ponta, seguido por um pescoço de diâmetro reduzido que proporciona alcance sem a fraqueza dos canais estendidos.
As capacidades físicas da máquina CNC determinam a seleção da ferramenta tanto quanto o material da peça. Ferramentas com canais altos exigem altas taxas de avanço para manter cargas mínimas de cavacos. Se uma ferramenta de 6 canais requer uma taxa de avanço de 250 polegadas por minuto para evitar o endurecimento por trabalho, a máquina deve ser capaz de interpolar com precisão geometria complexa nessa velocidade.
As máquinas mais antigas geralmente não possuem os recursos de servoaceleração e desaceleração para manter altas taxas de avanço em curvas fechadas. Quando a máquina desacelera para navegar em um canto, a carga de cavacos cai, a ferramenta esfrega e o trabalho inoxidável endurece. Se a máquina não tiver rigidez dinâmica ou velocidade de processamento, você deverá reverter para contagens de canais mais baixas para manter as taxas de avanço dentro do envelope operacional do equipamento.
A densidade do canal se correlaciona diretamente com o método de fornecimento de refrigerante necessário. Ao selecionar fresas de topo para aço inoxidável , você deve avaliar seus sistemas de refrigeração. Contagens altas de flautas criam gargantas pequenas e densas. A remoção de cavacos desses espaços confinados requer força mecânica significativa.
A refrigeração padrão geralmente é insuficiente para ferramentas de 5 e 6 canais instaladas em bolsões profundos. O líquido refrigerante se acumula na cavidade, não conseguindo expulsar os cavacos da zona de corte. Líquido refrigerante de alta pressão através do fuso (TSC), geralmente operando a 1000 PSI, ou jatos de ar agressivos programáveis são obrigatórios. Esses sistemas expelem os cavacos das pequenas gargantas antes que a ferramenta gire de volta para o corte. Se a evacuação de alta pressão não estiver disponível, você deverá reduzir a contagem de canais para fornecer rotas de escape físicas maiores para os cavacos.
Selecionar a contagem correta de canais é apenas o primeiro passo na otimização da geometria da ferramenta. Ferramentas simétricas, onde as estrias são espaçadas exatamente igualmente ao redor da circunferência, geram impactos rítmicos à medida que cada aresta de corte atinge o material. Em ligas resistentes como o aço inoxidável, esse ritmo rapidamente se transforma em uma frequência ressonante, causando vibração harmônica que destrói o acabamento superficial e quebra as bordas do metal duro.
Para mitigar isso, as fresas de topo premium utilizam passo variável e geometrias de hélice variáveis. O passo variável altera o espaçamento entre as arestas de corte. Por exemplo, uma ferramenta de 4 canais pode ter indexação em 88 graus, 92 graus, 89 graus e 91 graus. A hélice variável altera o ângulo do canal à medida que ele sobe em espiral na ferramenta. Essas irregularidades intencionais interrompem o tempo dos impactos, impedindo a formação de frequências ressonantes. Ao usinar aço inoxidável, a geometria variável é um requisito absoluto, independentemente do número de canais escolhido.
As altas cargas térmicas geradas pelo engate de múltiplos canais exigem revestimentos de superfície avançados para proteger o substrato de metal duro. O metal duro sem revestimento degrada-se rapidamente quando exposto ao calor e à abrasão do aço inoxidável. Os revestimentos de ferramentas atuam como uma barreira térmica e fornecem lubrificação para evitar arestas postiças.
Nitreto de alumínio e titânio (AlTiN) e nitreto de titânio e alumínio (TiAlN) são os revestimentos padrão para aplicações inoxidáveis. Esses revestimentos prosperam em ambientes de alto calor. À medida que a ferramenta aquece durante o corte, o alumínio do revestimento oxida a aproximadamente 800 graus Celsius. Isso forma uma camada microscópica de óxido de alumínio, protegendo o metal duro do choque térmico. Combinar a contagem correta de canais com um revestimento AlTiN garante que a ferramenta possa sobreviver aos parâmetros agressivos das estratégias HEM modernas.
Quando as ferramentas falham prematuramente, o modo de falha fornece evidência direta de incompatibilidade geométrica. Você deve inspecionar ferramentas desgastadas ou quebradas para ajustar suas estratégias com precisão.
R: As fresas de topo nº 2 canais têm uma alma central muito fraca, projetada para evacuação massiva de cavacos em materiais macios como o alumínio. Quando aplicadas ao aço inoxidável, as altas forças de cisalhamento causam deflexão imediata, vibração intensa e quebra rápida da ferramenta.
R: As ferramentas de 6 canais têm núcleos muito grandes e gargantas rasas. Se você os inserir em cavidades confinadas ou em cortes radiais pesados, os cavacos não poderão escapar e se acumularão imediatamente nas ranhuras. Isso faz com que a ferramenta rache e quebre. Restrinja as ferramentas de 6 canais a passes de acabamento leves ou fresamento dinâmico de baixo envolvimento.
R: O desbaste radial de cavacos ocorre quando a profundidade radial de corte é inferior a 50% do diâmetro da ferramenta. A espessura real do cavaco torna-se menor que o avanço programado por dente. Você deve aumentar a taxa de avanço para manter a carga de cavacos adequada e evitar que a ferramenta esfregue e endureça o aço inoxidável.
R: Embora não sejam estritamente necessárias para todas as operações, as fresas de topo para desbaste com bordas serrilhadas são altamente recomendadas para remoção de material pesado. Eles quebram os cavacos inoxidáveis fibrosos em pequenos pedaços, evitando o empacotamento dos cavacos e permitindo parâmetros de desbaste muito mais agressivos.
R: O passo variável altera o espaçamento entre as arestas de corte. Em vez de atingir o material num ritmo perfeito, o espaçamento irregular interrompe o tempo dos impactos. Isso evita a formação de frequências ressonantes, eliminando efetivamente vibrações harmônicas e prolongando a vida útil da ferramenta.
R: Os revestimentos AlTiN (nitreto de alumínio e titânio) ou TiAlN são ideais. Esses revestimentos são projetados para aplicações de alta temperatura. À medida que a ferramenta aquece, o revestimento forma uma camada de óxido de alumínio que protege o substrato de metal duro contra choques térmicos e desgaste.