Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-16 Pochodzenie: Strona
Obróbka stali nierdzewnej wiąże się ze specyficznymi wyzwaniami mechanicznymi na hali produkcyjnej. Materiał charakteryzuje się niską przewodnością cieplną i dużą tendencją do utwardzania przez zgniot. Te właściwości fizyczne sprawiają, że geometria narzędzia jest głównym punktem awarii podczas operacji frezowania. Wybór nieprawidłowej liczby rowków bezpośrednio skutkuje słabą ewakuacją wiórów, pękaniem narzędzia, przedwczesnym zużyciem krawędzi i złomowaniem części. Awarie te zwiększają koszty oprzyrządowania i wydłużają czas cykli.
Chociaż istnieją tradycyjne praktyczne zasady, nowoczesne strategie ścieżki narzędzia, takie jak frezowanie o wysokiej wydajności (HEM), zmieniły podejście do usuwania materiału. Należy dopasować budowę fizyczną narzędzia do specyficznej dynamiki skrawania zaprogramowanej ścieżki. Ten przewodnik zapewnia ramy techniczne umożliwiające wybór dokładnej liczby rowków w oparciu o rodzaj operacji, sztywność maszyny, zasięg narzędzia i docelowy współczynnik usuwania materiału (MRR).
Stopy stali nierdzewnej, zwłaszcza gatunki austenityczne serii 300, takie jak 304 i 316, mają słabą przewodność cieplną. Podczas obróbki aluminium lub stali niskowęglowej wiór pochłania zdecydowaną większość ciepła generowanego przez działanie ścinające. Chip odprowadza to ciepło ze strefy skrawania. Stal nierdzewna zachowuje się inaczej. Pochłania znacznie mniej ciepła, przenosząc obciążenie termiczne bezpośrednio na narzędzie tnące i sam przedmiot obrabiany.
Liczba rowków dyktuje cykl termiczny frezu palcowego. Liczba krawędzi skrawających określa dokładny stosunek czasu, jaki krawędź spędza w materiale wytwarzającym ciepło w porównaniu z czasem obracania się w powietrzu lub chłodziwie. Większa liczba rowków oznacza, że każda pojedyncza krawędź skrawająca potrzebuje mniej czasu na chłodzenie przed ponownym wejściem w cięcie. Jeśli narzędzie nie ma odpowiedniego czasu chłodzenia, następuje szok termiczny i szybka degradacja krawędzi. Należy zrównoważyć potrzebę stosowania wysokich posuwów ze zdolnością narzędzia do rozpraszania obciążeń termicznych.
Utwardzanie przez zgniot jest najbardziej destrukcyjną zmienną podczas frezowania stopów nierdzewnych. Jeśli krawędź tnąca ociera się o materiał, a nie go czysto ścina, warstwa powierzchniowa natychmiast twardnieje. Kolejne przejścia uderzają następnie w powierzchnię znacznie twardszą niż materiał podstawowy, natychmiast niszcząc krawędź tnącą. Gdy promień krawędzi skrawającej jest większy niż rzeczywista grubość wióra, narzędzie ściska materiał. To ściskanie zmienia strukturę ziaren, zwiększając twardość powierzchni.
Liczba rowków bezpośrednio wpływa na wymaganą prędkość posuwu, aby zapobiec efektowi tarcia. Aby utrzymać prawidłowe obciążenie wiórów, maszyna musi podawać narzędzie z określoną prędkością. Narzędzia o większej liczbie rowków wymagają znacznie wyższych posuwów stołu, aby utrzymać tę samą ilość wiórów na ząb. Jeżeli maszyna nie jest w stanie osiągnąć lub utrzymać tych wartości posuwu, grubość wióra spada poniżej promienia krawędzi skrawającej.
Aby zapobiec utwardzaniu się w hali produkcyjnej, wykonaj następujące kroki:
Konstrukcja narzędzia zawsze stanowi kompromis pomiędzy sztywnością rdzenia a zdolnością odprowadzania wiórów. Średnica rdzenia określa odporność narzędzia na ugięcie przy dużych obciążeniach bocznych. Doliny rowków, czyli wgłębienia, określają, ile przestrzeni fizycznej istnieje do ewakuacji ścinanego materiału. Zwiększanie średnicy rdzenia zmniejsza wręby, natomiast pogłębianie wrębów osłabia rdzeń. Standardowe narzędzie z 4 rowkami zazwyczaj wykorzystuje średnicę rdzenia wynoszącą w przybliżeniu 60% do 65% zewnętrznej średnicy narzędzia.
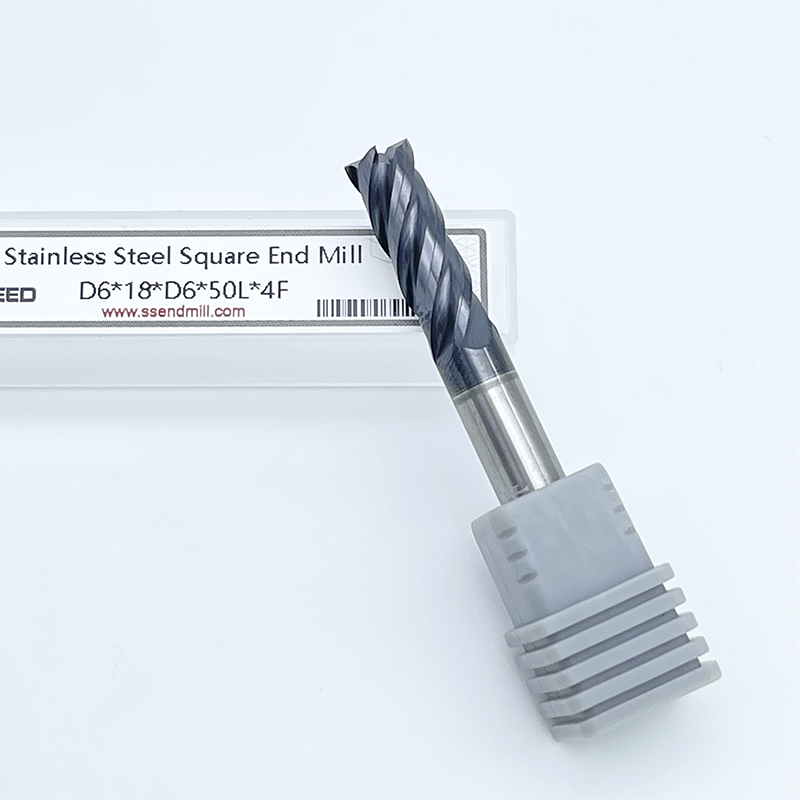
Przez dziesięciolecia Frezy trzpieniowe z 4 rowkami do stali nierdzewnej stały się podstawowym standardem, ponieważ zapewniają optymalną równowagę matematyczną. Geometria z 4 rowkami zachowuje wystarczającą grubość rdzenia, aby wytrzymać duże siły ścinające wymagane do cięcia stali nierdzewnej. Jednocześnie zapewnia wystarczająco duże wręby, aby odprowadzać włókniste, twarde wióry charakterystyczne dla materiału. Ta równowaga zapobiega pękaniu narzędzia pod obciążeniem, a jednocześnie zapobiega gromadzeniu się wiórów w rowkach.
Konfiguracja z 4 rowkami doskonale sprawdza się w tradycyjnym programowaniu obróbki ciężkiej, w którym narzędzie wykorzystuje duży procent swojej średnicy. Standardowe operacje rowkowania, w których promieniowa głębokość skrawania jest równa średnicy narzędzia (1xD), wymagają ogromnego usuwania wiórów. W przypadku tych ograniczonych cięć wióry nie przedostają się nigdzie indziej, jak tylko do rowków. Narzędzie z 4 rowkami zapewnia niezbędną przestrzeń odprowadzającą, aby zapobiec ponownemu wycinaniu wiórów, co w przeciwnym razie prowadziłoby do natychmiastowej awarii narzędzia.
Dzięki tej geometrii zyskuje się również obróbkę zgrubną i ogólne profilowanie. Używając starszego sprzętu CNC, któremu brakuje prędkości przetwarzania dynamicznych ścieżek narzędzia, polegasz na cięższych i wolniejszych cięciach. Solidny rdzeń i obszerne wręby narzędzia 4-ostrzowego niezawodnie radzą sobie z tradycyjnymi parametrami. Jednakże narzędzia te napotykają na rygorystyczne ograniczenia w przypadku wykonywania szybkich przejść wykończeniowych lub nowoczesnych strategii frezowania dynamicznego, gdzie mniejsza liczba rowków ogranicza maksymalną osiągalną prędkość posuwu.
Standardowe rowki często borykają się z długimi, ciągłymi wiórami wytwarzanymi przez niektóre gatunki stali nierdzewnej. Aby temu zaradzić, producenci opracowali frezy trzpieniowe ząbkowane lub zgrubne do kolby kukurydzy. Te specjalistyczne narzędzia posiadają nacięcia w krawędziach tnących, zaprojektowane specjalnie w celu rozbijania wiórów na małe, łatwe w obsłudze kawałki, a nie tworzenia ciągłego sznurka.
Te urządzenia zgrubne są zwykle produkowane w konfiguracjach z 4 lub 5 rowkami. Narzędzie łamiąc wiór u źródła, drastycznie zmniejsza objętość materiału znajdującego się w danym momencie wrębu. Ta zaleta mechaniczna eliminuje ryzyko gromadzenia się wiórów zwykle związane z szybkością usuwania ciężkiego materiału w stali nierdzewnej. Frezy trzpieniowe do obróbki zgrubnej umożliwiają mocniejsze i głębsze wciskanie narzędzia, maksymalizując wydajność obróbki zgrubnej przed wprowadzeniem standardowego frezu trzpieniowego do końcowego przejścia wykańczającego.
Nowoczesne oprogramowanie CAM spopularyzowało frezowanie o wysokiej wydajności (HEM), strategię, która zasadniczo zmienia sposób, w jaki narzędzia współpracują z przedmiotem obrabianym. HEM wykorzystuje bardzo małą promieniową głębokość skrawania (RDOC) w połączeniu z bardzo dużą osiową głębokością skrawania (ADOC). Zamiast wykonywać płytkie, szerokie nacięcia, HEM wykonuje głębokie, wąskie nacięcia. Takie podejście rozkłada zużycie narzędzia równomiernie na całej długości rowka, zamiast lokalizować je na końcówce.
Gdy RDOC spadnie poniżej 50% średnicy narzędzia, następuje zjawisko zwane promieniowym ścieńczeniem wióra. Rzeczywista grubość wióra staje się znacznie mniejsza niż zaprogramowany posuw na ząb. Na przykład przy 10% zagłębieniu promieniowym rzeczywista grubość wióra wynosi w przybliżeniu 60% zaprogramowanego posuwu. Aby skompensować i utrzymać prawidłowe obciążenie wiórów, należy radykalnie zwiększyć prędkość posuwu stołu. Dominują tu narzędzia 5- i 6-ostrzowe. Ponieważ wąskie cięcie wytwarza bardzo cienkie i małe wióry, nie jest już konieczna masywna przestrzeń wrębowa. Większa liczba rowków umożliwia pracę maszyny z wykładniczo większymi prędkościami posuwu bez przeciążania jakiejkolwiek pojedynczej krawędzi skrawającej.
Jakość wykończenia powierzchni jest bezpośrednio powiązana z odległością, jaką narzędzie pokonuje na obrót oraz liczbą krawędzi skrawających wchodzących w kontakt z materiałem. Podczas wykańczania celem jest zminimalizowanie wysokości muszli pozostawionej przez obrót narzędzia. Większa liczba rowków pozwala uzyskać doskonałe wykończenie, ponieważ podczas jednego obrotu umieszczają więcej krawędzi skrawających na przedmiocie obrabianym, co pozwala uzyskać gładszy profil powierzchni.
Narzędzia z 6, 7, a nawet 9 rowkami są ściśle zarezerwowane dla tych przejść wykańczających. Podczas operacji wykańczającej szybkość usuwania materiału jest minimalna, co oznacza, że odprowadzanie wiórów nie stanowi problemu. Podstawowym wymaganiem jest ekstremalna sztywność narzędzia, aby zapobiec ugięciom, które powodują niedokładności wymiarowe i drgania powierzchni. Ogromna średnica rdzenia narzędzi z wysokimi rowkami zapewnia niezbędną sztywność, dzięki czemu narzędzie pozostaje idealnie zgodne z zaprogramowaną ścieżką.
Wdrażanie narzędzi o dużej liczbie rowków wymaga ścisłej dyscypliny w zakresie zaangażowania ścieżki narzędzia. Podstawowym rodzajem awarii w przypadku frezów walcowo-czołowych z 5 i 6 rowkami jest gromadzenie się wiórów. Ponieważ średnica rdzenia jest tak duża, wręby są wyjątkowo płytkie. Jeśli spróbujesz wbić narzędzie z 6 rowkami w ciężkie nacięcie lub w ciasną kieszeń wewnętrzną, wióry natychmiast zablokują się w rowkach.
Gdy wióry znajdą się we wrębach, narzędzie przestaje ciąć i rozpoczyna wytłaczanie materiału. Powoduje to natychmiastowe zatarcie, w którym stal nierdzewna przyspawa się do krawędzi tnącej z węglika. W ciągu kilku sekund od tego momentu obciążenie momentem przekracza strukturalne ograniczenia narzędzia, powodując wyłamanie frezu palcowego we wrzecionie. Narzędzia z wysokimi rowkami muszą być ograniczone do ścieżek sprzęgania o niskim promieniu, gdzie wióry mogą łatwo wydostać się ze strefy skrawania.
Parametry operacyjne według konfiguracji rowków
| Liczba rowków | Zastosowanie podstawowe | Zaangażowanie promieniowe (RDOC) | Poziom sztywności rdzenia | Wydajność odprowadzania wiórów |
|---|---|---|---|---|
| 3 flety | Głębokie, wąskie rowki | 100% (rowkowanie) | Niski | Maksymalny |
| 4 flety | Ogólnego przeznaczenia, ciężka obróbka zgrubna | 25% - 100% | Średni | Wysoki |
| 5 fletów | Dynamiczna obróbka zgrubna (HEM) | 10% - 25% | Wysoki | Umiarkowany |
| 6+ fletów | Wykończenie, bardzo lekkie profilowanie | < 10% | Maksymalny | Niski |
Powszechnym błędnym przekonaniem wśród początkujących programistów jest to, że narzędzia z dużym odstępem wiórów rozwiążą problemy z upakowaniem wiórów w twardych materiałach. W obróbce aluminium narzędzia 2- i 3-ostrzowe są absolutnym standardem, ponieważ aluminium jest miękkie, łatwo się tnie i wytwarza ogromne ilości wiórów, które wymagają głębokich wrębów do odprowadzania. Stosowanie tej logiki do stali nierdzewnej jest kosztownym błędem.
Mechanika awarii narzędzia 2-ostrzowego ze stali nierdzewnej jest prosta. Stal nierdzewna wymaga ogromnej siły ścinającej do cięcia. Narzędzie 2-ostrzowe ma bardzo cienką warstwę rdzenia, często mniejszą niż 50% średnicy zewnętrznej, aby pomieścić duże wręby. Kiedy ten słaby rdzeń napotyka duże siły skrawania wymagane w przypadku stali nierdzewnej, narzędzie ulega znacznemu odkształceniu. Ugięcie narzędzia wynika ze wzoru na długość sześcienną przez średnicę do czwartej potęgi. Oznacza to, że średnica rdzenia jest najważniejszym czynnikiem wpływającym na sztywność narzędzia. Ugięcie powoduje agresywne drgania harmoniczne, natychmiastowe wykruszanie się krawędzi i szybką awarię narzędzia. Narzędzia 2-ostrzowe po prostu nie mają integralności strukturalnej wymaganej, aby przetrwać wymagania mechaniczne stopów nierdzewnych.
Podczas gdy narzędzia 2-ostrzowe całkowicie nie nadają się do stali nierdzewnej, narzędzia 3-ostrzowe zajmują bardzo specyficzną, rzadką niszę. W przypadku ekstremalnych krawędzi, obejmujących bardzo głębokie i wąskie rowki, standardowe narzędzia 4-ostrzowe mogą nadal gromadzić wióry pomimo ich zrównoważonej geometrii. Gdy głębokość rowka przekracza standardowe parametry, doprowadzenie chłodziwa do strefy skrawania i odprowadzanie wiórów z głębokiego kanału staje się prawie niemożliwe.
W tych bardzo specyficznych scenariuszach narzędzie 3-ostrzowe służy jako kompromis hybrydowy. Zapewnia znacznie lepszą objętość ewakuacji wiórów niż narzędzie 4-ostrzowe, zachowując jednocześnie sztywność rdzenia wystarczającą do przetrwania skrawania. Użycie 3-ostrzowego narzędzia ze stali nierdzewnej wymaga wyjątkowo sztywnego mocowania, wytrzymałego wrzeciona obrabiarki i ciężkiego chłodziwa pod wysokim ciśnieniem w celu ciągłego przepłukiwania głębokiego rowka. Nie jest to rozwiązanie ogólnego przeznaczenia, ale raczej ukierunkowana naprawa problematycznych szczelin.
Proces selekcji rozpoczyna się od analizy strategii CAM. Tradycyjne, ciężkie programowanie narzuca mniejszą liczbę fletów. Jeśli ścieżka narzędzia obejmuje zagłębianie się, wykonywanie rowków na całej szerokości lub ciężkie przejścia przekraczające 30% średnicy narzędzia, do obróbki objętości wiórów obowiązkowy jest 4-ostrzowy frez palcowy.
I odwrotnie, nowoczesne trochoidalne lub dynamiczne ścieżki frezowania wymagają większej liczby rowków. Jeśli oprogramowanie CAM generuje ścieżki narzędzia peelingującego z promieniowym zaangażowaniem od 5% do 15%, użycie narzędzia z 4 rowkami zapewnia ogromną produktywność na stole. W przypadku tych dynamicznych ścieżek narzędzia 5- i 6-ostrzowe powinny być domyślnym wyborem, umożliwiając programiście zwiększenie prędkości posuwu stołu do maksymalnego niezawodnego limitu maszyny.
Liczby fletów nie można ocenić w próżni. Należy go sparować z odpowiednią długością cięcia (LOC). Podstawową zasadą frezowania twardych stopów jest minimalizowanie LOC tylko do tego, co jest absolutnie niezbędne do wykonania operacji. Ugięcie narzędzia wzrasta wykładniczo wraz z długością. Narzędzie dwukrotnie dłuższe ugnie się osiem razy bardziej pod tym samym obciążeniem.
Połączenie dużej liczby fletów z niepotrzebnie długą długością fletu zaostrza drgania harmoniczne. Podczas gdy duża liczba rowków zapewnia grubszy rdzeń, nadmierna długość neguje tę sztywność. Podczas obróbki głębokich kieszeni w stali nierdzewnej należy stosować narzędzia z chwytem odciążonym. Narzędzia te charakteryzują się krótką końcówką tnącą i szyjką o zmniejszonej średnicy, która zapewnia zasięg bez słabości wydłużonych rowków.
Fizyczne możliwości maszyny CNC dyktują wybór narzędzia w równym stopniu, jak materiał obrabianego przedmiotu. Narzędzia z wysokimi rowkami wymagają dużych posuwów, aby utrzymać minimalne obciążenie wiórów. Jeśli narzędzie z 6 rowkami wymaga posuwu 250 cali na minutę, aby zapobiec utwardzaniu się przez zgniot, maszyna musi być w stanie dokładnie interpolować złożoną geometrię przy tej prędkości.
Starszym maszynom często brakuje możliwości przyspieszania i zwalniania serwomechanizmu, aby utrzymać wysokie prędkości posuwu w ciasnych zakrętach. Kiedy maszyna zwalnia w celu pokonywania zakrętu, obciążenie wiórami spada, narzędzie ociera się, a stal nierdzewna twardnieje. Jeśli maszynie brakuje sztywności dynamicznej lub szybkości przetwarzania, należy powrócić do mniejszej liczby rowków, aby utrzymać posuw w zakresie operacyjnym urządzenia.
Gęstość rowków jest bezpośrednio powiązana z wymaganą metodą dostarczania chłodziwa. Przy wyborze frezy trzpieniowe do stali nierdzewnej , należy ocenić swoje systemy chłodzenia. Wysoka liczba fletów tworzy małe, gęste wręby. Usuwanie wiórów z tych ograniczonych przestrzeni wymaga znacznej siły mechanicznej.
Standardowe chłodziwo zalewowe jest często niewystarczające w przypadku narzędzi 5- i 6-ostrzowych osadzanych w głębokich kieszeniach. Chłodziwo gromadzi się we wgłębieniu, nie wypłukując wiórów ze strefy skrawania. Obowiązkowe jest podanie chłodziwa pod wysokim ciśnieniem przez wrzeciono (TSC), często pracujące pod ciśnieniem 1000 PSI, lub agresywne, programowalne podmuchy powietrza. Systemy te wyrzucają wióry z małych wrębów, zanim narzędzie obróci się z powrotem w miejsce cięcia. Jeśli nie jest możliwa ewakuacja pod wysokim ciśnieniem, należy zmniejszyć liczbę rowków, aby zapewnić większe fizyczne drogi ucieczki dla wiórów.
Wybór prawidłowej liczby rowków to tylko pierwszy krok w optymalizacji geometrii narzędzia. Narzędzia symetryczne, w których rowki są rozmieszczone dokładnie w równych odstępach na obwodzie, generują rytmiczne uderzenia, gdy każda krawędź tnąca uderza w materiał. W przypadku twardych stopów, takich jak stal nierdzewna, rytm ten szybko przekształca się w częstotliwość rezonansową, powodując drgania harmoniczne, które niszczą wykończenia powierzchni i kruszą krawędzie węglików.
Aby temu zaradzić, frezy trzpieniowe klasy premium wykorzystują zmienną podziałkę i zmienną geometrię spirali. Zmienna podziałka zmienia odstęp pomiędzy krawędziami tnącymi. Na przykład narzędzie z 4 rowkami może mieć indeksowanie pod kątem 88 stopni, 92 stopni, 89 stopni i 91 stopni. Zmienna linia śrubowa zmienia kąt rowka w miarę jego spiralnego wchodzenia w górę narzędzia. Te celowe nieprawidłowości zakłócają synchronizację uderzeń, zapobiegając tworzeniu się częstotliwości rezonansowych. Podczas obróbki stali nierdzewnej zmienna geometria jest bezwzględnym wymogiem, niezależnie od wybranej liczby rowków.
Wysokie obciążenia termiczne generowane przez wieloostrzowe połączenie wymagają zaawansowanych powłok powierzchniowych w celu ochrony podłoża węglikowego. Niepowlekany węglik szybko ulega degradacji pod wpływem ciepła i ścierania stali nierdzewnej. Powłoki narzędzi działają jak bariera termiczna i zapewniają smarowność, zapobiegając tworzeniu się narostu na krawędziach.
Aluminium Azotek tytanu (AlTiN) i azotek tytanu i glinu (TiAlN) to standardowe powłoki do zastosowań ze stali nierdzewnej. Powłoki te rozwijają się w środowiskach o wysokiej temperaturze. Gdy narzędzie nagrzewa się podczas cięcia, aluminium w powłoce utlenia się w temperaturze około 800 stopni Celsjusza. Tworzy to mikroskopijną warstwę tlenku glinu, chroniącą węglik przed szokiem termicznym. Połączenie odpowiedniej liczby rowków z powłoką AlTiN gwarantuje, że narzędzie wytrzyma agresywne parametry nowoczesnych strategii HEM.
Kiedy narzędzia przedwcześnie ulegają uszkodzeniu, tryb awarii dostarcza bezpośrednich dowodów na niedopasowanie geometryczne. Musisz sprawdzić zużyte lub zepsute narzędzia, aby dokładnie dostosować swoją strategię.
Odp.: Nie. Frezy trzpieniowe z 2 rowkami mają bardzo słabą tkaninę rdzeniową przeznaczoną do masowej ewakuacji wiórów w miękkich materiałach, takich jak aluminium. W przypadku zastosowania do stali nierdzewnej duże siły ścinające powodują natychmiastowe odkształcenie, silne drgania i szybkie pękanie narzędzia.
Odp.: Narzędzia 6-ostrzowe mają bardzo duże rdzenie i płytkie wręby. Jeśli wbijesz je w ciasne kieszenie lub w ciężkie nacięcia promieniowe, wióry nie będą mogły uciec i natychmiast ułożyć się w rowkach. Powoduje to zacieranie się i pękanie narzędzia. Ogranicz narzędzia 6-ostrzowe do lekkich przejść wykańczających lub frezowania dynamicznego przy niskim zaangażowaniu.
Odp.: Promieniowe przerzedzanie wiórów ma miejsce, gdy promieniowa głębokość skrawania jest mniejsza niż 50% średnicy narzędzia. Rzeczywista grubość wióra staje się mniejsza niż zaprogramowany posuw na ząb. Należy zwiększyć posuw, aby utrzymać odpowiednią ilość wiórów i zapobiec tarciu i utwardzaniu stali nierdzewnej przez narzędzie.
Odp.: Chociaż nie jest to absolutnie konieczne do wszystkich operacji, do usuwania ciężkiego materiału zdecydowanie zaleca się frezy trzpieniowe do obróbki zgrubnej z ząbkowanymi krawędziami. Rozbijają ciągnące się wióry ze stali nierdzewnej na małe kawałki, zapobiegając gromadzeniu się wiórów i pozwalając na znacznie bardziej agresywne parametry obróbki zgrubnej.
Odp.: Zmienna podziałka zmienia odstęp pomiędzy krawędziami tnącymi. Zamiast uderzać w materiał w idealnym rytmie, nierówne odstępy zakłócają synchronizację uderzeń. Zapobiega to tworzeniu się częstotliwości rezonansowych, skutecznie eliminując drgania harmoniczne i wydłużając żywotność narzędzia.
Odp.: Optymalne są powłoki AlTiN (azotek aluminium i tytanu) lub TiAlN. Powłoki te są przeznaczone do zastosowań wymagających wysokiej temperatury. W miarę nagrzewania się narzędzia powłoka tworzy warstwę tlenku glinu, która chroni podłoże węglikowe przed szokiem termicznym i zużyciem.