Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-15 Origen: Sitio
El mecanizado de aleaciones endurecidas como 304, 316 y 17-4 PH destruye las herramientas de corte estándar. Se pierde tiempo de husillo, se desechan piezas costosas y se gastan presupuestos de herramientas. El acero inoxidable presenta obstáculos metalúrgicos específicos en el taller. Tiene una conductividad térmica terrible. El calor del corte permanece en la herramienta en lugar de irse con la viruta. Los grados austeníticos también se endurecen instantáneamente si se frota el material en lugar de cortarlo limpiamente. Son gomosos, lo que provoca que el borde acumulado (BUE) se suelde a la flauta y rompa la herramienta a mitad del ciclo. Las cortadoras de uso general no pueden soportar este entorno. El mecanizado rentable de acero inoxidable exige geometrías específicas de la aplicación, recubrimientos avanzados y configuraciones rígidas. Creamos esta guía para ayudarlo a evaluar y seleccionar las herramientas exactas necesarias para sus corridas de producción específicas. Aprenderá a hacer coincidir el número de canales, los ángulos de hélice y los recubrimientos con su grado de material exacto y su estrategia de trayectoria.
La vida útil predecible de la herramienta impulsa la rentabilidad del taller. Necesita una precisión dimensional estricta y un acabado superficial limpio desde el primer momento de la máquina. La imprevisibilidad mata los márgenes. Cuando un cortador falla a la mitad de un bloque de 316L, deja una superficie endurecida. Esa capa endurecida destruirá su herramienta de reemplazo en la siguiente pasada. Medimos el éxito por la constancia con la que una herramienta alcanza su vida útil esperada sin fallos catastróficos repentinos. Esto se logra mediante el uso de herramientas diseñadas para combatir el endurecimiento por trabajo, la sobrecarga térmica y la adhesión de materiales.
El endurecimiento por deformación ocurre cuando la tensión mecánica altera la estructura cristalina del metal. Los aceros inoxidables austeníticos hacen esto de manera agresiva. Si su herramienta frota el material en lugar de darle un mordisco limpio, la superficie se endurece instantáneamente. Básicamente creas una capa de armadura. Este roce se debe a velocidades de avance insuficientes, bordes desgastados o ángulos de relieve incorrectos. Debes mantener un filo afilado. También necesitas una carga de chip agresiva. El objetivo es cortar continuamente por debajo de la zona endurecida dejada por la pasada anterior.
El aluminio y el acero al carbono transfieren el calor de corte a las virutas. El acero inoxidable actúa como aislante térmico. Se niega a absorber calor. Esto fuerza la carga térmica directamente hacia el filo. El calor extremo localizado degrada rápidamente los sustratos estándar. Se produce una deformación plástica en el borde y un rápido desgaste del flanco. Las herramientas especializadas manejan esta carga térmica utilizando sustratos resistentes al calor y recubrimientos avanzados de deposición física de vapor (PVD). La geometría también influye al evacuar las virutas rápidamente antes de que se acumule calor en la bolsa.
Los aceros inoxidables de la serie 300 son notoriamente gomosos. La alta presión y el alto calor hacen que las partículas microscópicas de la pieza de trabajo se suelden a presión a la cara del rastrillo. A esto lo llamamos Borde Construido (BUE). BUE cambia la geometría efectiva de su herramienta. Despunta el filo y aumenta las fuerzas de corte. Con el tiempo, ese material soldado se rompe. Cuando lo hace, normalmente se lleva consigo un trozo microscópico del borde de carburo. Se previene el BUE mediante el uso de recubrimientos de alta lubricidad y canales pulidos que evitan que el material se pegue en primer lugar.
El material de su sustrato dicta los límites de rendimiento. El acero de alta velocidad (HSS) carece de la dureza roja necesaria para las cargas térmicas del acero inoxidable. HSS se deforma y se embota demasiado rápido para la producción CNC moderna. Cobalt (M42) maneja el calor ligeramente mejor que HSS y ofrece resistencia para configuraciones descuidadas. Sin embargo, el cobalto todavía carece de la resistencia al desgaste necesaria para tiradas largas. El carburo sólido es el único sustrato capaz de soportar el mecanizado de acero inoxidable a alta velocidad.
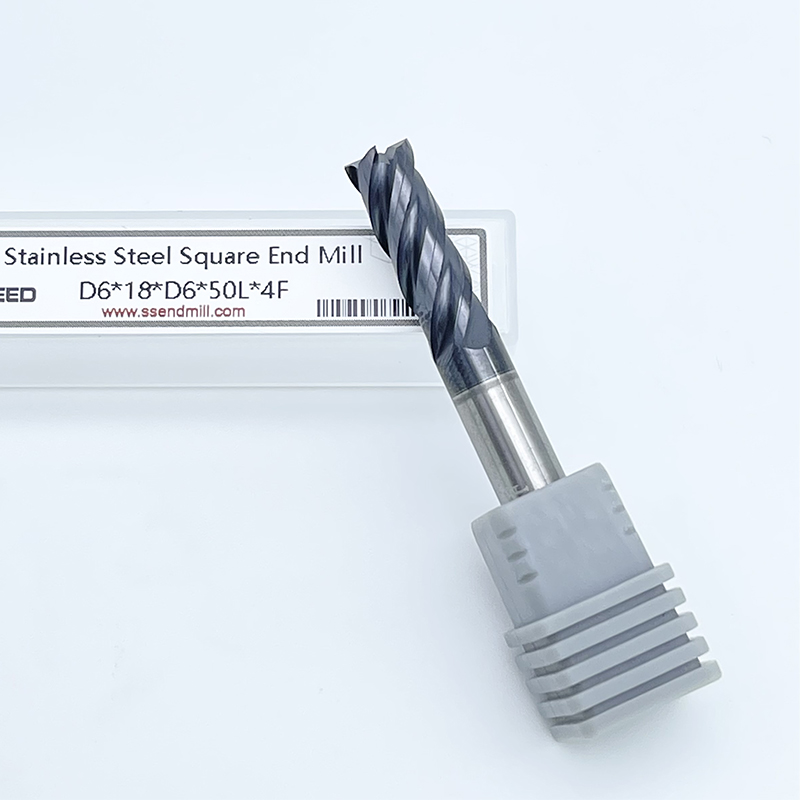
En aplicaciones CNC, Las fresas de carburo para acero inoxidable son el estándar industrial obligatorio. El carburo sólido ofrece una resistencia excepcional a la rotura transversal y una resistencia extrema al desgaste. Mantiene la integridad estructural a altas temperaturas. Esta rigidez detiene la deflexión de la herramienta durante cortes pesados, manteniendo las piezas dentro de la tolerancia. Los sustratos de carburo también le permiten aumentar mucho más los pies de superficie por minuto (SFM). Esto reduce drásticamente los tiempos de ciclo en comparación con el acero de alta velocidad.
Comprar herramientas basándose en el precio inicial aumenta sus gastos de fabricación. El carburo sólido cuesta inicialmente más que el cobalto. Pero el enorme aumento en las tasas de eliminación de materiales (MRR) compensa rápidamente esa inversión. Una herramienta de carburo premium funciona a una velocidad de avance de tres a cinco veces mayor que una herramienta de cobalto. También permanece más tiempo en el corte. Debe calcular el costo por pieza. Tenga en cuenta tiempos de ciclo más cortos, menos cambios de herramientas y tasas de desperdicio más bajas. El metal duro de alto rendimiento siempre gana en este cálculo.
El número de canales dicta la fuerza del núcleo y el espacio de evacuación de virutas. Los diseños tradicionales de 2 o 3 flautas carecen de la rigidez del núcleo para detener la deflexión en acero inoxidable. El punto ideal para desbaste y perfilado es de 4 a 5 flautas.
Comparación del conteo de flautas para aplicaciones de acero inoxidable
| Conteo de flautas | Aplicación primaria Resistencia | del núcleo | Evacuación de viruta | Potencial de velocidad de alimentación |
|---|---|---|---|---|
| 4 flautas | Desbaste pesado, ranurado completo | Alto | Excelente | Moderado |
| 5 flautas | HEM, fresado dinámico, perfilado | muy alto | Bien | Alto |
| 6+ flautas | Solo pasadas de acabado ligero | Máximo | Pobre | muy alto |
Su estrategia de trayectoria dicta la geometría que necesita. El ranurado pesado requiere geometrías de extremo especializadas y valles de flauta grandes para sacar las virutas del corte cerrado. El fresado lateral agresivo en 304SS exige máxima rigidez. Las herramientas construidas para fresado lateral tienen núcleos más gruesos y relieves radiales específicos. Esto les ayuda a manejar altas fuerzas de corte lateral sin desviarse ni romperse.
El mecanizado de aleaciones resistentes suele provocar vibraciones. El chatter es una vibración autoexcitante que arruina el acabado de la superficie, microastilla el borde y acelera el desgaste. Las herramientas estándar tienen canales equiespaciados y un ángulo de hélice constante. Esto crea un impacto rítmico contra el metal, estableciendo una frecuencia de resonancia.
El paso variable significa un espacio desigual entre los bordes cortantes. Hélice variable significa cambiar el ángulo de la hélice a lo largo de la longitud de la flauta. Estos diseños interrumpen el impacto rítmico. Alteran el momento en que cada borde ingresa al material. Esto amortigua los armónicos y elimina el parloteo. Obtiene una menor presión de la herramienta, menos endurecimiento por trabajo y la capacidad de realizar cortes axiales más profundos.
La esquina afilada de 90 grados es el punto más débil de cualquier cortadora. En aplicaciones de alto cizallamiento, las esquinas afiladas se microfracturan bajo cargas pesadas. Una vez que una esquina se astilla, la herramienta muere rápidamente. El uso de herramientas con un radio de esquina refuerza el borde. El radio distribuye las fuerzas de corte sobre un área mayor. Esto detiene el astillado y prolonga la vida útil de la herramienta durante el desbaste intenso.
El carburo sin recubrimiento se degrada rápidamente en el acero inoxidable. El calor intenso provoca craqueo térmico. La falta de lubricidad provoca una soldadura inmediata del material. Los recubrimientos avanzados de deposición física de vapor (PVD) actúan como una barrera térmica y un lubricante seco. Cambian la forma en que la herramienta interactúa con el metal.
TiAlN funciona muy bien para el mecanizado general de acero inoxidable. Su principal ventaja es una alta temperatura de oxidación. A medida que aumentan las temperaturas de corte, el aluminio del revestimiento migra a la superficie. Forma una capa microscópica de óxido de aluminio. Esta capa cerámica refleja el calor hacia el chip, protegiendo el carburo. TiAlN sobresale en grados martensíticos más duros y menos gomosos como 416 o 17-4 PH.
AlCrN es la mejor opción para resistencia al calor extremo y alta lubricidad. Agregar cromo reduce el coeficiente de fricción en comparación con TiAlN. Es obligatoria una alta lubricidad para los grados austeníticos gomosos como 304 y 316L. AlCrN proporciona una superficie resbaladiza que evita que las virutas se suelden a la cara del rastrillo. Esto elimina el Borde Construido (BUE). También soporta cargas térmicas más altas, lo que lo hace perfecto para parámetros HEM agresivos.
Los principales fabricantes diseñan líneas específicas de acero inoxidable ajustando microgeometrías. Utilizan estructuras de granos de carburo submicrónicos para equilibrar la dureza y la tenacidad. Aplican ángulos de relieve excéntricos para proporcionar un borde fuerte y al mismo tiempo minimizar el roce. Mire más allá del nombre de la marca. Analice los ángulos de ataque y los diámetros del núcleo específicos.
Los aceros inoxidables se comportan de manera diferente. Los grados austeníticos son gomosos. Necesitan ángulos de ataque más altos para cortar el material limpiamente. Esto evita que el metal se rompa o se doble sobre el borde. Los aceros martensíticos o endurecidos por precipitación son más duros y menos gomosos. Las herramientas optimizadas para estos grados más duros utilizan ángulos de ataque ligeramente más bajos y núcleos más gruesos para manejar fuerzas de corte más altas.
Muchas marcas venden herramientas de alto rendimiento para todos los aceros. Funcionan bien en acero dulce, pero a menudo fallan en acero inoxidable. Las herramientas específicas para materiales están diseñadas para los ángulos de corte exactos y las propiedades térmicas de las aleaciones inoxidables. El uso de una herramienta construida específicamente para el grupo de materiales SUS le brinda el equilibrio adecuado entre el filo de los bordes y la resistencia estructural.
Haga coincidir sus herramientas con su entorno de producción. Para una fabricación a largo plazo y sin complicaciones, la confiabilidad del proceso lo es todo. Necesita herramientas premium con recubrimientos avanzados de AlCrN y geometrías variables para detener fallas a mitad de ciclo. Para un taller que realiza prototipos de tiradas cortas, las herramientas de rendimiento de nivel medio ofrecen un buen equilibrio entre capacidad y costo. Solo asegúrese de que todavía tengan diseños de paso variable y radios de esquina.
Comprando lo mejor Las fresas para acero inoxidable no significan nada si su configuración es descuidada. Una cortadora premium falla tan rápido como una barata si sus velocidades, avances, refrigerante o sujeción de herramientas son incorrectos. Debe optimizar el proceso en torno a la herramienta.
Correr demasiado lento garantiza el endurecimiento del trabajo. Debes calcular cargas de viruta agresivas. El filo debe penetrar por debajo de la capa endurecida dejada por la pasada anterior. Las estrategias de fresado de alta eficiencia (HEM) combinan una profundidad de corte radial baja con una profundidad de corte axial alta. Esto le permite aumentar mucho más los pies de superficie por minuto (SFM). HEM utiliza toda la longitud de la flauta, distribuye el desgaste de manera uniforme y utiliza un adelgazamiento radial de la viruta para mantener altas velocidades de avance de manera segura. Por ejemplo, al desbastar acero inoxidable 304 con una herramienta recubierta de AlCrN de 5 canales de 1/2 pulgada usando HEM, puede comenzar en 350 SFM con una carga de viruta de 0,003 IPT, utilizando un paso radial del 10 %. Si cambia a una trayectoria de ranurado tradicional con un compromiso radial del 100%, ese SFM debe caer drásticamente a alrededor de 150 SFM para sobrevivir a la generación de calor.
El corte de virutas en acero inoxidable destruye las herramientas. Las virutas están endurecidas y son abrasivas. El refrigerante de inundación estándar carece de la presión necesaria para sacar las virutas de las bolsas profundas. Se recomienda encarecidamente el uso de refrigerante de alta presión (HPC). Elimina instantáneamente las virutas de la zona de corte. Pero tenga cuidado con el choque térmico. La aplicación inconsistente de refrigerante provoca un calentamiento y enfriamiento rápido del carburo, lo que provoca microfisuras. Si le falta HPC, una ráfaga de aire combinada con una cantidad mínima de lubricación (MQL) a menudo funciona mejor que un refrigerante débil.
La rigidez del portaherramientas afecta directamente la vida útil de la herramienta. Las pinzas ER estándar introducen un descentramiento excesivo. Incluso 0,0005 pulgadas de descentramiento obligan a una flauta a soportar una carga masiva de viruta. Esto provoca un desgaste desigual, vibraciones y fallos prematuros. Para aprovechar al máximo las herramientas de carburo, utilice soportes de ajuste por contracción, mandriles hidráulicos o mandriles de fresado de alta precisión. Estos proporcionan la máxima fuerza de agarre y un descentramiento casi nulo.
Siga estos pasos para garantizar un proceso estable antes de iniciar el ciclo:
Incluso con la herramienta adecuada, las cosas salen mal en el suelo. Reconocer el patrón de desgaste de su cortador le indica exactamente qué parámetro ajustar.
Patrones de desgaste comunes y soluciones
| Modo de falla | Indicador visual | Causa raíz | Acción correctiva |
|---|---|---|---|
| Desgaste de flanco | Abrasión uniforme a lo largo de la cara libre del filo. | Desgaste normal, pero acelerado por SFM excesivo. | Reduzca la velocidad de corte (SFM). Mantener la velocidad de alimentación. |
| astillado | Microfracturas a lo largo del filo o esquina. | Falta de rigidez, avance excesivo o esquinas afiladas. | Añade un radio de esquina. Verifique el descentramiento. Reducir el TPI. |
| Borde construido (BUE) | Material de la pieza de trabajo soldado a la cara del rastrillo. | Baja lubricidad, baja velocidad de corte o material gomoso. | Incrementar ligeramente el SFM. Cambie al recubrimiento AlCrN. Mejorar el flujo de refrigerante. |
| Craqueo Térmico | Grietas perpendiculares al filo. | Choque térmico por aplicación inconsistente de refrigerante. | Cambie a refrigerante continuo a alta presión o mecanizado en seco con chorro de aire. |
El mecanizado de aleaciones endurecidas requiere deshacerse de herramientas de uso general. Las mejores fresas para este trabajo son las de carburo sólido de primera calidad. Cuentan con 4 a 5 flautas, paso variable, geometrías de hélice variables y recubrimientos avanzados como AlCrN o TiAlN. Proteger el borde con un radio de esquina prolonga la vida útil durante el desbaste intenso. Audite su entorno de mecanizado antes de comprar. Identifique su grado exacto de acero inoxidable. Evalúe la rigidez de su máquina y la capacidad de sujeción de herramientas.
Siga estos siguientes pasos para mejorar su proceso:
R: AlCrN (nitruro de aluminio y cromo) y TiAlN (nitruro de titanio y aluminio) son las mejores opciones. AlCrN proporciona una lubricidad superior, lo que lo hace ideal para grados austeníticos gomosos como el 304 para prevenir el borde acumulado (BUE). TiAlN forma una capa protectora de óxido bajo altas temperaturas, lo que lo hace excelente para grados martensíticos más duros.
R: Una herramienta de 4 flautas ofrece el mejor equilibrio entre resistencia del núcleo y evacuación de viruta para desbaste y ranurado tradicionales. Para fresado de alta eficiencia (HEM) y perfilado, una herramienta de 5 flautas es superior porque proporciona mayor rigidez y permite velocidades de avance significativamente más altas.
R: El endurecimiento por trabajo ocurre cuando la herramienta frota el material en lugar de cortarlo, alterando la estructura cristalina del metal. Deténgalo manteniendo los bordes cortantes afilados, evitando detenerse en el corte y utilizando una velocidad de avance agresiva para cortar constantemente debajo de la capa previamente endurecida.
R: Sí, pero aplícalo correctamente. El refrigerante a alta presión elimina las virutas abrasivas y evita el recorte. Sin embargo, una aplicación inconsistente provoca choque térmico y microfisuras en el carburo. Si no se dispone de alta presión, un fuerte chorro de aire con cantidad mínima de lubricación (MQL) es muy eficaz.
R: Gummy 304 requiere ángulos de ataque más altos para cortar el material de manera limpia y recubrimientos de alta lubricidad como AlCrN para evitar la soldadura del material. El 17-4 PH, más duro, requiere ángulos de ataque ligeramente más bajos, núcleos más gruesos para soportar fuerzas de corte más altas y recubrimientos resistentes al calor como TiAlN.
R: Las esquinas afiladas de 90 grados son el punto más débil de la herramienta y se microfracturan fácilmente bajo altas fuerzas de corte. Cambiar a una herramienta con un radio de esquina, como 0,015 o 0,030 pulgadas, refuerza el borde, distribuye las fuerzas de corte y evita el astillado prematuro.