Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-15 Origine : Site
L'usinage d'alliages d'écrouissage comme le 304, le 316 et le 17-4 PH détruit les outils de coupe standard. Vous perdez du temps de broche, mettez au rebut des pièces coûteuses et épuisez les budgets d'outillage. L'acier inoxydable présente des obstacles métallurgiques spécifiques dans les ateliers. Sa conductivité thermique est terrible. La chaleur de la coupe reste dans l’outil au lieu de partir avec les copeaux. Les nuances austénitiques durcissent également instantanément si vous frottez le matériau au lieu de le cisailler proprement. Ils sont gommeux, provoquant un bord accumulé (BUE) qui se soude à la flûte et casse l'outil à mi-cycle. Les cutters à usage général ne peuvent pas gérer cet environnement. L'usinage rentable de l'acier inoxydable nécessite des géométries spécifiques à l'application, des revêtements avancés et des configurations rigides. Nous avons créé ce guide pour vous aider à évaluer et à sélectionner l'outillage exact nécessaire à vos cycles de production spécifiques. Vous apprendrez à faire correspondre le nombre de goujures, les angles d'hélice et les revêtements à votre stratégie exacte de qualité de matériau et de parcours d'outil.
La durée de vie prévisible des outils stimule la rentabilité de l'atelier. Vous avez besoin d’une précision dimensionnelle stricte et d’une finition de surface propre dès la sortie de la machine. L’imprévisibilité tue les marges. Lorsqu'une fraise tombe en panne à mi-chemin dans un bloc de 316L, elle laisse une surface durcie. Cette couche durcie détruira votre outil de remplacement dès le prochain passage. Nous mesurons le succès par la régularité avec laquelle un outil atteint sa durée de vie prévue sans panne catastrophique soudaine. Vous y parvenez en utilisant des outils conçus pour lutter contre l’écrouissage, la surcharge thermique et l’adhérence des matériaux.
Le durcissement sous contrainte se produit lorsque des contraintes mécaniques modifient la structure cristalline du métal. Les aciers inoxydables austénitiques le font de manière agressive. Si votre outil frotte le matériau au lieu de le mordre proprement, la surface durcit instantanément. Vous créez essentiellement une couche d’armure. Des avances insuffisantes, des bords usés ou des angles de dépouille incorrects provoquent ce frottement. Vous devez conserver un tranchant tranchant. Vous avez également besoin d’une charge de copeaux agressive. Le but est de couper en continu sous la zone écrouie laissée par la passe précédente.
L'aluminium et l'acier au carbone transfèrent la chaleur de coupe dans les copeaux. L'acier inoxydable agit comme un isolant thermique. Il refuse d'absorber la chaleur. Cela force la charge thermique directement sur le tranchant. La chaleur extrême localisée dégrade rapidement les substrats standards. Vous obtenez une déformation plastique au niveau du bord et une usure rapide des flancs. Un outillage spécialisé gère cette charge thermique à l'aide de substrats hautement résistants à la chaleur et de revêtements avancés de dépôt physique en phase vapeur (PVD). La géométrie joue également un rôle en évacuant rapidement les copeaux avant que la chaleur ne s'accumule dans la poche.
Les aciers inoxydables de la série 300 sont notoirement gommeux. La haute pression et la chaleur élevée provoquent le soudage sous pression des particules microscopiques de la pièce sur la face de coupe. Nous appelons cela Built-Up Edge (BUE). BUE modifie la géométrie effective de votre outil. Il émousse le bord et augmente les forces de coupe. Finalement, ce matériau soudé se brise. Lorsque cela se produit, il emporte généralement avec lui un morceau microscopique du tranchant en carbure. Vous évitez le BUE en utilisant des revêtements à haut pouvoir lubrifiant et des cannelures polies qui empêchent le matériau de coller en premier lieu.
Le matériau de votre substrat dicte les limites de performances. L'acier rapide (HSS) n'a pas la dureté rouge nécessaire aux charges thermiques de l'acier inoxydable. Le HSS se déforme et s'émousse trop rapidement pour la production CNC moderne. Le cobalt (M42) gère légèrement mieux la chaleur que le HSS et offre une résistance aux configurations bâclées. Cependant, le cobalt n’a toujours pas la résistance à l’usure nécessaire pour de longues séries. Le carbure monobloc est le seul substrat capable de gérer l'usinage à grande vitesse de l'acier inoxydable.
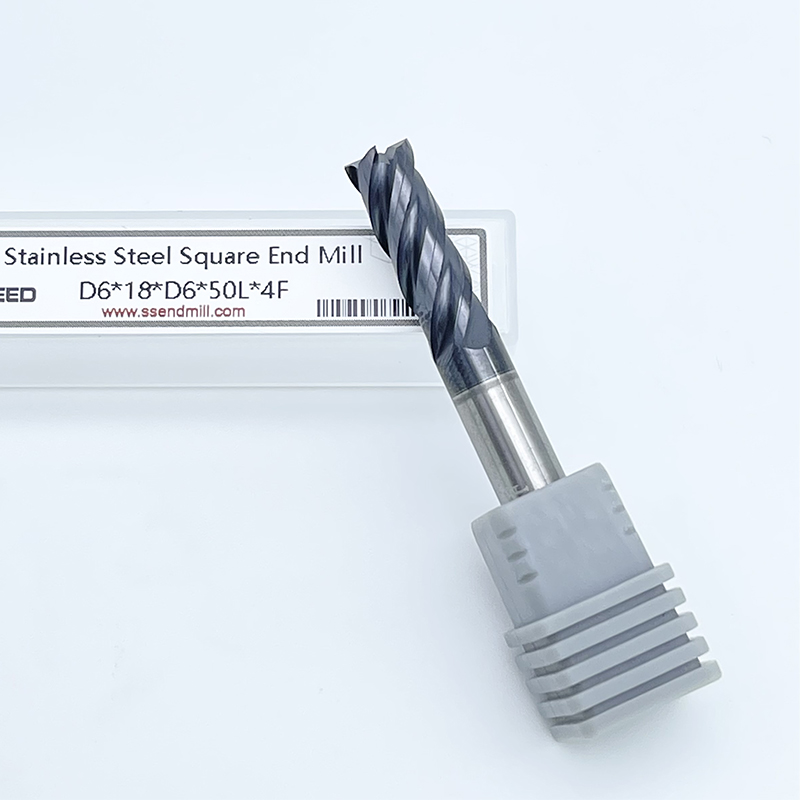
Dans les applications CNC, Les fraises en carbure pour l'acier inoxydable sont la norme obligatoire de l'industrie. Le carbure monobloc offre une résistance à la rupture transversale exceptionnelle et une résistance extrême à l'usure. Il maintient l’intégrité structurelle à haute température. Cette rigidité empêche la déformation de l'outil lors de coupes lourdes, gardant ainsi vos pièces dans les tolérances. Les substrats en carbure vous permettent également d'augmenter considérablement la surface en pieds par minute (SFM). Cela réduit considérablement les temps de cycle par rapport à l’acier rapide.
L’achat d’outils en fonction du prix initial gonfle vos dépenses de fabrication. Le carbure solide coûte initialement plus cher que le cobalt. Mais l’augmentation massive des taux d’enlèvement de matière (MRR) compense rapidement cet investissement. Un outil en carbure de qualité supérieure fonctionne à une vitesse d'avance trois à cinq fois supérieure à celle d'un outil en cobalt. Il reste également plus longtemps dans la coupe. Vous devez calculer le coût par pièce. Tenez compte de temps de cycle plus courts, de moins de changements d’outils et de taux de rebut inférieurs. Le carbure haute performance remporte systématiquement ce calcul.
Le nombre de flûtes détermine la résistance du noyau et l'espace d'évacuation des copeaux. Les conceptions traditionnelles à 2 ou 3 cannelures n'ont pas la rigidité du noyau pour arrêter la déflexion dans l'acier inoxydable. L'endroit idéal pour l'ébauche et le profilage est de 4 à 5 cannelures.
Comparaison du nombre de cannelures pour les applications en acier inoxydable
| Nombre de cannelures | Application principale | Résistance du noyau | d'évacuation des copeaux | Potentiel de vitesse d'alimentation |
|---|---|---|---|---|
| 4 flûtes | Ebauche lourde, rainurage complet | Haut | Excellent | Modéré |
| 5 flûtes | HEM, fraisage dynamique, profilage | Très élevé | Bien | Haut |
| 6+ flûtes | Passes de finition légères uniquement | Maximum | Pauvre | Très élevé |
Votre stratégie de parcours d'outil dicte la géométrie dont vous avez besoin. Les rainures lourdes nécessitent des géométries d'extrémité spécialisées et de grandes vallées de cannelures pour extraire les copeaux de la coupe fermée. Le fraisage latéral agressif en 304SS exige une rigidité maximale. Les outils conçus pour le fraisage latéral ont des noyaux plus épais et des reliefs radiaux spécifiques. Cela les aide à gérer des forces de coupe latérales élevées sans dévier ni casser.
L'usinage d'alliages durs provoque souvent des vibrations. Le bavardage est une vibration auto-excitante qui détruit la finition de la surface, micro-ébrèche le bord et accélère l'usure. Les outils standard ont des cannelures équidistantes et un angle d'hélice constant. Cela crée un impact rythmique contre le métal, créant une fréquence de résonance.
Le pas variable signifie un espacement inégal entre les arêtes de coupe. L'hélice variable signifie changer l'angle de l'hélice le long de la longueur de la flûte. Ces conceptions perturbent l'impact rythmique. Ils modifient le moment où chaque bord entre dans le matériau. Cela atténue les harmoniques et tue le bavardage. Vous obtenez une pression d'outil plus faible, moins d'écrouissage et la possibilité d'effectuer des coupes axiales plus profondes.
Le coin pointu à 90 degrés est le point le plus faible de n’importe quelle fraise. Dans les applications à fort cisaillement, les coins pointus se micro-fracturent sous de lourdes charges. Une fois qu'un coin s'écaille, l'outil meurt rapidement. L'utilisation d'outils avec un rayon de coin renforce le bord. Le rayon répartit les forces de coupe sur une plus grande surface. Cela arrête l'écaillage et prolonge la durée de vie de l'outil lors d'ébauches lourdes.
Le carbure non revêtu se dégrade rapidement dans l'acier inoxydable. Une chaleur intense provoque des fissures thermiques. Le manque de pouvoir lubrifiant entraîne un soudage immédiat du matériau. Les revêtements avancés de dépôt physique en phase vapeur (PVD) agissent comme une barrière thermique et un lubrifiant sec. Ils modifient la façon dont l'outil interagit avec le métal.
TiAlN fonctionne très bien pour l’usinage général des aciers inoxydables. Son principal avantage est une température d'oxydation élevée. À mesure que les températures de coupe augmentent, l'aluminium présent dans le revêtement migre vers la surface. Il forme une couche microscopique d'oxyde d'aluminium. Cette couche de céramique réfléchit la chaleur dans la puce, protégeant ainsi le carbure. TiAlN excelle dans les qualités martensitiques plus résistantes et moins gommeuses comme le 416 ou le 17-4 PH.
AlCrN est le choix haut de gamme pour sa résistance extrême à la chaleur et son pouvoir lubrifiant élevé. L'ajout de chrome réduit le coefficient de frottement par rapport au TiAlN. Un pouvoir lubrifiant élevé est obligatoire pour les qualités austénitiques gommeuses comme le 304 et le 316L. AlCrN fournit une surface lisse qui empêche les copeaux de se souder sur la face de coupe. Cela élimine le Built-Up Edge (BUE). Il supporte également des charges thermiques plus élevées, ce qui le rend parfait pour les paramètres HEM agressifs.
Les principaux fabricants conçoivent des lignes spécifiques à l’acier inoxydable en peaufinant les micro-géométries. Ils utilisent des structures de grains de carbure submicroniques pour équilibrer la dureté et la ténacité. Ils appliquent des angles de dépouille excentriques pour fournir un bord solide tout en minimisant le frottement. Regardez au-delà du nom de la marque. Analysez les angles de coupe et les diamètres de noyau spécifiques.
Les aciers inoxydables se comportent différemment. Les qualités austénitiques sont gommeuses. Ils ont besoin d’angles de coupe plus élevés pour cisailler proprement le matériau. Cela empêche le métal de se déchirer ou de se plier sur le bord. Les aciers martensitiques ou trempés par précipitation sont plus durs et moins gommeux. Les outils optimisés pour ces nuances plus dures utilisent des angles de coupe légèrement inférieurs et des noyaux plus épais pour supporter des forces de coupe plus élevées.
De nombreuses marques vendent des outils performants pour tous les aciers. Ceux-ci fonctionnent bien en acier doux mais échouent souvent en acier inoxydable. Les outils spécifiques aux matériaux sont conçus pour les angles de cisaillement exacts et les propriétés thermiques des alliages inoxydables. L'utilisation d'un outil spécialement conçu pour le groupe de matériaux SUS vous offre le bon équilibre entre netteté des bords et résistance structurelle.
Adaptez vos outils à votre environnement de production. Pour une fabrication à long terme et sans interruption, la fiabilité des processus est primordiale. Vous avez besoin d'outils haut de gamme dotés de revêtements AlCrN avancés et de géométries variables pour arrêter les pannes en milieu de cycle. Pour un atelier effectuant du prototypage à court terme, les outils de performance de niveau intermédiaire offrent un bon équilibre entre capacité et coût. Assurez-vous simplement qu'ils ont toujours des conceptions à pas et des rayons de coin variables.
Acheter le meilleur les fraises en bout pour l'acier inoxydable ne signifient rien si votre configuration est bâclée. Une fraise haut de gamme tombe en panne aussi rapidement qu'une fraise bon marché si vos vitesses, avances, liquide de refroidissement ou maintien de l'outil sont incorrects. Vous devez optimiser le processus autour de l’outil.
Un fonctionnement trop lent garantit l’écrouissage. Vous devez calculer les charges de copeaux agressives. Le tranchant doit pénétrer sous la couche écrouie laissée par le passage précédent. Les stratégies de fraisage à haute efficacité (HEM) associent une faible profondeur de coupe radiale à une profondeur de coupe axiale élevée. Cela vous permet de pousser les pieds de surface par minute (SFM) beaucoup plus haut. HEM utilise toute la longueur de la goujure, répartit l'usure de manière uniforme et utilise un amincissement radial des copeaux pour maintenir des vitesses d'avance élevées en toute sécurité. Par exemple, lors de l'ébauche de l'acier inoxydable 304 avec un outil revêtu d'AlCrN à 5 cannelures de 1/2 pouce utilisant HEM, vous pouvez commencer à 350 SFM avec une charge de copeaux de 0,003 IPT, en utilisant un pas radial de 10 %. Si vous passez à un parcours d'outil de rainurage traditionnel avec un engagement radial de 100 %, ce SFM doit chuter considérablement à environ 150 SFM pour survivre à la génération de chaleur.
Recouper des copeaux dans l'acier inoxydable détruit les outils. Les copeaux sont écrouis et abrasifs. Le liquide de refroidissement standard n'a pas la pression nécessaire pour expulser les copeaux des poches profondes. Un liquide de refroidissement haute pression (HPC) est fortement recommandé. Il élimine instantanément les copeaux de la zone de coupe. Attention cependant aux chocs thermiques. Une application incohérente du liquide de refroidissement provoque un échauffement et un refroidissement rapides du carbure, conduisant à des microfissures. Si vous manquez de HPC, un jet d'air combiné à une lubrification en quantité minimale (MQL) fonctionne souvent mieux qu'un liquide de refroidissement faiblement inondé.
La rigidité du porte-outil a un impact direct sur la durée de vie de l'outil. Les pinces ER standard introduisent un voile excessif. Même un faux-rond de 0,0005 pouce oblige une flûte à supporter une énorme charge de copeaux. Cela provoque une usure inégale, des vibrations et une défaillance précoce. Pour tirer le meilleur parti des outils en carbure, utilisez des supports de frettage, des mandrins hydrauliques ou des mandrins de fraisage de haute précision. Ceux-ci offrent une force de préhension maximale et un faux-rond proche de zéro.
Suivez ces étapes pour garantir un processus stable avant de démarrer le cycle :
Même avec le bon outil, les choses tournent mal au sol. Reconnaître le motif d'usure de votre fraise vous indique exactement quel paramètre ajuster.
Modèles d'usure courants et solutions
| Mode de défaillance | Indicateur visuel | Cause première | Action corrective |
|---|---|---|---|
| Usure des flancs | Abrasion uniforme le long de la face de dégagement du tranchant. | Usure normale, mais accélérée par un SFM excessif. | Réduisez la vitesse de coupe (SFM). Maintenir la vitesse d'alimentation. |
| Écaillage | Micro-fractures le long du tranchant ou du coin. | Manque de rigidité, avance excessive ou angles vifs. | Ajoutez un rayon de coin. Vérifiez le faux-rond. Réduisez le TPI. |
| Bord bâti (BUE) | Matériau de la pièce soudé à la face de coupe. | Faible pouvoir lubrifiant, faible vitesse de coupe ou matériau gommeux. | Augmentez légèrement le SFM. Passez au revêtement AlCrN. Améliorer le débit du liquide de refroidissement. |
| Fissuration thermique | Fissures perpendiculaires au tranchant. | Choc thermique dû à une application incohérente du liquide de refroidissement. | Passez à un refroidissement haute pression continu ou à un usinage à sec avec jet d'air. |
L’usinage d’alliages écrouissables nécessite l’abandon des outils à usage général. Les meilleures fraises pour ce travail sont en carbure monobloc de première qualité. Ils comportent 4 à 5 cannelures, un pas variable, des géométries d'hélice variables et des revêtements avancés comme AlCrN ou TiAlN. La protection du bord avec un rayon de coin prolonge la durée de vie lors d'ébauches lourdes. Auditez votre environnement d’usinage avant d’acheter. Identifiez votre qualité d’acier inoxydable exacte. Évaluez la rigidité de votre machine et ses capacités de maintien des outils.
Suivez ces prochaines étapes pour améliorer votre processus :
R : AlCrN (nitrure d'aluminium et de chrome) et TiAlN (nitrure de titane et d'aluminium) sont les meilleurs choix. AlCrN offre un pouvoir lubrifiant supérieur, ce qui le rend idéal pour les qualités austénitiques gommeuses comme le 304 afin d'éviter l'accumulation de bords (BUE). Le TiAlN forme une couche d'oxyde protectrice sous forte chaleur, ce qui le rend excellent pour les nuances martensitiques plus dures.
R : Un outil à 4 dents offre le meilleur équilibre entre résistance du noyau et évacuation des copeaux pour l'ébauche et le rainurage traditionnels. Pour le fraisage à haute efficacité (HEM) et le profilage, un outil à 5 dents est supérieur car il offre une rigidité accrue et permet des vitesses d'avance nettement plus élevées.
R : L'écrouissage se produit lorsque l'outil frotte le matériau au lieu de le cisailler, ce qui modifie la structure cristalline du métal. Arrêtez-le en maintenant des arêtes de coupe tranchantes, en évitant de rester dans la coupe et en utilisant une vitesse d'avance agressive pour couper constamment sous la couche précédemment durcie.
R : Oui, mais appliquez-le correctement. Le liquide de refroidissement haute pression élimine les copeaux abrasifs et empêche la redécoupe. Cependant, une application incohérente provoque un choc thermique et des microfissures dans le carbure. Si la haute pression n'est pas disponible, un fort jet d'air avec une lubrification en quantité minimale (MQL) est très efficace.
R : Gummy 304 nécessite des angles de coupe plus élevés pour cisailler le matériau proprement et des revêtements à haut pouvoir lubrifiant comme l'AlCrN pour empêcher le soudage du matériau. Le 17-4 PH plus dur nécessite des angles de coupe légèrement inférieurs, des noyaux plus épais pour résister à des forces de coupe plus élevées et des revêtements résistants à la chaleur comme le TiAlN.
R : Les coins pointus à 90 degrés constituent le point le plus faible de l'outil et se micro-fracturent facilement sous des forces de cisaillement élevées. Le passage à un outil avec un rayon de coin, tel que 0,015 ou 0,030 pouces, renforce le bord, répartit les forces de coupe et empêche un écaillage prématuré.