Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-15 Origine: Sito
La lavorazione di leghe per incrudimento come 304, 316 e 17-4 PH distrugge gli utensili da taglio standard. Si perde tempo nel mandrino, si scartano parti costose e si bruciano i budget per gli utensili. L'acciaio inossidabile presenta specifici ostacoli metallurgici in officina. Ha una conduttività termica terribile. Il calore del taglio rimane nell'utensile invece di uscire insieme al truciolo. I gradi austenitici inoltre si induriscono istantaneamente se si strofina il materiale invece di tagliarlo in modo netto. Sono gommosi e causano la formazione di tagliente di riporto (BUE) che si salda alla scanalatura e fa scattare l'utensile a metà ciclo. Le taglierine per uso generale non sono in grado di gestire questo ambiente. Una lavorazione redditizia dell'acciaio inossidabile richiede geometrie specifiche per l'applicazione, rivestimenti avanzati e configurazioni rigide. Abbiamo creato questa guida per aiutarti a valutare e selezionare gli strumenti esatti necessari per i tuoi cicli di produzione specifici. Imparerai come abbinare il numero di scanalature, gli angoli dell'elica e i rivestimenti all'esatta qualità del materiale e alla strategia del percorso utensile.
La durata prevedibile dell'utensile aumenta la redditività dell'officina. Hai bisogno di una precisione dimensionale rigorosa e di una finitura superficiale pulita appena fuori dalla macchina. L’imprevedibilità uccide i margini. Quando una fresa si rompe a metà di un blocco di 316L, lascia una superficie indurita. Quello strato indurito distruggerà il tuo strumento sostitutivo al passaggio successivo. Misuriamo il successo in base alla coerenza con cui uno strumento raggiunge la sua vita prevista senza improvvisi guasti catastrofici. Puoi raggiungere questo obiettivo utilizzando strumenti progettati per combattere l'incrudimento, il sovraccarico termico e l'adesione dei materiali.
L'incrudimento avviene quando lo stress meccanico altera la struttura cristallina del metallo. Gli acciai inossidabili austenitici lo fanno in modo aggressivo. Se il tuo strumento strofina il materiale invece di dare un morso netto, la superficie si indurisce immediatamente. Essenzialmente crei uno strato di armatura. Velocità di avanzamento insufficienti, bordi usurati o angoli di scarico errati causano questo sfregamento. È necessario mantenere un tagliente affilato. È inoltre necessario un carico di truciolo aggressivo. L'obiettivo è tagliare continuamente al di sotto della zona indurita lasciata dal passaggio precedente.
L'alluminio e l'acciaio al carbonio trasferiscono il calore di taglio nei trucioli. L'acciaio inossidabile agisce come un isolante termico. Si rifiuta di assorbire il calore. Ciò forza il carico termico direttamente sul tagliente. Il calore estremo localizzato degrada rapidamente i substrati standard. Si ottengono deformazione plastica del tagliente e rapida usura sui fianchi. Gli strumenti specializzati gestiscono questo carico termico utilizzando substrati altamente resistenti al calore e rivestimenti avanzati con deposizione fisica in fase di vapore (PVD). Anche la geometria gioca un ruolo importante evacuando velocemente i trucioli prima che il calore si accumuli nella tasca.
Gli acciai inossidabili della serie 300 sono notoriamente gommosi. L'alta pressione e il calore elevato provocano la saldatura a pressione di particelle microscopiche del pezzo in lavorazione sulla superficie della rastrellatrice. Lo chiamiamo Built-Up Edge (BUE). BUE modifica la geometria effettiva del tuo utensile. Smussa il filo e aumenta le forze di taglio. Alla fine, il materiale saldato si rompe. Quando lo fa, di solito porta con sé un pezzo microscopico del bordo in carburo. Puoi prevenire il BUE utilizzando rivestimenti ad alto potere lubrificante e scanalature lucidate che impediscono innanzitutto al materiale di attaccarsi.
Il materiale del substrato determina i limiti delle prestazioni. L'acciaio ad alta velocità (HSS) non ha la durezza rossa necessaria per i carichi termici dell'acciaio inossidabile. L'HSS si deforma e si smussa troppo velocemente per la moderna produzione CNC. Il cobalto (M42) gestisce il calore leggermente meglio dell'HSS e offre robustezza per configurazioni sciatte. Tuttavia, il cobalto non ha ancora la resistenza all’usura necessaria per i lunghi periodi. Il metallo duro integrale è l'unico substrato in grado di gestire la lavorazione dell'acciaio inossidabile ad alta velocità.
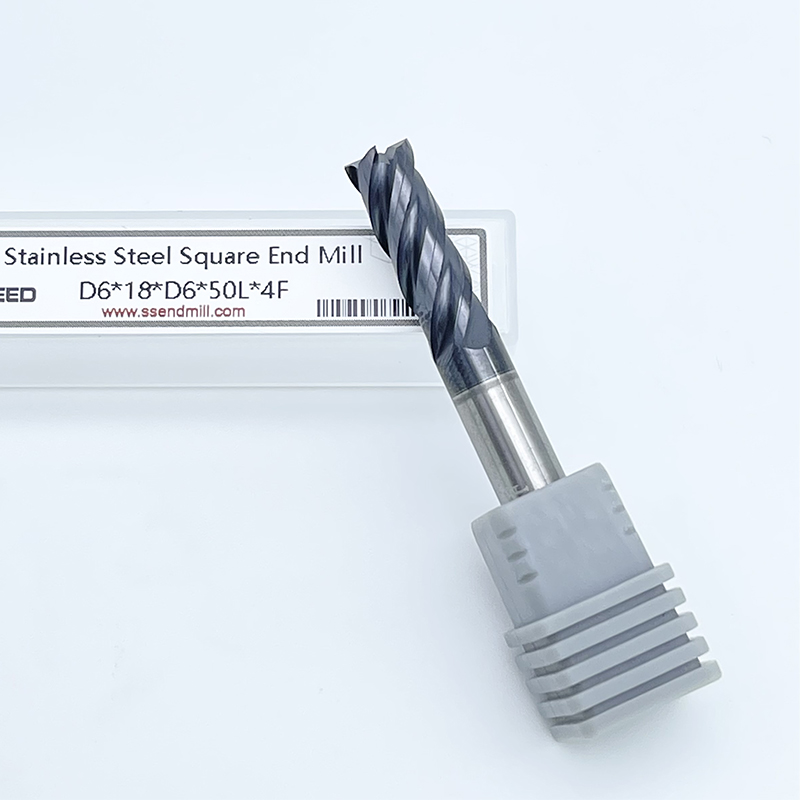
Nelle applicazioni CNC, le frese in metallo duro per acciaio inossidabile sono lo standard industriale obbligatorio. Il metallo duro integrale offre un'eccezionale resistenza alla rottura trasversale e un'estrema resistenza all'usura. Mantiene l'integrità strutturale alle alte temperature. Questa rigidità impedisce la deflessione dell'utensile durante i tagli pesanti, mantenendo le parti in tolleranza. I substrati in carburo consentono inoltre di spingere i piedi di superficie al minuto (SFM) molto più in alto. Ciò riduce drasticamente i tempi di ciclo rispetto all’acciaio super rapido.
L'acquisto di strumenti in base al prezzo iniziale aumenta le spese di produzione. Il metallo duro integrale costa inizialmente di più del cobalto. Ma il massiccio aumento dei tassi di rimozione dei materiali (MRR) compensa rapidamente tale investimento. Un utensile in metallo duro di alta qualità funziona a una velocità di avanzamento da tre a cinque volte superiore a quella di un utensile in cobalto. Inoltre rimane nel taglio più a lungo. È necessario calcolare il costo per parte. Considera tempi di ciclo più brevi, meno cambi di utensile e tassi di scarto più bassi. Il metallo duro ad alte prestazioni vince costantemente questo calcolo.
Il numero delle scanalature determina la robustezza del nucleo e lo spazio di evacuazione dei trucioli. I design tradizionali a 2 o 3 scanalature non hanno la rigidità del nucleo necessaria per arrestare la deflessione nell'acciaio inossidabile. Il punto ideale per la sgrossatura e la profilatura è da 4 a 5 scanalature.
Confronto del numero di eliche per applicazioni inossidabili
| Conteggio di eliche | Applicazione primaria | Resistenza al nucleo | Evacuazione truciolo | Potenziale velocità di avanzamento |
|---|---|---|---|---|
| 4 flauti | Sgrossatura pesante, scanalatura completa | Alto | Eccellente | Moderare |
| 5 flauti | HEM, fresatura dinamica, profilatura | Molto alto | Bene | Alto |
| 6+ flauti | Solo passate leggere di finitura | Massimo | Povero | Molto alto |
La tua strategia di percorso utensile determina la geometria di cui hai bisogno. L'esecuzione di scanalature pesanti richiede geometrie finali specializzate e ampi avvallamenti per estrarre i trucioli dal taglio chiuso. La fresatura laterale aggressiva in 304SS richiede la massima rigidità. Gli utensili costruiti per la fresatura laterale hanno nuclei più spessi e rilievi radiali specifici. Ciò li aiuta a gestire elevate forze di taglio laterali senza deviare o spezzarsi.
La lavorazione di leghe tenaci spesso provoca vibrazioni. Il chatter è una vibrazione autoeccitante che distrugge la finitura superficiale, microscheggia il tagliente e accelera l'usura. Gli utensili standard hanno scanalature equidistanti e un angolo dell'elica costante. Questo crea un impatto ritmico contro il metallo, creando una frequenza di risonanza.
Passo variabile significa spaziatura disuguale tra i taglienti. Elica variabile significa cambiare l'angolo dell'elica lungo la lunghezza della scanalatura. Questi disegni interrompono l'impatto ritmico. Alterano i tempi di ciascun bordo che entra nel materiale. Questo smorza le armoniche e uccide le chiacchiere. Si ottiene una pressione dell'utensile inferiore, un minore incrudimento e la capacità di eseguire tagli assiali più profondi.
L'angolo affilato di 90 gradi è il punto più debole di qualsiasi taglierina. Nelle applicazioni ad alto taglio, gli spigoli vivi si microfratturano sotto carichi pesanti. Una volta che un angolo si scheggia, lo strumento muore velocemente. L'utilizzo di utensili con raggio d'angolo rinforza il bordo. Il raggio distribuisce le forze di taglio su un'area più ampia. Ciò impedisce la scheggiatura e prolunga la durata dell'utensile durante la sgrossatura pesante.
Il carburo non rivestito si degrada rapidamente nell'acciaio inossidabile. Il calore intenso provoca cracking termico. La mancanza di potere lubrificante porta alla saldatura immediata del materiale. I rivestimenti PVD (Advanced Physical Vapour Deposition) agiscono come una barriera termica e un lubrificante secco. Cambiano il modo in cui lo strumento interagisce con il metallo.
TiAlN funziona molto bene per la lavorazione generale dell'acciaio inossidabile. Il suo principale vantaggio è l'elevata temperatura di ossidazione. Quando la temperatura di taglio aumenta, l'alluminio nel rivestimento migra verso la superficie. Forma uno strato microscopico di ossido di alluminio. Questo strato ceramico riflette il calore nel truciolo, proteggendo il carburo. TiAlN eccelle nei gradi martensitici più tenaci e meno gommosi come 416 o 17-4 PH.
AlCrN è la scelta premium per l'estrema resistenza al calore e l'elevato potere lubrificante. L'aggiunta di cromo riduce il coefficiente di attrito rispetto al TiAlN. Un elevato potere lubrificante è obbligatorio per i gradi austenitici gommosi come 304 e 316L. AlCrN fornisce una superficie liscia che impedisce ai trucioli di saldarsi alla superficie di spoglia. Ciò elimina il Built-Up Edge (BUE). Gestisce anche carichi termici più elevati, rendendolo perfetto per parametri HEM aggressivi.
I migliori produttori progettano linee specifiche per l'acciaio inossidabile modificando le microgeometrie. Utilizzano strutture di grani di carburo submicron per bilanciare durezza e tenacità. Applicano angoli di scarico eccentrici per fornire un bordo forte riducendo al minimo lo sfregamento. Guarda oltre il nome del marchio. Analizzare gli specifici angoli di spoglia e i diametri centrali.
Gli acciai inossidabili si comportano diversamente. I gradi austenitici sono gommosi. Hanno bisogno di angoli di spoglia più elevati per tagliare il materiale in modo pulito. Ciò impedisce al metallo di strapparsi o piegarsi oltre il bordo. Gli acciai martensitici o induriti per precipitazione sono più duri e meno gommosi. Gli utensili ottimizzati per queste qualità più dure utilizzano angoli di spoglia leggermente inferiori e nuclei più spessi per gestire forze di taglio più elevate.
Molti marchi vendono utensili ad alte prestazioni per tutti gli acciai. Funzionano bene nell'acciaio dolce ma spesso falliscono nell'acciaio inossidabile. Gli strumenti specifici per il materiale sono progettati per gli angoli di taglio esatti e le proprietà termiche delle leghe inossidabili. Utilizzando uno strumento costruito appositamente per il gruppo di materiali SUS si ottiene il giusto equilibrio tra affilatura del tagliente e resistenza strutturale.
Adatta i tuoi strumenti al tuo ambiente di produzione. Per una produzione a lungo termine e senza presidio, l’affidabilità del processo è tutto. Hai bisogno di strumenti premium con rivestimenti AlCrN avanzati e geometrie variabili per evitare guasti a metà ciclo. Per un'officina che esegue prototipi a breve termine, gli strumenti per prestazioni di medio livello offrono un buon equilibrio tra capacità e costi. Assicurati solo che abbiano ancora design a passo e raggi degli angoli variabili.
Comprare il meglio le frese per acciaio inossidabile non significano nulla se la tua configurazione è sciatta. Una taglierina premium si guasta con la stessa rapidità di una economica se le velocità, gli avanzamenti, il refrigerante o il supporto dell'utensile non sono corretti. È necessario ottimizzare il processo attorno allo strumento.
Correre troppo lentamente garantisce un incrudimento del lavoro. È necessario calcolare carichi di trucioli aggressivi. Il tagliente deve penetrare al di sotto dello strato incrudito lasciato dalla passata precedente. Le strategie di fresatura ad alta efficienza (HEM) abbinano una bassa profondità di taglio radiale a un'elevata profondità di taglio assiale. Ciò ti consente di aumentare i piedi di superficie al minuto (SFM) molto più in alto. HEM utilizza l'intera lunghezza della scanalatura, distribuisce l'usura in modo uniforme e utilizza l'assottigliamento radiale del truciolo per mantenere velocità di avanzamento elevate in sicurezza. Ad esempio, durante la sgrossatura dell'acciaio inossidabile 304 con un utensile rivestito in AlCrN a 5 scanalature da 1/2 pollice utilizzando HEM, è possibile iniziare con 350 SFM con un carico di truciolo IPT di 0,003, utilizzando un incremento radiale del 10%. Se si passa a un percorso utensile di scanalatura tradizionale con un impegno radiale del 100%, l'SFM deve scendere drasticamente a circa 150 SFM per sopravvivere alla generazione di calore.
Il taglio dei trucioli nell'acciaio inossidabile distrugge gli utensili. I trucioli sono induriti e abrasivi. Il refrigerante standard non ha la pressione necessaria per far uscire i trucioli dalle tasche profonde. Si consiglia vivamente il refrigerante ad alta pressione (HPC). Elimina istantaneamente i trucioli dalla zona di taglio. Attenzione però allo shock termico. L'applicazione incoerente del refrigerante provoca un rapido riscaldamento e raffreddamento del carburo, causando microfessurazioni. Se non si dispone di HPC, un getto d'aria combinato con una quantità minima di lubrificazione (MQL) spesso funziona meglio di un liquido refrigerante debole.
La rigidità del portautensile influisce direttamente sulla durata dell'utensile. Le pinze ER standard introducono un runout eccessivo. Anche 0,0005 pollici di runout costringono una scanalatura a sopportare un carico enorme di trucioli. Ciò causa usura irregolare, vibrazioni e guasti precoci. Per ottenere il massimo dagli utensili in metallo duro, utilizzare portautensili a calettamento, mandrini idraulici o mandrini per fresatura ad alta precisione. Questi forniscono la massima forza di presa e un runout prossimo allo zero.
Seguire questi passaggi per garantire un processo stabile prima di avviare il ciclo:
Anche con lo strumento giusto, le cose vanno male sul campo. Il riconoscimento del modello di usura sulla taglierina ti dice esattamente quale parametro regolare.
Tipi di usura comuni e soluzioni
| Modalità di guasto | Indicatore visivo | Causa principale | Azione correttiva |
|---|---|---|---|
| Usura sui fianchi | Abrasione uniforme lungo la superficie di spoglia del tagliente. | Usura normale, ma accelerata da un'eccessiva SFM. | Ridurre la velocità di taglio (SFM). Mantenere la velocità di avanzamento. |
| Scheggiatura | Microfratture lungo il tagliente o l'angolo. | Mancanza di rigidità, avanzamento eccessivo o spigoli vivi. | Aggiungi un raggio d'angolo. Controllare il runout. Ridurre l'IPT. |
| Bordo costruito (BUE) | Materiale del pezzo saldato alla superficie della rastrellatrice. | Basso potere lubrificante, bassa velocità di taglio o materiale gommoso. | Aumenta leggermente la SFM. Passare al rivestimento AlCrN. Migliorare il flusso del liquido refrigerante. |
| Cracking termico | Crepe che corrono perpendicolari al tagliente. | Shock termico dovuto a un'applicazione incoerente del refrigerante. | Passare al refrigerante continuo ad alta pressione o alla lavorazione a secco con getto d'aria. |
La lavorazione di leghe per incrudimento richiede l'abbandono di utensili generici. Le migliori frese per questo lavoro sono il metallo duro integrale di alta qualità. Presentano da 4 a 5 scanalature, passo variabile, geometrie dell'elica variabili e rivestimenti avanzati come AlCrN o TiAlN. La protezione del tagliente con un raggio angolare prolunga la durata durante la sgrossatura pesante. Controlla il tuo ambiente di lavorazione prima dell'acquisto. Identifica il tuo esatto grado di acciaio inossidabile. Valuta la rigidità della tua macchina e le capacità di supporto degli utensili.
Esegui questi passaggi successivi per migliorare il tuo processo:
R: AlCrN (nitruro di alluminio-cromo) e TiAlN (nitruro di titanio e alluminio) sono le scelte migliori. L'AlCrN fornisce un potere lubrificante superiore, rendendolo ideale per i gradi austenitici gommosi come il 304 per prevenire la formazione di taglienti incorporati (BUE). TiAlN forma uno strato protettivo di ossido ad alte temperature, rendendolo eccellente per i gradi martensitici più duri.
R: Un utensile a 4 eliche offre il miglior equilibrio tra robustezza del nucleo ed evacuazione del truciolo per la sgrossatura e l'esecuzione di scanalature tradizionali. Per la fresatura ad alta efficienza (HEM) e la profilatura, un utensile a 5 eliche è superiore perché fornisce una maggiore rigidità e consente velocità di avanzamento significativamente più elevate.
R: L'incrudimento avviene quando l'utensile sfrega il materiale invece di tranciarlo, alterando la struttura cristallina del metallo. Arrestalo mantenendo i taglienti affilati, evitando di indugiare nel taglio e utilizzando una velocità di avanzamento aggressiva per tagliare costantemente sotto lo strato precedentemente indurito.
R: Sì, ma applicalo correttamente. Il refrigerante ad alta pressione elimina i trucioli abrasivi e impedisce il ritaglio. Tuttavia, un'applicazione incoerente provoca shock termico e microfessurazioni nel carburo. Se l'alta pressione non è disponibile, un forte getto d'aria con quantità minima di lubrificazione (MQL) è altamente efficace.
R: Gummy 304 richiede angoli di spoglia più elevati per tagliare il materiale in modo pulito e rivestimenti ad alto potere lubrificante come AlCrN per impedire la saldatura del materiale. Il 17-4 PH più duro richiede angoli di spoglia leggermente inferiori, nuclei più spessi per resistere a forze di taglio più elevate e rivestimenti resistenti al calore come TiAlN.
R: Gli angoli acuti di 90 gradi sono il punto più debole dell'utensile e si microfratturano facilmente sotto elevate forze di taglio. Passare a un utensile con un raggio d'angolo, come 0,015 o 0,030 pollici, rinforza il tagliente, distribuisce le forze di taglio e previene la scheggiatura prematura.