Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-15 Pochodzenie: Strona
Obróbka stopów utwardzających się podczas pracy, takich jak 304, 316 i 17-4 PH, niszczy standardowe narzędzia skrawające. Tracisz czas wrzeciona, złomujesz drogie części i przepalasz budżety na narzędzia. Stal nierdzewna stwarza szczególne przeszkody metalurgiczne w hali produkcyjnej. Ma straszną przewodność cieplną. Ciepło powstające podczas cięcia pozostaje w narzędziu, zamiast wychodzić z wiórem. Gatunki austenityczne również utwardzają się natychmiastowo, jeśli pocierasz materiał, zamiast go czysto ścinać. Są gumowate, co powoduje narost na krawędzi (BUE), który przyspawa się do rowka i zatrzaskuje narzędzie w połowie cyklu. Przecinarki ogólnego przeznaczenia nie radzą sobie w takim środowisku. Opłacalna obróbka stali nierdzewnej wymaga geometrii dostosowanych do konkretnego zastosowania, zaawansowanych powłok i sztywnych ustawień. Stworzyliśmy ten przewodnik, aby pomóc Ci ocenić i wybrać dokładnie narzędzia potrzebne do konkretnych serii produkcyjnych. Dowiesz się, jak dopasować liczbę rowków, kąty linii śrubowej i powłoki do dokładnego gatunku materiału i strategii ścieżki narzędzia.
Przewidywalna trwałość narzędzi zwiększa rentowność hali produkcyjnej. Potrzebujesz ścisłej dokładności wymiarowej i czystego wykończenia powierzchni bezpośrednio na maszynie. Nieprzewidywalność zabija marże. Gdy nóż ulegnie awarii w połowie bloku 316L, pozostawia utwardzoną powierzchnię. Ta utwardzona warstwa zniszczy narzędzie zamienne już przy następnym przejściu. Miarą sukcesu jest to, jak konsekwentnie narzędzie osiąga oczekiwaną żywotność bez nagłej, katastrofalnej awarii. Można to osiągnąć, stosując narzędzia zaprojektowane tak, aby przeciwdziałać utwardzaniu, przeciążeniu termicznemu i przyczepności materiału.
Utwardzanie przez odkształcenie ma miejsce, gdy naprężenia mechaniczne zmieniają strukturę krystaliczną metalu. Austenityczne stale nierdzewne robią to agresywnie. Jeśli narzędzie pociera materiał zamiast dokładnie go ugryźć, powierzchnia natychmiastowo twardnieje. Zasadniczo tworzysz warstwę zbroi. Niewystarczające posuwy, zużyte krawędzie lub nieprawidłowe kąty przyłożenia powodują to tarcie. Musisz zachować ostrą krawędź tnącą. Potrzebujesz także agresywnego obciążenia wiórami. Celem jest ciągłe cięcie poniżej strefy utwardzonej, pozostawionej przez poprzednie przejście.
Aluminium i stal węglowa przenoszą ciepło cięcia na wióry. Stal nierdzewna działa jak izolator termiczny. Nie przyjmuje ciepła. To wymusza obciążenie termiczne bezpośrednio na krawędzi skrawającej. Lokalnie ekstremalne ciepło szybko niszczy standardowe podłoża. Na krawędzi dochodzi do odkształcenia plastycznego i szybkiego zużycia powierzchni przyłożenia. Specjalistyczne oprzyrządowanie radzi sobie z tym obciążeniem termicznym przy użyciu podłoży odpornych na wysoką temperaturę i zaawansowanych powłok fizycznego osadzania z fazy gazowej (PVD). Geometria odgrywa również rolę, ponieważ szybko odprowadza wióry, zanim w kieszeni nagrzeje się ciepło.
Stale nierdzewne serii 300 są notorycznie gumowate. Wysokie ciśnienie i wysoka temperatura powodują, że mikroskopijne cząstki przedmiotu obrabianego zgrzewają się z powierzchnią natarcia. Nazywamy to zabudowaną krawędzią (BUE). BUE zmienia efektywną geometrię Twojego narzędzia. Tępi krawędź i zwiększa siły skrawania. W końcu ten zespawany materiał pęka. Kiedy tak się dzieje, zwykle zabiera ze sobą mikroskopijny kawałek krawędzi węglika. Zapobiegasz BUE, stosując powłoki o wysokiej smarności i polerowane rowki, które przede wszystkim zapobiegają sklejaniu się materiału.
Materiał podłoża wyznacza granice wydajności. Stal szybkotnąca (HSS) nie ma czerwonej twardości potrzebnej do obciążeń termicznych stali nierdzewnej. HSS odkształca się i tępi zbyt szybko dla nowoczesnej produkcji CNC. Kobalt (M42) radzi sobie z ciepłem nieco lepiej niż HSS i zapewnia wytrzymałość w przypadku niechlujnych konfiguracji. Jednak kobaltowi nadal brakuje odporności na zużycie potrzebnej w długich seriach. Węglik spiekany jest jedynym podłożem zdolnym do obróbki stali nierdzewnej z dużą prędkością.
W zastosowaniach CNC, frezy trzpieniowe z węglików spiekanych do stali nierdzewnej są obowiązkowym standardem branżowym. Węglik spiekany zapewnia wyjątkową wytrzymałość na zerwanie poprzeczne i wyjątkową odporność na zużycie. Zachowuje integralność strukturalną w wysokich temperaturach. Ta sztywność zapobiega uginaniu się narzędzia podczas ciężkich cięć, utrzymując części w tolerancji. Podłoża węglikowe pozwalają również znacznie zwiększyć liczbę stóp powierzchniowych na minutę (SFM). To drastycznie skraca czas cykli w porównaniu ze stalą szybkotnącą.
Kupowanie narzędzi w oparciu o cenę z góry zawyża koszty produkcji. Węglik spiekany kosztuje początkowo więcej niż kobalt. Jednak ogromny skok wskaźników usuwania materiałów (MRR) szybko rekompensuje tę inwestycję. Wysokiej jakości narzędzie węglikowe pracuje z szybkością posuwu trzy do pięciu razy większą niż narzędzie kobaltowe. Dłużej utrzymuje się także na kroju. Należy obliczyć koszt części. Uwzględnij krótsze czasy cykli, mniejszą liczbę wymian narzędzi i mniejszą liczbę złomów. Węglik o wysokiej wydajności konsekwentnie wygrywa w tych obliczeniach.
Liczba rowków decyduje o wytrzymałości rdzenia i przestrzeni do odprowadzania wiórów. Tradycyjnym projektom z 2 lub 3 rowkami brakuje sztywności rdzenia, aby zapobiec uginaniu się stali nierdzewnej. Optymalnym miejscem do obróbki zgrubnej i profilowania jest 4 do 5 rowków.
Porównanie liczby rowków w zastosowaniach ze stali nierdzewnej.
| Liczba rowków | w zastosowaniu podstawowym. | Wytrzymałość rdzenia . | wiórów | Potencjał szybkości podawania |
|---|---|---|---|---|
| 4 flety | Ciężka obróbka zgrubna, pełne rowkowanie | Wysoki | Doskonały | Umiarkowany |
| 5 fletów | HEM, frezowanie dynamiczne, profilowanie | Bardzo wysoki | Dobry | Wysoki |
| 6+ fletów | Tylko lekkie przejścia wykończeniowe | Maksymalny | Słaby | Bardzo wysoki |
Twoja strategia ścieżki narzędzia dyktuje potrzebną geometrię. Ciężkie rowkowanie wymaga specjalistycznej geometrii końcówek i dużych dolin rowków, aby wyciągać wióry z zamkniętego cięcia. Agresywne frezowanie boczne w 304SS wymaga maksymalnej sztywności. Narzędzia przeznaczone do frezowania bocznego mają grubsze rdzenie i specyficzne promieniowe podcięcia. Pomaga im to wytrzymać duże boczne siły skrawania bez odkształceń i pęknięć.
Obróbka twardych stopów często powoduje drgania. Drganie to samowzbudne wibracje, które niszczą wykończenie powierzchni, tworzą mikrowióry na krawędziach i przyspieszają zużycie. Narzędzia standardowe mają równomiernie rozmieszczone rowki i stały kąt linii śrubowej. Powoduje to rytmiczne uderzenie w metal, ustanawiając częstotliwość rezonansową.
Zmienna podziałka oznacza nierówny odstęp pomiędzy krawędziami tnącymi. Zmienna linia śrubowa oznacza zmianę kąta linii śrubowej na długości rowka. Te projekty zakłócają rytmiczne oddziaływanie. Zmieniają czas wejścia każdej krawędzi w materiał. To tłumi harmoniczne i eliminuje drgania. Otrzymujesz niższy nacisk narzędzia, mniejsze utwardzanie i możliwość wykonywania głębszych cięć osiowych.
Ostry narożnik pod kątem 90 stopni jest najsłabszym punktem każdego noża. W zastosowaniach wymagających dużego ścinania ostre narożniki ulegają mikropęknięciom pod dużym obciążeniem. Po wykręceniu narożnika narzędzie szybko umiera. Użycie narzędzi o promieniu narożnika wzmacnia krawędź. Promień rozkłada siły skrawania na większym obszarze. Zatrzymuje to odpryski i wydłuża żywotność narzędzia podczas ciężkiej obróbki zgrubnej.
Niepowlekany węglik szybko ulega degradacji w stali nierdzewnej. Intensywne ciepło powoduje pękanie termiczne. Brak smarowności prowadzi do natychmiastowego zespawania materiału. Zaawansowane powłoki z fizycznego osadzania z fazy gazowej (PVD) działają jak bariera termiczna i suchy smar. Zmieniają sposób interakcji narzędzia z metalem.
TiAlN sprawdza się bardzo dobrze w przypadku ogólnej obróbki stali nierdzewnej. Jego główną zaletą jest wysoka temperatura utleniania. Wraz ze wzrostem temperatury skrawania aluminium zawarte w powłoce migruje na powierzchnię. Tworzy mikroskopijną warstwę tlenku glinu. Ta warstwa ceramiczna odbija ciepło z powrotem do chipa, chroniąc węglik. TiAlN wyróżnia się twardszymi, mniej gumowatymi gatunkami martenzytycznymi, takimi jak 416 lub 17-4 PH.
AlCrN to najlepszy wybór ze względu na ekstremalną odporność na ciepło i wysoką smarowność. Dodatek chromu obniża współczynnik tarcia w porównaniu do TiAlN. Wysoka smarowność jest wymagana w przypadku gumowatych gatunków austenitycznych, takich jak 304 i 316L. AlCrN zapewnia gładką powierzchnię, która zapobiega przyspawaniu się wiórów do powierzchni natarcia. Eliminuje to narost na krawędzi (BUE). Wytrzymuje także większe obciążenia termiczne, dzięki czemu doskonale sprawdza się przy agresywnych parametrach HEM.
Najlepsi producenci opracowują linie specjalnie dla stali nierdzewnej, ulepszając mikrogeometrię. Wykorzystują submikronowe struktury ziaren węglika, aby zrównoważyć twardość i wytrzymałość. Stosują mimośrodowe kąty przyłożenia, aby zapewnić mocną krawędź, minimalizując jednocześnie tarcie. Spójrz poza nazwę marki. Przeanalizuj określone kąty natarcia i średnice rdzenia.
Stale nierdzewne zachowują się inaczej. Gatunki austenityczne są gumowate. Potrzebują wyższych kątów natarcia, aby czysto ścinać materiał. Zapobiegnie to rozdarciu lub złożeniu metalu na krawędzi. Stale martenzytyczne lub utwardzane wydzieleniowo są twardsze i mniej gumowate. Narzędzia zoptymalizowane dla tych twardszych gatunków wykorzystują nieco mniejsze kąty natarcia i grubsze rdzenie, aby wytrzymać większe siły skrawania.
Wiele marek oferuje wysokiej jakości narzędzia do wszystkich stali. Działają one dobrze w przypadku stali miękkiej, ale często zawodzą w przypadku stali nierdzewnej. Narzędzia dostosowane do konkretnego materiału są projektowane pod kątem dokładnych kątów ścinania i właściwości termicznych stopów nierdzewnych. Korzystanie z narzędzia stworzonego specjalnie dla grupy materiałów SUS zapewnia właściwą równowagę pomiędzy ostrością krawędzi i wytrzymałością konstrukcyjną.
Dopasuj swoje narzędzia do środowiska produkcyjnego. W przypadku długotrwałej produkcji przy wyłączonym świetle niezawodność procesu jest najważniejsza. Potrzebujesz najwyższej jakości narzędzi z zaawansowanymi powłokami AlCrN i zmienną geometrią, aby zapobiec awariom w połowie cyklu. W przypadku warsztatu wykonującego prototypowanie krótkoseryjne, narzędzia średniej klasy zapewniają dobrą równowagę możliwości i kosztów. Tylko upewnij się, że nadal mają zmienne konstrukcje skoku i promienie naroży.
Kupuję to, co najlepsze frezy trzpieniowe do stali nierdzewnej nic nie znaczą, jeśli konfiguracja jest niechlujna. Frez klasy premium zawodzi tak samo szybko, jak tani, jeśli prędkości, posuwy, chłodziwo lub trzymanie narzędzia są nieprawidłowe. Musisz zoptymalizować proces wokół narzędzia.
Zbyt wolne bieganie gwarantuje hartowanie do pracy. Należy obliczyć agresywne obciążenia wiórów. Krawędź skrawająca musi zagłębić się poniżej warstwy utwardzonej, pozostawionej przez poprzednie przejście. Strategie frezowania o wysokiej wydajności (HEM) łączą małą promieniową głębokość skrawania z dużą osiową głębokością skrawania. Dzięki temu możesz znacznie zwiększyć liczbę stóp powierzchniowych na minutę (SFM). HEM wykorzystuje całą długość rowka, równomiernie rozprowadza zużycie i wykorzystuje promieniowe przerzedzanie wiórów, aby bezpiecznie utrzymać wysokie wartości posuwu. Na przykład, podczas obróbki zgrubnej stali nierdzewnej 304 za pomocą narzędzia 1/2 cala z 5 rowkami pokrytymi AlCrN przy użyciu HEM, można rozpocząć od 350 SFM przy obciążeniu wiórem 0,003 IPT, wykorzystując 10% promieniowe przesunięcie. Jeśli przejdziesz na tradycyjną ścieżkę narzędzia do rowkowania ze 100% zaangażowaniem promieniowym, wartość SFM musi drastycznie spaść do około 150 SFM, aby przetrwać wytwarzanie ciepła.
Ponowne cięcie wiórów w stali nierdzewnej niszczy narzędzia. Wióry są utwardzane przez zgniot i mają właściwości ścierne. W standardowym płynie chłodzącym nie ma ciśnienia, które umożliwiłoby wyrzucenie wiórów z głębokich kieszeni. Zdecydowanie zaleca się stosowanie chłodziwa pod wysokim ciśnieniem (HPC). Natychmiast usuwa wióry ze strefy skrawania. Uważaj jednak na szok termiczny. Nieregularne stosowanie chłodziwa powoduje szybkie nagrzewanie i chłodzenie węglika, co prowadzi do mikropęknięć. Jeśli brakuje Ci HPC, podmuch powietrza w połączeniu ze smarowaniem minimalną ilością (MQL) często działa lepiej niż słaby płyn chłodzący.
Sztywność oprawki narzędziowej bezpośrednio wpływa na trwałość narzędzia. Standardowe tuleje ER powodują nadmierne bicie. Bicie nawet 0,0005 cala powoduje, że jeden rowek przejmuje ogromne obciążenie wiórami. Powoduje to nierówne zużycie, drgania i wczesną awarię. Aby w pełni wykorzystać możliwości narzędzi węglikowych, należy stosować oprawki termokurczliwe, uchwyty hydrauliczne lub precyzyjne uchwyty do frezowania. Zapewniają one maksymalną siłę chwytania i niemal zerowe bicie.
Wykonaj poniższe kroki, aby zapewnić stabilny proces przed rozpoczęciem cyklu:
Nawet przy właściwym narzędziu na podłodze dzieje się coś złego. Rozpoznanie wzoru zużycia frezu pozwala dokładnie określić, jaki parametr należy wyregulować.
Typowe wzorce zużycia i rozwiązania
| Tryb awarii | Wskaźnik wizualny | Główna przyczyna | Działanie naprawcze |
|---|---|---|---|
| Zużycie flanki | Równomierne ścieranie wzdłuż powierzchni przyłożenia krawędzi skrawającej. | Normalne zużycie, ale przyspieszone przez nadmierne SFM. | Zmniejsz prędkość skrawania (SFM). Utrzymuj prędkość podawania. |
| Odpryskiwanie | Mikropęknięcia wzdłuż krawędzi skrawającej lub narożnika. | Brak sztywności, nadmierny posuw lub ostre narożniki. | Dodaj promień narożnika. Sprawdź bicie. Zmniejsz IPT. |
| Zabudowana krawędź (BUE) | Materiał przedmiotu obrabianego przyspawany do powierzchni natarcia. | Niska smarowność, niska prędkość skrawania lub gumowaty materiał. | Zwiększ nieznacznie SFM. Przejdź na powłokę AlCrN. Popraw przepływ chłodziwa. |
| Kraking termiczny | Pęknięcia przebiegają prostopadle do krawędzi skrawającej. | Szok termiczny wynikający z nierównomiernego stosowania chłodziwa. | Przejdź na ciągłe chłodzenie pod wysokim ciśnieniem lub obróbkę na sucho z podmuchem powietrza. |
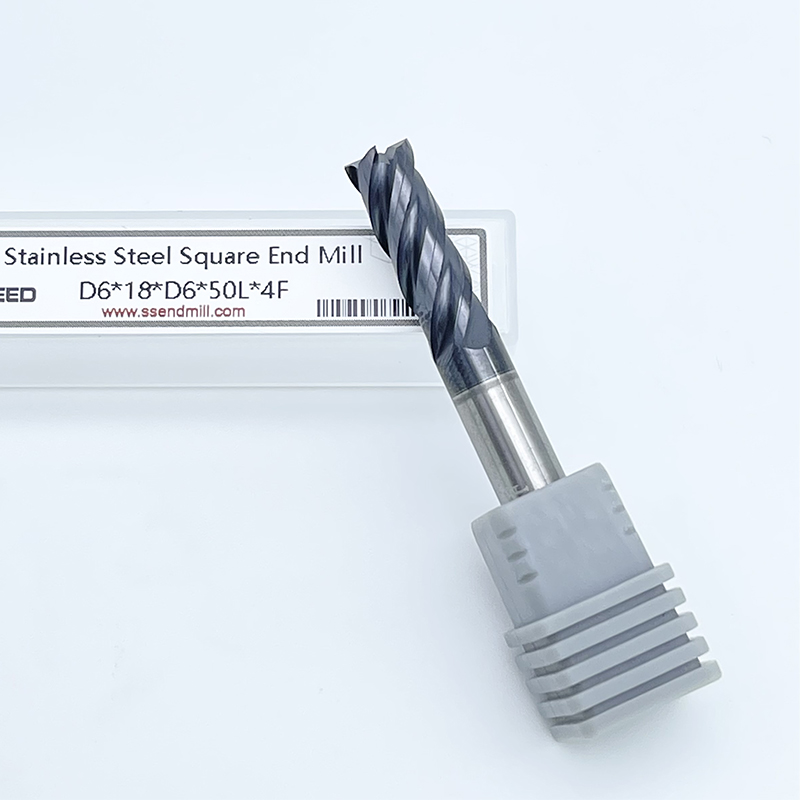
Obróbka stopów utwardzanych przez zgniot wymaga rezygnacji z narzędzi ogólnego przeznaczenia. Najlepsze frezy do tego zadania to wysokiej jakości węgliki spiekane. Posiadają od 4 do 5 rowków, zmienną podziałkę, zmienną geometrię spirali i zaawansowane powłoki, takie jak AlCrN lub TiAlN. Ochrona krawędzi za pomocą promienia naroża wydłuża żywotność podczas ciężkiej obróbki zgrubnej. Przed zakupem przeprowadź audyt swojego środowiska obróbki. Określ dokładny gatunek stali nierdzewnej. Oceń sztywność swojej maszyny i możliwości trzymania narzędzia.
Wykonaj następujące kroki, aby ulepszyć swój proces:
Odp.: AlCrN (azotek glinu i chromu) i TiAlN (azotek tytanu i glinu) to najlepsze wybory. AlCrN zapewnia doskonałą smarowność, dzięki czemu idealnie nadaje się do gumowatych gatunków austenitycznych, takich jak 304, aby zapobiec narostowi krawędzi (BUE). TiAlN tworzy ochronną warstwę tlenku pod wpływem wysokiej temperatury, dzięki czemu doskonale nadaje się do twardszych gatunków martenzytycznych.
Odp.: Narzędzie z 4 rowkami zapewnia najlepszą równowagę pomiędzy wytrzymałością rdzenia i odprowadzaniem wiórów w przypadku tradycyjnej obróbki zgrubnej i rowkowania. W przypadku wysokowydajnego frezowania (HEM) i profilowania narzędzie z 5 rowkami jest lepsze, ponieważ zapewnia większą sztywność i pozwala na znacznie wyższe wartości posuwu.
Odp.: Utwardzanie przez zgniot ma miejsce, gdy narzędzie pociera materiał zamiast go ścinać, zmieniając krystaliczną strukturę metalu. Zatrzymaj go, utrzymując ostre krawędzie skrawające, unikając zatrzymywania się w cięciu i stosując agresywną prędkość posuwu, aby stale ciąć pod wcześniej utwardzoną warstwą.
Odp.: Tak, ale zastosuj go prawidłowo. Chłodziwo pod wysokim ciśnieniem usuwa wióry ścierne i zapobiega ponownemu skrawaniu. Jednak niejednolite zastosowanie powoduje szok termiczny i mikropęknięcia węglika. Jeśli nie jest dostępne wysokie ciśnienie, bardzo skuteczny jest silny podmuch powietrza ze środkiem smarowania minimalnego (MQL).
Odp.: Gummy 304 wymaga wyższych kątów natarcia, aby zapewnić czyste ścinanie materiału, oraz powłok o wysokiej smarności, takich jak AlCrN, aby zapobiec spawaniu materiału. Twardszy 17-4 PH wymaga nieco niższych kątów natarcia, grubszych rdzeni, aby wytrzymać większe siły skrawania i powłok odpornych na ciepło, takich jak TiAlN.
Odp.: Ostre narożniki o kącie 90 stopni są najsłabszym punktem narzędzia i łatwo ulegają mikropęknięciom pod wpływem dużych sił ścinających. Zmiana na narzędzie o promieniu naroża, np. 0,015 lub 0,030 cala, wzmacnia krawędź, rozkłada siły skrawania i zapobiega przedwczesnemu odpryskiwaniu.