Visualizações: 0 Autor: Editor do site Horário de publicação: 15/08/2026 Origem: Site
A usinagem de ligas de endurecimento como 304, 316 e 17-4 PH destrói ferramentas de corte padrão. Você perde tempo de fuso, descarta peças caras e esgota orçamentos de ferramentas. O aço inoxidável apresenta obstáculos metalúrgicos específicos no chão de fábrica. Tem uma condutividade térmica terrível. O calor do corte permanece na ferramenta em vez de sair junto com o cavaco. As classes austeníticas também endurecem instantaneamente se você esfregar o material em vez de cortá-lo de maneira limpa. Eles são pegajosos, causando aresta postiça (BUE) que se solda ao canal e quebra a ferramenta no meio do ciclo. Os cortadores de uso geral não conseguem lidar com este ambiente. A usinagem de aço inoxidável lucrativa exige geometrias específicas da aplicação, revestimentos avançados e configurações rígidas. Criamos este guia para ajudá-lo a avaliar e selecionar as ferramentas exatas necessárias para suas execuções de produção específicas. Você aprenderá como combinar contagens de canais, ângulos de hélice e revestimentos com sua classe exata de material e estratégia de percurso.
A vida útil previsível da ferramenta impulsiona a lucratividade no chão de fábrica. Você precisa de precisão dimensional rigorosa e um acabamento de superfície limpo logo após a máquina. A imprevisibilidade mata as margens. Quando um cortador falha na metade de um bloco de 316L, ele deixa uma superfície endurecida. Essa camada endurecida destruirá sua ferramenta substituta na próxima passagem. Medimos o sucesso pela consistência com que uma ferramenta atinge sua vida útil esperada sem falhas catastróficas repentinas. Você consegue isso usando ferramentas projetadas para combater o endurecimento, a sobrecarga térmica e a adesão do material.
O endurecimento por deformação ocorre quando o estresse mecânico altera a estrutura cristalina do metal. Os aços inoxidáveis austeníticos fazem isso de forma agressiva. Se a sua ferramenta esfregar o material em vez de dar uma mordida limpa, a superfície endurece instantaneamente. Você essencialmente cria uma camada de armadura. Taxas de avanço insuficientes, bordas desgastadas ou ângulos de relevo incorretos causam esse atrito. Você deve manter uma ponta afiada. Você também precisa de uma carga agressiva de chips. O objetivo é cortar continuamente abaixo da zona endurecida deixada pela passagem anterior.
O alumínio e o aço carbono transferem calor cortante para os cavacos. O aço inoxidável atua como um isolante térmico. Recusa-se a absorver calor. Isso força a carga térmica diretamente na aresta de corte. O calor extremo localizado degrada rapidamente os substratos padrão. Você obtém deformação plástica na borda e rápido desgaste no flanco. Ferramentas especializadas lidam com essa carga térmica usando substratos de alta resistência ao calor e revestimentos avançados de deposição física de vapor (PVD). A geometria também desempenha um papel ao evacuar os cavacos rapidamente antes que o calor se acumule no bolsão.
Os aços inoxidáveis da série 300 são notoriamente pegajosos. Alta pressão e alto calor fazem com que partículas microscópicas da peça se soldem sob pressão na face de saída. Chamamos isso de Borda Construída (BUE). BUE altera a geometria efetiva da sua ferramenta. Ele embota a borda e aumenta as forças de corte. Eventualmente, esse material soldado se rompe. Quando isso acontece, geralmente leva consigo um pedaço microscópico da borda de metal duro. Você evita BUE usando revestimentos de alta lubrificação e canais polidos que evitam que o material grude.
O material do seu substrato determina os limites de desempenho. O aço rápido (HSS) não possui a dureza vermelha necessária para cargas térmicas do aço inoxidável. O HSS deforma-se e cega muito rapidamente para a produção CNC moderna. O Cobalt (M42) lida com o calor um pouco melhor que o HSS e oferece resistência para configurações desleixadas. No entanto, o cobalto ainda carece da resistência ao desgaste necessária para longos períodos. O metal duro é o único substrato capaz de lidar com usinagem inoxidável em alta velocidade.
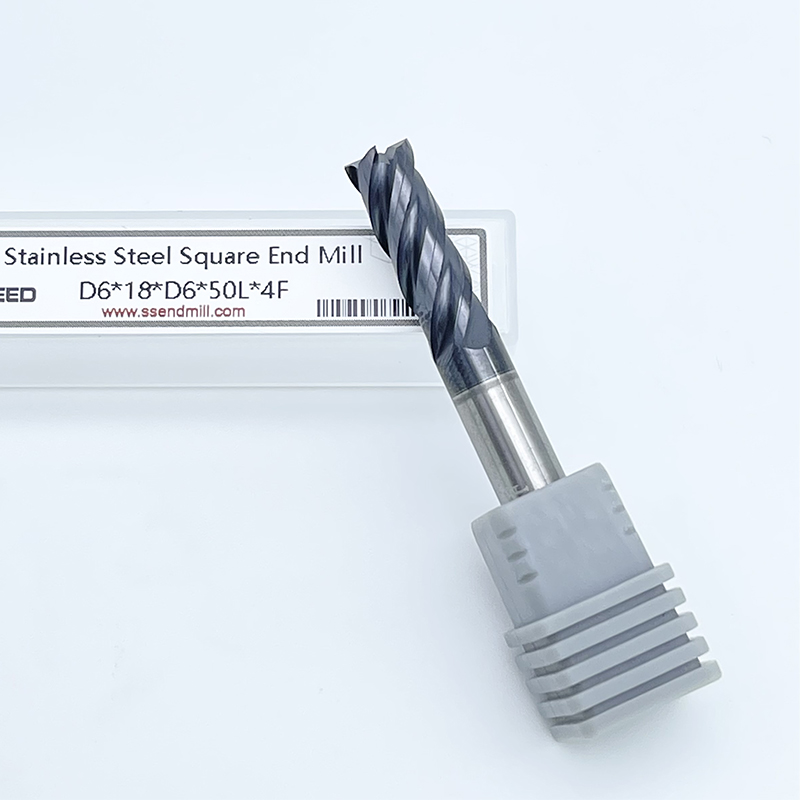
Em aplicações CNC, fresas de topo de metal duro para aço inoxidável são o padrão obrigatório da indústria. O metal duro sólido oferece excepcional resistência à ruptura transversal e extrema resistência ao desgaste. Mantém a integridade estrutural em altas temperaturas. Essa rigidez impede a deflexão da ferramenta durante cortes pesados, mantendo as peças dentro da tolerância. Os substratos de metal duro também permitem aumentar muito mais os pés de superfície por minuto (SFM). Isso reduz drasticamente os tempos de ciclo em comparação com o aço rápido.
Comprar ferramentas com base no preço inicial inflaciona suas despesas de fabricação. O carboneto sólido custa inicialmente mais que o cobalto. Mas o enorme salto nas Taxas de Remoção de Materiais (MRR) compensa rapidamente esse investimento. Uma ferramenta de metal duro premium funciona com três a cinco vezes a taxa de avanço de uma ferramenta de cobalto. Também permanece no corte por mais tempo. Você deve calcular o custo por peça. Considere tempos de ciclo mais curtos, menos trocas de ferramentas e menores taxas de refugo. O metal duro de alto desempenho vence consistentemente esse cálculo.
A contagem de canais determina a resistência do núcleo e o espaço de evacuação de cavacos. Os designs tradicionais de 2 ou 3 canais não possuem rigidez central para impedir a deflexão em aço inoxidável. O ponto ideal para desbaste e perfilamento é de 4 a 5 canais.
Comparação de contagem de flauta para aplicações em aço inoxidável
| Contagem de flauta | Aplicação primária | Resistência do núcleo | Chip | Potencial de taxa de alimentação de evacuação |
|---|---|---|---|---|
| 4 flautas | Desbaste pesado, canal completo | Alto | Excelente | Moderado |
| 5 flautas | HEM, fresamento dinâmico, perfilamento | Muito alto | Bom | Alto |
| 6+ flautas | Acabamentos leves passam apenas | Máximo | Pobre | Muito alto |
Sua estratégia de percurso determina a geometria necessária. Ranhuras pesadas requerem geometrias finais especializadas e grandes vales de canais para retirar cavacos do corte fechado. O fresamento lateral agressivo em 304SS exige rigidez máxima. As ferramentas construídas para fresamento lateral possuem núcleos mais grossos e relevos radiais específicos. Isso os ajuda a lidar com altas forças de corte laterais sem desviar ou quebrar.
A usinagem de ligas resistentes geralmente causa trepidação. Chatter é uma vibração autoexcitante que destrói o acabamento da superfície, microlasca a borda e acelera o desgaste. As ferramentas padrão possuem canais igualmente espaçados e um ângulo de hélice constante. Isto cria um impacto rítmico contra o metal, estabelecendo uma frequência ressonante.
Passo variável significa espaçamento desigual entre arestas de corte. Hélice variável significa alterar o ângulo da hélice ao longo do comprimento do canal. Esses designs perturbam o impacto rítmico. Eles alteram o tempo de cada aresta que entra no material. Isso amortece os harmônicos e elimina a vibração. Você obtém menor pressão da ferramenta, menos endurecimento por trabalho e a capacidade de realizar cortes axiais mais profundos.
O canto agudo de 90 graus é o ponto mais fraco de qualquer cortador. Em aplicações de alto cisalhamento, os cantos afiados microfraturam sob cargas pesadas. Depois que um canto se quebra, a ferramenta morre rapidamente. O uso de ferramentas com raio de canto reforça a aresta. O raio distribui as forças de corte por uma área maior. Isso interrompe o lascamento e prolonga a vida útil da ferramenta durante desbaste pesado.
O metal duro não revestido degrada rapidamente em aço inoxidável. O calor intenso causa rachaduras térmicas. A falta de lubrificação leva à soldagem imediata do material. Os revestimentos avançados de deposição física de vapor (PVD) atuam como uma barreira térmica e um lubrificante seco. Eles mudam a forma como a ferramenta interage com o metal.
TiAlN funciona muito bem para usinagem geral de aço inoxidável. Sua principal vantagem é a alta temperatura de oxidação. À medida que as temperaturas de corte aumentam, o alumínio do revestimento migra para a superfície. Forma uma camada microscópica de óxido de alumínio. Esta camada cerâmica reflete o calor de volta para o cavaco, protegendo o metal duro. O TiAlN se destaca em classes martensíticas mais tenazes e menos pegajosas, como 416 ou 17-4 PH.
AlCrN é a escolha premium para extrema resistência ao calor e alta lubricidade. A adição de cromo reduz o coeficiente de atrito em comparação com o TiAlN. A alta lubricidade é obrigatória para classes austeníticas gomosas como 304 e 316L. AlCrN fornece uma superfície lisa que impede a soldagem dos cavacos na face de saída. Isso elimina a Borda Construída (BUE). Ele também suporta cargas térmicas mais altas, tornando-o perfeito para parâmetros HEM agressivos.
Os principais fabricantes projetam linhas específicas de aço inoxidável ajustando microgeometrias. Eles usam estruturas de grãos de metal duro submícron para equilibrar dureza e tenacidade. Eles aplicam ângulos de relevo excêntricos para fornecer uma borda forte enquanto minimizam o atrito. Olhe além do nome da marca. Analise os ângulos de inclinação específicos e os diâmetros do núcleo.
Os aços inoxidáveis se comportam de maneira diferente. As notas austeníticas são pegajosas. Eles precisam de ângulos de inclinação mais altos para cortar o material de maneira limpa. Isso evita que o metal rasgue ou dobre na borda. Os aços martensíticos ou endurecidos por precipitação são mais duros e menos pegajosos. Ferramentas otimizadas para essas classes mais duras usam ângulos de saída ligeiramente mais baixos e núcleos mais grossos para lidar com forças de corte mais altas.
Muitas marcas vendem ferramentas de alto desempenho para todos os aços. Eles funcionam bem em aço-carbono, mas geralmente falham em aço inoxidável. Ferramentas específicas para materiais são projetadas para ângulos de cisalhamento exatos e propriedades térmicas de ligas inoxidáveis. O uso de uma ferramenta desenvolvida especificamente para o grupo de materiais SUS proporciona o equilíbrio certo entre nitidez de aresta e resistência estrutural.
Combine suas ferramentas com seu ambiente de produção. Para uma fabricação de longo prazo e sem iluminação, a confiabilidade do processo é tudo. Você precisa de ferramentas premium com revestimentos avançados de AlCrN e geometrias variáveis para evitar falhas no meio do ciclo. Para uma oficina que realiza prototipagem de curto prazo, as ferramentas de desempenho de nível intermediário oferecem um bom equilíbrio entre capacidade e custo. Apenas certifique-se de que eles ainda tenham designs de passo e raios de canto variáveis.
Comprando o melhor fresas de topo para aço inoxidável não significam nada se sua configuração for desleixada. Uma fresa premium falha tão rápido quanto uma barata se suas velocidades, avanços, refrigeração ou fixação da ferramenta estiverem errados. Você deve otimizar o processo em torno da ferramenta.
Correr muito devagar garante o endurecimento do trabalho. Você deve calcular cargas agressivas de cavacos. A aresta de corte precisa penetrar abaixo da camada endurecida deixada pelo passe anterior. As estratégias de fresamento de alta eficiência (HEM) combinam uma baixa profundidade de corte radial com uma alta profundidade de corte axial. Isso permite aumentar muito mais os pés de superfície por minuto (SFM). O HEM utiliza todo o comprimento do canal, distribui o desgaste uniformemente e utiliza afinamento radial dos cavacos para manter altas taxas de avanço com segurança. Por exemplo, ao desbaste de aço inoxidável 304 com uma ferramenta revestida com AlCrN de 1/2 polegada e 5 canais usando HEM, você pode começar com 350 SFM com uma carga de cavacos de 0,003 IPT, utilizando um passo lateral radial de 10%. Se você mudar para um percurso de usinagem tradicional com um envolvimento radial de 100%, esse SFM deverá cair drasticamente para cerca de 150 SFM para sobreviver à geração de calor.
Recortar cavacos em aço inoxidável destrói ferramentas. Os cavacos são endurecidos e abrasivos. O refrigerante de inundação padrão não tem pressão para extrair cavacos de bolsões profundos. O líquido refrigerante de alta pressão (HPC) é altamente recomendado. Ele remove os cavacos da zona de corte instantaneamente. Cuidado com o choque térmico, no entanto. A aplicação inconsistente de refrigerante causa rápido aquecimento e resfriamento do metal duro, levando a microfissuras. Se você não tiver HPC, um jato de ar combinado com Lubrificação por Quantidade Mínima (MQL) geralmente funciona melhor do que refrigerante de inundação fraco.
A rigidez do porta-ferramenta afeta diretamente a vida útil da ferramenta. As pinças ER padrão apresentam desvio excessivo. Mesmo 0,0005 polegadas de excentricidade força um canal a suportar uma enorme carga de cavacos. Isso causa desgaste irregular, vibração e falha precoce. Para aproveitar ao máximo as ferramentas de metal duro, use suportes de ajuste retrátil, mandris hidráulicos ou mandris de fresamento de alta precisão. Eles fornecem força de preensão máxima e desvio quase zero.
Siga estas etapas para garantir um processo estável antes de iniciar o ciclo:
Mesmo com a ferramenta certa, as coisas dão errado no chão. Reconhecer o padrão de desgaste da sua fresa informa exatamente qual parâmetro ajustar.
Padrões de desgaste comuns e soluções
| Modo de falha | Indicador visual | Causa raiz | Ação corretiva |
|---|---|---|---|
| Desgaste de flanco | Abrasão uniforme ao longo da face de folga da aresta de corte. | Desgaste normal, mas acelerado por excesso de SFM. | Reduza a velocidade de corte (SFM). Mantenha a taxa de alimentação. |
| Lascando | Microfraturas ao longo da aresta de corte ou canto. | Falta de rigidez, avanço excessivo ou cantos vivos. | Adicione um raio de canto. Verifique o esgotamento. Reduzir o IPT. |
| Borda Construída (BUE) | Material da peça soldado à face de saída. | Baixa lubricidade, baixa velocidade de corte ou material pegajoso. | Aumente ligeiramente o SFM. Mude para revestimento AlCrN. Melhore o fluxo do refrigerante. |
| Rachadura Térmica | Rachaduras perpendiculares à aresta de corte. | Choque térmico devido à aplicação inconsistente de refrigerante. | Mude para refrigeração contínua de alta pressão ou usinagem a seco com jato de ar. |
A usinagem de ligas endurecíveis requer ferramentas de uso geral. As melhores fresas para este trabalho são metal duro premium. Eles apresentam de 4 a 5 canais, passo variável, geometrias de hélice variáveis e revestimentos avançados como AlCrN ou TiAlN. Proteger a aresta com um raio de canto prolonga a vida útil durante desbaste pesado. Audite seu ambiente de usinagem antes de comprar. Identifique seu tipo exato de aço inoxidável. Avalie a rigidez da sua máquina e a capacidade de fixação de ferramentas.
Siga estas próximas etapas para melhorar seu processo:
R: AlCrN (nitreto de alumínio e cromo) e TiAlN (nitreto de alumínio e titânio) são as principais opções. AlCrN fornece lubricidade superior, tornando-o ideal para classes austeníticas gomosas como 304 para evitar Borda Construída (BUE). O TiAlN forma uma camada protetora de óxido sob altas temperaturas, tornando-o excelente para classes martensíticas mais duras.
R: Uma ferramenta de 4 canais oferece o melhor equilíbrio entre resistência do núcleo e evacuação de cavacos para desbaste e abertura de canais tradicionais. Para fresamento de alta eficiência (HEM) e perfilamento, uma ferramenta de 5 canais é superior porque proporciona maior rigidez e permite taxas de avanço significativamente mais altas.
R: O endurecimento por trabalho ocorre quando a ferramenta fricciona o material em vez de cisalha-lo, alterando a estrutura cristalina do metal. Pare isso mantendo arestas de corte afiadas, evitando permanecer no corte e usando uma taxa de avanço agressiva para cortar constantemente abaixo da camada previamente endurecida.
R: Sim, mas aplique corretamente. O líquido refrigerante de alta pressão limpa cavacos abrasivos e evita o novo corte. No entanto, a aplicação inconsistente causa choque térmico e microfissuras no metal duro. Se a alta pressão não estiver disponível, um forte jato de ar com Quantidade Mínima de Lubrificação (MQL) é altamente eficaz.
R: O Gummy 304 requer ângulos de inclinação mais altos para cortar o material de maneira limpa e revestimentos de alta lubricidade como AlCrN para evitar a soldagem do material. O 17-4 PH mais duro requer ângulos de inclinação ligeiramente mais baixos, núcleos mais grossos para suportar forças de corte mais altas e revestimentos resistentes ao calor como TiAlN.
R: Cantos agudos de 90 graus são o ponto mais fraco da ferramenta e microfraturam facilmente sob altas forças de cisalhamento. Mudar para uma ferramenta com raio de canto, como 0,015 ou 0,030 polegadas, reforça a aresta, distribui as forças de corte e evita lascamento prematuro.