Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-26 Origen: Sitio

Tratar la madera como un material uniforme durante el fresado CNC garantiza acabados superficiales subóptimos, desgaste excesivo de las herramientas y piezas desechadas. La realidad operativa del mecanizado de madera y paneles de ingeniería es que cada sustrato presenta distintos desafíos mecánicos. Los talleres se enfrentan con frecuencia a la tediosa carga de arrancar la madera contrachapada enchapada, al rápido desgaste de los bordes debido a los abrasivos aglutinantes de MDF y a la quema inducida por la fricción en las maderas duras densas. Depender de una sola fresa de uso general para todos estos materiales conduce directamente a cortes fallidos y a la ruina del material.
Seleccionando el correcto Las fresas CNC para madera requieren hacer coincidir la geometría de la flauta, la dirección de corte y el grado de carburo con las propiedades estructurales específicas del material objetivo, ya sea madera natural o un compuesto de ingeniería. Comprender cómo interactúa una herramienta con chapas laminadas cruzadas, núcleos homogéneos unidos con resina o estructuras de grano direccionales dicta el éxito de la operación de mecanizado.
Una operación exitosa de fresado CNC en madera se define por resultados físicos estrictos. El objetivo principal es lograr cero desgarros tanto en las superficies de entrada como de salida del corte. Las marcas de quemaduras deben estar completamente ausentes, lo que indica que la herramienta cortó el material en lugar de frotarlo. La precisión dimensional debe permanecer dentro de las tolerancias requeridas, libre de los efectos de la deflexión de la herramienta o el descentramiento del husillo. Finalmente, maximizar la vida útil de la herramienta garantiza que la operación siga siendo eficiente, lo que reduce la frecuencia de los cambios de herramienta y el tiempo de inactividad de la máquina. Lograr estos criterios requiere una comprensión precisa de la mecánica de corte y el comportamiento del material.
Los operadores miden este éxito directamente en la bancada de la máquina. Utilice calibradores digitales para verificar que una ranura de 0,500 pulgadas tenga exactamente 0,500 pulgadas de ancho. Si la ranura mide 0,510 pulgadas, es probable que tenga que lidiar con una desviación de la herramienta o un descentramiento del husillo. La inspección visual confirma la ausencia de pelusas o astillas en el borde superior de una lámina de melamina. Cuando los resultados físicos no cumplen con estos estándares, la primera variable a investigar es siempre la herramienta de corte.
La madera natural y los compuestos de ingeniería se comportan de manera completamente diferente bajo las fuerzas de corte de una cortadora giratoria. La madera natural presenta una estructura de veta direccional. Cortar a favor de la fibra, contra la fibra o a través de la fibra final altera la resistencia que encuentra la herramienta. Esta imprevisibilidad aumenta el riesgo de astillamiento, especialmente cuando la cortadora sale del material. Los nudos y los cambios de dirección de la fibra pueden agarrar la herramienta y provocar picos repentinos en la fuerza de corte.
Los compuestos diseñados como los tableros de fibra de densidad media (MDF) o los tableros de partículas poseen un núcleo homogéneo y omnidireccional. Carecen de patrones de vetas impredecibles. Sin embargo, están saturados de colas y resinas abrasivas. Esto hace que el principal desafío del mecanizado pase de gestionar el desgarro a combatir la rápida degradación de los bordes y gestionar el polvo fino y abrasivo. No tiene que preocuparse por la dirección de la fibra en MDF, pero debe planificar el desgaste severo de la herramienta.
El mecanismo fundamental del fresado dicta que la herramienta debe cortar el material para crear una viruta. En la carpintería, las astillas cumplen una función secundaria: alejan el calor de la zona de corte. Si las virutas no se evacuan eficientemente, permanecen en la trayectoria de la herramienta. Luego, la cortadora vuelve a cortar el mismo material. Esta fricción genera un calor inmenso.
En maderas duras densas, el calor atrapado provoca rápidamente marcas de quemaduras en el borde de la pieza de trabajo. Si la temperatura excede el umbral térmico del carburo, la herramienta se recocerá. Pierde su dureza y se opaca al instante. La evacuación eficaz de la viruta es el requisito previo absoluto para lograr cortes limpios y una larga vida útil de la herramienta. Si produce polvo fino en lugar de astillas distintas al cortar madera maciza, su herramienta está absorbiendo el calor en lugar de desprenderlo.
Los materiales contralaminados, como la madera contrachapada y los tableros de superficie quebradiza, como la melamina, son muy susceptibles a levantarse y astillarse. Las chapas superior e inferior o las carcasas de plástico carecen del soporte estructural para soportar las fuerzas de tracción hacia arriba o hacia abajo de las fresas estándar. Cuando una broca ascendente sale de la superficie superior, separa el revestimiento del núcleo, provocando un desgarro grave. Una broca de corte descendente empuja la chapa inferior lejos del núcleo al salir por la parte inferior.
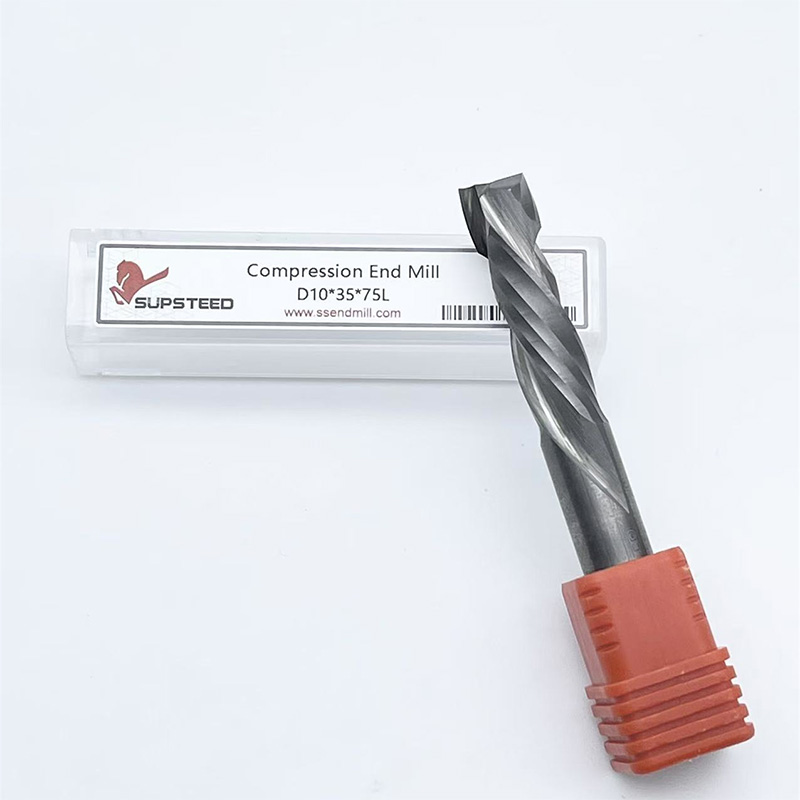
Las fresas de compresión resuelven exactamente este problema. Estas herramientas especializadas combinan geometrías de corte ascendente y descendente en la misma flauta. La parte inferior de la broca presenta una geometría de corte hacia arriba, tirando del borde inferior hacia arriba. La parte superior presenta una geometría de corte descendente que empuja el borde superior hacia abajo. Esta acción de corte simultánea comprime el material hacia el centro del núcleo, dejando bordes impecables y sin astillas en ambos lados de los laminados de doble cara.
La implementación de bits de compresión requiere estrategias de trayectoria de herramienta específicas. La primera pasada debe penetrar lo suficientemente profundo como para que la porción cortada hacia abajo de la ranura se acople a la superficie superior del material. Si la pasada inicial es demasiado superficial, sólo se engancha la parte cortada hacia arriba, lo que inmediatamente astillará la chapa superior. Siga estos pasos para configurar una trayectoria de compresión:
El tablero de fibra de densidad media presenta un desafío de herramientas único debido a la composición de su material. La naturaleza densa y con mucho pegamento del MDF actúa como un abrasivo continuo contra el filo. El acero rápido estándar perderá su filo a los pocos minutos de fresar el MDF. Las resinas de urea-formaldehído requieren herramientas capaces de soportar una abrasión constante sin perder la microgeometría del filo.
Para materiales homogéneos como MDF, las fresas de mango de carburo sólido de ranura recta o de corte descendente son óptimas. Debido a que el MDF carece de una veta direccional, el riesgo de astillarse es bajo, pero se espera mantener un borde superior nítido. Una broca de corte descendente corta las fibras de la superficie limpiamente hacia abajo. Dado que el MDF produce polvo fino y polvoriento en lugar de virutas distintas, las capacidades agresivas de limpieza de virutas de una broca cortada hacia arriba son menos críticas.
La acumulación de polvo en el canal cortado provoca fricción. Necesita sistemas de extracción de polvo adecuados. Una aspiradora de taller estándar rara vez es suficiente para el enrutamiento de producción de MDF. Necesita un recolector de polvo de alta velocidad que extraiga los CFM adecuados directamente de la cubierta del husillo para evacuar el polvo pesado antes de que se acumule en la ranura y sobrecaliente la herramienta.
Las maderas duras densas como el roble, el arce y el nogal generan una fricción significativa durante el proceso de corte. Si la herramienta frota en lugar de cortar, la madera se quemará rápidamente. Las quemaduras generalmente son causadas por velocidades de avance incorrectas (movimiento demasiado lento) o bordes de corte desafilados. Para mecanizar maderas duras de manera efectiva, los operadores especifican fresas de carburo sólido con corte ascendente de 2 canales para perfilado profundo. La geometría de corte ascendente extrae agresivamente las virutas del corte, eliminando el calor y evitando que la herramienta se atasque en el grano denso.
Las maderas blandas como el pino o el cedro introducen una variable diferente: resina y brea. El principal riesgo al fresar maderas blandas es que la resina se derrita por la fricción y se adhiera al cortador. Una vez que la resina se acumula en las ranuras, la herramienta ya no puede eliminar las virutas, lo que provoca un sobrecalentamiento inmediato y fallas en la herramienta. El mecanizado de maderas blandas requiere Fresas CNC para madera con flautas altamente pulidas. Los diseños de canal único (canal O) proporcionan gargantas masivas para la expulsión de virutas sin obstrucciones y evitan la acumulación de gomitas.
Al interactuar con patrones de grano naturales impredecibles, la elección entre estrategias de molienda ascendente y de molienda convencional se vuelve crítica. El fresado ascendente, en el que la fresa gira en la dirección de avance, generalmente deja un acabado superficial superior en la madera maciza al cortar la veta limpiamente. Requiere una configuración de máquina rígida, ya que la herramienta tiende a introducirse en el material. El fresado convencional es más seguro en máquinas más ligeras, pero puede provocar desgarros al cortar a contrapelo.
Guía de combinación de geometría de material y herramienta
| Tipo de material | Desafío principal | Geometría de flauta recomendada | Número de flautas preferido |
|---|---|---|---|
| Contrachapado enchapado | Desgarro del borde superior e inferior | Compresión | 2 flautas |
| Melamina / Laminado | Descantillado de superficie quebradiza | Compresión | 2 flautas |
| MDF/aglomerado | Desgaste abrasivo, acumulación de polvo. | Recto o corte hacia abajo | 2 flautas |
| Madera dura densa | Quemazón por fricción, acumulación de calor. | corte ascendente | 2 flautas |
| Madera blanda / Resinosa | Acumulación de brea, empaquetamiento de virutas | Upcut (flauta O pulida) | 1 flauta |
La dirección de la ranura determina cómo la herramienta aplica fuerza al material y hacia dónde se dirigen las virutas. Las brocas Upcut cuentan con una espiral derecha que empuja las virutas hacia arriba y las aleja de la zona de corte. Esto facilita una rápida eliminación de virutas y una excelente disipación de calor, lo que lo hace ideal para ranuras profundas y bolsillos ciegos. La acción de tracción hacia arriba deja un borde superior áspero y requiere una fuerte sujeción por vacío o sujeción mecánica para evitar que la pieza de trabajo se levante del tablero.
Las brocas de corte descendente utilizan una espiral izquierda para empujar las virutas hacia abajo. Esta acción presiona el material contra la base del CNC, lo que ayuda a sujetar la pieza y corta la superficie superior limpiamente hacia abajo, evitando que se rompa. El inconveniente es que las virutas quedan atrapadas en el canal de corte. Esto aumenta significativamente la acumulación de calor, lo que hace que las brocas de corte descendente sean adecuadas solo para cavidades poco profundas, materiales delgados o cortes de primera pasada en enchapados superiores delicados.
Las brocas de flauta recta ejercen fuerzas de corte neutras. Ni suben ni bajan. Proporcionan un rendimiento aceptable para fresado de uso general en MDF o plásticos. Carecen del ángulo de corte agresivo necesario para cortes limpios en maderas duras naturales y no evacuan las virutas con tanta eficacia como las geometrías en espiral.
El número de ranuras de una fresa influye directamente en la velocidad de avance, el acabado de la superficie y la capacidad de eliminación de virutas. Las brocas de una sola flauta, comúnmente conocidas como O-flautas, ofrecen la máxima separación de virutas posible. Si bien se utilizan mucho para plásticos y metales no ferrosos, son muy eficaces para maderas muy blandas y resinosas. La gran garganta abierta evita que la resina se acumule, lo que las hace ideales para desbaste de alta velocidad en máquinas más livianas que no pueden soportar las velocidades de avance requeridas para herramientas de múltiples flautas.
Las fresas de dos canales representan el estándar de la industria para el fresado de madera. Ofrecen el equilibrio óptimo entre separación de virutas, rigidez estructural, capacidad de velocidad de avance y acabado superficial. Una herramienta de dos flautas permite una acción de corte estable y al mismo tiempo deja suficiente espacio abierto en el valle de la flauta para evacuar las astillas de madera de manera eficiente.
Las brocas de tres flautas y superiores están estrictamente reservadas para máquinas industriales con husillos de alta potencia. Agregar más canales reduce el tamaño de la garganta de la viruta. Para mantener la carga de viruta adecuada y evitar que la herramienta frote y queme la madera, la máquina debe empujar la herramienta a través del material a velocidades de avance significativamente más altas. Las máquinas de escritorio o de aficionado carecen de la rigidez y la aceleración necesarias para utilizar brocas de tres flautas de forma eficaz en la madera.
Las operaciones de fresado estándar frecuentemente requieren que la herramienta se sumerja directamente en la cara del material. Para ejecutar una inmersión vertical sin orificios pretaladrados, la fresa debe tener un corte central. Las herramientas de corte central tienen bordes cortantes que se extienden completamente hasta el centro de la punta de la herramienta, lo que les permite perforar hacia abajo. Las herramientas que no cortan en el centro dejan una pequeña zona muerta en el medio, que chocará contra el material si se sumergen verticalmente.
Incluso con brocas de corte central, sumergirse directamente en maderas duras densas provoca un desgaste rápido de la punta de la herramienta y aumenta el riesgo de quemar el borde inferior. Los operadores deben utilizar trayectorias de herramientas en rampa. La rampa ingresa al material en ángulo, moviéndose simultáneamente en los ejes X, Y y Z. Esto distribuye la fuerza de corte a lo largo del costado de la ranura en lugar de concentrarla únicamente en la punta, lo que extiende la vida útil de la herramienta y garantiza una entrada más limpia.
Más allá de las fresas de extremo cuadrado estándar, se requieren perfiles específicos para operaciones completas de carpintería CNC. Los cortadores de tableros de spoilers o de superficies de mesa son herramientas enormes y de fondo plano esenciales para desplazar la plataforma CNC. La superficie del spoilboard de sacrificio garantiza un montaje del material perfectamente plano, lo cual es fundamental para una profundidad de corte precisa en toda el área de trabajo.
Las puntas de punta esférica cuentan con una punta completamente redondeada. Son obligatorios para tallado en 3D, trabajos de relieve topográfico y mecanizado de contornos complejos en madera maciza. La punta redondeada permite realizar pasos suaves, dejando una superficie contorneada en lugar del efecto de escalón causado por las fresas de extremo plano.
Los V-Bits se utilizan para grabar, biselar, crear letreros y detallar esquinas afiladas. Al variar la profundidad Z de una broca en V, el CNC puede crear líneas de ancho variable, una técnica muy utilizada en tipografía de tallado en V y paneles decorativos.
El material con el que se fabrica la fresa dicta su vida útil operativa y su umbral de rendimiento. El acero de alta velocidad (HSS) está efectivamente obsoleto para el fresado de madera CNC moderno. La naturaleza abrasiva de los paneles de ingeniería y las altas velocidades del husillo de las fresadoras CNC hacen que el HSS pierda su brillo casi de inmediato. El carburo sólido es la base obligatoria para el rendimiento. El carburo sólido de micrograno mantiene un borde afilado a través de miles de pies lineales de corte, resistiendo el calor y la abrasión que destruyen las aleaciones menores.
Para entornos de producción de gran volumen que procesan láminas continuas de MDF o melamina, las herramientas de inserción ofrecen una clara ventaja. Las brocas fresadoras de inserción utilizan un cuerpo de herramienta de acero con cuchillas de carburo sólido reemplazables atornilladas en las ranuras. Cuando el borde se desafila, el operador simplemente gira o reemplaza el pequeño inserto de carburo en lugar de desechar toda la herramienta. Esto mantiene el diámetro y la longitud exactos de la herramienta, lo que reduce el tiempo de configuración y recalibración en el controlador de la máquina.
Los recubrimientos especializados, como el nitruro de titanio (TiN) o el carbono tipo diamante (DLC), son comunes en el trabajo con metales, pero requieren una evaluación cuidadosa para las aplicaciones en madera. La madera no genera el mismo desgaste químico que el acero y el principal modo de falla es la abrasión o la acumulación de resina. Los recubrimientos pueden reducir la fricción y prolongar ligeramente la vida útil de los bordes en MDF abrasivo, pero muchos operadores encuentran que el carburo sólido de micrograno sin recubrimiento funciona excepcionalmente bien cuando se optimizan las velocidades de avance.
La selección de herramientas no puede divorciarse de las capacidades físicas de la máquina CNC que ejecuta el corte. Una máquina de escritorio compacta de 3 ejes que utiliza un husillo de 1,5 kW y herramientas con vástago de 1/4 de pulgada requiere estrategias de velocidad de avance completamente diferentes en comparación con una fresadora industrial estilo pórtico equipada con un husillo de 12,5 kW y portaherramientas de 1/2 pulgada. Las máquinas industriales pesadas poseen la masa y la rigidez necesarias para empujar herramientas de gran diámetro a través de maderas duras densas a altas velocidades sin vibraciones. Las máquinas de escritorio carecen de esta rigidez. Forzar un corte agresivo dará como resultado pasos omitidos, vibraciones severas y herramientas rotas. Los operadores de máquinas más livianas deben utilizar brocas de menor diámetro, profundidades de corte menores y geometrías de flauta simple o doble altamente pulidas para reducir las fuerzas de corte.
Calcular y mantener la carga óptima de viruta es el requisito matemático más crítico en el enrutamiento CNC. La carga de viruta representa el espesor físico de la viruta de madera eliminada por un solo filo durante una revolución. La fórmula es: Velocidad de avance = RPM × Número de canales × Carga de viruta. Si la carga de viruta es demasiado baja, la herramienta frota, genera calor y quema la madera. Si la carga de viruta es demasiado alta, las fuerzas de corte exceden la resistencia de la herramienta, lo que provoca deflexión y rotura. Siga este proceso para marcar avances y velocidades en un material nuevo:
La deflexión de la herramienta es un riesgo grave de implementación cuando se utilizan brocas largas y de pequeño diámetro en materiales densos. La deflexión ocurre cuando las fuerzas de corte laterales hacen que la fresa se doble ligeramente durante el corte. Esta flexión provoca inexactitud dimensional, acabado superficial deficiente y rotura catastrófica de la herramienta. Para mitigar la deflexión, los operadores deben utilizar la longitud de herramienta más corta posible que permita la profundidad de corte requerida, maximizar el diámetro del vástago y asegurarse de que el collar sujete la herramienta de forma segura.
R: Si bien las fresas para trabajar metales pueden cortar madera físicamente, son muy ineficientes. Las herramientas para cortar metal cuentan con gargantas para virutas poco profundas diseñadas para virutas de metal pequeñas, que se acumulan rápidamente con fibras de madera y resina. Esto provoca fricción, quemaduras y fallos de la herramienta. Utilice siempre fresas para madera exclusivas con canales profundos para una evacuación adecuada de las virutas.
R: La quema es causada por la fricción cuando la herramienta roza la madera en lugar de cortarla. Esto suele ocurrir cuando la velocidad de avance es demasiado lenta, las RPM del husillo son demasiado altas o el filo está desafilado. Aumente su velocidad de alimentación o reduzca sus RPM para lograr una carga de viruta adecuada.
R: Una broca de corte ascendente tira las virutas y el material hacia arriba, lo que elimina el calor rápidamente pero provoca desgarros en la superficie superior de los materiales enchapados. Una broca de compresión combina canales ascendentes y descendentes para empujar las superficies superior e inferior hacia el centro del material, dejando bordes limpios en ambos lados de la madera contrachapada o la melamina.
R: La vida útil de la herramienta depende en gran medida de las velocidades de avance, la carga de viruta y el contenido específico de resina del MDF. En condiciones industriales optimizadas, una broca de carburo sólido de alta calidad puede cortar varios miles de pies lineales antes de que la degradación del borde afecte la calidad del corte. Se recomienda el uso de herramientas de inserción para la producción continua de MDF de gran volumen.
R: Utilice una fresa de doble filo como herramienta estándar para maderas duras y láminas, ya que equilibra la velocidad de avance y el acabado de la superficie. Utilice una sola flauta (O-flauta) cuando corte maderas blandas y resinosas como el pino, o si está utilizando una máquina de escritorio de baja rigidez que requiere menores fuerzas de corte.
R: El astillamiento del borde superior se produce cuando se utiliza una broca de corte hacia arriba que separa la delicada superficie del revestimiento del núcleo. Para solucionar este problema, cambie a una broca de corte descendente para cortes superficiales, o use una broca de compresión para cortes de perfil de profundidad completa para cortar la chapa superior limpiamente hacia abajo.
R: Se requiere un cortador de superficie de spoilboard exclusivo, también conocido como cortador de moscas o broca de limpieza de fondo. Estas herramientas cuentan con un gran diámetro de corte y una geometría de fondo plano para desplazar de forma rápida y precisa la base de MDF, asegurando una superficie de trabajo perfectamente nivelada.