Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-26 Origine : Site

Traiter le bois comme un matériau uniforme lors du routage CNC garantit des finitions de surface sous-optimales, une usure excessive des outils et des pièces mises au rebut. La réalité opérationnelle de l’usinage du bois et des panneaux d’ingénierie est que chaque substrat présente des défis mécaniques distincts. Les planchers d'atelier sont souvent confrontés au travail fastidieux de l'arrachage du contreplaqué plaqué, à l'émoussement rapide des bords dû aux liants MDF abrasifs et à la combustion induite par friction dans les bois durs denses. S'appuyer sur une seule fraise à usage général pour tous ces matériaux conduit directement à des coupes ratées et à des stocks ruinés.
Sélection du bon Les fraises CNC pour le bois nécessitent une géométrie de flûte, une direction de coupe et une qualité de carbure adaptées aux propriétés structurelles spécifiques du matériau cible, qu'il s'agisse de bois naturel ou d'un composite technique. Comprendre comment un outil interagit avec les placages lamellés-croisés, les noyaux homogènes liés à la résine ou les structures de grains directionnels détermine le succès de l'opération d'usinage.
Une opération de fraisage CNC réussie dans le bois est définie par des résultats physiques stricts. L'objectif principal est d'atteindre zéro arrachement sur les surfaces d'entrée et de sortie de la coupe. Les marques de brûlure doivent être totalement absentes, indiquant que l'outil a cisaillé le matériau plutôt que de frotter contre lui. La précision dimensionnelle doit rester dans les tolérances requises, exempte des effets de déviation de l'outil ou de faux-rond de la broche. Enfin, la maximisation de la durée de vie des outils garantit que le fonctionnement reste efficace, réduisant ainsi la fréquence des changements d'outils et les temps d'arrêt des machines. Atteindre ces critères nécessite une compréhension précise des mécanismes de coupe et du comportement des matériaux.
Les opérateurs mesurent ce succès directement sur le banc de la machine. Vous utilisez des pieds à coulisse numériques pour vérifier qu'une fente de 0,500 pouce a exactement 0,500 pouce de large. Si la fente mesure 0,510 pouces, vous êtes probablement confronté à une déviation de l'outil ou à un faux-rond de la broche. L'inspection visuelle confirme l'absence de peluches ou d'éclats sur le bord supérieur d'une feuille de mélamine. Lorsque les résultats physiques ne répondent pas à ces normes, la première variable à étudier est toujours l’outil de coupe.
Le bois naturel et les composites d'ingénierie se comportent de manière totalement différente sous les forces de cisaillement d'une fraise rotative. Le bois naturel présente une structure de grain directionnelle. Couper dans le sens du fil, à contre-fil ou dans le sens du fil final modifie la résistance rencontrée par l'outil. Cette imprévisibilité augmente le risque d'éclatement, notamment lorsque le couteau sort du matériau. Les nœuds et les changements de direction du grain peuvent saisir l'outil, provoquant des pics soudains de force de coupe.
Les composites techniques comme les panneaux de fibres de densité moyenne (MDF) ou les panneaux de particules possèdent un noyau omnidirectionnel et homogène. Ils manquent de motifs de grains imprévisibles. Cependant, ils sont saturés de colles et de résines abrasives. Cela déplace le principal défi de l'usinage de la gestion de l'arrachement vers la lutte contre la dégradation rapide des bords et la gestion des poussières fines et abrasives. Vous n'avez pas à vous soucier de la direction du grain du MDF, mais vous devez prévoir une usure importante des outils.
Le mécanisme fondamental du fraisage exige que l'outil cisaille le matériau pour créer un copeau. Dans le travail du bois, les copeaux remplissent une fonction secondaire : ils évacuent la chaleur de la zone de coupe. Si les copeaux ne sont pas évacués efficacement, ils restent dans le parcours d'outil. Le coupeur recoupe ensuite le même matériau. Cette friction génère une immense chaleur.
Dans les bois durs denses, la chaleur emprisonnée provoque rapidement des marques de brûlure sur le bord de la pièce. Si la température dépasse le seuil thermique du carbure, l'outil recuira. Il perd sa dureté et s'émousse instantanément. Une évacuation efficace des copeaux est la condition préalable absolue pour des coupes nettes et une longévité durable des outils. Si vous produisez de la poussière fine au lieu de copeaux distincts lorsque vous coupez du bois massif, votre outil absorbe la chaleur au lieu de la rejeter.
Les matériaux lamellés-croisés comme le contreplaqué et les panneaux à surface cassante comme la mélamine sont très susceptibles de se soulever et de se briser. Les placages supérieur et inférieur ou les coques en plastique n'ont pas le support structurel nécessaire pour résister aux forces de traction vers le haut ou vers le bas des fraises standard. Lorsqu'un foret sortant de la surface supérieure, il éloigne le placage du noyau, provoquant de graves arrachements. Un foret à coupe descendante éloigne le placage inférieur du noyau lors de la sortie de la face inférieure.
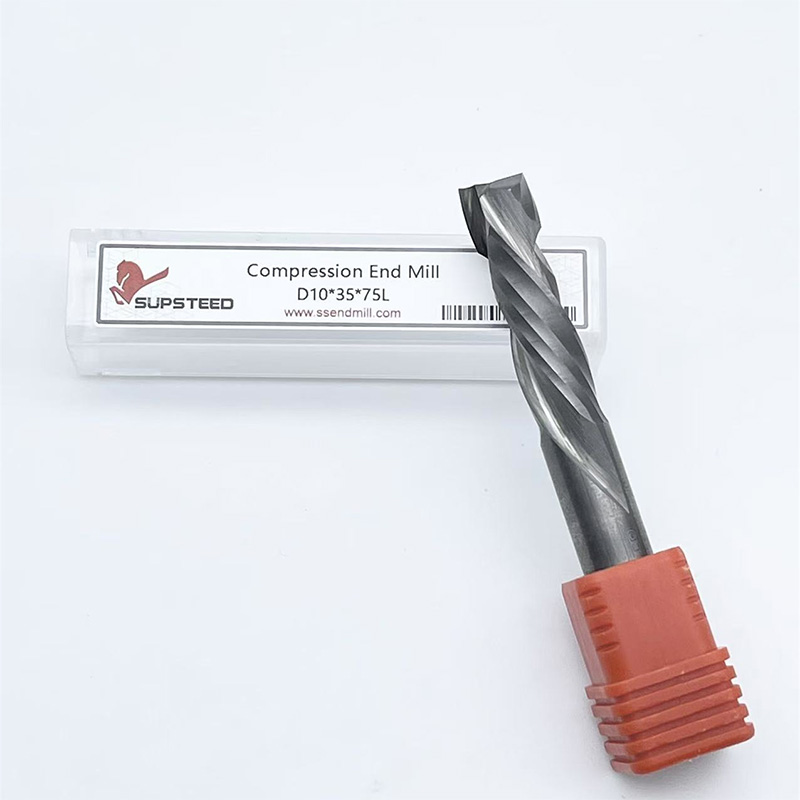
Les fraises à compression résolvent exactement ce problème. Ces outils spécialisés combinent des géométries ascendantes et descendantes sur la même flûte. La partie inférieure du foret présente une géométrie relevée, tirant le bord inférieur vers le haut. La partie supérieure présente une géométrie descendante, poussant le bord supérieur vers le bas. Cette action de cisaillement simultanée comprime le matériau vers le centre du noyau, laissant des bords impeccables et sans éclats des deux côtés des stratifiés double face.
La mise en œuvre de bits de compression nécessite des stratégies de parcours d'outil spécifiques. Le premier passage doit plonger suffisamment profondément pour que la partie descendante de la flûte entre en contact avec la surface supérieure du matériau. Si la passe initiale est trop superficielle, seule la partie relevée s'engage, ce qui brisera immédiatement le placage supérieur. Suivez ces étapes pour configurer un parcours d'outil de compression :
Les panneaux de fibres de densité moyenne présentent un défi d'outillage unique en raison de la composition de leur matériau. La nature dense et lourde en colle du MDF agit comme un abrasif continu contre le tranchant. L'acier rapide standard perdra son avantage quelques minutes après le fraisage du MDF. Les résines urée-formaldéhyde nécessitent un outillage capable de résister à une abrasion constante sans perdre la microgéométrie du tranchant.
Pour les matériaux homogènes comme le MDF, les fraises droites ou les fraises en carbure monobloc à coupe descendante sont optimales. Étant donné que le MDF n'a pas de grain directionnel, le risque d'éclatement est faible, mais le maintien d'un bord supérieur net est attendu. Un foret coupe vers le bas cisaille proprement les fibres de surface vers le bas. Étant donné que le MDF produit une poussière fine et poudreuse plutôt que des copeaux distincts, les capacités agressives d'élimination des copeaux d'un foret à coupe ascendante sont moins critiques.
L'accumulation de poussière dans le canal de coupe provoque une friction. Vous avez besoin de systèmes d’extraction de poussière adéquats. Un aspirateur d'atelier standard est rarement suffisant pour le routage de production de MDF. Vous avez besoin d'un dépoussiéreur à grande vitesse tirant suffisamment de CFM directement du carénage de la broche pour évacuer la poussière lourde avant qu'elle ne s'accumule dans la saignée et ne surchauffe l'outil.
Les bois durs denses comme le chêne, l’érable et le noyer génèrent une friction importante pendant le processus de coupe. Si l’outil frotte plutôt que cisaille, le bois brûlera rapidement. La brûlure est généralement causée par des vitesses d'avance incorrectes (déplacement trop lent) ou des arêtes de coupe émoussées. Pour usiner efficacement les bois durs, les opérateurs spécifient des fraises en bout en carbure monobloc à 2 cannelures pour un profilage profond. La géométrie de coupe ascendante extrait de manière agressive les copeaux de la coupe, éliminant ainsi la chaleur et empêchant l'outil de se coincer dans le grain dense.
Les résineux comme le pin ou le cèdre introduisent une variable différente : la résine et la poix. Le principal risque lors du toupillage des résineux est que la résine fond par friction et adhère à la fraise. Une fois que la résine s'est accumulée dans les cannelures, l'outil ne peut plus éliminer les copeaux, ce qui entraîne une surchauffe immédiate et une panne de l'outil. L'usinage des résineux nécessite Fraises CNC en bois avec cannelures hautement polies. Les conceptions à cannelure unique (cannelure en O) offrent des œsophages massifs pour une éjection libre des copeaux et empêchent l'accumulation de gomme.
Lorsque l’on interagit avec des modèles de grains naturels imprévisibles, le choix entre les stratégies de fraisage ascendant et de fraisage conventionnel devient critique. Le fraisage en montée, où la fraise tourne dans le sens de l'avance, laisse généralement une finition de surface supérieure dans le bois massif en cisaillant le grain proprement. Cela nécessite une configuration de machine rigide, car l'outil a tendance à s'enfoncer dans le matériau. Le fraisage conventionnel est plus sûr sur les machines plus légères mais peut provoquer des arrachements lors de la coupe à contre-fil.
Guide de correspondance de la géométrie du matériau à l'outil
| Type de matériau | Défi principal | Géométrie de goujure recommandée | Nombre de goujures préféré |
|---|---|---|---|
| Contreplaqué Plaqué | Déchirement des bords supérieur et inférieur | Compression | 2 flûtes |
| Mélamine / Stratifié | Écaillage de surface fragile | Compression | 2 flûtes |
| MDF / Panneaux de particules | Usure abrasive, bourrage de poussière | Droit ou coupe descendante | 2 flûtes |
| Bois dur dense | Brûlure par friction, accumulation de chaleur | Coupe montante | 2 flûtes |
| Résineux / Résineux | Accumulation de brai, compactage des copeaux | Upcut (O-Flute polie) | 1 flûte |
La direction de la flûte détermine la manière dont l'outil applique la force au matériau et la direction vers laquelle les copeaux sont dirigés. Les forets à coupe ascendante comportent une spirale droite qui tire les copeaux vers le haut et les éloigne de la zone de coupe. Cela facilite une élimination rapide des copeaux et une excellente dissipation de la chaleur, ce qui le rend idéal pour les fentes profondes et les poches aveugles. L'action de traction vers le haut laisse un bord supérieur rugueux et nécessite un fort maintien sous vide ou un serrage mécanique pour empêcher la pièce de se soulever du spoilboard.
Les forets downcut utilisent une spirale vers la gauche pour pousser les copeaux vers le bas. Cette action presse le matériau contre le lit CNC, facilitant le maintien de la pièce, et cisaille proprement la surface supérieure vers le bas, empêchant ainsi l'arrachement. L'inconvénient est que les copeaux restent coincés dans le canal coupé. Cela augmente considérablement l'accumulation de chaleur, ce qui rend les mèches à coupe descendante adaptées uniquement aux poches peu profondes, aux matériaux minces ou aux coupes de premier passage sur les placages supérieurs délicats.
Les mèches à flûte droite exercent des forces de coupe neutres. Ils ne tirent ni ne poussent vers le bas. Ils offrent des performances acceptables pour le routage à usage général dans le MDF ou les plastiques. Ils n'ont pas l'angle de cisaillement agressif requis pour des coupes nettes dans les bois durs naturels et n'évacuent pas les copeaux aussi efficacement que les géométries en spirale.
Le nombre de cannelures sur une fraise influence directement la vitesse d'avance, l'état de surface et la capacité d'évacuation des copeaux. Les embouts à une seule cannelure, communément appelés cannelures en O, offrent le dégagement de copeaux maximal possible. Bien qu'ils soient largement utilisés pour les plastiques et les métaux non ferreux, ils sont très efficaces pour les bois résineux très tendres. Le grand orifice ouvert empêche la résine de s'accumuler, ce qui les rend idéales pour l'ébauche à grande vitesse sur des machines plus légères qui ne peuvent pas supporter les vitesses d'avance requises pour les outils à plusieurs dents.
Les fraises en bout à deux cannelures représentent la norme de l'industrie pour le routage du bois. Ils offrent un équilibre optimal entre dégagement des copeaux, rigidité structurelle, capacité d'avance et état de surface. Un outil à deux cannelures permet une action de coupe stable tout en laissant suffisamment d'espace ouvert dans la vallée des cannelures pour évacuer efficacement les copeaux de bois.
Les forets à trois cannelures et plus sont strictement réservés aux machines industrielles dotées de broches de grande puissance. L'ajout de cannelures supplémentaires réduit la taille de l'œsophage des copeaux. Pour maintenir une charge de copeaux appropriée et empêcher l'outil de frotter et de brûler le bois, la machine doit pousser l'outil à travers le matériau à des vitesses d'avance nettement plus élevées. Les machines de bureau ou amateurs n’ont pas la rigidité et l’accélération nécessaires pour utiliser efficacement les mèches à trois cannelures dans le bois.
Les opérations de fraisage standard nécessitent souvent que l'outil plonge directement dans la face du matériau. Pour exécuter une plongée verticale sans trous pré-percés, la fraise doit être à coupe centrale. Les outils de coupe centrale ont des arêtes de coupe qui s'étendent entièrement jusqu'au centre de la pointe de l'outil, leur permettant de percer directement vers le bas. Les outils de coupe non centrés laissent une petite zone morte au milieu, qui s'écrasera sur le matériau s'ils sont plongés verticalement.
Même avec des mèches à coupe centrale, plonger directement dans des bois durs denses provoque une usure rapide de la pointe de l'outil et augmente le risque de brûlure du bord inférieur. Les opérateurs doivent utiliser des parcours d'outils en rampe. La rampe pénètre dans le matériau selon un angle, se déplaçant simultanément sur les axes X, Y et Z. Cela répartit la force de coupe sur le côté de la flûte plutôt que de la concentrer uniquement sur la pointe, prolongeant ainsi la durée de vie de l'outil et garantissant une entrée plus propre.
Au-delà des fraises carrées standards, des profils spécifiques sont requis pour les opérations complètes de travail du bois CNC. Les coupe-spoilboard ou de surfaçage de table sont des outils massifs à fond plat essentiels pour le cadrage du lit CNC. Le surfaçage du spoilboard sacrificiel garantit un montage parfaitement plat, ce qui est essentiel pour une profondeur de coupe précise sur toute la zone de travail.
Les embouts à nez sphérique comportent une pointe entièrement arrondie. Ils sont obligatoires pour la sculpture 3D, les travaux de relief topographique et l'usinage de contours complexes en bois massif. La pointe arrondie permet des passages en douceur, laissant une surface profilée plutôt que l'effet d'escalier provoqué par les fraises à bout plat.
Les V-Bits sont utilisés pour la gravure, le chanfreinage, la création de panneaux et les détails d'angles vifs. En faisant varier la profondeur Z d'un embout en V, la CNC peut créer des lignes de largeur variable, une technique largement utilisée dans la typographie en V et les panneaux décoratifs.
Le matériau à partir duquel la fraise est fabriquée dicte sa durée de vie opérationnelle et son seuil de performance. L'acier rapide (HSS) est effectivement obsolète pour le routage du bois CNC moderne. La nature abrasive des panneaux d’ingénierie et les vitesses de broche élevées des routeurs CNC provoquent un émoussement presque immédiat du HSS. Le carbure monobloc est la base obligatoire pour les performances. Le carbure monobloc à micro-grains maintient un bord tranchant comme un rasoir sur des milliers de pieds linéaires de coupe, résistant à la chaleur et à l'abrasion qui détruisent les alliages de moindre qualité.
Pour les environnements de production à grand volume traitant des feuilles continues de MDF ou de mélamine, l’outillage à insertion offre un avantage distinct. Les fraises à insérer utilisent un corps d'outil en acier avec des couteaux en carbure monobloc remplaçables vissés dans les cannelures. Lorsque le bord s'émousse, l'opérateur tourne ou remplace simplement la petite plaquette en carbure plutôt que de jeter l'outil entier. Cela maintient le diamètre et la longueur exacts de l'outil, réduisant ainsi le temps de configuration et de réétalonnage au niveau du contrôleur de la machine.
Les revêtements spécialisés, tels que le nitrure de titane (TiN) ou le carbone de type diamant (DLC), sont courants dans le travail des métaux mais nécessitent une évaluation minutieuse pour les applications sur le bois. Le bois ne génère pas la même usure chimique que l’acier, et le principal mode de défaillance est l’abrasion ou l’accumulation de résine. Les revêtements peuvent réduire la friction et prolonger légèrement la durée de vie des bords du MDF abrasif, mais de nombreux opérateurs trouvent que le carbure monobloc à micro-grains non revêtu fonctionne exceptionnellement bien lorsque les vitesses d'avance sont optimisées.
La sélection des outils ne peut être dissociée des capacités physiques de la machine CNC exécutant la coupe. Une machine de bureau compacte à 3 axes utilisant une broche de 1,5 kW et un outil à tige de 1/4 de pouce nécessite des stratégies d'avance totalement différentes par rapport à une toupie industrielle de type portique équipée d'une broche de 12,5 kW et de porte-outils de 1/2 pouce. Les machines industrielles lourdes possèdent la masse et la rigidité nécessaires pour pousser des outils de grand diamètre à travers des bois durs denses à des vitesses élevées sans vibration. Les machines de bureau n’ont pas cette rigidité. Forcer une coupe agressive entraînera des étapes sautées, des bavardages importants et des outils cassés. Les opérateurs de machines plus légères doivent utiliser des forets de plus petit diamètre, des profondeurs de coupe moins profondes et des géométries à simple ou double cannelure hautement polies pour réduire les forces de coupe.
Le calcul et le maintien de la charge optimale des copeaux constituent l'exigence mathématique la plus critique du routage CNC. La charge de copeaux représente l'épaisseur physique des copeaux de bois enlevés par un seul tranchant au cours d'un tour. La formule est la suivante : Vitesse d'avance = RPM × Nombre de cannelures × Charge de copeaux. Si la charge de copeaux est trop faible, l'outil frotte, génère de la chaleur et brûle le bois. Si la charge de copeaux est trop élevée, les forces de coupe dépassent la résistance de l'outil, entraînant une déviation et une rupture. Suivez ce processus pour composer les avances et les vitesses sur un nouveau matériau :
La déviation de l'outil constitue un risque de mise en œuvre important lors de l'utilisation de mèches longues et de petit diamètre dans des matériaux denses. La déviation se produit lorsque les forces de coupe latérales provoquent une légère flexion de la fraise pendant la coupe. Cette flexion entraîne une imprécision dimensionnelle, un mauvais état de surface et une casse catastrophique des outils. Pour atténuer la déflexion, les opérateurs doivent utiliser la longueur d'outil la plus courte possible qui permette la profondeur de coupe requise, maximiser le diamètre de la tige et s'assurer que la pince de serrage saisit fermement l'outil.
R : Même si les fraises en bout pour le travail des métaux peuvent physiquement couper du bois, elles sont très inefficaces. Les outils de coupe du métal comportent des goulottes peu profondes conçues pour les petits copeaux de métal, qui se remplissent rapidement de fibres de bois et de résine. Cela entraîne des frictions, des brûlures et une défaillance de l'outil. Utilisez toujours des fraises à bois dédiées avec des cannelures profondes pour une bonne évacuation des copeaux.
R : La brûlure est causée par la friction lorsque l’outil frotte contre le bois au lieu de le cisailler. Cela se produit généralement lorsque la vitesse d'avance est trop lente, que le régime de la broche est trop élevé ou que l'arête de coupe est émoussée. Augmentez votre vitesse d'avance ou réduisez votre régime pour obtenir une charge de copeaux appropriée.
R : Une mèche à coupe verticale tire les copeaux et le matériau vers le haut, ce qui dissipe rapidement la chaleur mais provoque des déchirures sur la surface supérieure des matériaux de placage. Un foret de compression combine des cannelures ascendantes et descendantes pour pousser les surfaces supérieure et inférieure vers le centre du matériau, laissant des bords nets des deux côtés du contreplaqué ou de la mélamine.
R : La durée de vie de l'outil dépend fortement des vitesses d'avance, de la charge de copeaux et de la teneur en résine spécifique du MDF. Dans des conditions industrielles optimisées, une mèche en carbure monobloc de haute qualité peut couper plusieurs milliers de pieds linéaires avant que la dégradation des bords n'affecte la qualité de coupe. L’utilisation d’outils à insertion est recommandée pour la production continue et en grand volume de MDF.
R : Utilisez une fraise à double cannelure comme outil standard pour les bois durs et les tôles, car elle équilibre la vitesse d'avance et la finition de surface. Utilisez une seule flûte (O-flûte) lorsque vous coupez des bois tendres et résineux comme le pin, ou si vous utilisez une machine de bureau à faible rigidité qui nécessite des forces de coupe inférieures.
R : L'éclatement du bord supérieur se produit lors de l'utilisation d'une mèche à coupe verticale qui éloigne la surface délicate du placage du noyau. Pour résoudre ce problème, utilisez une mèche à coupe descendante pour les coupes peu profondes, ou utilisez une mèche à compression pour les coupes de profil sur toute la profondeur afin de cisailler proprement le placage supérieur vers le bas.
R : Un coupe-surface dédié aux spoilboards, également connu sous le nom de coupe-mouches ou de foret de nettoyage de fond, est requis. Ces outils disposent d'un grand diamètre de coupe et d'une géométrie à fond plat pour tracer rapidement et précisément le lit en MDF, garantissant ainsi une surface de travail parfaitement plane.