Visualizações: 0 Autor: Editor do site Horário de publicação: 26/08/2026 Origem: Site

Tratar a madeira como um material uniforme durante o fresamento CNC garante acabamentos superficiais abaixo do ideal, desgaste excessivo da ferramenta e peças descartadas. A realidade operacional da usinagem de madeira e painéis projetados é que cada substrato apresenta desafios mecânicos distintos. Os pisos de fábrica frequentemente enfrentam o fardo demorado de rasgamento em compensados folheados, rápido embotamento das bordas devido a ligantes abrasivos de MDF e queima induzida por fricção em madeiras densas. Depender de uma única fresa de uso geral em todos esses materiais leva diretamente a cortes malsucedidos e estoque arruinado.
Selecionando o correto As fresas de topo cnc para madeira exigem a correspondência da geometria do canal, direção de corte e classe de metal duro com as propriedades estruturais específicas do material alvo, seja madeira natural ou um compósito projetado. Compreender como uma ferramenta interage com facetas laminadas cruzadas, núcleos homogêneos ligados a resina ou estruturas de grãos direcionais determina o sucesso da operação de usinagem.
Uma operação de fresagem CNC bem-sucedida em madeira é definida por resultados físicos rigorosos. O objetivo principal é atingir zero rasgos nas superfícies de entrada e saída do corte. As marcas de queimadura devem estar totalmente ausentes, indicando que a ferramenta cortou o material em vez de roçar nele. A precisão dimensional deve permanecer dentro das tolerâncias exigidas, livre dos efeitos da deflexão da ferramenta ou desvio do fuso. Por fim, maximizar a vida útil da ferramenta garante que a operação permaneça eficiente, reduzindo a frequência de trocas de ferramentas e o tempo de inatividade da máquina. Alcançar esses critérios requer uma compreensão precisa da mecânica de corte e do comportamento do material.
Os operadores medem esse sucesso diretamente na base da máquina. Você usa paquímetros digitais para verificar se um slot de 0,500 polegadas tem exatamente 0,500 polegadas de largura. Se a ranhura medir 0,510 polegadas, provavelmente você está lidando com deflexão da ferramenta ou desvio do fuso. A inspeção visual confirma a ausência de penugem ou lascas na borda superior de uma folha de melamina. Quando os resultados físicos não atendem a esses padrões, a primeira variável a ser investigada é sempre a ferramenta de corte.
A madeira natural e os compósitos projetados comportam-se de maneira totalmente diferente sob as forças de cisalhamento de um cortador rotativo. A madeira natural apresenta uma estrutura de grãos direcional. Cortar com a fibra, contra a fibra ou através da fibra final altera a resistência que a ferramenta encontra. Essa imprevisibilidade aumenta o risco de lascas, principalmente quando a fresa sai do material. Nós e mudanças na direção das fibras podem prender a ferramenta, causando picos repentinos na força de corte.
Compósitos projetados como painéis de fibras de média densidade (MDF) ou aglomerados possuem um núcleo omnidirecional e homogêneo. Eles não possuem padrões de grãos imprevisíveis. No entanto, eles estão saturados com colas e resinas abrasivas. Isso muda o principal desafio da usinagem, do gerenciamento do rasgo para o combate à rápida degradação das arestas e ao gerenciamento de poeira fina e abrasiva. Você não precisa se preocupar com a direção das fibras no MDF, mas deve planejar o desgaste severo da ferramenta.
O mecanismo fundamental do fresamento determina que a ferramenta deve cortar o material para criar um cavaco. Na marcenaria, os cavacos têm uma função secundária: afastam o calor da zona de corte. Se os cavacos não forem evacuados de forma eficiente, eles permanecerão no percurso. O cortador então recorta o mesmo material. Esse atrito gera um calor imenso.
Em madeiras densas, o calor retido causa rapidamente marcas de queimadura nas bordas da peça de trabalho. Se a temperatura exceder o limite térmico do metal duro, a ferramenta irá recozer. Perde a dureza e embota instantaneamente. O escoamento eficaz dos cavacos é o pré-requisito absoluto para cortes limpos e longevidade sustentada da ferramenta. Se você estiver produzindo pó fino em vez de lascas distintas ao cortar madeira maciça, sua ferramenta estará absorvendo o calor em vez de liberá-lo.
Materiais laminados cruzados, como madeira compensada e placas com superfícies quebradiças, como a melamina, são altamente suscetíveis a levantamentos e lascas. Os folheados superiores e inferiores ou invólucros de plástico não possuem suporte estrutural para suportar as forças de tração para cima ou para baixo das fresas padrão. Quando uma broca cortada sai da superfície superior, ela afasta o folheado do núcleo, causando rasgos graves. Uma broca cortada empurra o folheado inferior para longe do núcleo ao sair pela parte inferior.
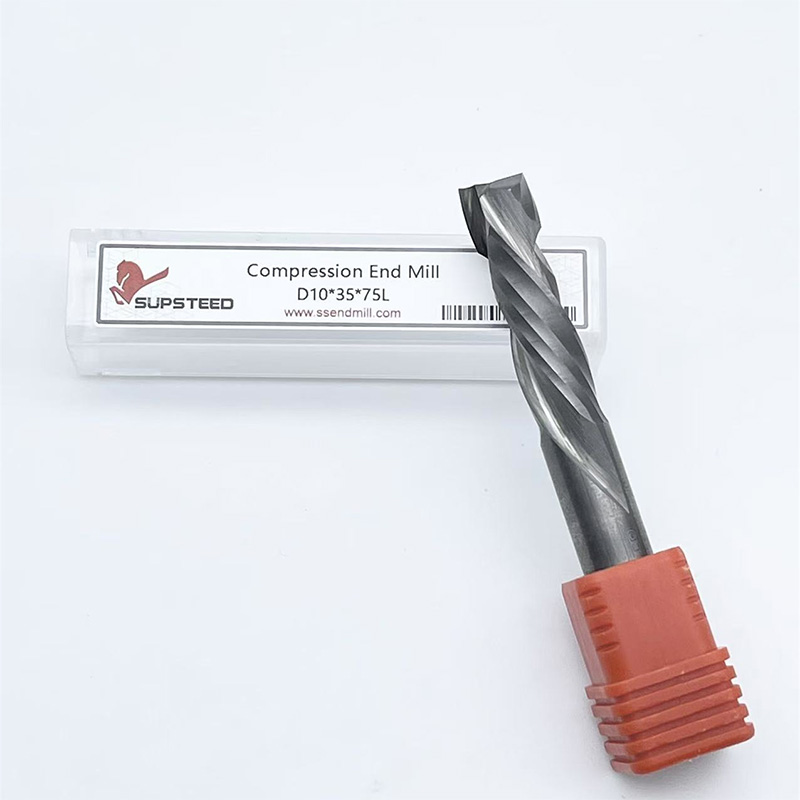
As fresas de topo de compressão resolvem exatamente esse problema. Essas ferramentas especializadas combinam geometrias de corte ascendente e descendente no mesmo canal. A parte inferior da broca apresenta uma geometria de corte ascendente, puxando a borda inferior para cima. A parte superior apresenta uma geometria de corte descendente, empurrando a borda superior para baixo. Esta ação de cisalhamento simultânea comprime o material em direção ao centro do núcleo, deixando bordas imaculadas e sem lascas em ambos os lados dos laminados de dupla face.
A implementação de bits de compressão requer estratégias específicas de percurso. A primeira passagem deve mergulhar fundo o suficiente para que a parte cortada do canal engate na superfície superior do material. Se a passagem inicial for muito rasa, apenas a parte cortada para cima engatará, o que lascará imediatamente a faceta superior. Siga estas etapas para configurar um percurso de compressão:
O painel de fibras de média densidade apresenta um desafio único em termos de ferramentas devido à sua composição de material. A natureza densa e com muita cola do MDF atua como um abrasivo contínuo contra a aresta de corte. O aço rápido padrão perderá sua vantagem minutos depois de fresar o MDF. As resinas de ureia-formaldeído requerem ferramentas capazes de suportar abrasão constante sem perder a microgeometria da aresta de corte.
Para materiais homogêneos como MDF, fresas de topo de canal reto ou de metal duro com corte descendente são ideais. Como o MDF não possui granulação direcional, o risco de lascas é baixo, mas é esperado manter uma borda superior nítida. Uma broca de corte descendente corta as fibras da superfície de forma limpa para baixo. Como o MDF produz pó fino e pulverulento em vez de cavacos distintos, as capacidades agressivas de remoção de cavacos de uma broca cortada são menos críticas.
A acumulação de poeira no canal de corte causa fricção. Você precisa de sistemas adequados de extração de poeira. Um aspirador de oficina padrão raramente é suficiente para a produção de roteamento de MDF. Você precisa de um coletor de pó de alta velocidade puxando CFM adequado diretamente da cobertura do fuso para evacuar a poeira pesada antes que ela se acumule no corte e superaqueça a ferramenta.
Madeiras densas como carvalho, bordo e nogueira geram atrito significativo durante o processo de corte. Se a ferramenta esfregar em vez de cortar, a madeira queimará rapidamente. A queima normalmente é causada por taxas de alimentação incorretas (movimento muito lento) ou arestas de corte cegas. Para usinar madeiras nobres de maneira eficaz, os operadores especificam fresas de topo inteiriças de metal duro com corte ascendente de 2 canais para perfilamento profundo. A geometria de corte ascendente puxa agressivamente os cavacos para fora do corte, removendo o calor e evitando que a ferramenta se prenda ao grão denso.
Madeiras macias como o pinho ou o cedro introduzem uma variável diferente: resina e piche. O principal risco ao fresar madeiras macias é a resina derreter por fricção e aderir ao cortador. Depois que a resina se acumula nos canais, a ferramenta não consegue mais limpar os cavacos, levando ao superaquecimento imediato e à falha da ferramenta. A usinagem de madeiras macias requer fresas CNC para madeira com canais altamente polidos. Os designs de canal único (canal O) fornecem gargantas enormes para ejeção de cavacos desobstruída e evitam o acúmulo de goma.
Ao interagir com padrões de grãos naturais imprevisíveis, a escolha entre estratégias de fresamento ascendente e fresamento convencional torna-se crítica. O fresamento ascendente, onde a fresa gira na direção do avanço, geralmente deixa um acabamento superficial superior em madeira maciça, cortando os grãos de maneira limpa. Requer uma configuração rígida da máquina, pois a ferramenta tende a penetrar no material. A fresagem convencional é mais segura em máquinas mais leves, mas pode causar rasgos ao cortar contra a fibra.
Guia de correspondência de geometria de material para ferramenta
| Tipo de material | Desafio primário | Geometria de flauta recomendada | Contagem de flauta preferida |
|---|---|---|---|
| Contraplacado folheado | Rasgo nas bordas superior e inferior | Compressão | 2-flauta |
| Melamina / Laminado | Lascamento de superfície frágil | Compressão | 2-flauta |
| MDF / Aglomerado | Desgaste abrasivo, acúmulo de poeira | Reto ou Downcut | 2-flauta |
| Madeira Densa | Queima por fricção, acúmulo de calor | Corte para cima | 2-flauta |
| Madeira macia / resinosa | Acúmulo de pitch, empacotamento de cavacos | Upcut (Flauta O Polida) | 1-Flauta |
A direção do canal determina como a ferramenta aplica força ao material e para onde os cavacos são direcionados. As brocas upcut apresentam uma espiral direita que puxa os cavacos para cima e para longe da zona de corte. Isso facilita a remoção rápida de cavacos e excelente dissipação de calor, tornando-o ideal para ranhuras profundas e bolsões cegos. A ação de puxar para cima deixa uma borda superior áspera e requer forte retenção de vácuo ou fixação mecânica para evitar que a peça de trabalho se solte da placa de deterioração.
Os bits downcut utilizam uma espiral esquerda para empurrar os chips para baixo. Esta ação pressiona o material contra a base do CNC, auxiliando na fixação do trabalho, e corta a superfície superior para baixo, evitando rasgos. A desvantagem é que os cavacos ficam presos no canal de corte. Isso aumenta significativamente o acúmulo de calor, tornando as brocas de corte inferior adequadas apenas para bolsas rasas, materiais finos ou cortes de pontuação de primeira passagem em folheados superiores delicados.
As brocas retas exercem forças de corte neutras. Eles não puxam para cima nem empurram para baixo. Eles fornecem desempenho aceitável para roteamento de uso geral em MDF ou plásticos. Eles não possuem o ângulo de corte agressivo necessário para cortes limpos em madeiras nobres naturais e não evacuam cavacos tão eficientemente quanto as geometrias em espiral.
O número de canais em uma fresa influencia diretamente a taxa de avanço, o acabamento superficial e a capacidade de remoção de cavacos. Brocas de canal único, comumente chamadas de canais O, oferecem a máxima folga possível para cavacos. Embora sejam muito utilizados para plásticos e metais não ferrosos, são altamente eficazes para madeiras muito macias e resinosas. O grande cano aberto evita que a resina se acumule, tornando-os ideais para desbaste em alta velocidade em máquinas mais leves que não conseguem sustentar as taxas de avanço exigidas para ferramentas multicanais.
As fresas de topo de dois canais representam o padrão da indústria para fresagem de madeira. Eles oferecem o equilíbrio ideal entre folga de cavacos, rigidez estrutural, capacidade de taxa de avanço e acabamento superficial. Uma ferramenta de dois canais permite uma ação de corte estável, deixando espaço aberto suficiente no vale do canal para evacuar os cavacos de madeira com eficiência.
Brocas de três canais e superiores são estritamente reservadas para máquinas industriais com fusos de alta potência. Adicionar mais canais reduz o tamanho da garganta dos cavacos. Para manter a carga adequada de cavacos e evitar que a ferramenta esfregue e queime a madeira, a máquina deve empurrar a ferramenta através do material a taxas de avanço significativamente mais altas. Máquinas de mesa ou amadoras não têm rigidez e aceleração para utilizar brocas de três canais de maneira eficaz em madeira.
As operações de fresagem padrão frequentemente exigem que a ferramenta mergulhe diretamente na face do material. Para executar um mergulho vertical sem furos pré-perfurados, a fresa de topo deve ser de corte central. As ferramentas de corte central possuem arestas de corte que se estendem inteiramente até o centro da ponta da ferramenta, permitindo que perfurem diretamente para baixo. Ferramentas de corte não centralizadas deixam uma pequena zona morta no meio, que irá colidir com o material se for mergulhada verticalmente.
Mesmo com brocas de corte central, mergulhar diretamente em madeiras densas causa desgaste rápido na ponta da ferramenta e aumenta o risco de queima da borda inferior. Os operadores devem utilizar percursos de rampa. A rampa entra no material em um ângulo, movendo-se simultaneamente nos eixos X, Y e Z. Isto distribui a força de corte ao longo da lateral do canal, em vez de concentrá-la apenas na ponta, prolongando a vida útil da ferramenta e garantindo uma entrada mais limpa.
Além das fresas de topo quadradas padrão, perfis específicos são necessários para operações completas de marcenaria CNC. Os cortadores de spoiler ou de superfície de mesa são ferramentas enormes e de fundo plano, essenciais para o deslocamento da base CNC. A superfície da placa de sacrifício garante uma montagem perfeitamente plana, o que é fundamental para uma profundidade de corte precisa em toda a área de trabalho.
As pontas esféricas apresentam uma ponta totalmente arredondada. São obrigatórios para entalhe 3D, trabalhos de relevo topográfico e usinagem de contornos complexos em madeira maciça. A ponta arredondada permite movimentos laterais suaves, deixando uma superfície contornada em vez do efeito de escada causado pelas fresas de topo plano.
V-Bits são utilizados para gravação, chanframento, sinalização e detalhes de cantos afiados. Ao variar a profundidade Z de uma broca em V, o CNC pode criar linhas de largura variável, uma técnica muito utilizada em tipografia de entalhe em V e painéis decorativos.
O material com o qual a broca do roteador é fabricada determina sua vida útil operacional e limite de desempenho. O aço rápido (HSS) é efetivamente obsoleto para o moderno fresamento CNC de madeira. A natureza abrasiva dos painéis projetados e as altas velocidades do fuso das fresadoras CNC fazem com que o HSS fique cego quase imediatamente. O metal duro sólido é a base obrigatória para o desempenho. O metal duro sólido de microgrãos mantém uma aresta afiada através de milhares de metros lineares de corte, resistindo ao calor e à abrasão que destroem ligas menores.
Para ambientes de produção de alto volume que processam folhas contínuas de MDF ou melamina, as ferramentas de inserção oferecem uma vantagem distinta. As brocas de inserção utilizam um corpo de ferramenta de aço com facas de metal duro substituíveis aparafusadas nas ranhuras. Quando a aresta fica cega, o operador simplesmente gira ou substitui a pequena pastilha de metal duro em vez de descartar a ferramenta inteira. Isto mantém o diâmetro e comprimento exatos da ferramenta, reduzindo o tempo de configuração e recalibração no controlador da máquina.
Revestimentos especializados, como nitreto de titânio (TiN) ou carbono semelhante a diamante (DLC), são comuns na metalurgia, mas requerem avaliação cuidadosa para aplicações em madeira. A madeira não gera o mesmo desgaste químico que o aço, e o principal modo de falha é a abrasão ou o acúmulo de resina. Os revestimentos podem reduzir o atrito e prolongar ligeiramente a vida útil da aresta em MDF abrasivo, mas muitos operadores acham que o metal duro sólido de microgrãos não revestido tem um desempenho excepcionalmente bom quando as taxas de avanço são otimizadas.
A seleção da ferramenta não pode ser dissociada das capacidades físicas da máquina CNC que executa o corte. Uma máquina compacta de mesa de 3 eixos que utiliza um fuso de 1,5 kW e ferramentas com haste de 1/4 pol. requer estratégias de taxa de avanço totalmente diferentes em comparação com uma fresadora industrial estilo pórtico equipada com um fuso de 12,5 kW e porta-ferramentas de 1/2 pol. Máquinas industriais pesadas possuem massa e rigidez para empurrar ferramentas de grande diâmetro através de madeiras densas em altas velocidades sem vibração. As máquinas desktop não possuem essa rigidez. Forçar um corte agressivo resultará em etapas ignoradas, vibração intensa e ferramentas quebradas. Os operadores de máquinas mais leves devem utilizar brocas de diâmetro menor, profundidades de corte mais rasas e geometrias de canal simples ou duplo altamente polidas para reduzir as forças de corte.
Calcular e manter a carga ideal de cavacos é o requisito matemático mais crítico no roteamento CNC. A carga de cavacos representa a espessura física dos cavacos de madeira removidos por uma única aresta de corte durante uma revolução. A fórmula é: Taxa de alimentação = RPM × Número de canais × Carga de cavacos. Se a carga de cavacos for muito baixa, a ferramenta esfrega, gera calor e queima a madeira. Se a carga de cavacos for muito alta, as forças de corte excedem a resistência da ferramenta, causando deflexão e quebra. Siga este processo para ajustar avanços e velocidades em um novo material:
A deflexão da ferramenta é um grave risco de implementação ao usar brocas longas e de pequeno diâmetro em materiais densos. A deflexão ocorre quando as forças de corte laterais fazem com que a fresa de topo dobre ligeiramente durante o corte. Essa flexão leva à imprecisão dimensional, acabamento superficial ruim e quebra catastrófica da ferramenta. Para mitigar a deflexão, os operadores devem usar o comprimento de ferramenta mais curto possível que permita a profundidade de corte necessária, maximizar o diâmetro da haste e garantir que a pinça segure a ferramenta com segurança.
R: Embora as fresas de topo para metalurgia possam cortar madeira fisicamente, elas são altamente ineficientes. As ferramentas de corte de metal apresentam gargantas rasas de cavacos projetadas para pequenos cavacos de metal, que rapidamente se acumulam em fibras de madeira e resina. Isso leva ao atrito, queima e falha da ferramenta. Sempre use fresas de topo para madeira dedicadas com canais profundos para evacuação adequada dos cavacos.
R: A queima é causada pelo atrito quando a ferramenta esfrega contra a madeira em vez de cortá-la. Isso normalmente acontece quando a taxa de avanço é muito lenta, a rotação do fuso é muito alta ou a aresta de corte está cega. Aumente a taxa de avanço ou diminua o RPM para obter uma carga adequada de cavacos.
R: Uma broca cortada puxa os cavacos e o material para cima, o que elimina o calor rapidamente, mas causa rasgos na superfície superior dos materiais folheados. Uma broca de compressão combina caneluras de corte superior e inferior para empurrar as superfícies superior e inferior em direção ao centro do material, deixando bordas limpas em ambos os lados do compensado ou melamina.
R: A vida útil da ferramenta depende muito das taxas de avanço, da carga de cavacos e do conteúdo específico de resina do MDF. Sob condições industriais otimizadas, uma broca de metal duro de alta qualidade pode cortar vários milhares de pés lineares antes que a degradação da borda afete a qualidade do corte. O uso de ferramentas de inserção é recomendado para produção contínua de MDF de alto volume.
R: Use uma fresa de topo de canal duplo como ferramenta padrão para madeiras nobres e chapas, pois ela equilibra a velocidade de alimentação e o acabamento superficial. Use uma única flauta (flauta O) ao cortar madeiras macias e resinosas como pinho, ou se estiver usando uma máquina de mesa de baixa rigidez que requer forças de corte mais baixas.
R: A lasca da borda superior ocorre ao usar uma broca cortada que puxa o delicado folheado da superfície para longe do núcleo. Para corrigir isso, mude para uma broca de corte descendente para cortes rasos ou use uma broca de compressão para cortes de perfil de profundidade total para cortar o folheado superior de forma limpa para baixo.
R: É necessário um cortador de superfície de spoiler dedicado, também conhecido como cortador de moscas ou broca para limpeza de fundo. Essas ferramentas apresentam um grande diâmetro de corte e geometria de fundo plano para percorrer com rapidez e precisão a base de MDF, garantindo uma superfície de trabalho perfeitamente nivelada.