Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 26.08.2026 Pochodzenie: Strona

Traktowanie drewna jako jednolitego materiału podczas frezowania CNC gwarantuje nieoptymalne wykończenie powierzchni, nadmierne zużycie narzędzi i złomowanie części. Rzeczywistość operacyjna obróbki drewna i paneli konstrukcyjnych jest taka, że każde podłoże stwarza odrębne wyzwania mechaniczne. Podłogi w warsztatach często borykają się z czasochłonnymi problemami związanymi z wyrywaniem fornirowanej sklejki, szybkim matowieniem krawędzi pod wpływem ściernych spoiw MDF i spalaniem wywołanym tarciem w gęstym, twardym drewnie. Poleganie na jednym frezie ogólnego przeznaczenia w przypadku wszystkich tych materiałów prowadzi bezpośrednio do nieudanych cięć i zniszczenia materiału.
Wybór prawidłowego Frezy trzpieniowe cnc do drewna wymagają dopasowania geometrii rowka, kierunku skrawania i gatunku węglika do konkretnych właściwości strukturalnych materiału docelowego, niezależnie od tego, czy jest to drewno naturalne, czy kompozyt konstrukcyjny. Zrozumienie interakcji narzędzia z fornirami laminowanymi krzyżowo, jednorodnymi rdzeniami związanymi z żywicą lub strukturami kierunkowych ziaren decyduje o powodzeniu operacji obróbki.
Pomyślna operacja frezowania CNC w drewnie jest definiowana przez rygorystyczne wyniki fizyczne. Podstawowym celem jest osiągnięcie zerowego wyrywania zarówno na powierzchni wejściowej, jak i wyjściowej cięcia. Ślady przypaleń muszą być całkowicie nieobecne, co wskazuje, że narzędzie raczej ścinało materiał niż go ocierało. Dokładność wymiarowa musi mieścić się w wymaganych tolerancjach, wolna od skutków ugięcia narzędzia lub bicia wrzeciona. Wreszcie, maksymalizacja trwałości narzędzia zapewnia wydajną pracę, zmniejszając częstotliwość wymian narzędzi i przestoje maszyny. Osiągnięcie tych kryteriów wymaga dokładnego zrozumienia mechaniki skrawania i zachowania materiału.
Operatorzy mierzą ten sukces bezpośrednio na łożu maszyny. Używasz suwmiarki cyfrowej, aby sprawdzić, czy szczelina 0,500 cala ma dokładnie szerokość 0,500 cala. Jeśli szczelina ma wymiary 0,510 cala, prawdopodobnie masz do czynienia z ugięciem narzędzia lub biciem wrzeciona. Kontrola wzrokowa potwierdza brak zmechaceń i odprysków na górnej krawędzi arkusza melaminy. Jeżeli wyniki fizyczne nie spełniają tych standardów, pierwszą zmienną, którą należy zbadać, jest zawsze narzędzie skrawające.
Naturalne drewno i kompozyty konstrukcyjne zachowują się zupełnie inaczej pod działaniem sił ścinających obracającego się noża. Naturalne drewno charakteryzuje się kierunkową strukturą słojów. Cięcie wzdłuż włókien, pod włos lub w poprzek włókien końcowych zmienia opór napotykany przez narzędzie. Ta nieprzewidywalność zwiększa ryzyko odprysków, zwłaszcza gdy frez opuszcza materiał. Sęki i zmieniające się kierunki włókien mogą uchwycić narzędzie, powodując nagłe skoki siły skrawania.
Zaprojektowane kompozyty, takie jak płyta pilśniowa średniej gęstości (MDF) lub płyta wiórowa, posiadają wszechkierunkowy, jednorodny rdzeń. Brakuje im nieprzewidywalnych wzorów słojów. Są jednak nasycone ściernymi klejami i żywicami. To zmienia główne wyzwanie związane z obróbką z zarządzania wyrywaniem na zwalczanie szybkiej degradacji krawędzi i usuwanie drobnego, ściernego pyłu. Nie musisz się martwić o kierunek włókien w płycie MDF, ale musisz uwzględnić duże zużycie narzędzia.
Podstawowy mechanizm frezowania nakazuje, aby narzędzie ścinało materiał, aby utworzyć wiór. W obróbce drewna wióry pełnią funkcję drugorzędną: odprowadzają ciepło ze strefy cięcia. Jeśli wióry nie zostaną skutecznie usunięte, pozostają na ścieżce narzędzia. Następnie nóż ponownie tnie ten sam materiał. Tarcie to generuje ogromne ciepło.
W gęstym drewnie twardym uwięzione ciepło szybko powoduje ślady przypaleń na krawędzi przedmiotu obrabianego. Jeśli temperatura przekroczy próg termiczny węglika, narzędzie ulegnie wyżarzaniu. Szybko traci twardość i matowieje. Skuteczne odprowadzanie wiórów jest absolutnym warunkiem czystego cięcia i długotrwałej trwałości narzędzia. Jeśli podczas cięcia litego drewna zamiast wyraźnych wiórów tworzy się drobny pył, narzędzie pochłania ciepło, zamiast je oddawać.
Materiały laminowane krzyżowo, takie jak sklejka i płyty o kruchej powierzchni, takie jak melamina, są bardzo podatne na podnoszenie i odpryski. Górne i dolne forniry lub plastikowe powłoki nie mają podparcia strukturalnego, aby wytrzymać siły ciągnące w górę i w dół, charakterystyczne dla standardowych frezów. Kiedy podcięty kawałek wychodzi z górnej powierzchni, odrywa fornir od rdzenia, powodując poważne rozdarcie. Ścięty element odpycha dolną okleinę od rdzenia po wyjściu ze spodniej strony.
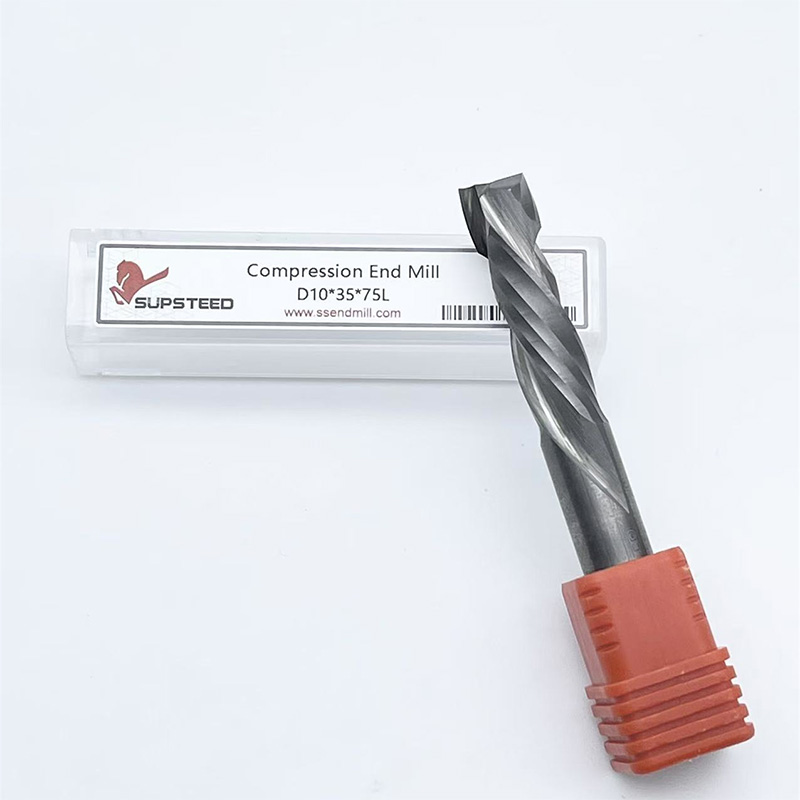
Frezy walcowo-czołowe rozwiązują dokładnie ten problem. Te specjalistyczne narzędzia łączą w sobie geometrię wcięcia i wcięcia na tym samym rowku. Dolna część wiertła ma geometrię podcięcia, ciągnącą dolną krawędź do góry. Górna część ma geometrię downcut, która spycha górną krawędź w dół. To jednoczesne działanie ścinające ściska materiał w kierunku środka rdzenia, pozostawiając nieskazitelne, wolne od odprysków krawędzie po obu stronach dwustronnych laminatów.
Implementacja bitów kompresji wymaga określonych strategii ścieżki narzędzia. Pierwsze przejście musi zagłębić się na tyle głęboko, aby dolna część rowka zetknęła się z górną powierzchnią materiału. Jeśli początkowe przejście będzie zbyt płytkie, zaczepi się tylko część podcięta, co natychmiast spowoduje odpryski górnej forniru. Wykonaj poniższe kroki, aby skonfigurować ścieżkę narzędzia kompresji:
Płyta pilśniowa średniej gęstości stanowi wyjątkowe wyzwanie narzędziowe ze względu na swój skład materiału. Gęsty, zawierający klej materiał MDF działa jak ciągły materiał ścierny na krawędzi tnącej. Standardowa stal szybkotnąca straci swoją ostrość w ciągu kilku minut od frezowania płyty MDF. Żywice mocznikowo-formaldehydowe wymagają narzędzi odpornych na ciągłe ścieranie bez utraty mikrogeometrii krawędzi skrawającej.
W przypadku jednorodnych materiałów, takich jak płyta MDF, optymalne są frezy trzpieniowe z prostym rowkiem lub frezy czołowe z węglika spiekanego. Ponieważ płyta MDF nie ma ziarna kierunkowego, ryzyko odprysków jest niskie, ale oczekuje się zachowania ostrej górnej krawędzi. Frez wklęsły ścina włókna powierzchniowe czysto w dół. Ponieważ płyta MDF wytwarza drobny, sypki pył, a nie wyraźne wióry, agresywne właściwości usuwania wiórów przez wiertło podcinające są mniej krytyczne.
Pył gromadzący się w wyciętym kanale powoduje tarcie. Potrzebujesz odpowiednich systemów odsysania pyłu. Do produkcyjnego frezowania MDF rzadko wystarcza standardowa próżnia warsztatowa. Potrzebujesz szybkobieżnego odpylacza pobierającego odpowiednią ilość CFM bezpośrednio z osłony wrzeciona, aby usunąć ciężki pył, zanim utknie on w szczelinie i przegrzeje narzędzie.
Gęste drewno liściaste, takie jak dąb, klon i orzech, powoduje znaczne tarcie podczas procesu cięcia. Jeśli narzędzie raczej pociera niż ścina, drewno będzie się szybko palić. Przypalanie jest zwykle spowodowane nieprawidłowym posuwem (zbyt wolnym ruchem) lub stępieniem krawędzi skrawających. Aby efektywnie obrabiać twarde drewno, operatorzy wybierają dwuostrzowe frezy palcowe z węglika spiekanego do głębokiego profilowania. Geometria wcięcia agresywnie wyciąga wióry ze skrawania, usuwając ciepło i zapobiegając wiązaniu się narzędzia w gęstym ziarnie.
Drewno iglaste, takie jak sosna czy cedr, wprowadza inną zmienną: żywicę i smołę. Głównym ryzykiem podczas frezowania drewna iglastego jest topienie się żywicy w wyniku tarcia i przyleganie do frezu. Gdy żywica zgromadzi się w rowkach, narzędzie nie może już usuwać wiórów, co prowadzi do natychmiastowego przegrzania i awarii narzędzia. Wymagana jest obróbka drewna iglastego drewniane frezy trzpieniowe CNC z wysoce polerowanymi rowkami. Konstrukcje z pojedynczym rowkiem (O-fletem) zapewniają masywne wręby, które umożliwiają niezakłócone wyrzucanie wiórów i zapobiegają gromadzeniu się gumy.
W przypadku interakcji z nieprzewidywalnymi naturalnymi wzorami słojów wybór pomiędzy frezowaniem współbieżnym a konwencjonalną strategią frezowania staje się krytyczny. Frezowanie współbieżne, podczas którego frez obraca się w kierunku posuwu, zazwyczaj pozostawia doskonałe wykończenie powierzchni litego drewna poprzez czyste ścinanie słojów. Wymaga sztywnej konfiguracji maszyny, ponieważ narzędzie ma tendencję do wciągania się w materiał. Konwencjonalne frezowanie jest bezpieczniejsze na lżejszych maszynach, ale może powodować wyrywanie podczas cięcia pod włos.
Przewodnik dopasowywania geometrii narzędzia do materiału
| Typ materiału | Podstawowe wyzwanie | Zalecana geometria rowka | Preferowana liczba rowków |
|---|---|---|---|
| Sklejka fornirowana | Rozdarcie górnej i dolnej krawędzi | Kompresja | 2-flet |
| Melamina / Laminat | Kruche odpryski powierzchni | Kompresja | 2-flet |
| MDF/Płyta wiórowa | Zużycie ścierne, gromadzenie się kurzu | Prosto lub w dół | 2-flet |
| Gęste drewno liściaste | Spalanie wskutek tarcia, gromadzenie się ciepła | Podcięcie | 2-flet |
| Drewno iglaste / żywica | Narastanie wysokości, pakowanie wiórów | Upcut (polerowany O-flet) | 1-flet |
Kierunek rowka określa, w jaki sposób narzędzie przykłada siłę do materiału i gdzie kierowane są wióry. Bity podcinające mają prawą spiralę, która wyciąga wióry w górę i od strefy skrawania. Ułatwia to szybkie usuwanie wiórów i doskonałe odprowadzanie ciepła, dzięki czemu idealnie nadaje się do głębokich rowków i kieszeni nieprzelotowych. Ciągnięcie w górę pozostawia szorstką górną krawędź i wymaga silnego docisku podciśnieniowego lub mechanicznego mocowania, aby zapobiec podniesieniu przedmiotu obrabianego z zasypu.
Bity Downcut wykorzystują lewą spiralę do spychania wiórów w dół. To działanie dociska materiał do łoża CNC, pomagając w trzymaniu przedmiotu obrabianego i ścina górną powierzchnię czysto w dół, zapobiegając rozerwaniu. Wadą jest to, że wióry zatrzymują się w kanale cięcia. Zwiększa to znacznie gromadzenie się ciepła, dzięki czemu wiertła wcinające nadają się tylko do płytkich kieszeni, cienkich materiałów lub nacięć pierwszego przejścia na delikatnych fornirach wierzchnich.
Bity z prostym rowkiem wywierają neutralne siły skrawania. Nie podciągają się ani nie pchają w dół. Zapewniają akceptowalną wydajność w przypadku trasowania ogólnego w płytach MDF lub tworzywach sztucznych. Brakuje im agresywnego kąta ścinania wymaganego do czystych cięć w naturalnym drewnie twardym i nie odprowadzają wiórów tak skutecznie, jak geometrie spiralne.
Liczba rowków we frezie ma bezpośredni wpływ na prędkość posuwu, wykończenie powierzchni i zdolność odprowadzania wiórów. Bity z pojedynczym rowkiem, powszechnie nazywane rowkami typu O, zapewniają maksymalny możliwy odstęp wiórów. Chociaż są szeroko stosowane do tworzyw sztucznych i metali nieżelaznych, są bardzo skuteczne w przypadku bardzo miękkiego, żywicznego drewna. Duży otwarty wręb zapobiega gromadzeniu się żywicy, co czyni je idealnymi do obróbki zgrubnej z dużą prędkością na lżejszych maszynach, które nie są w stanie utrzymać posuwu wymaganego w przypadku narzędzi wieloostrzowych.
Frezy trzpieniowe dwuostrzowe reprezentują standard branżowy w zakresie frezowania drewna. Oferują optymalną równowagę między usuwaniem wiórów, sztywnością strukturalną, możliwością posuwu i wykończeniem powierzchni. Narzędzie z dwoma rowkami umożliwia stabilne cięcie, pozostawiając jednocześnie wystarczająco dużo otwartej przestrzeni w zagłębieniu rowka, aby skutecznie odprowadzać wióry.
Bity trzyostrzowe i większe są zarezerwowane wyłącznie dla maszyn przemysłowych z wrzecionami o dużej mocy. Dodanie większej liczby rowków zmniejsza wielkość wrębu na wióry. Aby utrzymać odpowiednią ilość wiórów i zapobiec ocieraniu się i przypalaniu drewna, maszyna musi przepychać narzędzie przez materiał ze znacznie większymi posuwami. Maszynom stacjonarnym lub hobbystycznym brakuje sztywności i przyspieszenia, aby efektywnie wykorzystać wiertła trójostrzowe w drewnie.
Standardowe operacje frezowania często wymagają, aby narzędzie zagłębiało się bezpośrednio w powierzchnię materiału. Aby wykonać pionowe zagłębienie bez wstępnie nawierconych otworów, frez palcowy musi ciąć centralnie. Narzędzia skrawające centralnie mają krawędzie tnące sięgające całkowicie do środka końcówki narzędzia, co umożliwia wiercenie prosto w dół. Narzędzia tnące niecentralne pozostawiają pośrodku niewielką martwą strefę, która w przypadku pionowego zanurzenia uderzy w materiał.
Nawet w przypadku wierteł centralnie tnących, zagłębianie się prosto w gęste, twarde drewno powoduje szybkie zużycie końcówki narzędzia i zwiększa ryzyko spalenia dolnej krawędzi. Operatorzy powinni korzystać ze ścieżek narzędzi o nachyleniu. Ramping wchodzi w materiał pod kątem, jednocześnie poruszając się w osiach X, Y i Z. Rozkłada to siłę skrawania wzdłuż boku rowka, zamiast koncentrować ją wyłącznie na końcówce, wydłużając żywotność narzędzia i zapewniając czystsze wejście.
Oprócz standardowych frezów walcowo-czołowych do pełnej obróbki drewna CNC wymagane są specjalne profile. Frezy do blatów lub powierzchni stołowych to masywne narzędzia o płaskim dnie, niezbędne do przesuwania łoża CNC. Napawanie płyty protektorowej zapewnia idealnie płaskie mocowanie materiału, co ma kluczowe znaczenie dla dokładnej głębokości skrawania w całym obszarze roboczym.
Bity kuliste mają całkowicie zaokrągloną końcówkę. Są obowiązkowe przy rzeźbieniu 3D, pracach reliefowych topograficznych i obróbce skomplikowanych konturów w litym drewnie. Zaokrąglona końcówka umożliwia płynne przechodzenie, pozostawiając wyprofilowaną powierzchnię zamiast efektu schodów powodowanego przez frezy z płaskim końcem.
Bity typu V służą do grawerowania, fazowania, tworzenia znaków i wykańczania ostrych narożników. Zmieniając głębokość Z bita V, system CNC może tworzyć linie o zmiennej szerokości, co jest techniką często stosowaną w typografii typu V-carving i panelach dekoracyjnych.
Materiał, z którego wykonany jest frez, decyduje o jego żywotności i progu wydajności. Stal szybkotnąca (HSS) jest w zasadzie przestarzała w przypadku nowoczesnego frezowania drewna CNC. Ścierny charakter paneli konstrukcyjnych i wysokie prędkości wrzeciona routerów CNC powodują niemal natychmiastowe stępienie stali HSS. Węglik spiekany jest obowiązkowym punktem odniesienia dla wydajności. Mikroziarnisty węglik spiekany utrzymuje ostrą jak brzytwa krawędź przez tysiące liniowych metrów skrawania, wytrzymując ciepło i ścieranie, które niszczą słabsze stopy.
W środowiskach produkcyjnych na dużą skalę przetwarzających ciągłe arkusze MDF lub melaminy, oprzyrządowanie wkładane oferuje wyraźną zaletę. Frezy wkładane wykorzystują stalowy korpus narzędzia z wymiennymi nożami z węglika spiekanego wkręconymi w rowki. Gdy krawędź stępi się, operator po prostu obróci lub wymieni małą płytkę z węglika, zamiast wyrzucać całe narzędzie. Pozwala to zachować dokładną średnicę i długość narzędzia, skracając czas konfiguracji i ponownej kalibracji w sterowniku maszyny.
Specjalistyczne powłoki, takie jak azotek tytanu (TiN) lub węgiel diamentopodobny (DLC), są powszechne w obróbce metali, ale wymagają dokładnej oceny w przypadku zastosowań w drewnie. Drewno nie powoduje takiego samego zużycia chemicznego jak stal, a głównym rodzajem awarii jest ścieranie lub gromadzenie się żywicy. Powłoki mogą zmniejszyć tarcie i nieznacznie wydłużyć żywotność krawędzi ściernego MDF, ale wielu operatorów uważa, że niepowleczony mikroziarnisty węglik spiekany sprawdza się wyjątkowo dobrze, gdy zoptymalizowane są prędkości posuwu.
Doboru narzędzia nie można oddzielić od możliwości fizycznych maszyny CNC wykonującej cięcie. Kompaktowa 3-osiowa maszyna stołowa wykorzystująca wrzeciono o mocy 1,5 kW i oprzyrządowanie z chwytem 1/4 cala wymaga zupełnie innych strategii posuwu w porównaniu do przemysłowej frezarki bramowej wyposażonej w wrzeciono o mocy 12,5 kW i uchwyty narzędziowe 1/2 cala. Ciężkie maszyny przemysłowe charakteryzują się masą i sztywnością niezbędną do przepychania narzędzi o dużej średnicy przez gęste, twarde drewno z dużą prędkością i bez wibracji. Komputerom stacjonarnym brakuje tej sztywności. Wymuszanie agresywnego cięcia spowoduje pomijanie kroków, silne drgania i uszkodzenie narzędzi. Operatorzy lżejszych maszyn muszą używać wierteł o mniejszej średnicy, mniejszych głębokości skrawania i wysoce wypolerowanych geometrii z jednym lub dwoma rowkami, aby zmniejszyć siły skrawania.
Obliczanie i utrzymywanie optymalnego obciążenia wiórów jest najważniejszym wymogiem matematycznym w routingu CNC. Obciążenie wiórami oznacza fizyczną grubość wiórów usuwanych przez pojedynczą krawędź tnącą podczas jednego obrotu. Wzór jest następujący: Szybkość posuwu = obr./min × liczba rowków × obciążenie wiórami. Jeśli ilość wiórów jest zbyt mała, narzędzie ociera się, wytwarza ciepło i spala drewno. Jeżeli obciążenie wiórem jest zbyt duże, siły skrawania przekraczają wytrzymałość narzędzia, co prowadzi do ugięcia i złamania. Postępuj zgodnie z poniższą procedurą, aby wybrać posuw i prędkość w przypadku nowego materiału:
Odkształcenie narzędzia stanowi poważne ryzyko podczas stosowania długich bitów o małej średnicy w gęstych materiałach. Ugięcie występuje, gdy boczne siły skrawania powodują lekkie wygięcie frezu palcowego podczas skrawania. To zginanie prowadzi do niedokładności wymiarowej, złego wykończenia powierzchni i katastrofalnego złamania narzędzia. Aby złagodzić ugięcie, operatorzy muszą używać możliwie najkrótszej długości narzędzia, która pozwala na wymaganą głębokość skrawania, maksymalizować średnicę chwytu i zapewniać, że tuleja zaciskowa pewnie trzyma narzędzie.
Odp.: Chociaż frezy trzpieniowe do obróbki metalu mogą fizycznie ciąć drewno, są one bardzo nieefektywne. Narzędzia do cięcia metalu posiadają płytkie wręby na wióry przeznaczone do małych wiórów metalowych, które szybko łączą się z włóknami drzewnymi i żywicą. Prowadzi to do tarcia, przypaleń i awarii narzędzia. Zawsze używaj dedykowanych frezów palcowych do drewna z głębokimi rowkami, aby zapewnić prawidłowe odprowadzanie wiórów.
Odp.: Spalanie jest spowodowane tarciem, gdy narzędzie ociera się o drewno, zamiast je ścinać. Zwykle dzieje się tak, gdy posuw jest zbyt mały, prędkość obrotowa wrzeciona jest zbyt wysoka lub krawędź skrawająca jest tępa. Zwiększ prędkość posuwu lub obniż prędkość obrotową, aby uzyskać odpowiednie obciążenie wiórów.
Odp.: Wiertło podcinające ciągnie wióry i materiał do góry, co szybko odprowadza ciepło, ale powoduje rozdarcie górnej powierzchni materiałów fornirowanych. Wiertło kompresyjne łączy w sobie rowki podcinające i dolne, aby popychać górną i dolną powierzchnię w kierunku środka materiału, pozostawiając czyste krawędzie po obu stronach sklejki lub melaminy.
Odp.: Trwałość narzędzia zależy w dużym stopniu od posuwu, obciążenia wiórów i określonej zawartości żywicy w płycie MDF. W zoptymalizowanych warunkach przemysłowych wysokiej jakości wiertło pełnowęglikowe może przeciąć kilka tysięcy stóp liniowych, zanim degradacja krawędzi wpłynie na jakość cięcia. W przypadku ciągłej produkcji płyt MDF na dużą skalę zaleca się stosowanie narzędzi wkładanych.
Odp.: Użyj frezu palcowego z podwójnym rowkiem jako standardowego narzędzia do obróbki twardego drewna i blach, ponieważ równoważy on prędkość posuwu i wykończenie powierzchni. Podczas cięcia miękkiego, żywicznego drewna, takiego jak sosna, lub jeśli używasz maszyny stacjonarnej o niskiej sztywności, która wymaga mniejszych sił skrawania, używaj pojedynczego rowka (ostrza typu O).
Odp.: Odpryski na górnej krawędzi występują w przypadku użycia wiertła podcinającego, które odrywa delikatny fornir powierzchniowy od rdzenia. Aby temu zaradzić, użyj wiertła docinającego w przypadku płytkich nacięć lub użyj wiertła kompresyjnego w przypadku cięć profilowych na pełnej głębokości, aby równomiernie przyciąć górny fornir w dół.
Odp.: Wymagany jest dedykowany frez do nawierzchni, znany również jako obcinak do much lub końcówka do czyszczenia dna. Narzędzia te charakteryzują się dużą średnicą cięcia i płaską geometrią dna, aby szybko i dokładnie przesuwać łoże MDF, zapewniając idealnie płaską powierzchnię roboczą.