
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-21 Pinagmulan: Site


Ang paggawa ng matigas, lumalaban sa init na mga superalloy at malagkit, mga metal na nagpapatigas sa trabaho ay nagpapakita ng isa sa mga pinaka-hinihingi na kapaligiran sa anumang palapag ng tindahan. Ang sinumang nakatayo sa harap ng spindle cutting aerospace-grade titanium o medical-grade stainless steel ay alam ang mga stake. Ang isang bahagyang maling pagkalkula sa mga bilis at feed, o ang paggamit ng isang generic na end mill, ay bihirang magresulta lamang sa isang hindi magandang pagtatapos sa ibabaw. Ito ay kadalasang humahantong sa isang nakakatakot na mataas na tili na sinusundan ng sakuna na pagkabigo ng tool.
Ang mga kamakailang pagsusuri sa merkado ay nagpapakita ng isang malinaw na paglipat sa aerospace at medikal na pagmamanupaktura. Mabilis na lumalayo ang mga tindahan mula sa mga tradisyonal na heavy-roughing pass. Sa halip, gumagamit sila ng mga dynamic na toolpath at mga diskarte sa High-Efficiency Milling upang manatiling mapagkumpitensya. Ang pagbabagong ito ay naglalantad ng kritikal na bottleneck. Ang mga karaniwang end mill ay basta na lang nabasag sa ilalim ng matagal na radial engagement ng mga modernong programa ng CAM. Upang manatiling kumikita, ang mga tagagawa ay dapat magpatibay ng hyper-specialized cutting geometries. Ang sikreto sa pag-maximize ng buhay ng tool at return on investment ay nasa tumpak na kumbinasyon ng cutting geometry at advanced na chemical coatings.
Mga Pangunahing Takeaway:
Mahalaga sa Materyal: Ang titanium ay nakakakuha ng init sa pinakadulo, habang ang hindi kinakalawang na asero ay napakahilig sa work-hardening at galling. Parehong nangangailangan ng natatanging magkaibang mga setup ng tooling.
Ang Carbide ay Hari: Ang pag-upgrade sa isang premium na solidong substrate ay nagbibigay ng kinakailangang higpit at paglaban sa init na hindi kayang tugma ng high-speed na bakal.
Geometry Controls Vibration: Ang mga variable na helix at hindi pantay na disenyo ng pitch ay kritikal para sa paghiwa-hiwalay ng harmonic chatter at paglisan ng mga chips nang mahusay.
Pinoprotektahan ng Mga Coating ang Gilid: Ang mga advanced na layer ng kemikal ay gumaganap bilang isang thermal barrier, na makabuluhang nagpapahaba ng buhay ng tool sa mga high-temperature cutting zone.
Pinili na Partikular sa Application: Ang isang nakalaang tool para sa titanium ay magtatampok ng iba't ibang mga paghahanda sa gilid at mga core diameter kumpara sa isang dinisenyo para sa mga hindi kinakalawang na haluang metal.
Ang mga bahagi ng paggawa mula sa mga advanced na haluang ito ay nagpapakita ng mga natatanging metalurhiko na hadlang. Hindi tulad ng mga karaniwang carbon steel o aluminyo, ang titanium at hindi kinakalawang na asero ay nagtataglay ng mga pisikal na katangian na aktibong lumalaban sa proseso ng paggugupit. Ang pag-unawa sa mga likas na katangian ng materyal na ito ay ang pangunahing hakbang sa pag-optimize ng iyong setup at pagbabawas ng cost-per-part sa mataas na volume na produksyon.
Ang mga haluang metal ng titanium, tulad ng malawakang ginagamit na Ti-6Al-4V, ay kilala sa kanilang napakababang thermal conductivity. Ang mga materyales tulad ng aluminyo ay mahusay na nag-aalis ng init sa pamamagitan ng mga chips na inililikas. Ang titanium, gayunpaman, ay gumaganap bilang isang matigas na insulator. Sa panahon ng proseso ng paggiling, hanggang sa 80 porsiyento ng init na nalilikha ng pagkilos ng paggugupit ay nakulong sa cutting zone at direktang ibinalik sa tool.
Ang localized heat concentration na ito ay nagdudulot ng matinding thermal shock. Kung ang tool na materyal ay hindi partikular na ininhinyero upang mahawakan ang mga blistering na temperatura, ang cutting edge ay makakaranas ng mabilis na plastic deformation, crater wear, at premature failure. Higit pa rito, ang kawalan ng kakayahang lumikas ng init ay nagdaragdag ng panganib ng kemikal na reaktibiti sa pagitan ng titanium workpiece at ng substrate ng tool. Ito ay maaaring literal na hinangin ang dalawa sa isang mikroskopikong antas.
Sa kaibahan, ang stainless steel series, partikular na ang 300 at 400 series na austenitic at martensitic na grado, ay nagpapakita ng kakaibang hanay ng mga hamon. Ipinagmamalaki ng mga haluang ito ang mataas na ductility at isang malakas na tendensya sa strain-hardden habang ang mga ito ay deformed ng cutter. Kung ang isang tool ay kuskusin laban sa materyal ng kahit isang bahagi ng isang segundo sa halip na gupitin ito nang malinis, ang ibabaw na layer ay nagiging mas matigas kaysa sa pinagbabatayan na base metal. Ang mga kasunod na pass ay humampas sa tumigas na crust na ito, na lubhang nagpapabilis ng pagkasira ng gilid.
Bukod pa rito, ang hindi kinakalawang na asero ay kilalang malagkit. Sa ilalim ng mataas na presyon at init, ang mga microscopic na particle ng workpiece ay may posibilidad na hinangin ang kanilang mga sarili sa cutting lip. Ang hindi pangkaraniwang bagay na ito ay kilala bilang galling, na humahantong sa isang Built-Up Edge. Kapag ang built-up na materyal na ito sa kalaunan ay naputol, madalas itong kumukuha ng mga microscopic na tipak ng gilid ng carbide kasama nito, na humahantong sa micro-chipping at biglaang pagkamatay ng tool.
Kapag umaatake sa mahihirap na haluang metal, ang pinagbabatayan na substrate ng iyong tooling ay hindi mapag-usapan. Ang mga tool na High-Speed Steel at Cobalt ay kulang sa thermal stability at structural rigidity na kinakailangan para sa modernong CNC machining ng mga matitinding metal na ito. Pag-upgrade sa isang premium Ang carbide milling cutter ay isang pangunahing kinakailangan para sa pagkamit ng mga matatag na proseso at predictable tool life.
Ang pangunahing bentahe ng solid tungsten carbide ay ang napakataas na modulus ng elasticity nito. Ito ay humigit-kumulang tatlong beses na mas matibay kaysa sa bakal. Kapag nagpapaikut-ikot ng mga mahihirap na materyales, napakalaki ng puwersa ng pagputol. Ang mga puwersang ito ay natural na itinutulak ang tool palayo sa workpiece. Ang pagpapalihis na ito ay nagdudulot ng satsat, mahinang katumpakan ng dimensyon, at kakila-kilabot na pagtatapos sa ibabaw.
Ang isang solidong carbide substrate ay mabangis na lumalaban sa mga baluktot na puwersa na ito, na pinapanatili ang cutting edge nang eksakto kung saan ito na-program ng CAM software. Ang katigasan na ito ay kritikal kapag nagsasagawa ng mabibigat na roughing pass sa titanium o kapag sinusubukang mapanatili ang mahigpit na aerospace tolerance sa mga hindi kinakalawang na bahagi.
Mahalagang tandaan na hindi lahat ng karbid ay nilikhang pantay. Ang pagganap ng tool ay lubos na nakadepende sa laki ng butil nito at nilalaman ng cobalt binder. Para sa machining na malagkit at matigas na materyales, ang sub-micro grain carbide na may mga laki ng butil na mas mababa sa 1 micron ang pamantayan sa industriya. Ang mas maliliit na laki ng butil ay nagbibigay-daan sa mga tagagawa na gumiling ng mas matalas na dulo nang hindi sinasakripisyo ang Transverse Rupture Strength ng tool. Ang isang matalas na talim ay mahalaga para sa paghiwa ng hindi kinakalawang na asero nang malinis upang maiwasan ang pagtigas ng trabaho, habang tinitiyak ng mataas na lakas ng pagkalagot na makakayanan ng tool ang mabibigat na puwersa ng epekto ng mga naputol na hiwa.
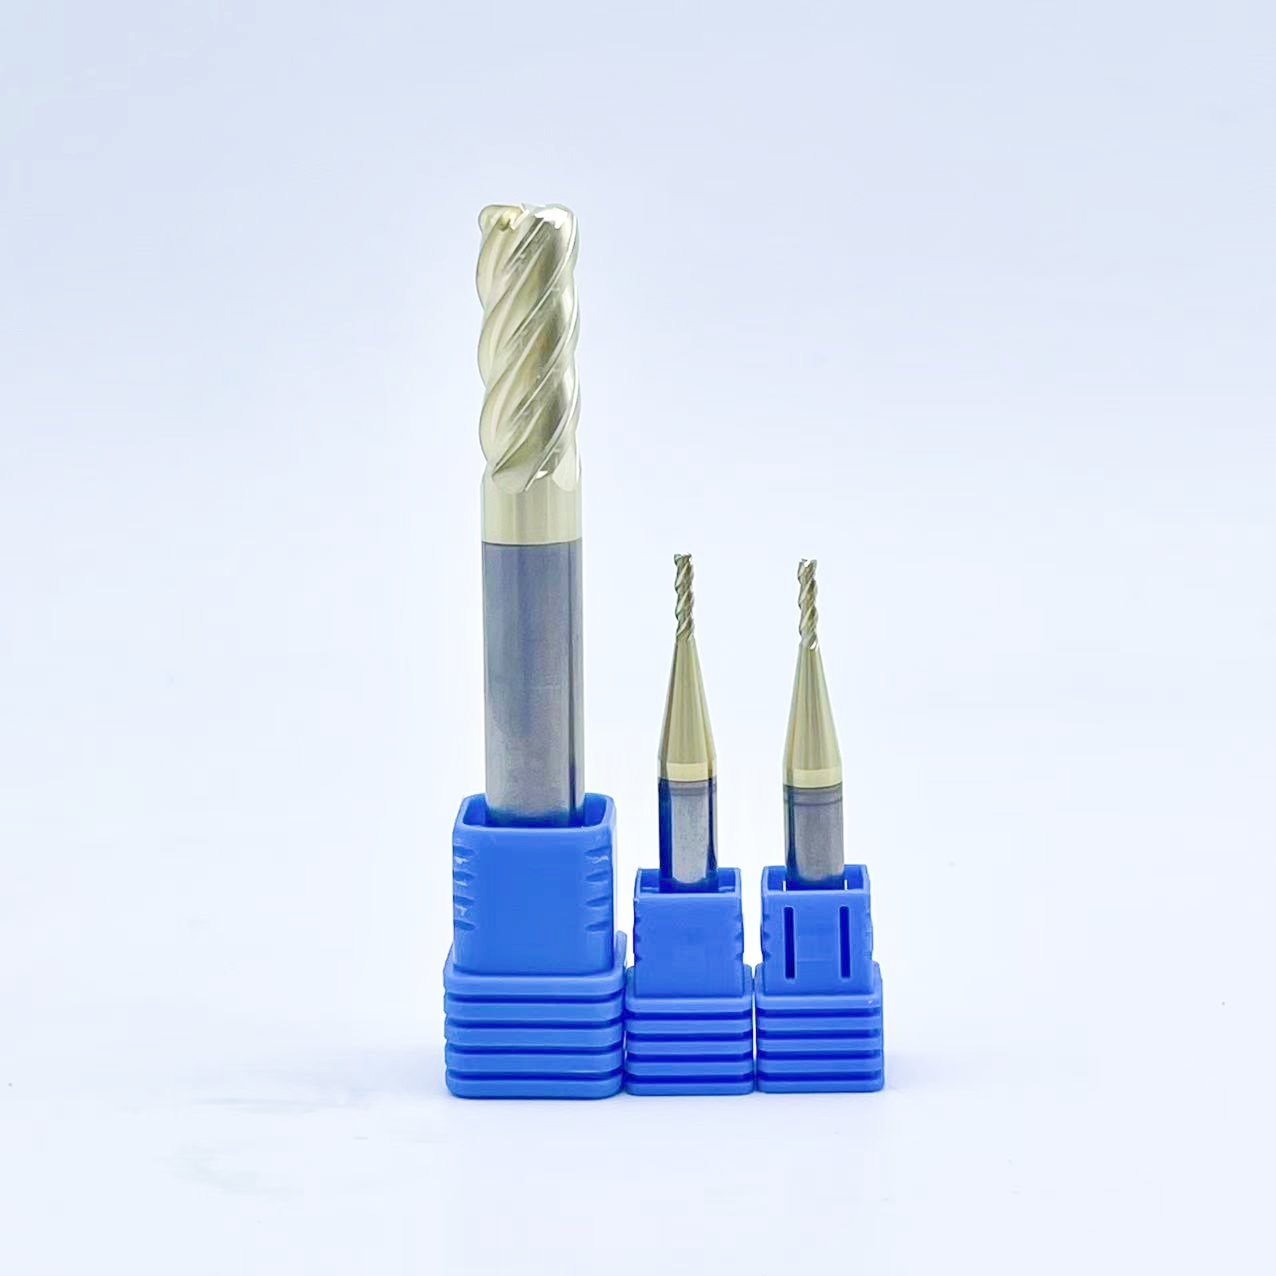
Kahit na ang pinakamataas na kalidad na carbide substrate ay mabibigo nang husto kung ang geometry ay hindi na-optimize para sa partikular na materyal. Eksaktong idinidikta ng geometry kung paano nakikipag-ugnayan ang tool sa metal, kung paano nabuo ang mga chips, at kung gaano kabisang pinangangasiwaan ang mga mapanirang vibrations.
Tampok ng Disenyo |
Setup ng Titanium Alloys |
Hindi kinakalawang na asero Setup |
|---|---|---|
Bilang ng plauta |
5 hanggang 7 flute para sa maximum na higpit ng core |
4 na plauta para sa pinakamainam na paglikas ng chip |
Anggulo ng kalaykay |
Medyo positibo sa paghahanda sa gilid |
Lubos na positibo para sa matalas na pagkilos ng paggugupit |
Disenyo ng Helix |
Variable helix para masira ang harmonic chatter |
Variable helix para mabawasan ang vibration |
Tamang-tama na Patong |
AlTiN o Silicon-doped PVD |
TiAlN na may pinakintab na plauta |
Diskarte sa Coolant |
Mataas na dami ng baha o through-tool |
Mataas na presyon ng coolant sa sabog chips |
Ang pagpili ng tamang bilang ng flute ay nangangailangan ng maselan na balanse sa pagitan ng puwang sa paglikas ng chip at lakas ng core. Para sa hindi kinakalawang na asero, isang 4-flute na disenyo ang kadalasang pamantayan. Dahil ang hindi kinakalawang ay gumagawa ng mahaba at stringy chips, nangangailangan ito ng sapat na espasyo sa mga flute valleys upang lumikas. Kung ang mga flute ay masyadong masikip, ang mga chips ay iimpake sa loob, na hahantong sa agarang pagkasira ng tool.
Sa kabaligtaran, dahil ang titanium ay nangangailangan ng napakalaking tigas upang labanan ang pagpapalihis, ang 5-flute hanggang 7-flute na mga tool ay kadalasang ginagamit. Ang mas maraming flute ay nangangahulugan ng mas makapal na diameter ng core. Ito ay lubhang pinapataas ang istrukturang integridad ng tool at nagbibigay-daan para sa mas mataas na rate ng feed sa panahon ng dynamic na paggiling.
Ang Chatter ay ang ganap na kaaway ng tool life. Ito ay isang self-excited harmonic vibration na nakakabasag ng mga gilid. Upang labanan ito, ang mga modernong tool ay gumagamit ng mga variable na anggulo ng helix at hindi pantay na spacing ng flute.
Sa isang karaniwang end mill, ang mga flute ay humahampas sa materyal sa eksaktong, maindayog na pagitan, na lumilikha ng isang resonating frequency. Sa pamamagitan ng pagpapalit ng anggulo ng helix, tulad ng pagpapalit-palit sa pagitan ng 35 degrees at 38 degrees sa mga katabing flute, at pag-iiba-iba ng distansya sa pagitan ng mga cutting edge, pinaghiwa-hiwalay ng tool ang mga harmonic na frequency na ito. Pinipigilan ng geometric disruption na ito ang satsat na mabuo, na tinitiyak ang isang maayos, matatag na hiwa kahit na sa ilalim ng mabibigat na radial load.
Tinutukoy ng anggulo ng rake ang sharpness at shearing action ng tool. Ang hindi kinakalawang na asero ay nangangailangan ng isang mataas na positibong anggulo ng rake upang gupitin ang materyal nang malinis at mabawasan ang init na dulot ng friction. Ito ay epektibong nagpapagaan sa pagpapatigas ng trabaho. Gayunpaman, ang isang mataas na positibo, matalim na gilid ay likas na marupok. Upang balansehin ang sharpness na may tibay, nag-aaplay ang mga manufacturer ng microscopic edge hone o paghahanda ng T-land. Ang bahagyang pag-ikot o chamfering ng cutting lip na ito ay nagpapatibay sa gilid, na pumipigil sa micro-chipping kapag humahampas sa isang titanium workpiece.
Dahil ang mga superalloy na ito ay bumubuo ng matinding init at alitan, ang hubad na carbide substrate ay dapat protektahan. Ang Chemical Vapor Deposition at Physical Vapor Deposition coatings ay nagsisilbing kritikal na thermal at lubricious na hadlang sa pagitan ng tool at ng malupit na kapaligiran sa pagma-machine.
Titanium Aluminum Nitride, karaniwang kilala bilang Ang TiAlN coating , ay isa sa mga pinaka-epektibong solusyon para sa machining high-temperature alloys. Ang pagtukoy sa katangian ng TiAlN ay ang kakayahang sumailalim sa isang pagbabagong kemikal sa panahon ng proseso ng machining. Kapag nalantad sa matinding init ng cutting zone, karaniwang higit sa 800 degrees Celsius, ang aluminyo sa loob ng coating ay nag-o-oxidize. Ito ay bumubuo ng isang mikroskopikong layer ng aluminum oxide sa ibabaw mismo ng tool.
Ang aluminum oxide layer na ito ay gumaganap bilang isang pambihirang thermal shield. Sinasalamin nito ang init pabalik sa chip at malayo sa mahinang carbide substrate. Dahil dito, pinipigilan nito ang thermal shock at pinahihintulutan ang tool na gumana sa mas mataas na bilis ng ibabaw kaysa sa mga alternatibong hindi pinahiran.
Bagama't kadalasang ginagamit nang palitan ng mga machinist, ang AlTiN at TiAlN ay may natatanging mga pagkakaiba sa komposisyon. Ang AlTiN ay naglalaman ng mas mataas na atomic na porsyento ng aluminyo kumpara sa titanium. Ang mas mataas na nilalamang aluminyo na ito ay nangangahulugan na ang AlTiN ay maaaring bumuo ng isang mas siksik, mas matatag na layer ng aluminum oxide, na ginagawa itong lubos na angkop para sa matinding high-heat, dry machining application. Sa kabilang banda, ang TiAlN ay lubos na maraming nalalaman at nag-aalok ng mahusay na pagganap sa parehong wet at dry machining environment. Ginagawa nitong maaasahang pagpipilian para sa pangkalahatang pag-profile ng mga matigas na haluang metal.
Ang isang patong ay epektibo lamang kung ito ay nananatiling nakakabit sa tool at hindi nagpapataas ng alitan. Kasama na ngayon sa mga advanced na proseso ng pagmamanupaktura ang post-coating polishing. Sa pamamagitan ng pagpapakinis ng mga microscopic droplet na naiwan ng proseso ng pag-deposition, ang mga flute ng tool ay nagiging lubhang madulas. Ang mababang friction surface na ito ay mahalaga para sa machining na hindi kinakalawang na asero, dahil pinipigilan nito ang mga malagkit na chips mula sa pagdikit sa tool, na makabuluhang binabawasan ang panganib ng pag-aalsa.
Ang machining titanium ay nangangailangan ng lubos na tiyak na diskarte sa pagpili ng tool. Dahil ito ay may posibilidad na bumulong pabalik mula sa cutting edge at nakakakuha ng init, ang pagpili ng tamang tool ay hindi opsyonal. Ito ay isang pangunahing kinakailangan para sa katatagan ng proseso.
Kapag sinusuri ang a Ang titanium milling cutter , lakas ng core at proteksyon ng sulok ay ang pinaka-kritikal na mga tampok. Ang mga inhinyero ay dapat maghanap ng mga tool na may mabigat na diameter ng core, na karaniwang makikita sa 5-flute na mga configuration. Ang isang mas mataas na bilang ng flute ay nagbibigay-daan sa core na manatiling makapal habang nagbibigay ng sapat na espasyo para sa medyo maliit, mahigpit na kulot na mga chip na ginawa sa panahon ng titanium machining. Higit pa rito, lubos na inirerekomenda ang pagpili ng corner radius end mill sa isang square end mill. Ang radius ng sulok ay namamahagi ng mga puwersa ng pagputol sa kahabaan ng isang kurba sa halip na isang matalim na punto, na lubhang binabawasan ang pagkakataon ng pag-chip ng sulok sa panahon ng mabigat na roughing. Ang mga variable na anggulo ng helix at hindi pantay na puwang ng flute ay nananatiling mandatory upang sugpuin ang satsat.
Mahalagang iwasan ang mga coatings na may mataas na chemical affinity sa workpiece. Dahil ang titanium ay lubos na reaktibo sa mataas na temperatura, ang paggamit ng karaniwang Titanium Nitride coating ay maaaring maging sanhi ng chemically bond na materyal ng workpiece sa tool coating. Hinihila nito ang mga microscopic na piraso ng carbide kapag naputol ang chip. Sa halip, ang mga espesyal na AlTiN o proprietary na silicon-doped coatings ay inirerekomenda upang mapanatili ang chemical inertness sa cutting zone.
Ang buhay ng kasangkapan ay hindi idinidikta ng pisikal na kasangkapan lamang. Ang diskarte sa programming ay gumaganap ng isang pantay na papel. Ang High-Efficiency Milling, na kilala rin bilang trochoidal milling, ay lubos na inirerekomenda. Gumagamit ang diskarteng ito ng mababang radial depth ng cut na sinamahan ng mataas na axial depth ng cut, na umaakit sa buong haba ng flute. Namamahagi ito ng init at pantay-pantay ang pagsusuot sa tool sa halip na ituon ito sa ibabang sulok, at sa gayon ay pinalawak ang buhay ng tool nang malaki.
Bahagyang lumilipat ang focus kapag humaharap sa hindi kinakalawang na asero. Dito, ang pangunahing layunin ay lampasan ang materyal na pagkahilig sa trabaho-tumigas at apdo. Dapat mong unahin ang kahusayan sa paggugupit at pamamahala ng chip kaysa sa purong core rigidity.
Ang pinakamahusay Ang mga tool sa paggiling ng hindi kinakalawang na asero ay gumagamit ng mataas na positibong anggulo ng rake. Lumilikha ang geometry na ito ng razor-sharp shearing action na malinis na hinihiwa ang materyal, na pinapaliit ang friction na nagdudulot ng strain hardening. Sa pamamagitan ng malinis na pagputol, tinitiyak ng tool na ang susunod na pass ay hindi makakatagpo ng matigas na layer ng metal. Ang 4-flute configuration ay karaniwang itinuturing na pamantayan ng industriya para sa slotting at heavy profiling, na nagbibigay ng pinakamainam na balanse sa pagitan ng core rigidity at flute valley size.
Ang chip packing ay isang pangunahing sanhi ng pagkasira ng tool sa mga application na ito. Kapag ang mga stringy stainless chips ay hindi na-evacuate nang mahusay, ang mga ito ay muling pinuputol ng tool. Ang recutting work-hardened chips ay agad na sisira sa cutting edge. Upang pamahalaan ito, ang lalim ng flute at ang pang-ibabaw na pagtatapos sa loob ng flute valley ay dapat na i-optimize. Ang malalalim at pinakintab na mga plauta ay tinitiyak na ang mga chips ay lumalabas sa cutting zone nang hindi dumidikit.
Habang ang ilang modernong coatings ay nagbibigay-daan para sa dry machining, ang hindi kinakalawang na asero ay karaniwang nangangailangan ng mabigat na paglalagay ng coolant. Ang high-pressure coolant, o mas mahusay na through-tool coolant, ay nagsisilbi ng dalawahang layunin. Nagbibigay ito ng kinakailangang lubricity upang maiwasan ang pag-iinit, at pisikal nitong pinasabog ang matigas na chips palayo sa cutting zone. Ang wastong paghahatid ng coolant ay kadalasang kasinghalaga ng mismong geometry ng tool.
Kahit na ang pinaka-advanced, perpektong pinahiran na end mill ay mabibigo nang maaga kung inilapat nang hindi tama. Ang pag-maximize ng iyong pamumuhunan sa tooling ay nangangailangan ng isang holistic na diskarte sa buong kapaligiran ng machining.
Ang pag-asa lamang sa mga generic na chart ng manufacturer ay hindi sapat para sa high-performance machining. Dapat na dynamic na maisaayos ang footage sa ibabaw at pag-load ng chip batay sa partikular na pakikipag-ugnayan ng tool. Halimbawa, kapag gumagamit ng mga dynamic na diskarte na may mababang radial engagement, dapat kalkulahin ng mga machinist ang radial chip thinning. Habang bumababa ang radial step-over, nagiging mas maliit ang aktwal na kapal ng chip kaysa sa naka-program na rate ng feed. Kung ang feed ay hindi nadagdagan upang mabayaran, ang tool ay kuskusin laban sa materyal sa halip na putulin ito, na magdudulot ng mabilis na pag-iipon ng init at pagtigas ng trabaho.
Ang runout ay ang silent killer ng Mga tool sa paggiling ng CNC . Dahil ang carbide ay lubhang matigas, ito ay likas na malutong. Kung ang isang tool ay umiikot sa gitna ng kahit ilang sampung-libo ng isang pulgada, ang chip load ay nagiging hindi pantay na namamahagi. Ang isang plauta ay kukuha ng isang napakalaking hiwa habang ang iba ay hindi kukuha, na humahantong sa mabilis na pag-chip sa gilid. Para sa mga mahihirap na materyales, ang mga karaniwang ER collet ay kadalasang kulang sa kinakailangang puwersa sa paghawak. Ang mga shrink-fit na tool holder o hydraulic chuck ay lubos na inirerekomenda upang matiyak ang pinakamataas na tigas at mabawasan ang runout.
Ang direksyon ng hiwa ay makabuluhang nakakaapekto sa buhay ng tool. Ang pag-akyat ng paggiling, kung saan ang tool ay umiikot sa direksyon ng feed, ay halos pangkalahatang ginustong kaysa sa maginoo na paggiling para sa mga haluang metal na ito. Tinitiyak ng Climb milling na magsisimula ang chip sa pinakamataas na kapal nito at taper sa zero, na inililipat ang init sa chip kaysa sa workpiece. Binabawasan nito ang alitan, pinapababa ang panganib ng pagpapatigas ng trabaho, at nag-iiwan ng napakahusay na pagtatapos sa ibabaw.
Ang paggawa ng matigas na mga metal tulad ng titanium at hindi kinakalawang na asero ay isang eksaktong agham, hindi isang bagay ng hula. Nangangailangan ito ng mga partikular na geometric na tampok at advanced na mga patong ng kemikal na gumagana nang magkasabay. Kailangan mo ng isang matatag na solid carbide cutter na nilagyan ng mga anti-chatter na disenyo at mga layer na lumalaban sa init upang makaligtas sa malupit na kapaligiran ng cutting zone.
Ang pamumuhunan sa wasto, mga tool na partikular sa materyal ay lubhang nakakabawas sa mamahaling downtime ng makina at pinipigilan ang mga na-scrap na bahagi. Ang madiskarteng diskarte na ito sa bandang huli ay nagpapababa sa iyong kabuuang cost-per-part, na nagpapababa sa iyong bottom line. Maglaan ng oras upang suriin ang iyong kasalukuyang tooling setup ngayon. Tiyaking mayroon kang eksaktong geometry at coating na iniakma para sa iyong susunod na kritikal na proyekto sa pamamagitan ng pagtuklas sa mga espesyal na solusyon sa paggiling na may mataas na pagganap sa SS End Mill.
Bagama't umiiral ang pangkalahatang layunin, mga tool na may mataas na pagganap, ang paggamit sa mga ito para sa parehong mga materyales ay magreresulta sa nakompromisong buhay ng tool at mas mabagal na cycle. Para sa pinakamainam na kahusayan sa pagmamanupaktura, kinakailangan ang mga tool na tukoy sa materyal. Ang titanium ay nangangailangan ng mas makapal na mga core para sa matinding tigas at bahagyang nahasa ang mga gilid upang makatiis ng mataas na puwersa ng pagputol. Sa kabaligtaran, ang hindi kinakalawang na asero ay nangangailangan ng mas malalalim na mga plauta para sa paglisan ng chip at matalas na labaha upang gupitin ang metal bago ito tumigas.
Oo, sa halos lahat ng mga kaso na kinasasangkutan ng mga partikular na haluang metal na ito. Habang ang isang TiAlN coating ay umuunlad sa mataas na init na kapaligiran sa pamamagitan ng pagbuo ng isang proteksiyon na layer ng aluminum oxide, ang mga materyales na pinuputol ay nagdidikta ng pangangailangan para sa coolant. Ang Titanium ay nagdudulot ng matinding panganib sa sunog kung ang mga chips ay nag-aapoy, at ang hindi kinakalawang na asero ay nangangailangan ng mabigat na paglalagay ng likido upang pisikal na i-flush ang mga stringy chips palabas ng cutting zone upang maiwasan ang recutting at built-up na gilid.
Ang visual na inspeksyon ay kadalasang nagpapakita ng micro-chipping sa cutting edge o localized flank wear. Gayunpaman, ang feedback ng makina ay isang mas maaasahang tagapagpahiwatig. Dapat subaybayan ng mga operator ang spindle load meter. Ang biglaang pagtaas ng 10 hanggang 15 porsiyento sa spindle load ay nagpapahiwatig na ang gilid ay nakakasira. Bukod pa rito, ang mga pagbabago sa pandinig tulad ng mas mataas na tunog na pag-irit, pag-spark sa panahon ng pagputol, o biglaang pagkasira sa ibabaw ng workpiece ay mga empirical na palatandaan na ang tool ay umabot na sa katapusan ng magagamit nitong buhay.
Ang 4-flute variable helix end mill ay karaniwang ang pinakamainam na pagpipilian para sa hindi kinakalawang na asero. Ang apat na plauta ay nagbibigay ng perpektong geometric na balanse. Nag-aalok ang mga ito ng sapat na bukas na espasyo sa mga flute valley para ilikas ang mahaba, stringy chips na tipikal ng stainless steel, habang pinapanatili ang core diameter na sapat na malakas upang maiwasan ang pagpapalihis ng tool sa panahon ng mabigat na slotting o roughing operations.
Ang pinakamahusay na diskarte ay kinabibilangan ng pagpapanatili ng isang mababang footage sa ibabaw upang makontrol ang pagbuo ng init, habang pinapanatili ang isang medyo mataas na pag-load ng chip upang matiyak na ang tool ay pinuputol sa halip na gasgas. Ang pagsasama nito sa mga toolpath ng High-Efficiency Milling ay nagbibigay-daan sa iyong gamitin ang buong haba ng flute sa mababang radial engagement. Pinipigilan nito ang localized heat buildup at pinapalaki ang mga rate ng pag-alis ng materyal nang hindi nasusunog ang cutter.
Ang isang radius ng sulok ay makabuluhang nagpapalawak ng buhay ng tool kapag ginagapang ang mga matigas na haluang metal tulad ng titanium at hindi kinakalawang na asero. Ang matatalim na parisukat na sulok ay ang pinakamahinang punto sa isang end mill at lubhang madaling kapitan ng pag-chipping sa ilalim ng mabibigat na karga. Ang pagdaragdag ng isang radius ay namamahagi ng mga puwersa ng pagputol sa isang mas malaki, hubog na lugar sa ibabaw, na nagpapatibay sa gilid at pinipigilan ang sakuna na pagkabigo sa sulok sa panahon ng agresibong dynamic na paggiling.


