
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 21-09-2026 Asal: Lokasi


Pemesinan superalloy yang kuat dan tahan panas serta logam yang lengket dan mengeras merupakan salah satu lingkungan yang paling menuntut di lantai produksi mana pun. Siapa pun yang pernah berdiri di depan spindel yang memotong titanium kelas luar angkasa atau baja tahan karat kelas medis pasti tahu taruhannya. Sedikit kesalahan perhitungan dalam kecepatan dan pengumpanan, atau penggunaan end mill generik, jarang sekali menghasilkan hasil akhir permukaan yang buruk. Hal ini biasanya menyebabkan jeritan bernada tinggi yang diikuti dengan kegagalan alat yang dahsyat.
Analisis pasar baru-baru ini mengungkapkan adanya transisi besar dalam bidang manufaktur dirgantara dan medis. Toko-toko dengan cepat beralih dari jalur tradisional yang padat dan padat. Sebaliknya, mereka mengadopsi jalur alat yang dinamis dan strategi Penggilingan Efisiensi Tinggi agar tetap kompetitif. Pergeseran ini memperlihatkan hambatan yang kritis. Pabrik akhir standar akan hancur akibat keterlibatan radial yang berkelanjutan dari program CAM modern. Agar tetap menguntungkan, produsen harus mengadopsi geometri pemotongan yang sangat terspesialisasi. Rahasia memaksimalkan masa pakai alat dan laba atas investasi terletak pada kombinasi presisi geometri pemotongan dan pelapisan kimia canggih.
Poin Penting:
Pentingnya Material: Titanium memerangkap panas pada ujung tombak, sedangkan baja tahan karat sangat rentan terhadap pengerasan kerja dan kerusakan. Keduanya memerlukan pengaturan perkakas yang berbeda.
Karbida adalah Rajanya: Peningkatan ke substrat padat premium memberikan kekakuan dan ketahanan panas yang diperlukan yang tidak dapat ditandingi oleh baja berkecepatan tinggi.
Getaran Kontrol Geometri: Heliks variabel dan desain pitch yang tidak setara sangat penting untuk memecah obrolan harmonis dan mengevakuasi chip secara efisien.
Pelapis Melindungi Tepian: Lapisan kimia canggih bertindak sebagai penghalang termal, sehingga secara signifikan memperpanjang masa pakai alat di zona pemotongan bersuhu tinggi.
Pilihan Khusus Aplikasi: Alat khusus untuk titanium akan menampilkan persiapan tepi dan diameter inti yang berbeda dibandingkan dengan alat yang dirancang untuk paduan tahan karat.
Pembuatan komponen dari paduan canggih ini menghadirkan rintangan metalurgi yang unik. Berbeda dengan baja karbon atau aluminium standar, titanium dan baja tahan karat memiliki sifat fisik yang aktif menahan proses geser. Memahami karakteristik material yang melekat ini adalah langkah dasar dalam mengoptimalkan pengaturan Anda dan mengurangi biaya per komponen dalam produksi bervolume tinggi.
Paduan titanium, seperti Ti-6Al-4V yang banyak digunakan, terkenal karena konduktivitas termalnya yang sangat rendah. Bahan seperti aluminium secara efisien menghilangkan panas melalui chip yang dievakuasi. Titanium, bagaimanapun, bertindak sebagai isolator yang keras kepala. Selama proses penggilingan, hingga 80 persen panas yang dihasilkan oleh aksi geser terperangkap di zona pemotongan dan langsung dipaksa kembali ke dalam pahat.
Konsentrasi panas lokal ini menyebabkan kejutan termal yang ekstrem. Jika material perkakas tidak direkayasa secara khusus untuk menangani suhu terik ini, ujung tombak akan mengalami deformasi plastis yang cepat, keausan kawah, dan kegagalan dini. Selain itu, ketidakmampuan untuk mengevakuasi panas meningkatkan risiko reaktivitas kimia antara benda kerja titanium dan substrat pahat. Ini benar-benar dapat menyatukan keduanya pada tingkat mikroskopis.
Sebaliknya, seri baja tahan karat, khususnya seri austenitik dan martensit seri 300 dan 400, menghadirkan serangkaian tantangan yang sangat berbeda. Paduan ini memiliki keuletan yang tinggi dan kecenderungan yang kuat untuk mengeraskan regangan saat diubah bentuknya oleh pemotong. Jika sebuah perkakas bergesekan dengan material bahkan hanya sepersekian detik saja, bukannya mencukurnya dengan sempurna, maka lapisan permukaan akan menjadi lebih keras secara signifikan dibandingkan dengan logam dasar di bawahnya. Lintasan berikutnya kemudian menghantam kerak yang mengeras ini, sehingga secara drastis mempercepat degradasi tepian.
Selain itu, baja tahan karat terkenal lengket. Di bawah tekanan dan panas tinggi, partikel mikroskopis benda kerja cenderung menempel pada bibir pemotongan. Fenomena ini dikenal sebagai galling, yang mengarah ke Built-Up Edge. Ketika material yang sudah menumpuk ini akhirnya pecah, sering kali potongan mikroskopis dari tepi karbida ikut terbawa, sehingga menyebabkan chip mikro dan matinya alat secara tiba-tiba.
Saat menyerang paduan yang sulit, substrat dasar perkakas Anda tidak dapat dinegosiasikan. Perkakas Baja Berkecepatan Tinggi dan Kobalt tidak memiliki stabilitas termal dan kekakuan struktural yang diperlukan untuk pemesinan CNC modern pada logam keras ini. Meningkatkan ke premium pemotong penggilingan karbida merupakan persyaratan mendasar untuk mencapai proses yang stabil dan umur alat yang dapat diprediksi.
Keuntungan utama tungsten karbida padat adalah modulus elastisitasnya yang sangat tinggi. Ini kira-kira tiga kali lebih kaku dari baja. Saat menggiling material keras, gaya pemotongannya sangat besar. Gaya-gaya ini secara alami mendorong pahat menjauh dari benda kerja. Lendutan ini menyebabkan obrolan, akurasi dimensi yang buruk, dan penyelesaian permukaan yang buruk.
Substrat karbida padat dengan kuat menahan gaya tekukan ini, menjaga ujung tombak tetap bergerak tepat di tempat yang diprogram oleh perangkat lunak CAM. Kekakuan ini sangat penting ketika melakukan proses roughing yang berat pada titanium atau ketika mencoba mempertahankan toleransi ruang angkasa yang ketat pada komponen baja tahan karat.
Penting untuk diingat bahwa tidak semua karbida diciptakan sama. Kinerja alat ini sangat bergantung pada ukuran butir dan kandungan pengikat kobaltnya. Untuk pemesinan material yang lengket dan keras, karbida butiran sub-mikro dengan ukuran butiran kurang dari 1 mikron adalah standar industri. Ukuran butiran yang lebih kecil memungkinkan produsen menggiling ujung tombak yang lebih tajam tanpa mengorbankan Kekuatan Pecah Melintang alat tersebut. Tepian yang setajam silet sangat penting untuk mengiris baja tahan karat dengan bersih guna mencegah pengerasan kerja, sementara kekuatan patah yang tinggi memastikan alat ini dapat menahan kekuatan benturan yang berat dari pemotongan yang terputus-putus.
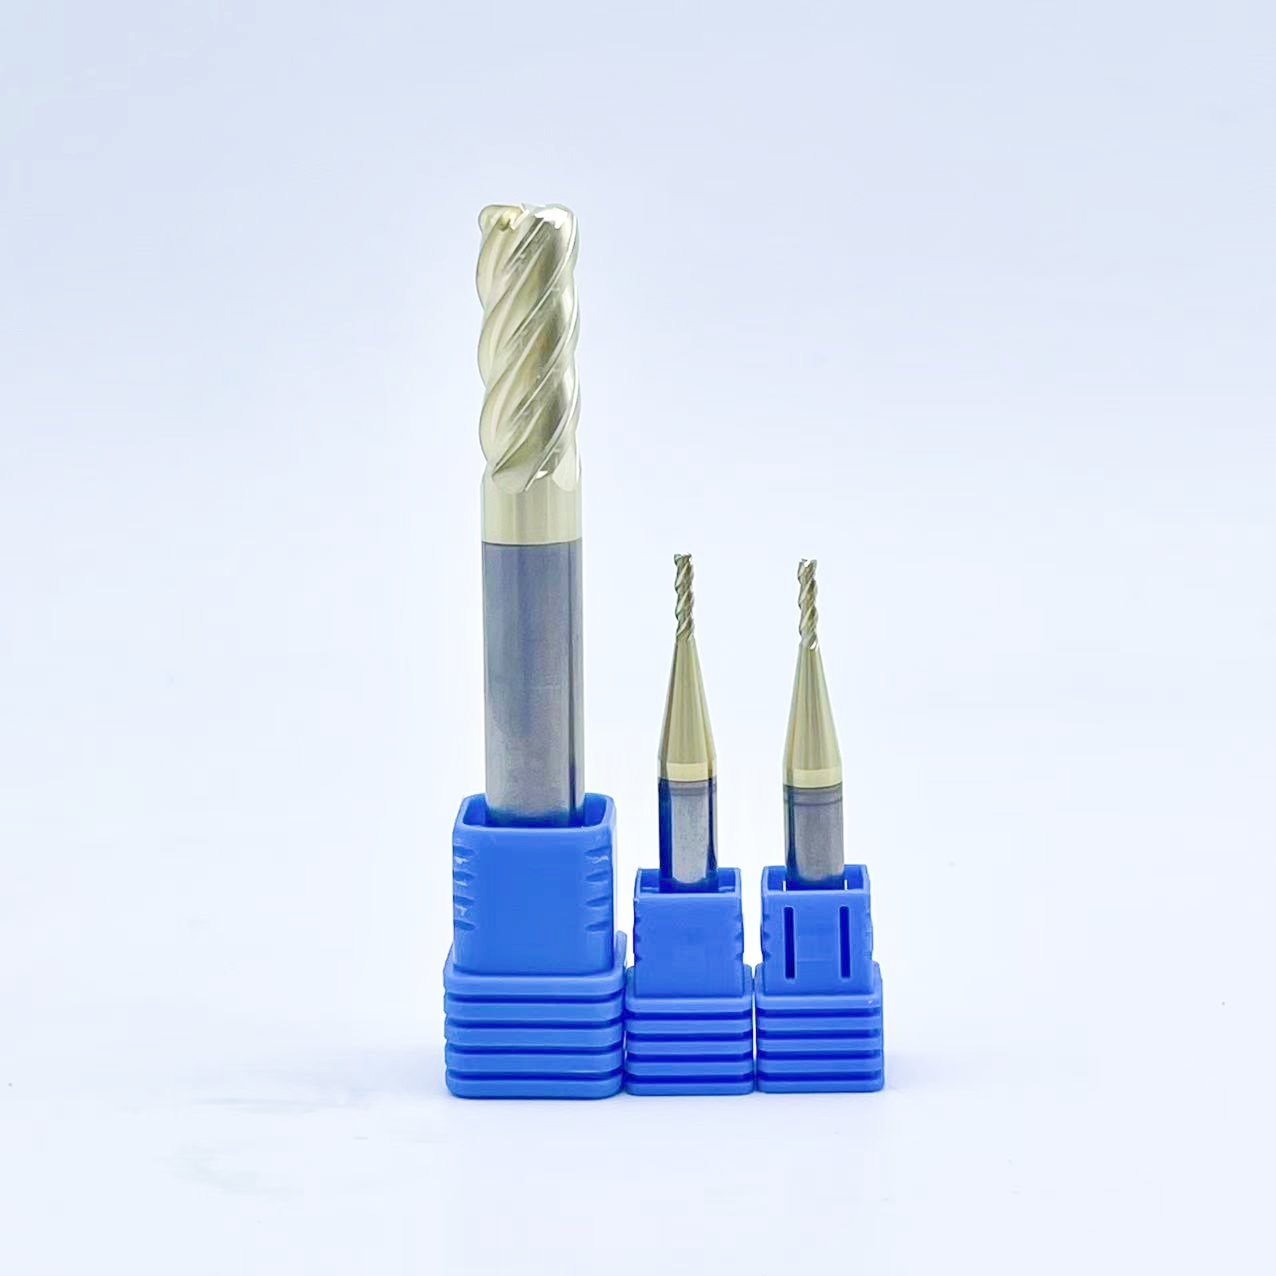
Bahkan substrat karbida kualitas tertinggi pun akan gagal total jika geometrinya tidak dioptimalkan untuk material tertentu. Geometri menentukan dengan tepat bagaimana alat berinteraksi dengan logam, bagaimana serpihan terbentuk, dan seberapa efektif getaran destruktif dikelola.
Fitur Desain |
Pengaturan Paduan Titanium |
Pengaturan Baja Tahan Karat |
|---|---|---|
Hitungan Seruling |
5 hingga 7 seruling untuk kekakuan inti maksimum |
4 seruling untuk evakuasi chip yang optimal |
Sudut Penggaruk |
Sedikit positif dengan persiapan tepi |
Sangat positif untuk aksi pemotongan yang tajam |
Desain Heliks |
Heliks variabel untuk memecah obrolan harmonis |
Heliks variabel untuk mengurangi getaran |
Lapisan Ideal |
AlTiN atau PVD yang didoping silikon |
TiAlN dengan seruling yang dipoles |
Strategi Pendingin |
Banjir bervolume tinggi atau tembus alat |
Pendingin bertekanan tinggi untuk meledakkan serpihan |
Memilih jumlah seruling yang tepat memerlukan keseimbangan antara ruang evakuasi chip dan kekuatan inti. Untuk baja tahan karat, desain 4 seruling sering kali menjadi standarnya. Karena baja tahan karat menghasilkan serpihan yang panjang dan berserabut, maka diperlukan ruang yang cukup di lembah seruling untuk mengevakuasinya. Jika seruling terlalu penuh, serpihan akan menumpuk di dalamnya, menyebabkan alat langsung rusak.
Sebaliknya, karena titanium memerlukan kekakuan yang besar untuk melawan defleksi, perkakas 5-flute hingga 7-flute sering digunakan. Lebih banyak seruling berarti diameter inti lebih tebal. Hal ini secara drastis meningkatkan integritas struktural alat dan memungkinkan laju pengumpanan yang jauh lebih tinggi selama penggilingan dinamis.
Obrolan adalah musuh mutlak dari kehidupan alat. Ini adalah getaran harmonik yang tereksitasi sendiri yang menghancurkan ujung tombak. Untuk mengatasi hal ini, peralatan modern menggunakan sudut heliks yang bervariasi dan jarak seruling yang tidak sama.
Dalam pabrik akhir standar, seruling menghantam material dengan interval yang tepat dan berirama, sehingga menciptakan frekuensi beresonansi. Dengan mengubah sudut heliks, seperti bergantian antara 35 derajat dan 38 derajat pada seruling yang berdekatan, dan memvariasikan jarak antara tepi pemotongan, alat ini memecah frekuensi harmonik ini. Gangguan geometris ini mencegah terbentuknya obrolan, sehingga memastikan pemotongan yang mulus dan stabil bahkan di bawah beban radial yang berat.
Sudut penggaruk menentukan ketajaman dan aksi pemotongan alat. Baja tahan karat memerlukan sudut rake yang sangat positif untuk memotong material dengan rapi dan meminimalkan panas yang dihasilkan oleh gesekan. Hal ini secara efektif mengurangi pengerasan kerja. Namun, sisi yang sangat positif dan tajam pada dasarnya rapuh. Untuk menyeimbangkan ketajaman dengan daya tahan, produsen menerapkan pengasah tepi mikroskopis atau persiapan T-land. Sedikit pembulatan atau chamfering pada bibir pemotongan ini memperkuat tepinya, mencegah micro-chipping saat dibanting ke benda kerja titanium.
Karena superalloy ini menghasilkan panas dan gesekan yang ekstrem, substrat karbida yang telanjang harus dilindungi. Pelapis Deposisi Uap Kimia dan Deposisi Uap Fisik berfungsi sebagai penghalang termal dan pelumas yang penting antara alat dan lingkungan permesinan yang keras.
Titanium Aluminium Nitrida, umumnya dikenal sebagai Lapisan TiAlN , adalah salah satu solusi paling efektif untuk pemesinan paduan suhu tinggi. Ciri khas TiAlN adalah kemampuannya untuk mengalami transformasi kimia selama proses pemesinan. Saat terkena panas ekstrem di zona pemotongan, biasanya di atas 800 derajat Celcius, aluminium di dalam lapisan akan teroksidasi. Ini membentuk lapisan mikroskopis aluminium oksida tepat di permukaan alat.
Lapisan aluminium oksida ini bertindak sebagai pelindung termal yang luar biasa. Ini memantulkan panas kembali ke dalam chip dan menjauh dari substrat karbida yang rentan. Akibatnya, hal ini mencegah kejutan termal dan memungkinkan alat beroperasi pada kecepatan permukaan yang jauh lebih tinggi dibandingkan alat alternatif yang tidak dilapisi.
Meskipun sering digunakan secara bergantian oleh masinis, AlTiN dan TiAlN memiliki perbedaan komposisi yang berbeda. AlTiN mengandung persentase atom aluminium yang lebih tinggi dibandingkan dengan titanium. Kandungan aluminium yang lebih tinggi ini berarti AlTiN dapat membentuk lapisan aluminium oksida yang lebih padat dan kuat, sehingga sangat cocok untuk aplikasi pemesinan kering dan panas tinggi yang ekstrem. Di sisi lain, TiAlN sangat serbaguna dan menawarkan kinerja luar biasa baik dalam lingkungan pemesinan basah maupun kering. Hal ini menjadikannya pilihan yang andal untuk pembuatan profil umum paduan keras.
Pelapisan hanya efektif jika tetap melekat pada alat dan tidak menambah gesekan. Proses manufaktur tingkat lanjut kini mencakup pemolesan pasca-pelapisan. Dengan menghaluskan tetesan mikroskopis yang ditinggalkan oleh proses pengendapan, seruling alat menjadi sangat pelumas. Permukaan dengan gesekan rendah ini sangat penting untuk pemesinan baja tahan karat, karena mencegah serpihan lengket menempel pada alat, sehingga secara signifikan mengurangi risiko kerusakan.
Pemesinan titanium memerlukan pendekatan yang sangat spesifik dalam pemilihan alat. Karena alat ini cenderung menjauh dari ujung tombak dan memerangkap panas, memilih alat yang tepat bukanlah suatu pilihan. Ini adalah persyaratan mendasar untuk stabilitas proses.
Saat mengevaluasi a pemotong penggilingan titanium , kekuatan inti dan perlindungan sudut adalah fitur yang paling penting. Insinyur harus mencari perkakas dengan diameter inti yang berat, biasanya ditemukan dalam konfigurasi 5 seruling. Jumlah flute yang lebih tinggi memungkinkan inti tetap tebal sekaligus memberikan ruang yang cukup untuk chip yang relatif kecil dan melengkung rapat yang dihasilkan selama pemesinan titanium. Selain itu, sangat disarankan untuk memilih end mill radius sudut dibandingkan end mill persegi. Jari-jari sudut mendistribusikan gaya pemotongan di sepanjang kurva, bukan pada titik tajam, sehingga secara drastis mengurangi kemungkinan sudut terkelupas selama pengerjaan kasar yang berat. Sudut heliks yang bervariasi dan jarak seruling yang tidak sama tetap wajib untuk menekan obrolan.
Sangat penting untuk menghindari pelapis yang memiliki afinitas kimia yang tinggi dengan benda kerja. Karena titanium sangat reaktif pada suhu tinggi, penggunaan lapisan Titanium Nitrida standar dapat menyebabkan material benda kerja terikat secara kimia dengan lapisan pahat. Ini menarik potongan-potongan mikroskopis karbida saat chipnya putus. Sebaliknya, AlTiN khusus atau pelapis doping silikon khusus direkomendasikan untuk menjaga kelembaman kimia di zona pemotongan.
Umur alat tidak ditentukan oleh alat fisik saja. Strategi pemrograman memainkan peran yang sama. Penggilingan Efisiensi Tinggi, juga dikenal sebagai penggilingan trochoidal, sangat disarankan. Strategi ini menggunakan kedalaman pemotongan radial yang rendah dikombinasikan dengan kedalaman pemotongan aksial yang tinggi, sehingga melibatkan seluruh panjang seruling. Hal ini mendistribusikan panas dan keausan secara merata ke seluruh alat daripada memusatkannya di sudut bawah, sehingga memperpanjang masa pakai alat secara eksponensial.
Fokusnya sedikit bergeser ketika berhadapan dengan baja tahan karat. Di sini, tujuan utamanya adalah mengakali kecenderungan material untuk bekerja keras dan bekerja keras. Anda harus memprioritaskan efisiensi geser dan manajemen chip dibandingkan kekakuan inti murni.
Terbaik alat penggilingan baja tahan karat memanfaatkan sudut rake yang sangat positif. Geometri ini menciptakan aksi pemotongan setajam silet yang mengiris material dengan rapi, meminimalkan gesekan yang menyebabkan pengerasan regangan. Dengan memotong secara rapi, alat ini memastikan bahwa lintasan berikutnya tidak mengenai lapisan logam yang mengeras. Konfigurasi 4-flute umumnya dianggap sebagai standar industri untuk slotting dan pembuatan profil berat, memberikan keseimbangan optimal antara kekakuan inti dan ukuran lembah flute.
Pengepakan chip adalah penyebab utama kerusakan alat dalam aplikasi ini. Jika serpihan baja tahan karat yang berserabut tidak dikeluarkan secara efisien, serpihan tersebut akan dipotong ulang dengan alat. Pemotongan ulang chip yang sudah mengeras akan langsung merusak ujung tombak. Untuk mengatasi hal ini, kedalaman seruling dan permukaan akhir di dalam lembah seruling harus dioptimalkan. Seruling yang dalam dan dipoles memastikan serpihan meluncur keluar dari zona pemotongan tanpa lengket.
Meskipun beberapa pelapis modern memungkinkan pemesinan kering, baja tahan karat biasanya memerlukan aplikasi cairan pendingin yang banyak. Cairan pendingin bertekanan tinggi, atau idealnya cairan pendingin melalui alat, memiliki dua tujuan. Ini memberikan pelumasan yang diperlukan untuk mencegah rasa sakit, dan secara fisik mengeluarkan serpihan keras dari zona pemotongan. Penyaluran cairan pendingin yang tepat sering kali sama pentingnya dengan geometri pahat itu sendiri.
Bahkan end mill yang paling canggih dan terlapisi sempurna pun akan rusak sebelum waktunya jika diterapkan secara tidak benar. Memaksimalkan investasi perkakas Anda memerlukan pendekatan holistik terhadap seluruh lingkungan permesinan.
Mengandalkan grafik pabrikan generik saja tidak cukup untuk pemesinan berperforma tinggi. Rekaman permukaan dan beban chip harus disesuaikan secara dinamis berdasarkan penggunaan alat tertentu. Misalnya, ketika menggunakan strategi dinamis dengan keterlibatan radial rendah, masinis harus memperhitungkan penipisan chip radial. Ketika step-over radial berkurang, ketebalan chip sebenarnya menjadi lebih kecil dari laju umpan yang diprogram. Jika umpan tidak ditingkatkan sebagai kompensasi, pahat akan bergesekan dengan material, bukannya memotongnya, sehingga menyebabkan penumpukan panas dengan cepat dan pengerasan kerja.
Runout adalah pembunuh diam-diam Alat penggilingan CNC . Karena karbida sangat keras, maka karbida pada dasarnya rapuh. Jika alat berputar keluar dari pusat bahkan beberapa per sepuluh ribu inci, beban chip menjadi tidak merata. Satu seruling akan mengalami pemotongan besar-besaran sementara seruling lainnya tidak akan dipotong sama sekali, sehingga tepi seruling akan cepat terkelupas. Untuk material keras, collet ER standar seringkali tidak memiliki kekuatan cengkeraman yang diperlukan. Pemegang alat yang dapat menyusut atau chuck hidraulik sangat disarankan untuk memastikan kekakuan maksimum dan meminimalkan runout.
Arah pemotongan berdampak signifikan terhadap umur pahat. Penggilingan pendakian, dimana pahat berputar searah dengan umpan, hampir secara universal lebih disukai dibandingkan penggilingan konvensional untuk paduan ini. Penggilingan pendakian memastikan chip dimulai pada ketebalan maksimum dan mengecil ke nol, sehingga memindahkan panas ke dalam chip, bukan ke benda kerja. Hal ini mengurangi gesekan, menurunkan risiko pengerasan kerja, dan menghasilkan permukaan akhir yang jauh lebih unggul.
Pemesinan logam keras seperti titanium dan baja tahan karat merupakan ilmu pasti, bukan hanya dugaan saja. Hal ini memerlukan fitur geometris spesifik dan pelapisan kimia canggih yang bekerja bersama-sama. Anda memerlukan pemotong karbida padat kokoh yang dilengkapi dengan desain anti-obrolan dan lapisan tahan panas agar dapat bertahan di lingkungan keras di zona pemotongan.
Berinvestasi pada alat yang tepat dan spesifik terhadap material secara drastis mengurangi waktu henti mesin yang mahal dan mencegah komponen rusak. Pendekatan strategis ini pada akhirnya menurunkan biaya per suku cadang Anda secara keseluruhan, sehingga menambah keuntungan Anda. Luangkan waktu untuk mengevaluasi pengaturan perkakas Anda saat ini. Pastikan Anda memiliki geometri dan lapisan yang tepat yang disesuaikan untuk proyek penting Anda berikutnya dengan menjelajahi solusi penggilingan khusus berkinerja tinggi di SS End Mill.
Meskipun perkakas dengan kinerja tinggi dan serbaguna memang ada, penggunaannya untuk kedua material tersebut akan mengakibatkan umur perkakas yang terganggu dan waktu siklus yang lebih lambat. Untuk efisiensi produksi yang optimal, diperlukan alat khusus material. Titanium membutuhkan inti yang lebih tebal untuk kekakuan ekstrim dan tepi yang sedikit diasah untuk menahan gaya pemotongan yang tinggi. Sebaliknya, baja tahan karat memerlukan seruling yang lebih dalam untuk menghilangkan serpihan dan ujung tajam untuk memotong logam sebelum dapat mengeras.
Ya, di hampir semua kasus yang melibatkan paduan spesifik ini. Meskipun lapisan TiAlN tumbuh subur di lingkungan bersuhu tinggi dengan membentuk lapisan pelindung aluminium oksida, bahan yang dipotong menentukan kebutuhan akan cairan pendingin. Titanium menimbulkan risiko kebakaran yang parah jika serpihannya terbakar, dan baja tahan karat memerlukan aplikasi cairan yang banyak untuk mengeluarkan serpihan berserabut secara fisik dari zona pemotongan guna mencegah pemotongan ulang dan penumpukan tepian.
Inspeksi visual sering kali menunjukkan adanya micro-chipping pada cutting edge atau keausan sayap setempat. Namun, umpan balik mesin merupakan indikator yang lebih andal. Operator harus memantau pengukur beban spindel. Peningkatan beban spindel secara tiba-tiba sebesar 10 hingga 15 persen menunjukkan bahwa tepinya mengalami penurunan. Selain itu, perubahan pendengaran seperti bunyi deritan bernada tinggi, percikan api selama pemotongan, atau penurunan permukaan benda kerja secara tiba-tiba merupakan tanda-tanda empiris bahwa alat tersebut telah mencapai akhir masa pakainya.
Pabrik akhir heliks variabel 4 seruling biasanya merupakan pilihan optimal untuk baja tahan karat. Empat seruling memberikan keseimbangan geometris yang sempurna. Mereka menawarkan ruang terbuka yang cukup di lembah seruling untuk mengevakuasi chip panjang dan berserabut yang khas dari baja tahan karat, sekaligus menjaga diameter inti cukup kuat untuk mencegah defleksi pahat selama operasi slotting atau roughing yang berat.
Strategi terbaiknya adalah dengan mempertahankan luas permukaan yang rendah untuk mengontrol pembentukan panas, sekaligus menjaga beban chip yang relatif tinggi untuk memastikan alat tersebut memotong dan bukannya bergesekan. Menggabungkan hal ini dengan jalur pahat Penggilingan Efisiensi Tinggi memungkinkan Anda memanfaatkan seluruh panjang seruling dengan keterlibatan radial rendah. Hal ini mencegah penumpukan panas lokal dan memaksimalkan laju pembuangan material tanpa membakar pemotong.
Radius sudut secara signifikan memperpanjang masa pakai alat saat mengerjakan logam campuran keras seperti titanium dan baja tahan karat. Sudut persegi yang tajam adalah titik terlemah pada end mill dan sangat rentan terhadap chipping pada beban berat. Menambahkan radius akan mendistribusikan gaya pemotongan pada area permukaan melengkung yang lebih besar, memperkuat tepian dan mencegah kegagalan sudut yang parah selama penggilingan dinamis yang agresif.


