
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 21.09.2026 Herkunft: Website


Die Bearbeitung von zähen, hitzebeständigen Superlegierungen und klebrigen, kaltverfestigenden Metallen stellt eine der anspruchsvollsten Umgebungen in jeder Werkstatt dar. Jeder, der schon einmal vor einer Spindel gestanden hat, die Titan in Luft- und Raumfahrtqualität oder Edelstahl in medizinischer Qualität schneidet, weiß, worauf es ankommt. Eine leichte Fehleinschätzung der Geschwindigkeiten und Vorschübe oder die Verwendung eines generischen Schaftfräsers führt selten nur zu einer schlechten Oberflächengüte. Dies führt normalerweise zu einem gefürchteten hohen Quietschgeräusch, gefolgt von einem katastrophalen Werkzeugausfall.
Aktuelle Marktanalysen zeigen einen starken Wandel in der Luft- und Raumfahrtindustrie sowie in der Medizintechnikfertigung. Die Betriebe entfernen sich rasch von den traditionellen, stark zerkleinerten Pässen. Stattdessen setzen sie auf dynamische Werkzeugwege und hocheffiziente Frässtrategien, um wettbewerbsfähig zu bleiben. Diese Verschiebung legt einen kritischen Engpass offen. Standard-Schaftfräser zerbrechen einfach unter dem anhaltenden radialen Eingriff moderner CAM-Programme. Um profitabel zu bleiben, müssen Hersteller hochspezialisierte Schneidgeometrien einführen. Das Geheimnis zur Maximierung der Werkzeugstandzeit und Kapitalrendite liegt in der präzisen Kombination von Schneidgeometrie und fortschrittlichen chemischen Beschichtungen.
Wichtige Erkenntnisse:
Auf das Material kommt es an: Titan speichert die Wärme an der Schneidkante, während Edelstahl sehr anfällig für Kaltverfestigung und Abrieb ist. Beide erfordern deutlich unterschiedliche Werkzeugkonfigurationen.
Hartmetall ist König: Die Aufrüstung auf ein hochwertiges Vollsubstrat bietet die nötige Steifigkeit und Hitzebeständigkeit, mit der Schnellarbeitsstahl einfach nicht mithalten kann.
Geometrie kontrolliert Vibration: Designs mit variabler Helix und ungleicher Steigung sind entscheidend für die Auflösung harmonischer Vibrationen und die effiziente Abfuhr von Spänen.
Beschichtungen schützen die Kante: Fortschrittliche chemische Schichten wirken als Wärmebarriere und verlängern die Werkzeuglebensdauer in Hochtemperatur-Schnittzonen erheblich.
Anwendungsspezifische Auswahl: Ein spezielles Werkzeug für Titan weist im Vergleich zu einem für rostfreie Legierungen entwickelten Werkzeug andere Kantenvorbereitungen und Kerndurchmesser auf.
Die Herstellung von Komponenten aus diesen fortschrittlichen Legierungen stellt einzigartige metallurgische Hürden dar. Im Gegensatz zu Standard-Kohlenstoffstählen oder Aluminium verfügen Titan und Edelstahl über physikalische Eigenschaften, die dem Scherprozess aktiv widerstehen. Das Verständnis dieser inhärenten Materialeigenschaften ist der grundlegende Schritt zur Optimierung Ihres Aufbaus und zur Reduzierung der Kosten pro Teil bei der Massenproduktion.
Titanlegierungen wie das weit verbreitete Ti-6Al-4V sind für ihre außergewöhnlich niedrige Wärmeleitfähigkeit bekannt. Materialien wie Aluminium leiten die Wärme durch die abgeführten Späne effizient ab. Titan wirkt jedoch als hartnäckiger Isolator. Während des Fräsvorgangs werden bis zu 80 Prozent der durch die Scherwirkung entstehenden Wärme in der Schnittzone eingefangen und direkt zurück in das Werkzeug gedrückt.
Diese lokalisierte Wärmekonzentration verursacht einen extremen Thermoschock. Wenn das Werkzeugmaterial nicht speziell für die Bewältigung dieser extremen Temperaturen ausgelegt ist, kommt es zu einer schnellen plastischen Verformung der Schneidkante, Kolkverschleiß und vorzeitigem Ausfall. Darüber hinaus erhöht die Unfähigkeit, Wärme abzuleiten, das Risiko einer chemischen Reaktivität zwischen dem Titanwerkstück und dem Werkzeugsubstrat. Dies kann die beiden auf mikroskopischer Ebene buchstäblich zusammenschweißen.
Im Gegensatz dazu stellen Edelstahlserien, insbesondere austenitische und martensitische Sorten der Serien 300 und 400, deutlich andere Herausforderungen dar. Diese Legierungen zeichnen sich durch eine hohe Duktilität und eine starke Neigung zur Kaltverfestigung aus, wenn sie durch den Fräser verformt werden. Wenn ein Werkzeug auch nur für den Bruchteil einer Sekunde am Material reibt, anstatt es sauber abzuscheren, wird die Oberflächenschicht deutlich härter als das darunter liegende Grundmetall. Nachfolgende Durchgänge schlagen dann in diese verhärtete Kruste ein, was die Kantenverschlechterung drastisch beschleunigt.
Darüber hinaus ist Edelstahl bekanntermaßen klebrig. Unter hohem Druck und hoher Hitze neigen mikroskopisch kleine Partikel des Werkstücks dazu, sich mit der Schneidlippe zu verschweißen. Dieses Phänomen wird als Fressen bezeichnet und führt zu einer Aufbauschneide. Wenn dieses angesammelte Material irgendwann abbricht, werden oft mikroskopisch kleine Stücke der Hartmetallschneide mitgerissen, was zu Mikroabplatzungen und einem plötzlichen Werkzeugtod führt.
Beim Angriff auf schwierige Legierungen ist das zugrunde liegende Substrat Ihres Werkzeugs nicht verhandelbar. Schnellarbeitsstahl- und Kobaltwerkzeugen fehlt die thermische Stabilität und strukturelle Steifigkeit, die für die moderne CNC-Bearbeitung dieser zähen Metalle erforderlich sind. Upgrade auf eine Prämie Hartmetallfräser sind eine Grundvoraussetzung für stabile Prozesse und vorhersehbare Standzeiten.
Der Hauptvorteil von massivem Wolframcarbid ist sein außergewöhnlich hoher Elastizitätsmodul. Es ist etwa dreimal steifer als Stahl. Beim Fräsen zäher Materialien sind die Schnittkräfte immens. Diese Kräfte drücken das Werkzeug auf natürliche Weise vom Werkstück weg. Diese Durchbiegung führt zu Rattern, schlechter Maßgenauigkeit und schlechter Oberflächengüte.
Ein Vollhartmetallsubstrat widersteht diesen Biegekräften heftig und hält die Schneidkante genau dort in Eingriff, wo die CAM-Software sie programmiert hat. Diese Steifigkeit ist von entscheidender Bedeutung, wenn schwere Schruppvorgänge in Titan durchgeführt werden oder wenn versucht wird, enge Luft- und Raumfahrttoleranzen bei Edelstahlkomponenten einzuhalten.
Es ist wichtig zu beachten, dass nicht alle Hartmetalle gleich sind. Die Leistung des Werkzeugs hängt stark von seiner Korngröße und dem Kobaltbindemittelgehalt ab. Für die Bearbeitung von klebrigen und zähen Materialien ist Submikrokorn-Hartmetall mit Korngrößen von weniger als 1 Mikrometer der Industriestandard. Kleinere Korngrößen ermöglichen es Herstellern, eine schärfere Schneidkante zu schleifen, ohne die Querbruchfestigkeit des Werkzeugs zu beeinträchtigen. Eine messerscharfe Kante ist für das saubere Trennen von Edelstahl unerlässlich, um eine Kaltverfestigung zu verhindern, während die hohe Bruchfestigkeit sicherstellt, dass das Werkzeug den starken Aufprallkräften bei unterbrochenen Schnitten standhält.
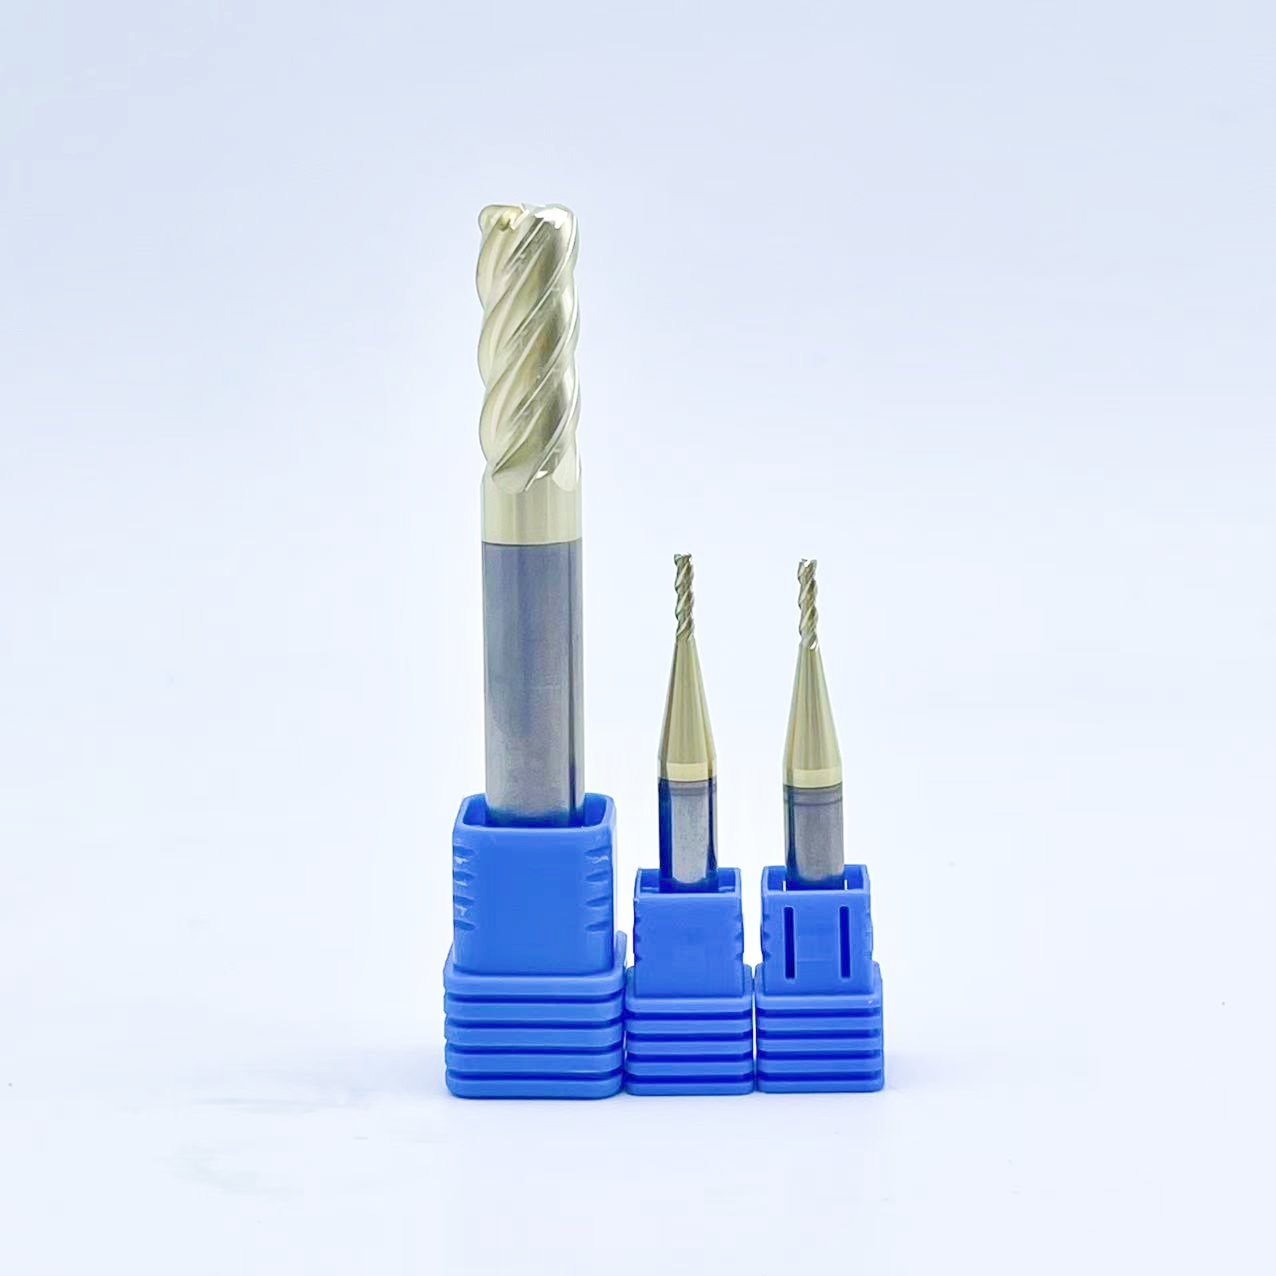
Selbst Hartmetallsubstrate höchster Qualität werden spektakulär versagen, wenn die Geometrie nicht für das spezifische Material optimiert ist. Die Geometrie bestimmt genau, wie das Werkzeug mit dem Metall interagiert, wie Späne entstehen und wie effektiv zerstörerische Vibrationen bewältigt werden.
Designmerkmal |
Einrichtung von Titanlegierungen |
Edelstahl-Setup |
|---|---|---|
Flötenzählung |
5 bis 7 Rillen für maximale Kernsteifigkeit |
4 Spannuten für optimale Spanabfuhr |
Spanwinkel |
Leicht positiv bei der Kantenvorbereitung |
Äußerst positiv für scharfe Scherwirkung |
Helix-Design |
Variable Helix zur Unterdrückung harmonischer Vibrationen |
Variable Spirale zur Reduzierung von Vibrationen |
Ideale Beschichtung |
AlTiN oder Silizium-dotiertes PVD |
TiAlN mit polierten Rillen |
Kühlmittelstrategie |
Hochvolumiges Flut- oder Durchgangswerkzeug |
Hochdruck-Kühlmittel zum Zerstäuben von Spänen |
Die Auswahl der richtigen Nutanzahl erfordert ein ausgewogenes Verhältnis zwischen Spanabfuhrraum und Kernfestigkeit. Bei Edelstahl ist häufig eine 4-schneidige Ausführung der Standard. Da Edelstahl lange, zähe Späne erzeugt, ist in den Nuttälern ausreichend Platz für die Abfuhr erforderlich. Wenn die Spannuten zu eng sind, versammeln sich die Späne im Inneren und führen zum sofortigen Bruch des Werkzeugs.
Umgekehrt werden häufig Werkzeuge mit 5 bis 7 Schneiden verwendet, da Titan eine enorme Steifigkeit erfordert, um einer Durchbiegung entgegenzuwirken. Mehr Rillen bedeuten einen dickeren Kerndurchmesser. Dies erhöht die strukturelle Integrität des Werkzeugs drastisch und ermöglicht deutlich höhere Vorschübe beim dynamischen Fräsen.
Rattern ist der absolute Feind der Werkzeugstandzeit. Es handelt sich um eine selbsterregte harmonische Schwingung, die Schneidkanten zertrümmert. Um dem entgegenzuwirken, nutzen moderne Werkzeuge variable Spiralwinkel und ungleiche Spannutenabstände.
Bei einem Standard-Schaftfräser treffen die Nuten in genauen, rhythmischen Abständen auf das Material und erzeugen so eine Resonanzfrequenz. Durch Ändern des Spiralwinkels, z. B. abwechselnd zwischen 35 Grad und 38 Grad an benachbarten Spannuten, und durch Variieren des Abstands zwischen den Schneidkanten bricht das Werkzeug diese harmonischen Frequenzen auf. Diese geometrische Störung verhindert, dass sich jemals Rattern bilden, und sorgt so für einen gleichmäßigen, stabilen Schnitt auch bei hohen radialen Belastungen.
Der Spanwinkel bestimmt die Schärfe und Scherwirkung des Werkzeugs. Edelstahl erfordert einen sehr positiven Spanwinkel, um das Material sauber zu scheren und die durch Reibung entstehende Wärme zu minimieren. Dadurch wird die Kaltverfestigung wirksam gemindert. Allerdings ist eine sehr positive, scharfe Kante von Natur aus fragil. Um ein Gleichgewicht zwischen Schärfe und Haltbarkeit zu erzielen, wenden die Hersteller einen mikroskopischen Kantenschliff oder eine T-Steg-Vorbereitung an. Diese leichte Abrundung oder Anfasung der Schneidlippe verstärkt die Schneide und verhindert Mikroausbrüche beim Auftreffen auf ein Titanwerkstück.
Da diese Superlegierungen extreme Hitze und Reibung erzeugen, muss das blanke Hartmetallsubstrat geschützt werden. Chemische Gasphasenabscheidungs- und physikalische Gasphasenabscheidungsbeschichtungen fungieren als kritische thermische und gleitfähige Barriere zwischen dem Werkzeug und der rauen Bearbeitungsumgebung.
Titanaluminiumnitrid, allgemein bekannt als Die TiAlN-Beschichtung ist eine der effektivsten Lösungen für die Bearbeitung von Hochtemperaturlegierungen. Das entscheidende Merkmal von TiAlN ist seine Fähigkeit, während des Bearbeitungsprozesses eine chemische Umwandlung einzugehen. Wenn es der extremen Hitze der Schneidzone ausgesetzt wird, typischerweise über 800 Grad Celsius, oxidiert das Aluminium in der Beschichtung. Dadurch bildet sich eine mikroskopisch kleine Schicht Aluminiumoxid direkt auf der Oberfläche des Werkzeugs.
Diese Aluminiumoxidschicht fungiert als außergewöhnlicher Hitzeschild. Es reflektiert die Wärme zurück in den Chip und weg vom gefährdeten Hartmetallsubstrat. Dadurch wird ein Thermoschock verhindert und das Werkzeug kann mit deutlich höheren Oberflächengeschwindigkeiten arbeiten als unbeschichtete Alternativen.
Obwohl AlTiN und TiAlN von Maschinisten häufig synonym verwendet werden, weisen sie deutliche Unterschiede in der Zusammensetzung auf. AlTiN enthält im Vergleich zu Titan einen höheren Atomanteil an Aluminium. Dieser höhere Aluminiumgehalt bedeutet, dass AlTiN eine dichtere, robustere Aluminiumoxidschicht bilden kann, wodurch es sich hervorragend für Trockenbearbeitungsanwendungen mit extrem hoher Hitze eignet. Andererseits ist TiAlN äußerst vielseitig und bietet hervorragende Leistung sowohl in Nass- als auch in Trockenbearbeitungsumgebungen. Dies macht es zu einer zuverlässigen Wahl für die allgemeine Profilbearbeitung von zähen Legierungen.
Eine Beschichtung ist nur wirksam, wenn sie am Werkzeug haftet und die Reibung nicht erhöht. Fortschrittliche Herstellungsprozesse umfassen jetzt das Polieren nach der Beschichtung. Durch die Glättung der mikroskopisch kleinen Tröpfchen, die beim Ablagerungsprozess zurückbleiben, werden die Werkzeugnuten äußerst gleitfähig. Diese reibungsarme Oberfläche ist für die Bearbeitung von Edelstahl von entscheidender Bedeutung, da sie verhindert, dass klebrige Späne am Werkzeug haften bleiben, wodurch das Risiko von Abrieb deutlich verringert wird.
Die Bearbeitung von Titan erfordert einen äußerst spezifischen Ansatz bei der Werkzeugauswahl. Da es dazu neigt, von der Schneidkante wegzuspringen und Wärme einzufangen, ist die Auswahl des richtigen Werkzeugs keine Option. Sie ist eine Grundvoraussetzung für die Prozessstabilität.
Bei der Bewertung von a Beim Titanfräser sind Kernfestigkeit und Eckenschutz die wichtigsten Merkmale. Ingenieure sollten nach Werkzeugen mit einem großen Kerndurchmesser suchen, der typischerweise in 5-schneidigen Konfigurationen zu finden ist. Eine höhere Anzahl an Nuten sorgt dafür, dass der Kern dick bleibt und gleichzeitig genügend Platz für die relativ kleinen, eng gewellten Späne bietet, die bei der Titanbearbeitung entstehen. Darüber hinaus wird dringend empfohlen, einen Eckradius-Schaftfräser anstelle eines Vierkant-Schaftfräsers zu wählen. Der Eckenradius verteilt die Schnittkräfte entlang einer Kurve und nicht an einer scharfen Spitze, wodurch das Risiko von Eckenausbrüchen bei starker Schruppbearbeitung drastisch reduziert wird. Variable Spiralwinkel und ungleiche Nutabstände sind weiterhin zwingend erforderlich, um Rattern zu unterdrücken.
Es ist wichtig, Beschichtungen zu vermeiden, die eine hohe chemische Affinität zum Werkstück haben. Da Titan bei hohen Temperaturen sehr reaktiv ist, kann die Verwendung einer Standard-Titannitrid-Beschichtung dazu führen, dass sich das Werkstückmaterial chemisch mit der Werkzeugbeschichtung verbindet. Dadurch werden mikroskopisch kleine Hartmetallstücke weggezogen, wenn der Span abbricht. Stattdessen werden spezielle AlTiN- oder proprietäre siliziumdotierte Beschichtungen empfohlen, um die chemische Inertheit in der Schneidzone aufrechtzuerhalten.
Die Werkzeuglebensdauer wird nicht allein durch das physische Werkzeug bestimmt. Die Programmierstrategie spielt eine gleichberechtigte Rolle. Hocheffizientes Fräsen, auch Trochoidenfräsen genannt, wird dringend empfohlen. Bei dieser Strategie wird eine geringe radiale Schnitttiefe in Kombination mit einer hohen axialen Schnitttiefe verwendet, wobei die gesamte Länge der Spannut erfasst wird. Dadurch werden Wärme und Verschleiß gleichmäßig über das Werkzeug verteilt, anstatt sie an der unteren Ecke zu konzentrieren, wodurch die Werkzeuglebensdauer exponentiell verlängert wird.
Beim Umgang mit Edelstahl verschiebt sich der Schwerpunkt leicht. Dabei geht es in erster Linie darum, die Materialneigung zur Kaltverfestigung und zum Abrieb zu überlisten. Sie müssen der Schereffizienz und dem Spanmanagement Vorrang vor der reinen Kernsteifigkeit geben.
Der beste Fräswerkzeuge aus Edelstahl verfügen über einen äußerst positiven Spanwinkel. Diese Geometrie erzeugt eine messerscharfe Scherwirkung, die das Material sauber durchschneidet und die Reibung, die zur Kaltverfestigung führt, minimiert. Durch sauberes Schneiden stellt das Werkzeug sicher, dass der nächste Durchgang nicht auf eine gehärtete Metallschicht trifft. Eine 4-Wellen-Konfiguration gilt allgemein als Industriestandard für das Schlitzen und schwere Profilieren und bietet das optimale Gleichgewicht zwischen Kernsteifigkeit und Nutentalgröße.
Spanansammlungen sind bei diesen Anwendungen eine der Hauptursachen für Werkzeugbrüche. Wenn zähe Edelstahlspäne nicht effizient abgeführt werden, werden sie vom Werkzeug erneut geschnitten. Das Nachschneiden verfestigter Späne führt zur sofortigen Zerstörung der Schneidkante. Um dies zu erreichen, müssen die Nuttiefe und die Oberflächenbeschaffenheit im Nuttal optimiert werden. Tiefe, polierte Nuten sorgen dafür, dass die Späne aus der Schneidzone gleiten, ohne festzukleben.
Während einige moderne Beschichtungen eine Trockenbearbeitung ermöglichen, ist bei rostfreiem Stahl in der Regel eine starke Kühlmittelzufuhr erforderlich. Hochdruckkühlmittel, oder idealerweise Kühlmittel durch das Werkzeug, erfüllt einen doppelten Zweck. Es sorgt für die nötige Schmierfähigkeit, um ein Festfressen zu verhindern, und schleudert die harten Späne physisch aus der Schneidzone. Die richtige Kühlmittelzufuhr ist oft genauso wichtig wie die Werkzeuggeometrie selbst.
Selbst der fortschrittlichste, perfekt beschichtete Schaftfräser wird bei falscher Anwendung vorzeitig ausfallen. Um Ihre Werkzeuginvestitionen zu maximieren, ist ein ganzheitlicher Ansatz für die gesamte Bearbeitungsumgebung erforderlich.
Für die Hochleistungsbearbeitung reicht es nicht aus, sich ausschließlich auf generische Herstellertabellen zu verlassen. Oberflächenlänge und Spanlast müssen je nach spezifischem Werkzeugeinsatz dynamisch angepasst werden. Wenn beispielsweise dynamische Strategien mit einem geringen radialen Eingriff verwendet werden, müssen Zerspanungsmechaniker mit einer radialen Spanverdünnung rechnen. Mit abnehmender radialer Überstellung wird die tatsächliche Spandicke kleiner als die programmierte Vorschubgeschwindigkeit. Wenn der Vorschub zum Ausgleich nicht erhöht wird, reibt das Werkzeug am Material, anstatt es zu schneiden, was zu einem schnellen Wärmeaufbau und einer Kaltverfestigung führt.
Runout ist der stille Killer von CNC-Fräswerkzeuge . Da Hartmetall extrem hart ist, ist es von Natur aus spröde. Wenn sich ein Werkzeug auch nur um einige Zehntausendstel Zoll außermittig dreht, wird die Spanlast ungleichmäßig verteilt. Eine Nut nimmt einen massiven Schnitt ein, während die anderen nichts abbekommen, was zu einem schnellen Abplatzen der Kante führt. Bei zähen Materialien fehlt es Standard-ER-Spannzangen oft an der nötigen Spannkraft. Um maximale Steifigkeit zu gewährleisten und Rundlauffehler zu minimieren, werden Schrumpf-Werkzeughalter oder hydraulische Spannfutter dringend empfohlen.
Die Schnittrichtung hat erheblichen Einfluss auf die Standzeit des Werkzeugs. Das Gleichlauffräsen, bei dem sich das Werkzeug in Vorschubrichtung dreht, wird für diese Legierungen fast überall dem konventionellen Fräsen vorgezogen. Beim Gleichlauffräsen wird sichergestellt, dass der Span seine maximale Dicke erreicht und sich auf Null verjüngt, wodurch die Wärme in den Span und nicht in das Werkstück übertragen wird. Dies verringert die Reibung, verringert das Risiko einer Kaltverfestigung und hinterlässt eine deutlich bessere Oberflächengüte.
Die Bearbeitung von zähen Metallen wie Titan und Edelstahl ist eine exakte Wissenschaft und keine Frage von Vermutungen. Es erfordert ein Zusammenspiel spezifischer geometrischer Merkmale und fortschrittlicher chemischer Beschichtungen. Sie benötigen einen robusten Vollhartmetallfräser, der mit Ratterschutzkonstruktionen und hitzebeständigen Schichten ausgestattet ist, um den rauen Umgebungsbedingungen in der Schneidzone standzuhalten.
Durch die Investition in die richtigen, materialspezifischen Werkzeuge werden teure Maschinenstillstandszeiten drastisch reduziert und Ausschussteile vermieden. Dieser strategische Ansatz senkt letztendlich Ihre Gesamtkosten pro Teil und steigert Ihren Gewinn. Nehmen Sie sich noch heute die Zeit, Ihr aktuelles Werkzeugsetup zu bewerten. Stellen Sie sicher, dass Sie genau die Geometrie und Beschichtung haben, die für Ihr nächstes wichtiges Projekt maßgeschneidert sind, indem Sie die speziellen Hochleistungsfräslösungen von SS End Mill erkunden.
Zwar gibt es Allzweck-Hochleistungswerkzeuge, deren Verwendung für beide Materialien führt jedoch zu einer beeinträchtigten Werkzeuglebensdauer und langsameren Zykluszeiten. Für eine optimale Fertigungseffizienz sind materialspezifische Werkzeuge erforderlich. Titan erfordert dickere Kerne für extreme Steifigkeit und leicht geschliffene Kanten, um hohen Schnittkräften standzuhalten. Im Gegensatz dazu erfordert rostfreier Stahl tiefere Spannuten zur Spanabfuhr und messerscharfe Schneidkanten, um das Metall zu scheren, bevor es kaltverfestigt werden kann.
Ja, in fast allen Fällen handelt es sich um diese speziellen Legierungen. Während eine TiAlN-Beschichtung in Umgebungen mit hoher Hitze gut funktioniert, indem sie eine schützende Aluminiumoxidschicht bildet, erfordern die zu schneidenden Materialien den Bedarf an Kühlmittel. Bei Titan besteht eine große Brandgefahr, wenn sich die Späne entzünden, und bei rostfreiem Stahl ist eine starke Flüssigkeitsanwendung erforderlich, um die faserigen Späne physisch aus der Schneidzone zu spülen und so ein Nachschneiden und Aufbauschneidenbildung zu verhindern.
Bei der visuellen Prüfung werden häufig Mikroausbrüche an der Schneidkante oder örtlicher Freiflächenverschleiß festgestellt. Allerdings ist das Maschinenfeedback ein zuverlässigerer Indikator. Bediener sollten den Spindellastmesser überwachen. Ein plötzlicher Anstieg der Spindellast um 10 bis 15 Prozent weist darauf hin, dass sich die Kante verschlechtert. Darüber hinaus sind akustische Veränderungen wie ein höheres Quietschen, Funkenbildung während des Schnitts oder eine plötzliche Verschlechterung der Werkstückoberfläche allesamt empirische Anzeichen dafür, dass das Werkzeug das Ende seiner Nutzungsdauer erreicht hat.
Ein 4-schneidiger Schaftfräser mit variabler Helix ist in der Regel die optimale Wahl für Edelstahl. Vier Rillen sorgen für die perfekte geometrische Balance. Sie bieten ausreichend Freiraum in den Nuttälern, um die langen, zähen Späne abzuleiten, die für Edelstahl typisch sind, und behalten gleichzeitig einen Kerndurchmesser bei, der stark genug ist, um ein Durchbiegen des Werkzeugs bei schweren Schlitz- oder Schruppbearbeitungen zu verhindern.
Die beste Strategie besteht darin, eine geringe Oberflächenlänge beizubehalten, um die Wärmeentwicklung zu kontrollieren, und gleichzeitig eine relativ hohe Spanlast beizubehalten, um sicherzustellen, dass das Werkzeug schneidet und nicht reibt. Durch die Kombination mit hocheffizienten Fräswerkzeugwegen können Sie die gesamte Spannutenlänge bei geringem radialen Eingriff nutzen. Dadurch wird ein lokaler Wärmestau verhindert und die Materialabtragsleistung maximiert, ohne dass der Fräser verbrennt.
Ein Eckenradius verlängert die Standzeit des Werkzeugs beim Schruppen von zähen Legierungen wie Titan und Edelstahl erheblich. Scharfe rechtwinklige Ecken sind die schwächste Stelle eines Schaftfräsers und bei starker Belastung sehr anfällig für Ausbrüche. Durch das Hinzufügen eines Radius werden die Schnittkräfte auf einen größeren, gekrümmten Oberflächenbereich verteilt, wodurch die Kante verstärkt wird und ein katastrophales Eckenversagen beim aggressiven dynamischen Fräsen verhindert wird.


